 Spanish
 English
 German
 Portuguese
 French
 Japanese
 Arabic
 Korean
 Vietnamese
 Russian
Guía completa de las uniones con tornillos de brida: cómo funcionan
Introducción
Una unión atornillada con brida es mucho más que un conjunto de piezas ensambladas. Es un sistema cuidadosamente diseñado cuya función principal es crear y mantener una fuerza de apriete elevada. Esta fuerza, denominada precarga, es la que evita que las uniones tengan fugas y permite que mantengan su resistencia frente a fuerzas externas. Mientras muchas guías se limitan a explicar cómo elegir los componentes adecuados, este artículo profundiza mucho más. Explicaremos cómo funcionan realmente estas uniones, desde los fundamentos de la precarga y las dificultades del par de apriete hasta métodos de apriete mejores, el análisis de las causas de fallo y la elección de los materiales adecuados. Nuestro objetivo es ayudar a ingenieros y técnicos a convertir un montaje básico en una unión fiable y predecible que conserve su resistencia.
Cómo funciona realmente la unión
Para dominar una unión con tornillos de brida, primero hay que comprender la ciencia que hay detrás. La forma en que el elemento de fijación se alarga, el par aplicado y la fricción actúan conjuntamente para que el ensamblaje funcione o falle. Comprender estas ideas básicas es esencial para diseñar uniones fiables y resolver problemas en campo.
Precarga: el núcleo de la unión
En esencia, un tornillo de una unión con brida funciona como un muelle muy preciso y rígido. Al apretarlo, se alarga a lo largo de su eje. Este alargamiento crea una fuerza de tracción dentro del tornillo, que es la precarga. Esta tensión interna junta las bridas y crea la fuerza de apriete que mantiene cerrada la unión. Esa fuerza de apriete es el núcleo de la unión.
Esta fuerza debe ser suficiente para vencer todas las fuerzas externas que intentan separar las piezas, contener la presión interna y evitar el movimiento lateral que provoca el aflojamiento. La regla básica del diseño de uniones atornilladas es que la precarga inicial siempre debe ser mayor que las cargas máximas de servicio a las que se verá sometida la unión. Si las fuerzas externas llegan a superar la fuerza de apriete, las piezas de la unión se separarán, toda la carga se transferirá al perno y aumentará considerablemente el riesgo de fugas y rotura por esfuerzos repetidos.
El problema del par y la tensión
Aunque buscamos obtener precarga, aplicar un par de apriete específico con una llave es el método más habitual para intentarlo. Sin embargo, la relación entre el par aplicado y la tensión obtenida en el perno es indirecta, poco eficiente y muy variable. La energía del par aplicado no se convierte directamente en precarga útil; la mayor parte se consume venciendo la fricción en distintos puntos de contacto. En una unión de acero típica sin lubricar, la distribución de energía es sorprendentemente ineficiente:
- Aproximadamente el 50 % del par de entrada vence la fricción entre la tuerca o la cabeza del tornillo que gira y la superficie de la brida.
- Aproximadamente el 40 % vence la fricción entre las roscas macho y hembra.
- Solo el 10 % restante del par de entrada realiza el trabajo útil de alargar el perno para crear la precarga.
Esta relación se expresa mediante el factor de tuerca, o factor K, en la ecuación habitual: T = KDF, donde T es el par, K es el factor de tuerca, D es el diámetro del perno y F es la precarga deseada. El factor K es un número que representa todas las variables de fricción. En elementos de fijación de acero sobre acero sin lubricar, K puede oscilar normalmente entre 0,18 y 0,25. Este intervalo amplio muestra el problema principal: la misma entrada de par puede producir valores de precarga muy diferentes.
Por qué la fricción es un problema tan importante
Como el 90 % de la energía del par se pierde por fricción, cualquier cambio en la fricción afecta directamente a la precarga final. La fricción es el principal enemigo de una fuerza de apriete precisa y repetible. Entre los factores que la afectan se incluyen la suavidad de la superficie, la dureza del material, los recubrimientos o acabados y la velocidad de apriete.
En un conjunto sin lubricación o con lubricación deficiente, el apriete puede ser irregular, debido al fenómeno denominado «stick-slip» (agarrotamiento-deslizamiento). Las superficies se adhieren temporalmente y después se liberan a medida que se aplica el par, lo que hace que la tensión aumente mediante saltos incontrolados. Esto hace casi imposible obtener una precarga precisa.
Utilizar el lubricante adecuado es la mejor forma de gestionar esta variabilidad. Un lubricante especificado no necesariamente reduce la fricción (aunque a menudo lo hace), pero, sobre todo, mantiene constante el coeficiente de fricción. Al crear una barrera estable entre las superficies en contacto, el lubricante reduce el intervalo del factor K (por ejemplo, hasta 0,12–0,18 en muchos conjuntos lubricados), lo que disminuye drásticamente la variación de los valores de precarga entre un grupo de pernos apretados con el mismo par. Esta previsibilidad es fundamental para la integridad de las uniones con brida y varios pernos.
Comprender el diseño del tornillo de brida
El diseño físico del propio tornillo con brida determina en gran medida su comportamiento en la unión. Elegir entre una brida dentada o lisa no es aleatorio; es una decisión de diseño que afecta directamente a la resistencia de la unión frente a las vibraciones, a su efecto sobre la superficie de contacto y a la uniformidad con la que se distribuye la fuerza de apriete.
Tornillos de brida dentados
Los tornillos con brida dentada tienen dientes radiales mecanizados en la parte inferior de la brida integrada. Estas dentaduras no son aleatorias; están diseñadas con un ángulo específico para cumplir una función de bloqueo. Durante la fase final del apriete, estos dientes afilados y duros penetran en la superficie del material de la unión.
El mecanismo es sencillo pero eficaz. El ángulo de las dentaduras permite una rotación relativamente fácil durante el apriete. Sin embargo, crea una resistencia mecánica considerable a la contrarrotación o al aflojamiento. Esto produce un efecto de «trinquete» o de bloqueo que funciona muy bien contra las fuerzas laterales que provocan el aflojamiento por vibración.
Funcionan mejor en entornos con vibraciones intensas, como bloques de motor, soportes de maquinaria y bastidores estructurales donde la principal preocupación es mantener constante la fuerza de apriete. No obstante, su uso requiere tener en cuenta varios aspectos. La acción de bloqueo daña de forma natural la superficie de contacto, lo que puede resultar inaceptable en superficies pintadas, recubiertas o blandas, como el aluminio. Este daño superficial también puede dificultar la obtención de una precarga precisa debido a la fricción imprevisible que generan las dentaduras al penetrar. Además, no pueden reutilizarse tantas veces, ya que los bordes afilados de las dentaduras se desgastan con cada uso y reducen su capacidad de bloqueo.
Tornillos de brida con cara lisa
Un tornillo de brida liso, o sin estrías, tiene una superficie de apoyo plana y continua bajo la cabeza. Su finalidad de diseño es fundamentalmente distinta de la de su equivalente dentado. En lugar de proporcionar una función de bloqueo, la brida lisa está diseñada para distribuir la fuerza de apriete sobre la mayor superficie posible.
Esta distribución amplia y uniforme de la fuerza es fundamental en muchas aplicaciones. Minimiza la concentración de tensiones en la superficie de la unión, algo vital para proteger de daños a materiales sensibles o blandos. Su uso principal se encuentra en uniones con juntas, como las de sistemas de tuberías, recipientes a presión y sistemas de potencia hidráulica. Una presión uniforme y constante en toda la cara de la junta es esencial para crear y mantener la estanqueidad. Un tornillo de brida liso garantiza esta compresión uniforme y evita el aplastamiento localizado de la junta, que puede crear vías de fuga.
Al carecer de una función de bloqueo mecánico, los tornillos de brida lisos dependen por completo de una precarga suficiente y de la fricción natural de las roscas para resistir el aflojamiento. En aplicaciones con vibraciones incluso moderadas pueden requerir elementos de bloqueo adicionales, como fijadores químicos de roscas, arandelas de seguridad o alambre de seguridad, para garantizar la integridad de la unión a largo plazo.
Comparación de los diseños
Elegir entre un tornillo de brida dentado y uno liso implica encontrar un equilibrio entre la resistencia a las vibraciones y la distribución de la fuerza de apriete. La decisión debe basarse en el requisito principal de la unión concreta. La tabla siguiente compara directamente sus características de rendimiento para ayudar en la selección.
Tabla 1: Características de rendimiento de tornillos de brida dentados y lisos
| Característica | Tornillo de brida dentado | Tornillo de brida liso |
| Función principal | Resistencia a las vibraciones (bloqueo) | Distribución uniforme de la fuerza de apriete |
| Aflojamiento por vibración | Excellent Resistance | Resistencia de baja a aceptable (requiere una precarga alta) |
| Impacto superficial | Marcas o huellas en la superficie de contacto | Impacto superficial mínimo |
| Aplicaciones ideales | Motores, maquinaria sometida a vibraciones y bastidores estructurales | Uniones con junta, bridas de tuberías y equipos de precisión |
| Reutilización | Limitado (las estrías pueden desgastarse) | Alto (si no se alcanza el límite elástico) |
| Dispersión de la precarga | Puede ser mayor debido a la fricción de las estrías | Menor y más predecible con lubricación |
Métodos avanzados para controlar la precarga
Para obtener una unión atornillada fiable hay que ir más allá de confiar únicamente en los valores de par. Un par especificado es solo un punto de partida: una forma indirecta de intentar alcanzar el objetivo real, que es una precarga precisa. En aplicaciones críticas, los ingenieros deben utilizar estrategias más sofisticadas para controlar la tensión de los pernos y garantizar la seguridad y fiabilidad de la unión.
Más allá de la especificación de par de apriete
Cuando un grupo de pernos de una brida se aprieta con la misma especificación de par, la precarga resultante no es igual en todos ellos. Esta variación se conoce como dispersión de la precarga. Debido a las diferencias inevitables de fricción entre pernos, una estrategia de apriete basada únicamente en el par puede producir fácilmente una dispersión de la precarga de ±30 % o más. En una brida con varios pernos, esto supone un problema importante. Algunos pernos pueden quedar peligrosamente sobrecargados y correr riesgo de deformación permanente, mientras que otros pueden quedar insuficientemente tensados, ser vulnerables a la rotura por esfuerzos repetidos y crear posibles vías de fuga. El objetivo principal de las estrategias avanzadas de apriete es minimizar esta dispersión y garantizar una fuerza de apriete uniforme y predecible en toda la unión.
Estrategias de apriete de precisión
Para superar las limitaciones de la relación entre par y tensión, se han desarrollado varios métodos avanzados. Estas estrategias buscan controlar o evitar la variable de la fricción para lograr una correlación más directa con el alargamiento del perno y la precarga.
- Método de par-ángulo: Este es uno de los métodos más eficaces y utilizados para lograr un apriete de precisión. El proceso consta de dos etapas. Primero, el perno se aprieta hasta alcanzar un par de asentamiento bajo y especificado. Este par inicial es suficiente para poner todas las superficies de la unión en contacto total y eliminar las holguras. A partir de este punto de partida uniforme, se aplica a la tuerca o a la cabeza del tornillo un ángulo preciso de giro adicional. El principio es que, una vez asentada la unión, la relación entre el ángulo de giro y el alargamiento del perno se vuelve muy lineal y predecible, ya que depende principalmente del paso de rosca. Este método evita en gran medida los efectos de la fricción durante la fase crítica de tensado y reduce la dispersión de la precarga hasta aproximadamente ±10 %.
- Apriete hasta el límite elástico: También conocido como apriete hasta el límite elástico, este método está diseñado para utilizar la máxima fuerza de apriete posible de un perno determinado. El proceso consiste en apretar el elemento de fijación con un equipo especializado que supervisa la relación entre el par y el ángulo. A medida que se aprieta, el perno se alarga primero de forma elástica. El límite elástico se detecta cuando el ángulo de giro comienza a aumentar sin un incremento proporcional del par, lo que indica que el material ha entrado en su zona plástica. El perno se aprieta ligeramente más allá de ese punto. Esto proporciona la mayor precarga posible y hace que la unión sea muy resistente al aflojamiento. Sin embargo, existe una advertencia fundamental: el perno se ha alargado permanentemente y ha sufrido deformación plástica. Los elementos de fijación apretados hasta el límite elástico se consideran componentes de un solo uso y nunca deben reutilizarse.
- Medición directa de la tensión: En las aplicaciones más críticas, la medición directa de la tensión del perno ofrece el máximo nivel de precisión y elimina prácticamente las estimaciones. Entre los métodos se incluyen:
- Indicadores de Tensión Directa (DTIs): Son arandelas especializadas con pequeños resaltes que se comprimen a medida que se aplica tensión al perno. El técnico aprieta el perno hasta que ya no puede introducir una galga de espesores en el espacio, lo que indica que se ha alcanzado la precarga mínima requerida.
- Medición ultrasónica: Este método es el estándar de referencia para verificar la precarga. Según nuestra experiencia sobre el terreno, utilizar un extensómetro ultrasónico cambia por completo el control de las uniones críticas. El proceso consiste en colocar un pequeño sensor en la cabeza del perno y medir de forma inicial su longitud antes del apriete. Mientras el técnico aplica el par, el equipo envía pulsos ultrasónicos a través del perno y mide el tiempo de vuelo para calcular en tiempo real el cambio de longitud. Este cambio, es decir, el alargamiento, tiene una relación directa y calculable con la precarga. Así se puede alcanzar una precarga objetivo —por ejemplo, el 75 % de la carga de prueba del perno— con una precisión de ±5 % o mejor, un nivel imposible de conseguir con una simple llave dinamométrica.
Tensión, deformación y fallo
Una unión con tornillos de brida es un sistema dinámico sometido a tensiones constantes. Comprender cómo se distribuyen esas tensiones y qué puede hacer que superen los límites del sistema es fundamental para diseñar con durabilidad y diagnosticar fallos. Un enfoque proactivo del análisis de fallos permite a los ingenieros prevenir los problemas antes de que aparezcan.
Diagrama de la unión (VDI 2230)
Para visualizar las fuerzas que actúan dentro de una unión atornillada, los ingenieros suelen consultar el diagrama de la unión, un concepto descrito con detalle en normas como la VDI 2230. Este diagrama representa la fuerza frente a la deformación tanto del perno como de los componentes de la brida sujetos. El perno se representa con una pendiente relativamente suave, porque es menos rígido, mientras que los elementos sujetos, normalmente más cortos y macizos, se representan con una pendiente mucho más pronunciada, porque son más rígidos.
Cuando se aplica una carga externa de tracción a la unión precargada, el diagrama muestra visualmente cómo se reparte esa carga. Un principio clave que revela este análisis es la importancia de la rigidez de la unión. En una unión bien diseñada, cuyos componentes sujetos son considerablemente más rígidos que el perno, la mayor parte de cualquier carga externa cíclica se absorbe mediante la descompresión de los elementos de la brida, no mediante un aumento de la tensión del perno. Esto protege al perno frente a los grandes cambios de tensión que provocan fallos por fatiga. La norma VDI 2230 proporciona métodos de cálculo sistemáticos para analizar estas interacciones y garantizar que una unión atornillada para servicio exigente se diseñe con un rendimiento y una seguridad óptimos.
Modos habituales de fallo
Comprender por qué fallan las uniones con tornillos de brida es el primer paso para prevenir los fallos. Estos rara vez son sucesos aleatorios; normalmente son consecuencia de defectos de diseño, procedimientos de montaje incorrectos o incompatibilidad entre los materiales y el entorno de servicio. La tabla siguiente sirve como guía de consulta rápida para que ingenieros y técnicos identifiquen y prevengan los modos de fallo más habituales.
Tabla 2: Modos de fallo habituales en uniones con tornillos de brida
| Modo de fallo | Causa(s) principal(es) | Indicadores clave | Estrategia de prevención |
| Fatiga de los pernos | Precarga insuficiente; cargas externas cíclicas | Rotura del perno, a menudo bajo la cabeza o en la primera rosca engranada. La superficie de fractura muestra marcas de playa. | Asegúrese de que la precarga sea suficiente para evitar la separación de la unión bajo carga; utilice el procedimiento de apriete correcto, por ejemplo, par-ángulo; y emplee tornillos de brida con radios de acuerdo grandes bajo la cabeza. |
| Aflojamiento por vibración | Precarga baja; vibración transversal o de cizalladura | Pérdida de fuerza de apriete con el tiempo; movimiento visible de la unión; fugas; ruidos de traqueteo. | Utilice tornillos de brida dentados para el bloqueo mecánico; aumente la precarga hasta el nivel máximo seguro; utilice fijadores químicos de roscas; y diseñe la unión para minimizar el movimiento transversal. |
| Aplastamiento de la junta / fugas | Precarga excesiva o desigual; material de junta incorrecto | Junta dañada o extruida; fuga visible de fluido o gas en la interfaz de la brida. | Utilice un tornillo de brida con superficie lisa para distribuir uniformemente la carga; siga un patrón de apriete en estrella o cruz; y seleccione el tipo y el espesor de junta adecuados para la presión, la temperatura y el fluido. |
| Pelado de roscas | Apriete excesivo; engrane insuficiente de la rosca; uso de materiales diferentes o blandos | Imposibilidad de alcanzar el par objetivo, el perno sigue girando; roscas arrancadas en el tornillo o en la tuerca/orificio. | Asegúrese de que la longitud mínima de engrane de la rosca en acero sea de 1 a 1,5 veces el diámetro del perno; utilice una lubricación adecuada para evitar el gripado; no supere el límite elástico del material. |
| Agrietamiento por corrosión bajo tensión | Material susceptible + entorno corrosivo + tensión de tracción | Aparición de grietas de aspecto frágil en el perno, a menudo después de un tiempo en servicio y sin signos evidentes de sobrecarga. | La selección correcta del material es fundamental, consulte la sección siguiente; aplique recubrimientos protectores; utilice grados de perno de menor resistencia cuando sea viable para reducir la susceptibilidad; controle el entorno si es posible. |
Impacto de los materiales y del entorno
La integridad y la seguridad a largo plazo de una unión atornillada con brida dependen en gran medida de elegir los materiales adecuados y comprobar que son compatibles con el entorno de funcionamiento. Un elemento de fijación que funciona perfectamente en una sala seca y con temperatura controlada puede fallar de forma catastrófica al exponerse a altas temperaturas, productos químicos corrosivos o condiciones de frío extremo. Analizar a fondo los factores ambientales no es opcional; es una parte esencial del diseño responsable de la unión.
 Adaptación del grado del perno a la resistencia
 Adaptación del grado del perno a la resistencia
Los tornillos con brida están disponibles en varias clases de resistencia, normalmente definidas por normas como ISO 898-1 (por ejemplo, clases de propiedad 8.8, 10.9 y 12.9) o SAE J429 (por ejemplo, grados 5 y 8). Estas clases indican las propiedades mecánicas del material, especialmente su resistencia a la tracción y su límite elástico. Un perno de clase superior, como el de clase 12.9, tiene mayor resistencia a la tracción, lo que permite aplicarle una precarga mayor y crear una unión más resistente con una fuerza de apriete superior.
Sin embargo, la solución no siempre consiste en «utilizar el perno más resistente». Los aceros de alta resistencia (normalmente de clase 10.9 o superior) pueden ser más susceptibles a la fragilización por hidrógeno, un mecanismo de fallo en el que el hidrógeno absorbido provoca una fractura frágil bajo carga de tracción, especialmente en presencia de ciertos recubrimientos o entornos corrosivos. El principio fundamental de ingeniería es seleccionar una clase de perno cuya resistencia se ajuste adecuadamente a los requisitos de diseño de la unión. Especificar una resistencia excesiva puede introducir riesgos y costes innecesarios.
Influencia de la temperatura
Las temperaturas extremas afectan profundamente a las propiedades mecánicas de los materiales de los elementos de fijación.
- Alta temperatura: A medida que aumenta la temperatura, los metales empiezan a perder resistencia y rigidez. Más importante aún, pueden experimentar un fenómeno denominado relajación o fluencia, en el que el perno se alarga lentamente bajo una tensión constante a lo largo del tiempo y provoca una pérdida gradual, pero permanente, de la precarga. Para aplicaciones por encima de aproximadamente 250 °C, los aceros al carbono y aleados estándar suelen ser insuficientes. Se necesitan materiales como aceros aleados al cromo-molibdeno, por ejemplo, ASTM A193 grado B7 o B16, o superaleaciones a base de níquel para mantener la fuerza de apriete.
- Baja temperatura (criogénica): Al descender la temperatura, muchos aceros al carbono y aleados habituales experimentan una transición de dúctil a frágil. Pierden tenacidad y pueden fracturarse de forma frágil bajo cargas de impacto o choque. En aplicaciones extremadamente frías son esenciales materiales que conserven su tenacidad a bajas temperaturas. Entre ellos se incluyen los aceros inoxidables austeníticos, por ejemplo, las series 304 y 316, y determinadas aleaciones de níquel.

Corrosión: la amenaza silenciosa
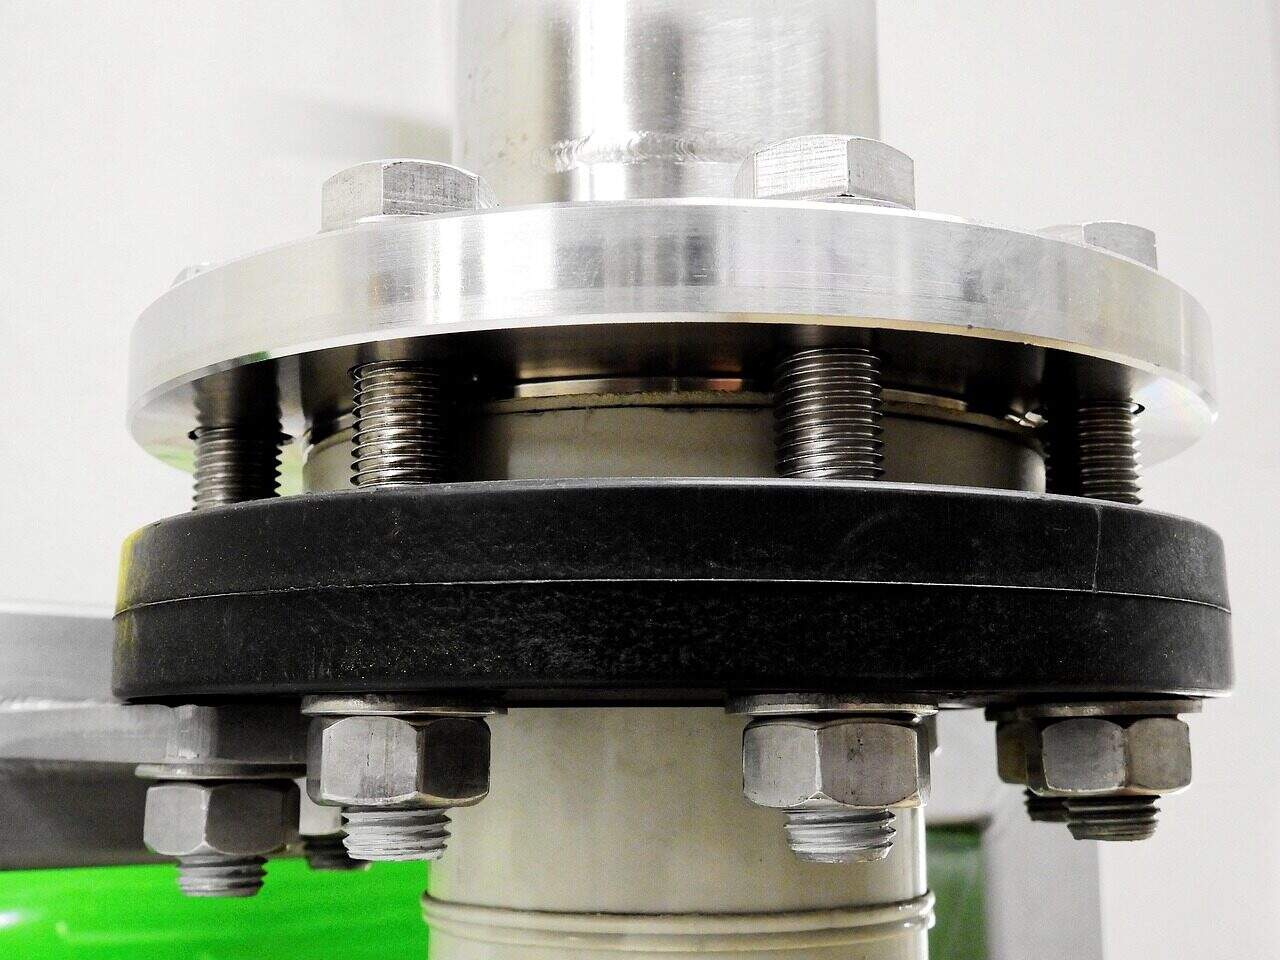
La corrosión es una causa principal del fallo de los elementos de fijación durante el servicio. Puede presentarse de varias formas, cada una de las cuales requiere una estrategia de prevención diferente. La corrosión general, es decir, el óxido, es la más habitual, pero formas más peligrosas, como la corrosión galvánica, cuando distintos metales están en contacto dentro de un electrolito, y la fisuración por corrosión bajo tensión (SCC), implican mayores riesgos. Seleccionar correctamente el material y el recubrimiento es la primera línea de defensa. La tabla siguiente ofrece una guía práctica para elegir materiales y recubrimientos de tornillos de brida en entornos industriales habituales.
Tabla 3: Guía de materiales y recubrimientos de tornillos de brida para distintos entornos
| Environment | Key Challenge | Materiales recomendados | Recubrimientos recomendados |
| General Indoor/Dry | Riesgo de corrosión mínimo | Acero al carbono (p. ej., clase 8.8, 10.9) | Cincado, fosfato y aceite |
| Exterior / humedad elevada | Corrosión general (óxido) | Acero al carbono, acero inoxidable 304 | Galvanizado en caliente (HDG), recubrimiento de escamas de zinc, p. ej., Geomet o Dacromet |
| Marine / Salt Spray | Corrosión agresiva por cloruros | Acero inoxidable 316, acero inoxidable dúplex, bronce al silicio | N/A (depende de la resistencia inherente del material base) |
| Chemical Plant | Ataque químico específico | Acero inoxidable (316/317L), aleaciones de níquel, p. ej., Inconel y Hastelloy, y titanio | Fluoropolímero, como PTFE/Teflon, para una protección de barrera adicional |
| Alta temperatura (>400 °C) | Relajación, oxidación y corrosión a alta temperatura | Aceros aleados, como A193 B16, y aleaciones de níquel, como Inconel 718 | Recubrimientos de base cerámica y plateado como agente antiagarrotamiento |
Conclusión: un enfoque basado en el sistema completo
Una unión con tornillos de brida fiable no se consigue centrándose en un solo componente, sino comprendiendo y controlando todo el sistema diseñado. Su éxito depende de un enfoque completo que combine un conocimiento profundo de la física mecánica, procedimientos de montaje precisos, una selección correcta de los componentes y una ciencia de materiales bien aplicada. Una simple especificación de par no es suficiente: la integridad real de la unión exige una metodología más rigurosa.
Debemos recordar las tres conclusiones más importantes de este análisis:
- Conseguir una precarga precisa y suficiente es el objetivo más importante, porque esta fuerza de apriete es la que garantiza el rendimiento de la unión.
- El diseño físico del tornillo de brida debe adaptarse deliberadamente a la exigencia principal de la aplicación, ya sea resistencia a las vibraciones o distribución uniforme de la carga.
- La unión es un sistema completo que debe diseñarse teniendo en cuenta las tensiones de funcionamiento, la compatibilidad de los materiales y los efectos del entorno a largo plazo.
Al adoptar este enfoque basado en el sistema completo, convertimos una tarea habitual de montaje en un resultado de ingeniería predecible, fiable y seguro, y garantizamos la integridad de la unión durante toda su vida útil.
- Normas y diseño de ingeniería para elementos de fijación – ASTM International https://www.astm.org/
- Diseño de uniones atornilladas – VDI (Verein Deutscher Ingenieure) https://www.vdi.de/
- Elementos de fijación mecánicos – Wikipedia https://en.wikipedia.org/wiki/Bolted_joint
- Normas para elementos de fijación y pernos – ISO https://www.iso.org/
- Normas de Ingeniería Mecánica – ASME https://www.asme.org/
- Instituto de Elementos de Fijación Industriales https://www.industrial-fasteners.org/
- Tecnología de elementos de fijación – ScienceDirect https://www.sciencedirect.com/topics/engineering/bolted-joint
- Sistemas de fabricación y fijación – SME https://www.sme.org/
- Elementos de fijación y componentes industriales – Thomasnet https://www.thomasnet.com/
- Educación en ingeniería mecánica – MIT OpenCourseWare https://ocw.mit.edu/
Productos relacionados
Soluciones y agrupaciones
- Componentes de comunicación 5G
- Soluciones de fijación personalizadas
- Fijaciones para comunicación 5G — Ver todos los artículos
Artículos relacionados
- La ciencia del corte de metales: De los principios básicos al dominio experto
- Guía experta: Proceso de recocido del acero explicado – De la ciencia a las soluciones
- Guía del experto: Secretos de instalación de estaciones base para redes móviles impecables
- Guía esencial de piezas brutas de forja: Del metal en bruto a las piezas de alto rendimiento
- Guía de ensayos de niebla salina: Consejos de expertos para el éxito de los ensayos de corrosión
- Dominio de la resistencia a la intemperie: Guía científica de la durabilidad de los materiales
- Guía definitiva para el conformado en frío: Transformación del metal en piezas más resistentes
- Galvanizado en caliente: La ciencia detrás de la protección definitiva del acero