 Russian
 English
 German
 Spanish
 Portuguese
 French
 Japanese
 Arabic
 Korean
 Vietnamese
Винты для металла: типы, размеры, материалы и руководство по выбору
Прямой ответ: Винты для металла представляют собой крепежные изделия с полной резьбой, которые обычно используются с резьбовым отверстием, гайкой или резьбовой вставкой. Как правило, они имеют тупой или плоский конец, равномерную машинную резьбу и головку с шлицем под отвертку или ключ. Чтобы выбрать правильную деталь, укажите стандарт резьбы, номинальный размер, шаг или количество витков на дюйм (TPI), условные обозначения длины, форму головки, тип шлица, материал, покрытие, количество и требования к контролю. Винт, который выглядит правильно на фотографии, все равно может иметь не ту резьбу, высоту головки или материал.
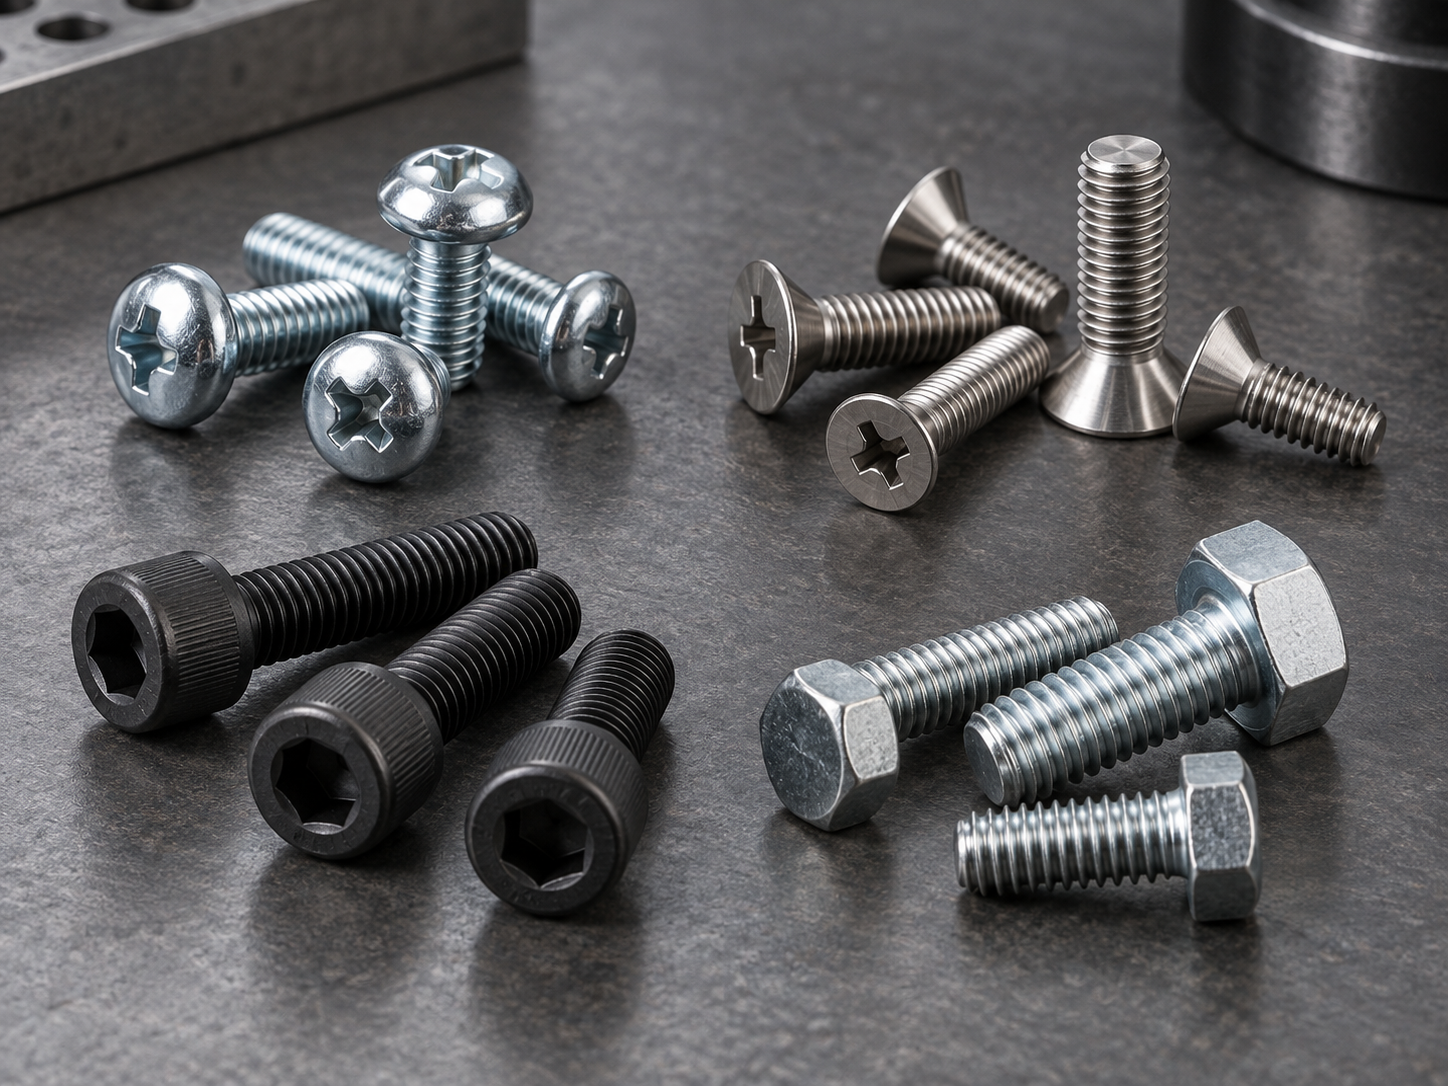
Винты для металла используются в корпусах оборудования, кронштейнах, электронике, бытовой технике, панелях управления, арматуре и обслуживаемых узлах. Покупатели часто начинают с краткого запроса, такого как «винты для металла M5» или «винты для металла оптом», но поставщику все равно необходимы данные о резьбе, длине, головке, шлице, материале и покрытии, чтобы выставить счет на правильную деталь. В этом руководстве решения по выбору описаны в порядке, удобном для инженеров или отдела закупок.
Что такое винты для металла?
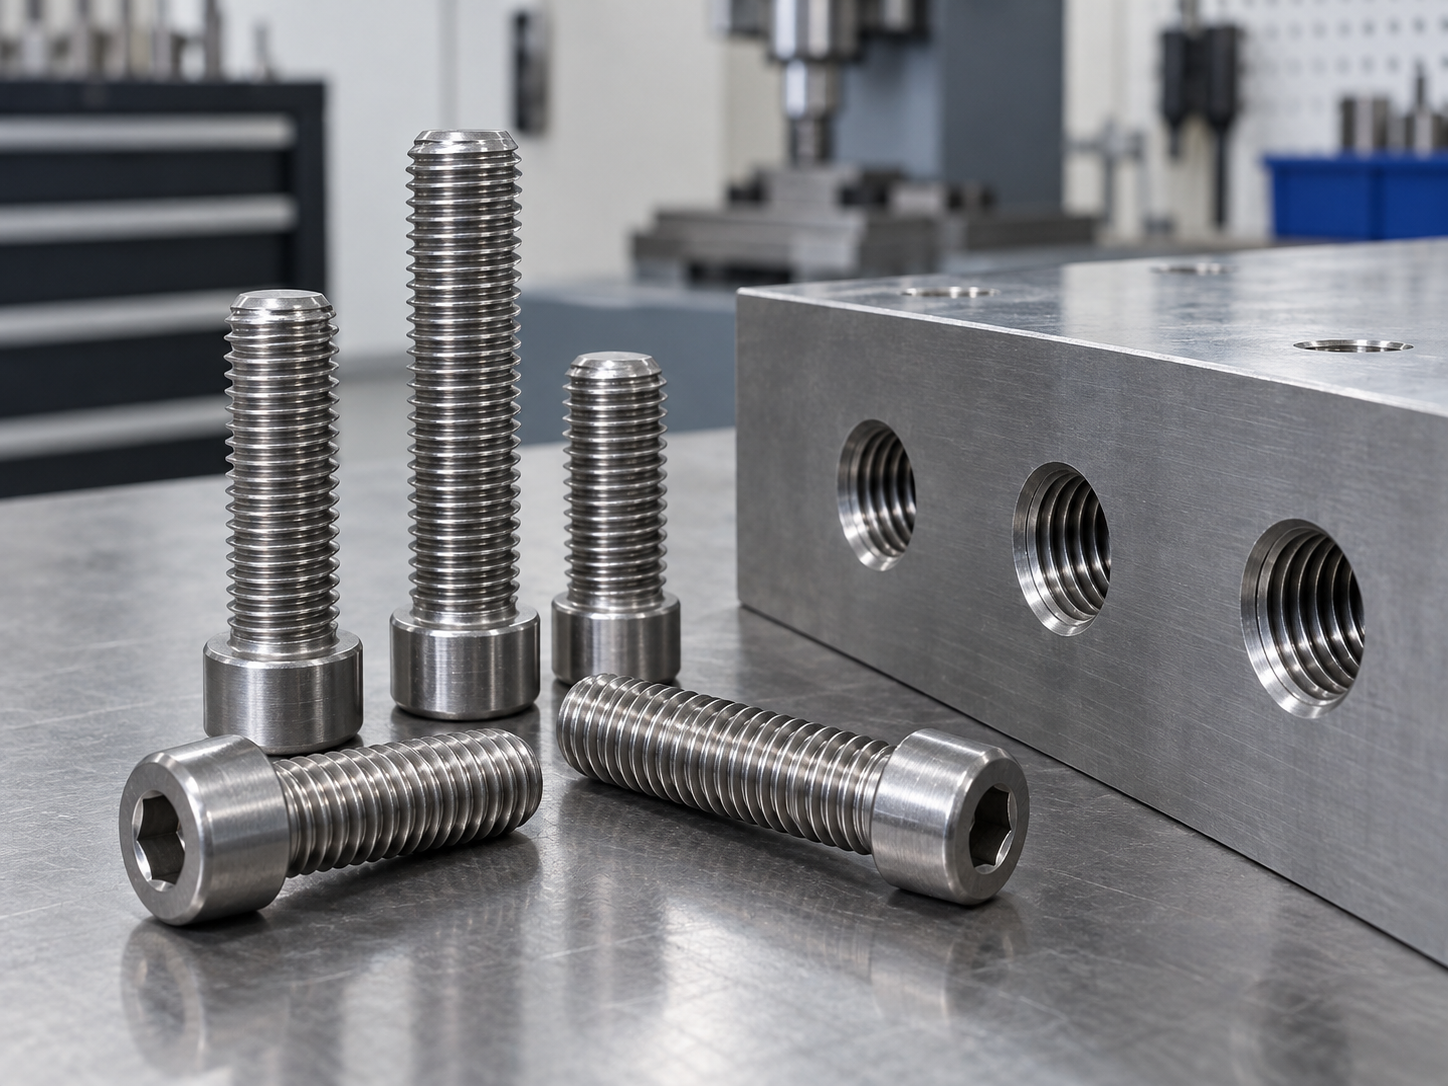
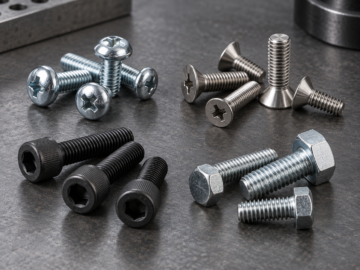
Винт для металла — это крепежное изделие с резьбой, предназначенное для работы с подготовленной внутренней резьбой или отдельной гайкой. В повседневной промышленной практике резьба проходит по большей части стержня или по всей его длине, а кончик не нарезает собственную резьбу так, как это делает самонарезающий винт. Головка и шлиц могут сильно различаться. Полукруглые, потайные, полукруглые с широким фланцем, цилиндрические с внутренним шестигранником, шестигранные, с прямым шлицем, Phillips, Torx и другие комбинации подбираются для различных узлов.
Этот термин носит практический характер, а не является полной классификацией по прочности. В каталогах и стандартах могут использоваться разные границы для винтов для металла, винтов общего назначения и болтов. Терминологию и размеры для дюймовой серии см. в области применения ASME B18.6.3 а затем подтвердите точный чертеж изделия. Важный вопрос при покупке — как крепеж будет соединяться с сопрягаемой деталью. Если отверстие уже имеет резьбу или в узле используется гайка или вставка, винт для металла может оказаться подходящим типом крепежа. Если крепеж должен самостоятельно нарезать резьбу в листовом металле или пластике, более подходящим может оказаться самонарезающий винт или винт, формирующий резьбу.
| Семейство крепежа | Типичные условия сопряжения | Вопрос при выборе |
|---|---|---|
| Машинная винтовка | Предварительно резьбовое отверстие, гайка или резьбовая вставка | Соответствуют ли система резьбы и шаг сопрягаемой резьбе? |
| Самонарезающий винт или винт, формирующий резьбу | Пилотное отверстие без резьбы в металле, пластике или другом основании | Создадут ли форма кончика и резьба прочную резьбу без растрескивания или срыва? |
| Деревянная винтовка | Дерево или материал на основе древесины | Соответствуют ли резьба и острый конец материалу и требуемому усилию на вырыв? |
| Болт | Обычно сквозное отверстие с гайкой или резьбовым элементом | Соответствуют ли стержень, головка, класс прочности и конструкция соединения требованиям к нагрузке? |
Эти категории пересекаются в повседневной терминологии каталогов. В качестве определяющих факторов используйте чертеж, сопрягаемую деталь и требуемый стандарт. Руководство сайта по названиям винтов и крепежа полезно, когда деталь имеет необычную головку или шлиц, и требуется уточнить ее название.
Типы головок и шлицев винтов машинного типа
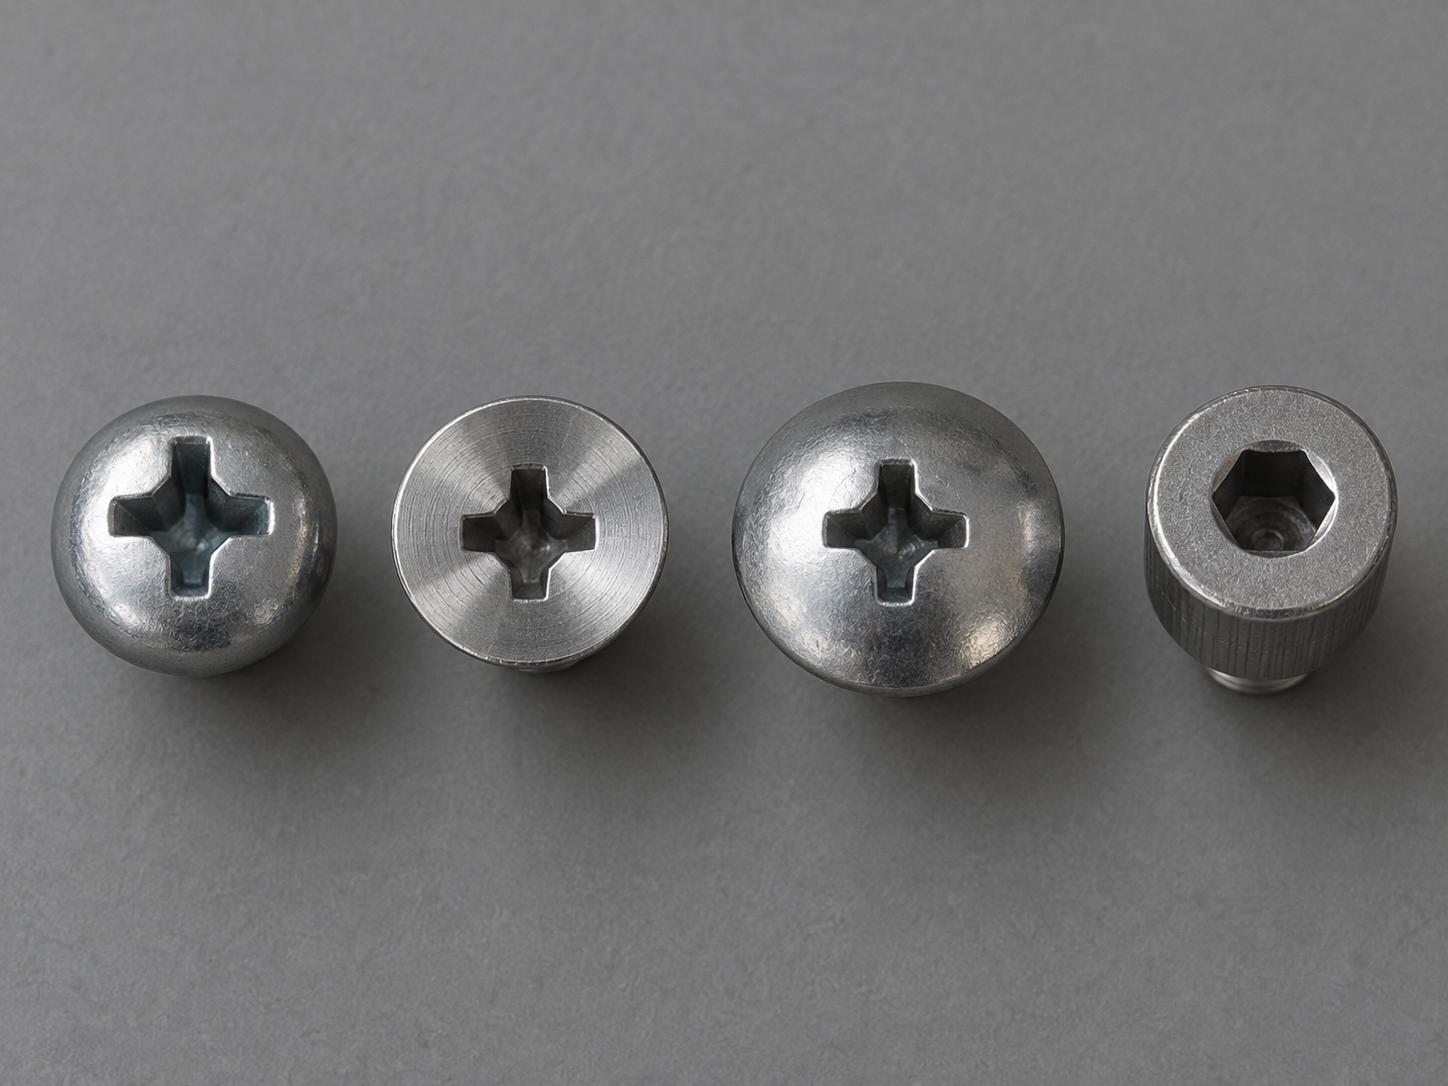
Выберите тип головки перед выбором номера детали по каталогу. Головка должна соответствовать поверхности, имеющемуся зазору, подходу инструмента и требуемой опорной площади. Шлиц можно изменить только тогда, когда это допускают конструкция узла и система инструмента.
- Полукруглая головка: выпуклая скругленная головка для общих узлов панелей и оборудования. Она обеспечивает видимую опорную поверхность без необходимости зенковки.
- Потайная или полупотайная головка: садится в подготовленную зенковку, когда верхняя поверхность должна быть заподлицо или почти заподлицо. Уточните угол и высоту головки по чертежу.
- Полукруглая головка с широким фланцем (головка типа «Трасс»): широкая низкопрофильная головка, которая распределяет нагрузку на большую площадь. Проверьте зазор под головкой и требуемую толщину материала.
- Головка под торцевой ключ: цилиндрическая головка с внутренним шестигранником или другим углублением. Она полезна там, где требуется компактная головка и контролируемый подход инструмента.
- Шестигранная головка: головка с внешним шестигранником под гаечный ключ или торцевую головку. Она подходит для узлов, где инструмент должен прилагать крутящий момент снаружи головки.
- Головка специального назначения или для прижима проводов: используется, когда частью конструкции является шейка, поднутрение, опорная поверхность в виде шайбы или элемент невыпадающей панели. Запросите чертеж, если головка не имеет стандартной формы по каталогу.
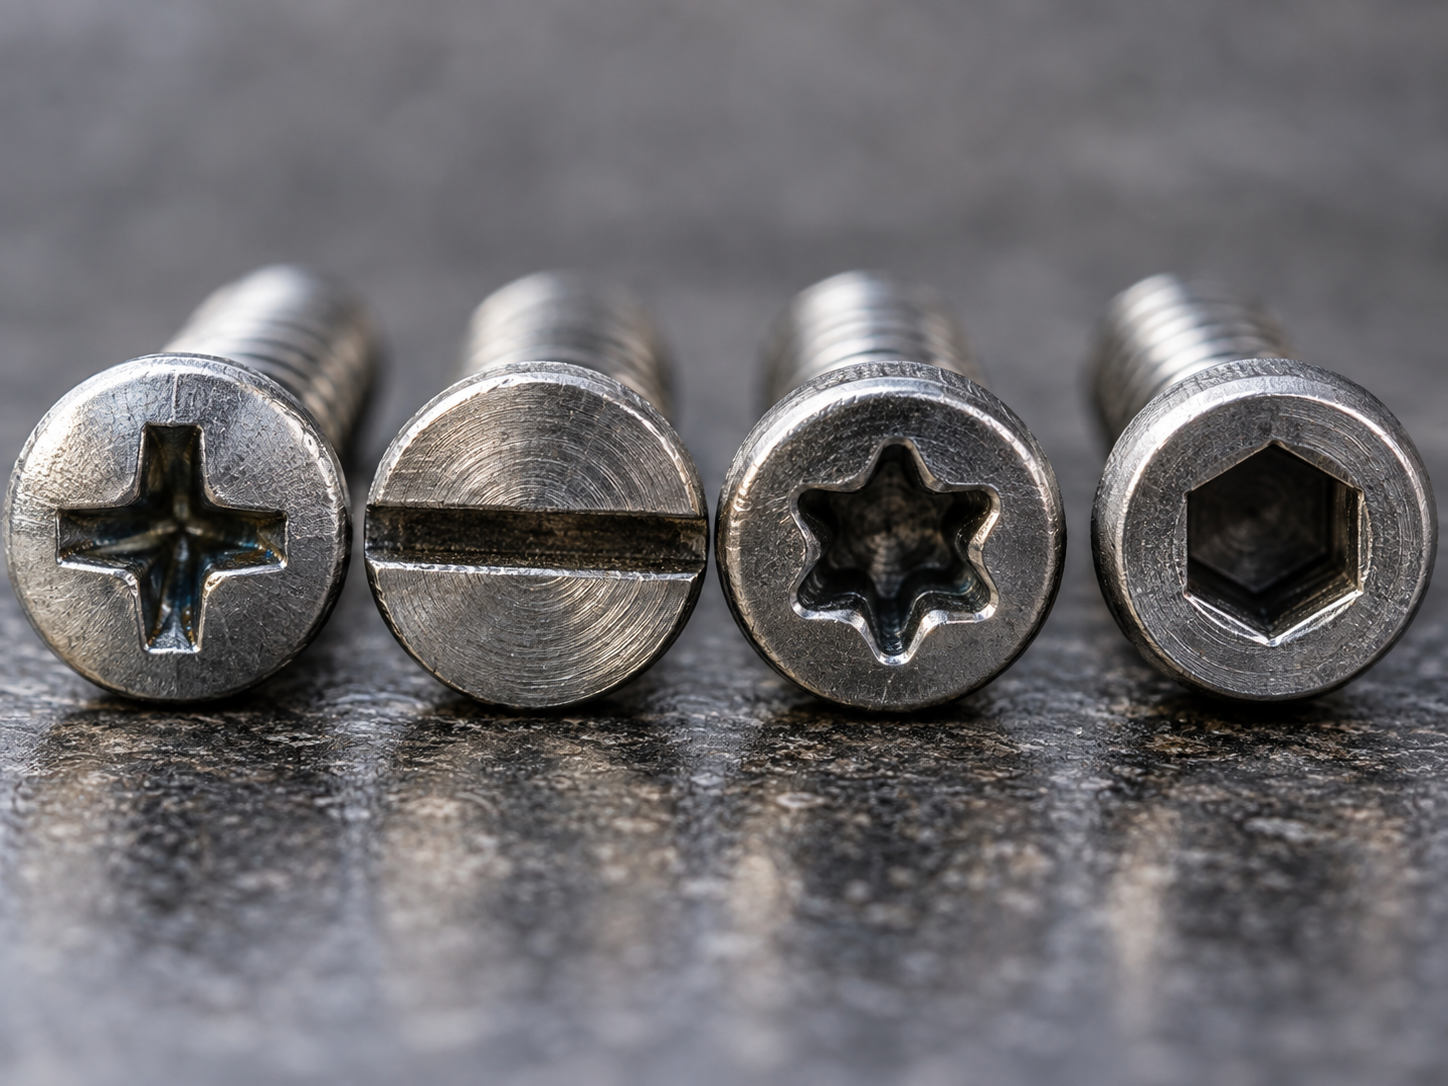
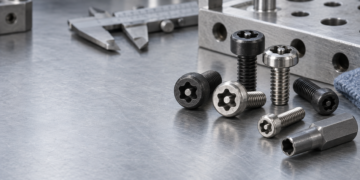
К распространенным шлицам относятся прямой (slotted), крестообразный (Phillips), шестигранный (hex socket), Torx и внешний шестигранник. Шлицы Phillips и прямой подходят для легких условий работы или уставшего оборудования, в то время как шлицы с внутренним шестигранником и Torx обеспечивают более контролируемое зацепление при правильном сопряжении инструмента и углубления. Выбор шлица не заменяет выбор резьбы или материала. Более массивный на вид шлиц не делает резьбу с недостаточными характеристиками безопасной.
Если деталь устанавливается в глубокий карман, выбирайте шлиц и инструмент одновременно. Убедитесь в правильности размера биты, глубины углубления, осевого доступа и зазора для руки. Если узел будет часто обслуживаться, укажите утвержденный тип отвертки/биты и регламент замены в рабочей инструкции.
Как читать размеры винтов для металла
Метрический винт для металла часто записывается как M5 x 0.8 x 20 мм. Первое значение — номинальный диаметр резьбы, второе — шаг, а третье — длина. Дюймовый винт для металла может записываться как #10-32 x 3/4 дюйма, где число обозначает номинальный размер, 32 — количество нитей на дюйм, а последнее значение — длину. Поставщик может использовать другой формат заказа, поэтому в заказе на поставку должны быть четко прописаны все параметры.
| Поле размера | Метрический пример | Дюймовый пример | Что нужно подтвердить |
|---|---|---|---|
| Система резьбы | Метрическая ISO M | Унифицированная дюймовая резьба или другая указанная система | Не смешивайте системы, даже если диаметры кажутся близкими. |
| Номинальный диаметр | M4, M5, M6 | #6, #8, #10, 1/4 дюйма | Используйте ответную резьбу или чертеж, а не диаметр головки. |
| Шаг или TPI | 0.7 мм или 1.0 мм | 24 TPI или 32 TPI | Уточните крупную или мелкую резьбу, если доступны оба варианта. |
| Длина | 20 мм | 3/4 дюйма | Уточните, измеряется ли длина под головкой или от верхней части потайной головки. |
| Длина резьбы | Полная резьба или определенная частичная резьба | Полная резьба или определенная частичная резьба | Не предполагайте, что каждый винт имеет резьбу до самой головки. |
ISO 724:2023 устанавливает базовую геометрию метрических резьб ISO, в то время как ISO 262:2023 перечисляет выбранные комбинации диаметра и шага, используемые для коммерческого крепежа. Эти стандарты помогают сформировать единый язык резьбы, но сами по себе они не определяют полностью головку, шлиц, материал, покрытие или защитный элемент каждого винта. Свяжите стандарт с фактическим чертежом изделия.
Сайт таблица размеров винтов помогает упорядочить метрические и дюймовые измерения. Используйте его в качестве начальной ссылки, а затем проверьте сопрягаемое отверстие с помощью контрольного образца, калибра или технического чертежа. Резьба, которая легко закручивается и заклинивает до посадки, все равно может иметь неправильный шаг или допуск.
Как измерить диаметр, длину и шаг резьбы
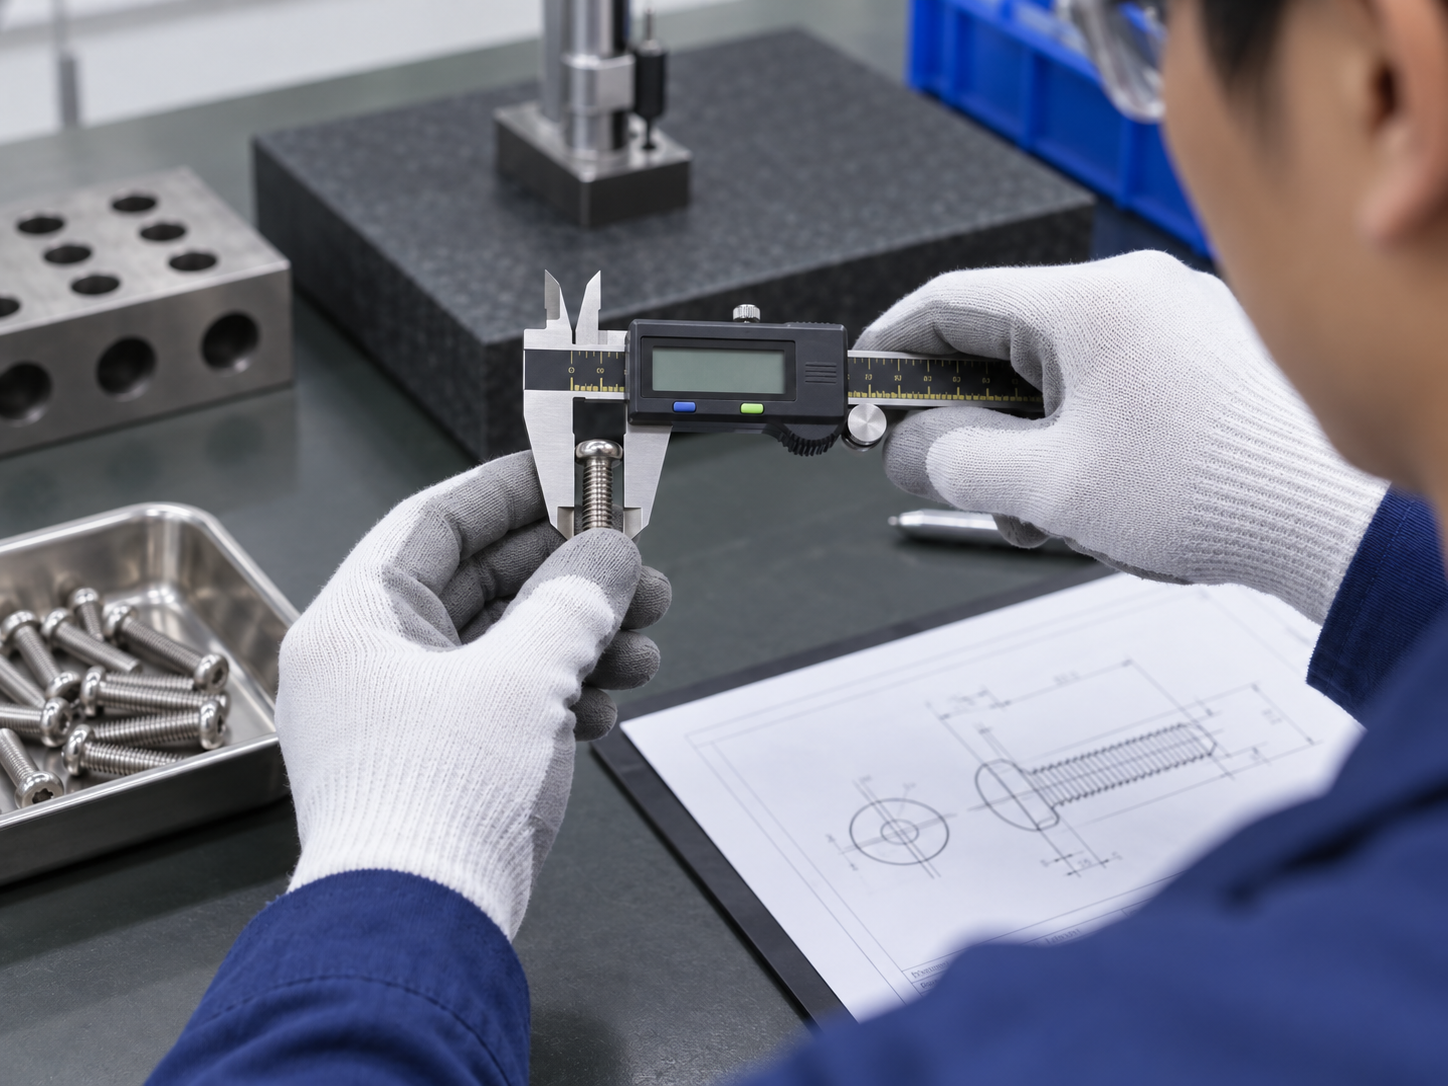
При замене винта с неизвестными характеристиками измеряйте резьбовую часть, а не головку. Цифровой штангенциркуль может дать полезную оценку диаметра, но полученный результат следует сравнить с резьбомером или сопрягаемым отверстием. Запишите единицу измерения и держите метрические и дюймовые измерения отдельно.
- Измерьте номинальный диаметр: поместите штангенциркуль по внешней стороне вершин резьбы, не деформируя резьбу и не захватывая головку.
- Измерьте длину: для винта с выступающей головкой измеряйте от опорной поверхности до кончика; для потайной головки используйте стандарт чертежа или каталога, который включает головку.
- Проверьте шаг резьбы: используйте резьбомер или сравните винт с известной сопрягаемой гайкой. Не оценивайте короткий участок на глаз, если деталь имеет мелкую резьбу.
- Проверьте зацепление резьбы: осмотрите внутреннюю резьбу на наличие повреждений, наслоений покрытия, сколов или упора на дне отверстия, из-за которого правильный винт может казаться слишком длинным.
- Запишите параметры головки и шлица: измерьте диаметр и высоту головки, а также определите тип углубления под шлиц отдельно от резьбы.
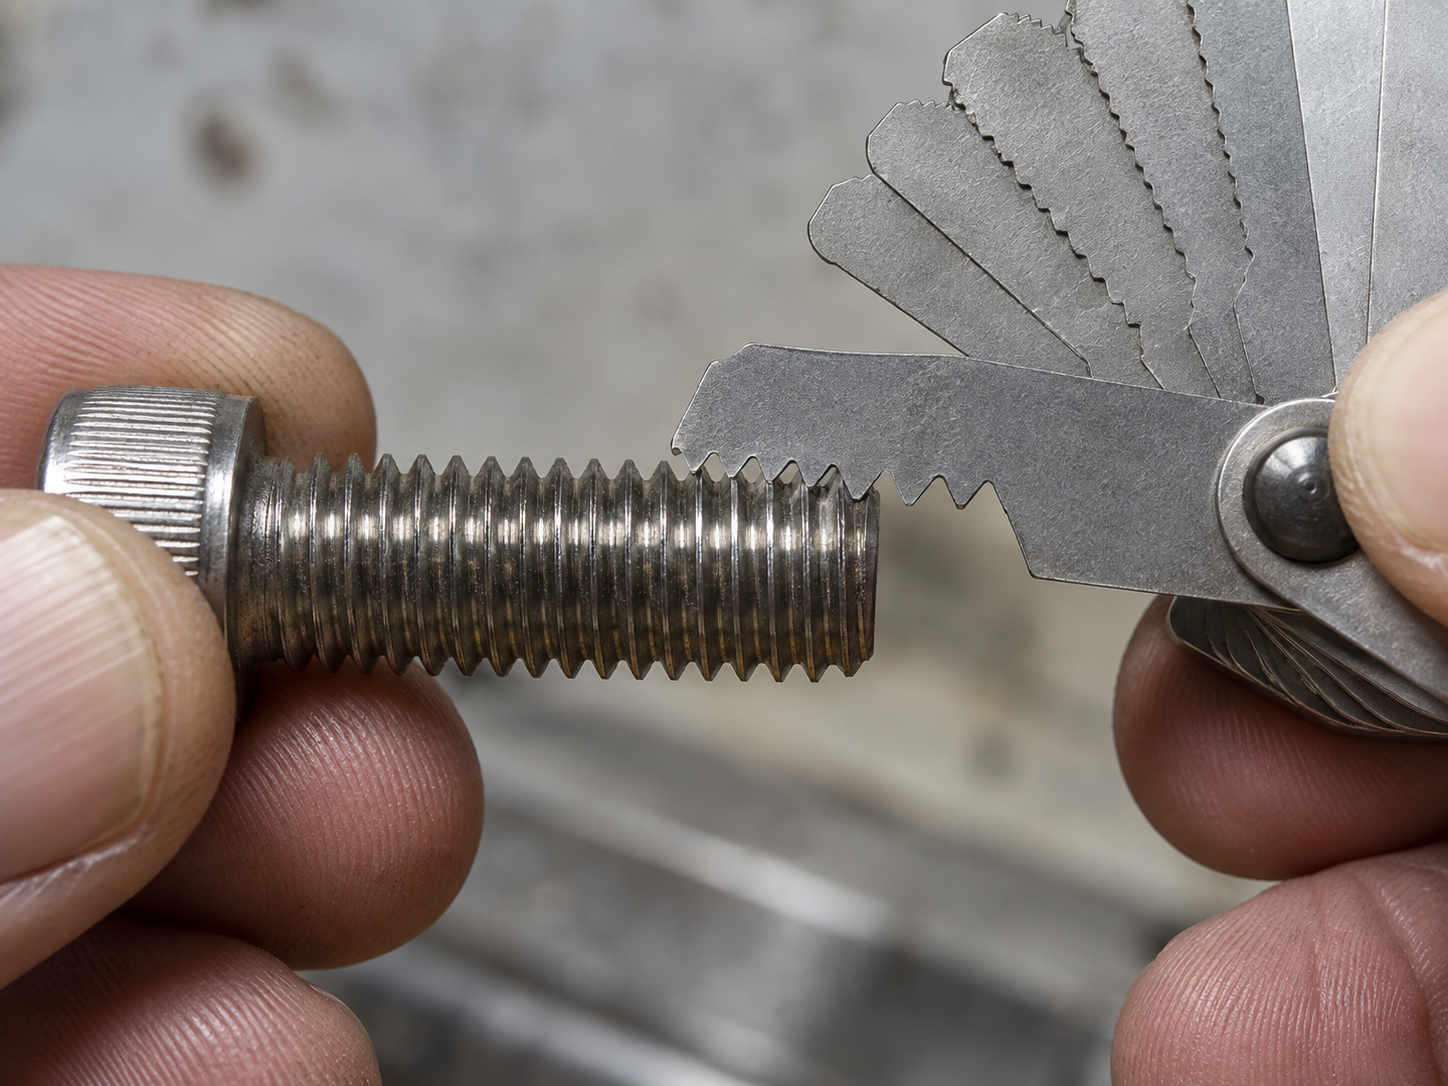
Шаг резьбы — это осевое расстояние между соседними вершинами витков в метрической системе. В дюймовой системе аналогичным параметром является количество витков на дюйм. На сайте руководство по шагу резьбы это понятие объясняется более подробно. При покупке укажите фактический шаг или TPI (витков на дюйм), а также требования к допуску или посадке, если узел чувствителен к этим параметрам.
Материалы и покрытия крепежных винтов
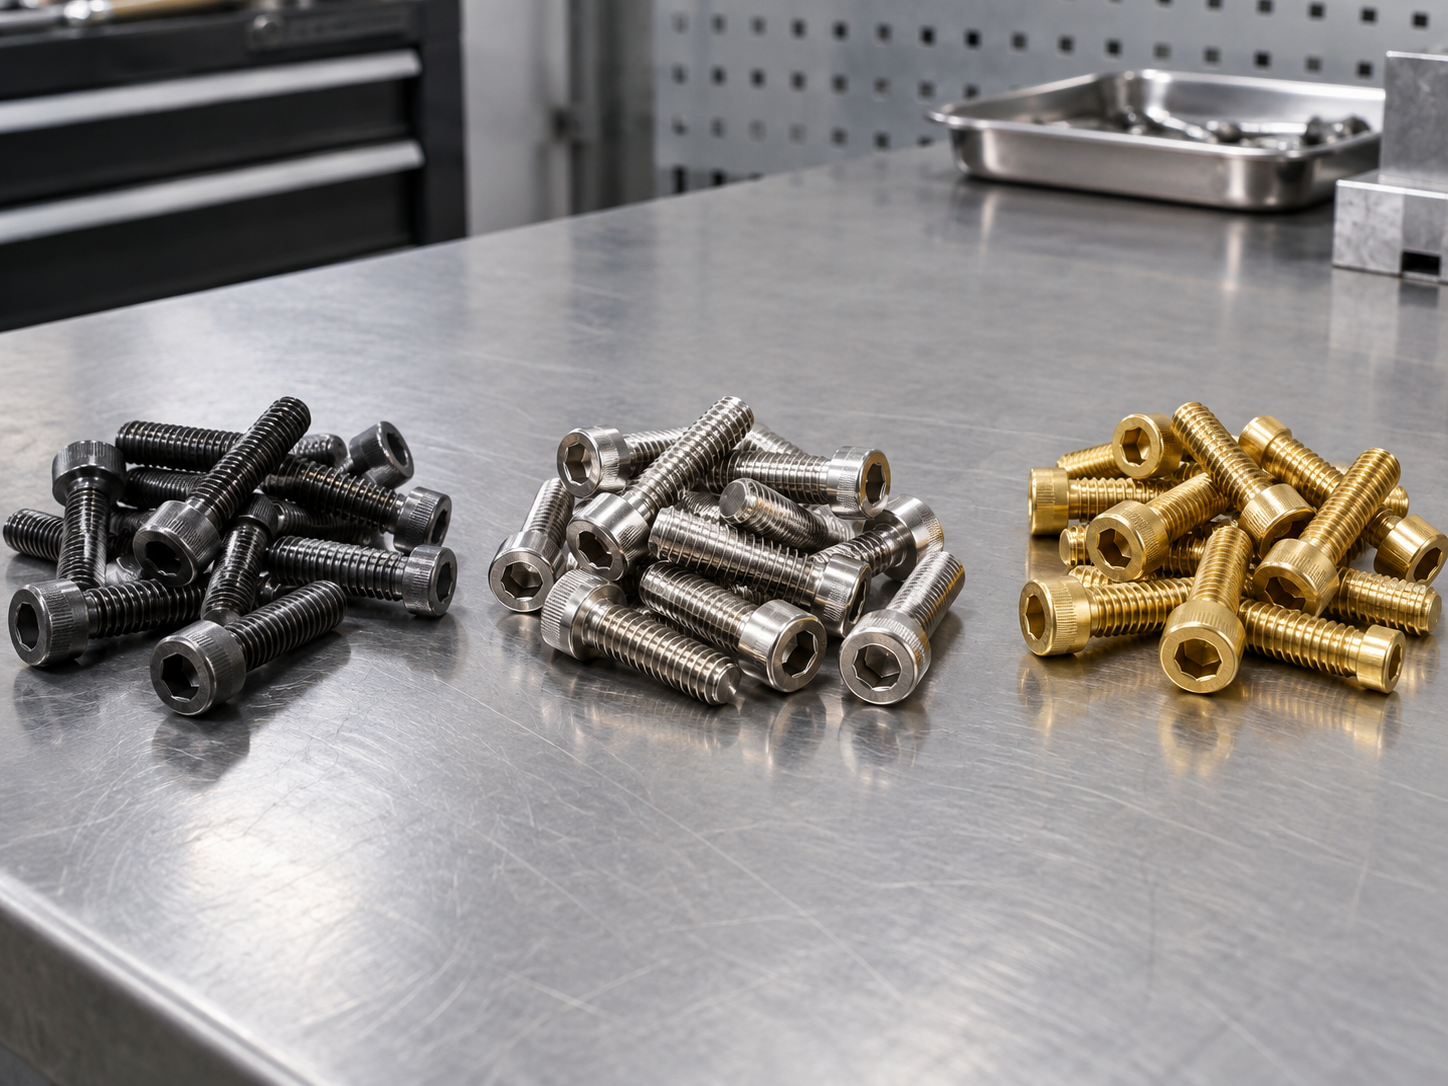
Выбор материала начинается с анализа условий эксплуатации и требований к соединению. Углеродистая или легированная сталь обеспечивает широкий спектр вариантов прочности и отделки. Нержавеющая сталь обеспечивает коррозионную стойкость в различных средах, однако необходимо определить точную марку, прочность, склонность к задирам и тип покрытия. Латунь может подойти для электротехнических, декоративных или коррозионно-активных применений, где ее механические ограничения допустимы.
| Направление по материалу | Где это может применяться | Вопросы для запроса коммерческого предложения (RFQ) |
|---|---|---|
| Углеродистая или легированная сталь | Общие механические узлы, кронштейны, оборудование и детали с покрытием | Какие требования предъявляются к марке, классу прочности, термообработке, покрытию и записям об инспекции? |
| Нержавеющая сталь | Влажные, чистые, наружные или чувствительные к коррозии узлы, если марка соответствует условиям службы | Какие требования предъявляются к марке нержавеющей стали, отделке, уровню прочности и методам предотвращения задиров? |
| Латунь или другой медный сплав | Электротехнические, декоративные или специализированные области применения, где материал совместим | Какие требования предъявляются к сплаву, твердости, проводимости, отделке и пределам нагрузки? |
| Неметаллический или специальный материал | Требования к изоляции, химическому воздействию, малой массе или необычным температурам | Какие температурные, ползучестные, химические, размерные ограничения и требования к сертификации должны быть соблюдены? |
ISO 898-1:2013 определяет механические и физические свойства для указанных классов болтов, винтов и шпилек из углеродистой и легированной стали. Это не означает, что любому крепежному винту можно присвоить класс прочности по его внешнему виду. Укажите требуемый стандарт материала, класс прочности, термообработку, покрытие и документацию на чертеже или в заказе на поставку.
Покрытия могут изменять поведение при коррозии, внешний вид, трение и посадку резьбы. Убедитесь, покрыта ли сопрягаемая резьба, контролируется ли смазка и должен ли готовый винт пройти определенный осмотр. На сайте руководство по крепежу из нержавеющей стали является полезным дополнительным справочным материалом, когда коррозионная стойкость является основным фактором выбора.
Где применяются крепежные винты
Крепежные винты полезны, когда в узле имеется контролируемая сопрягаемая резьба и может потребоваться его открытие, регулировка или замена. Типичные области применения включают:
- электрические и контрольные шкафы с резьбовыми бобышками или резьбовыми вставками;
- приборные панели, потребительское оборудование и узлы бытовой техники;
- защитные ограждения машин, кронштейны, крышки и панели доступа;
- автомобильные компоненты и компоненты транспортных средств, где заданная резьба и материал соответствуют соединению;
- приспособления, кондукторы, технологическая оснастка и производственное оборудование, требующие регулярного доступа для обслуживания;
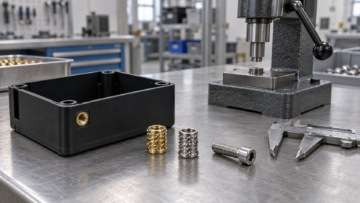
- узлы из листового металла, в которых используется невыпадающая гайка, гайка-заклепка, приварная гайка или другая внутренняя резьба.
Не выбирайте крепежный винт только потому, что деталь металлическая. Для тонкого листового металла, мягкого пластика, дерева или кирпичной кладки может потребоваться другой профиль резьбы или специальная вставка. Если внутренняя резьба слабая, правильным решением может стать увеличение длины зацепления, установка резьбовой вставки, невыпадающая гайка или изменение конструкции соединения. Это решение принимается при рассмотрении узла.
Контрольный список для монтажа и контроля
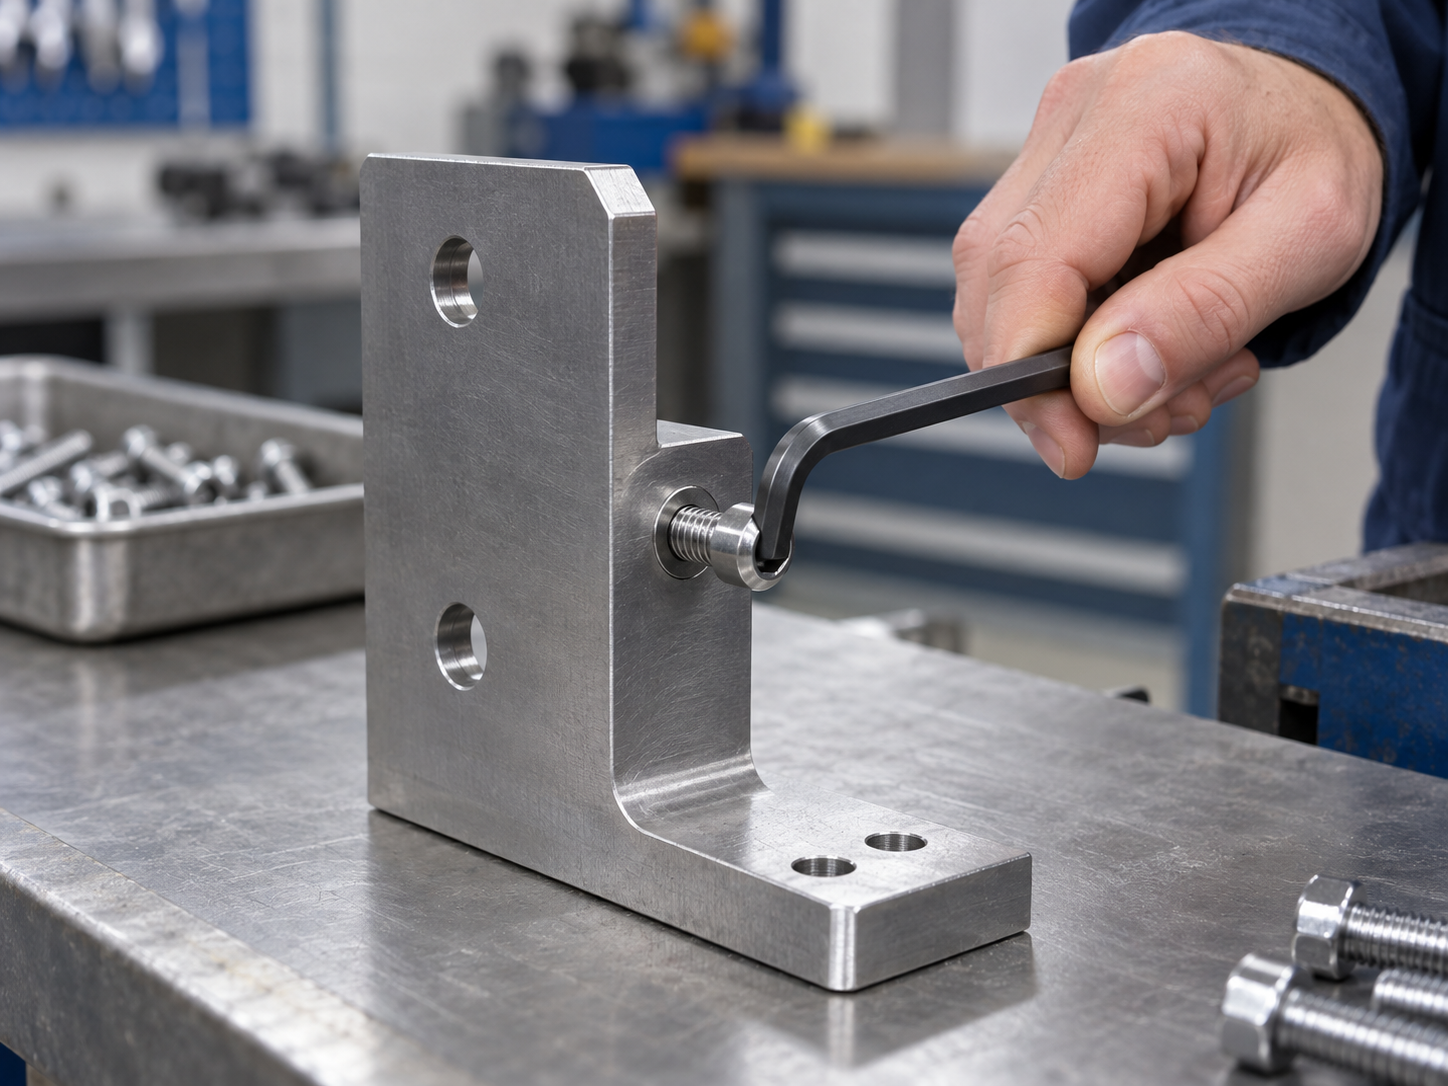
Сначала используйте утвержденный сборочный чертеж и рабочую инструкцию. Практическая последовательность монтажа:
- Очистите резьбовое отверстие, сквозное отверстие или сопрягаемую поверхность. Удалите стружку, заусенцы, отслаивающееся покрытие и мусор.
- Перед вскрытием партии проверьте резьбу, длину, головку, шлиц и материал машинного винта.
- Начинайте аккуратно вручную или на низкой скорости. Остановитесь, если винт идет по резьбе перекошено, заедает или доходит до конца отверстия до полной посадки.
- Полностью вставьте инструмент в шлиц и держите его на одной линии с осью винта.
- Следуйте утвержденному методу затяжки и используйте требования инженерного расчета по крутящему моменту или усилию зажима, если таковые предоставлены.
- Осмотрите головку, опорную поверхность, зацепление резьбы и окружающую деталь на предмет повреждений или помех.
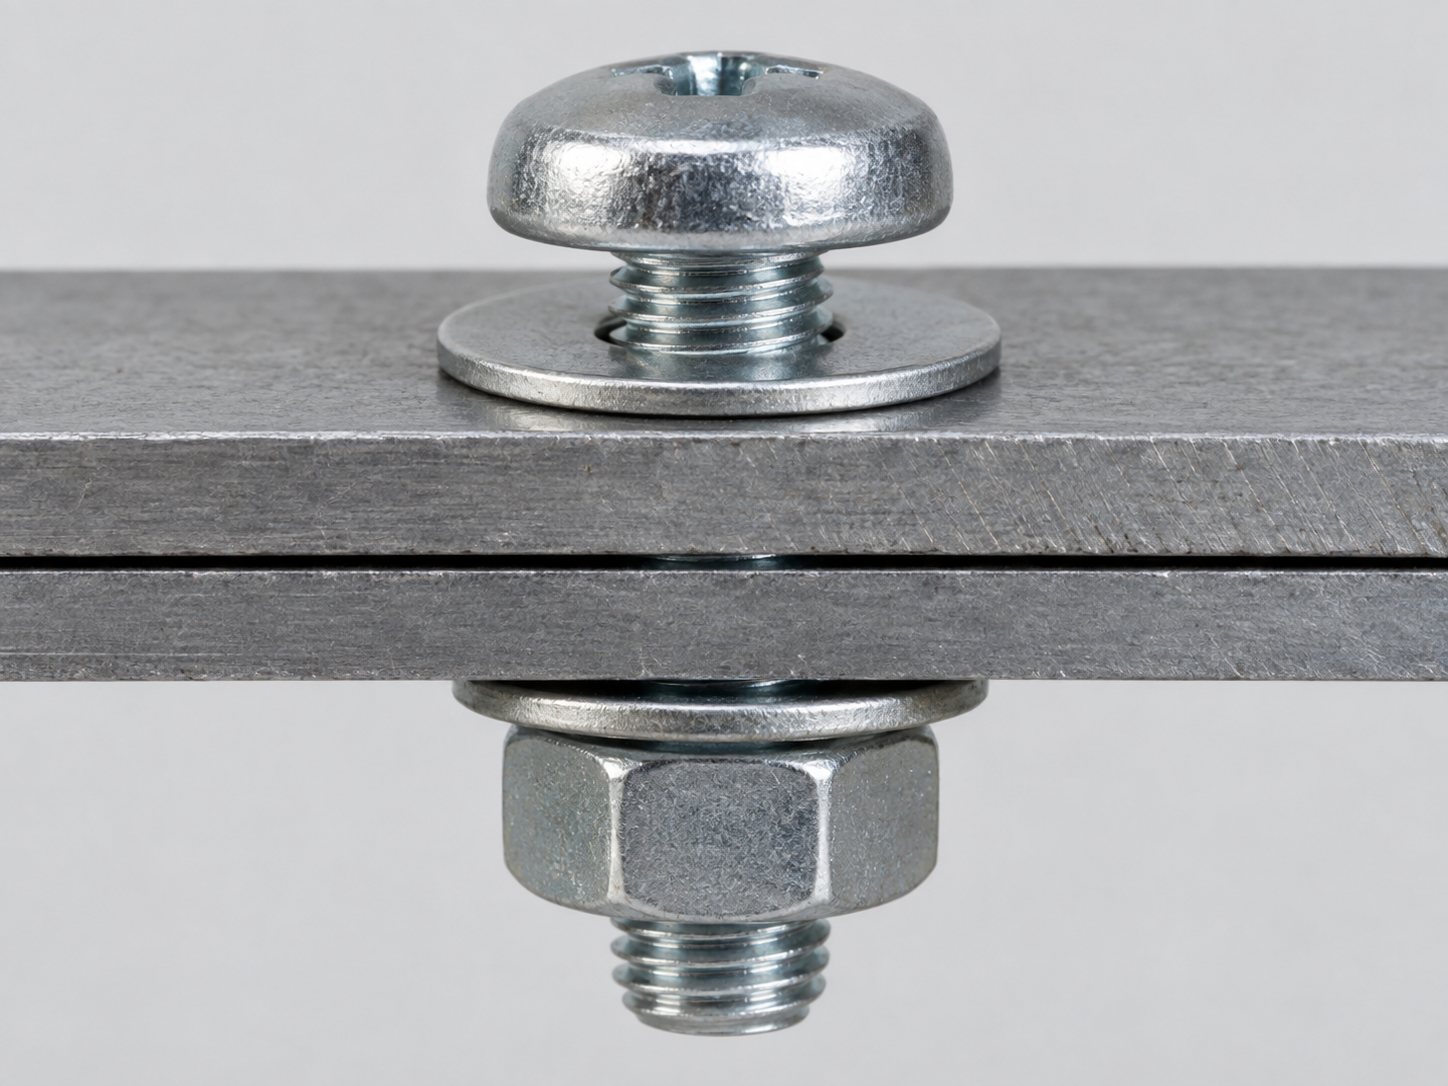
Машинный винт, используемый через сквозное отверстие, может применяться в паре с гайкой и шайбой. Подтвердите внешний диаметр шайбы, высоту гайки, класс резьбы, доступный зазор для ключа и величину выступания резьбы. Избыточная длина может привести к контакту с движущимися деталями или дном глухого отверстия, в то время как недостаточная длина может оставить слишком малую длину зацепления резьбы.
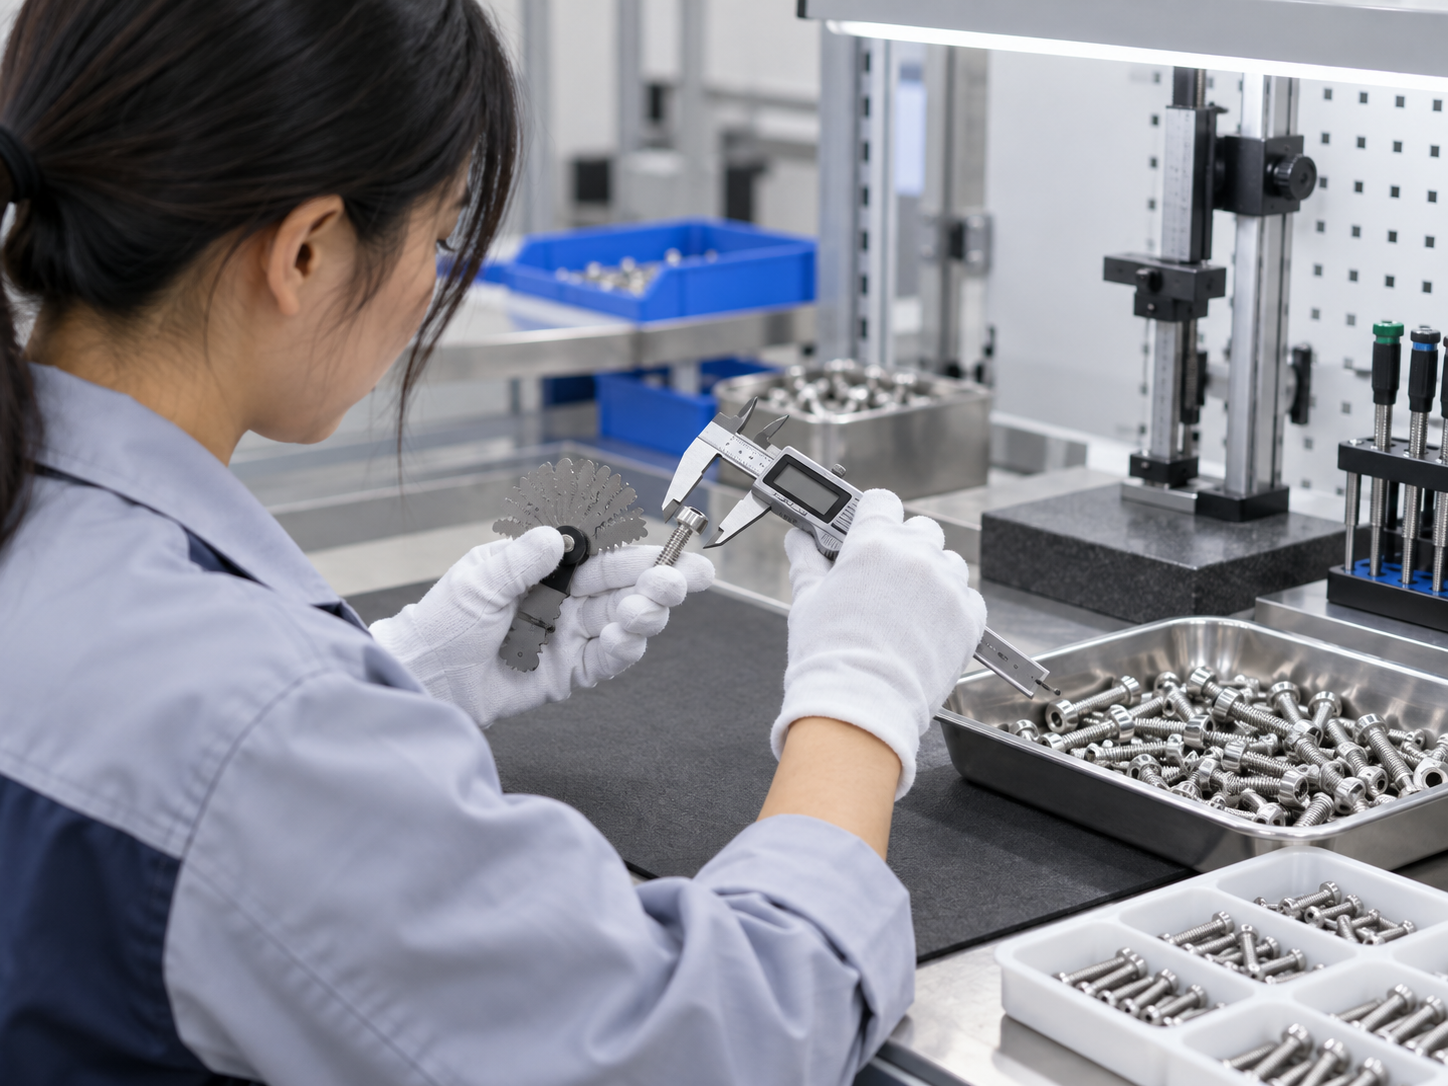
Контроль может включать номинальный диаметр, шаг резьбы или количество витков на дюйм (TPI), длину, диаметр и высоту головки, размер шлица, заусенцы, чистоту поверхности, документацию на материал и идентификацию партии. Если соединение чувствительное, используйте ответный калибр или утвержденную эталонную сборку. Маркировка шлица не может определять нагрузочную способность соединения или значение момента затяжки. Эти пределы зависят от жесткости соединения, зацепления, класса материала, смазки и окружающего компонента.
Информация об упаковке и качестве для оптовых заказов
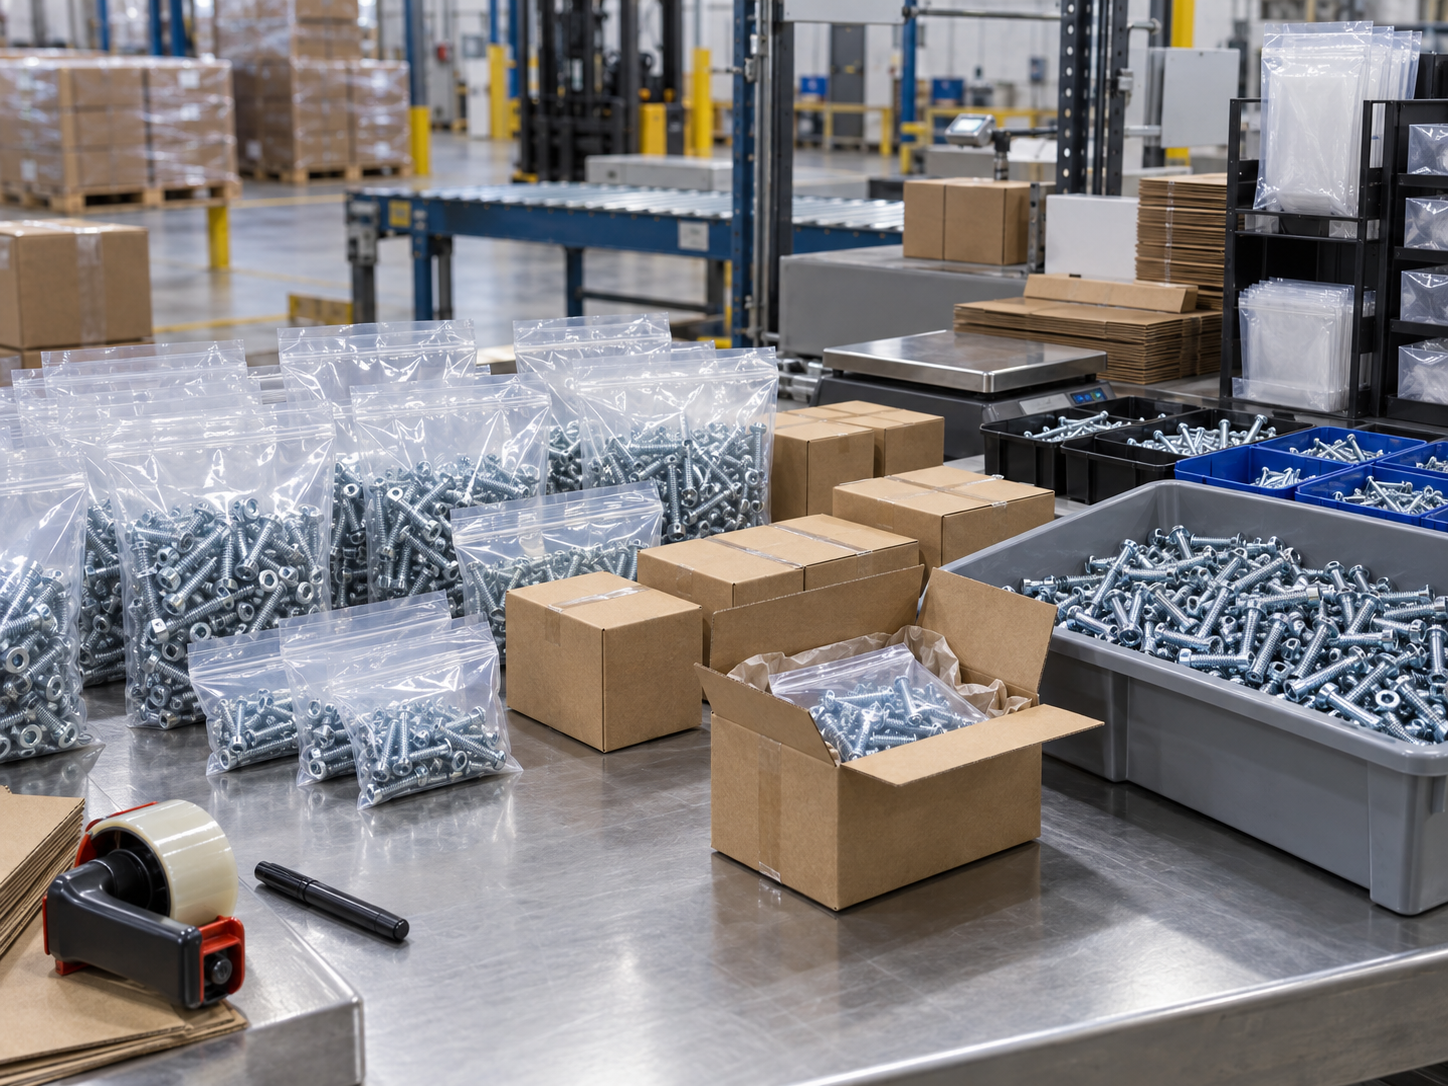
Мелкие машинные винты легко перепутать, когда несколько диаметров, шагов, покрытий или типов головок поступают вместе. В оптовом заказе должны быть четко определены метод идентификации и упаковки, так же тщательно, как и размеры деталей. Попросите поставщика разделить различные спецификации, защитить покрытие и сохранить информацию о партии вместе с материалом.
- Используйте номер детали или ссылку на чертеж для каждой отдельной спецификации винта.
- Разделяйте метрическую и дюймовую резьбу и избегайте общих лотков для визуально похожих размеров.
- Указывайте материал, покрытие, партию, количество и статус контроля на упаковке или упаковочном листе.
- Определите, упакованы ли детали в пакеты, коробки, лотки или предназначены для автоматической подачи.
- Укажите, требуются ли образцы, проверка первой детали, сертификаты на материал или отчеты о размерах.
- Подтвердите, входят ли в тот же заказ соответствующие гайки, шайбы, вставки или элементы под закручивание.
Что следует включить в запрос коммерческого предложения (RFQ) на винты для машин
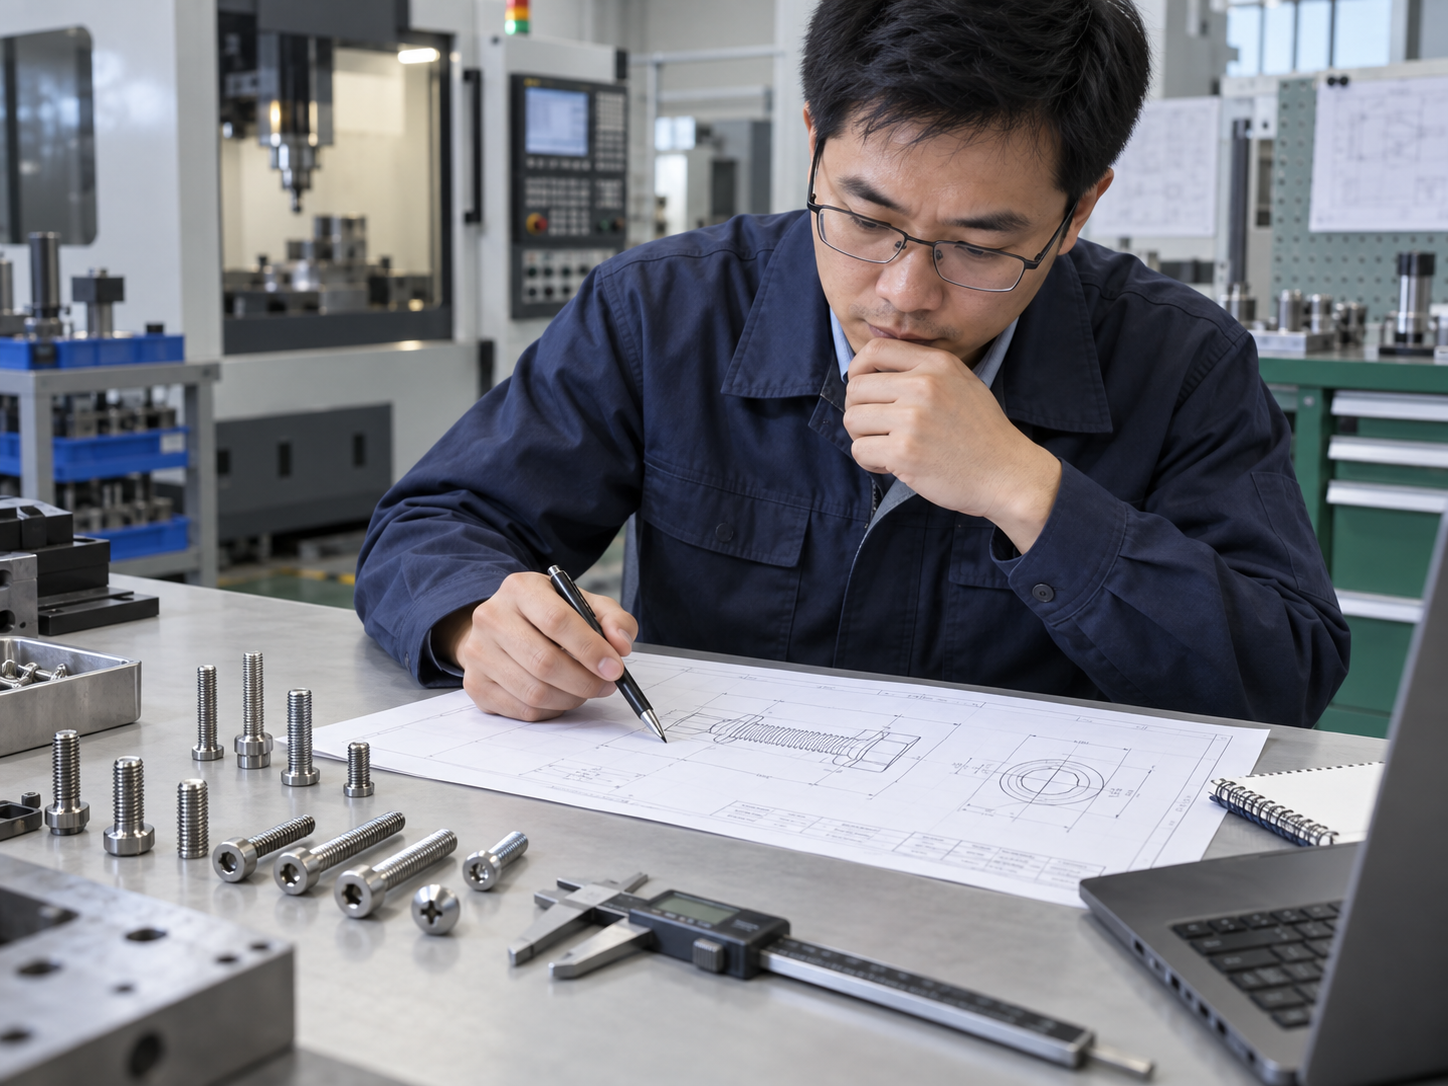
Поставщик может быстрее рассмотреть требования к винтам для машин, если информация структурирована. Включите следующие поля:
- Семейство деталей и область применения: винт для машин, место сборки, сопрягаемый материал и условия эксплуатации.
- Резьба: стандарт резьбы, номинальный размер, шаг или количество витков на дюйм (TPI), длина резьбы, допуск и тип резьбы (полная или неполная).
- Длина: база измерения, общая длина, а также любые требования к буртику, нерезьбовому участку или концу стержня.
- Головка: полукруглая, потайная, полукруглая с широкой шляпкой, с внутренним шестигранником, шестигранная или определенная по чертежу форма с указанием диаметра головки, высоты, угла и требований к опорной поверхности.
- Привод: шлицевой, Phillips, Torx, с внутренним шестигранником, с внешним шестигранником или другой определенный шлиц, включая размер и ограничения по доступу.
- Материал и покрытие: стандарт материала, марка или класс прочности (где требуется), термообработка, покрытие, пассивация, цвет и коррозионная среда.
- Сборка: детали резьбового отверстия или гайки, сопрягаемый компонент, целевой крутящий момент или усилие зажима (если они контролируются), смазка и способ обслуживания.
- Качество и упаковка: образцы, утверждение чертежа, контроль размеров, сертификаты материалов, прослеживаемость партии, упаковка, количество, пункт назначения и запрошенный срок поставки.
Приложите чертеж, вид сверху на головку, вид сбоку и имеющийся образец, если винт подлежит замене. Отметьте контролируемые размеры. Если оригинальная деталь вышла из строя, опишите симптом: сорванная резьба, поврежденный шлиц, коррозия, ослабление затяжки или неверная длина. Запрос на замену должен сохранять этот контекст неисправности, чтобы следующая спецификация учитывала его.
От требований к винтам для машин до спецификации, готовой для коммерческого предложения
Компания DingLong может рассмотреть запрос на винты для машин, если чертеж, образец, параметры резьбы, требования к головке и шлицу, материал, отделка, количество, упаковка и требования к контролю предоставлены в комплекте. Используйте страница решений по индивидуальным крепежам чтобы отправить чертеж или образец на рассмотрение. В ходе последующего обсуждения можно уточнить применимые размеры, детали технологического процесса, объемы заказа и сроки поставки для конкретного требования.
Для стандартной замены отправьте полный набор размеров и четкую фотографию. Для изготовления детали на заказ отправьте чертеж с отмеченными контролируемыми размерами. Для повторного заказа B2B укажите годовой объем или объем партии поставки, способ упаковки, документы по контролю качества и пункт назначения. Эти данные предоставляют поставщику четкую основу для проверки собираемости и подготовки полезного коммерческого предложения.
Часто задаваемые вопросы о винтах для машин
Что такое винт для машин?
Винт с метрической резьбой представляет собой крепежное изделие с резьбой, предназначенное для соединения с резьбовым отверстием, гайкой или резьбовой вставкой. Обычно он имеет равномерную машинную резьбу и тупой или плоский кончик. Головка и шлиц различаются в зависимости от узла и монтажного инструмента.
Какая разница между винтом и болтом?
Использование различается в каталогах и стандартах. Во многих промышленных применениях винт с резьбой представляет собой крепежное изделие с полной резьбой под отвертку или торцевой ключ для резьбового отверстия или гайки, в то время как болт обычно используется в сквозном отверстии с гайкой. Используйте конструкцию соединения и указанный стандарт для определения терминологии.
Каковы размеры винтов для металла?
Метрические размеры обычно записываются с указанием номинального диаметра, шага и длины, например M5 x 0,8 x 20 мм. Дюймовые размеры определяют номинальный номер или диаметр, количество витков на дюйм и длину, например #10-32 x 3/4 дюйма. Перед размещением заказа подтвердите условные обозначения длины, форму головки и посадку резьбы.
Каковы наиболее распространенные типы головок винтов для металла?
Распространенные формы головки включают полукруглую, потайную или коническую, полукруглую с широким фланцем, цилиндрическую с внутренним шестигранником, шестигранную, а также с буртиком или специальные головки. Полукруглые головки и головки с фланцем остаются над поверхностью, в то время как потайная головка требует соответствующей зенковки. Для головок под внутренний шестигранник требуется достаточный зазор для инструмента.
Может ли крепежный винт вкручиваться в пластик или листовой металл?
Это возможно, если в пластике или листовом металле имеется подходящая резьбовая вставка, закладная гайка, приварная гайка, гайка-заклепка или другая внутренняя резьба. Для отверстия без резьбы может потребоваться самонарезающий или резьбовыдавливающий винт. Выбор должен определяться толщиной материала основания, требованиями к усилию на вырыв и процессом сборки.
Какой материал лучше всего подходит для винтов с метрической резьбой?
Не существует универсального лучшего материала. Углеродистая или легированная сталь может подойти для обычных механических соединений, нержавеющая сталь может подойти для условий, чувствительных к коррозии, при соответствующей марке и прочности, а латунь или специальные материалы могут соответствовать электрическим или экологическим требованиям. Укажите стандарт, марку, покрытие и условия эксплуатации.
Нужна ли гайка для винтов с цилиндрической головкой?
Не всегда. Винт может напрямую закручиваться в резьбовое отверстие или вставку. Ему требуется гайка, когда соединение используется со сквозным отверстием и отдельным резьбовым компонентом. Если требуются гайка и шайба, укажите их резьбу, материал, высоту, зазор и требования к упаковке по отношению к винту.
Что следует отправить поставщику винтов для металла?
Отправьте данные о применении, чертеж или образец, стандарт резьбы, номинальный размер, шаг или количество витков на дюйм, условное обозначение длины, длину резьбы, головку, шлиц, материал, покрытие, количество, контроль качества, упаковку, место назначения и сроки. Включите данные о сопрягаемом отверстии или гайке и описание неисправности, если деталь является запасной.