 French
 English
 German
 Spanish
 Portuguese
 Japanese
 Arabic
 Korean
 Vietnamese
 Russian
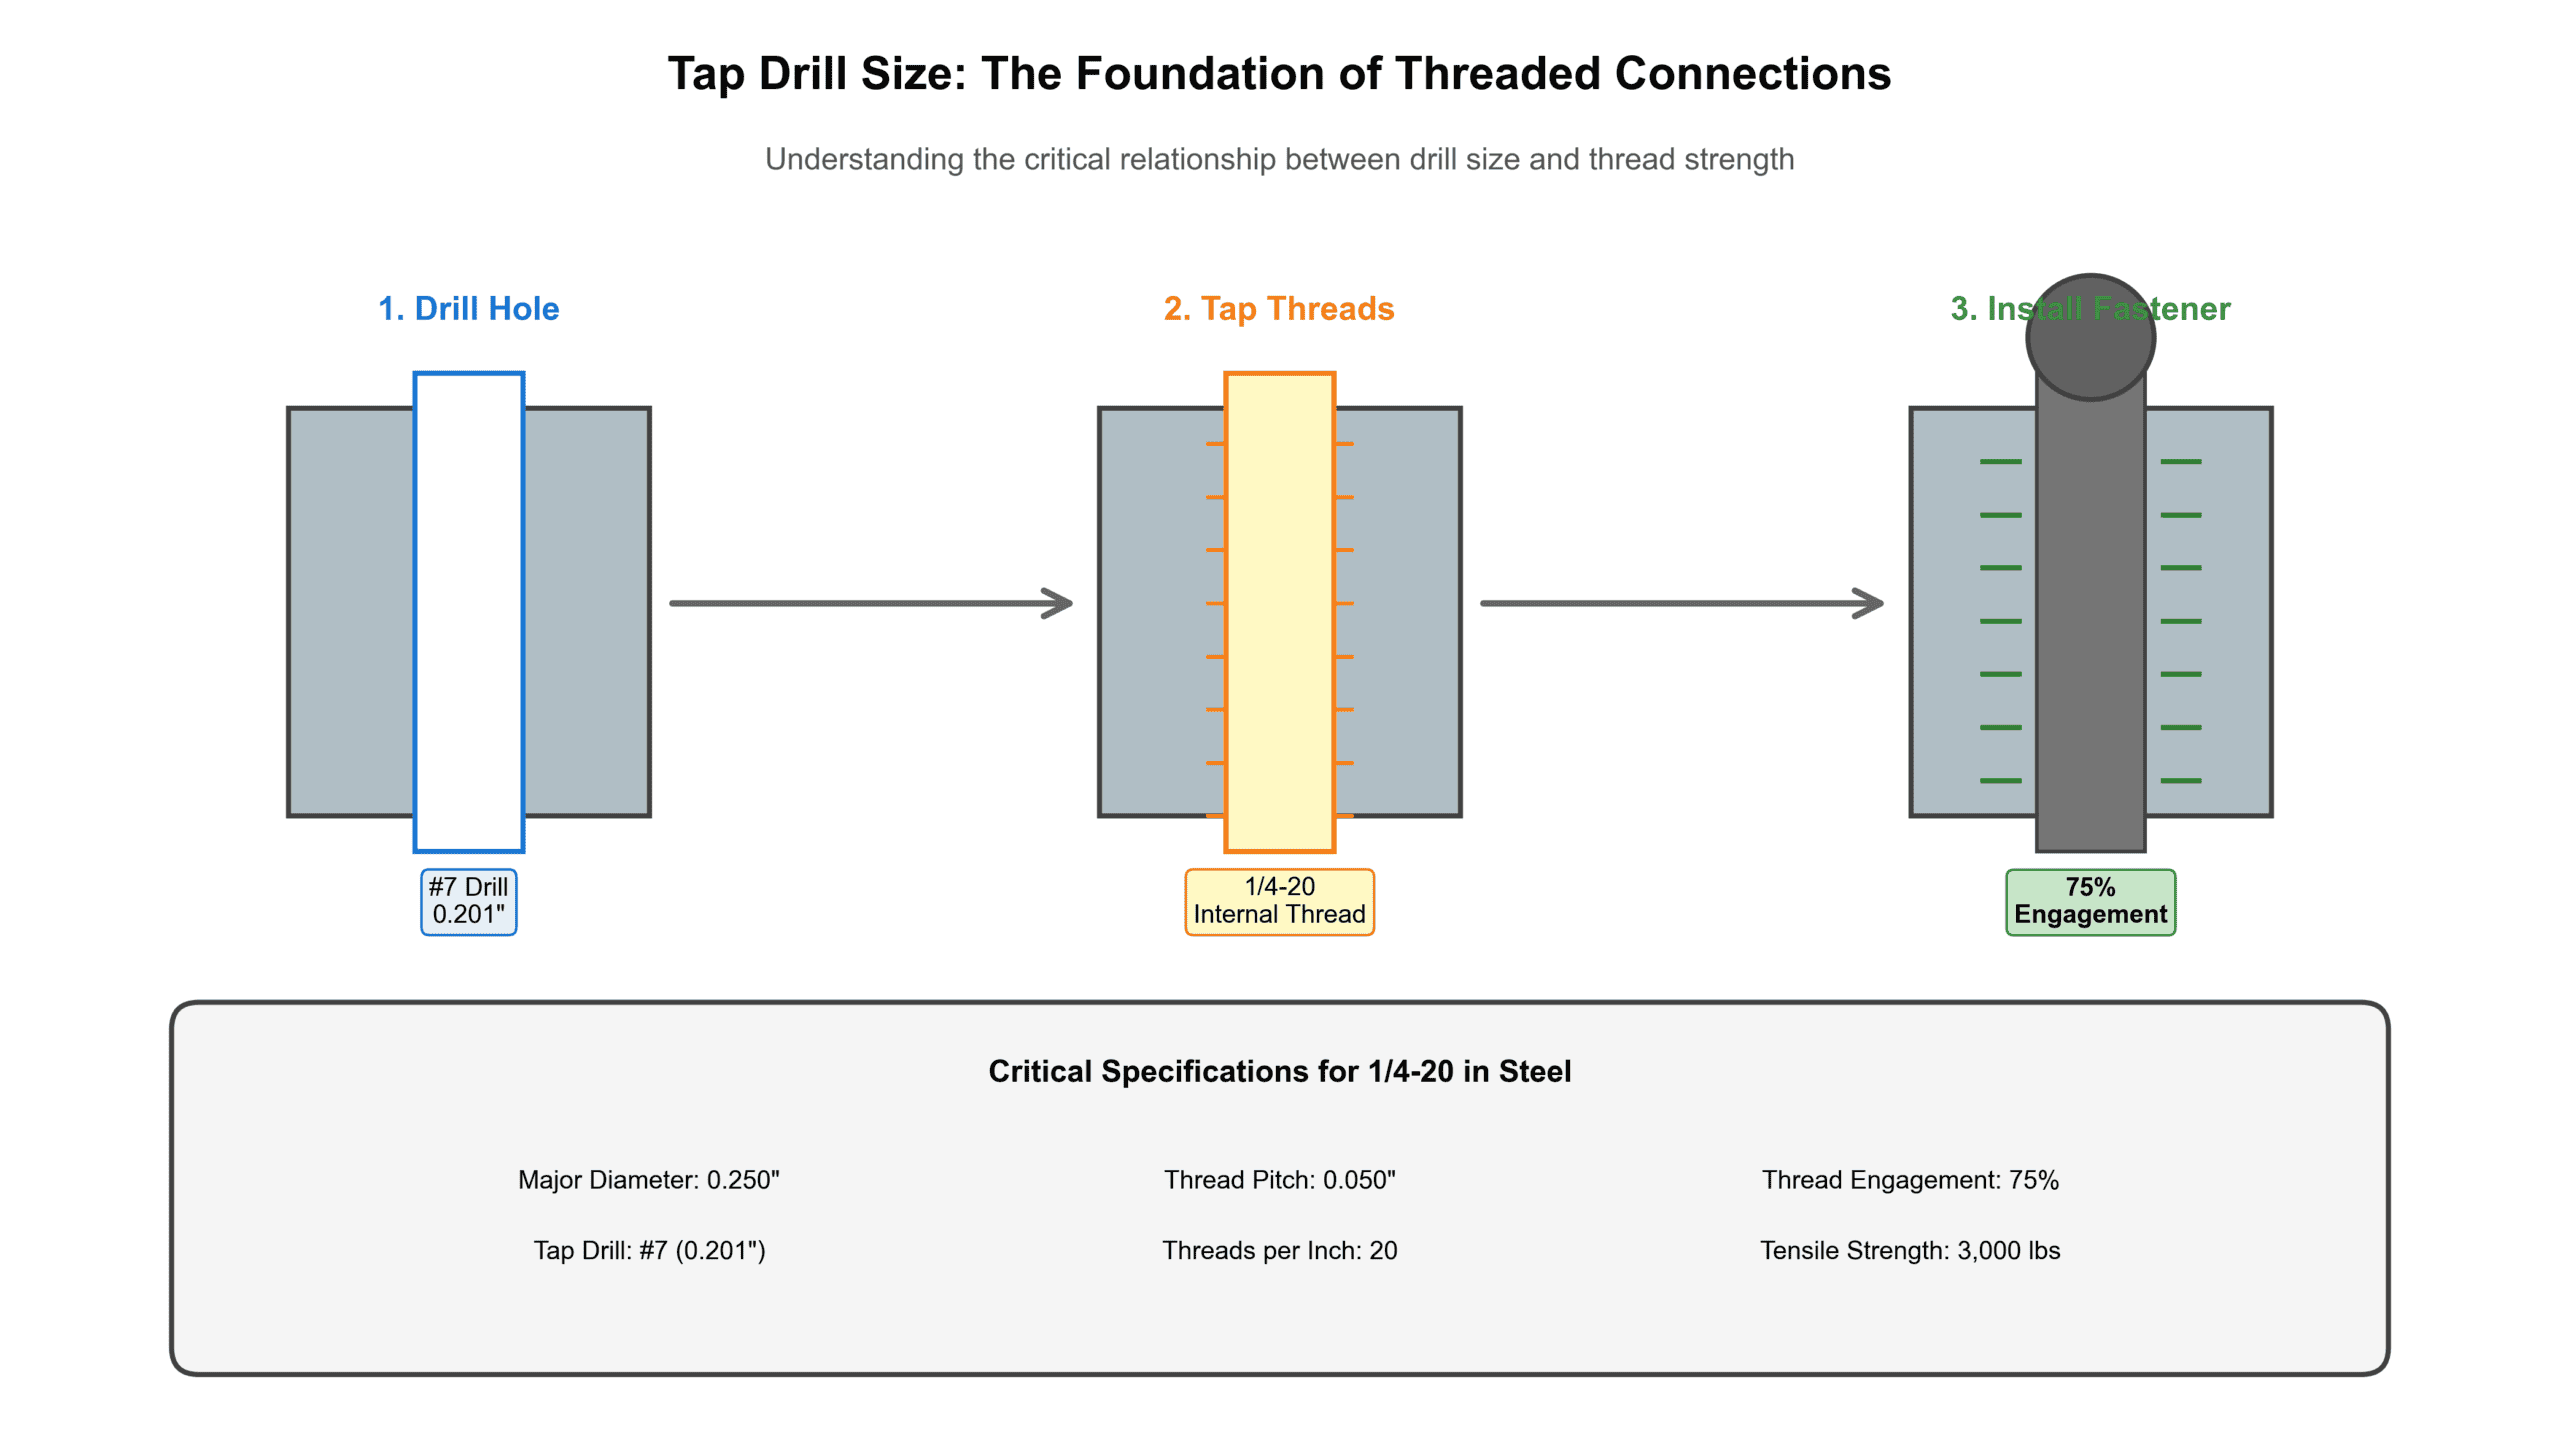
Réponse directe : Pour un filet de 1/4-20, utilisez un foret de #7 (diamètre de 0,201″) pour obtenir l'engagement de filet standard de 75% dans l'acier. Cela offre une résistance optimale tout en permettant un taraudage fluide. La taille du foret change en fonction de la dureté du matériau : l'acier inoxydable peut nécessiter un #6 (0,204″), tandis que la fonte fonctionne mieux avec un #8 (0,199″). Des tailles de forets incorrectes entraînent des filets endommagés, des tarauds cassés ou des assemblages faibles qui cèdent sous la charge.
Lors de la spécification de fixations pour la production, envoyez à votre fournisseur la désignation du filet, la nuance du matériau, le type de trou (débouchant ou borgne), les tolérances requises et la quantité. Notre équipe d'ingénierie examine les dimensions des forets de taraudage et recommande les profondeurs d'engagement des filets pour votre application spécifique.
Qu'est-ce que la taille d'un foret de taraudage et pourquoi est-ce important
La taille du foret de taraudage est le diamètre du trou percé avant de couper les filets internes. Elle détermine la quantité de matériau qui reste pour que le taraud forme les filets. La relation suit ce modèle :
- Diamètre extérieur: Le bord extérieur du filet (pour 1/4-20, c'est 0,250″)
- Diamètre mineur: La racine du filet (calculée à partir du pas)
- Taille du foret de taraudage: Crée un trou entre les diamètres mineur et majeur
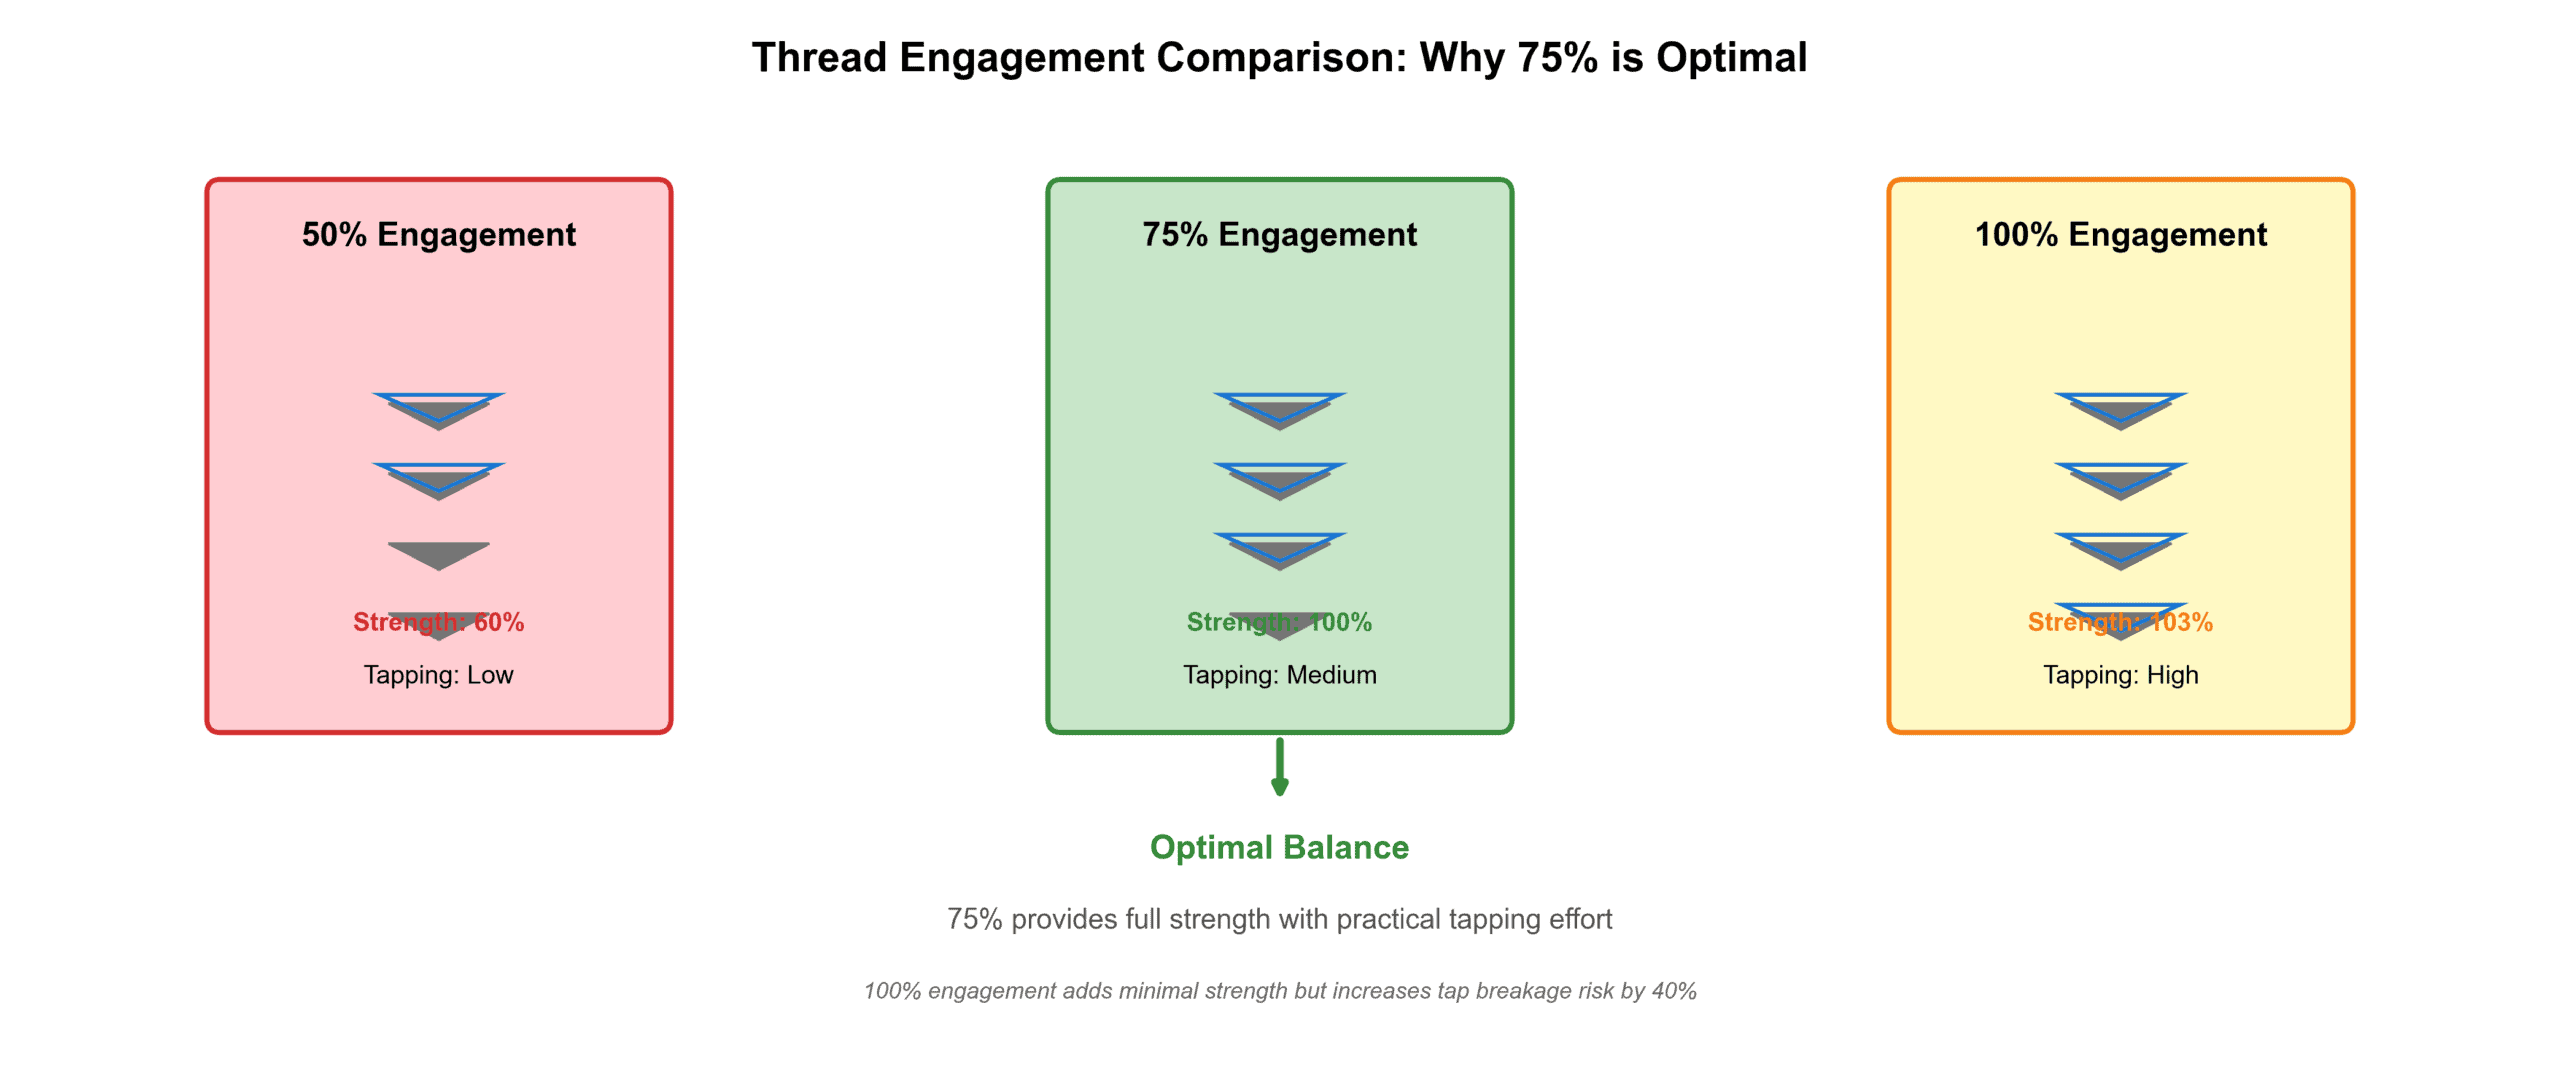
La norme de l'industrie vise Engagement de filet de 75%— ce qui signifie que les filets internes remplissent 75% de la profondeur maximale théorique. Cet équilibre est issu de décennies d'essais mécaniques :
- En dessous de 60% d'engagement: Les filets s'arrachent sous des charges de couple normales
- Engagement de 75%: Résistance maximale de la fixation avec un effort de taraudage raisonnable
- Au-dessus de 85% d'engagement: Gain de résistance minimal mais augmentation drastique de la casse des tarauds
Conséquences réelles d'une défaillance
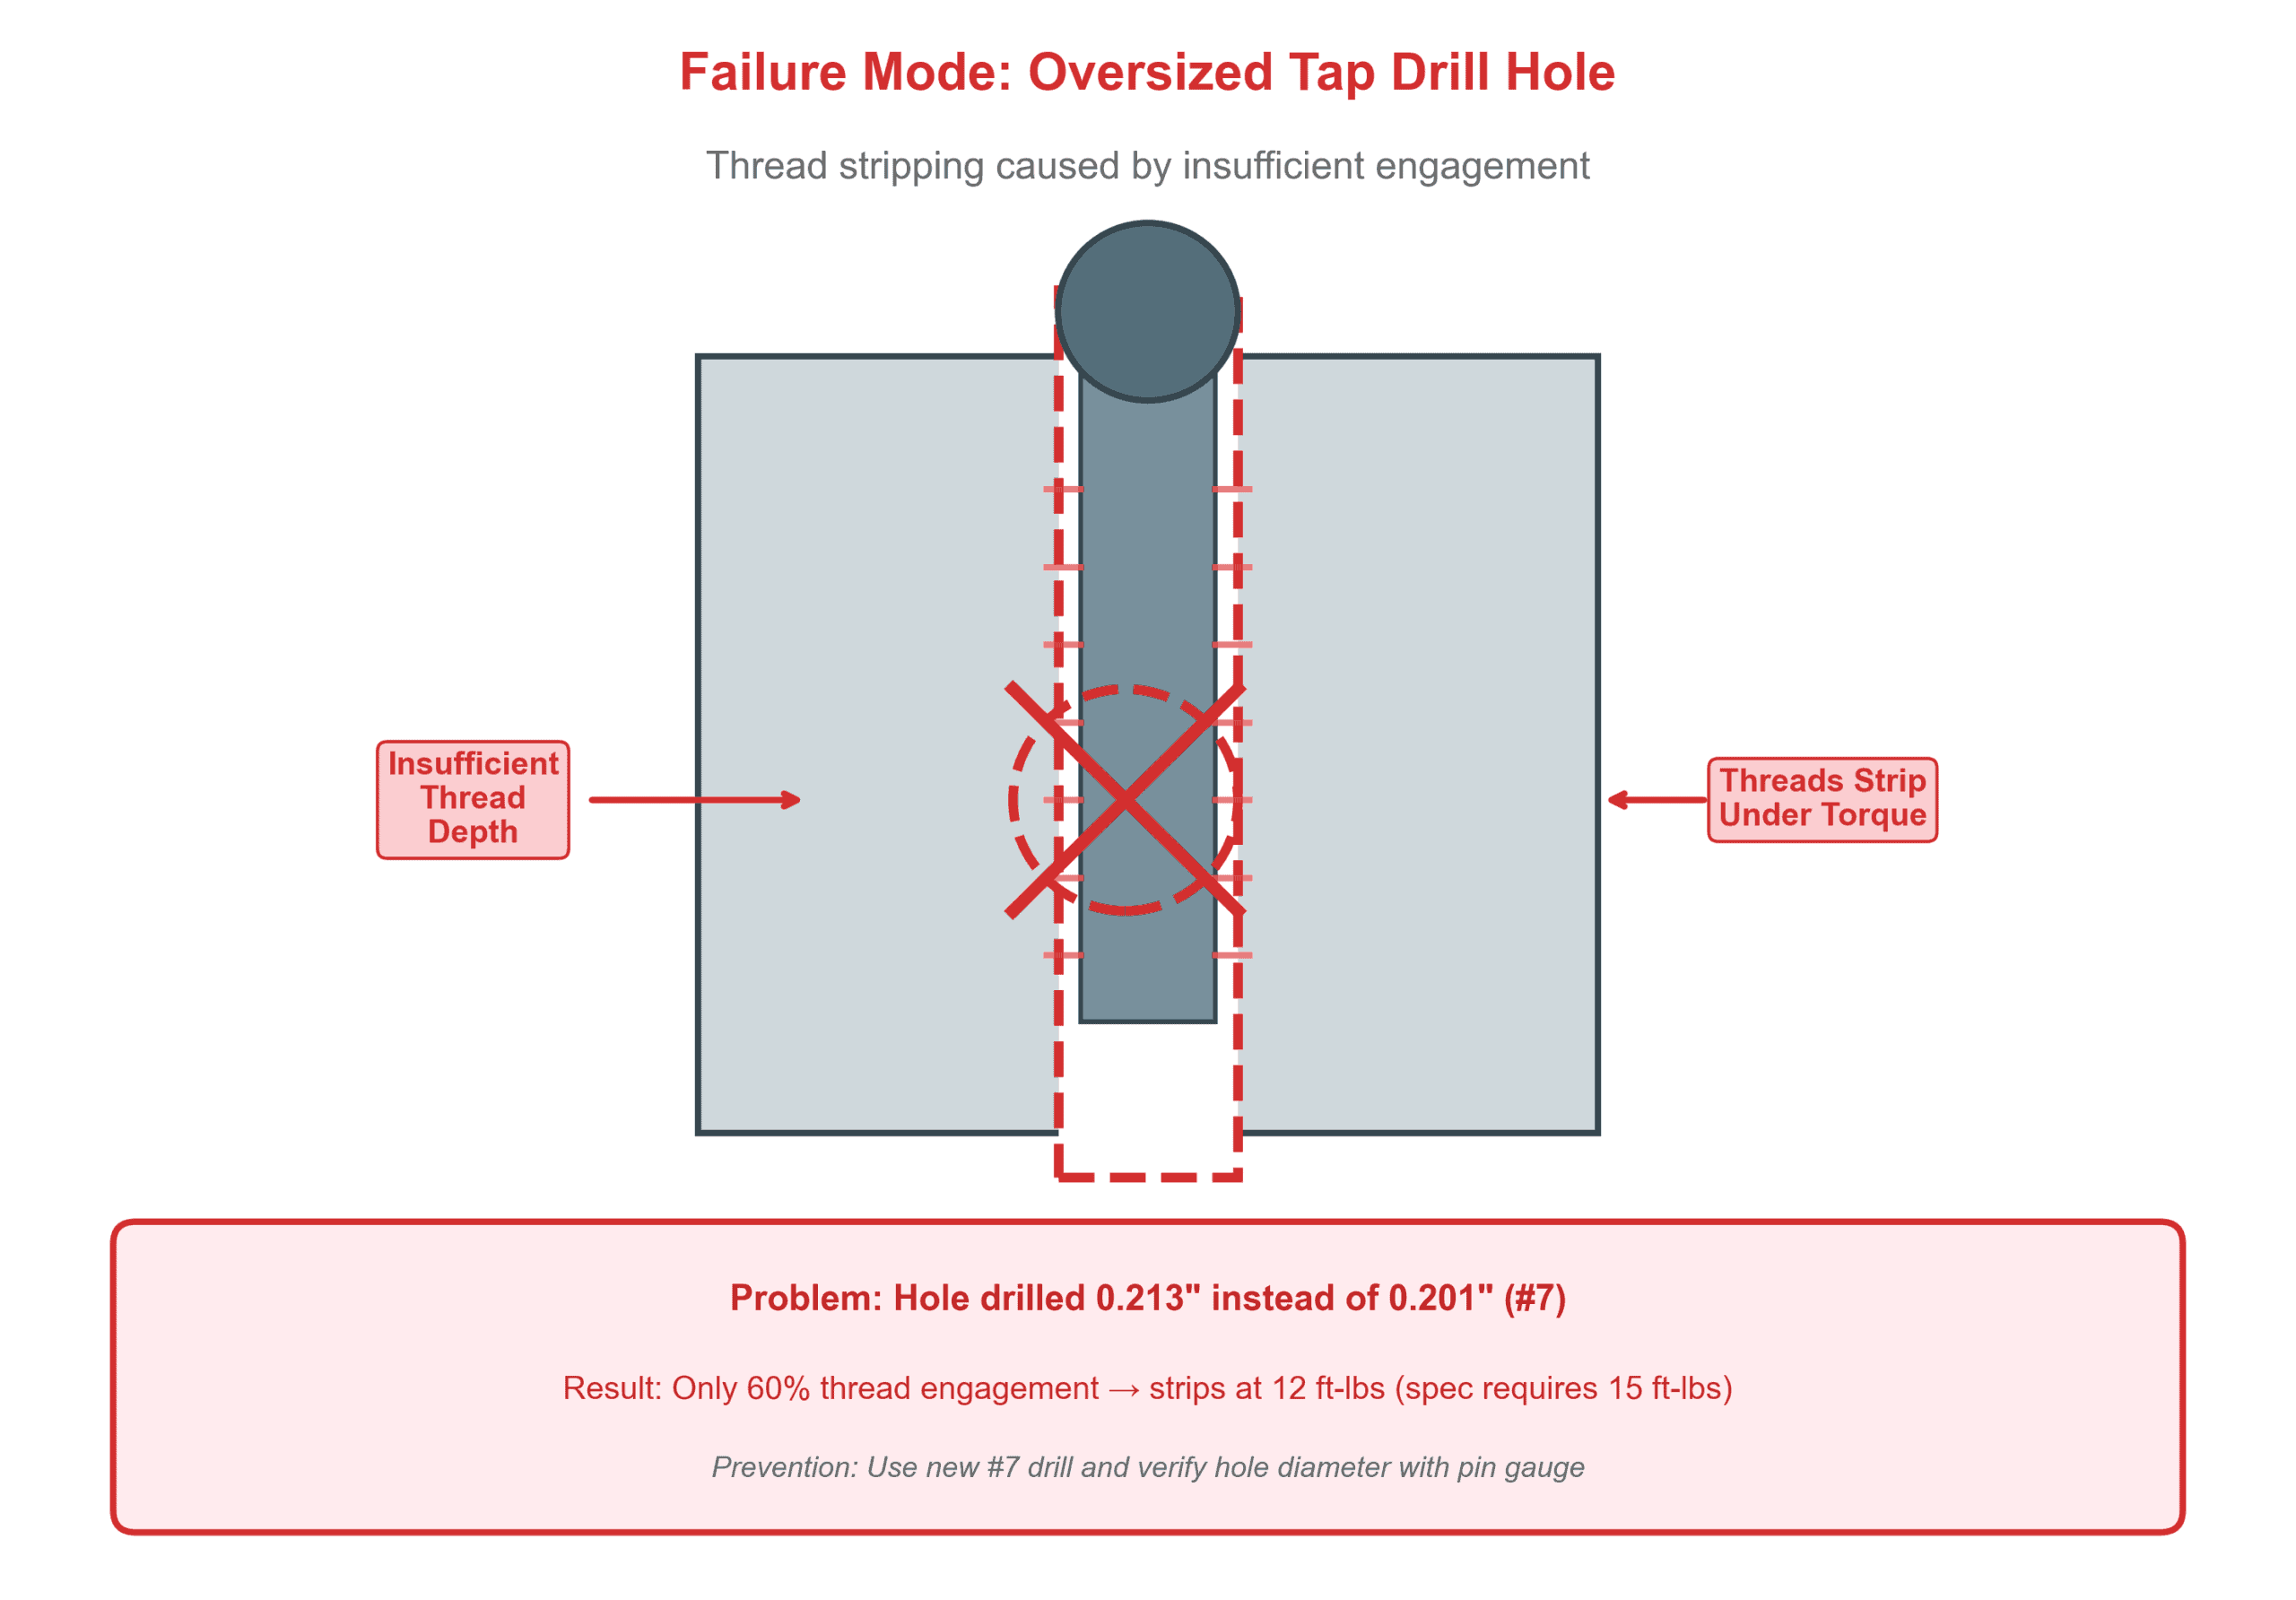
Cas A : Boîtier en aluminium, trou surdimensionné
Un fabricant de machines a percé des trous de 0,213″ pour des filets 1/4-20 dans des boîtiers en aluminium 6061-T6 (la spécification exigeait 0,201″). L'engagement de filet résultant de 65 % a provoqué un arrachement progressif des filets lorsque les techniciens ont serré les boulons de montage à 15 pi-lbs, bien en deçà des 20 pi-lbs requis par l'assemblage. L'ensemble du lot de production de 480 unités a nécessité des inserts de filet helicoil, ajoutant 8,40 $ par unité en coût de retouche plus un retard de planning de deux semaines.
Cause profonde: L'atelier a utilisé un foret de 13/64″ (0,2031″) qui s'était usé à 0,213″ après une utilisation prolongée. Aucun calibre de vérification n'a été utilisé.
Cas B : Support en acier inoxydable, trou sous-dimensionné
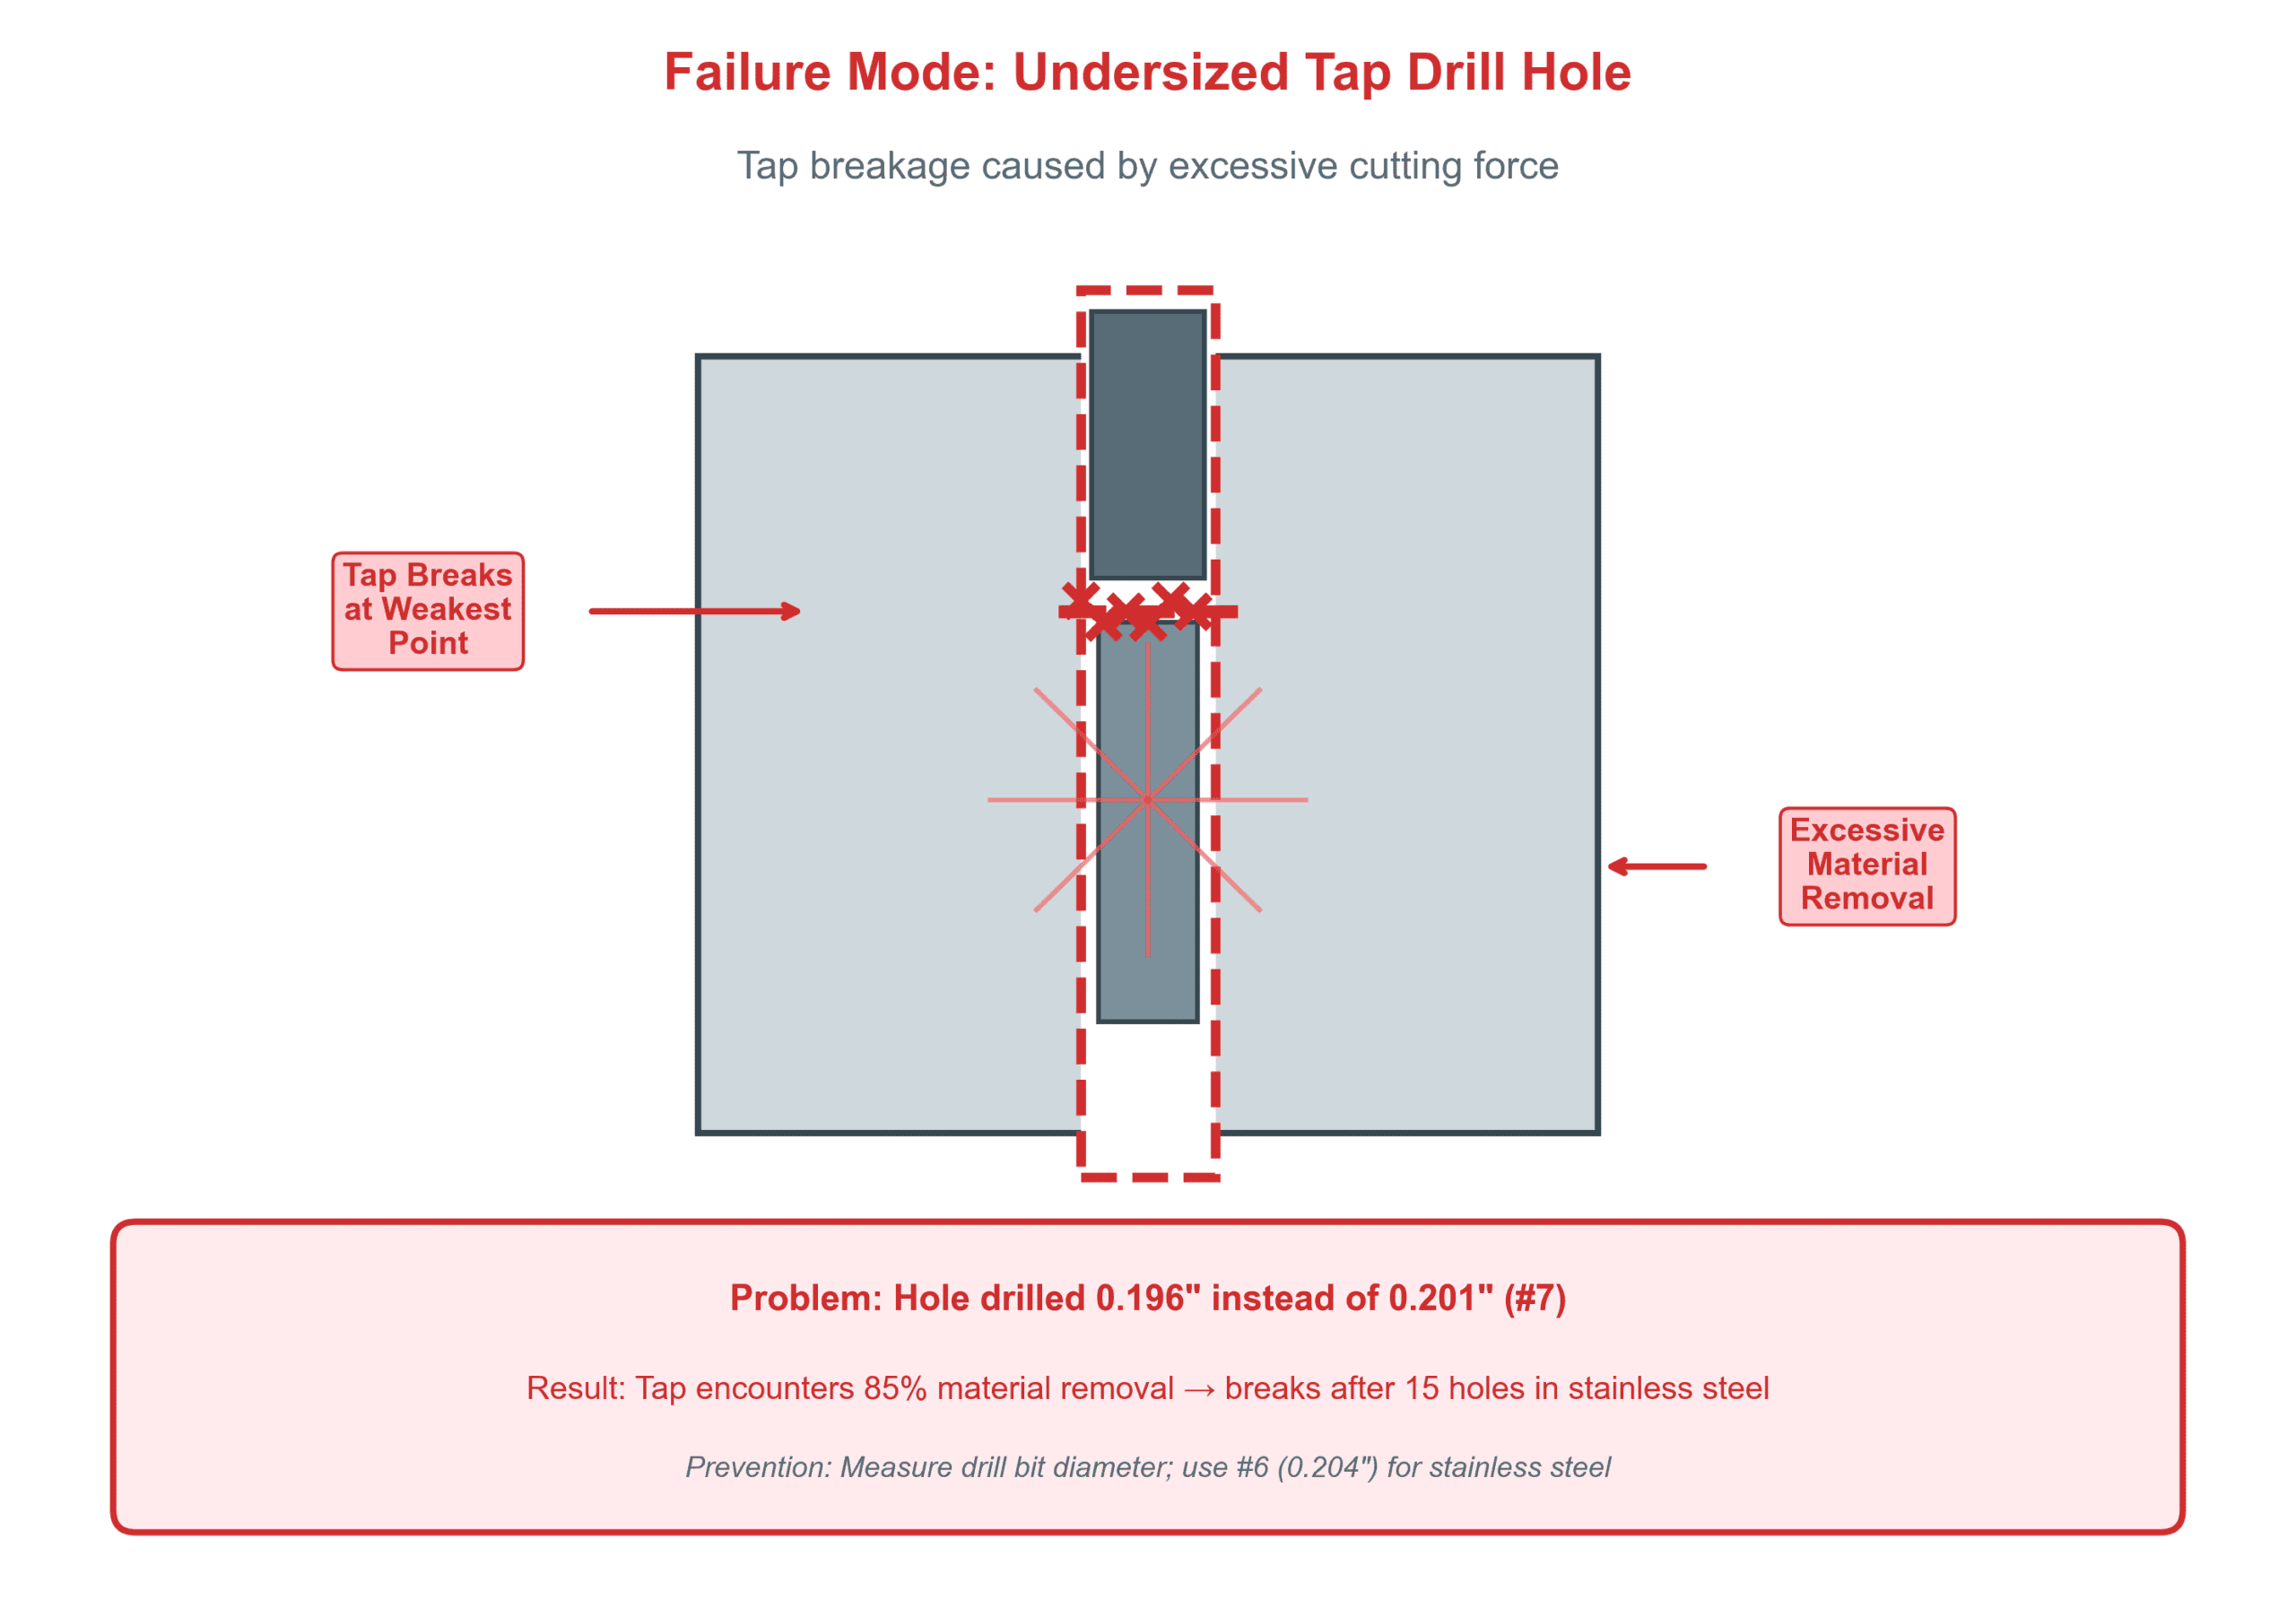
Un fabricant sous-traitant a percé des trous de 0,196″ pour des filets 1/4-20 dans des supports en acier inoxydable 304. Le trou pilote serré a causé 12 ruptures de taraud au cours des 50 premières pièces. L'extraction des tarauds cassés a nécessité un travail par électroérosion (EDM) à 85 $ par trou, détruisant complètement 8 pièces.
Cause profonde: Le travail spécifiait la taille de foret de taraudage pour acier doux (0,201″) sans tenir compte des caractéristiques d'écrouissage de l'acier inoxydable. La taille correcte aurait dû être de 0,204″ (foret n° 7).
Comment calculer la taille du foret de taraudage
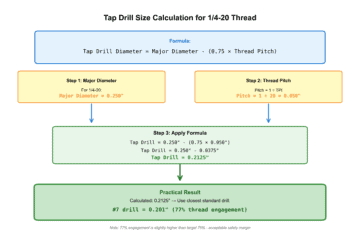
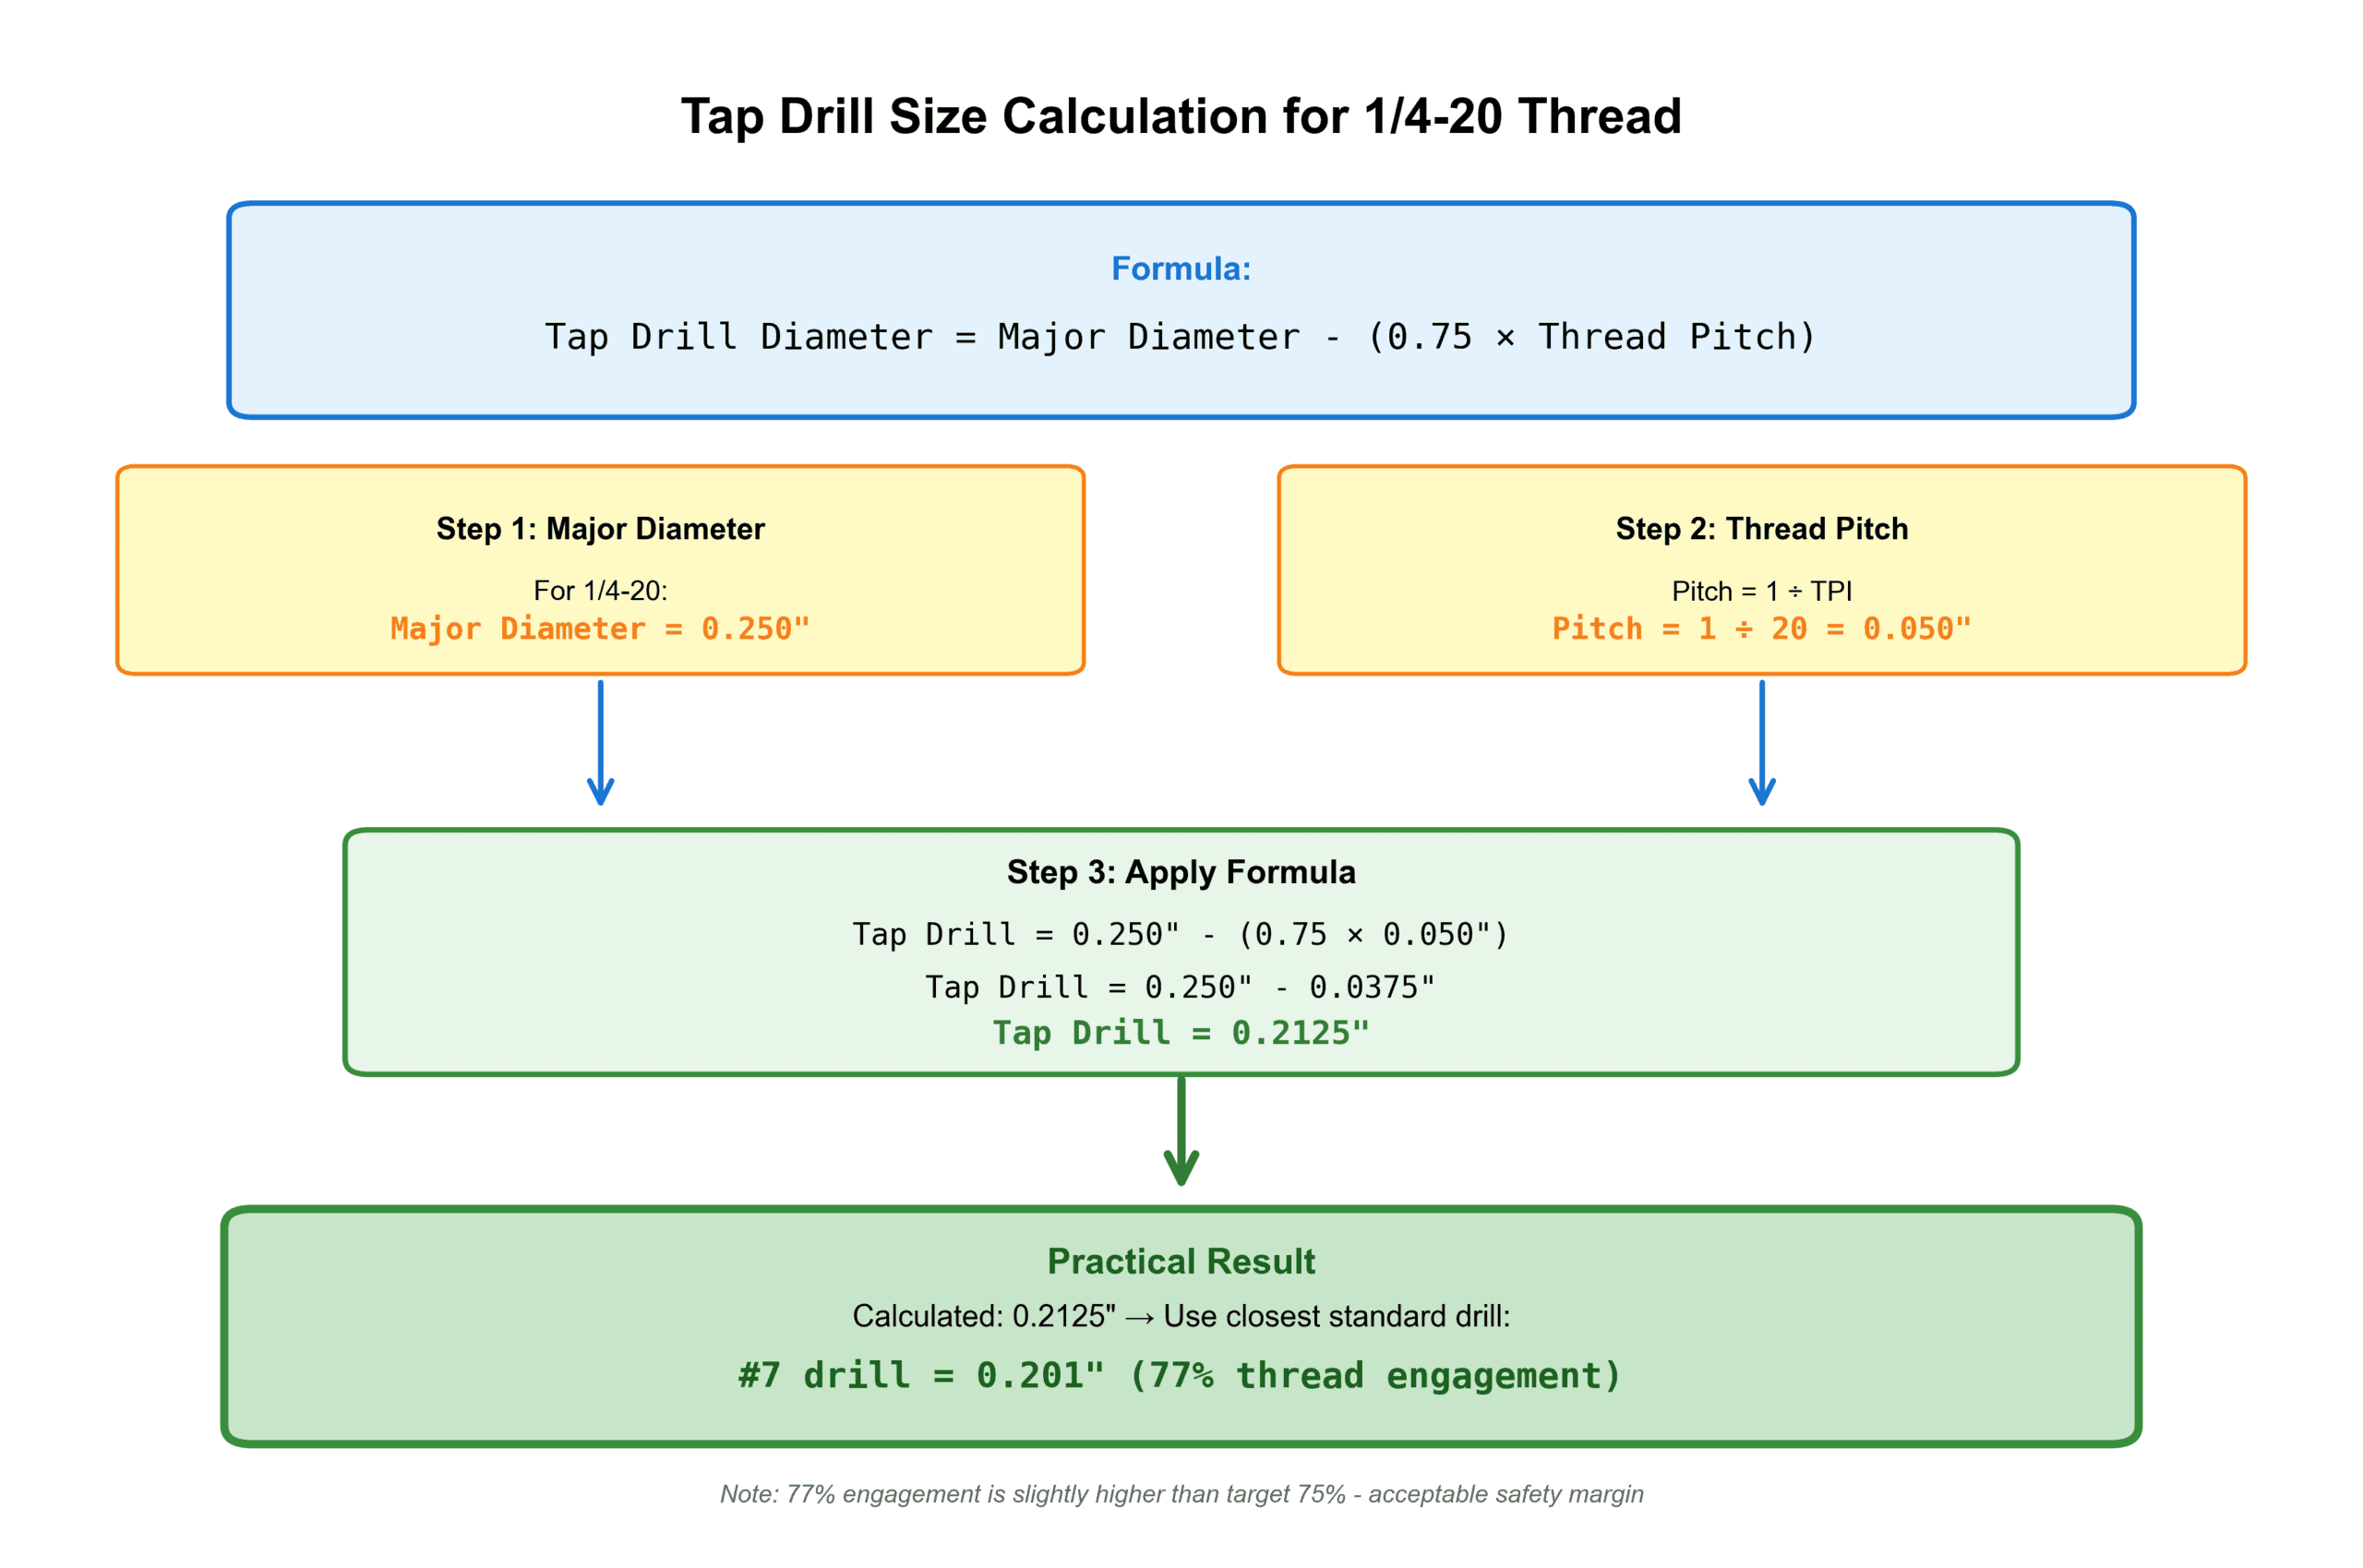
La formule fondamentale pour un engagement de filet de 75 % est :
Diamètre du foret de taraudage = Diamètre majeur – (0,75 × Pas du filet)
Pour les filets unifiés, le pas est égal à 1 ÷ nombre de filets par pouce. Pour du 1/4-20 :
- Diamètre majeur = 0,250″
- Pas = 1 ÷ 20 = 0,050″
- Foret de taraudage = 0,250″ – (0,75 × 0,050″) = 0,250″ – 0,0375″ = 0,2125″
Le foret standard le plus proche est le n° 7 à 0,201″, ce qui procure en réalité un engagement d'environ 77 % — légèrement conservateur pour plus de sécurité.
Pourquoi un engagement de filet de 75 % ?
Le pourcentage représente le rapport entre la hauteur réelle du filet et la hauteur maximale théorique du filet. Des études d'ingénierie des années 1950 (documentées dans le Machinery's Handbook) ont établi que :
- Engagement de 50 %: La résistance au cisaillement n'est que de 60 % de celle de la fixation
- Engagement de 75%: La résistance au cisaillement égale ou dépasse la résistance à la traction de la fixation
- Engagement de 100 %: Seulement 3 à 5 % plus résistant qu'un engagement de 75 %, mais l'effort de taraudage augmente de 40 %
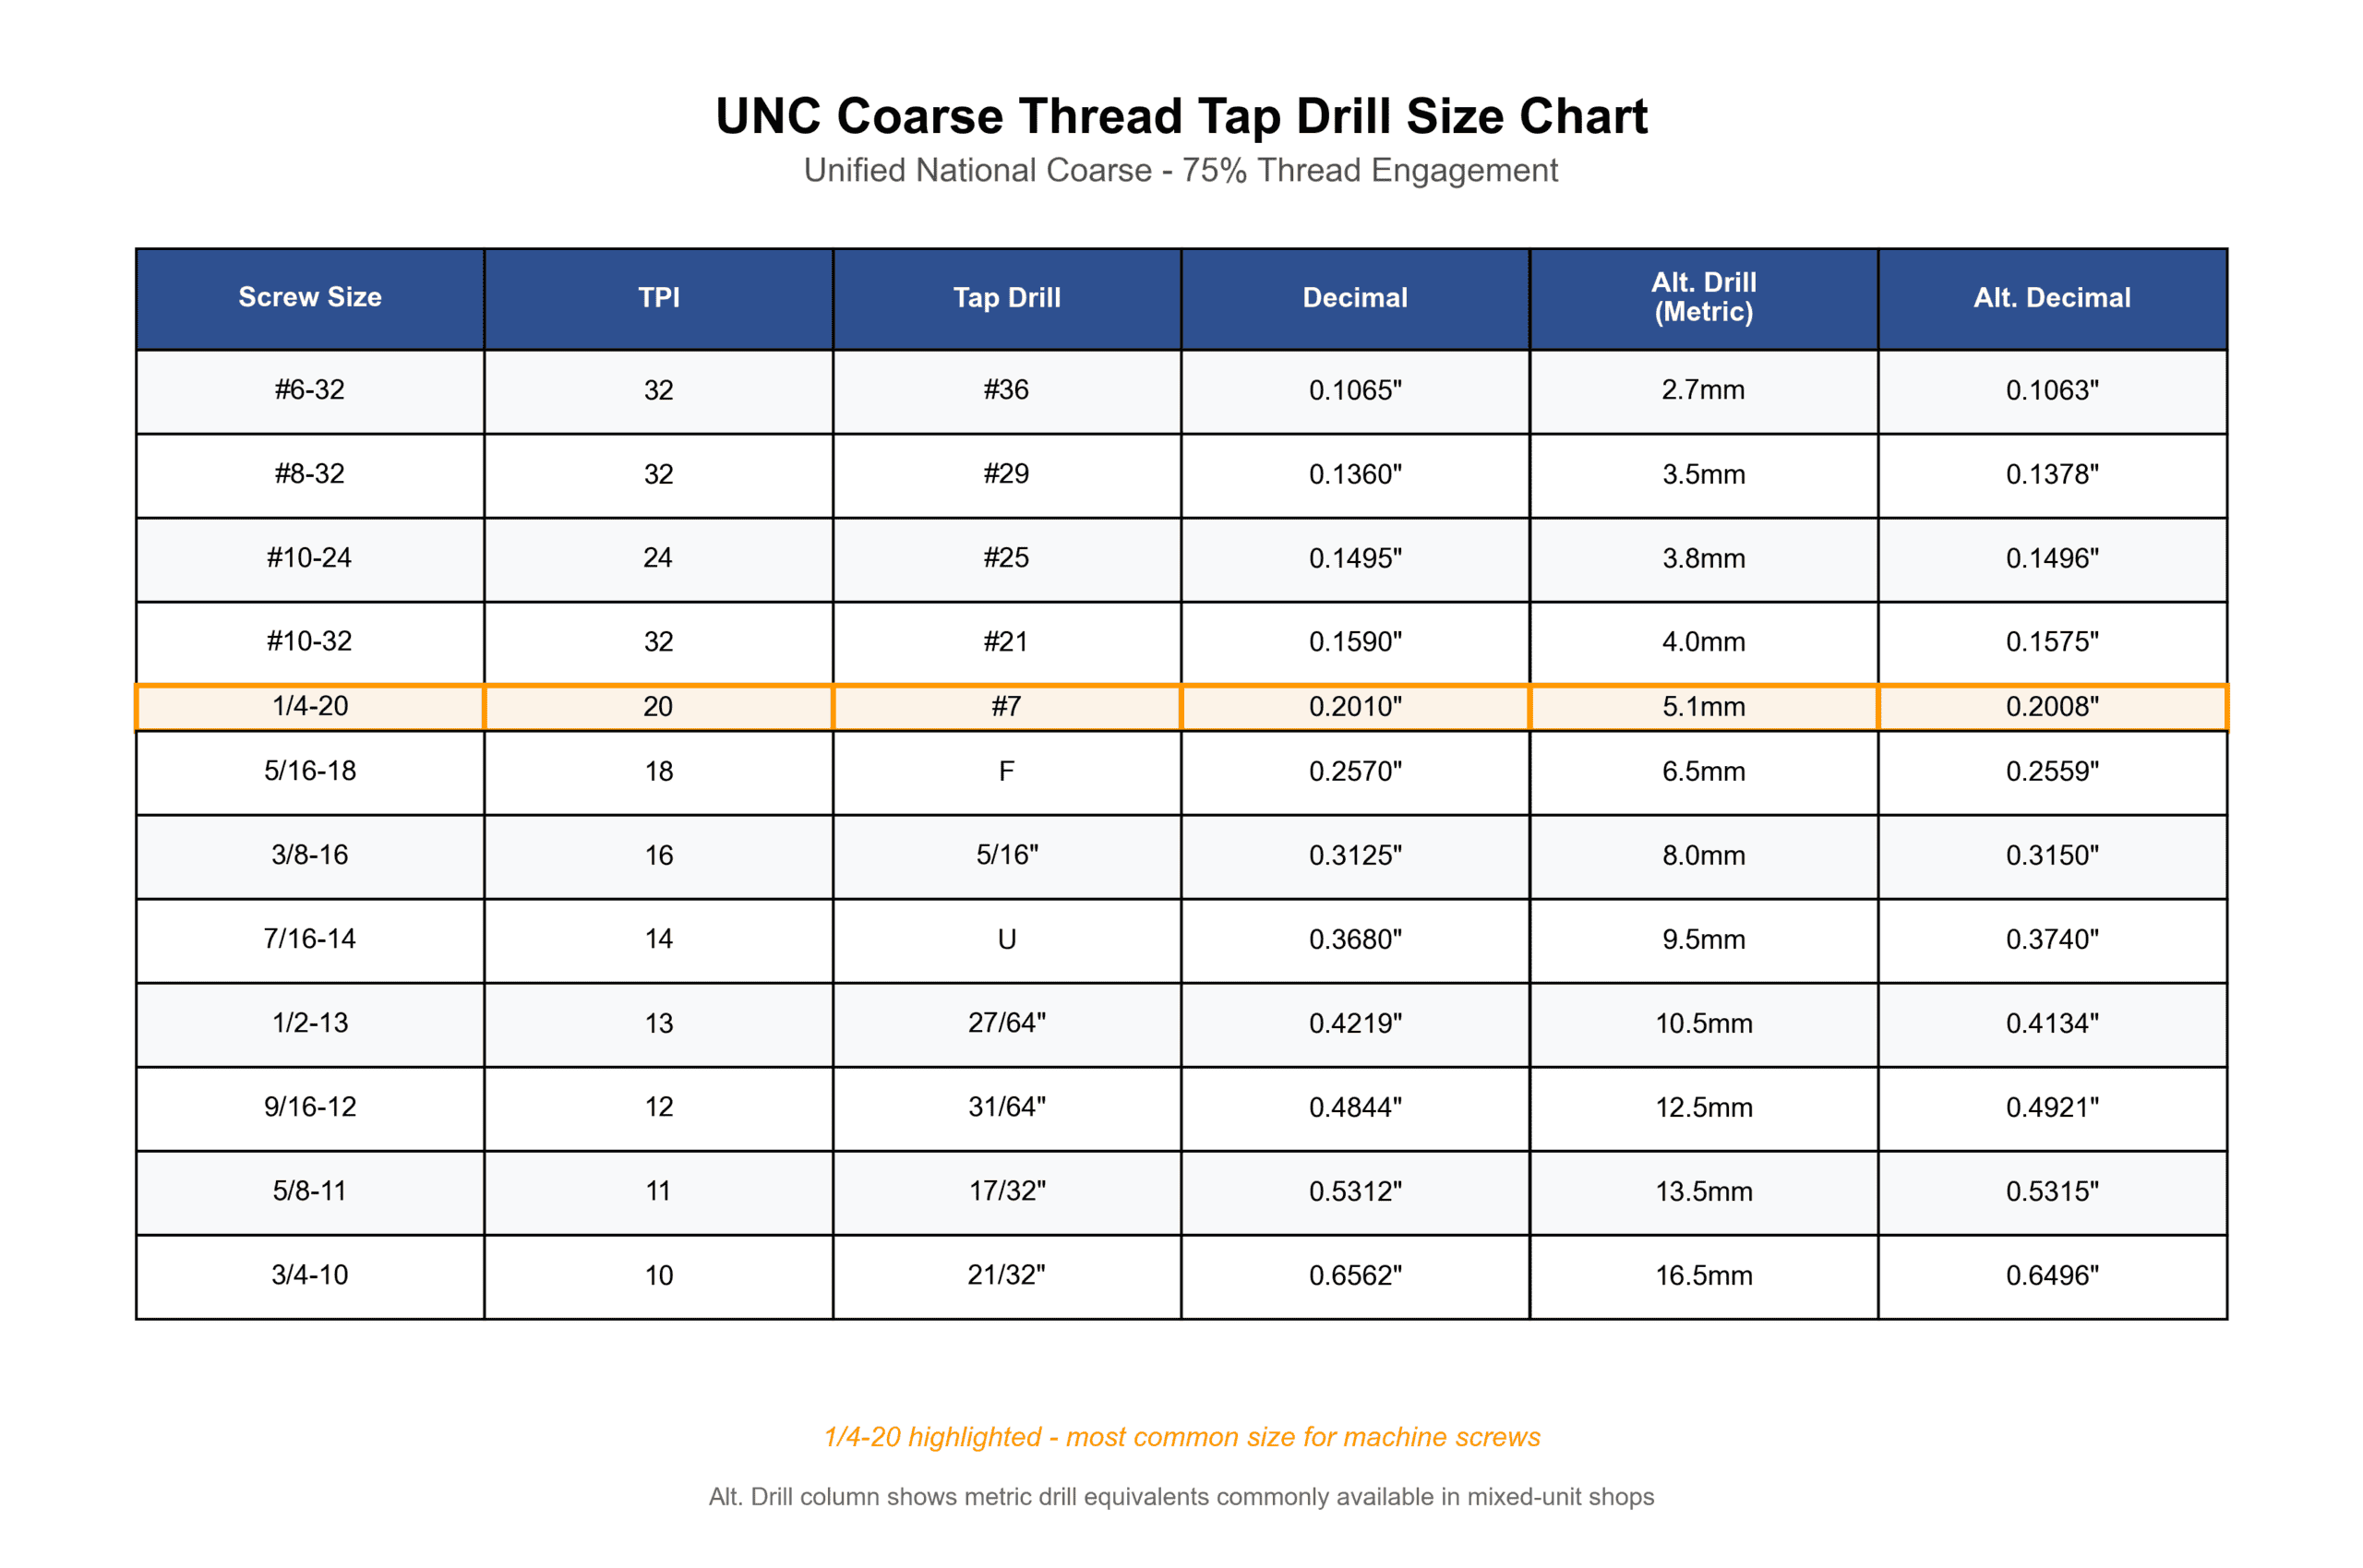
Tableau complet des diamètres de perçage pour taraud
Filetage unifié grossier (UNC)
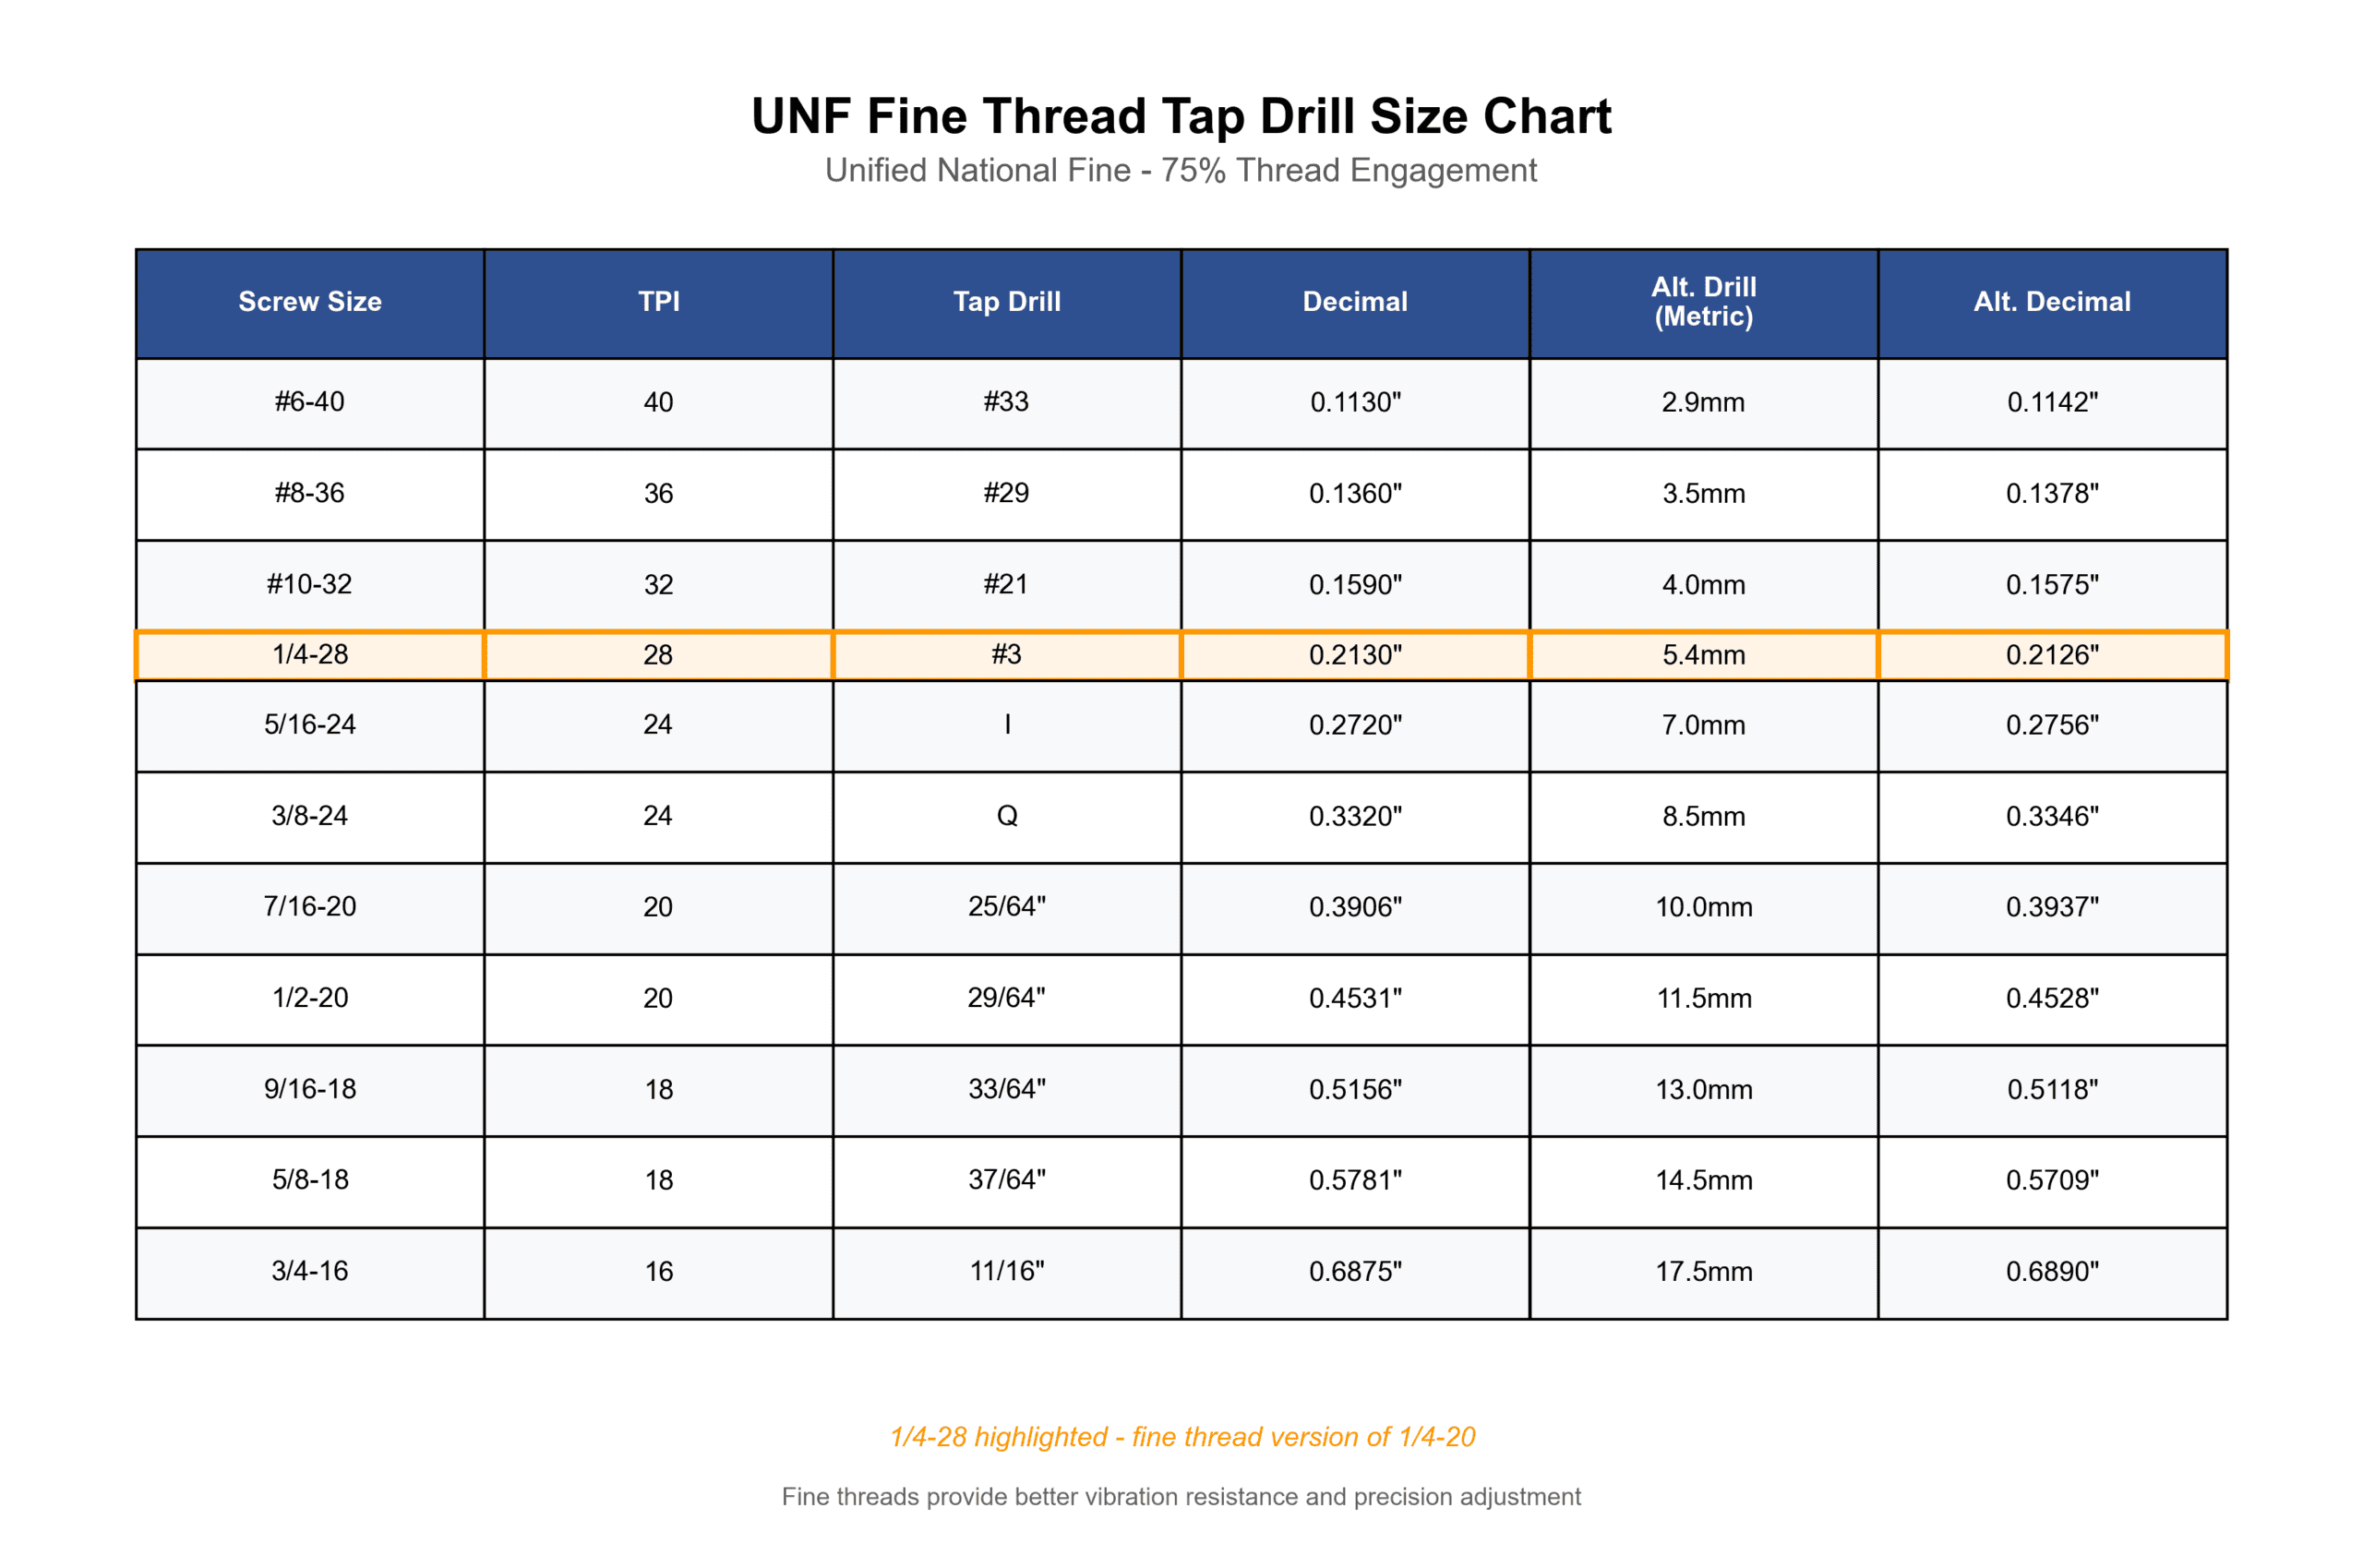
Filetage unifié fin (UNF)
Recommandations de perçage pour taraud spécifiques aux matériaux
Les différents matériaux réagissent différemment aux efforts de taraudage. Cette matrice présente les ajustements recommandés par rapport à la référence en acier :
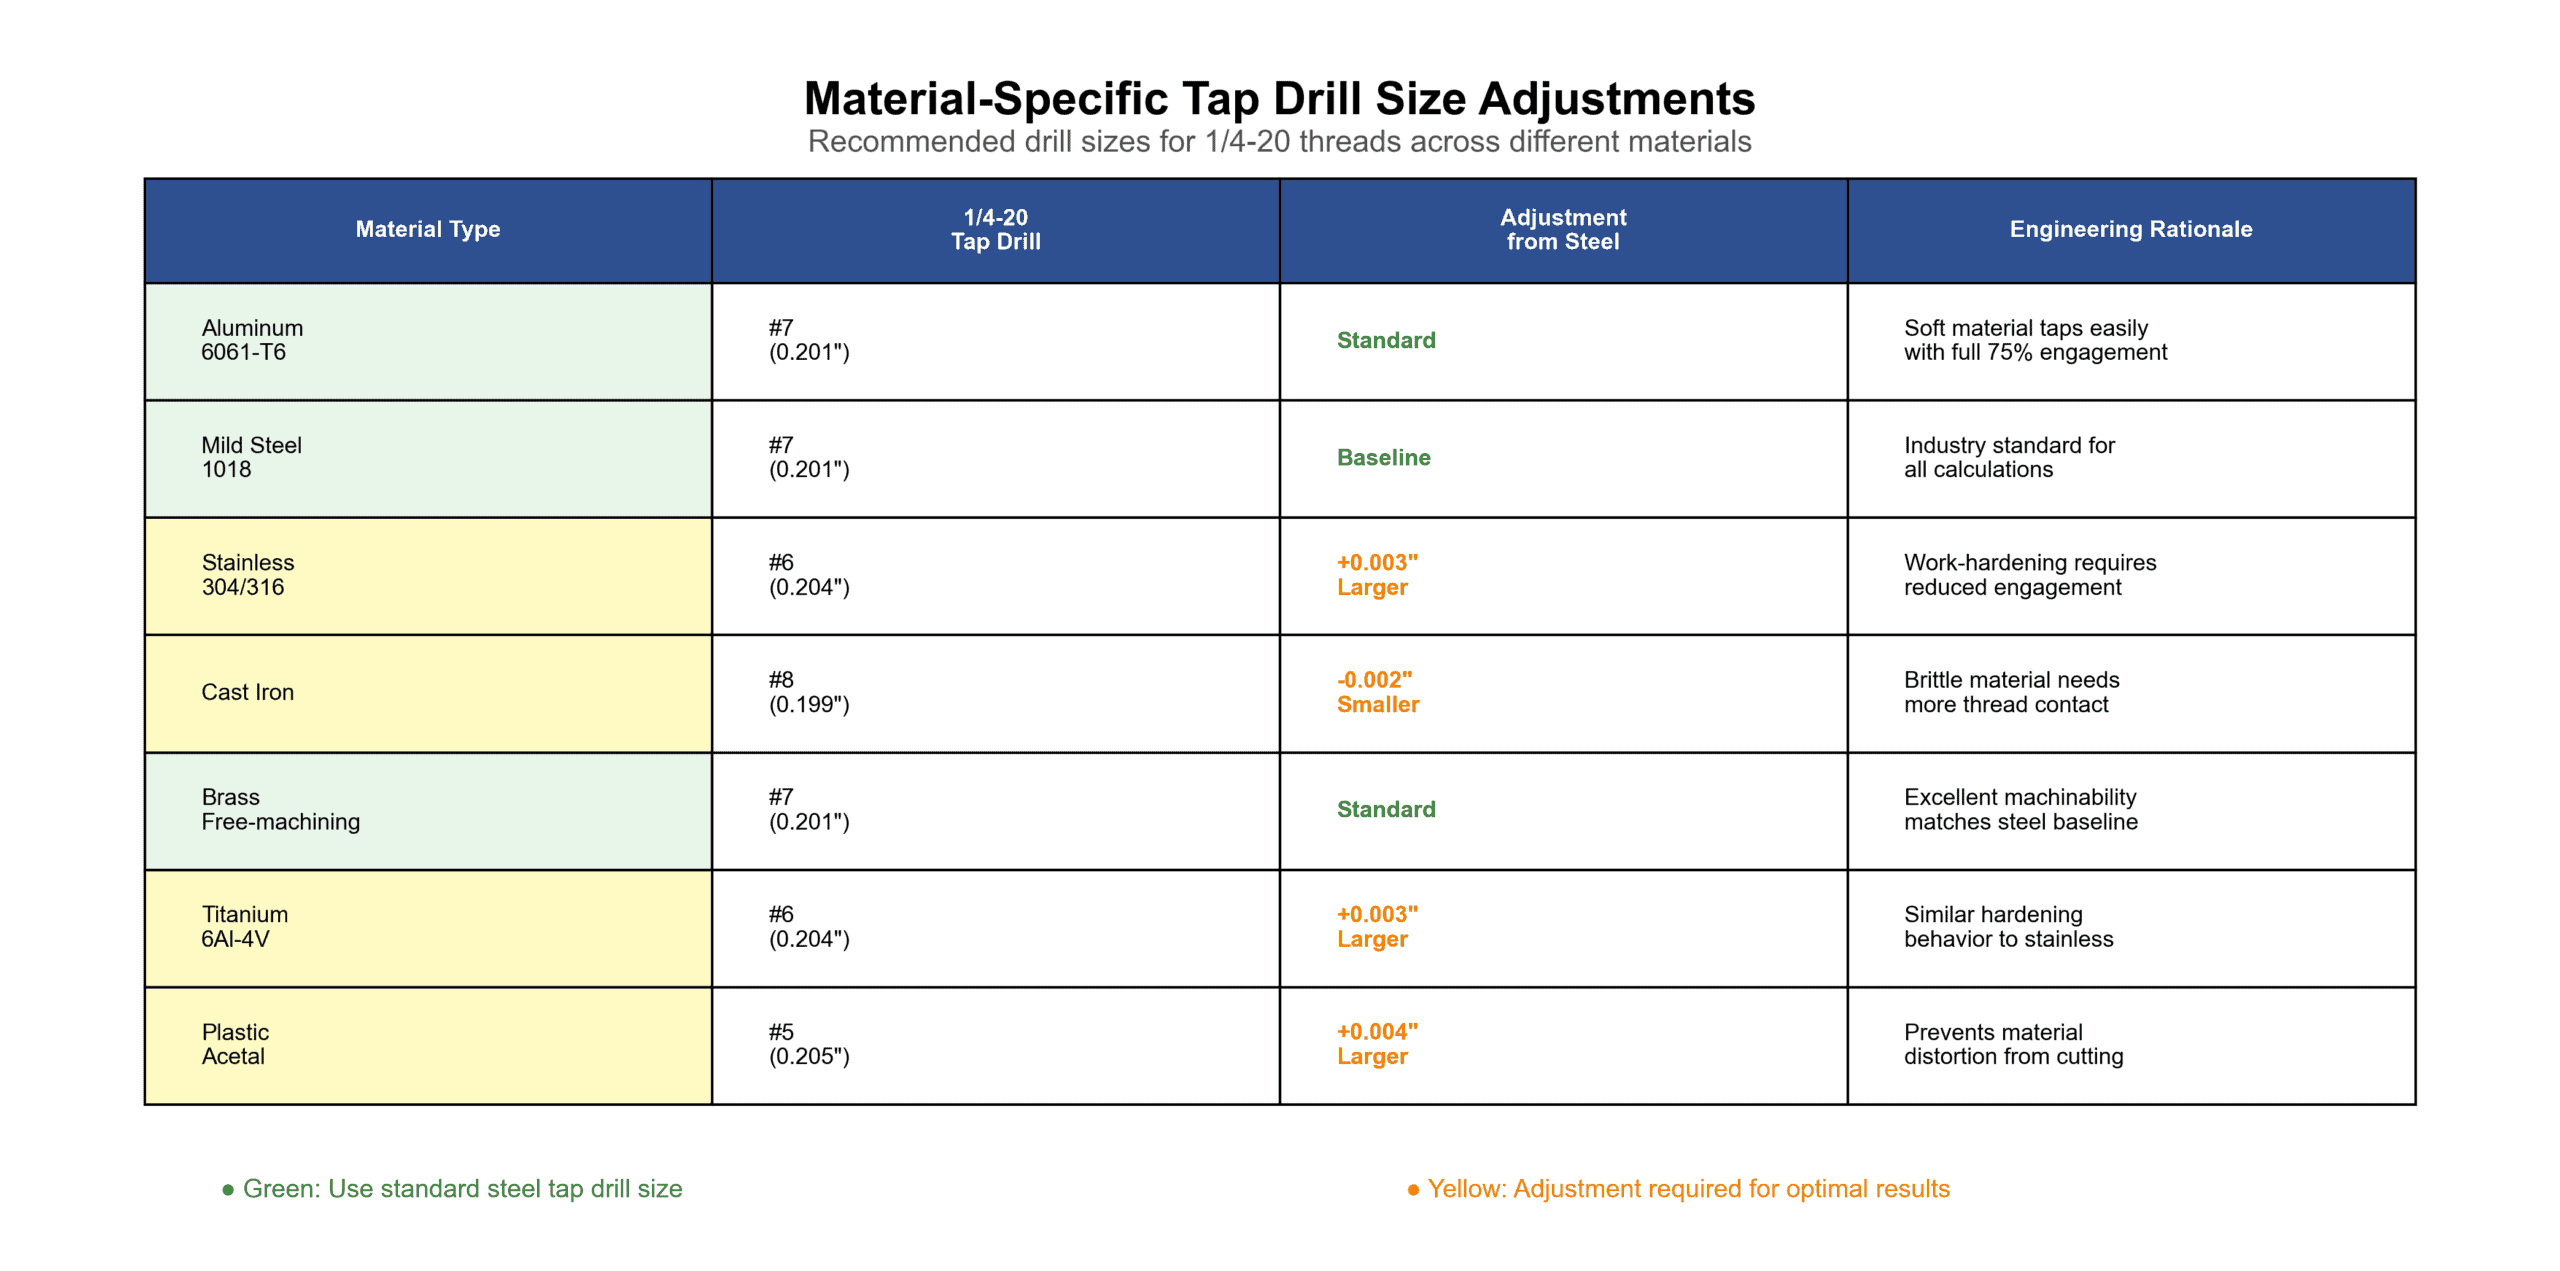
Acier inoxydable durcit rapidement par écrouissage pendant la coupe. Les filets d'attaque du taraud compriment et durcissent le matériau, rendant la formation de chaque filet successif plus difficile. L'agrandissement du trou de 0,003 pouce réduit l'engagement du filet de 77 % à environ 72 % — ce qui reste bien supérieur au minimum de 60 %, mais nettement plus facile à tarauder. Les ateliers de production signalent une durée de vie du taraud multipliée par 3 à 5 grâce à cet ajustement.
Erreurs courantes et comment les éviter
1. Utilisation de forets usés
Problème : Les forets s'usent sur leurs arêtes de coupe extérieures, réduisant leur diamètre effectif. Un foret de 1/4 (nominal 0,201 pouce) peut mesurer 0,197 pouce après une utilisation prolongée, créant ainsi un trou sous-dimensionné.
Solution : Mesurez les forets à l'aide de piges de contrôle tous les 500 trous dans l'acier et tous les 1000 trous dans l'aluminium. Mettez au rebut les forets dont la mesure est inférieure de plus de 0,003 pouce. Le coût d'un foret est de 4 à 8 $ ; le coût d'un taraud cassé coincé dans une pièce est de 85 à 200 $.
Contrôle qualité : Comment vérifier le diamètre de perçage pour taraud
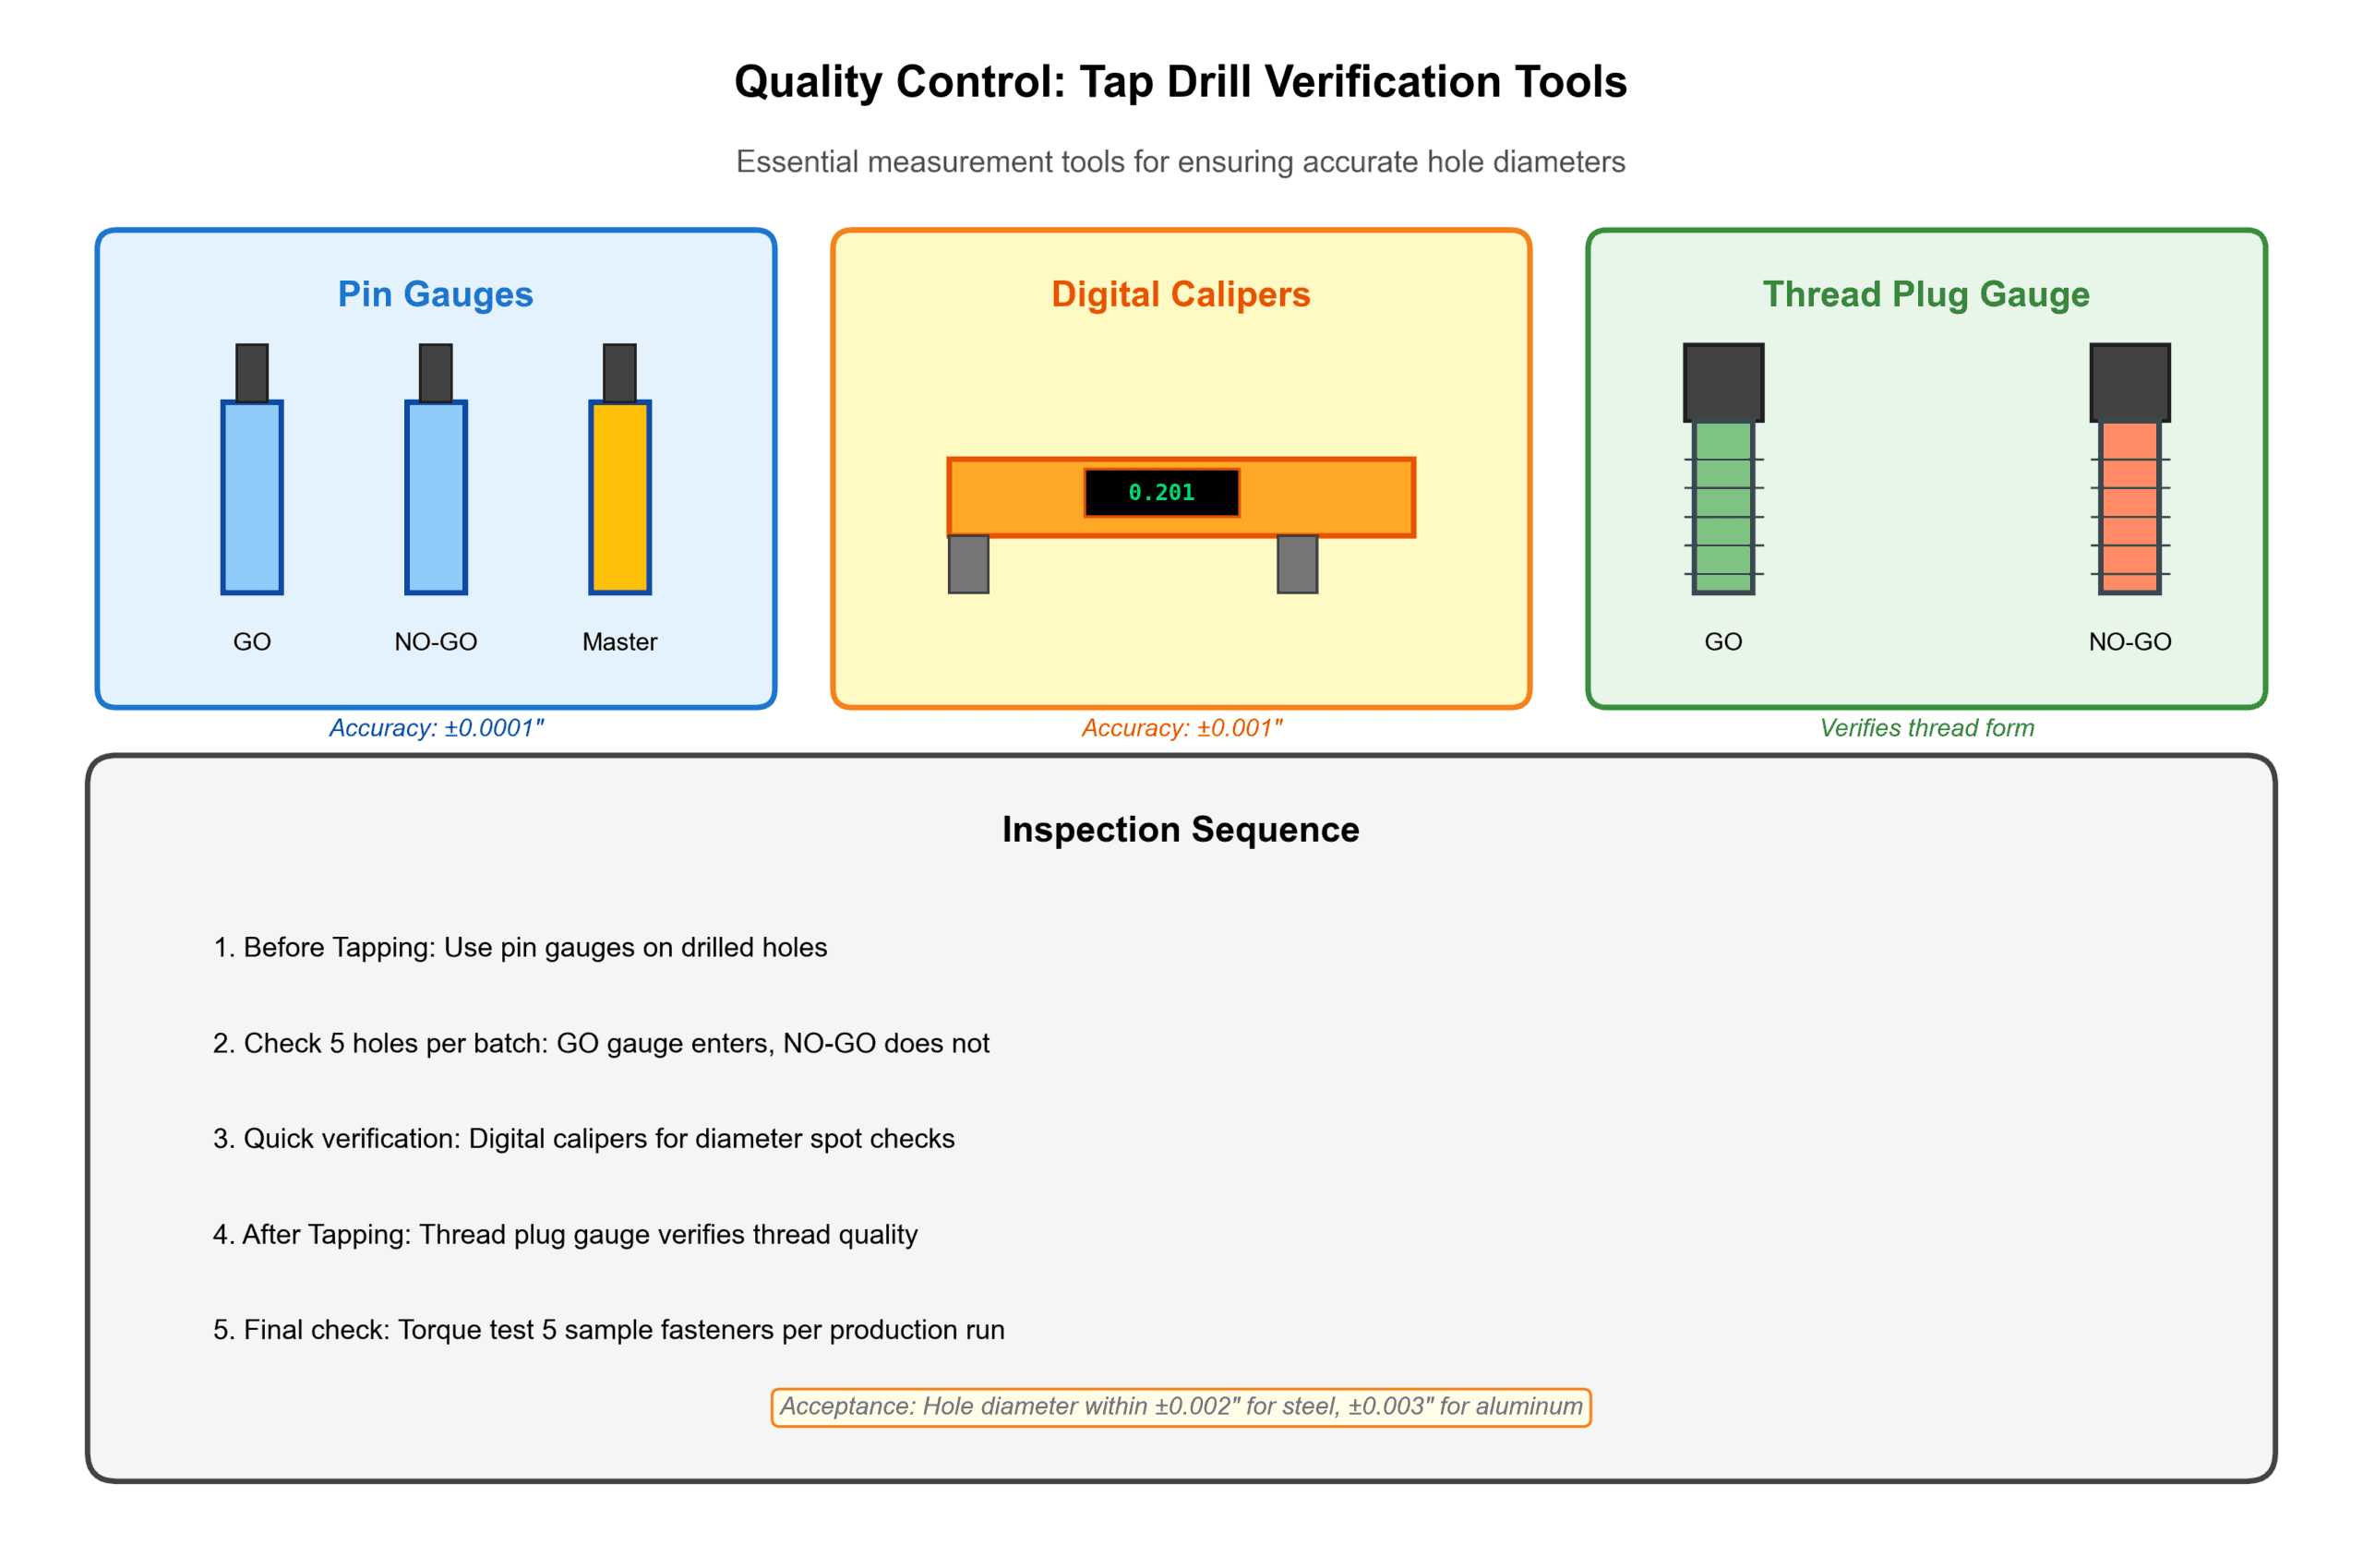
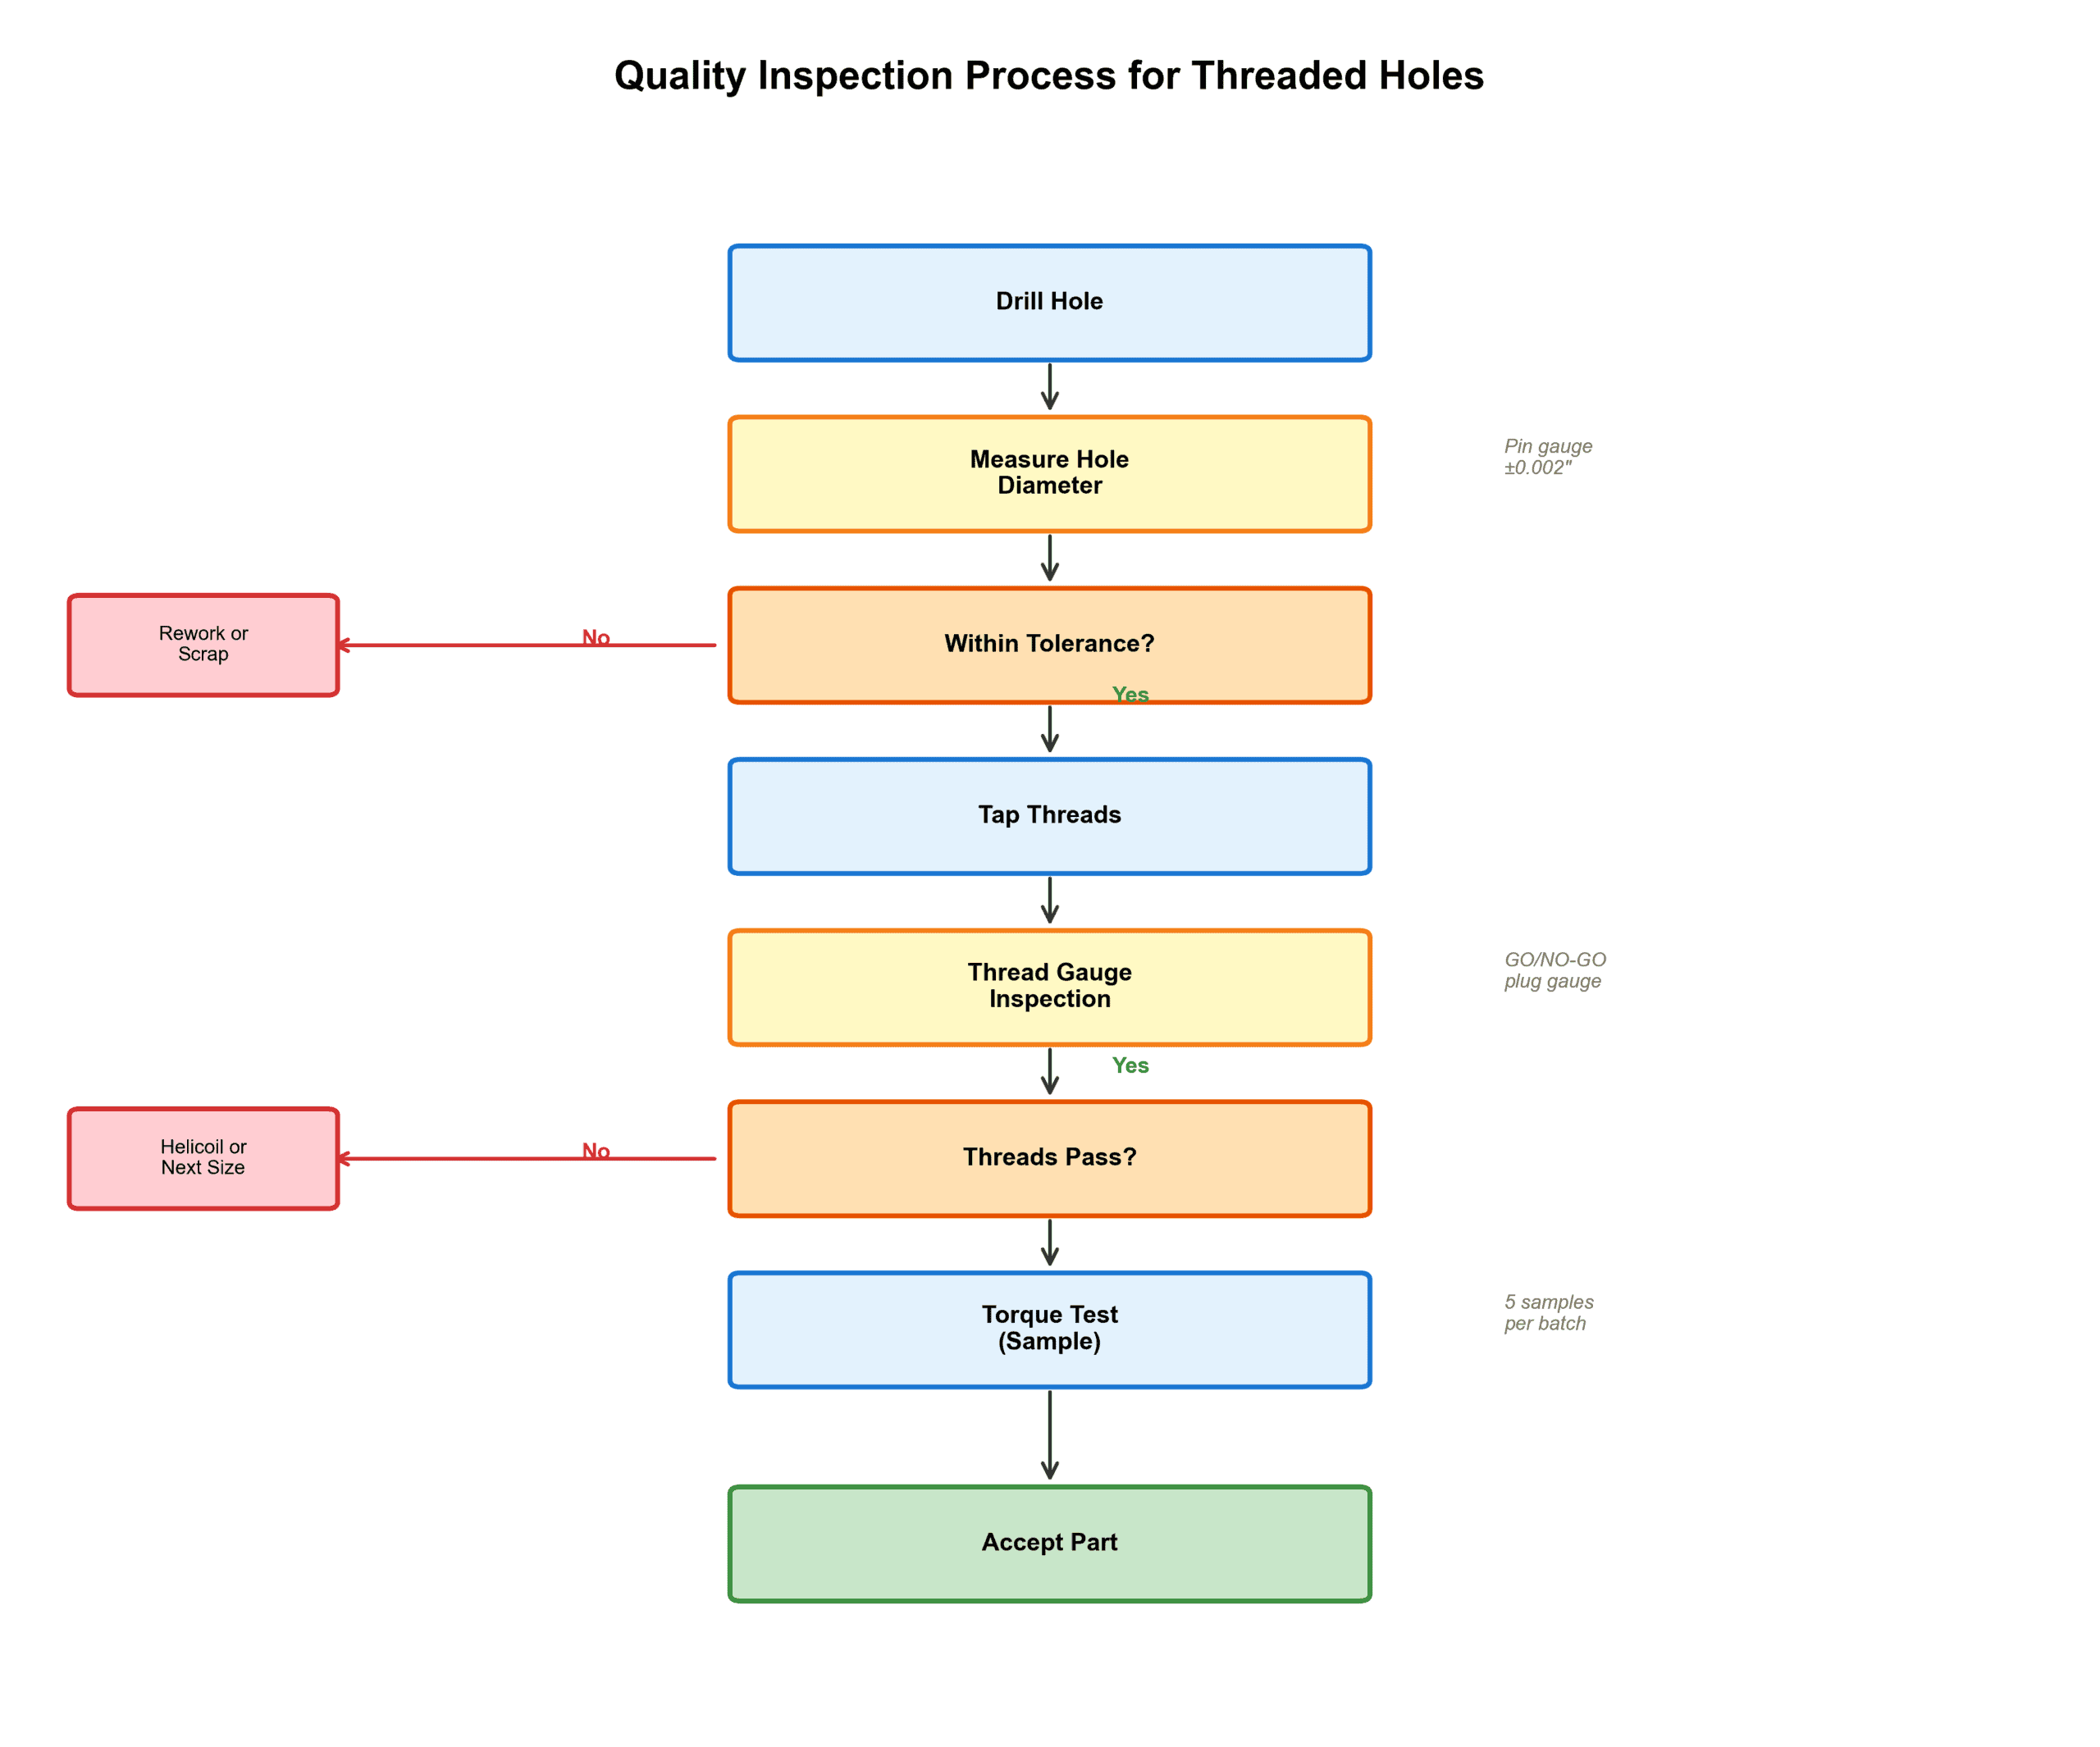
Les environnements de production nécessitent une vérification plutôt que de se fier uniquement à l'étiquette du foret. Mettez en place ces points de contrôle :
Méthode 1 : Mesure par tampons goupilles (La plus précise)
Utilisation tampons goupilles passe/ne-passe-pas pour vérifier les trous avant le taraudage :
- Tampon passe: Doit entrer librement dans le trou (taille nominale du foret de taraudage)
- Tampon ne-passe-pas: Ne doit pas entrer (généralement 0,003″ surdimensionné)
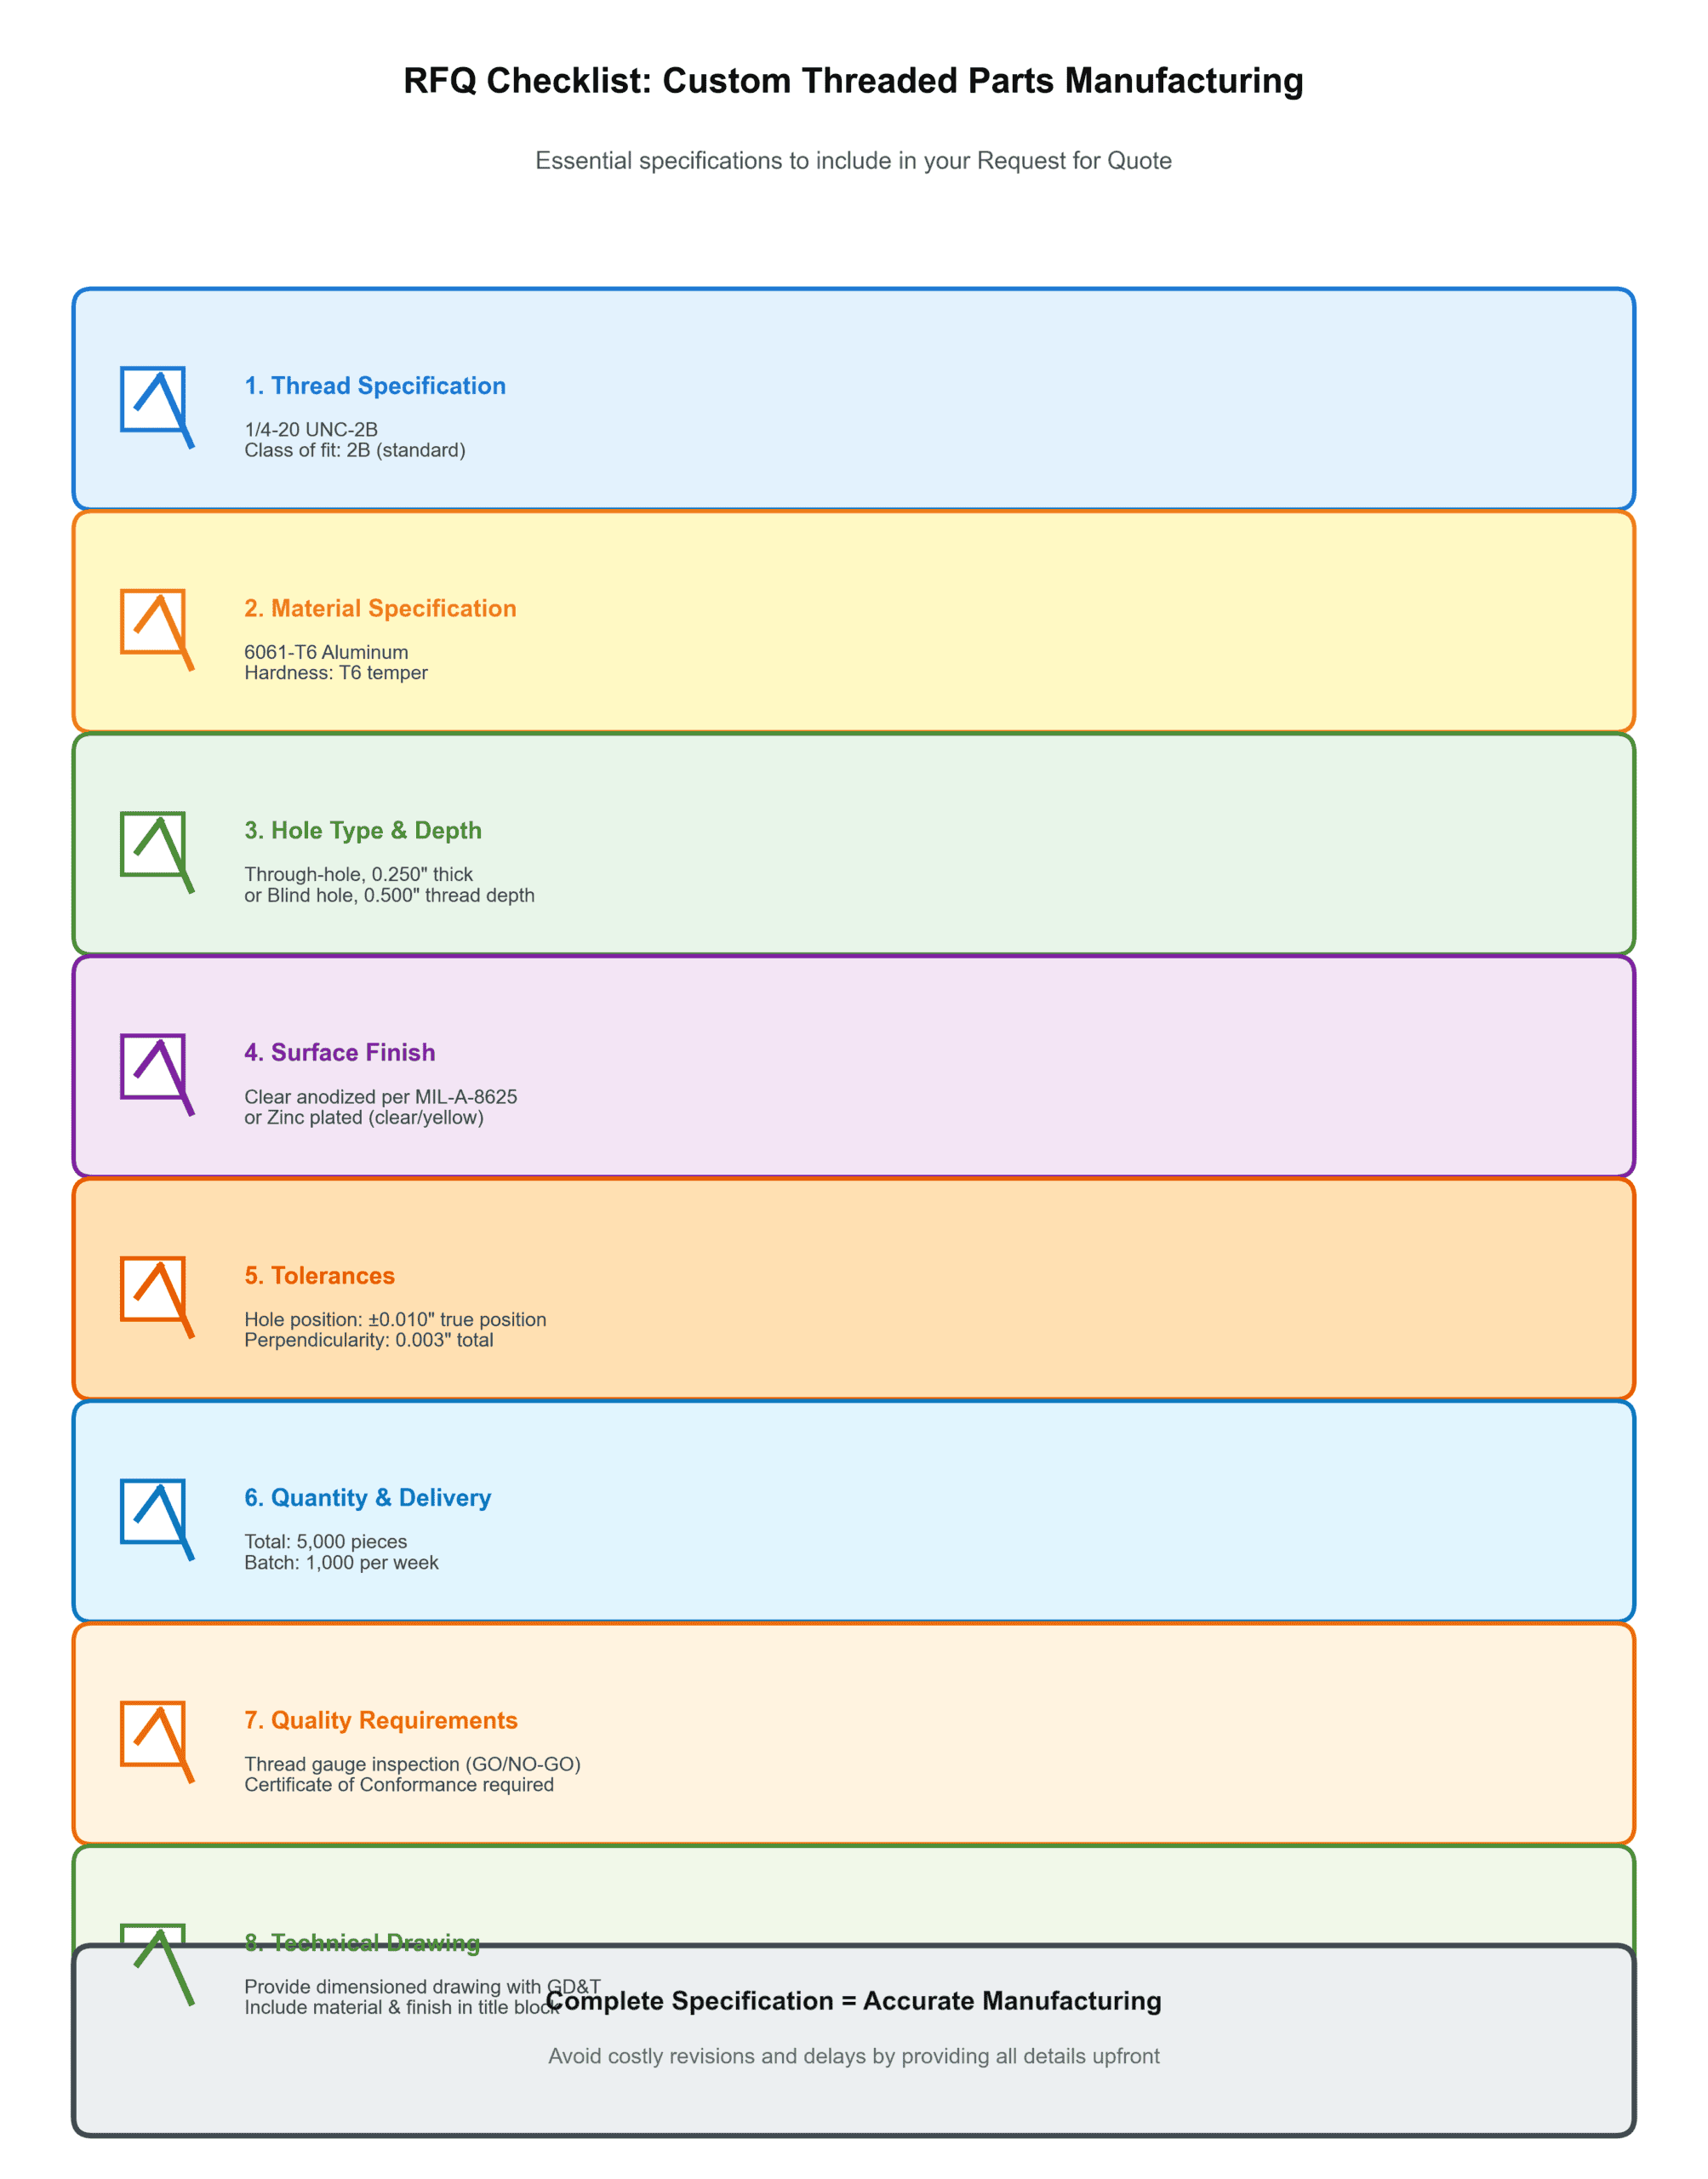
Fiche technique : Ce qu'il faut inclure dans votre demande de devis (RFQ)
Lors de la commande de pièces filetées ou d'attaches sur mesure, fournissez ces détails pour garantir une fabrication correcte :
Informations essentielles
- Spécification du filet: Désignation complète : « 1/4-20 UNC » et non simplement « filet 1/4 »
- Spécification du matériau: Désignation de l'alliage : « aluminium 6061-T6 », « acier inoxydable 304 »
- Type et profondeur de trou: Trou débouchant ou trou borgne avec indication de la profondeur de filetage
- Finition de la surface: zingué, anodisé, oxyde noir, etc.
- Tolérances: Position des trous, diamètre, perpendicularité
- Quantité et livraison: Quantité totale et lot par livraison
- Exigences de qualité: Inspection par calibre de filetage, tests fonctionnels
- Dessin technique: Dessin coté avec repères GD&T
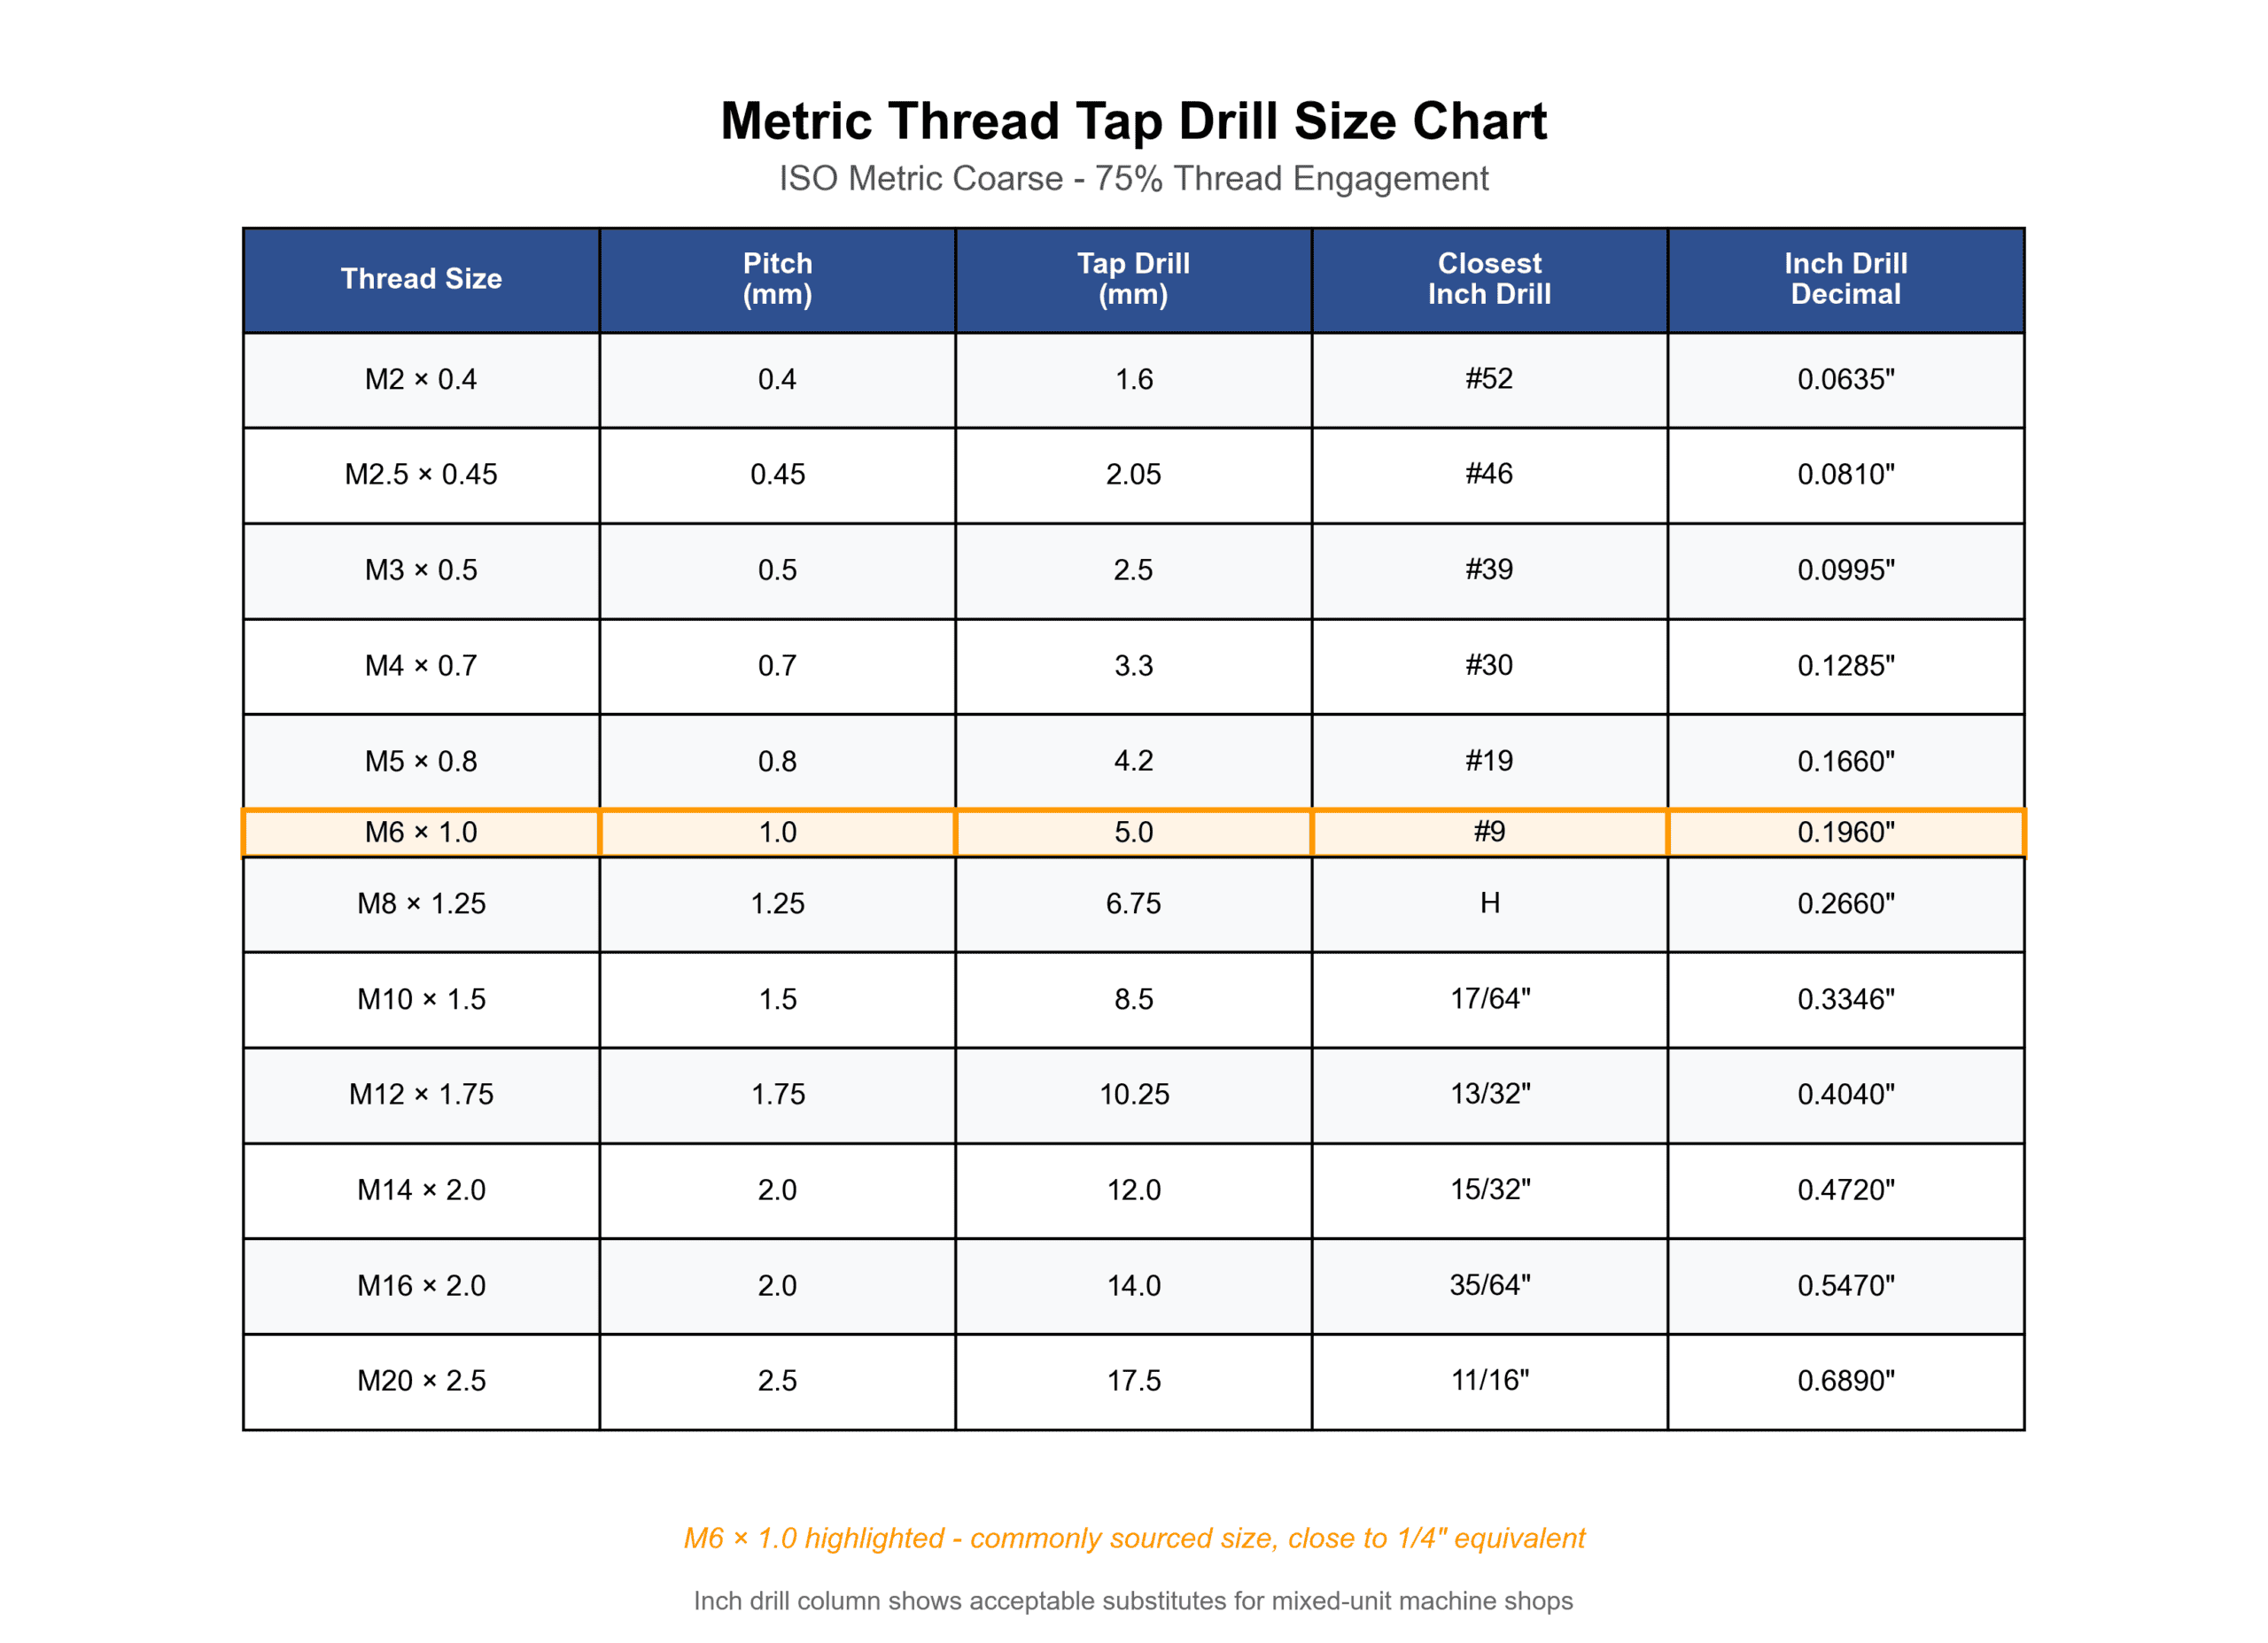
Diamètre de perçage pour taraudage pour filets métriques
Pour l'approvisionnement mondial ou les produits aux dimensions métriques, utilisez ces diamètres de perçage basés sur les normes ISO :
Questions fréquemment posées
Q : Puis-je utiliser un foret de 13/64″ au lieu de 7 pour les filets 1/4-20 ?
R : Non. 13/64″ équivaut à 0,2031″, ce qui est supérieur de 0,0021″ au diamètre spécifié de 7 (0,201″). Cela réduit l'engagement du filetage de 77 % à environ 72 %. Bien que cela soit supérieur au minimum de 60 %, cela affaiblit la connexion d'environ 8 %.
Q : Que faire si je n'ai pas le diamètre de perçage exact ?
R : Utilisez la taille immédiatement inférieure, jamais la taille supérieure. Par exemple, si vous n'avez pas de foret de 7 (0,201″), utilisez un foret de 8 (0,199″) plutôt que de 6 (0,204″).
Résumé
Le choix du bon diamètre de perçage affecte directement la résistance du filetage, la fiabilité de l'assemblage et l'efficacité de la production. Pour les filets 1/4-20 dans l'acier, un foret de 7 (0,201″) crée l'engagement standard de l'industrie de 75 %, suffisamment résistant pour dépasser la capacité de l'élément de fixation tout reste facile à tarauder.
Besoin de vis sur mesure, d'éléments de fixation ou de composants filetés de précision fabriqués selon vos spécifications ? Envoyez-nous votre dessin technique, vos exigences en matière de matériaux et votre quantité. Notre équipe d'ingénierie examine les dimensions de perçage et recommande les profondeurs d'engagement de filetage optimales pour votre application spécifique. Nous fabriquons des fixations conformes aux normes DIN/ISO dans des classes de résistance de 8,8 à 12,9, avec une certification qualité IATF 16949 et une capacité de volume OEM.