 Russian
 English
 German
 Spanish
 Portuguese
 French
 Japanese
 Arabic
 Korean
 Vietnamese
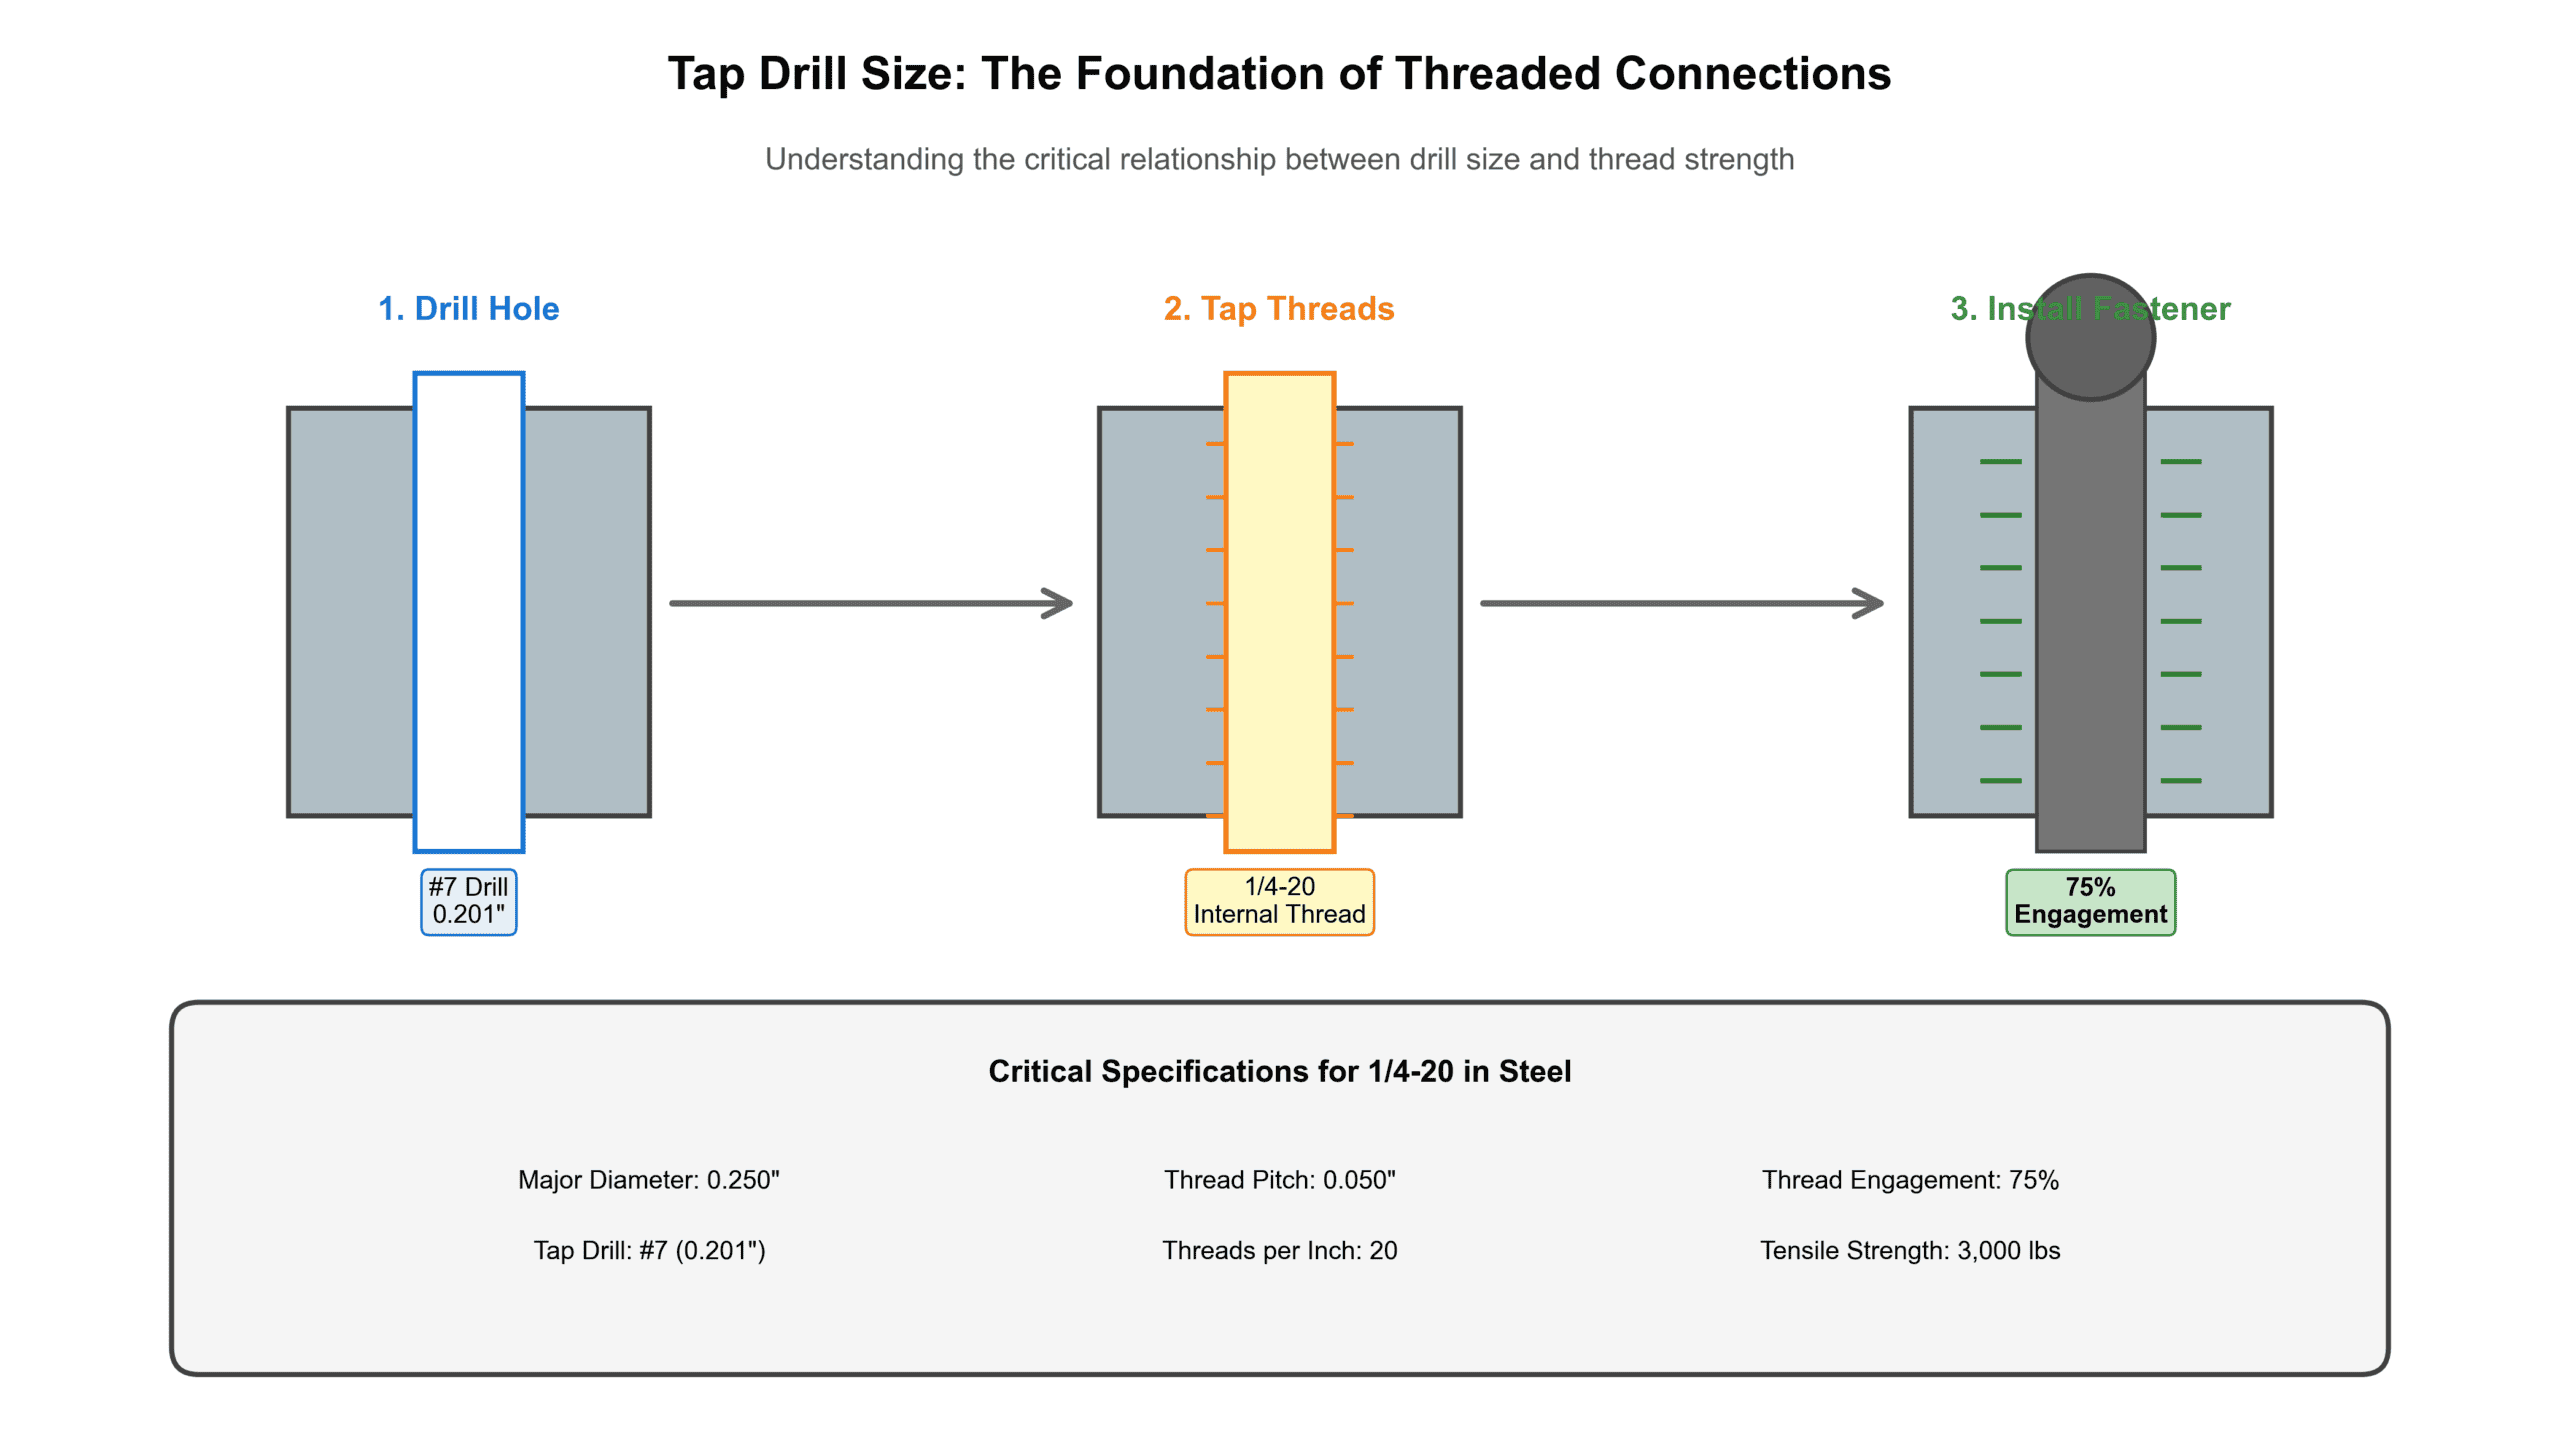
Прямой ответ: Для резьбы 1/4-20 используйте сверло #7 (диаметр 0,201 дюйма) для достижения стандартного зацепления резьбы 75% в стали. Это обеспечивает оптимальную прочность при плавном нарезании резьбы. Размер сверла меняется в зависимости от твердости материала: для нержавеющей стали может потребоваться #6 (0,204 дюйма), в то время как для чугуна лучше подходит #8 (0,199 дюйма). Неправильный размер сверла приводит к срыву резьбы, поломке метчиков или слабым соединениям, разрушающимся под нагрузкой.
При заказе крепежа для производства укажите поставщику обозначение резьбы, марку материала, тип отверстия (сквозное или глухое), требуемые допуски и количество. Наша инженерная команда проверит размеры сверления под метчик и порекомендует глубину зацепления резьбы для вашего конкретного применения.
Что такое размер сверла под метчик и почему это важно
Размер сверла под метчик — это диаметр отверстия, просверленного перед нарезанием внутренней резьбы. Он определяет, сколько материала останется для формирования резьбы метчиком. Эта зависимость следует следующей схеме:
- Основной диаметр: Внешний край резьбы (для 1/4-20 это 0,250 дюйма)
- Минимальный диаметр: Корень резьбы (рассчитывается по шагу)
- Размер сверла под метчик: Создает отверстие между внутренним и внешним диаметрами
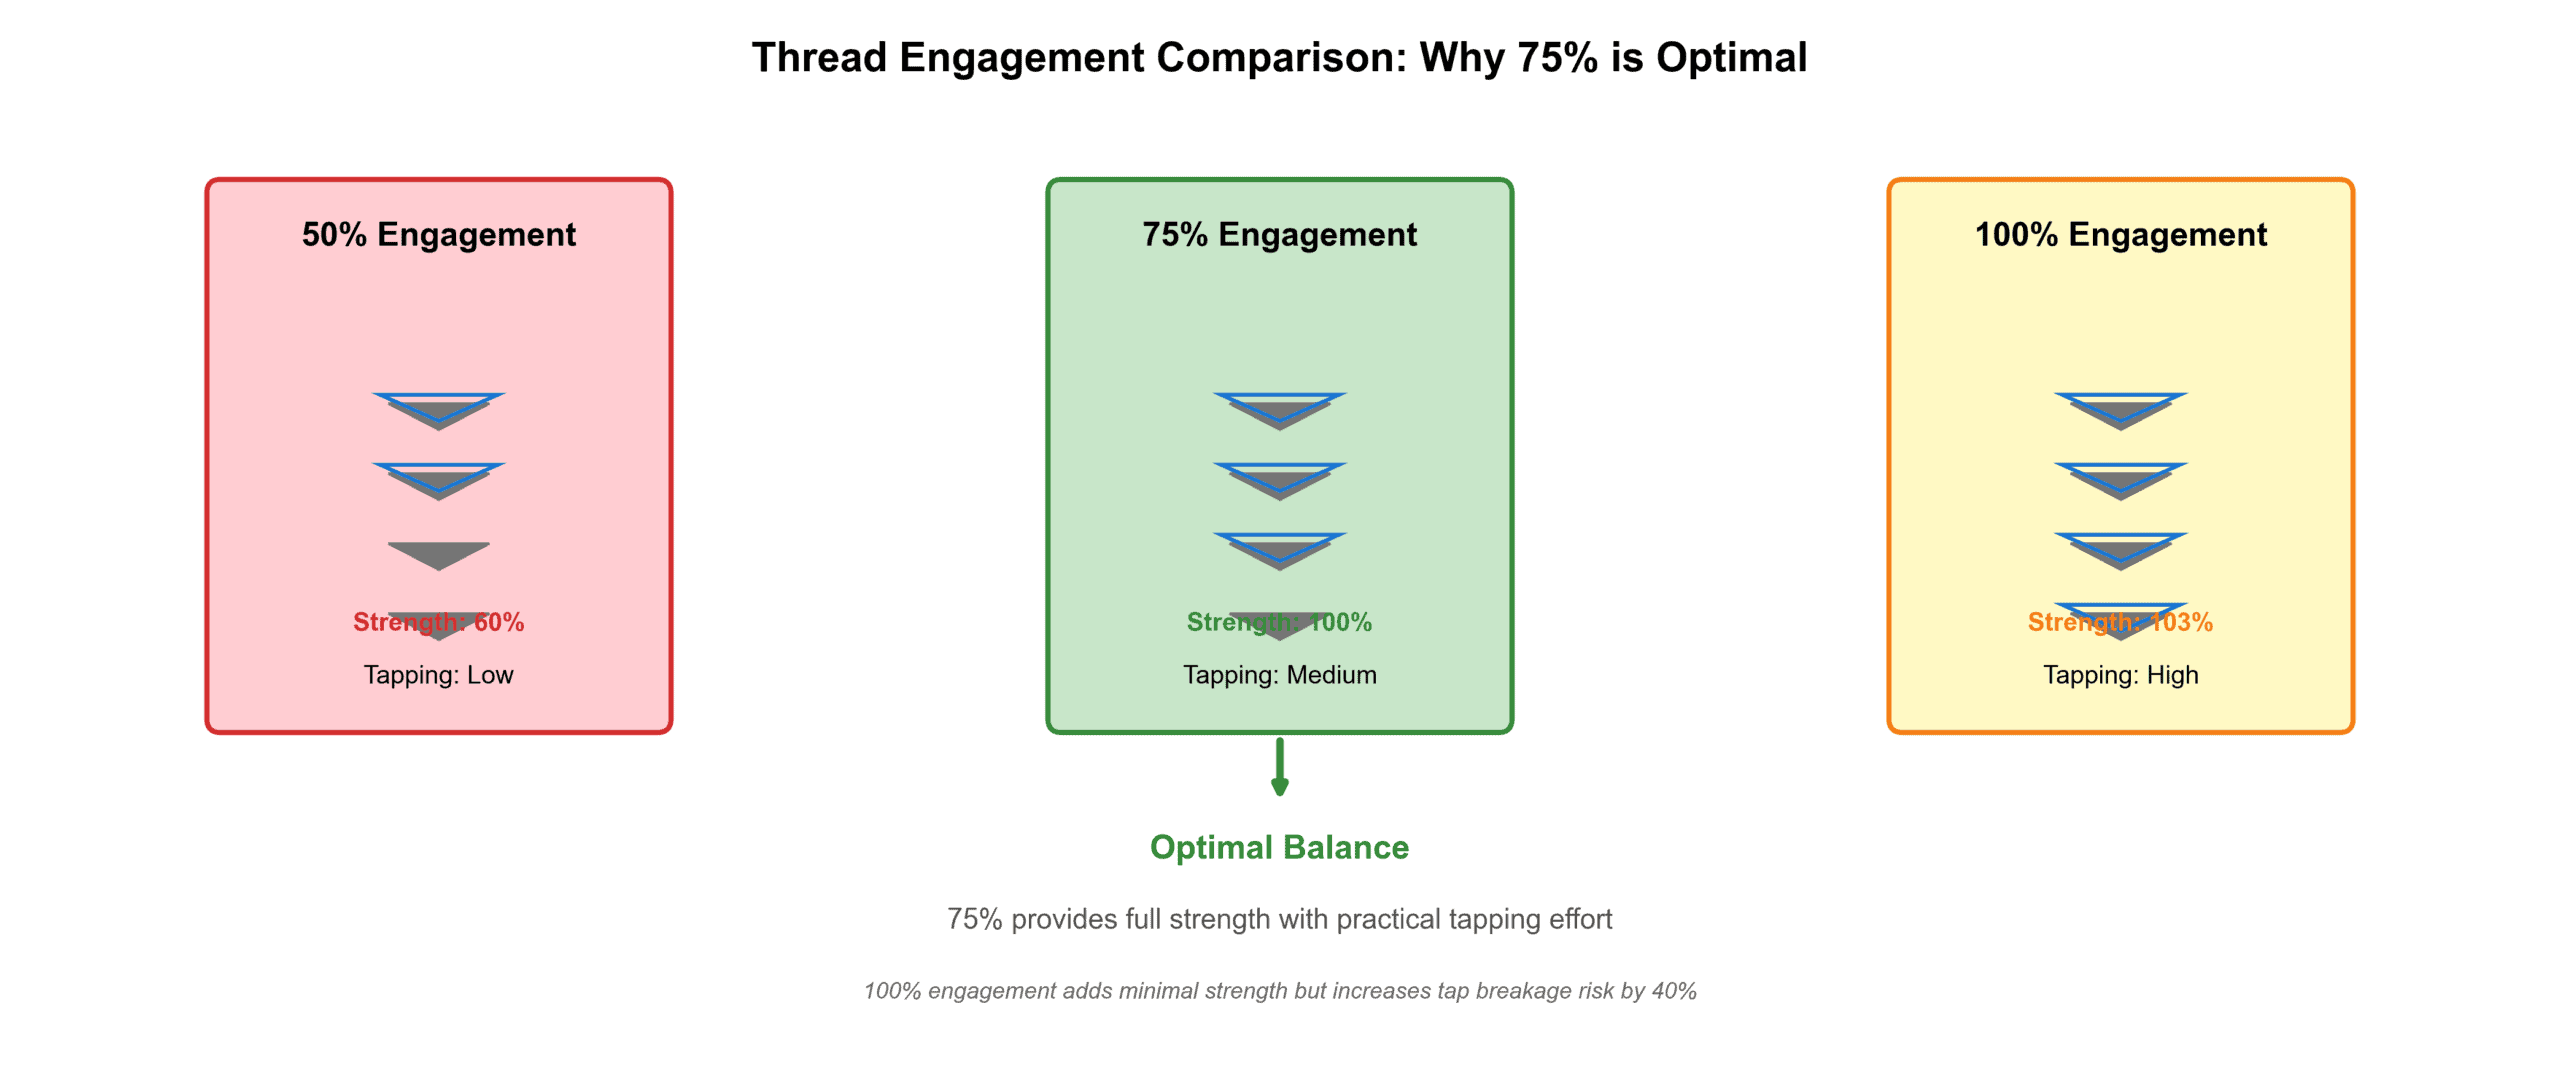
Отраслевой стандарт ориентирован на зацепление резьбы 75%— это означает, что внутренняя резьба заполняет 75% теоретической максимальной глубины. Этот баланс выработался в результате десятилетий механических испытаний:
- Ниже зацепления 60%: Резьба срывается при нормальных крутящих нагрузках
- Зацепление 75%: Полная прочность крепежа при разумном усилии нарезания
- Выше зацепления 85%: Минимальный прирост прочности, но резкое увеличение риска поломки метчика
Реальные последствия сбоя
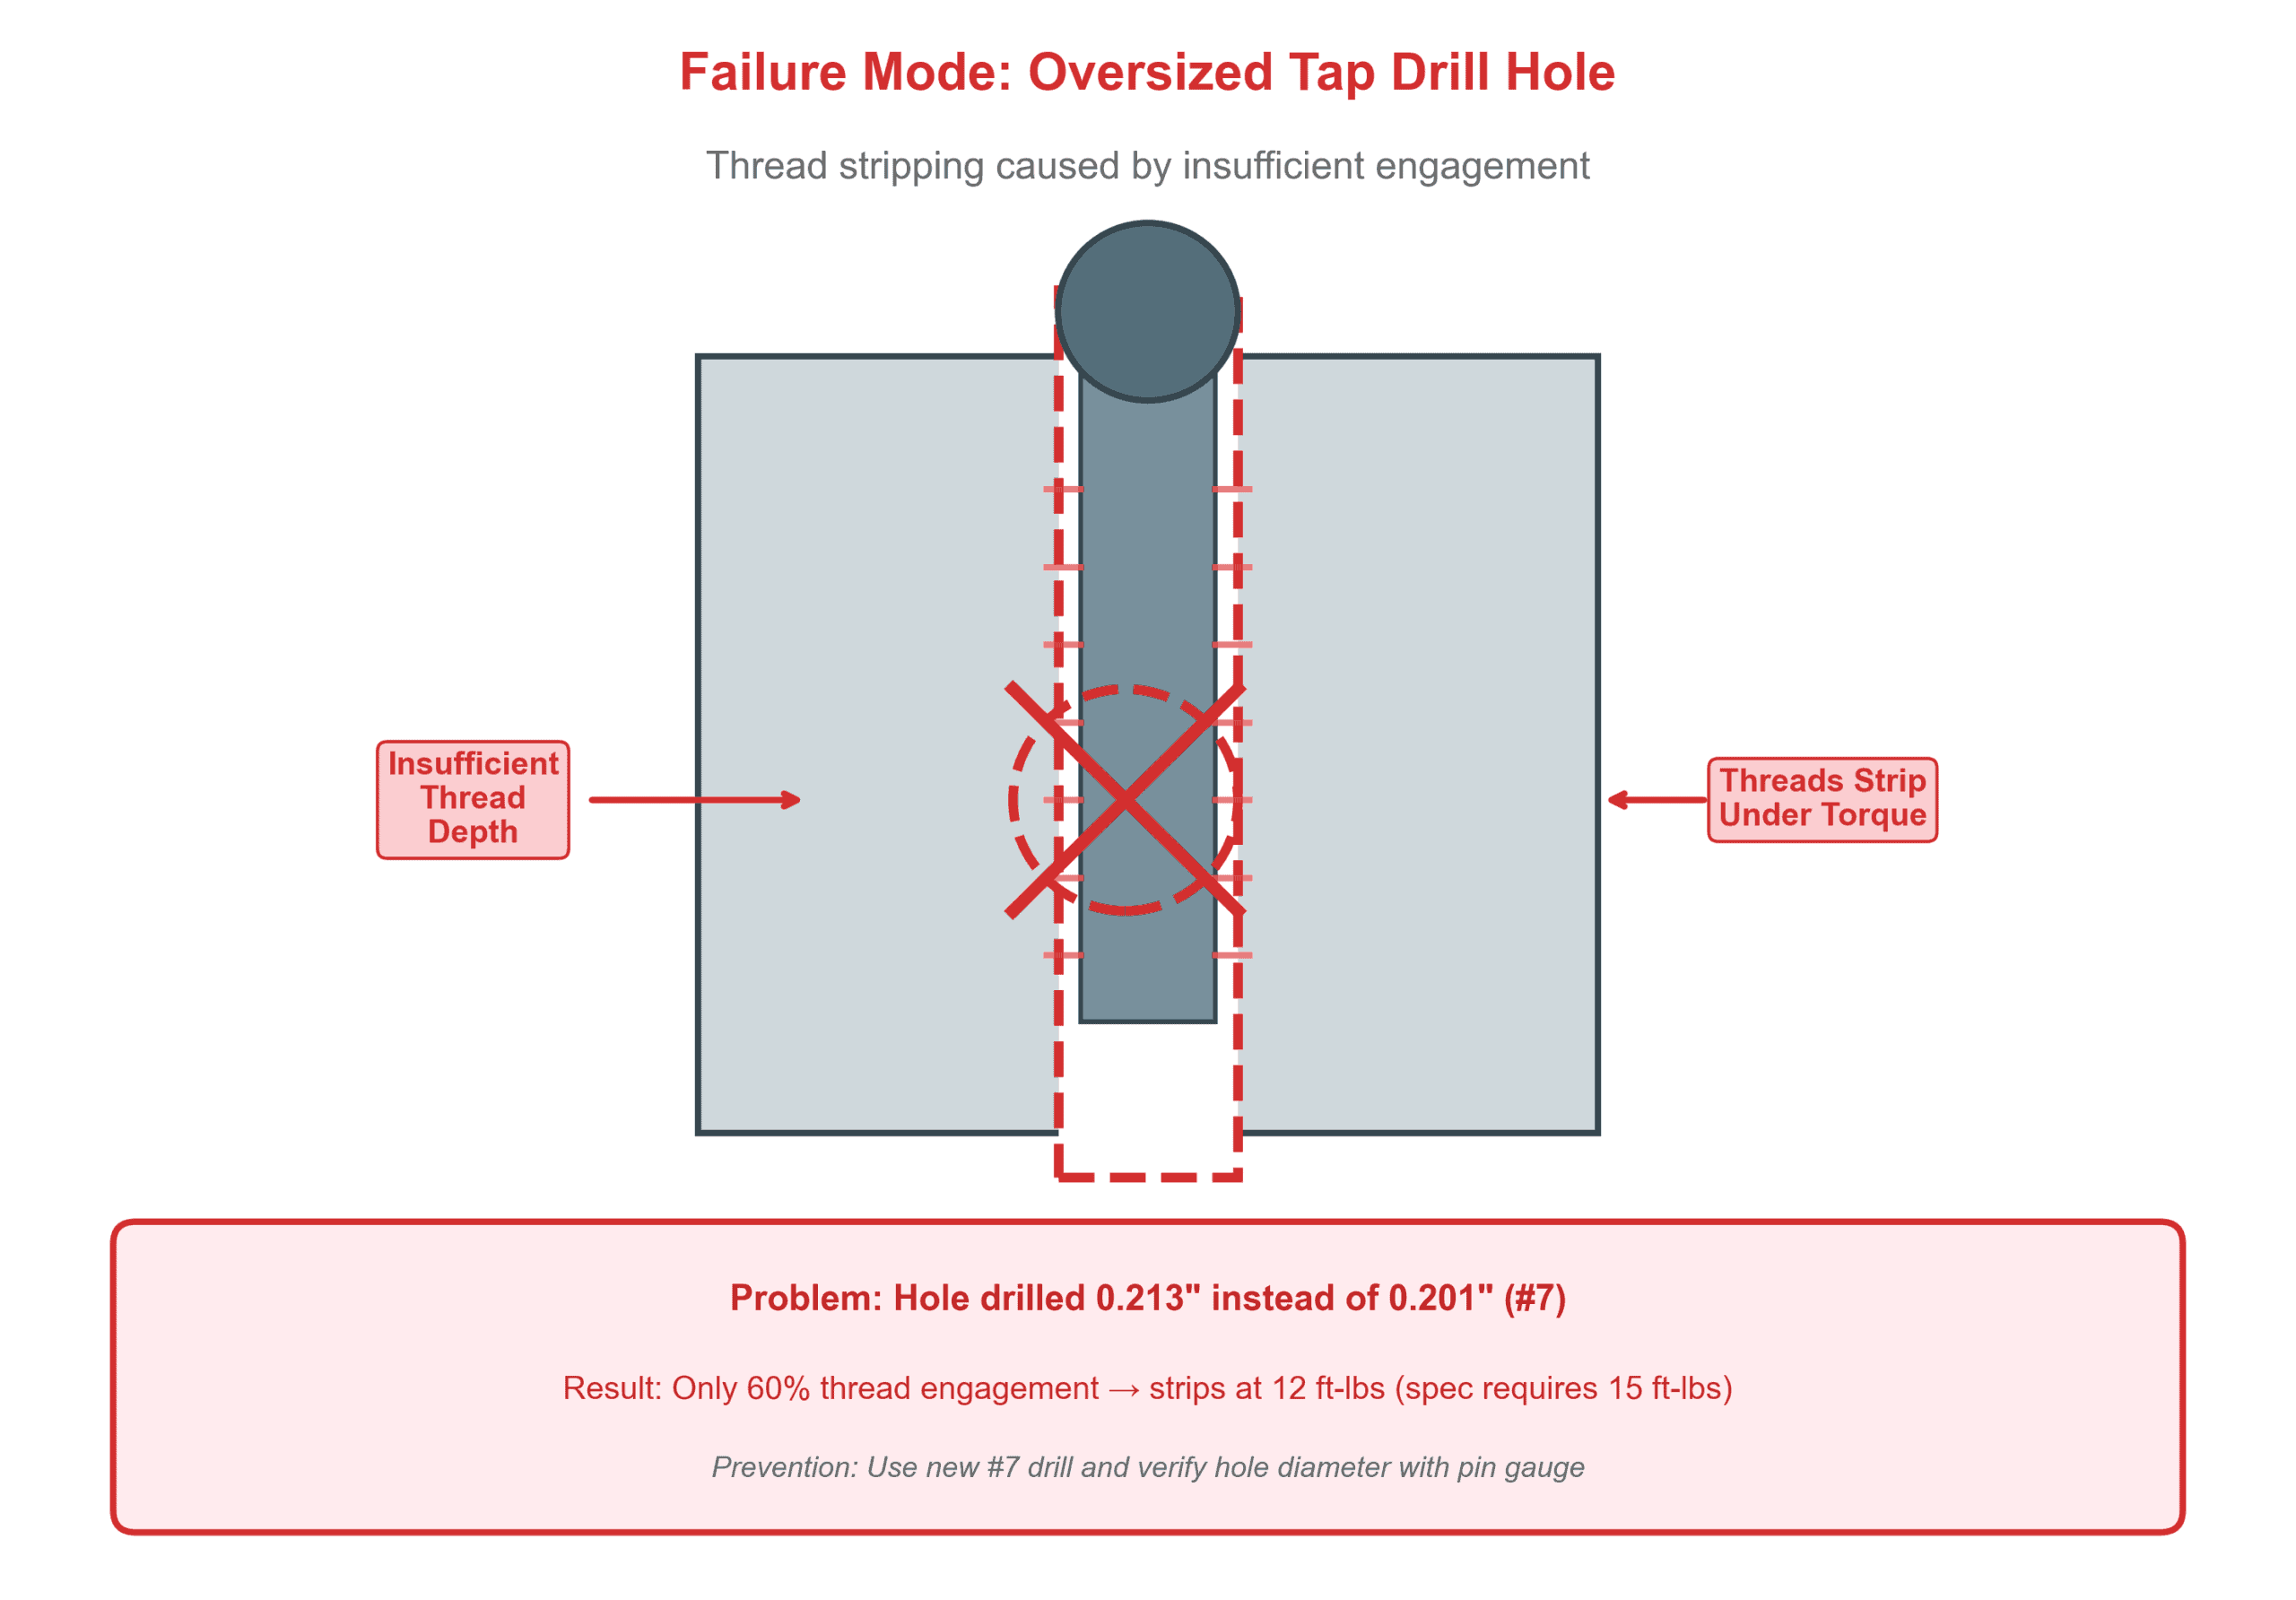
Случай А: Алюминиевый корпус, отверстие большего размера
Производитель оборудования просверлил отверстия диаметром 0,213 дюйма для резьбы 1/4-20 в алюминиевых корпусах 6061-T6 (в спецификации требовалось 0,201 дюйма). Полученное зацепление резьбы 65% привело к постепенному срыву резьбы, когда технические специалисты затянули крепежные болты моментом 15 фут-фунтов — что значительно ниже 20 фут-фунтов, требуемых для сборки. Вся производственная партия из 480 штук потребовала установки резьбовых вставок Helicoil, что добавило $8,40 на единицу затрат на доработку и двухнедельную задержку графика.
Причина: В цехе использовали сверло 13/64 дюйма (0,2031 дюйма), которое износилось до 0,213 дюйма после длительного использования. Калибр для проверки не использовался.
Случай Б: Кронштейн из нержавеющей стали, отверстие меньшего размера
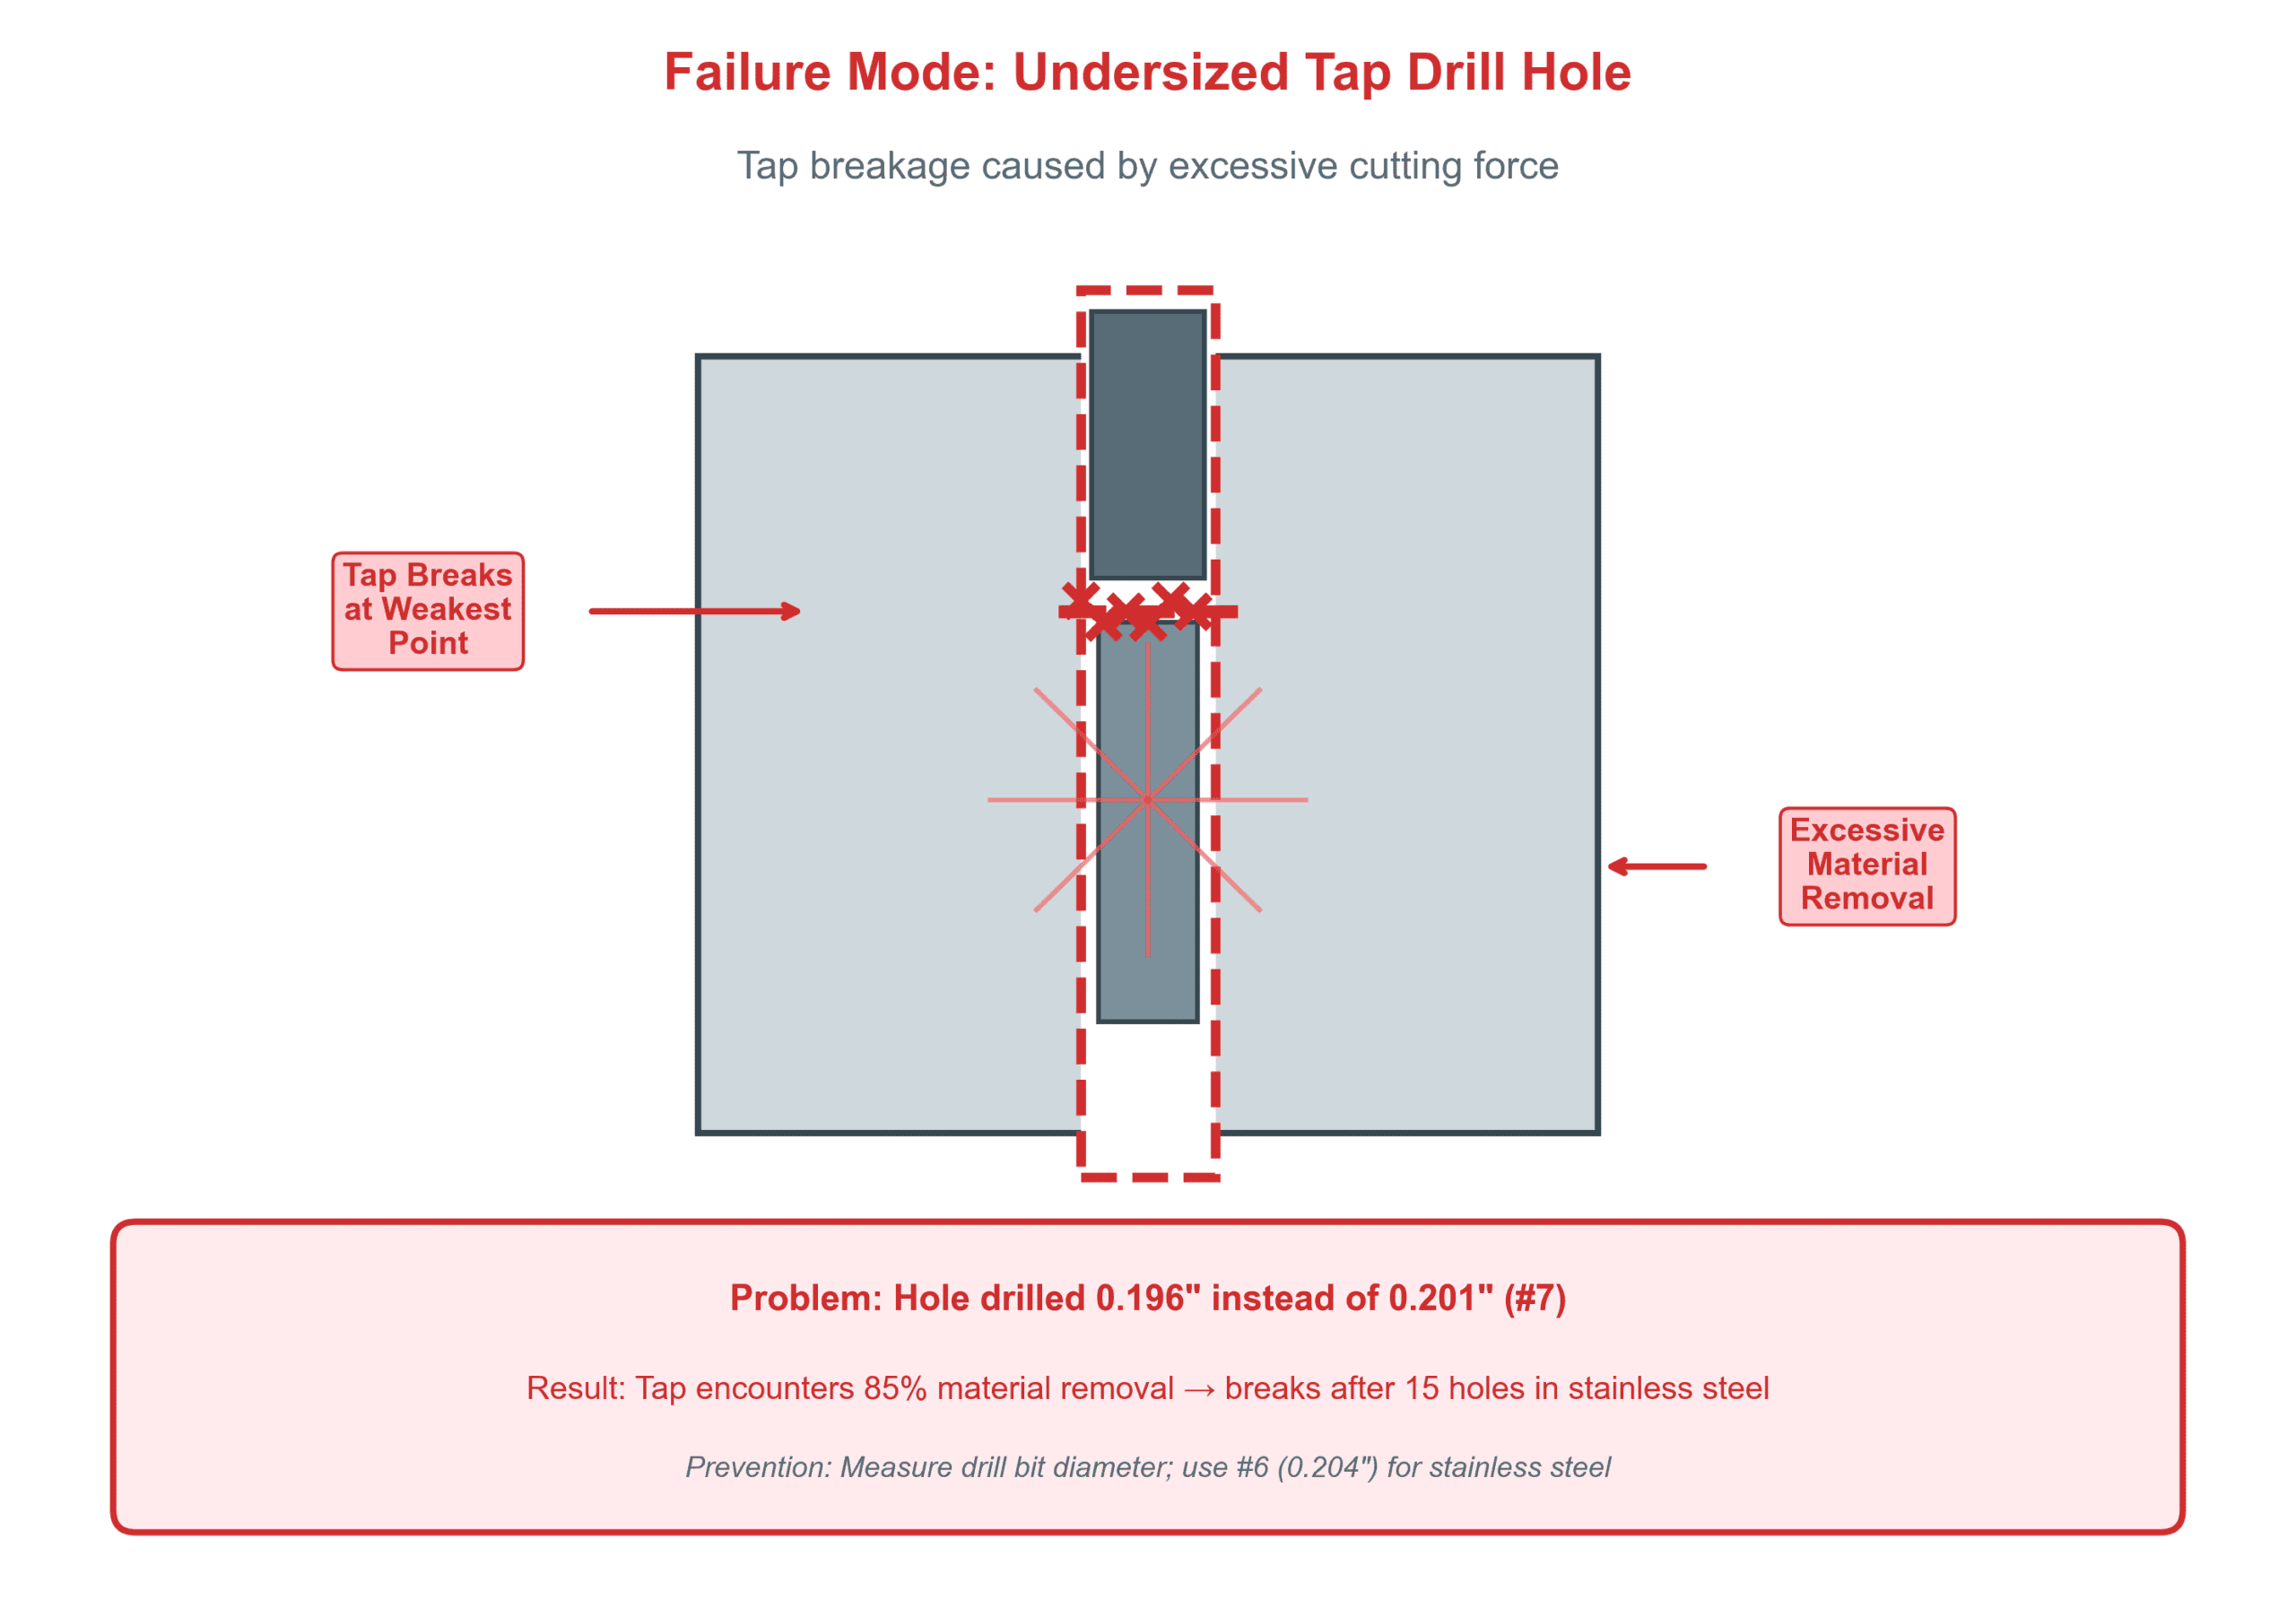
Завод-подрядчик просверлил отверстия диаметром 0,196 дюйма под резьбу 1/4-20 в кронштейнах из нержавеющей стали 304. Тугое пилотное отверстие привело к поломке 12 метчиков в течение первых 50 деталей. Извлечение сломанных метчиков потребовало электроэрозионной обработки по цене $85 за отверстие, при этом 8 деталей были полностью уничтожены.
Причина: В задании был указан размер сверла под метчик для углеродистой стали (0,201 дюйма) без учета характеристик наклепа нержавеющей стали. Правильный размер должен был составлять 0,204 дюйма (сверло #6).
Как рассчитать размер сверла под метчик
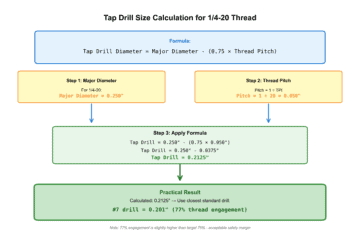
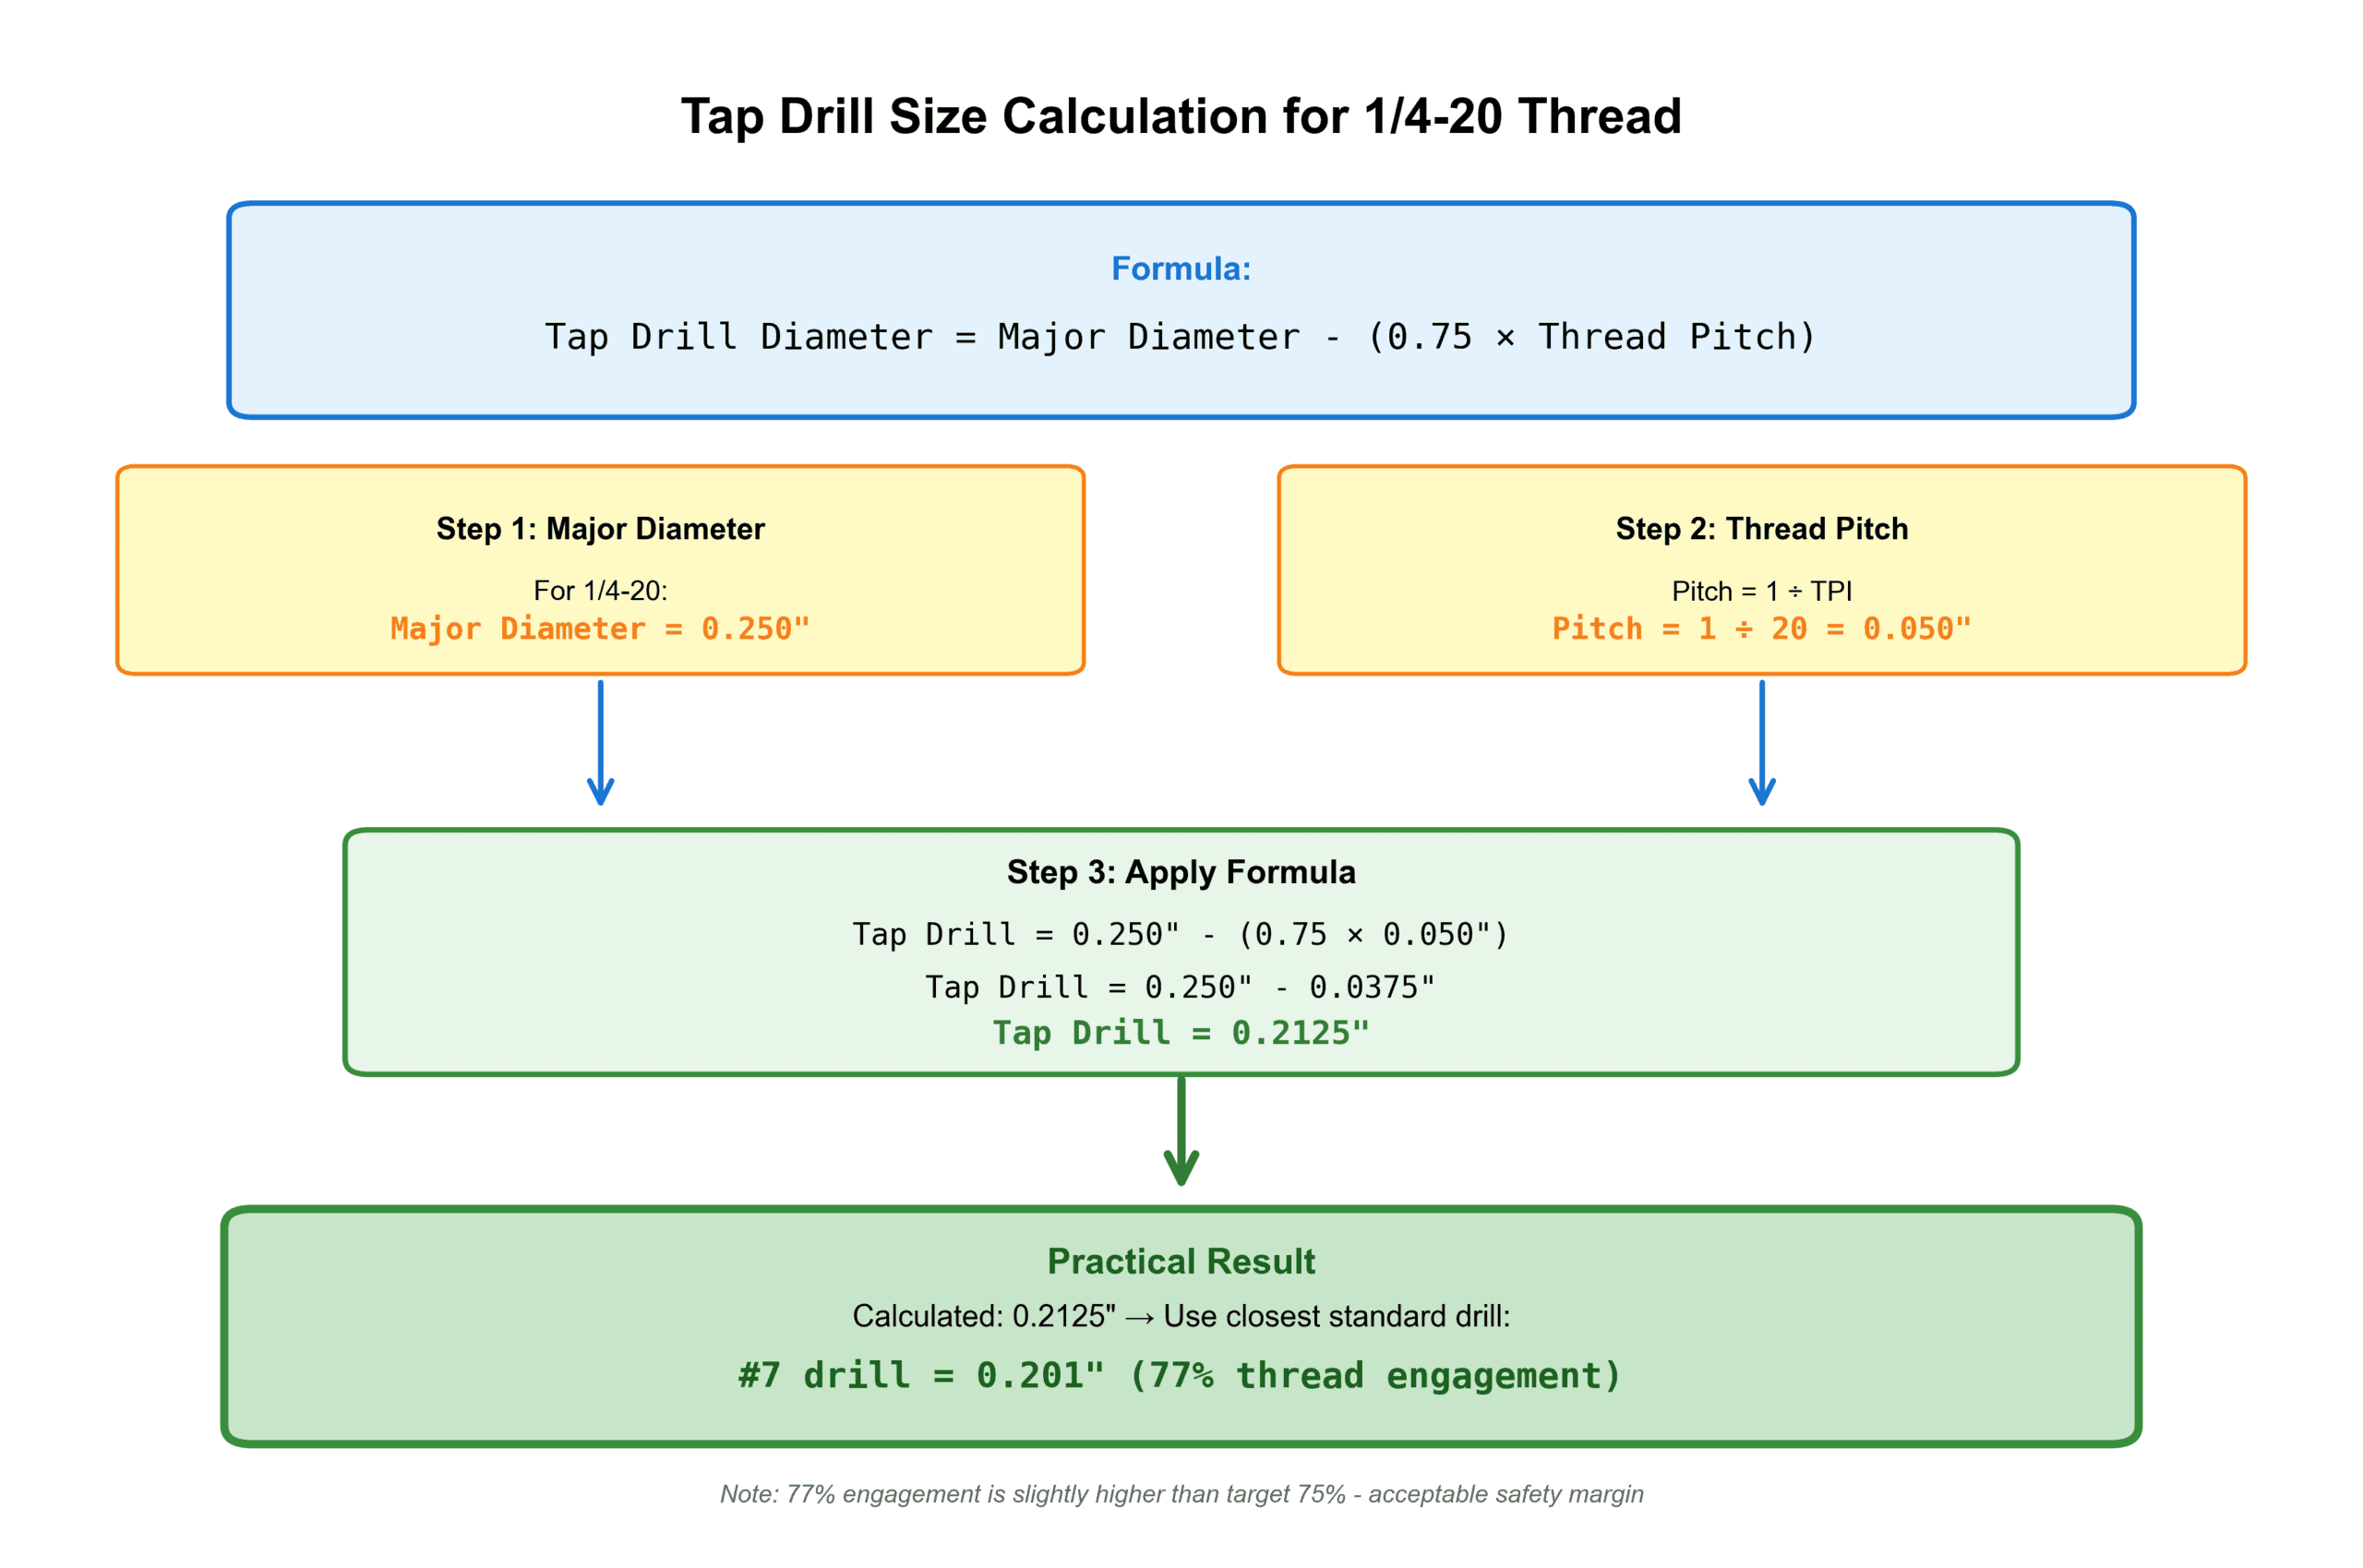
Основная формула для зацепления резьбы 75%:
Диаметр сверла под метчик = Основной диаметр – (0,75 × Шаг резьбы)
Для дюймовой унифицированной резьбы шаг равен 1 ÷ количеству витков на дюйм. Для 1/4-20:
- Основной диаметр = 0,250 дюйма
- Шаг = 1 ÷ 20 = 0,050 дюйма
- Сверло под метчик = 0,250 дюйма – (0,75 × 0,050 дюйма) = 0,250 дюйма – 0,0375 дюйма = 0,2125 дюйма
Ближайшее стандартное сверло — #7 диаметром 0,201 дюйма, которое фактически обеспечивает зацепление примерно на 77% — немного консервативно для безопасности.
Почему зацепление резьбы составляет 75%?
Процент представляет собой отношение фактической высоты резьбы к теоретической максимальной высоте резьбы. Инженерные исследования 1950-х годов (задокументированные в Справочнике машиниста) установили, что:
- Зацепление 50%: Прочность на срез составляет всего 60% от прочности крепежа
- Зацепление 75%: Прочность на срез равна или превышает предел прочности крепежа на разрыв
- Зацепление 100%: всего на 3-5% прочнее, чем при 75%, но усилие нарезания резьбы увеличивается на 40%
Полная таблица размеров сверл для нарезания резьбы
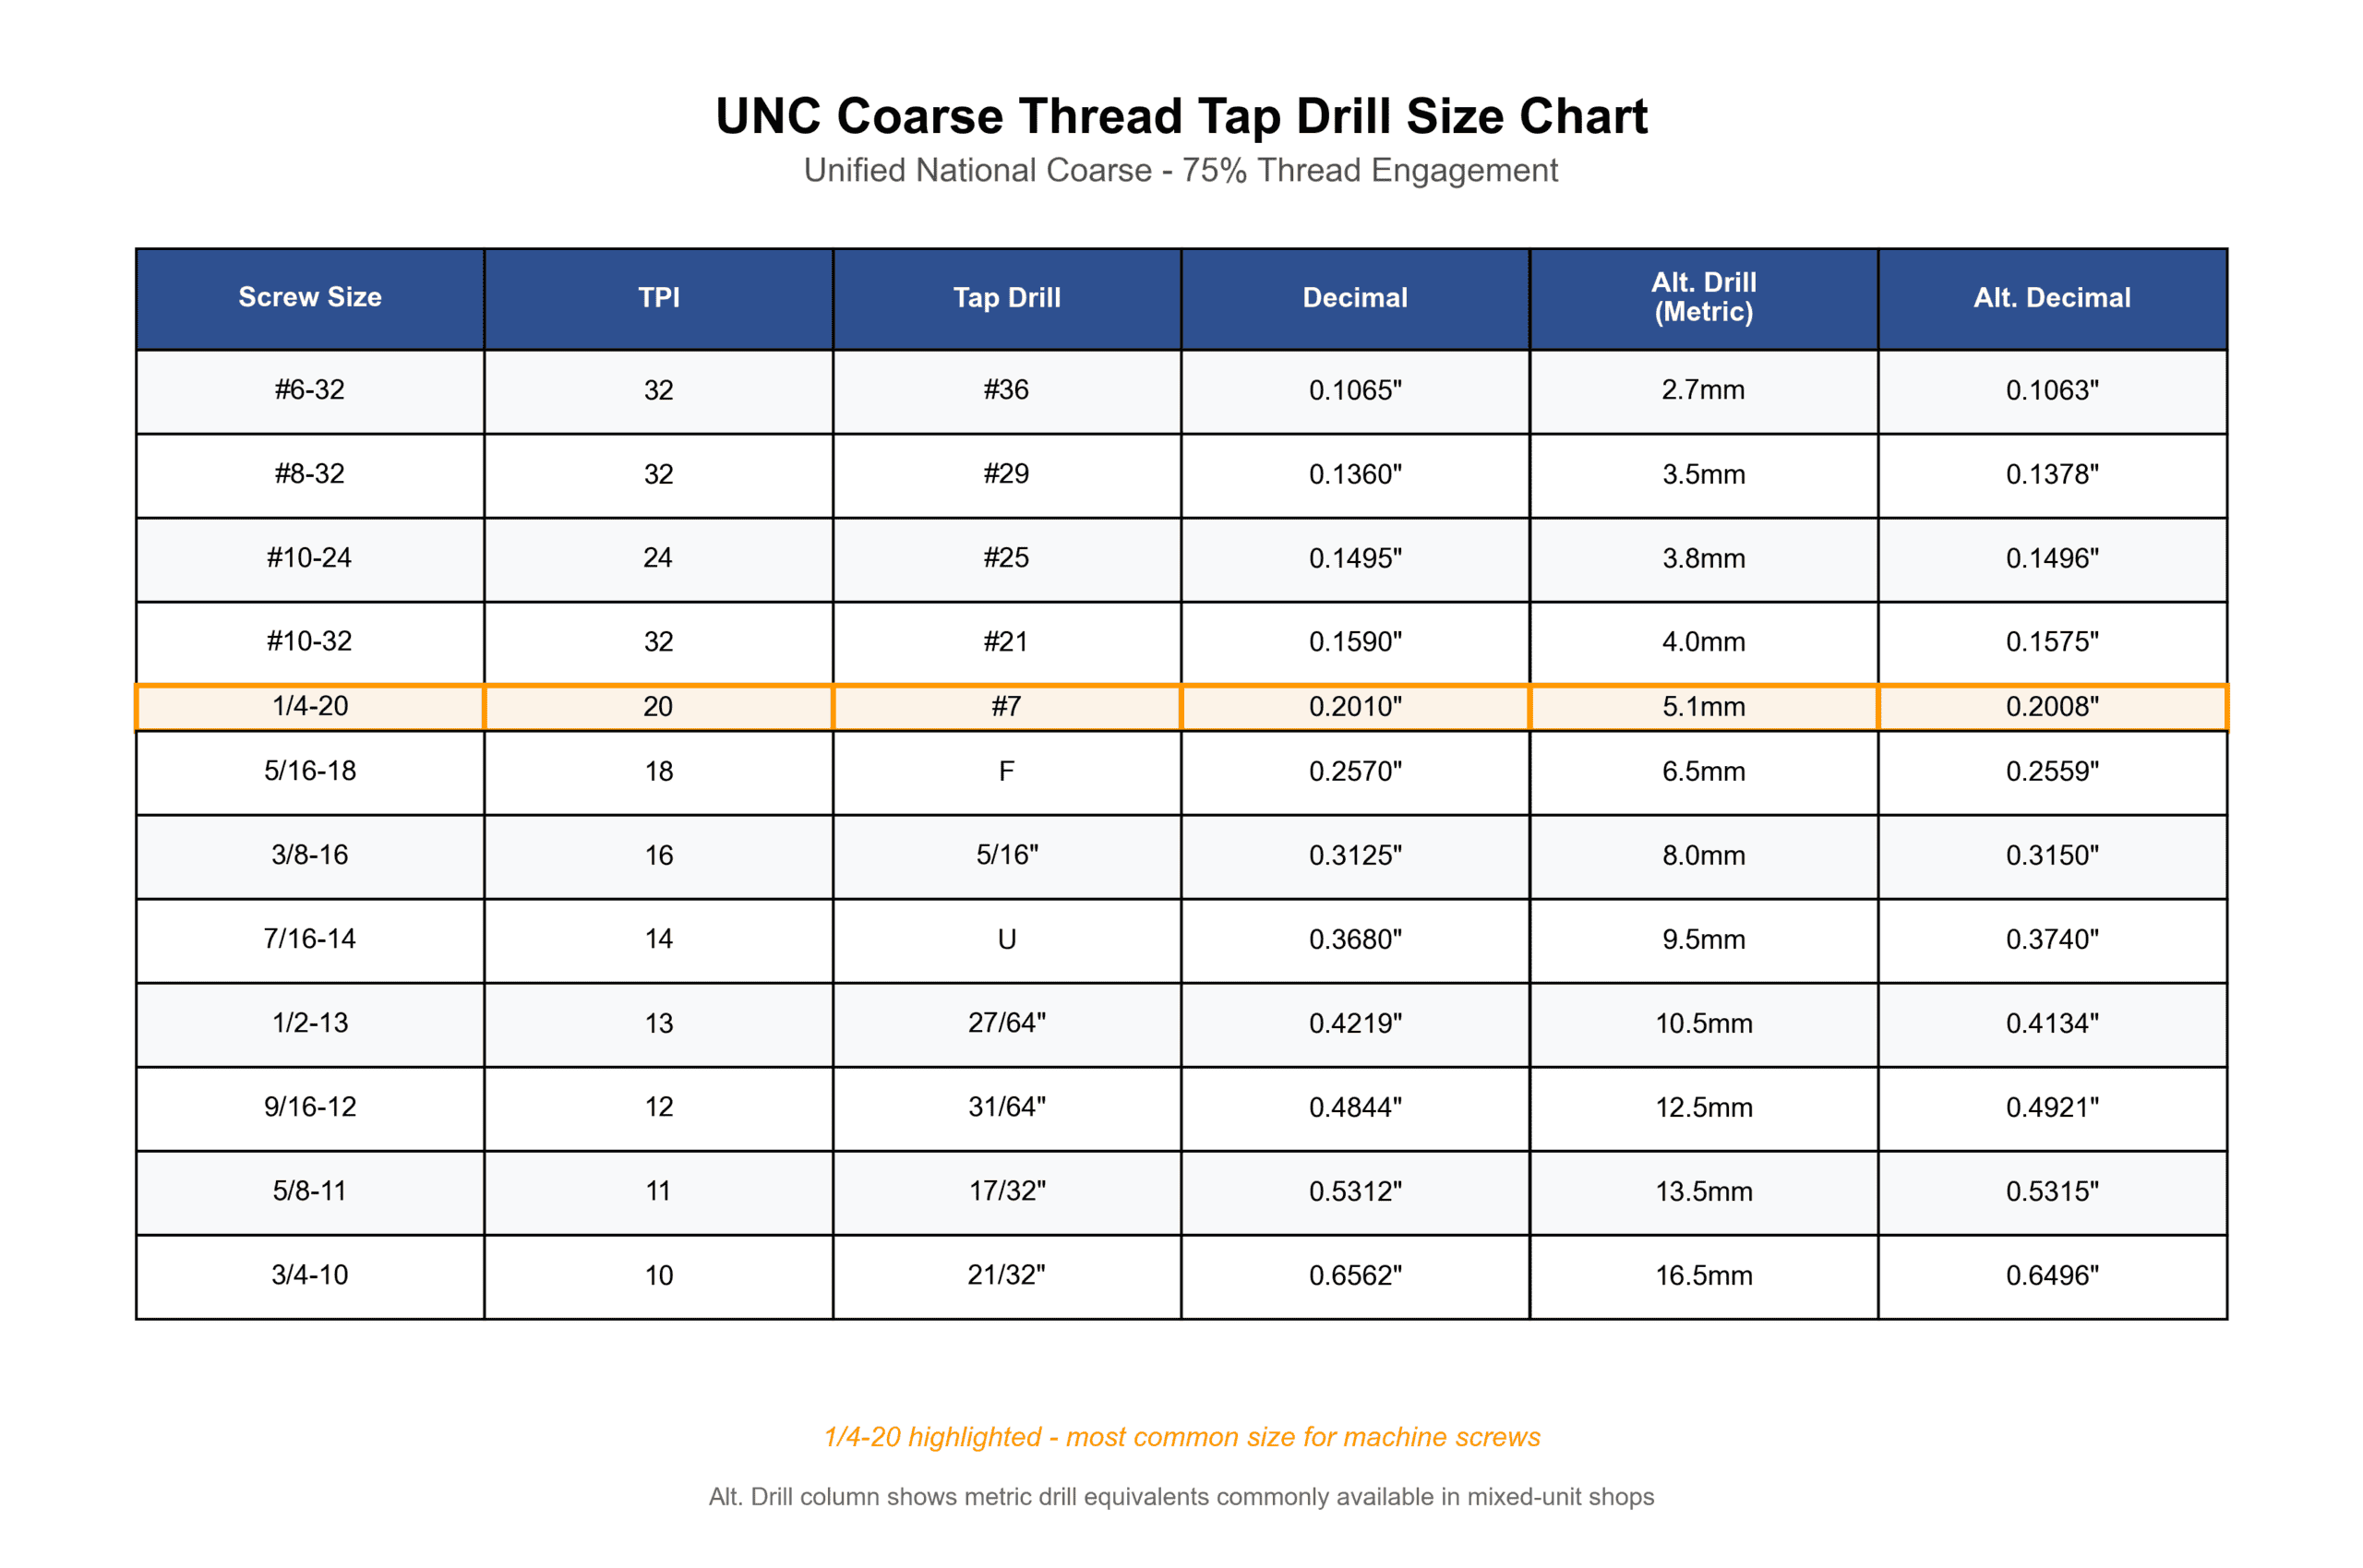
Универсальная крупная резьба (UNC)
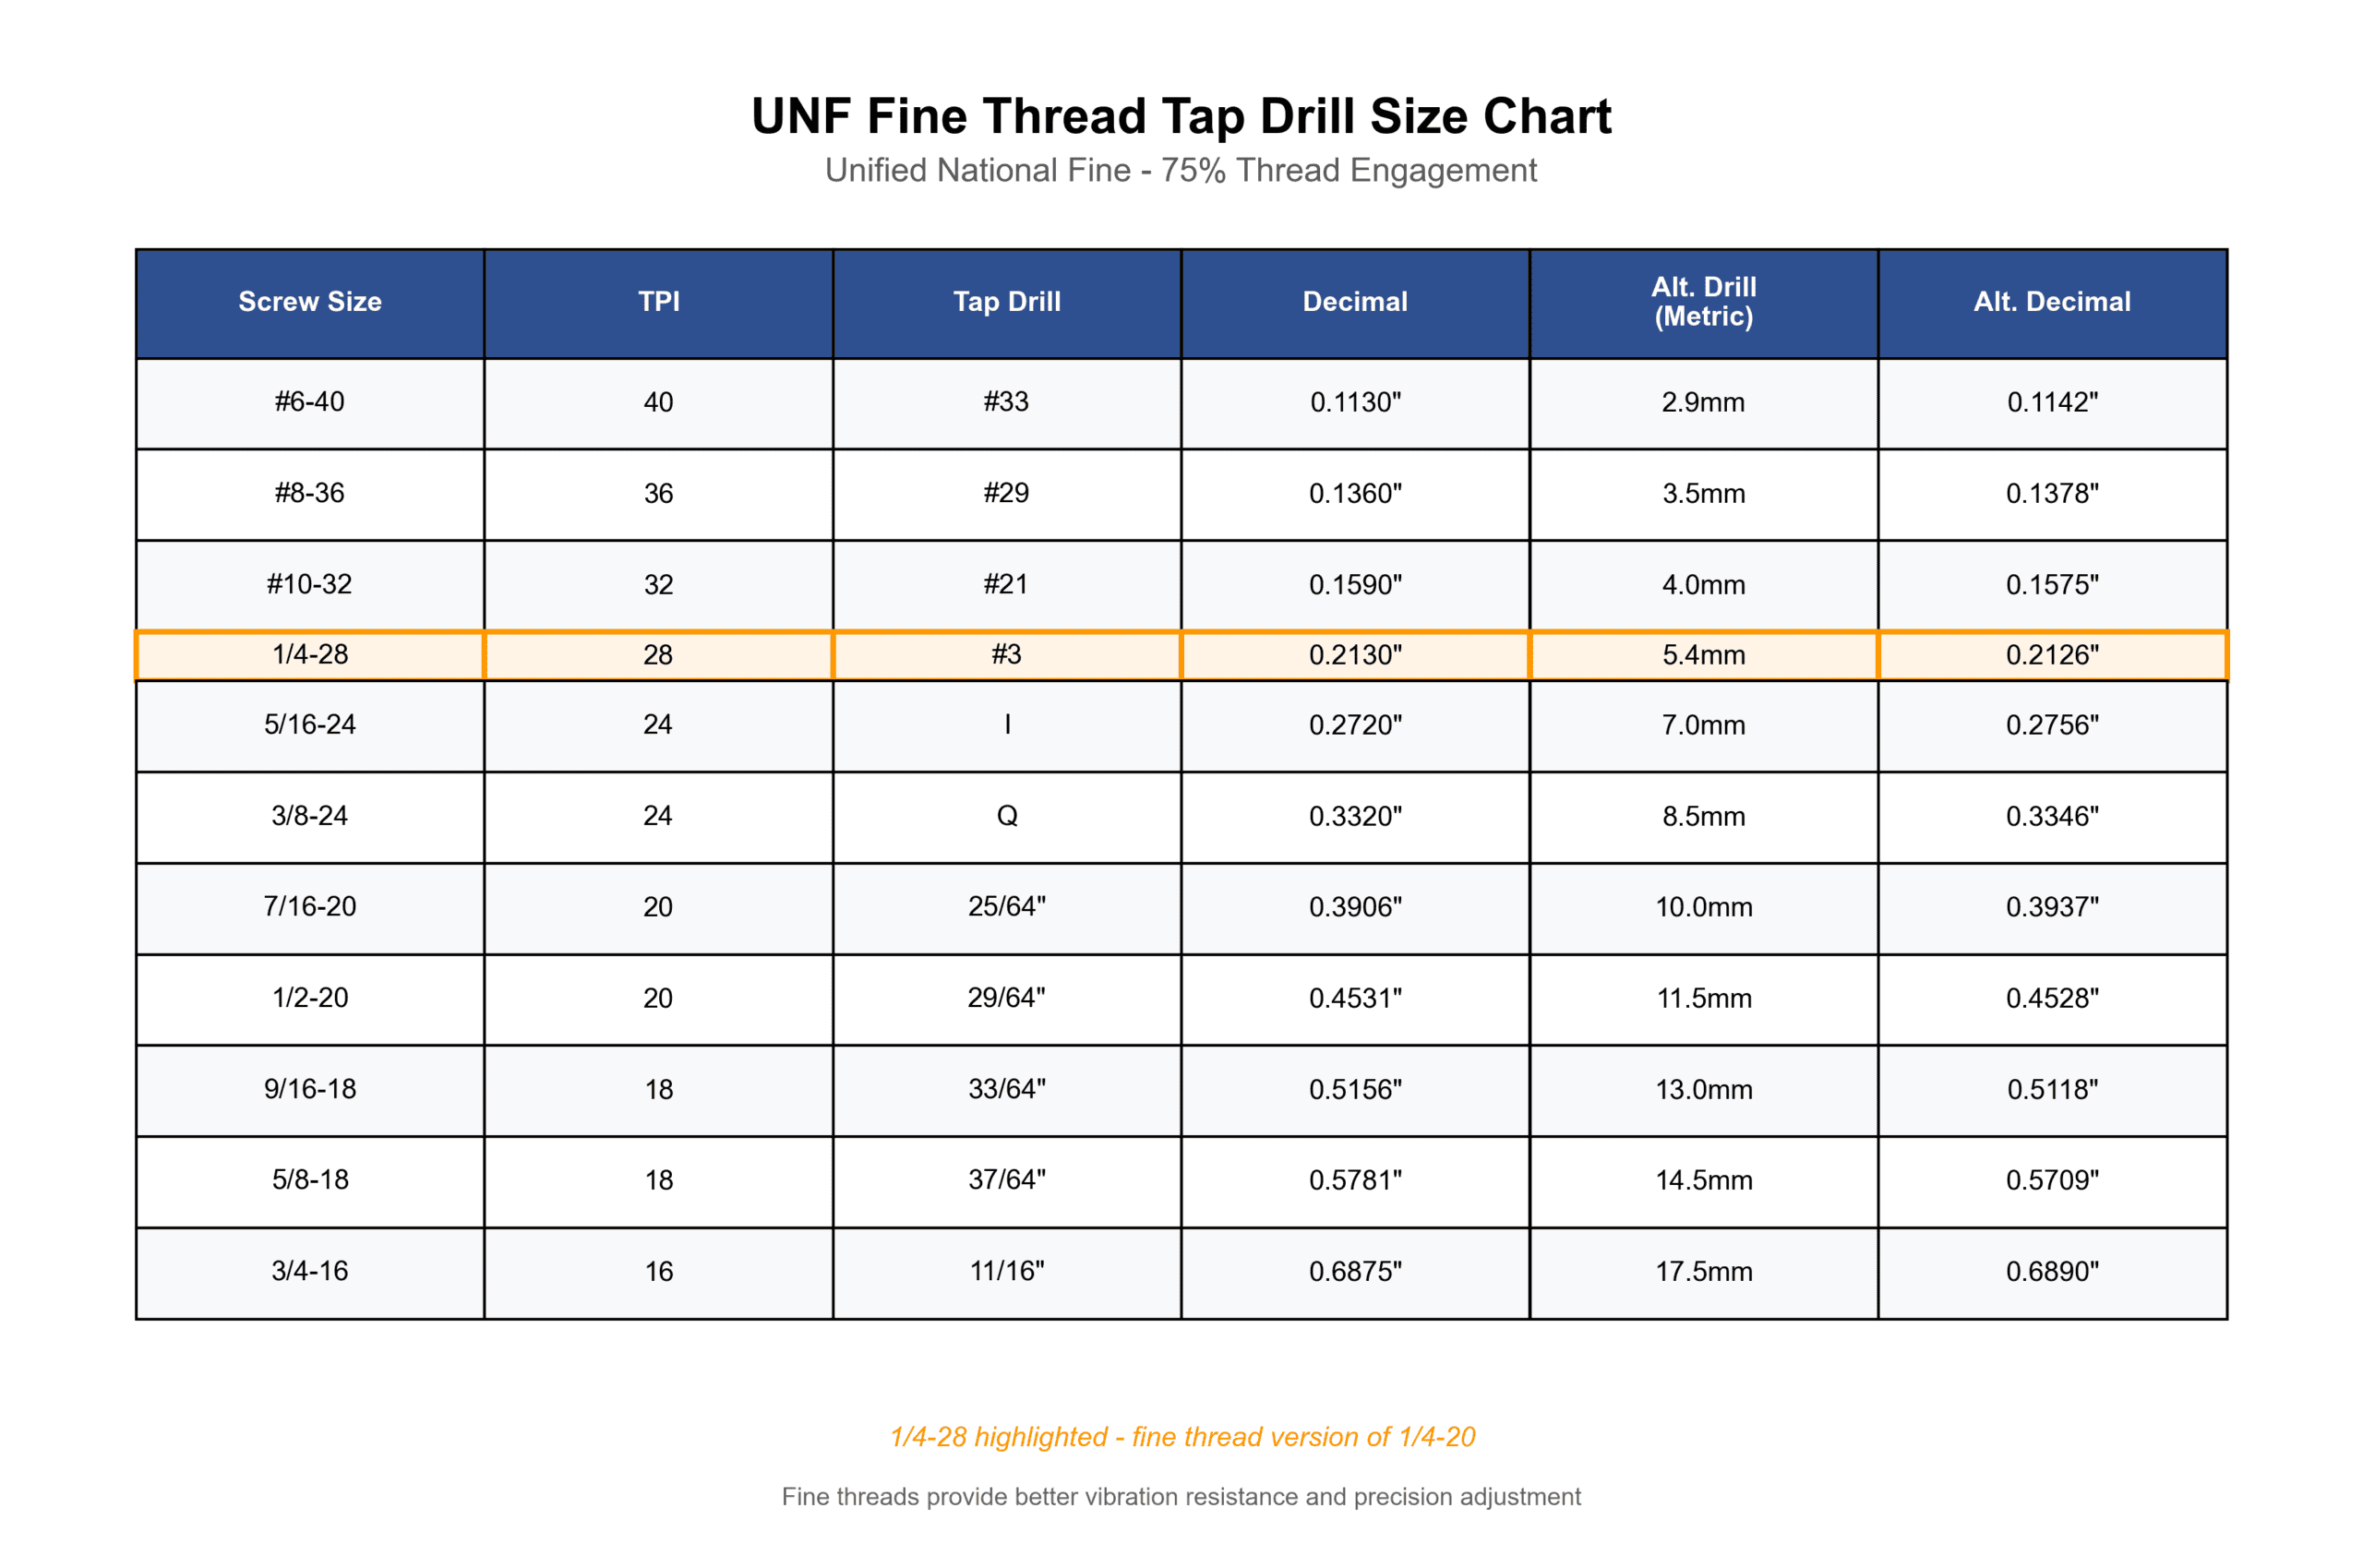
Универсальная мелкая резьба (UNF)
Рекомендации по сверлам для нарезания резьбы в зависимости от материала
Разные материалы по-разному реагируют на усилия резьбонарезания. В этой матрице показаны рекомендуемые поправки относительно базового уровня для стали:
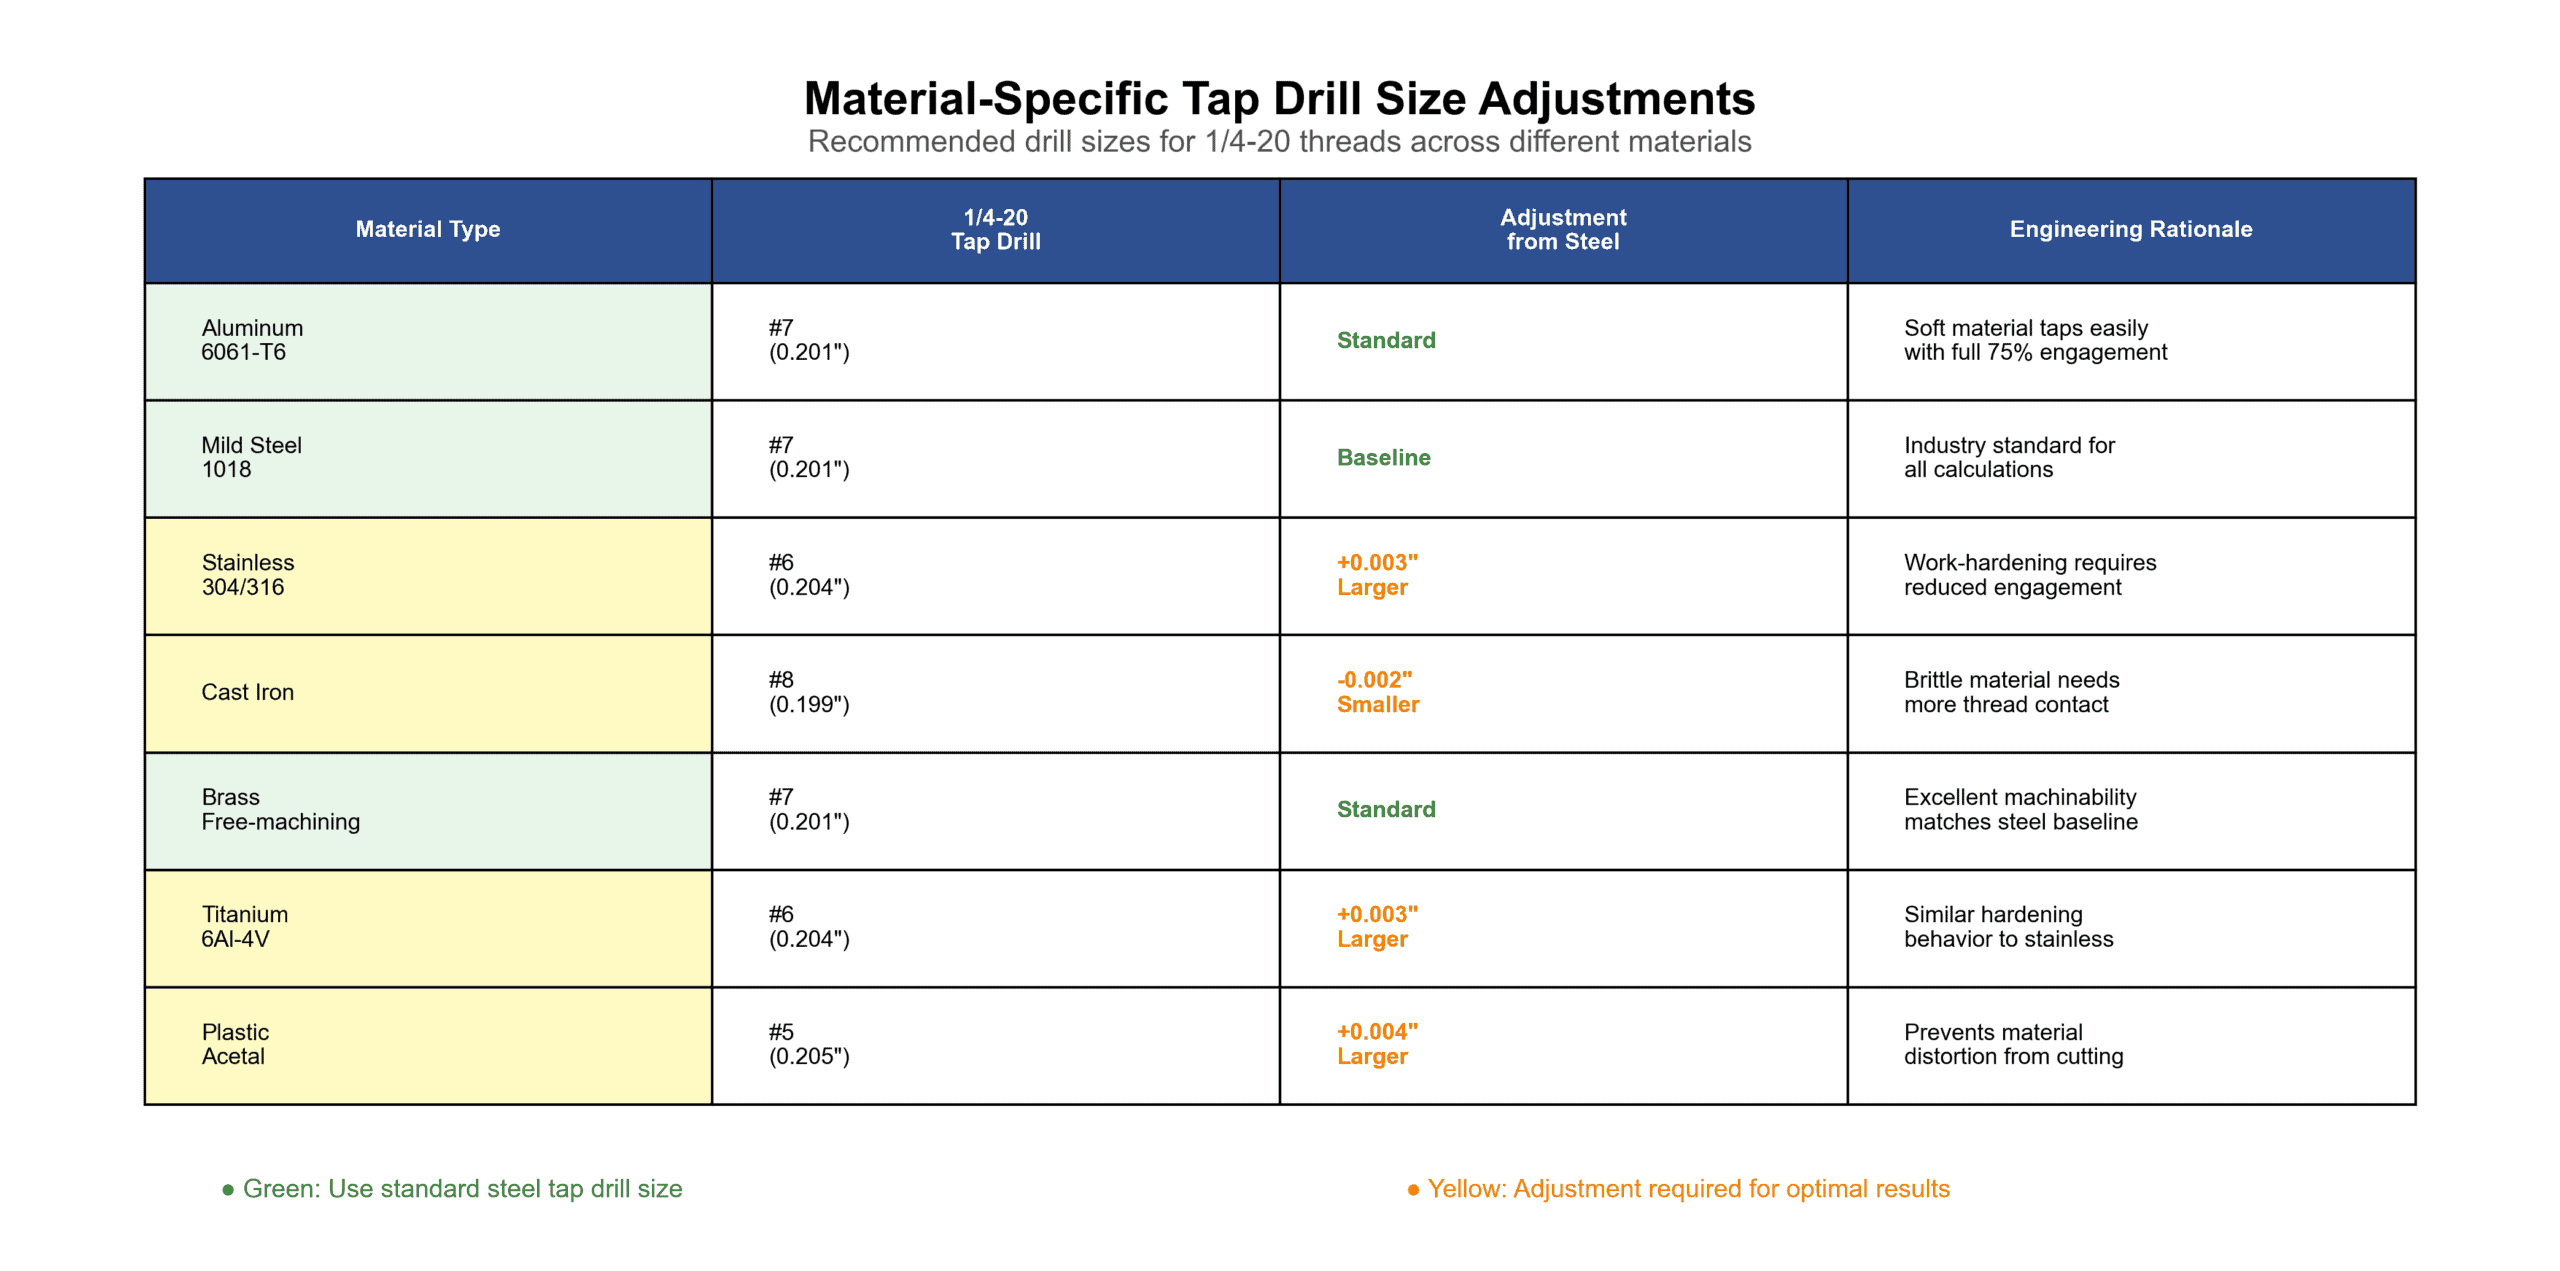
Нержавеющая сталь быстро наклепывается в процессе резания. Заходные витки метчика сжимают и упрочняют материал, из-за чего каждый последующий виток формировать все труднее. Увеличение отверстия на 0,003 дюйма снижает зацепление резьбы с 77% примерно до 72% — что все еще значительно выше минимума в 60%, но нарезать резьбу становится намного проще. Производственные цеха сообщают об увеличении срока службы метчиков в 3–5 раз при использовании этой регулировки.
Распространённые ошибки и как их избежать
1. Использование изношенных сверл
Проблема: Режущие кромки сверл изнашиваются по внешнему диаметру, уменьшая эффективный размер. Сверло №7 (номинал 0,201 дюйма) после длительного использования может иметь размер 0,197 дюйма, образуя отверстие меньшего диаметра.
Решение: Измеряйте сверла штифтовыми калибрами каждые 500 отверстий в стали и 1000 отверстий в алюминии. Отбраковывайте сверла, размер которых уменьшен более чем на 0,003 дюйма. Стоимость сверла составляет 4–8 долларов; стоимость сломанного метчика, застрявшего в детали — 85–200 долларов.
Контроль качества: как проверить размер сверла под резьбу
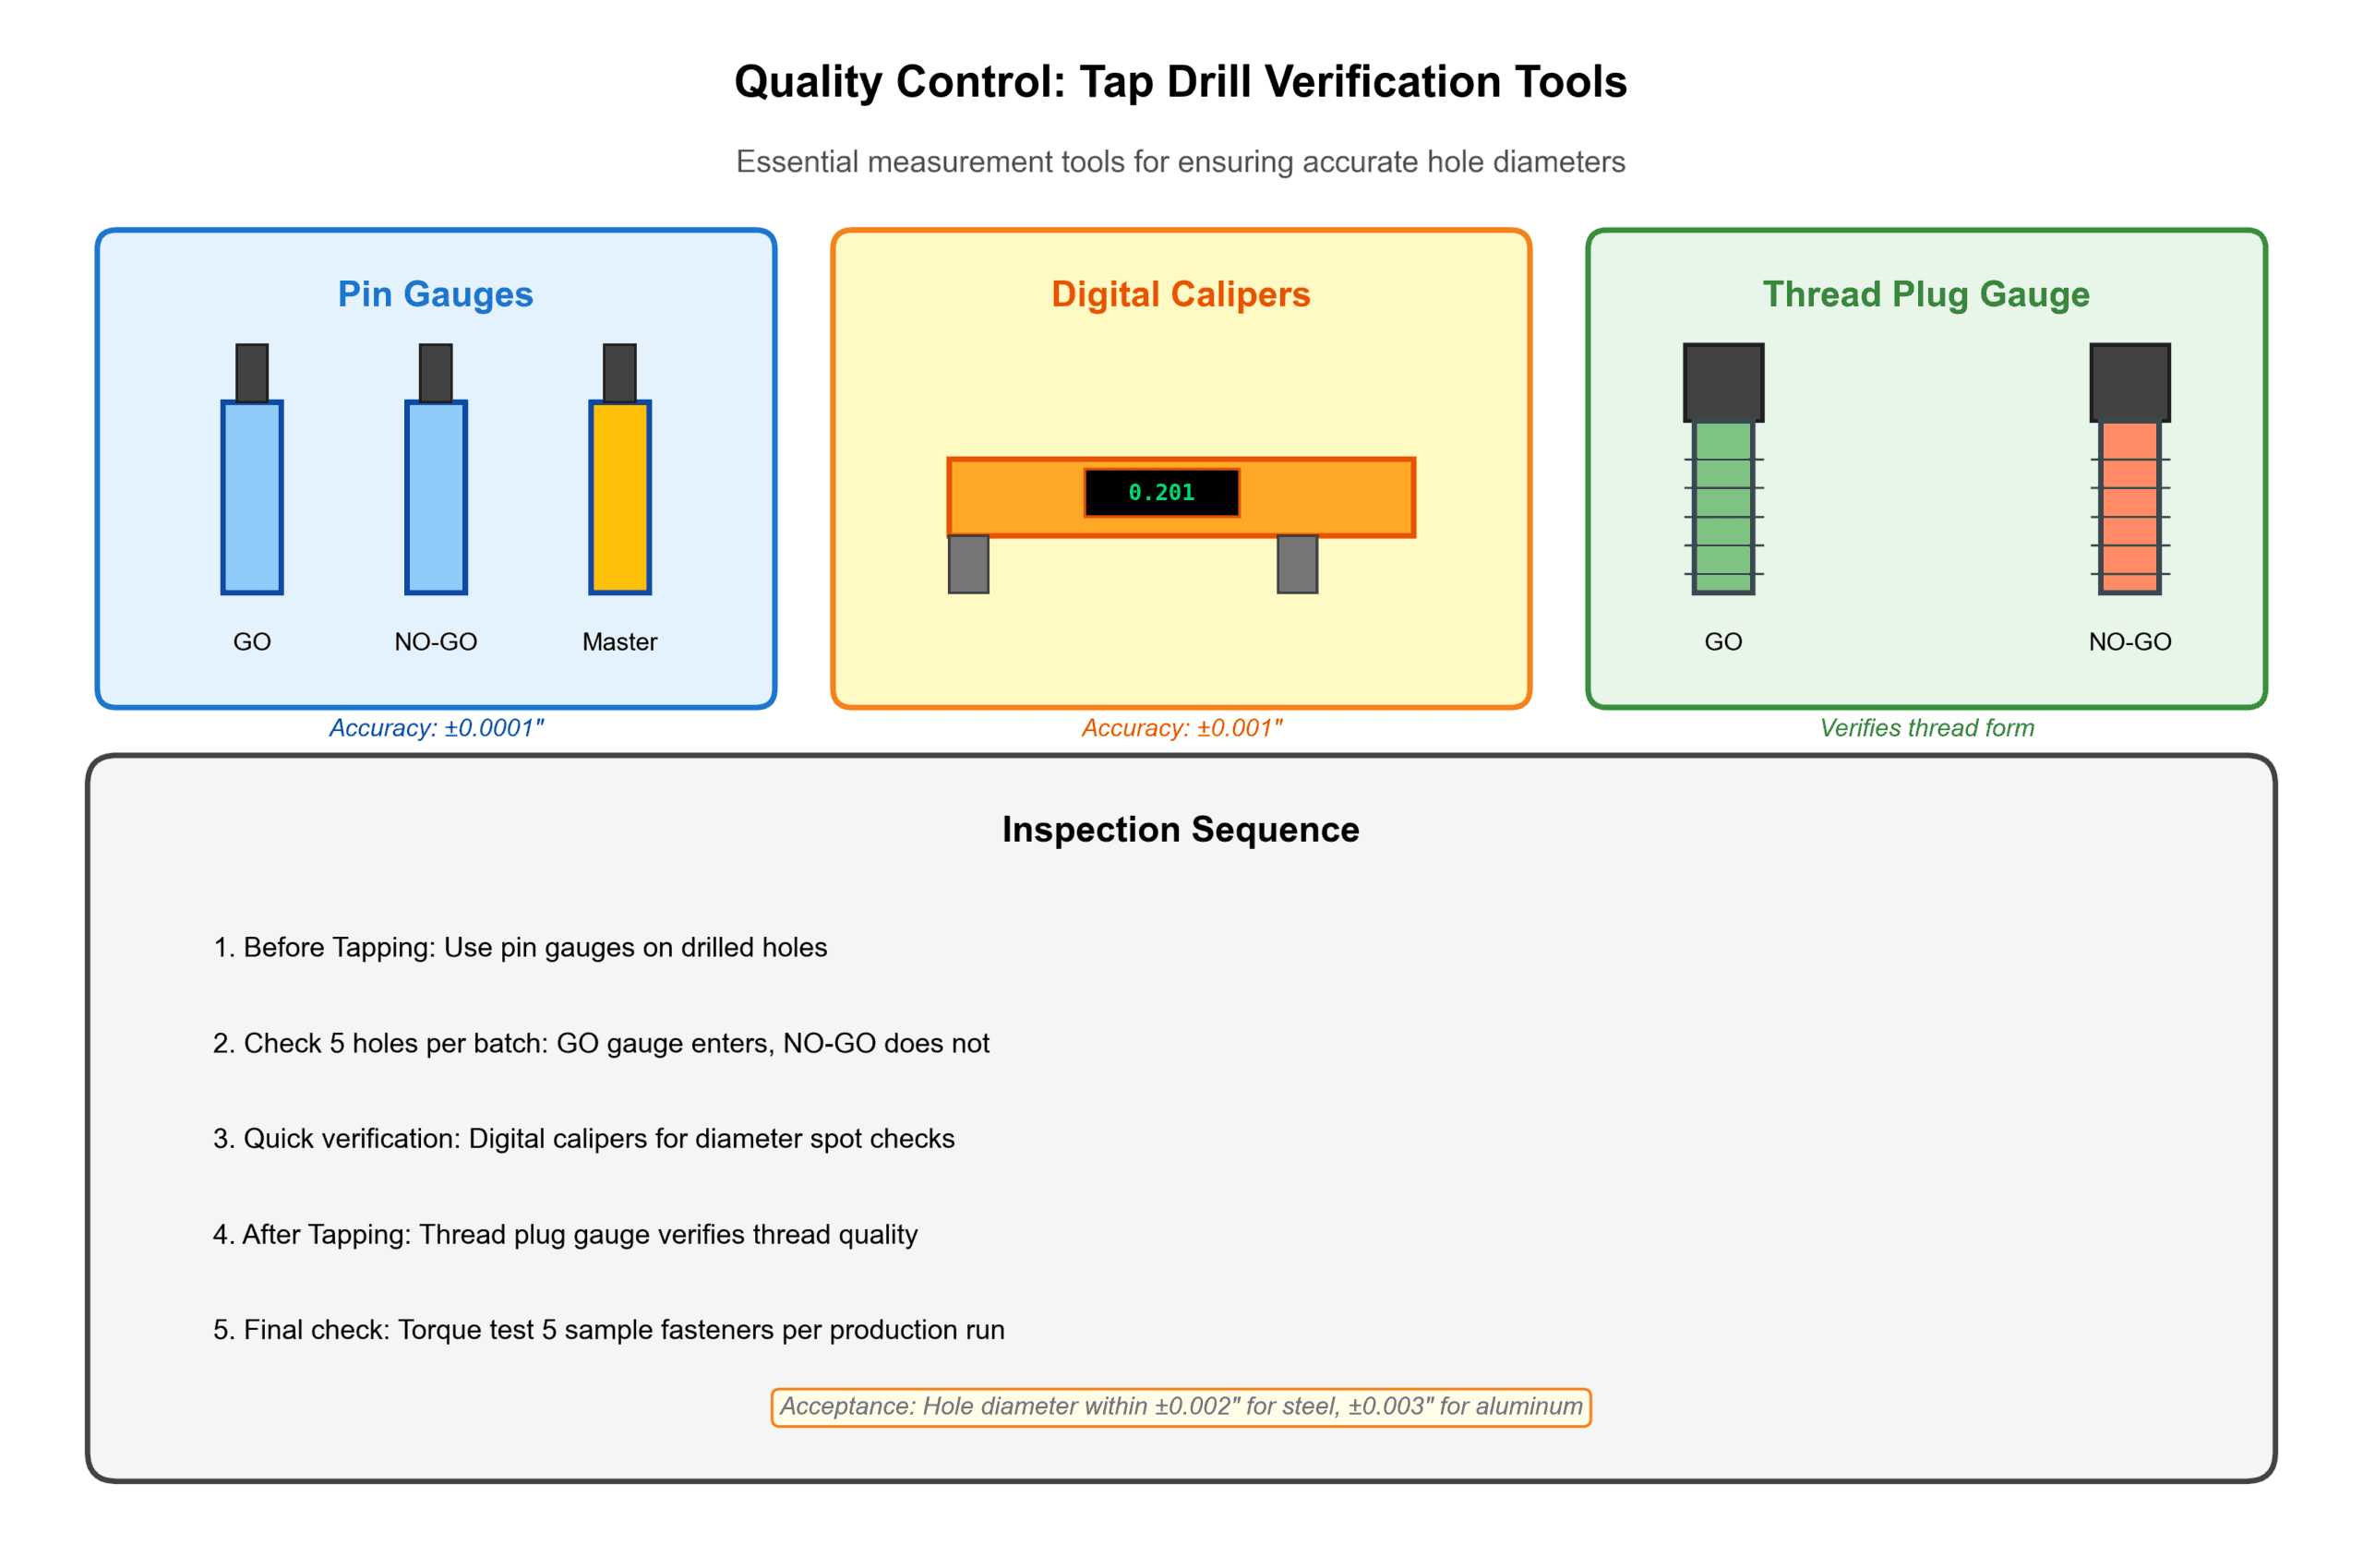
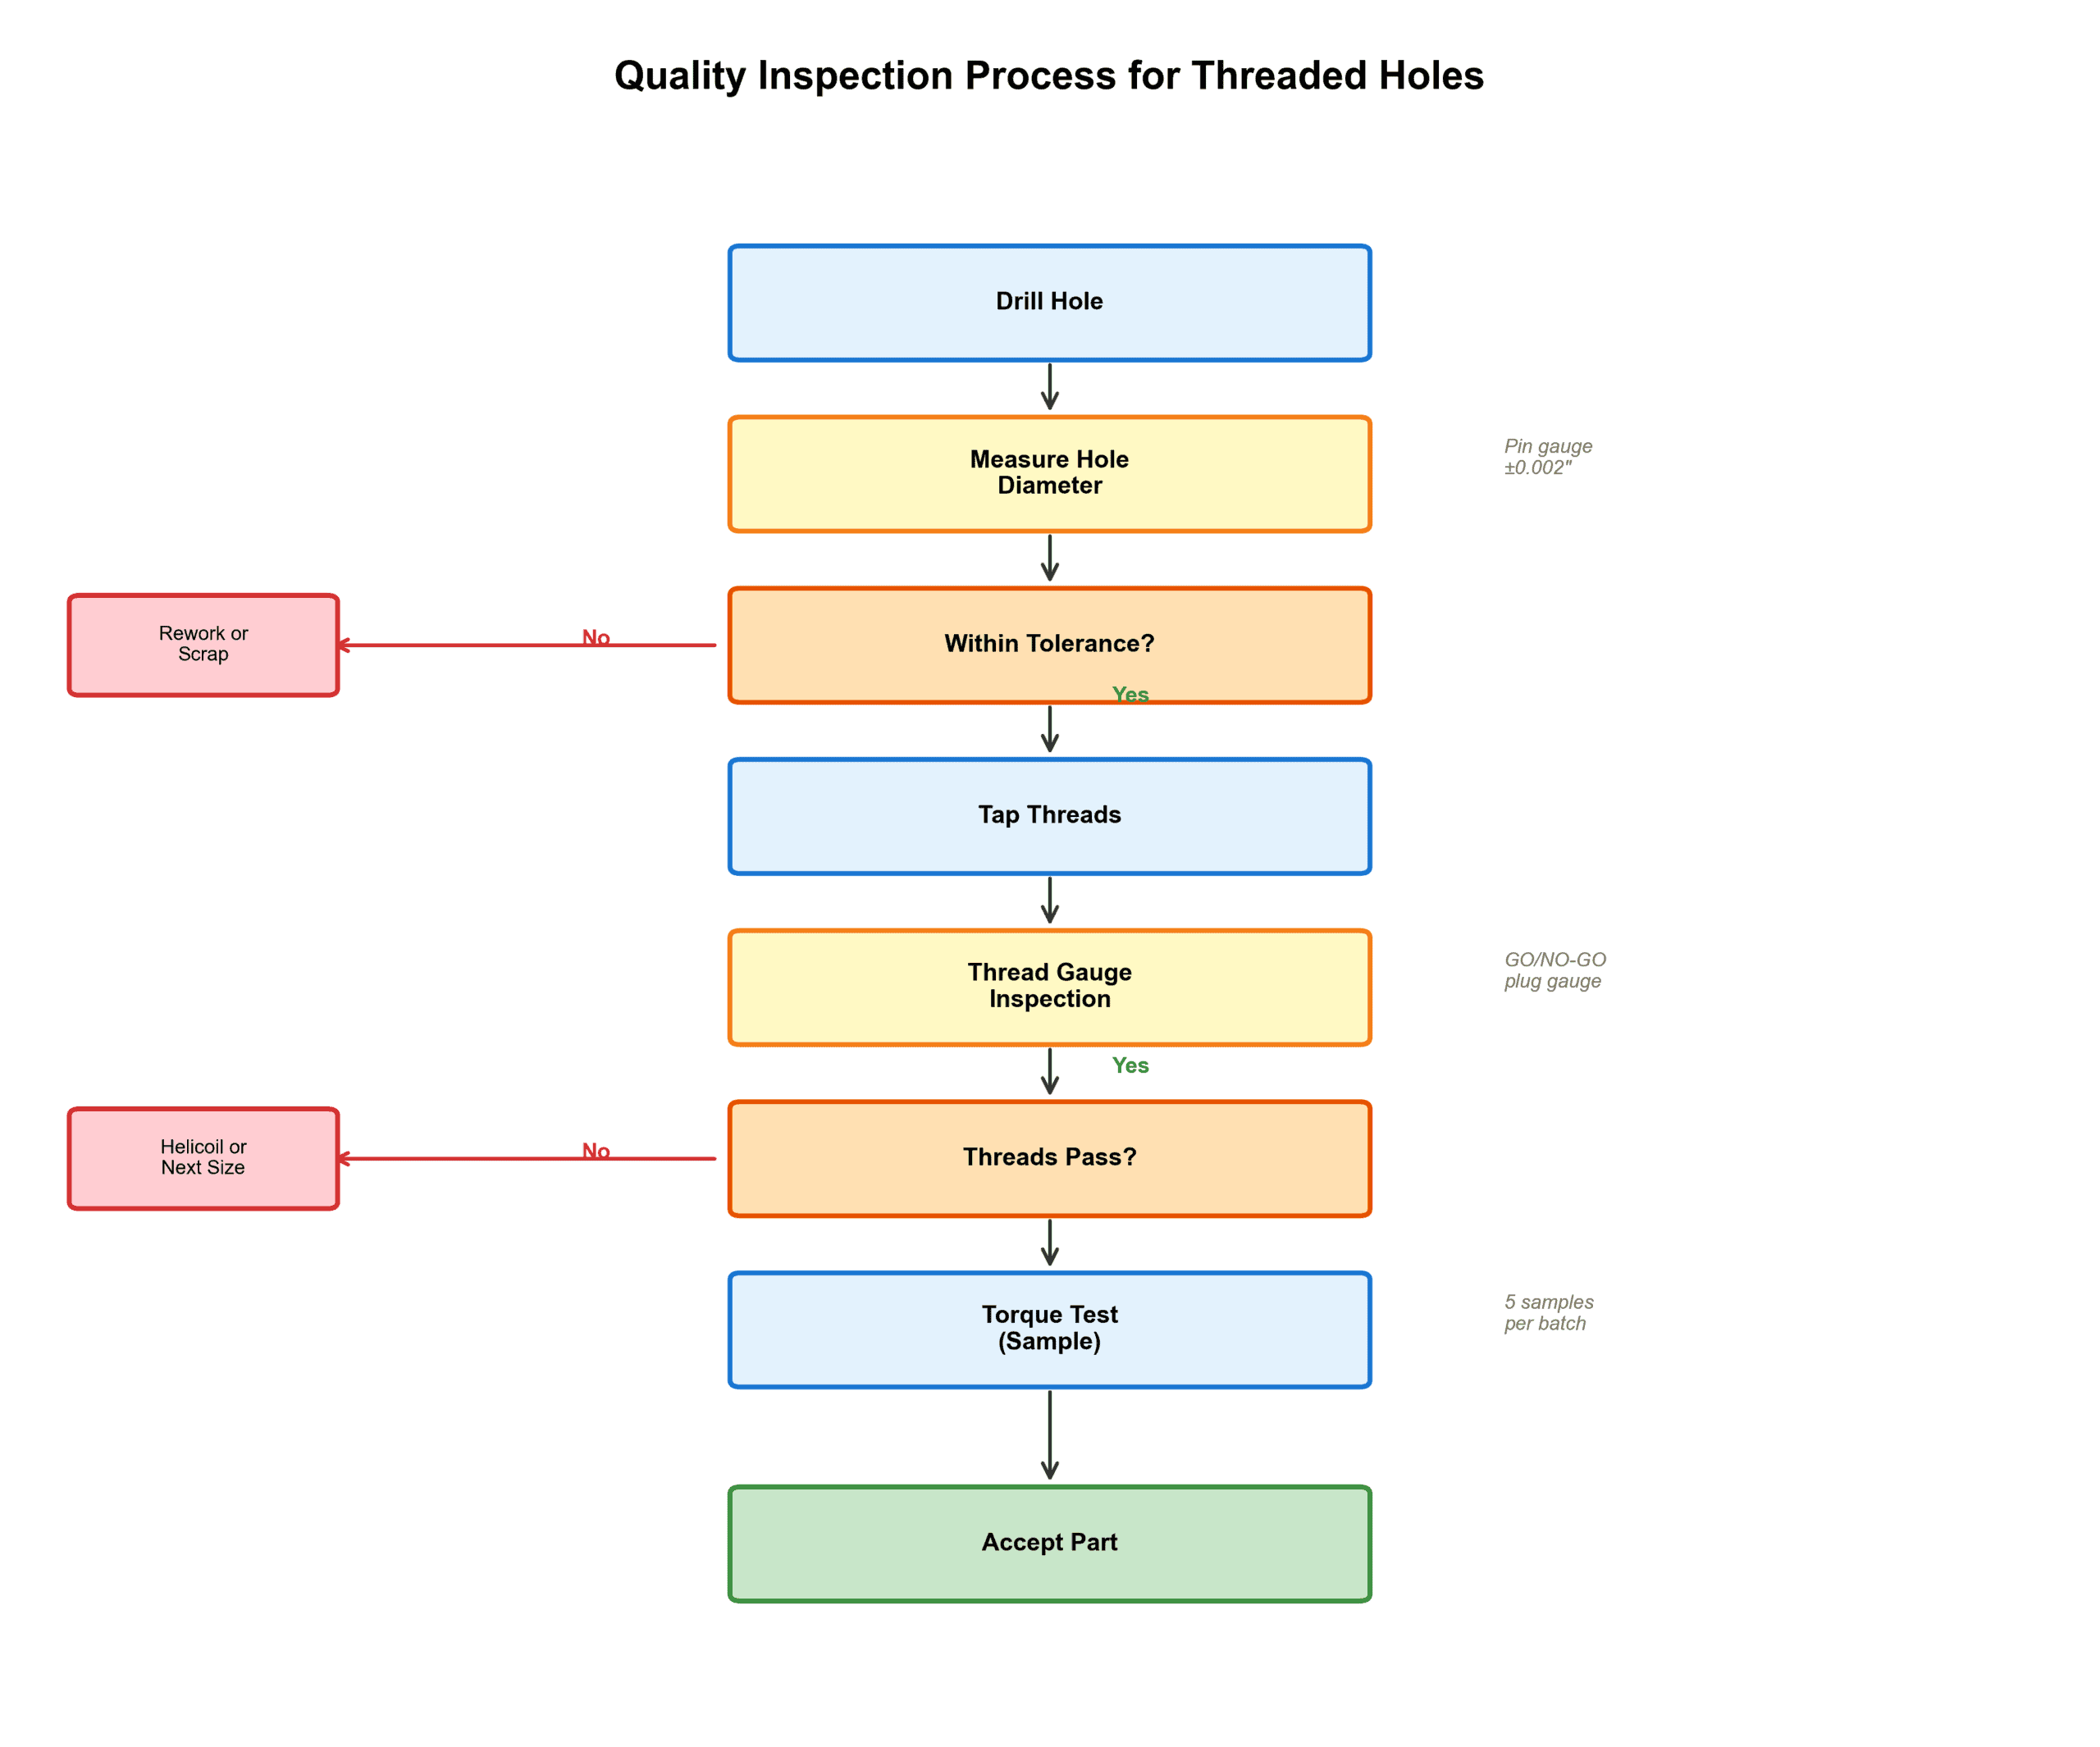
В условиях серийного производства требуется проверка, а не слепое доверие маркировке сверла. Внедрите следующие контрольные точки:
Способ 1: Измерение штифтовым калибром (самый точный)
Используйте проходные/непроходные штифтовые калибры для проверки отверстий перед нарезкой резьбы:
- Проходной калибр: должен свободно входить в отверстие (номинальный размер сверла под резьбу)
- Непроходной калибр: не должен входить (обычно на 0,003 дюйма больше номинала)
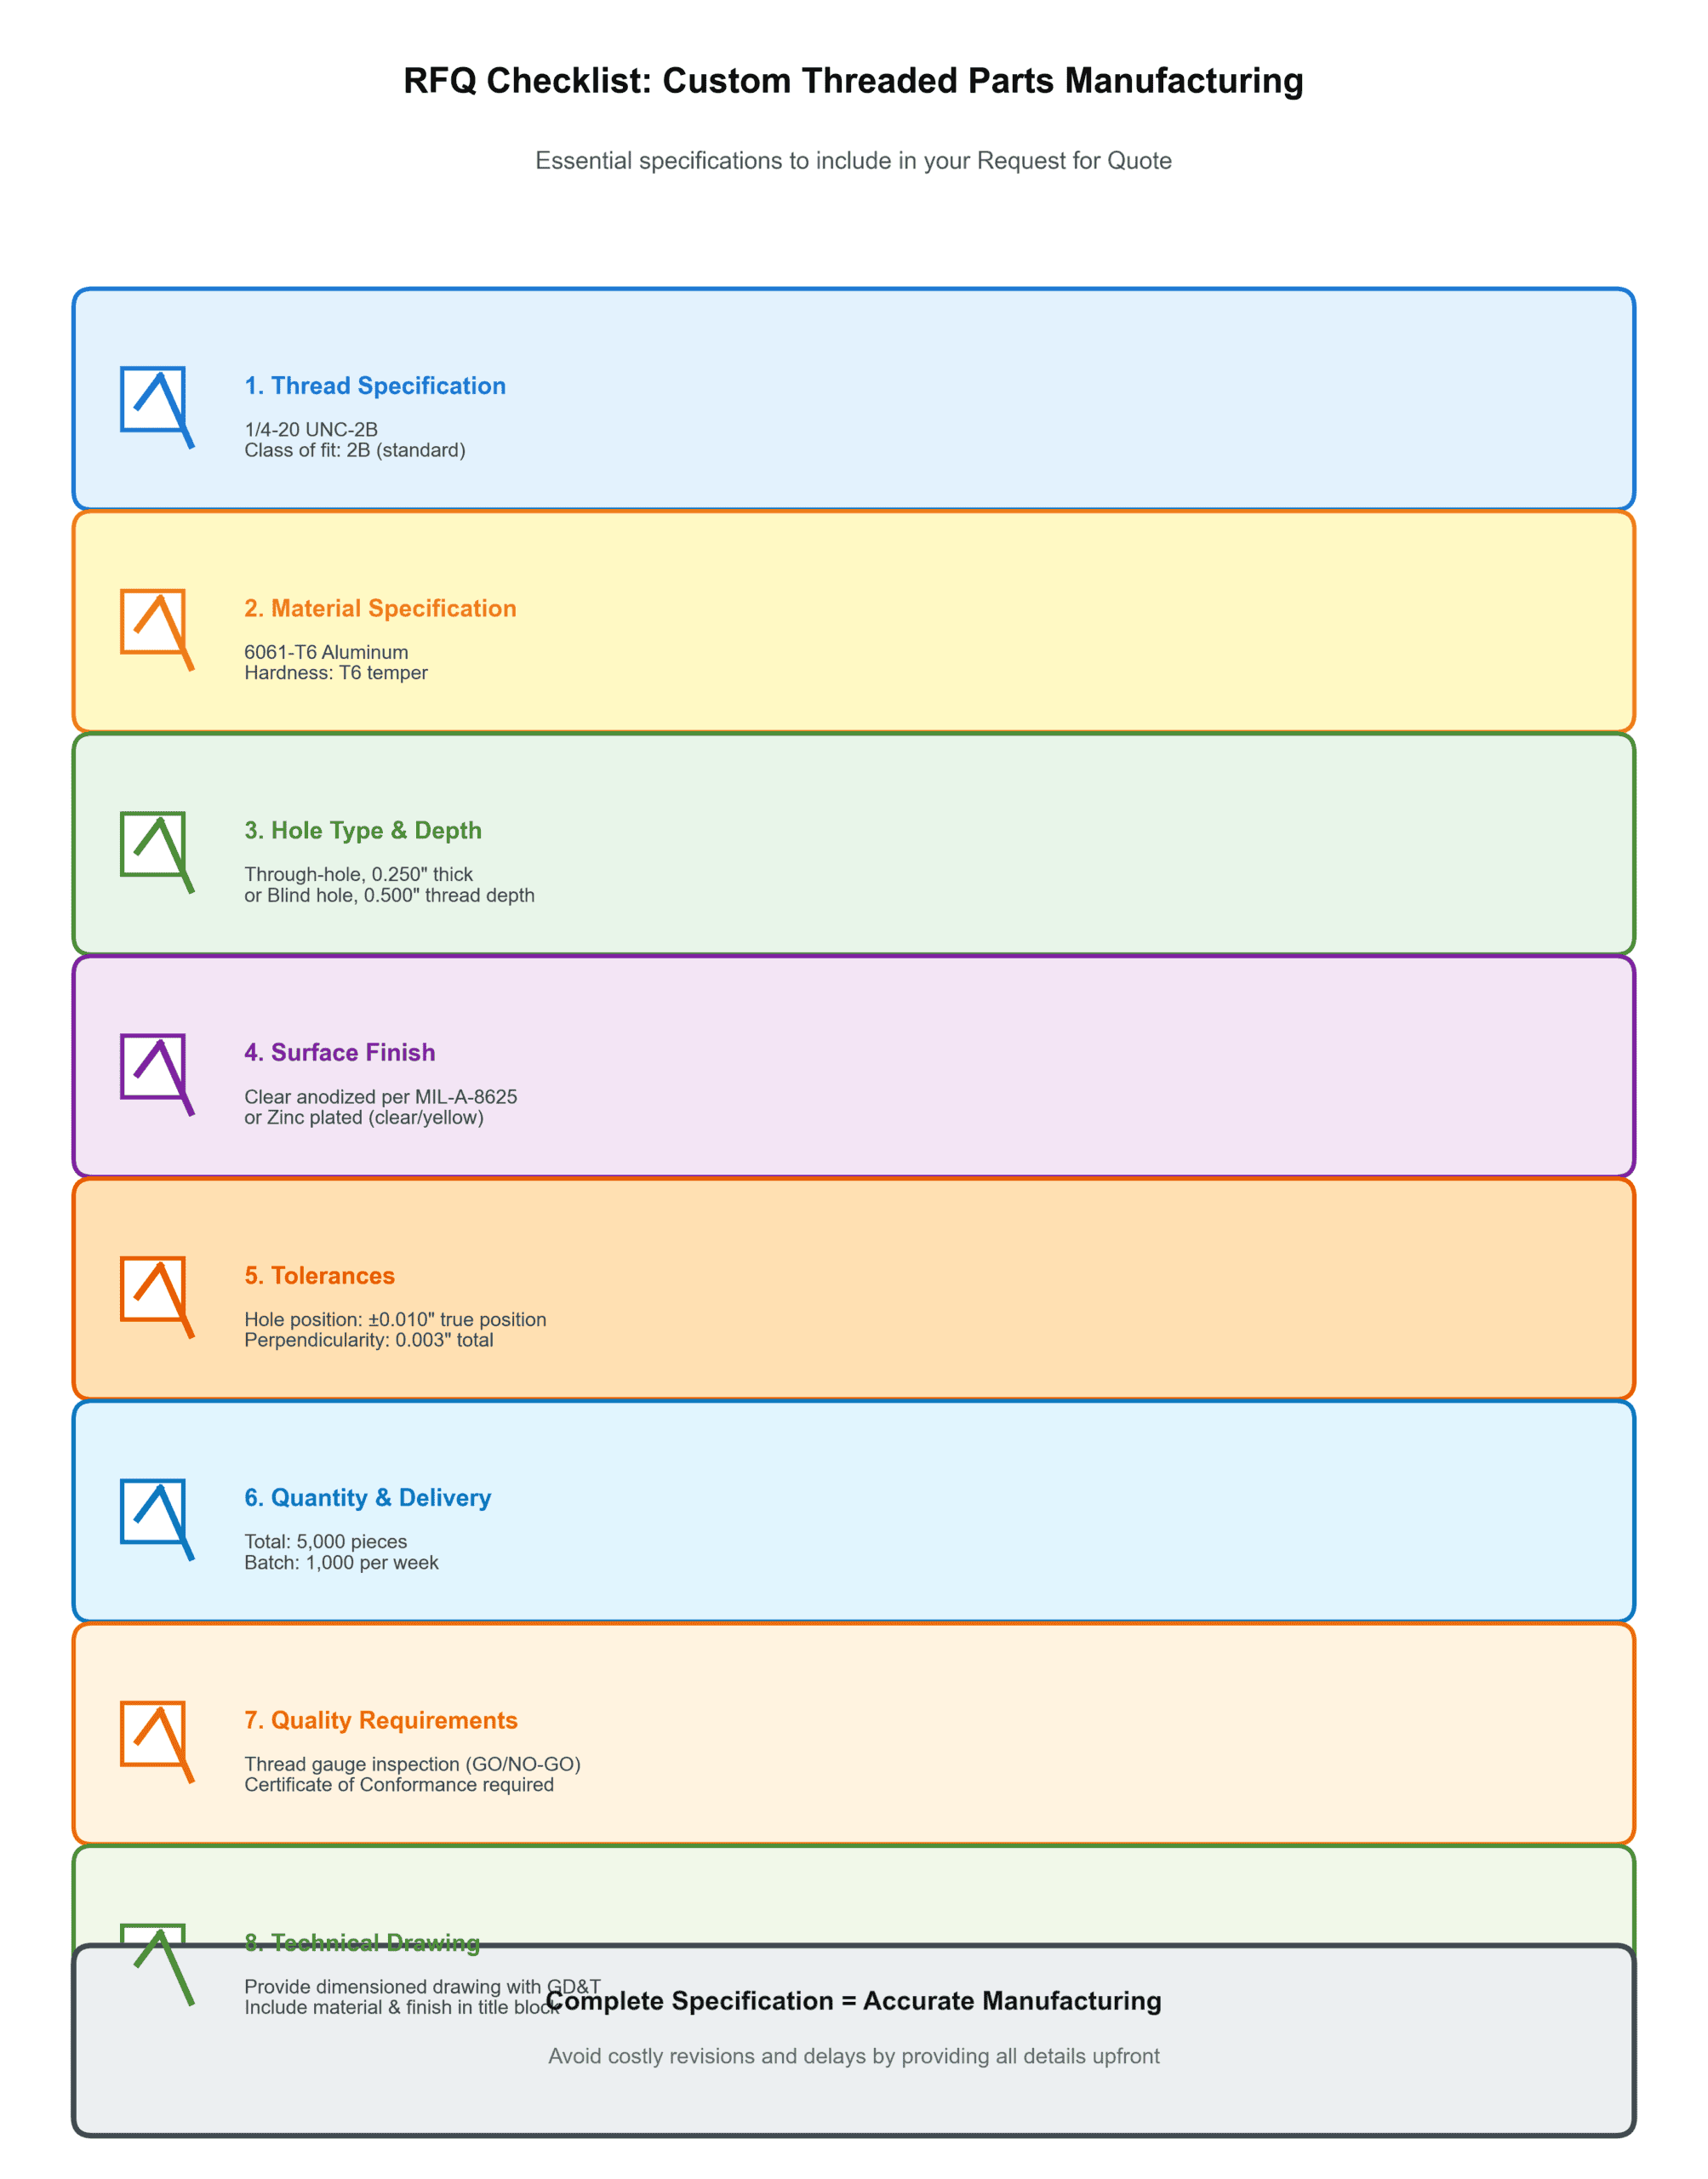
Спецификация: что следует включить в запрос коммерческого предложения (RFQ)
При запросе нестандартных резьбовых деталей или крепежа указывайте следующие данные для обеспечения правильного изготовления:
Основная информация
- Спецификация резьбы: Полное обозначение: «1/4-20 UNC», а не просто «резьба 1/4»
- Спецификация материала: Обозначение сплава: «алюминий 6061-T6», «нержавеющая сталь 304»
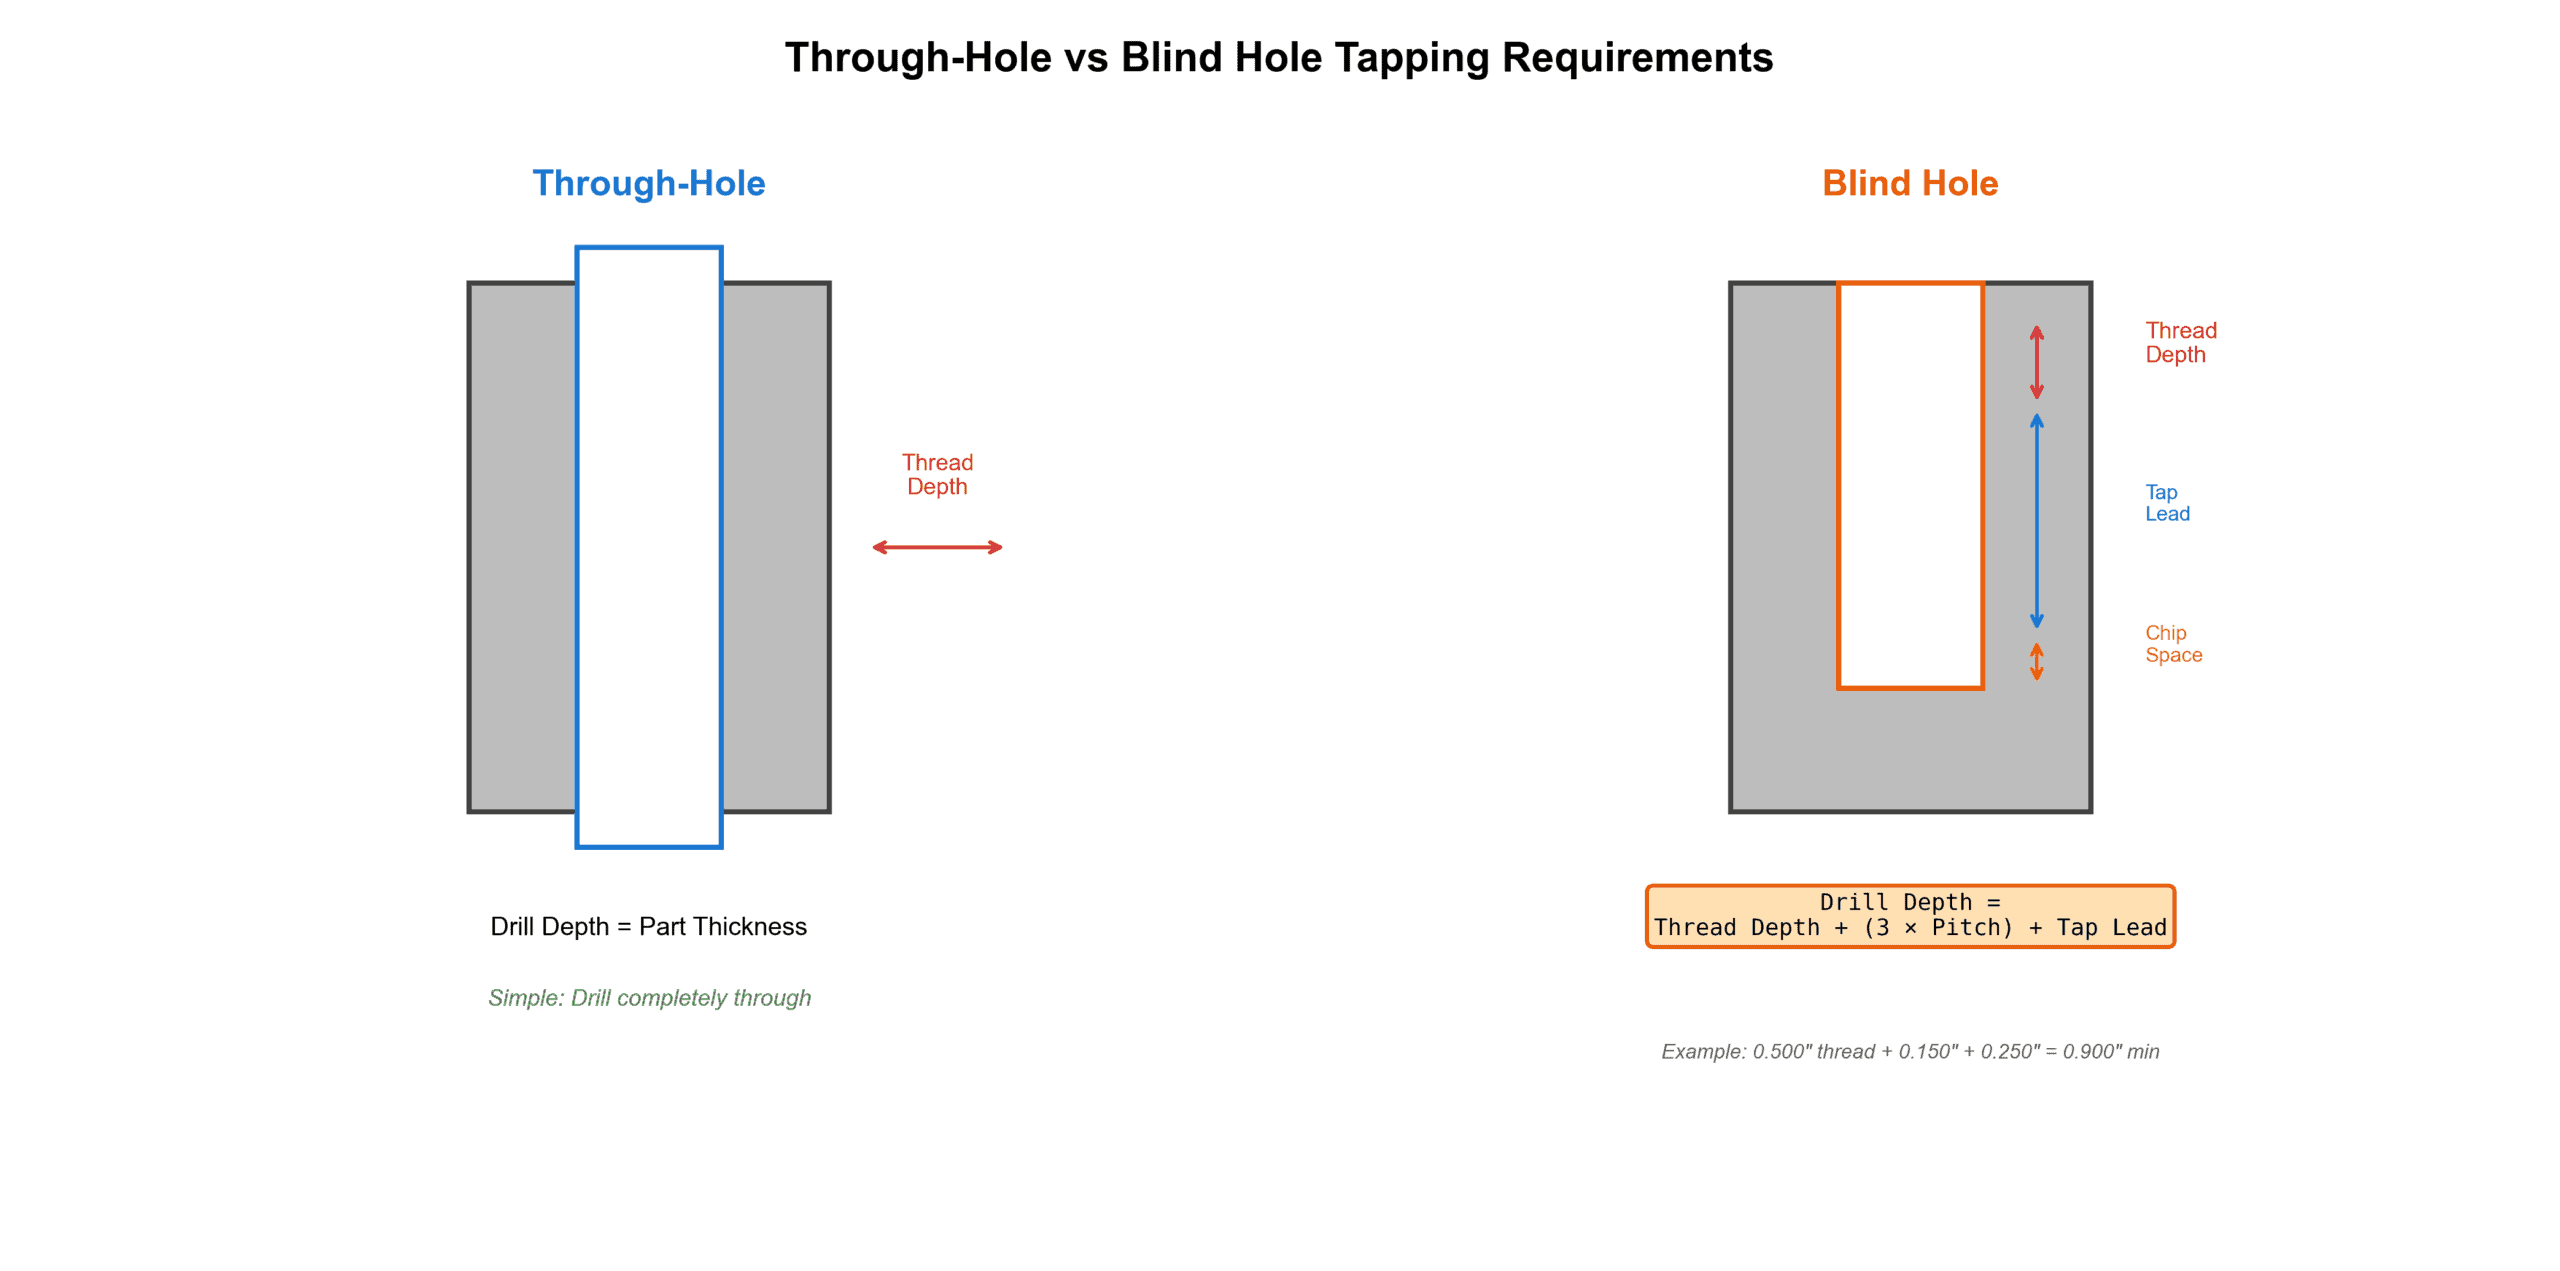
- Тип и глубина отверстия: сквозное отверстие или глухое отверстие с указанием глубины резьбы
- Обработка поверхности: Цинковое покрытие, анодирование, черное оксидирование и т.д.
- Допуски: Положение отверстия, диаметр, перпендикулярность
- Количество и поставка: Общее количество и размер партии поставки
- Требования к качеству: Проверка резьбовыми калибрами, функциональные испытания
- Технический чертеж: Детализированный чертеж с условными обозначениями GD&T
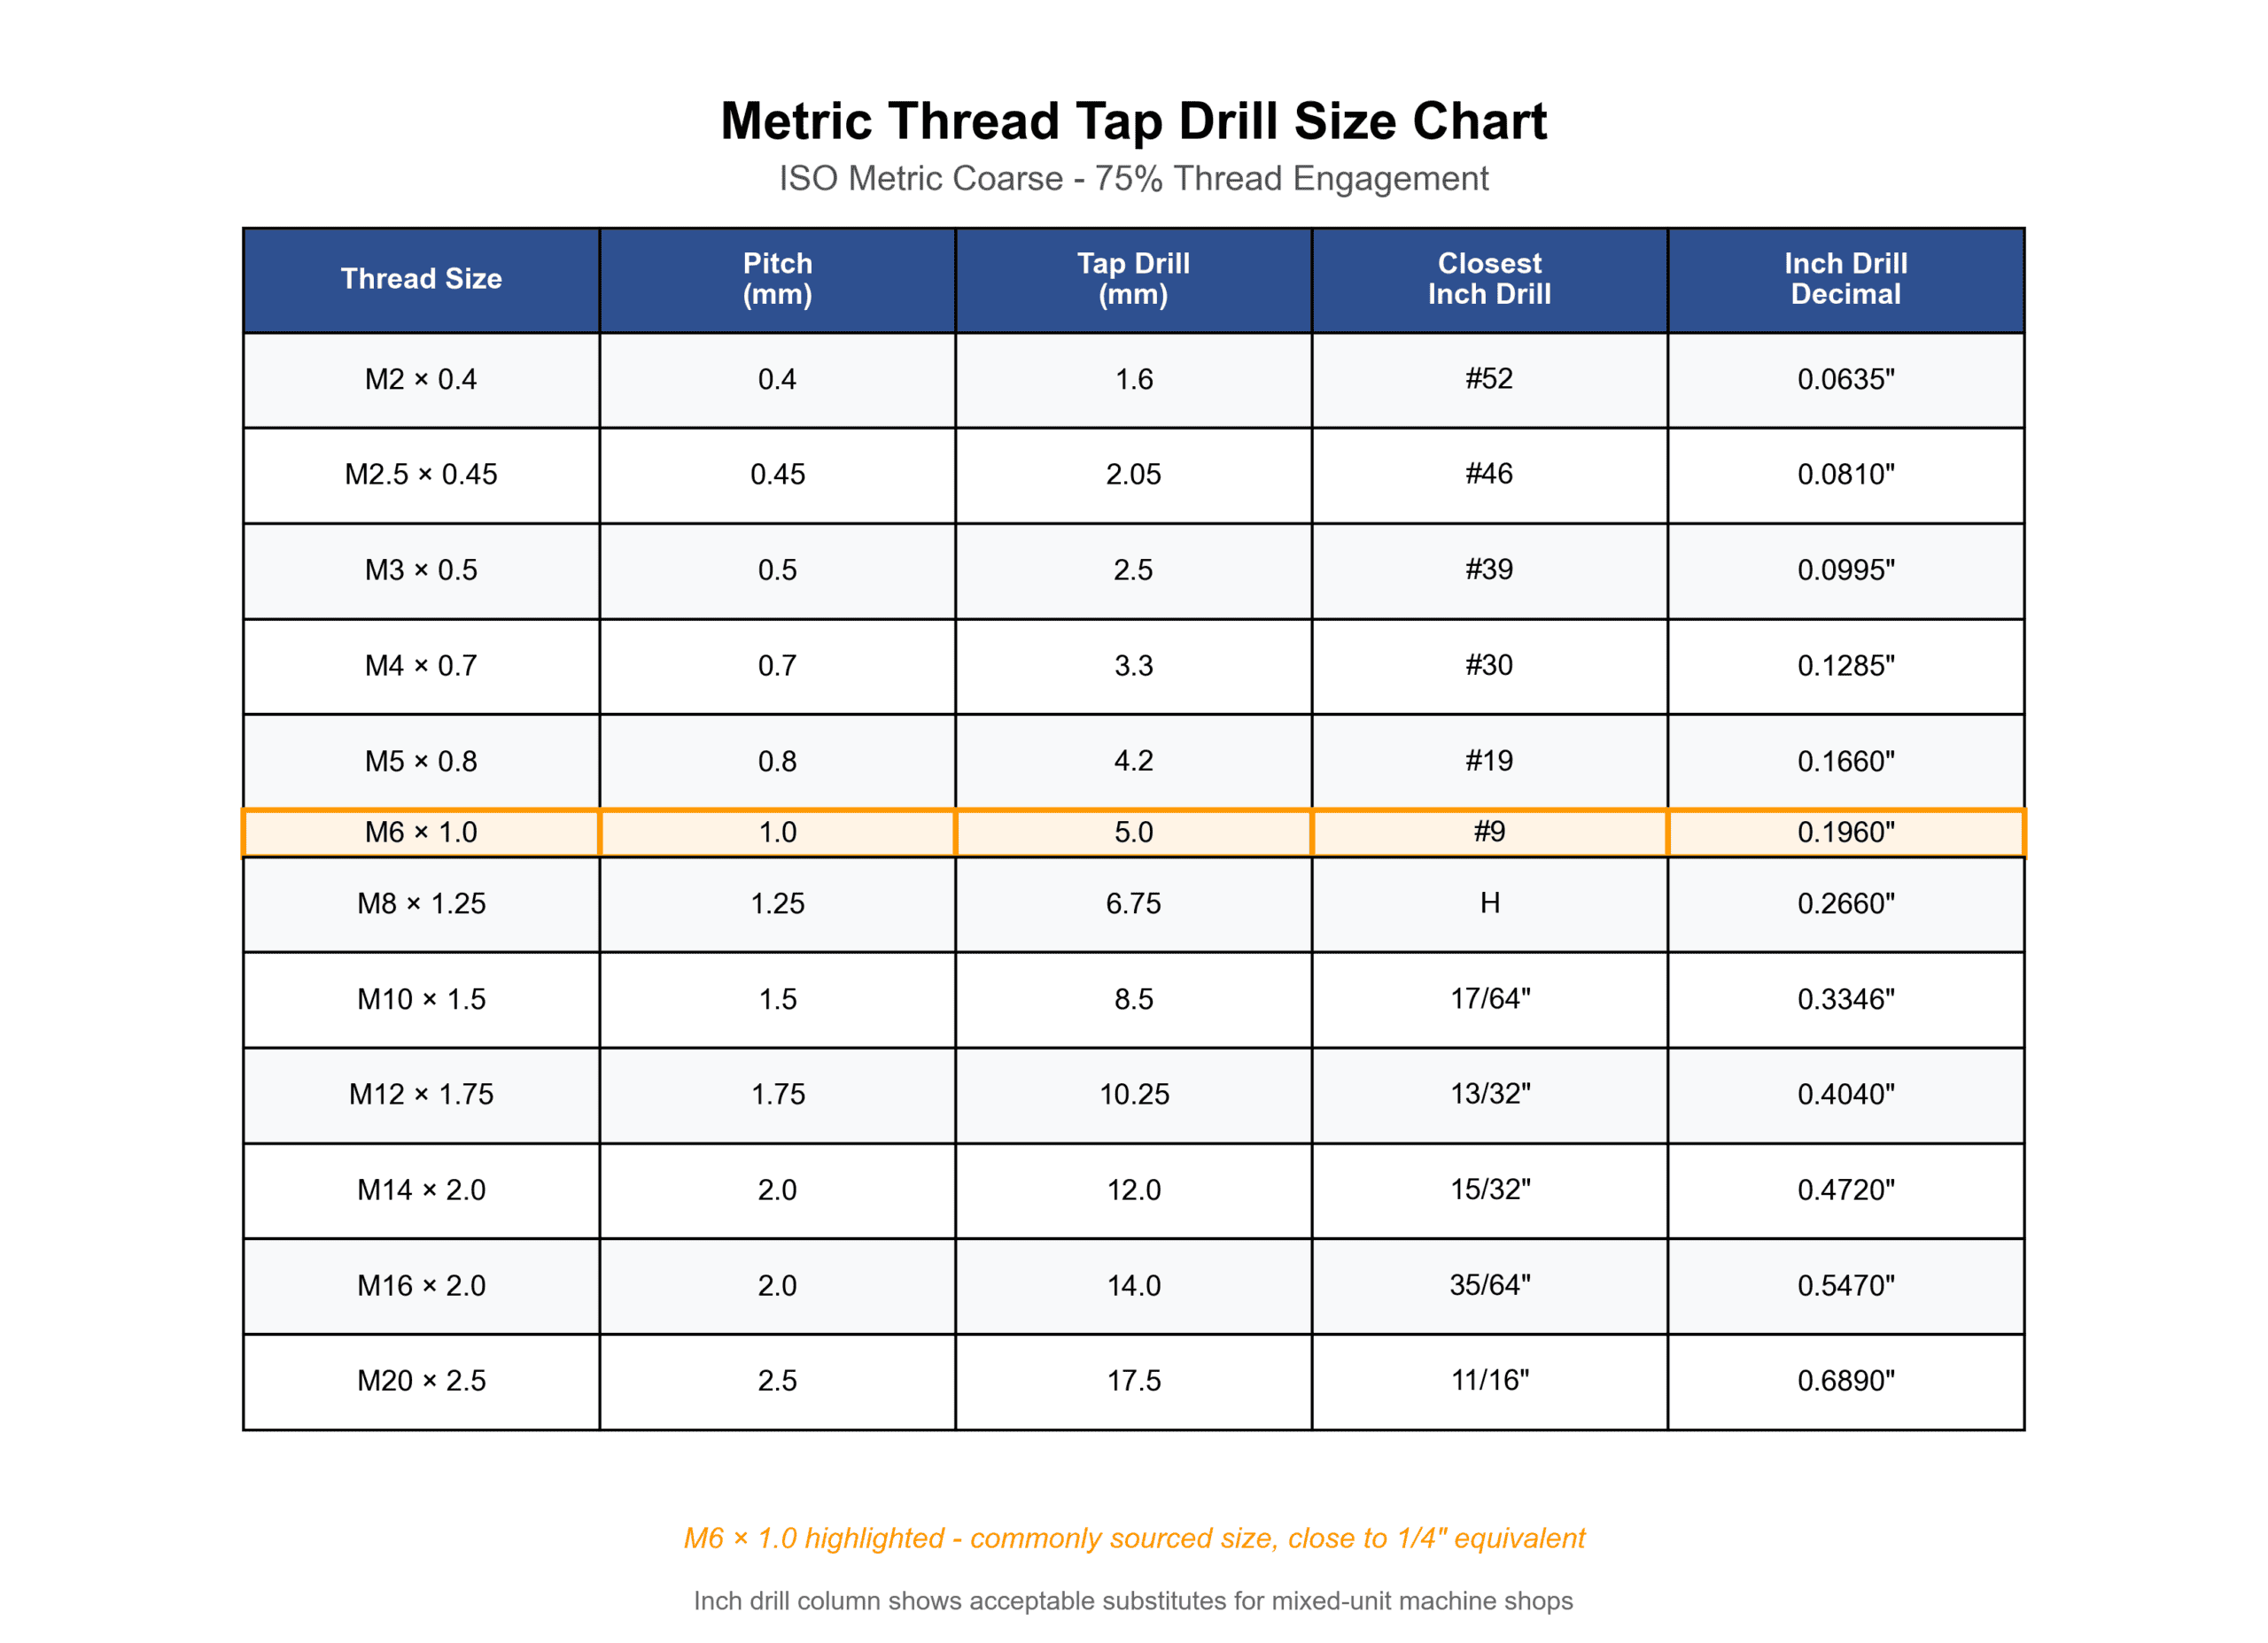
Размеры сверл под метрическую резьбу
Для глобальных закупок или продукции в метрической системе используйте следующие размеры сверл на основе стандартов ISO:
Часто задаваемые вопросы
В: Могу ли я использовать сверло 13/64″ вместо 7/32″ для резьбы 1/4-20?
О: Нет. 13/64″ равно 0,2031″, что на 0,0021″ больше указанного 7/32″ (0,201″). Это снижает зацепление резьбы с 77% примерно до 72%. Хотя это выше минимума в 60%, соединение становится слабее примерно на 8%.
В: Что делать, если у меня нет точного размера сверла под резьбу?
О: Используйте ближайший меньший размер — но никогда не больший. Например, если у вас нет сверла 7/32″ (0,201″), используйте сверло № 8 (0,199″), а не 13/64″ (0,204″).
Резюме
Выбор правильного размера сверла напрямую влияет на прочность резьбы, надежность сборки и эффективность производства. Для резьбы 1/4-20 в стали сверло 7/32″ (0,201″) обеспечивает стандартное для отрасли зацепление 75%, достаточно прочное, чтобы превосходить грузоподъемность крепежа, и при этом практичное для нарезания.
Нужны нестандартные винты, крепеж или детали с прецизионной резьбой, изготовленные по вашим спецификациям? Отправьте нам свой технический чертеж, требования к материалам и количество. Наша команда инженеров проверит размеры отверстий под резьбу и порекомендует оптимальную глубину зацепления резьбы для вашего конкретного применения. Мы производим крепеж, соответствующий стандартам DIN/ISO, классов прочности от 8.8 до 12.9, с сертификатом качества IATF 16949 и возможностью поставок в объемах для OEM.