 Japanese
 English
 German
 Spanish
 Portuguese
 French
 Arabic
 Korean
 Vietnamese
 Russian
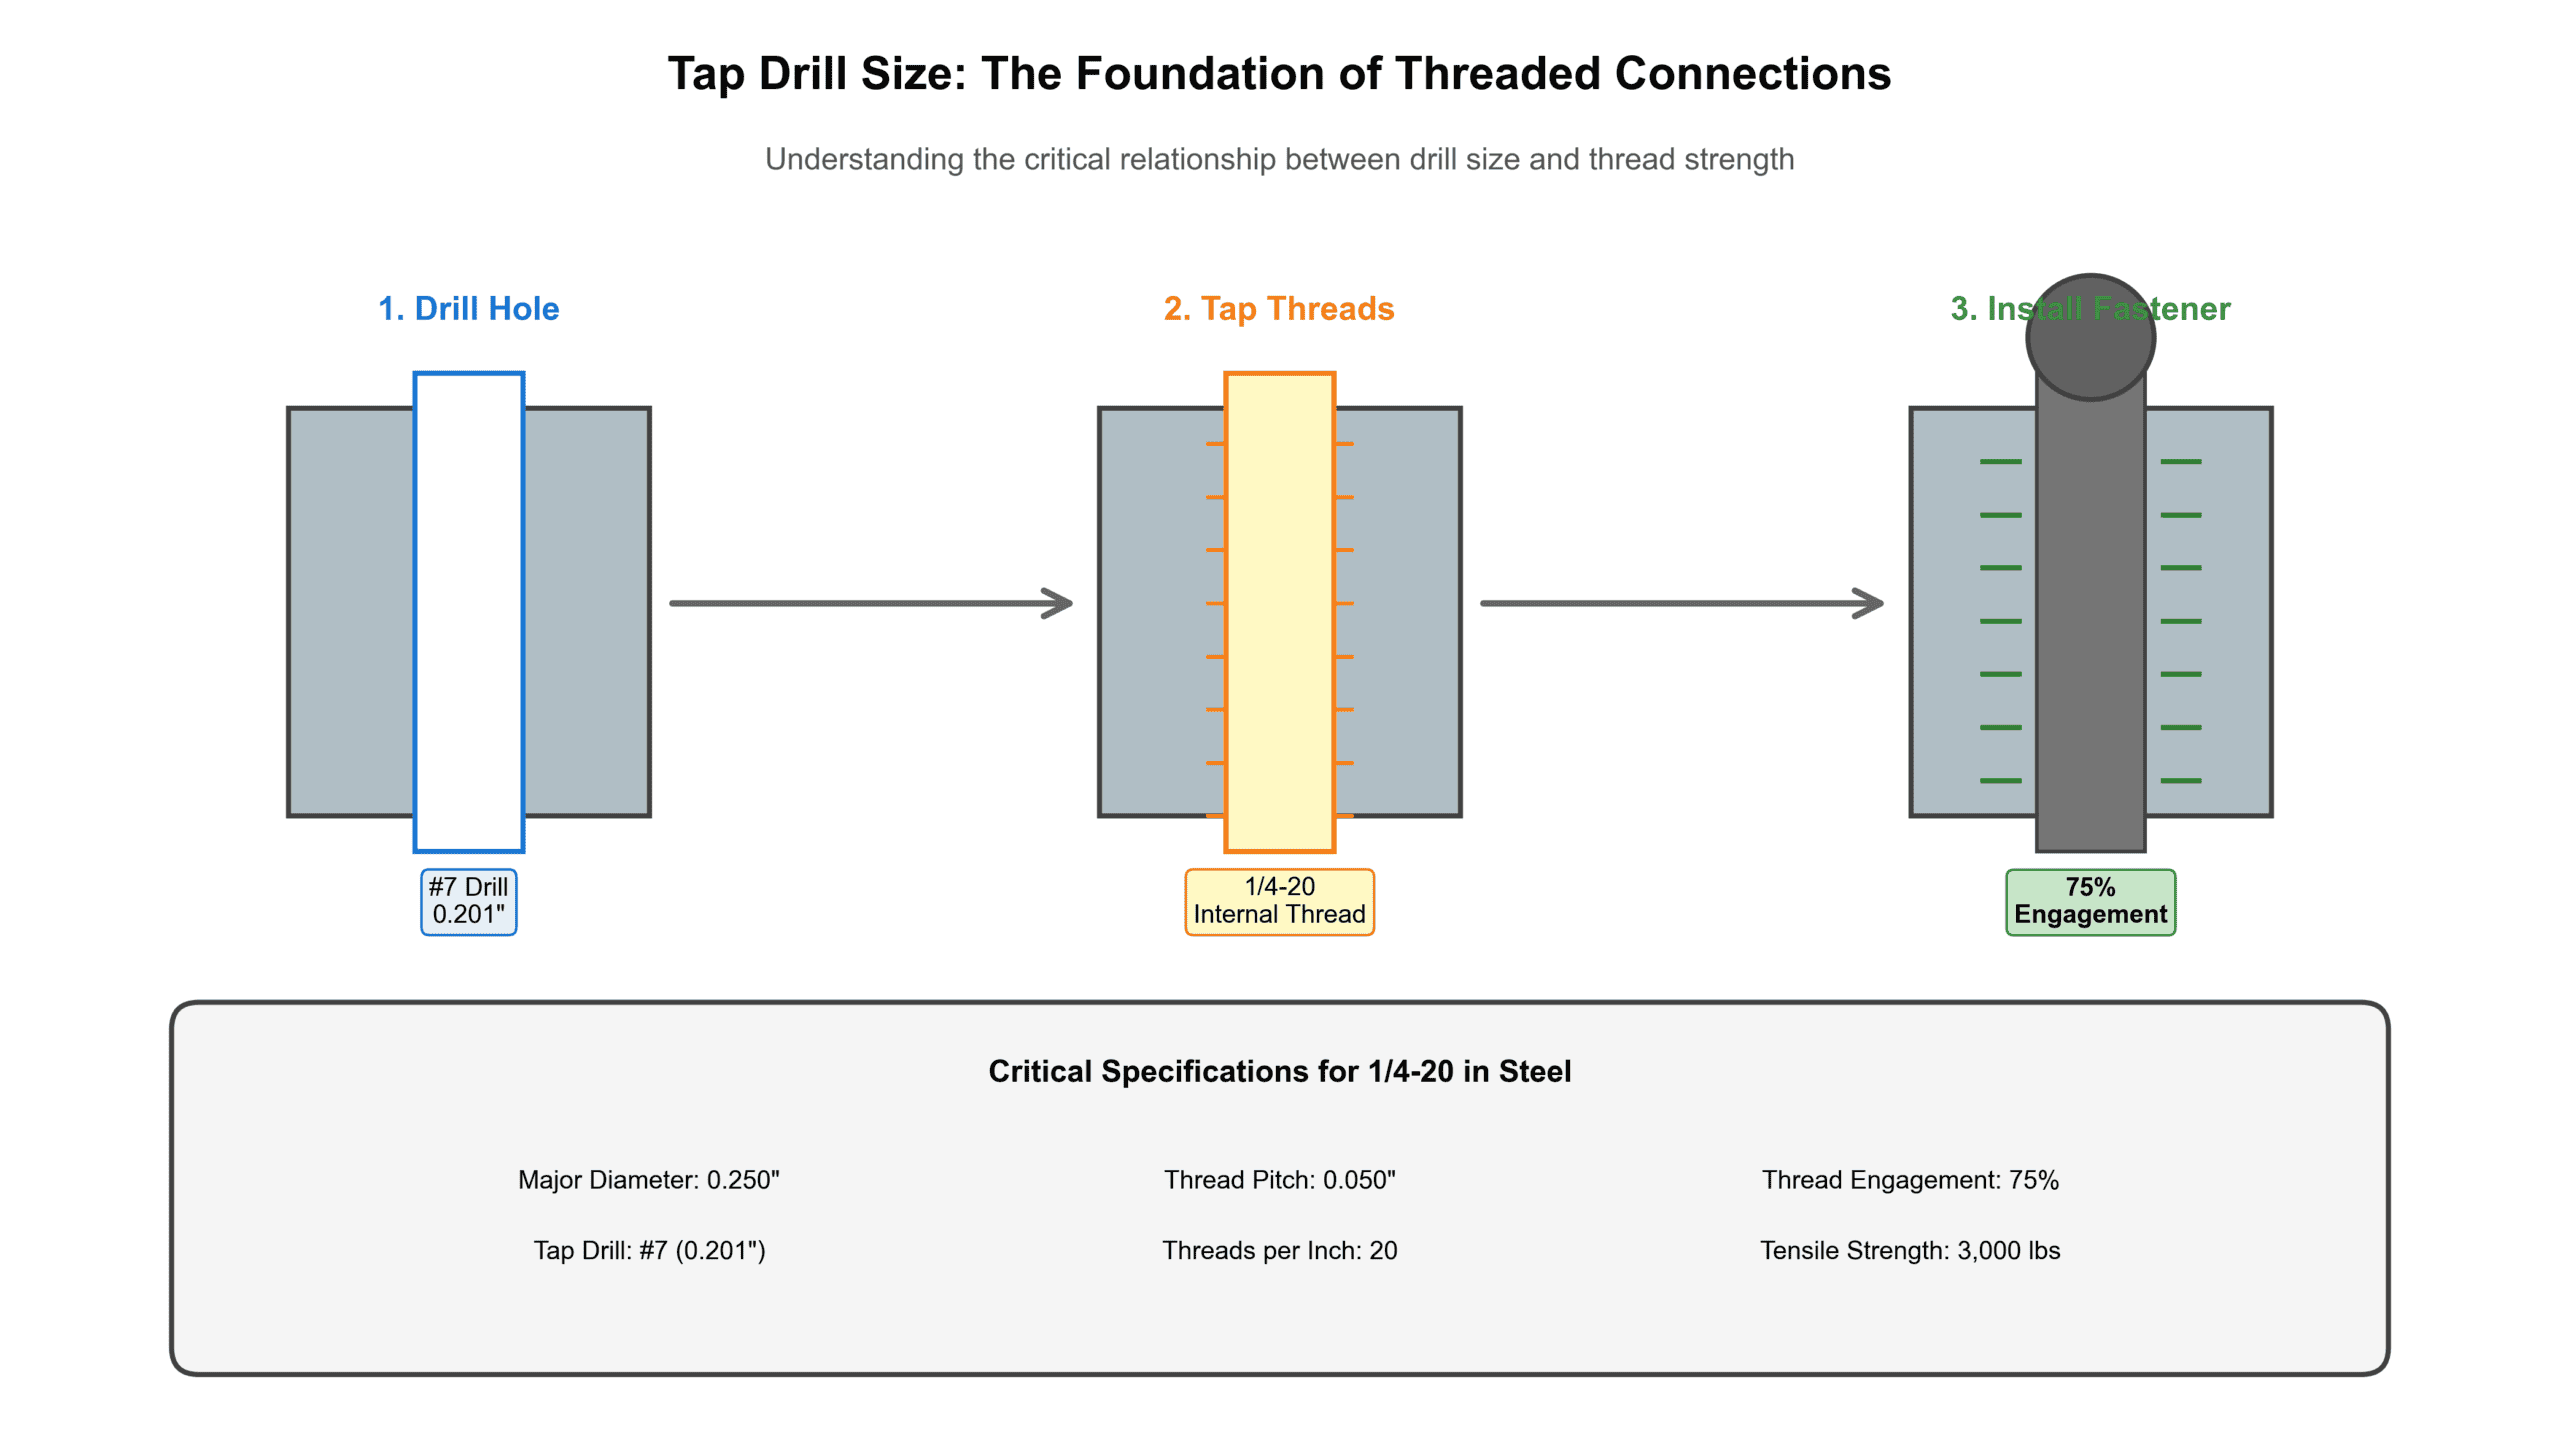
直接の回答: 1/4-20ねじの場合、鋼材で標準的な75%のねじ嵌合率を実現するには、#7ドリルビット(直径0.201インチ)を使用します。これにより、スムーズなタッピングを可能にしながら、最適な強度が得られます。ドリルサイズは材料の硬度によって変わり、ステンレス鋼では#6(0.204インチ)が必要になる場合があり、鋳鉄では#8(0.199インチ)の方が適しています。下穴サイズを誤ると、ねじ山のなめり、タップの折損、または荷重がかかると破損する脆弱な締結につながります。
生産用に締結部品を指定する際は、サプライヤーにねじの呼び、材料等級、穴の種類(貫通または止まり穴)、必要な公差、および数量をお知らせください。当社のエンジニアリングチームがタップ下穴寸法を確認し、お客様の特定の用途に適したねじ嵌合深さを提案いたします。
タップ下穴サイズとは何か、そしてなぜそれが重要なのか
タップ下穴サイズとは、内ねじを切る前に開ける穴の直径のことです。これは、タップがねじを形成するために残る材料の量を決定します。その関係は次のパターンに従います:
- メジャー径:ねじの外径(1/4-20の場合、これは0.250インチ)
- 最小径:ねじの底径(ピッチから計算)
- タップ下穴サイズ:下径と外径の間の穴を作成する
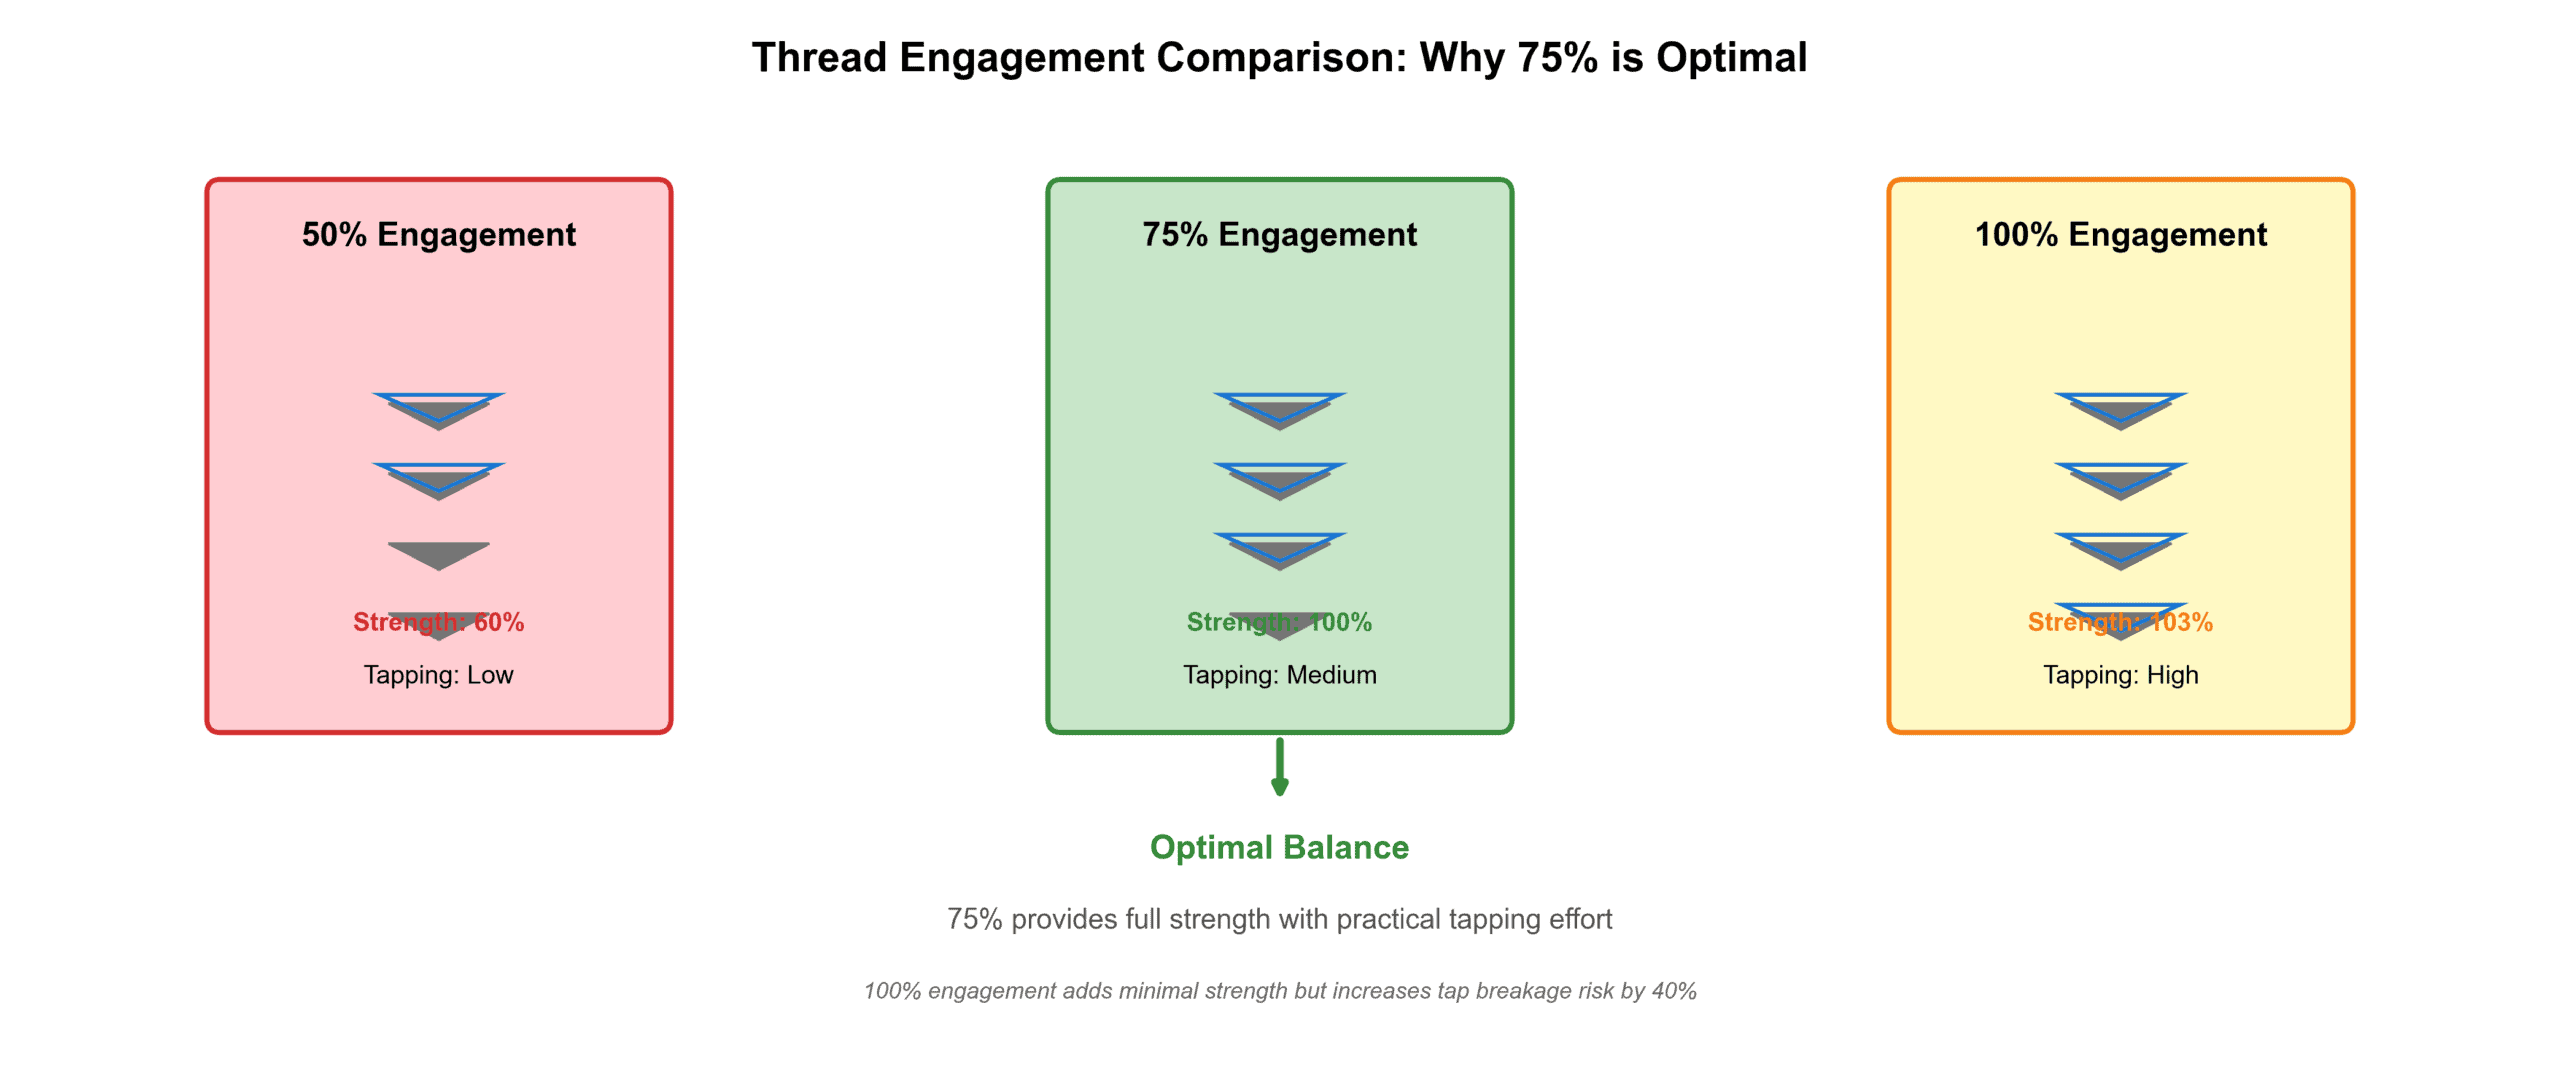
業界標準の目標 75%のねじ嵌合率—つまり、内ねじが理論上の最大深さの75%を占めることを意味します。このバランスは、数十年にわたる機械的試験から導き出されました:
- 60%未満の嵌合率:通常の締付トルクでねじ山がなめる
- 75%の嵌合率:適切なタッピング負荷で十分な締結強度が確保できる
- 85%を超える嵌合率:強度の向上はわずかである一方、タップ折損の危険性が劇的に高まる
実際の不具合の重大な影響
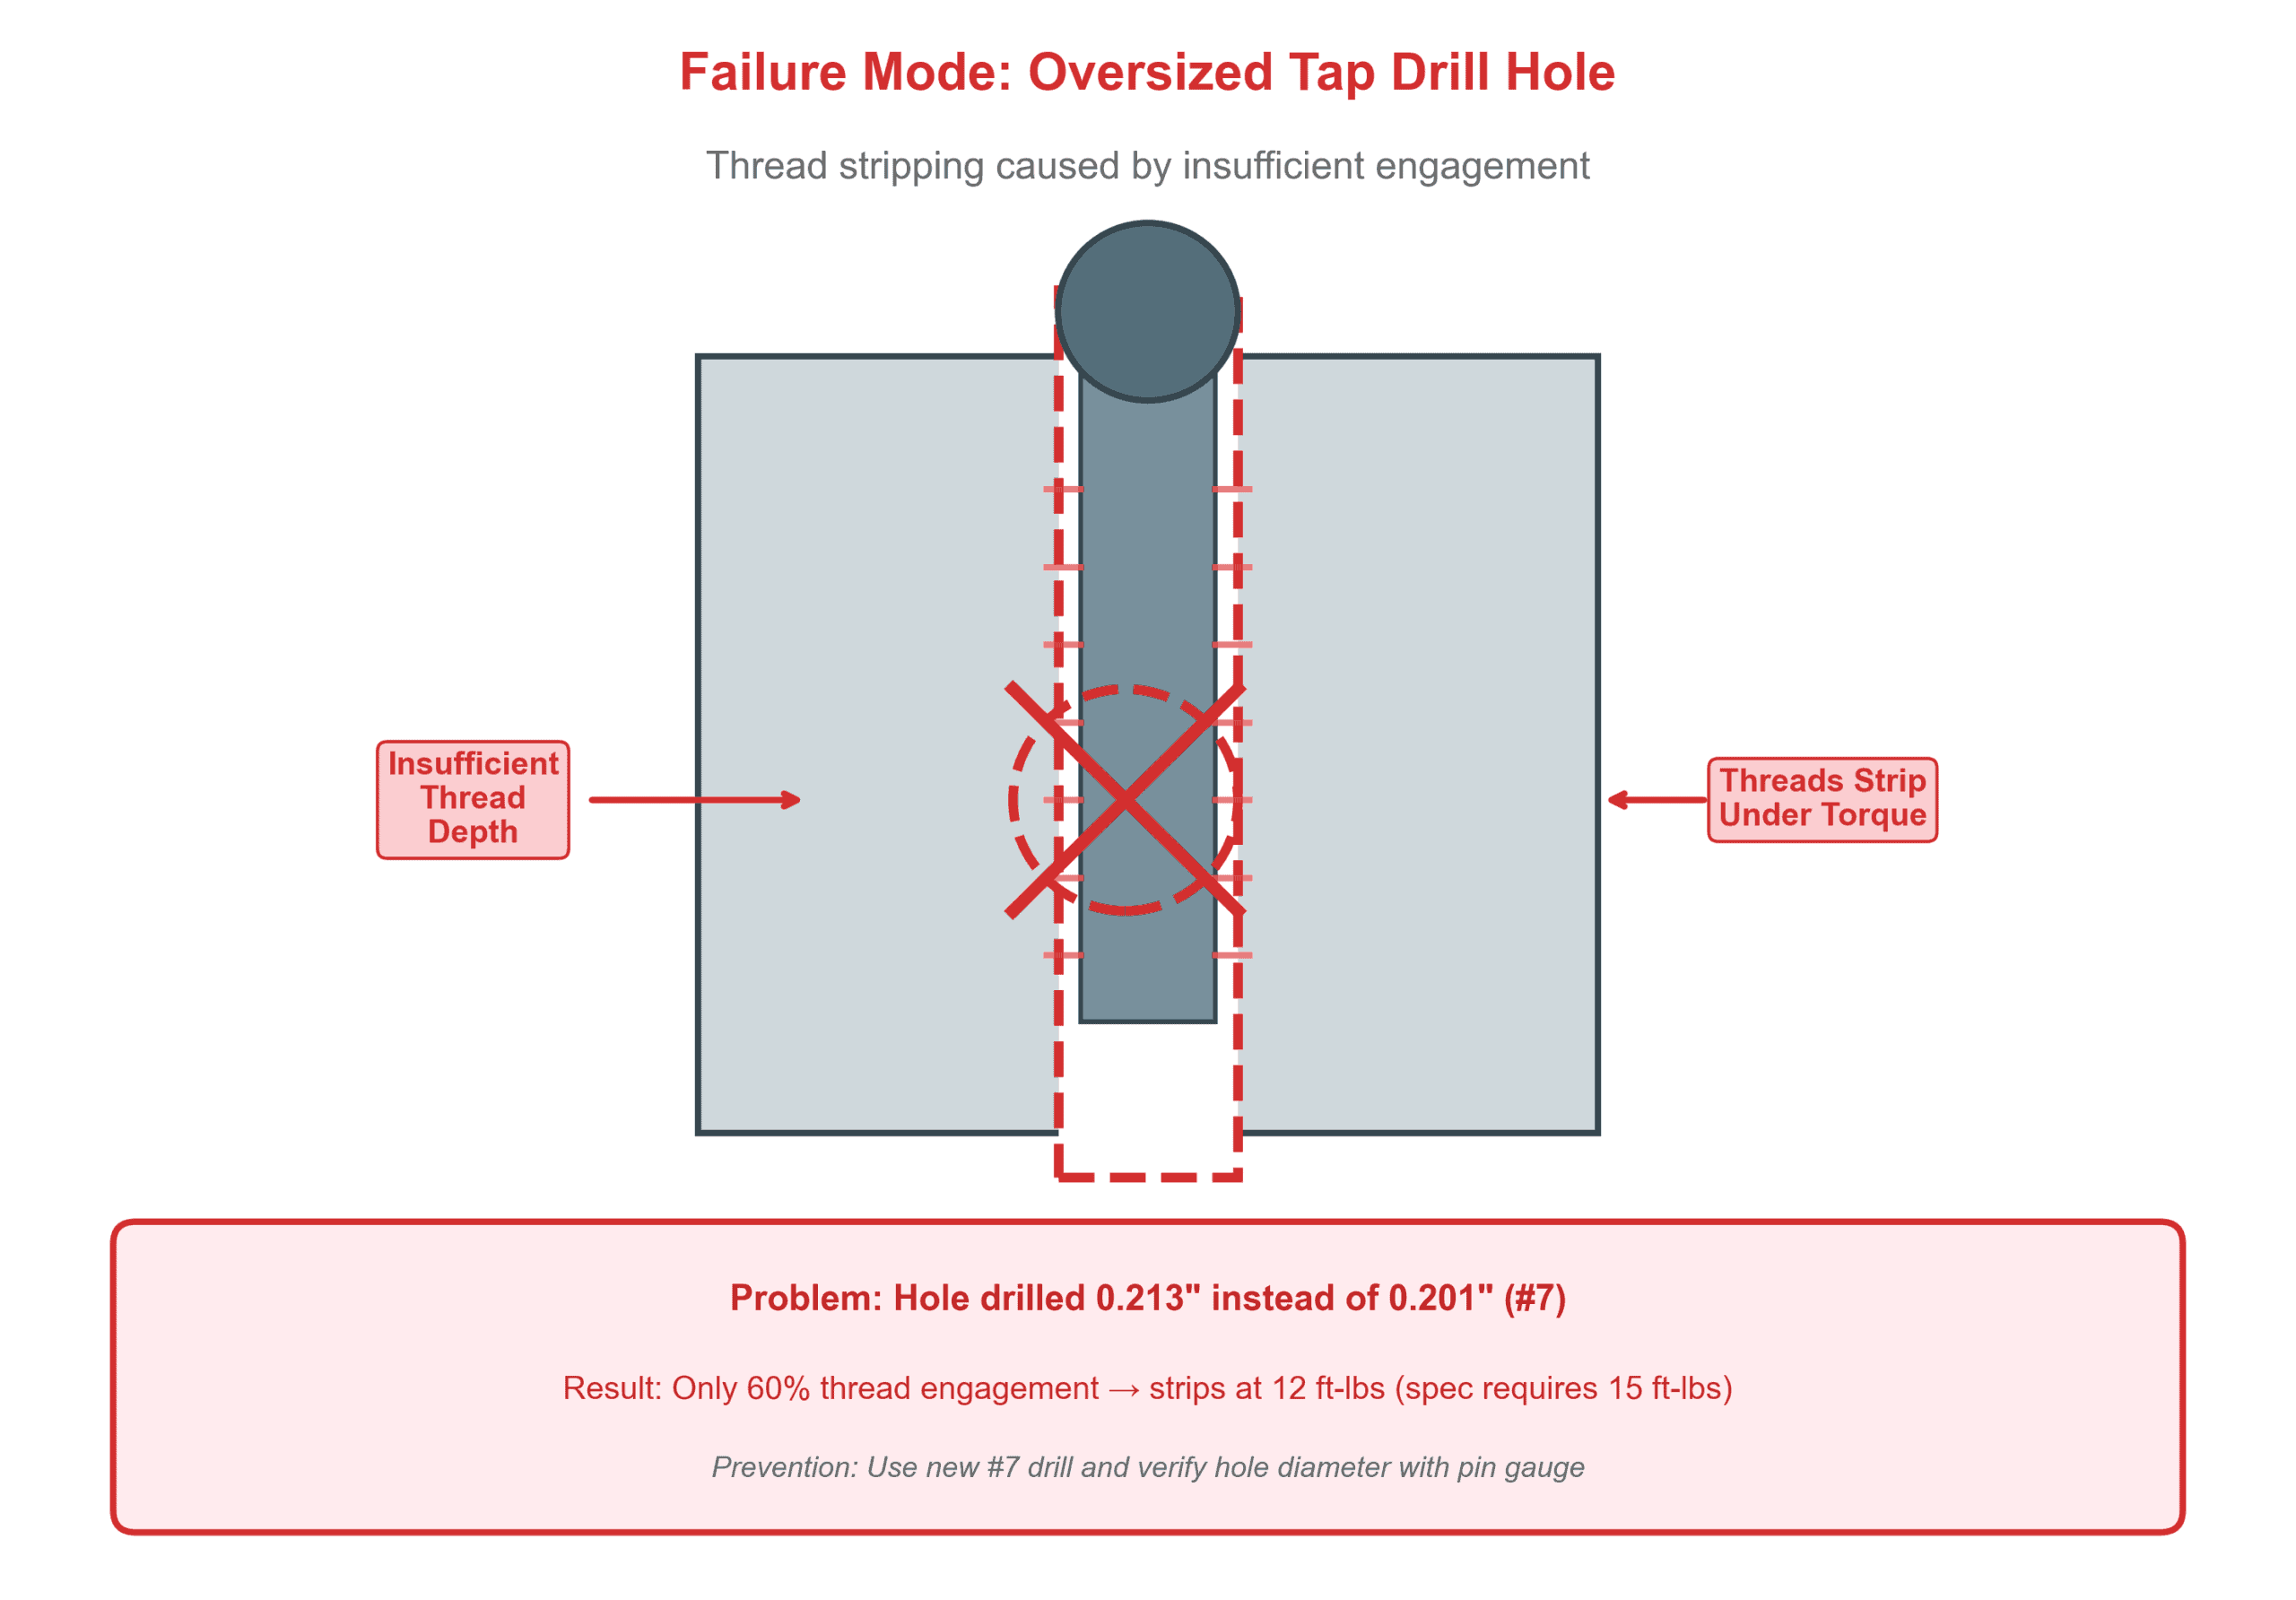
ケースA:アルミニウム製ハウジング、サイズオーバーの穴
ある機械メーカーは、6061-T6アルミニウム製ハウジングの1/4-20ねじ用として、0.213インチの穴あけ加工を行いました(仕様では0.201インチが指定されていました)。その結果得られた65%のねじ嵌合率により、作業員が取付ボルトを15フィート・ポンド(アセンブリに必要な20フィート・ポンドを大きく下回る)で締め付けた際に、進行性のねじ山剥離が発生しました。480台の生産バッチ全体にヘリコイルねじインサートが必要となり、1台あたり8.40ドルの手直しコストと2週間のスケジュール遅延が発生しました。
根本原因原因:現場で、長期間の使用により0.213インチまで摩耗した13/64インチのドリル(0.2031インチ)が使用されていました。検証用ゲージは使用されていませんでした。
ケースB:ステンレス鋼製ブラケット、サイズ不足の穴
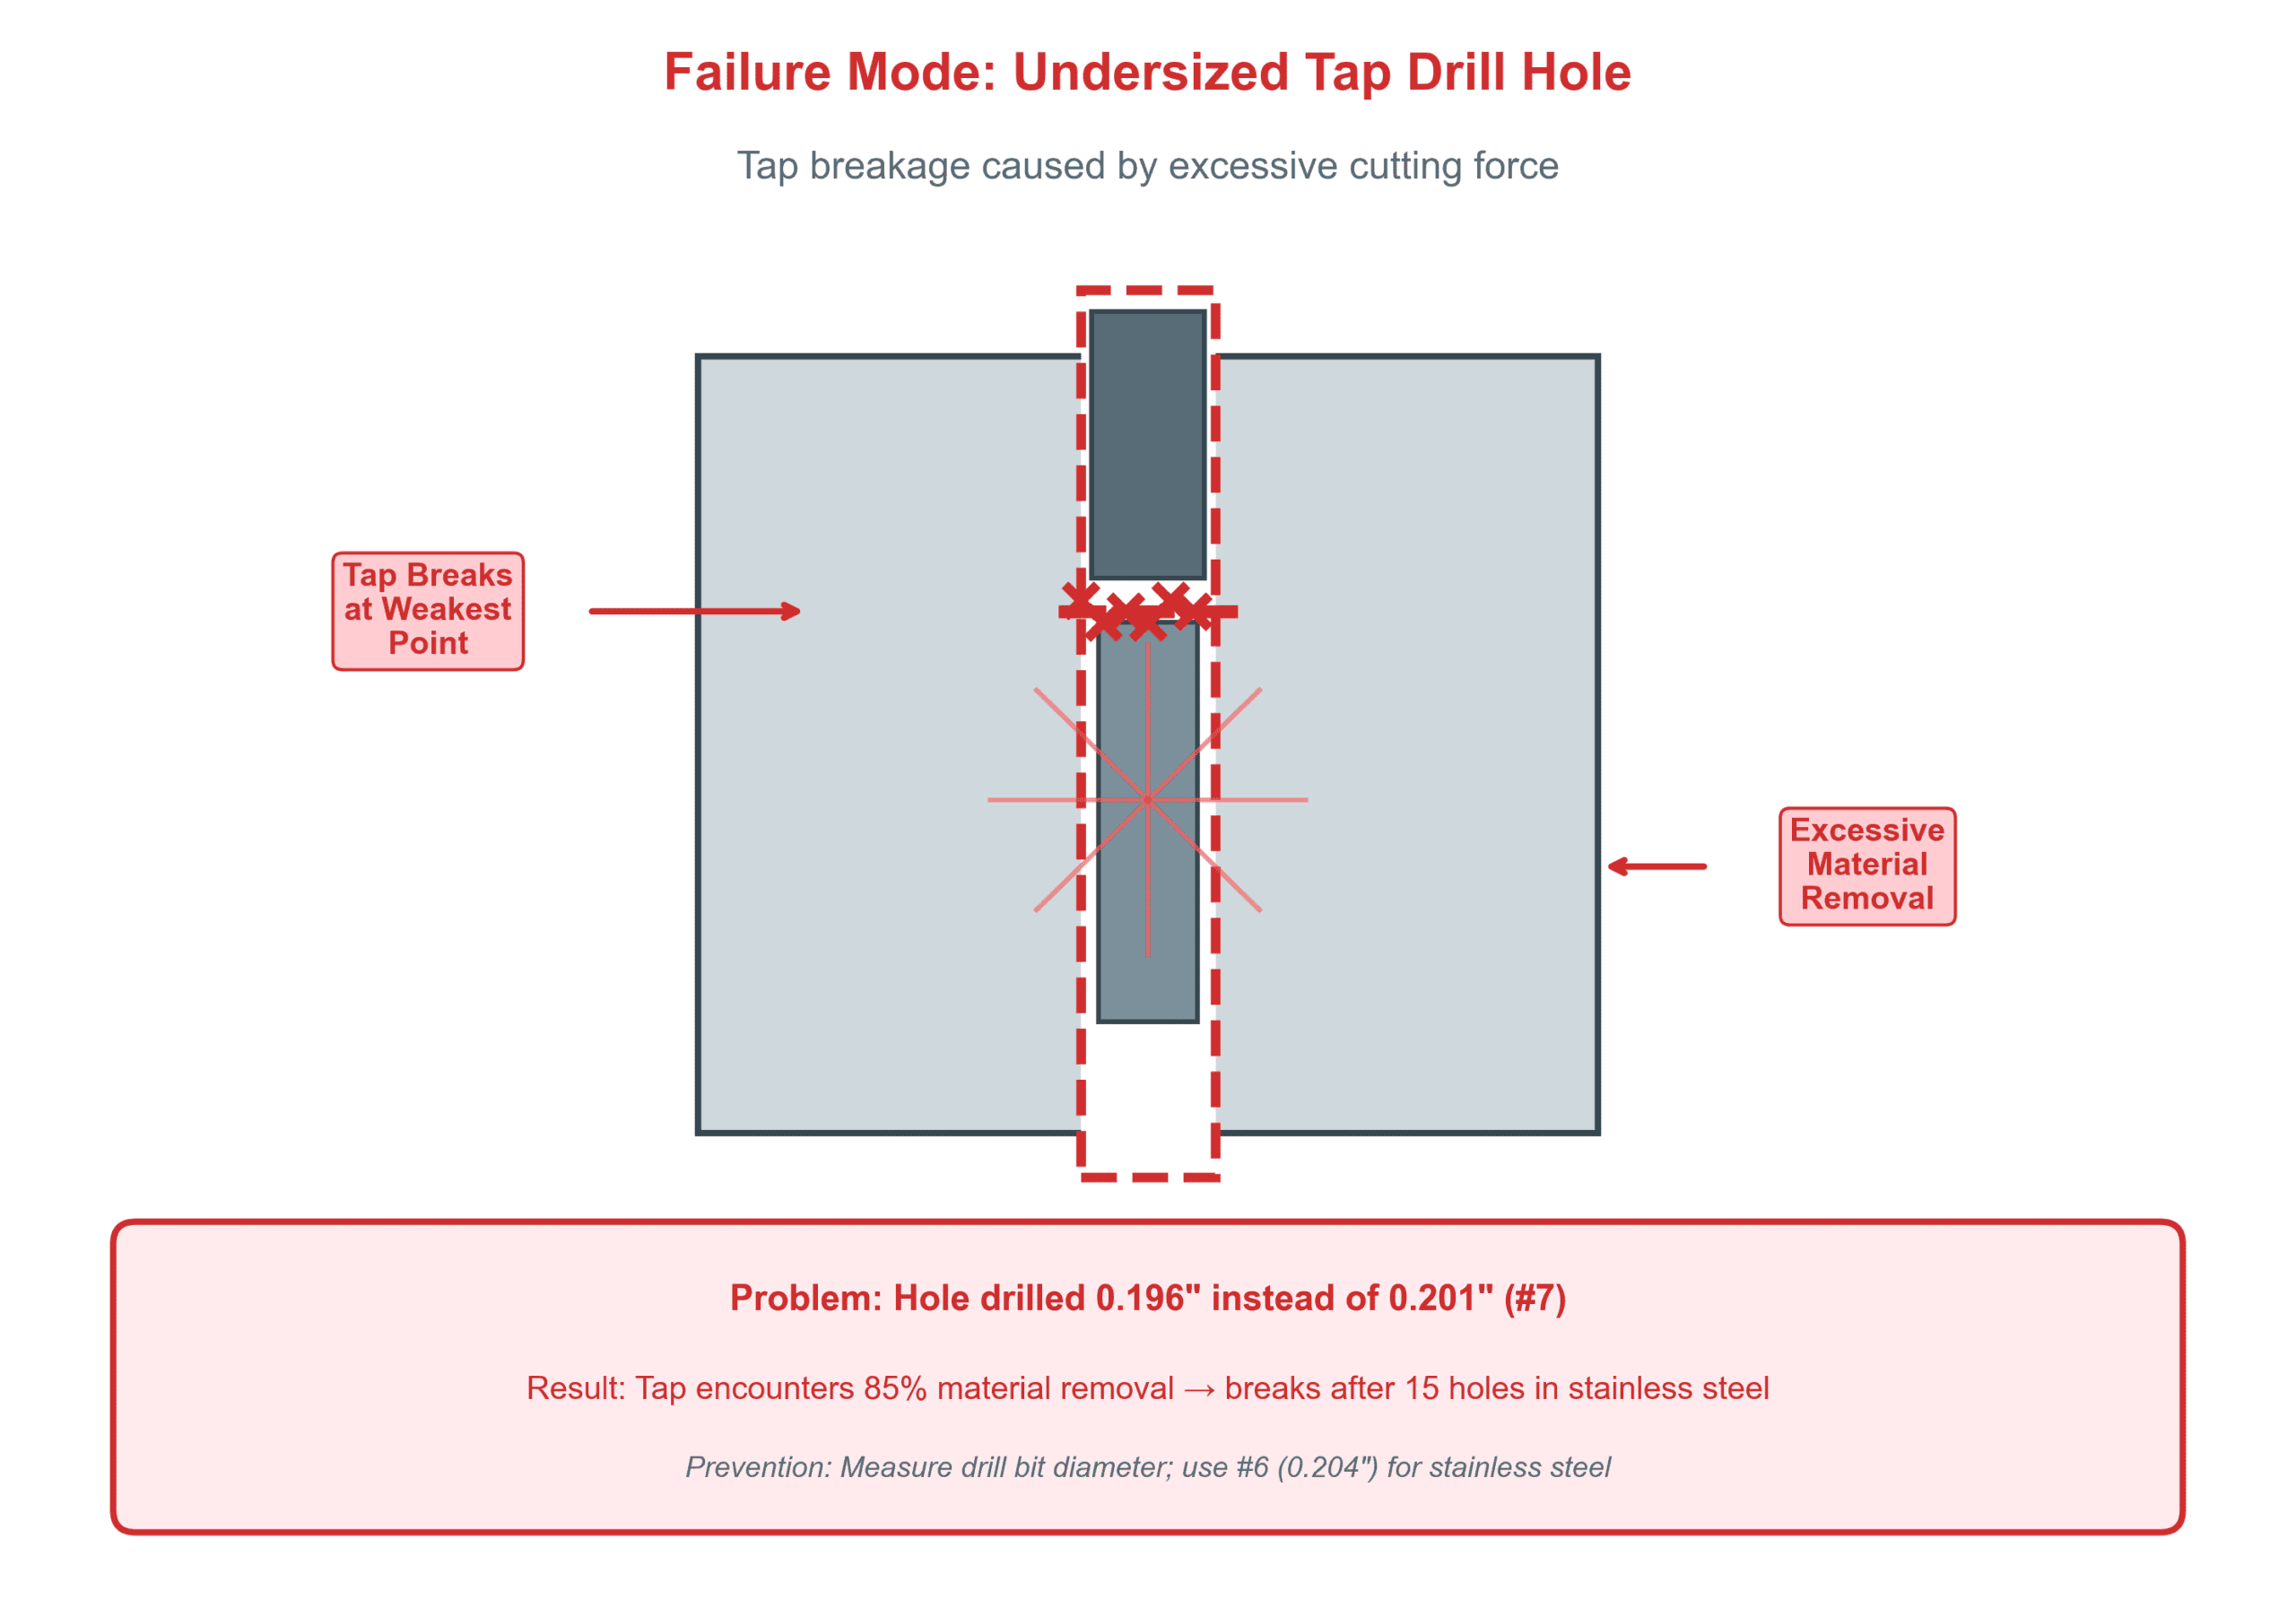
ある受託製造業者は、304ステンレス製ブラケットの1/4-20ねじ用として0.196インチの穴あけを行いました。このきつい下穴により、最初の50個の部品加工中に12回のタップ折損が発生しました。折れたタップの抜き取りには1穴あたり85ドルのEDM(放電加工)作業が必要となり、8個の部品が完全に使用不能になりました。
根本原因原因:ステンレス鋼の加工硬化特性を考慮せず、軟鋼用の下穴ドリルサイズ(0.201インチ)が指定されていました。正しいサイズは0.204インチ(No.7ドリル)であるべきでした。
下穴ドリルサイズの計算方法
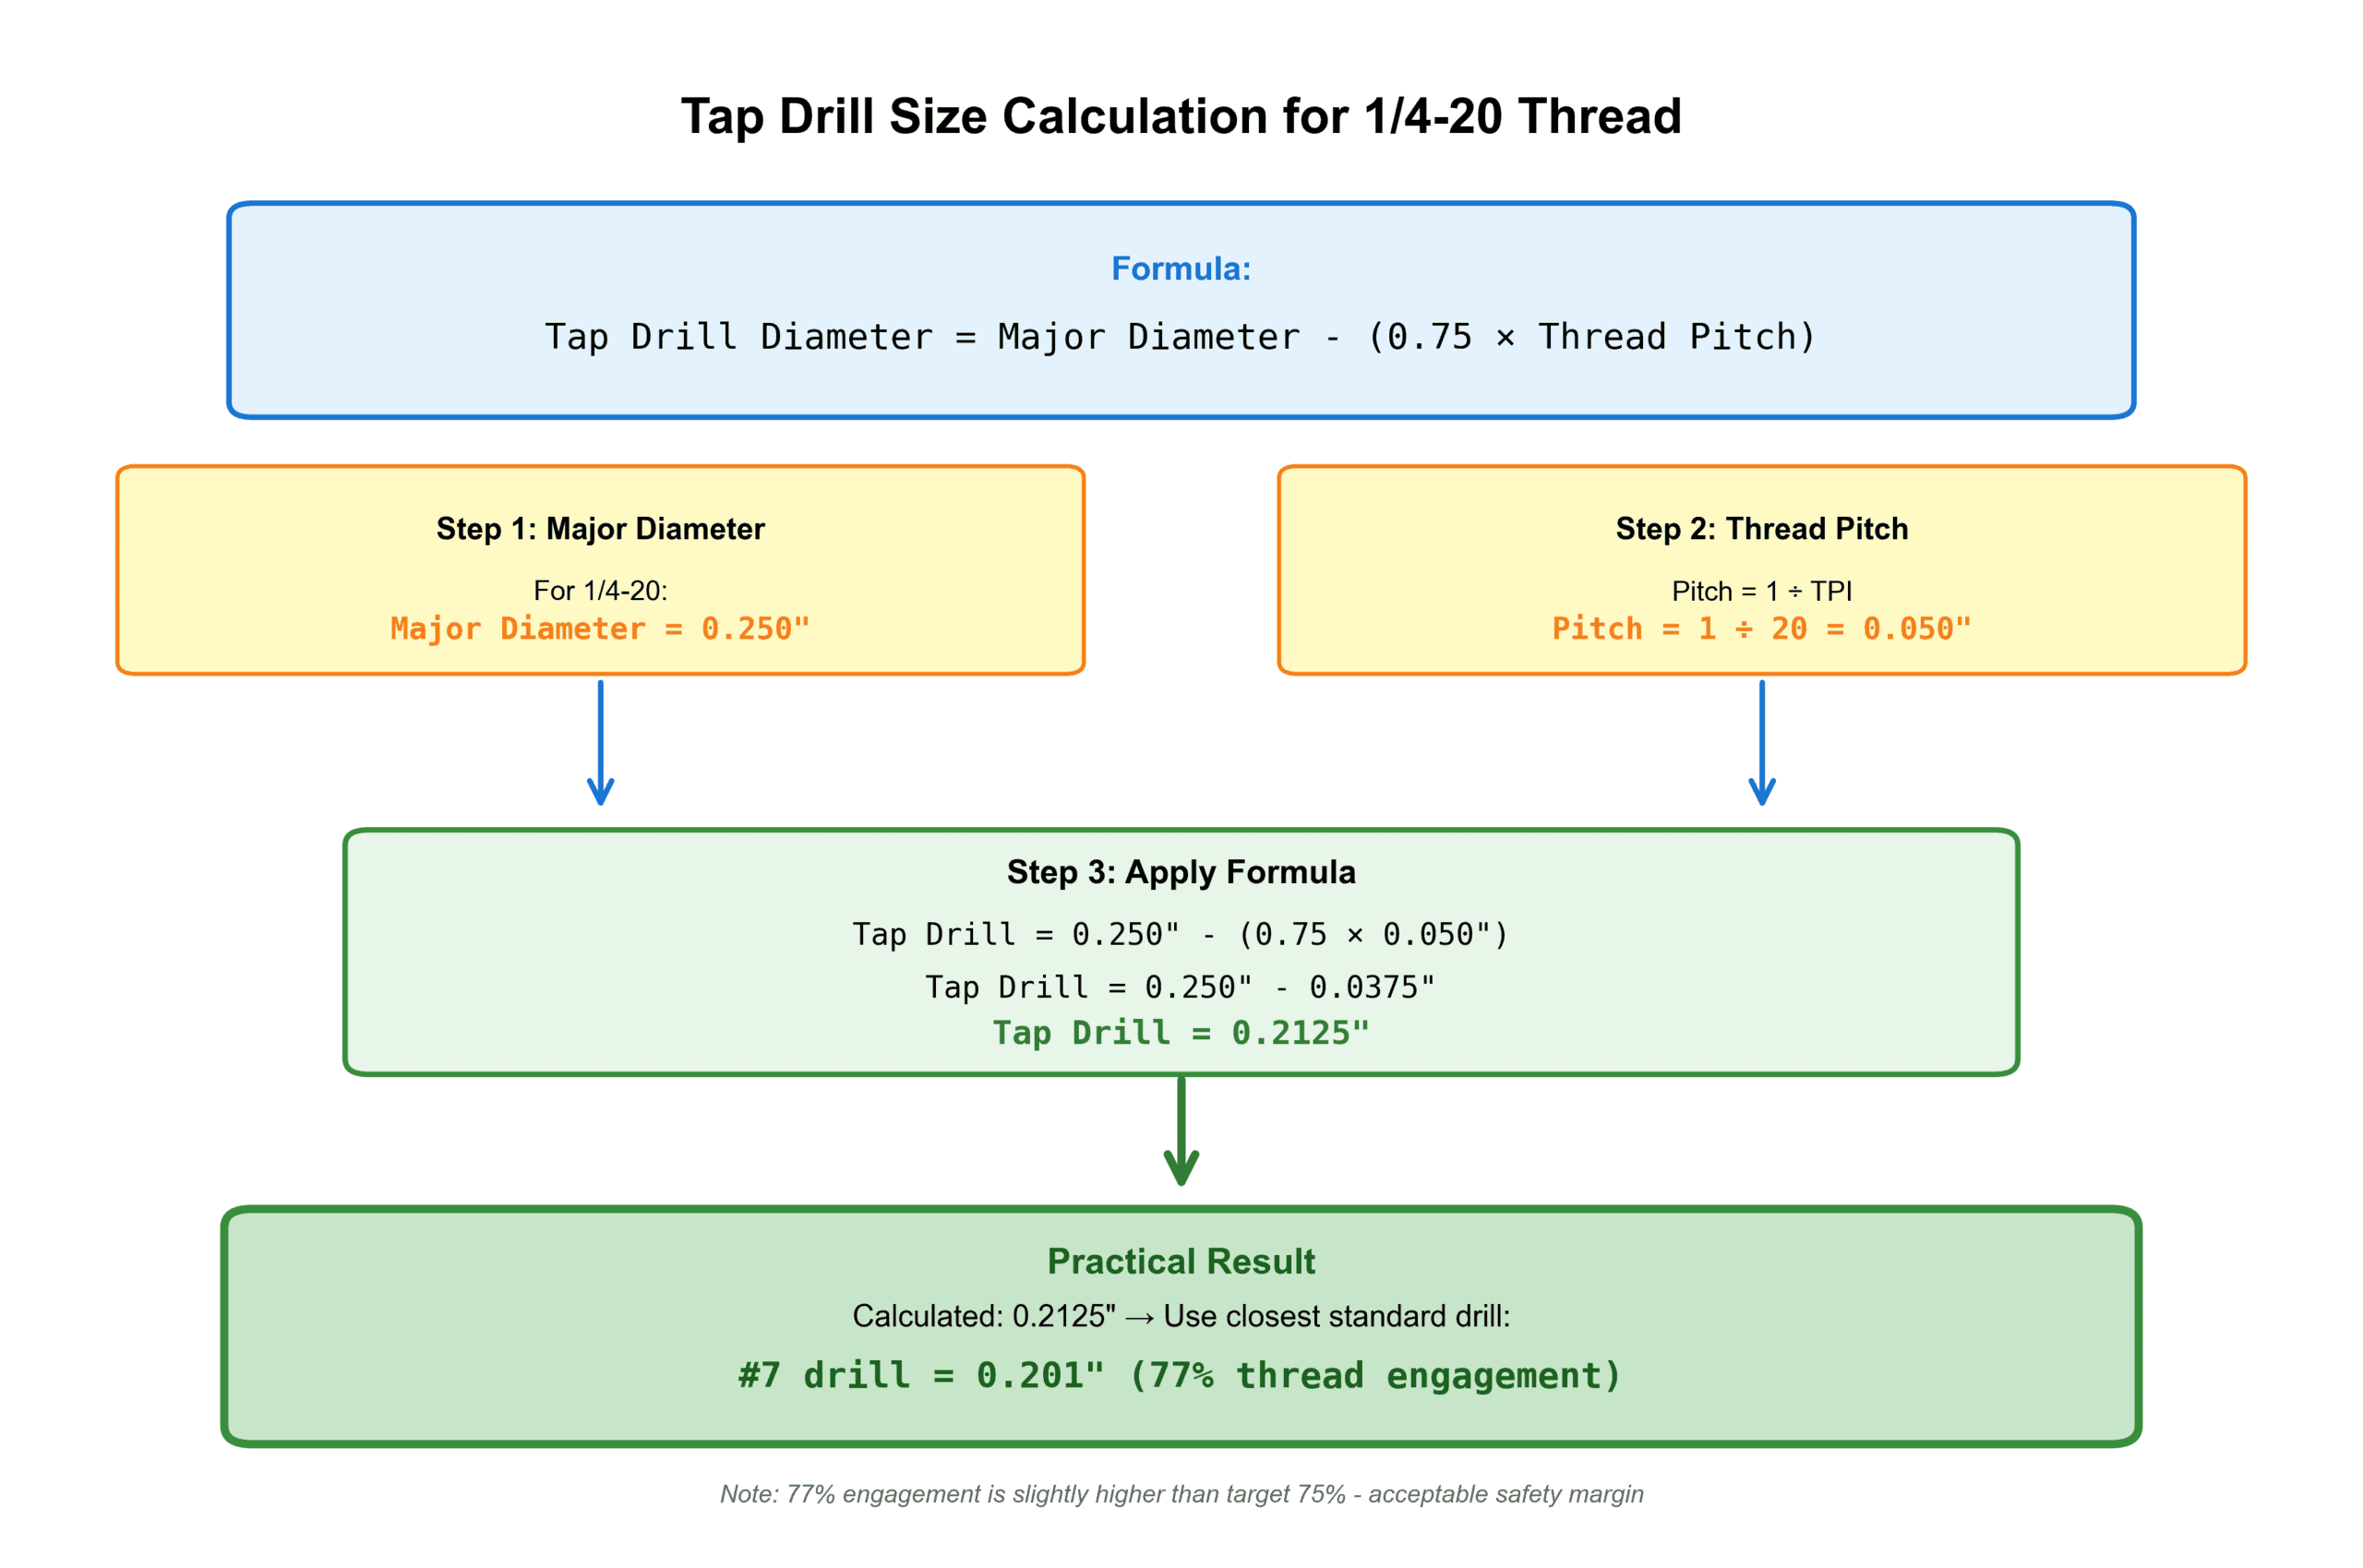
ねじ嵌合率75%の基本式は次のとおりです:
下穴ドリル径 = おねじの外径 - (0.75 × ピッチ)
ユニファイねじの場合、ピッチは1 ÷ 1インチあたりのねじ山数になります。1/4-20の場合:
- 外径 = 0.250インチ
- ピッチ = 1 ÷ 20 = 0.050インチ
- 下穴ドリル = 0.250インチ - (0.75 × 0.050インチ) = 0.250インチ - 0.0375インチ = 0.2125インチ
最も近い標準ドリルはNo.7(0.201インチ)であり、これは実際には約77%の嵌合率を提供するため、安全性に対してわずかに保守的です。
なぜねじ嵌合率75%なのか?
パーセンテージは、実際のねじ山の高さと理論上の最大ねじ山の高さの比率を表します。1950年代のエンジニアリング研究(Machinery's Handbookに記録されています)により、以下のことが確立されました:
- 50% かみ合い: せん断強度は締結部品の強度のわずか60%
- 75%の嵌合率: せん断強度は締結部品の引張強さに匹敵するか、それを上回ります
- 100% かみ合い: 75%かみ合いよりも3〜5%強いだけですが、タッピング力は40%増加します
完全な下穴ドリルサイズ表
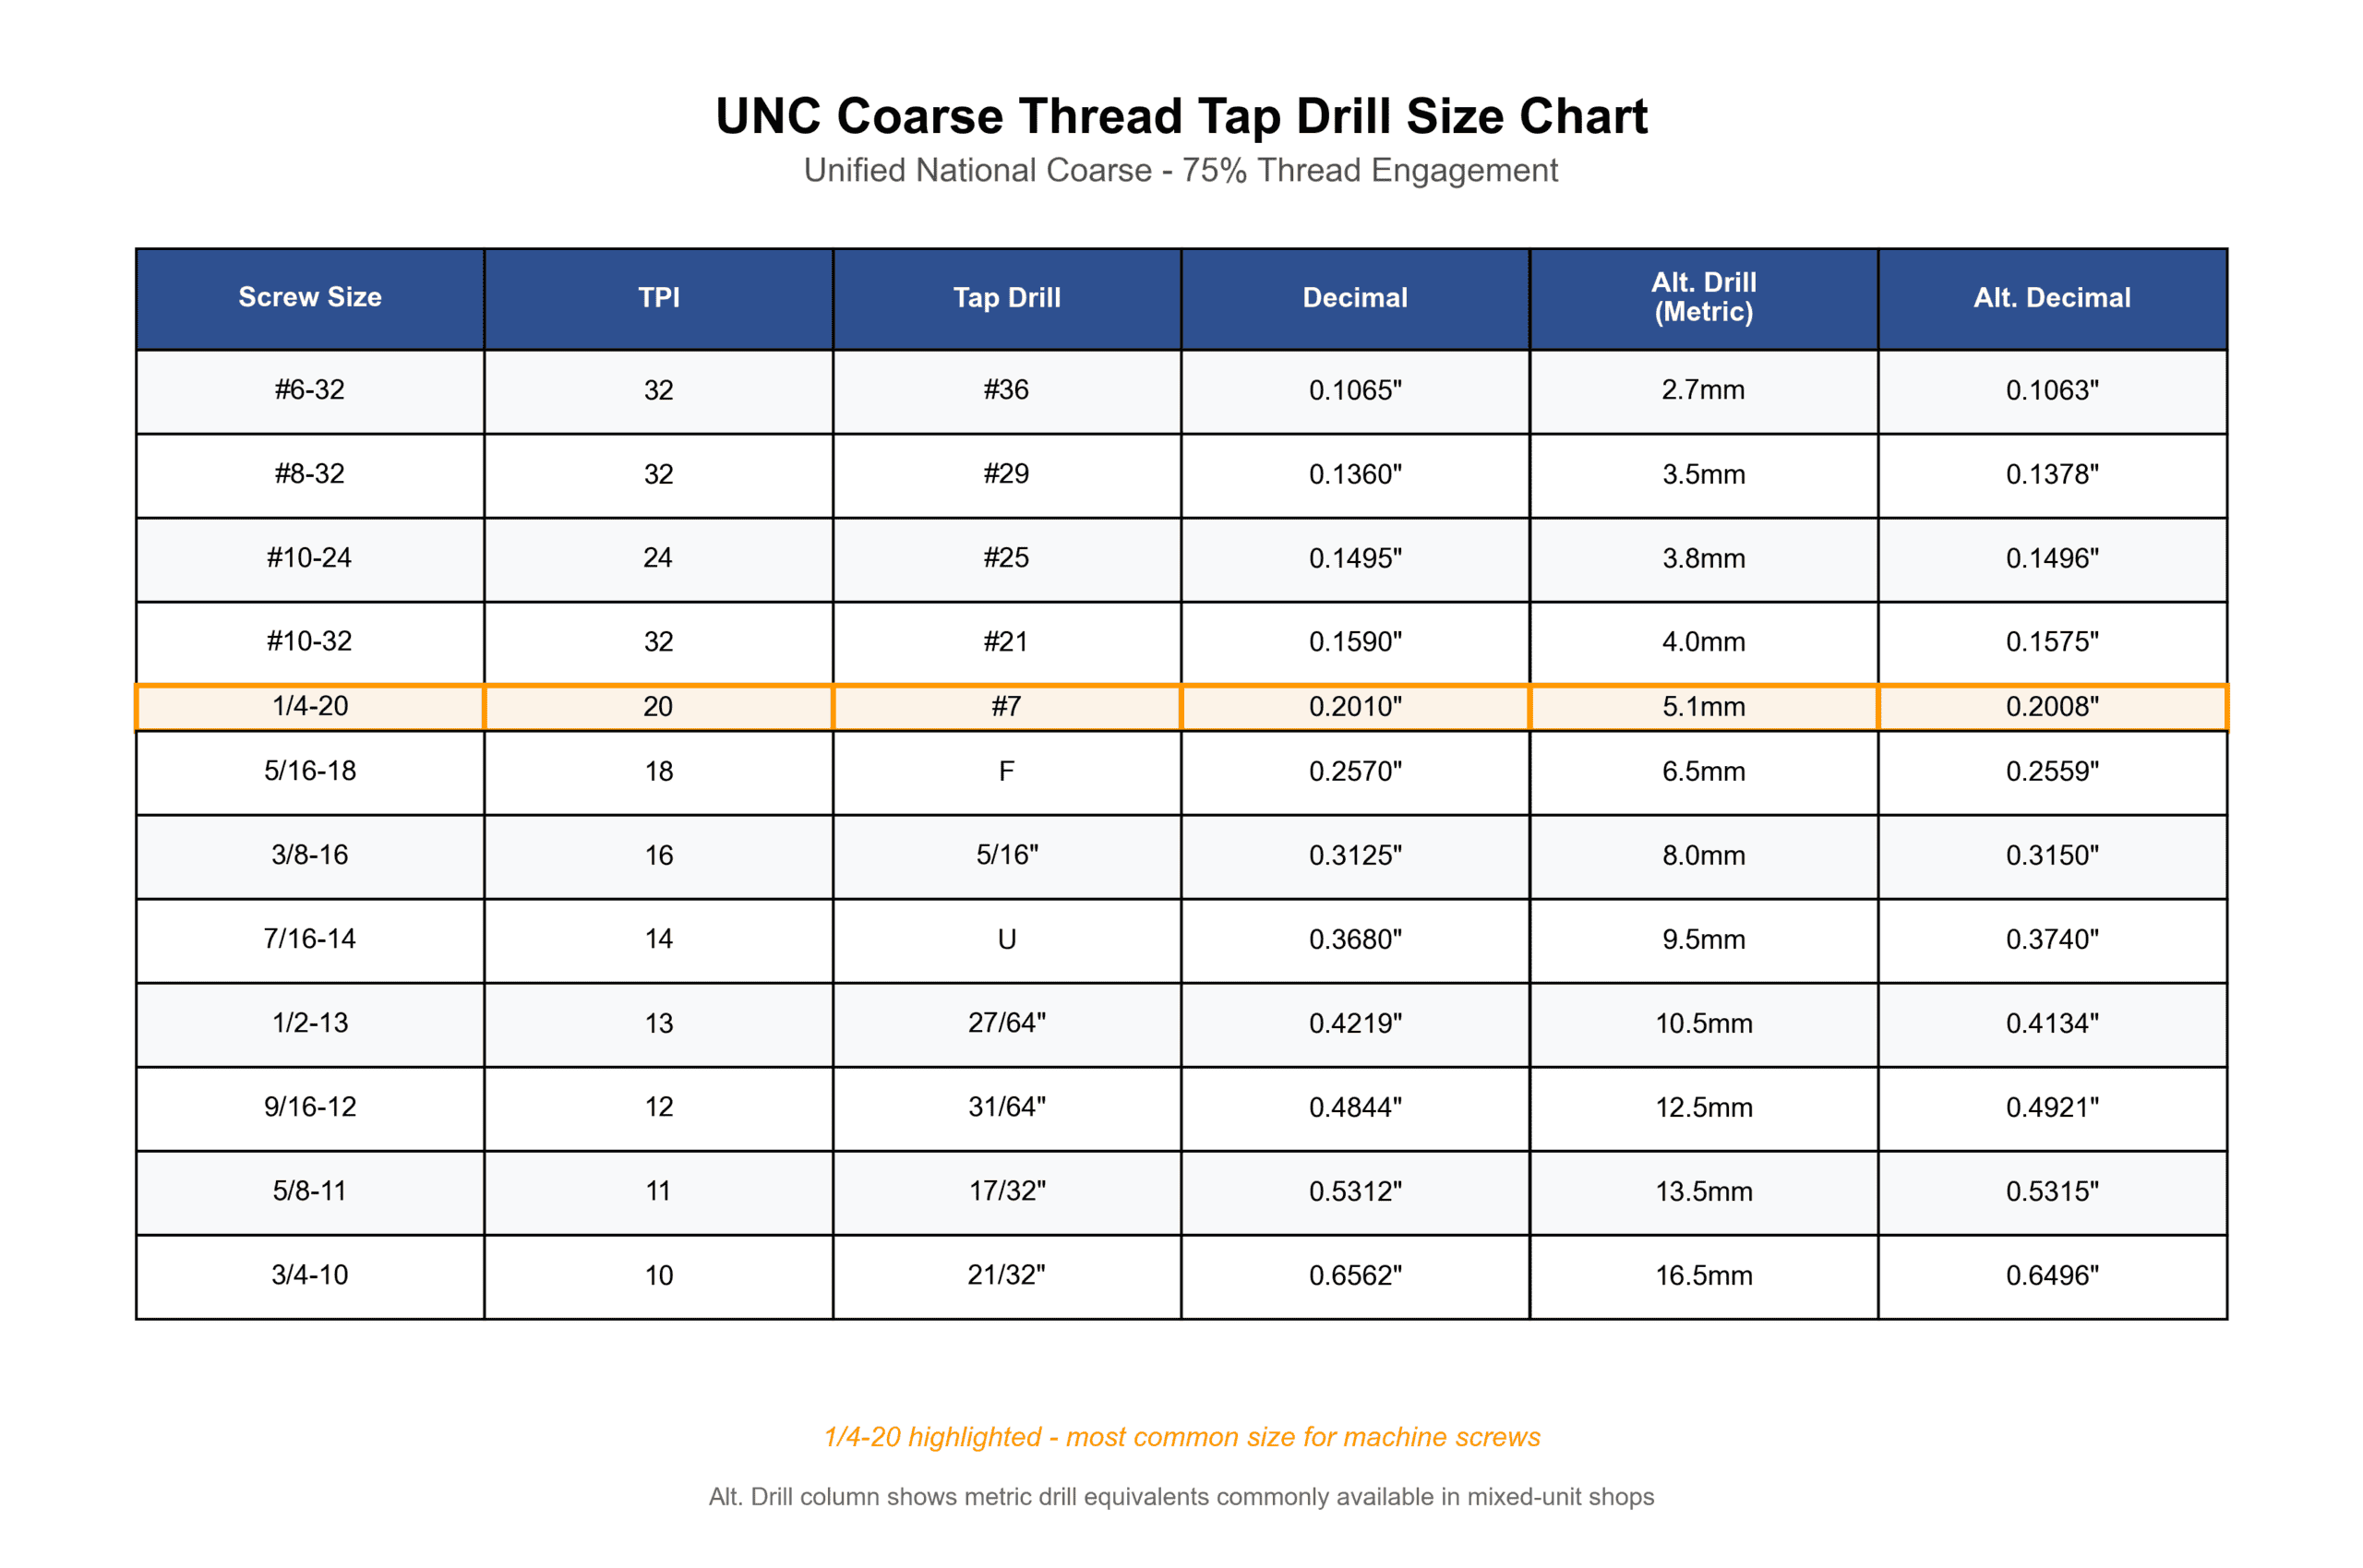
ユニファイ並目ねじ (UNC)
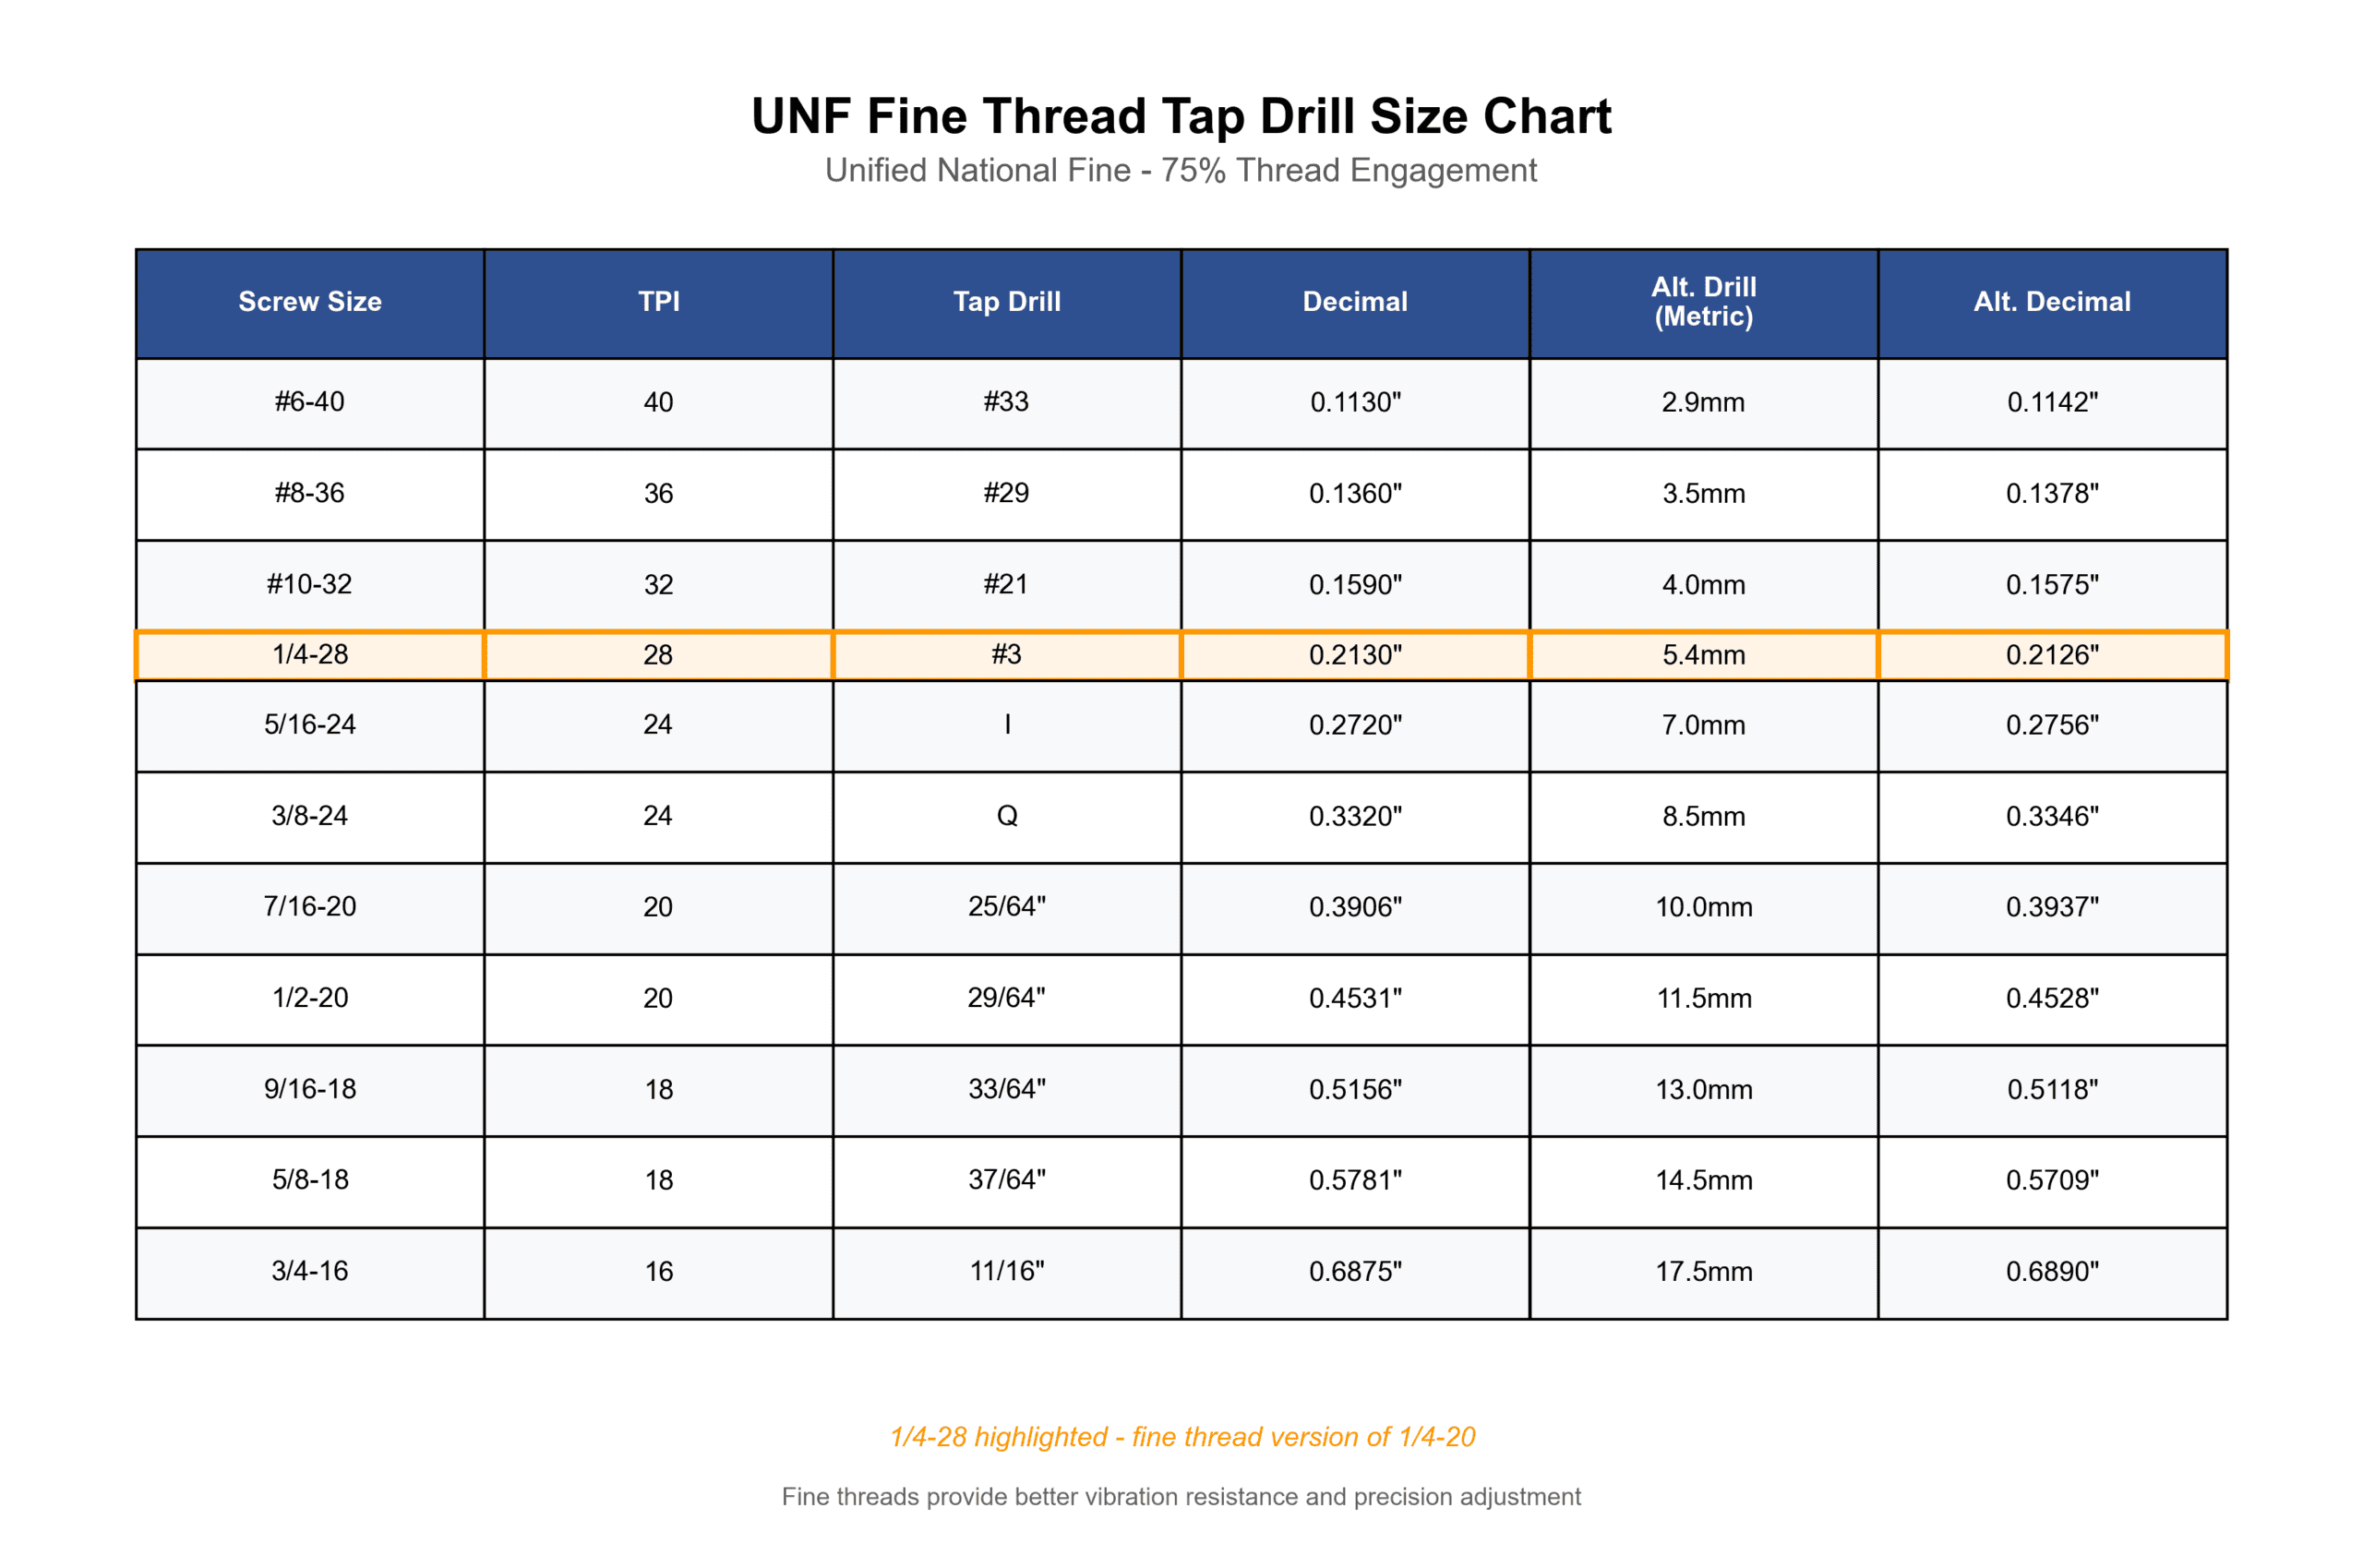
ユニファイ細目ねじ (UNF)
材料別下穴ドリル推奨値
材料によってタッピング力に対する反応は異なります。このマトリックスは、鋼の基準からの推奨調整値を示しています:
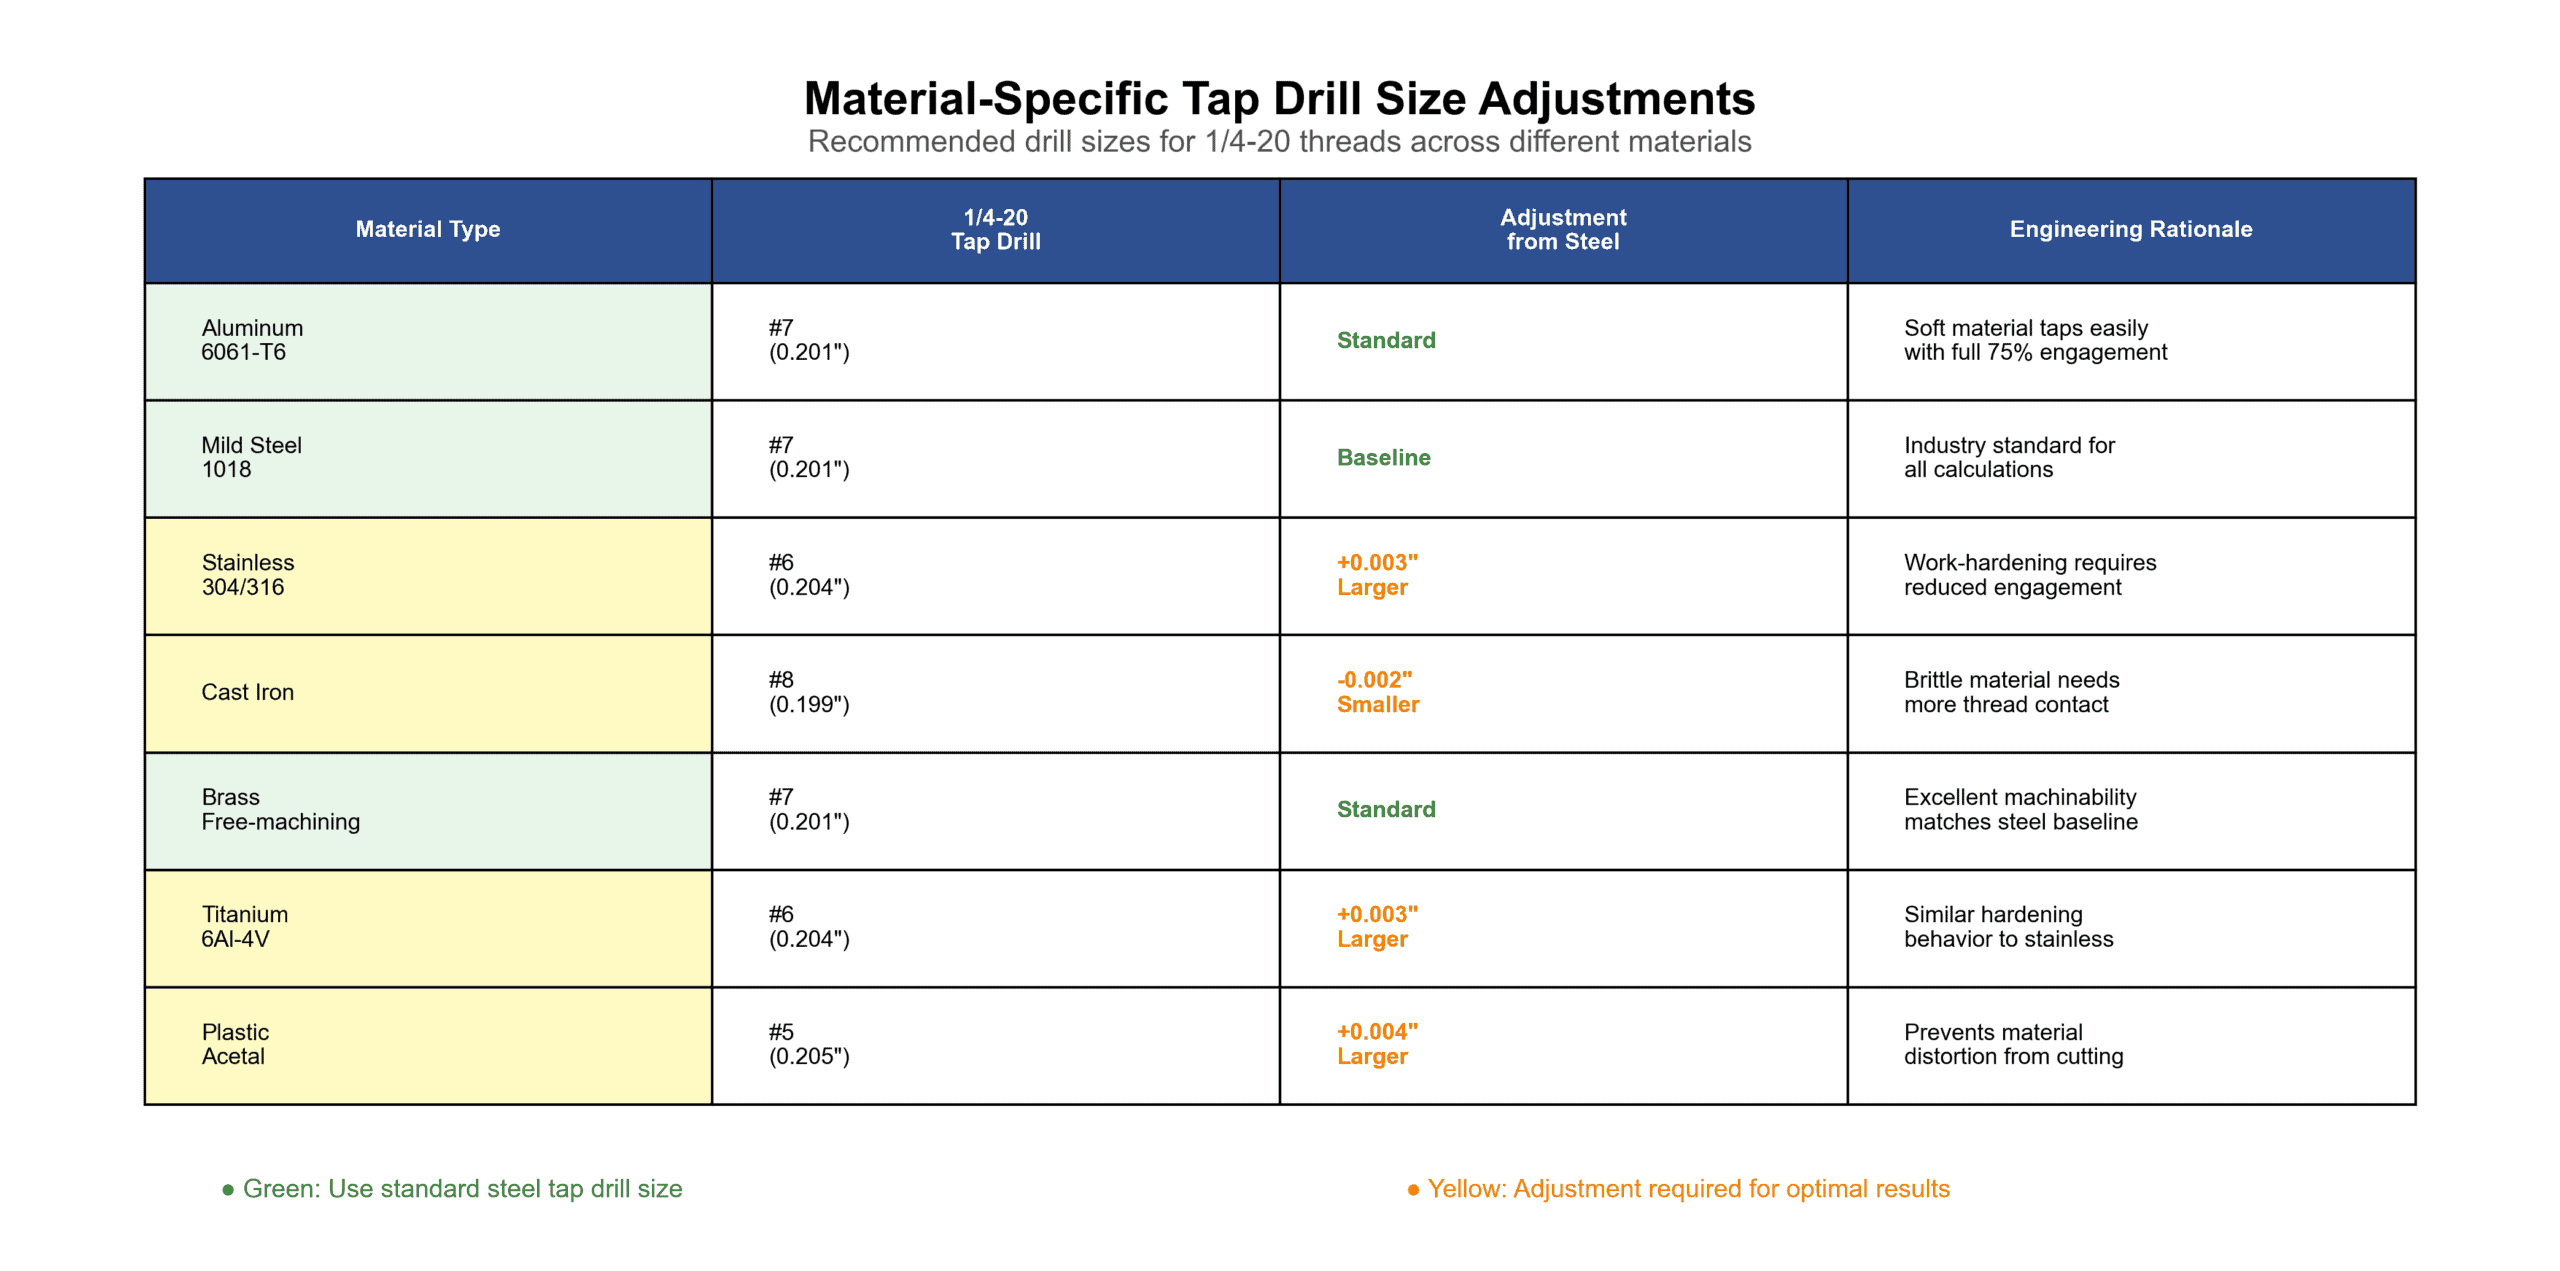
ステンレス鋼 切削加工中に急速に加工硬化します。タップの先頭のねじ山が材料を圧縮して硬化させるため、後続のねじ山ほど形成が困難になります。下穴を0.003インチ広げると、ねじのかみ合い率が77%から約72%に低下しますが、これは依然として60%の最小値を十分に上回っており、タッピングが大幅に容易になります。製造現場からは、この調整によりタップの寿命が3〜5倍に延びたことが報告されています。
一般的な間違いとその回避方法
1. 摩耗したドリルビットの使用
問題点: ドリルビットの外側の切削刃が摩耗し、有効径が小さくなります。#7ドリル(公称0.201インチ)は、長期間使用すると0.197インチになり、サイズ不足の下穴が作成されます。
解決策: 鋼の場合は500穴ごと、アルミニウムの場合は1000穴ごとにピンゲージでドリルを測定してください。規定値より0.003インチ以上小さいドリルは除外してください。ドリルのコストは4〜8ドルですが、部品に折れ込んだタップを取り除くコストは85〜200ドルです。
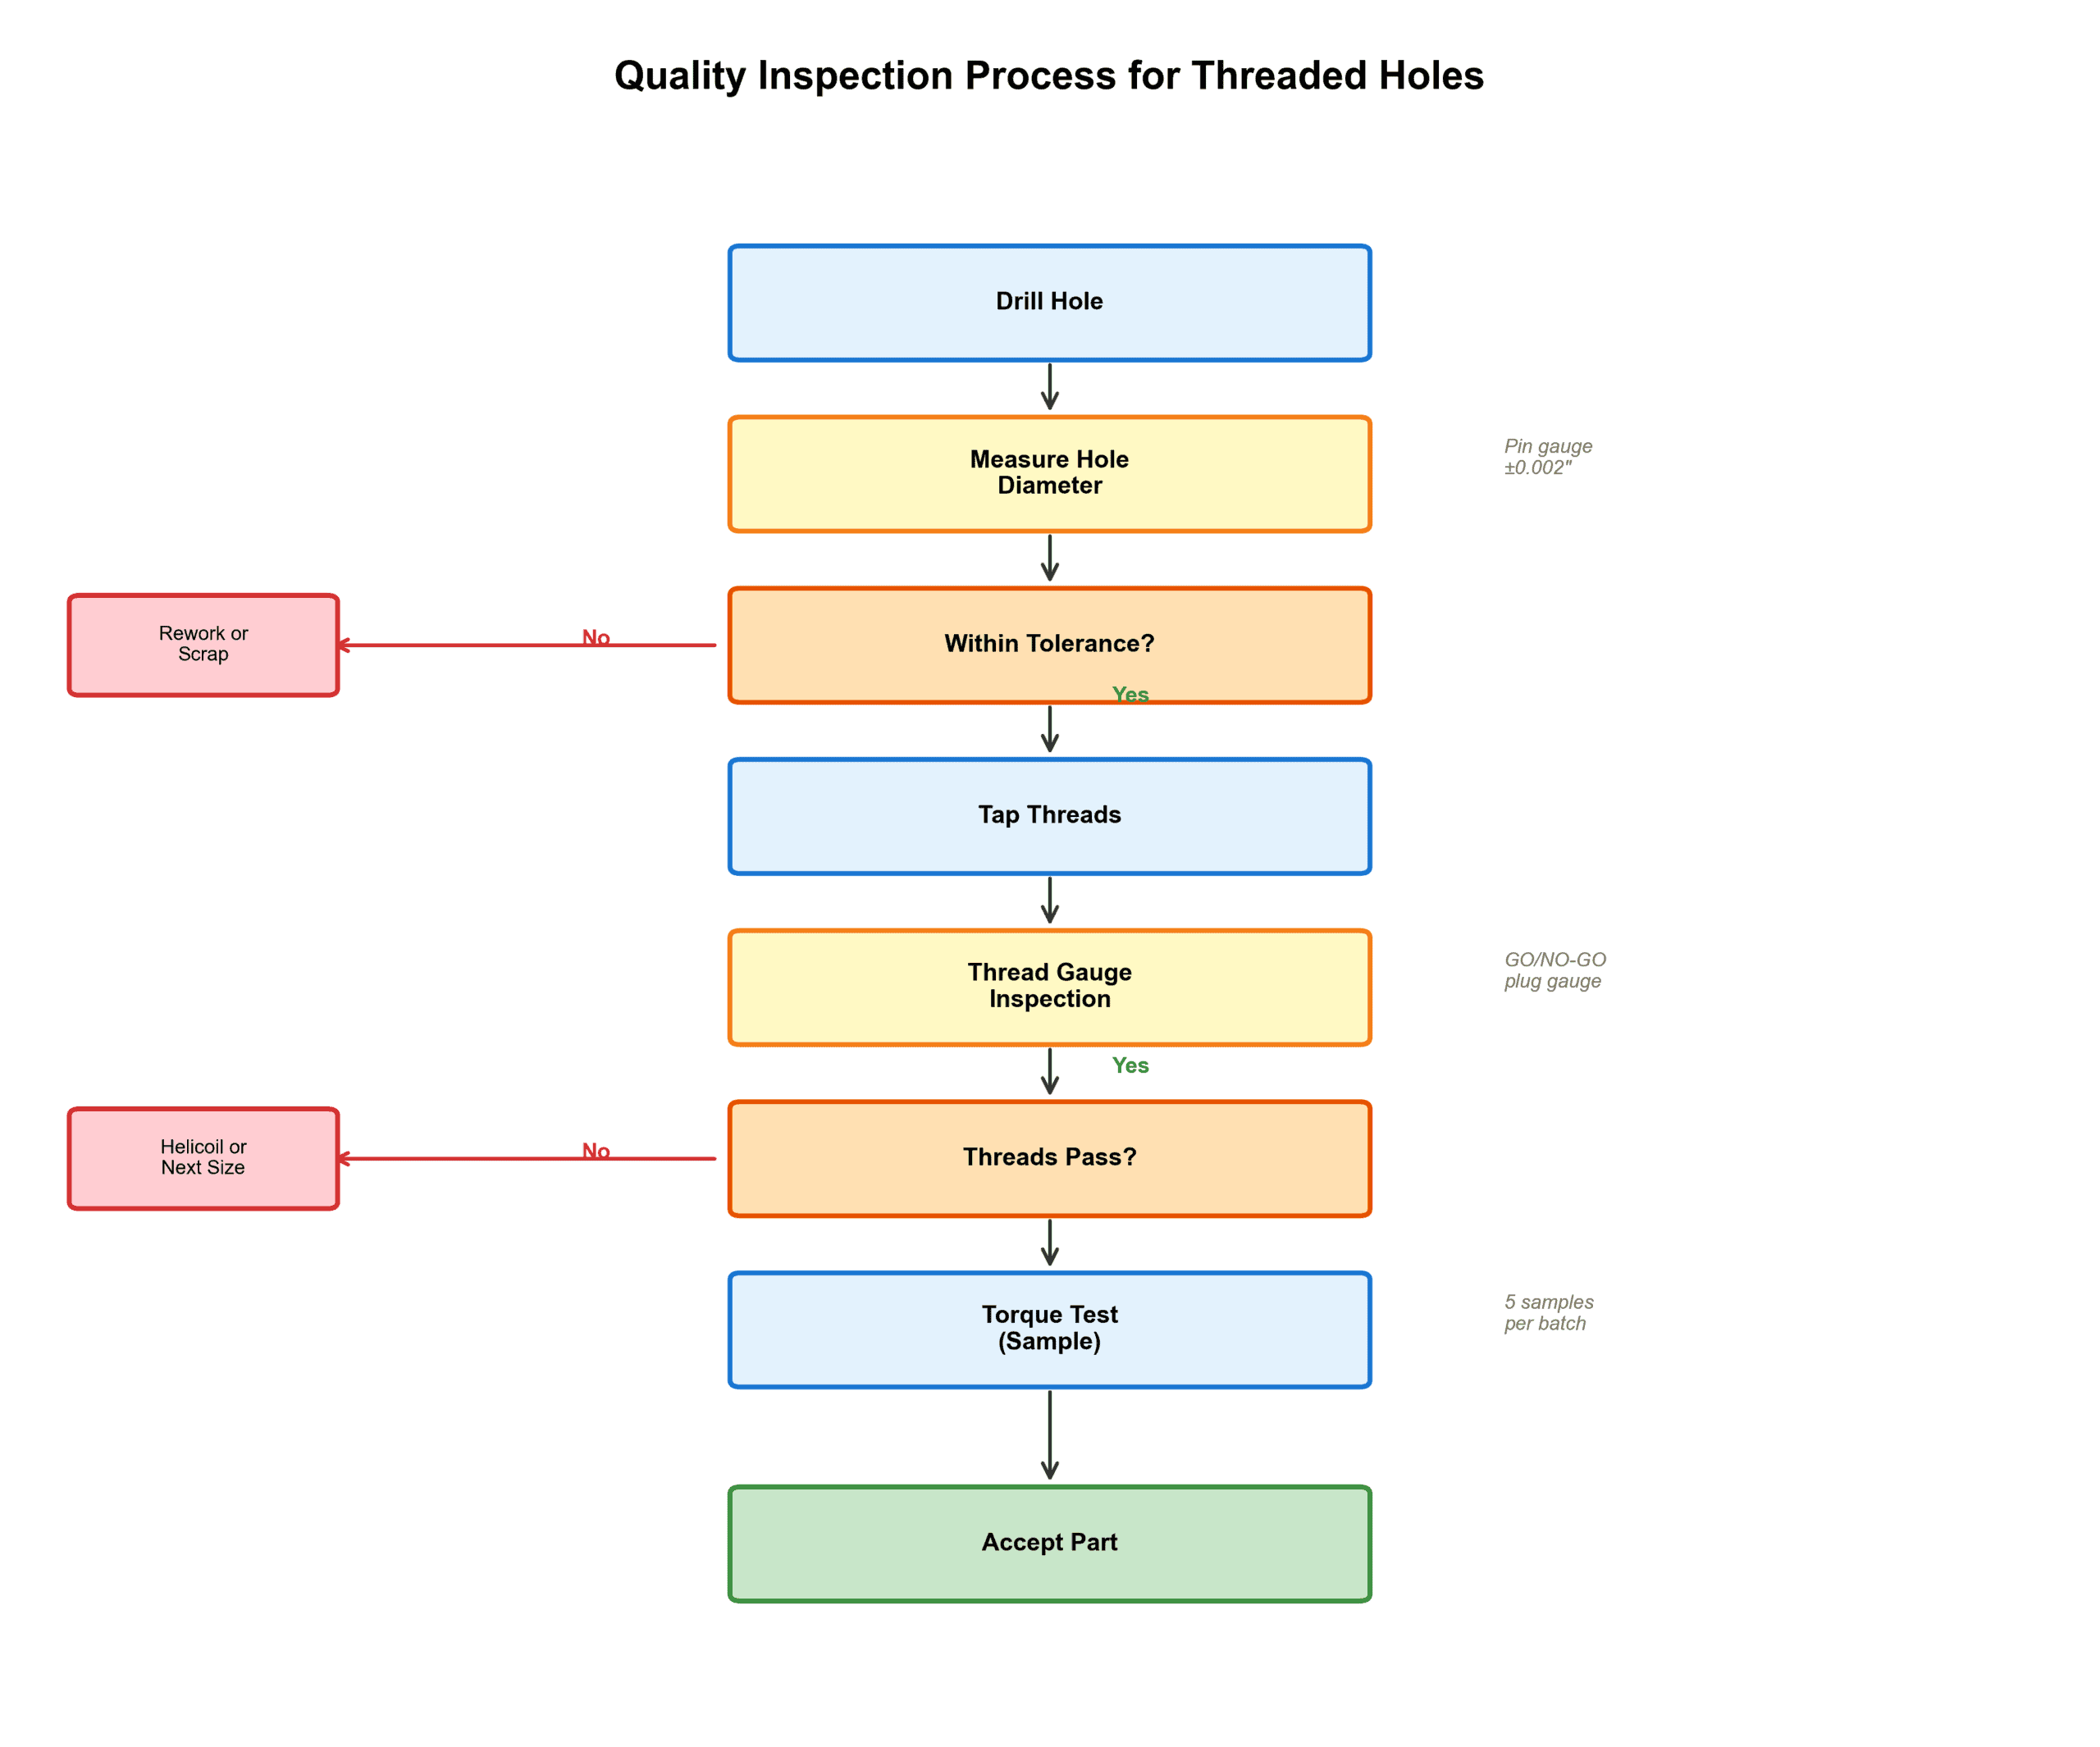
品質管理:下穴ドリルサイズの検証方法
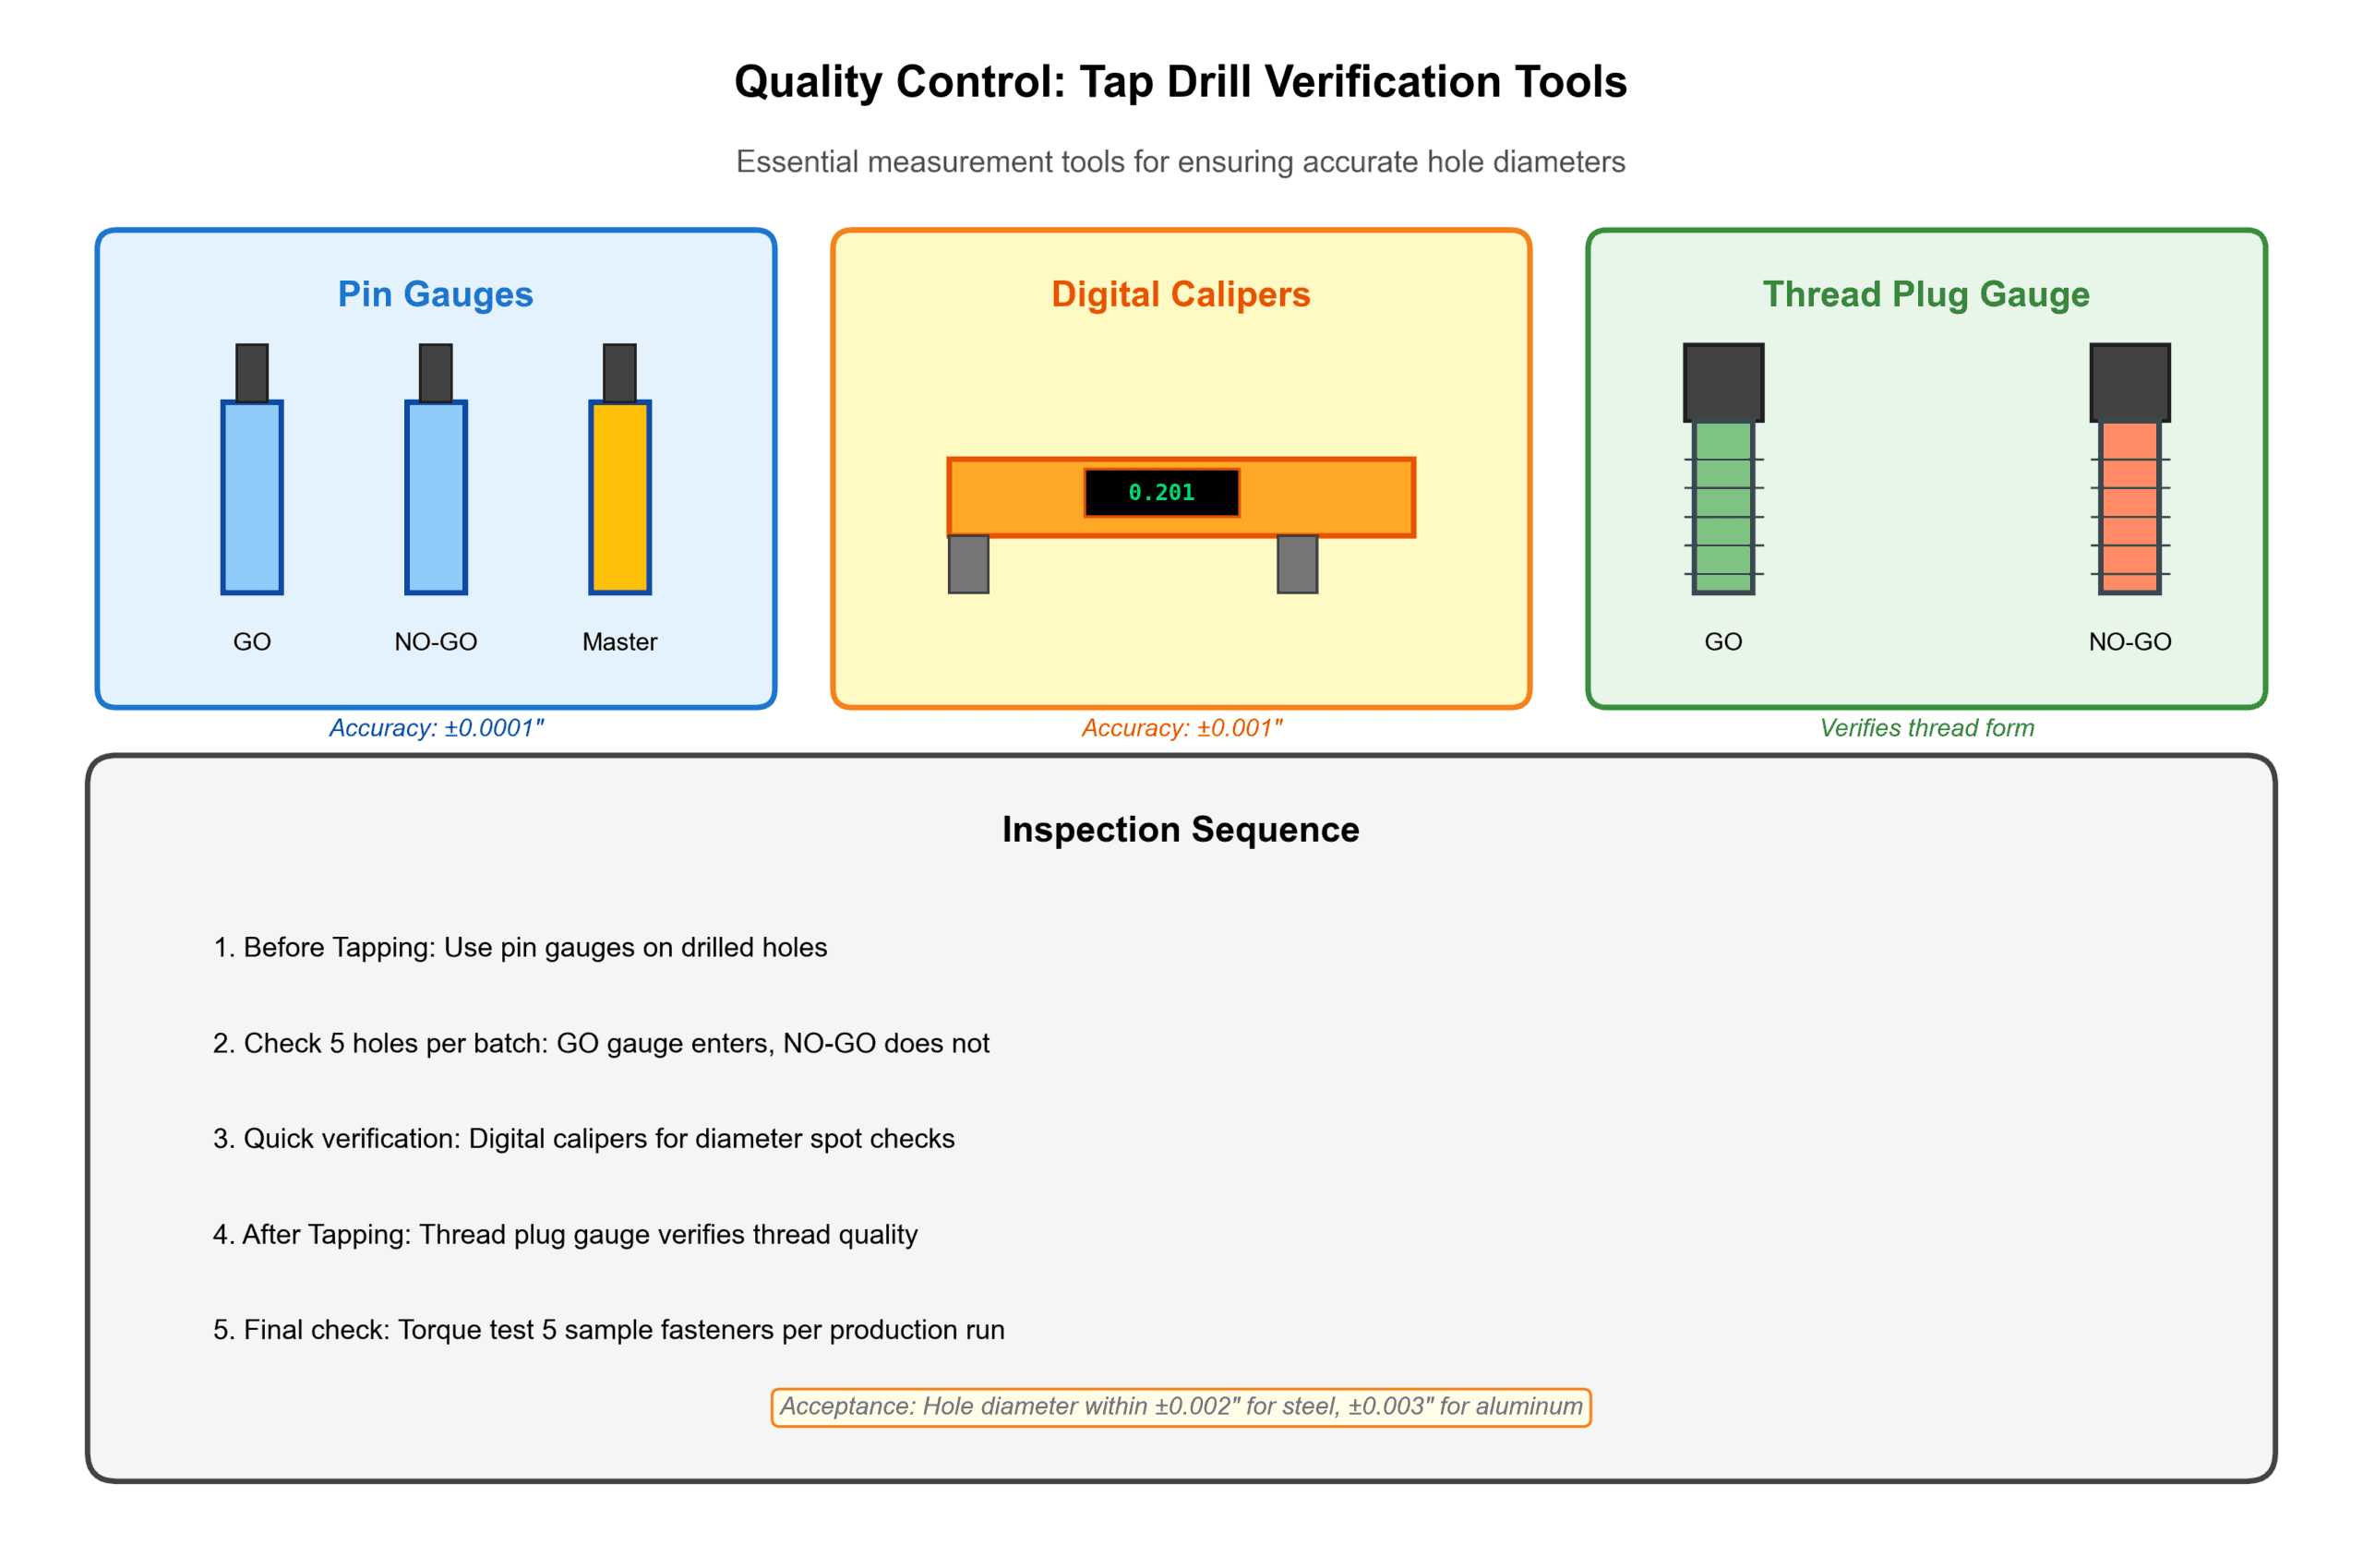
生産環境では、ドリルのラベルを鵜呑みにするだけでなく、検証作業が必要です。以下のチェックポイントを実施してください。
方法1:ピンゲージ測定(最も正確)
用途 通し/止まりピンゲージ タッピング前に穴を確認するため:
- 通しゲージ:穴にスムーズに入るべきサイズ(下穴ドリル呼び径)
- 止まりゲージ:入らないべきサイズ(通常0.003インチオーバーサイズ)
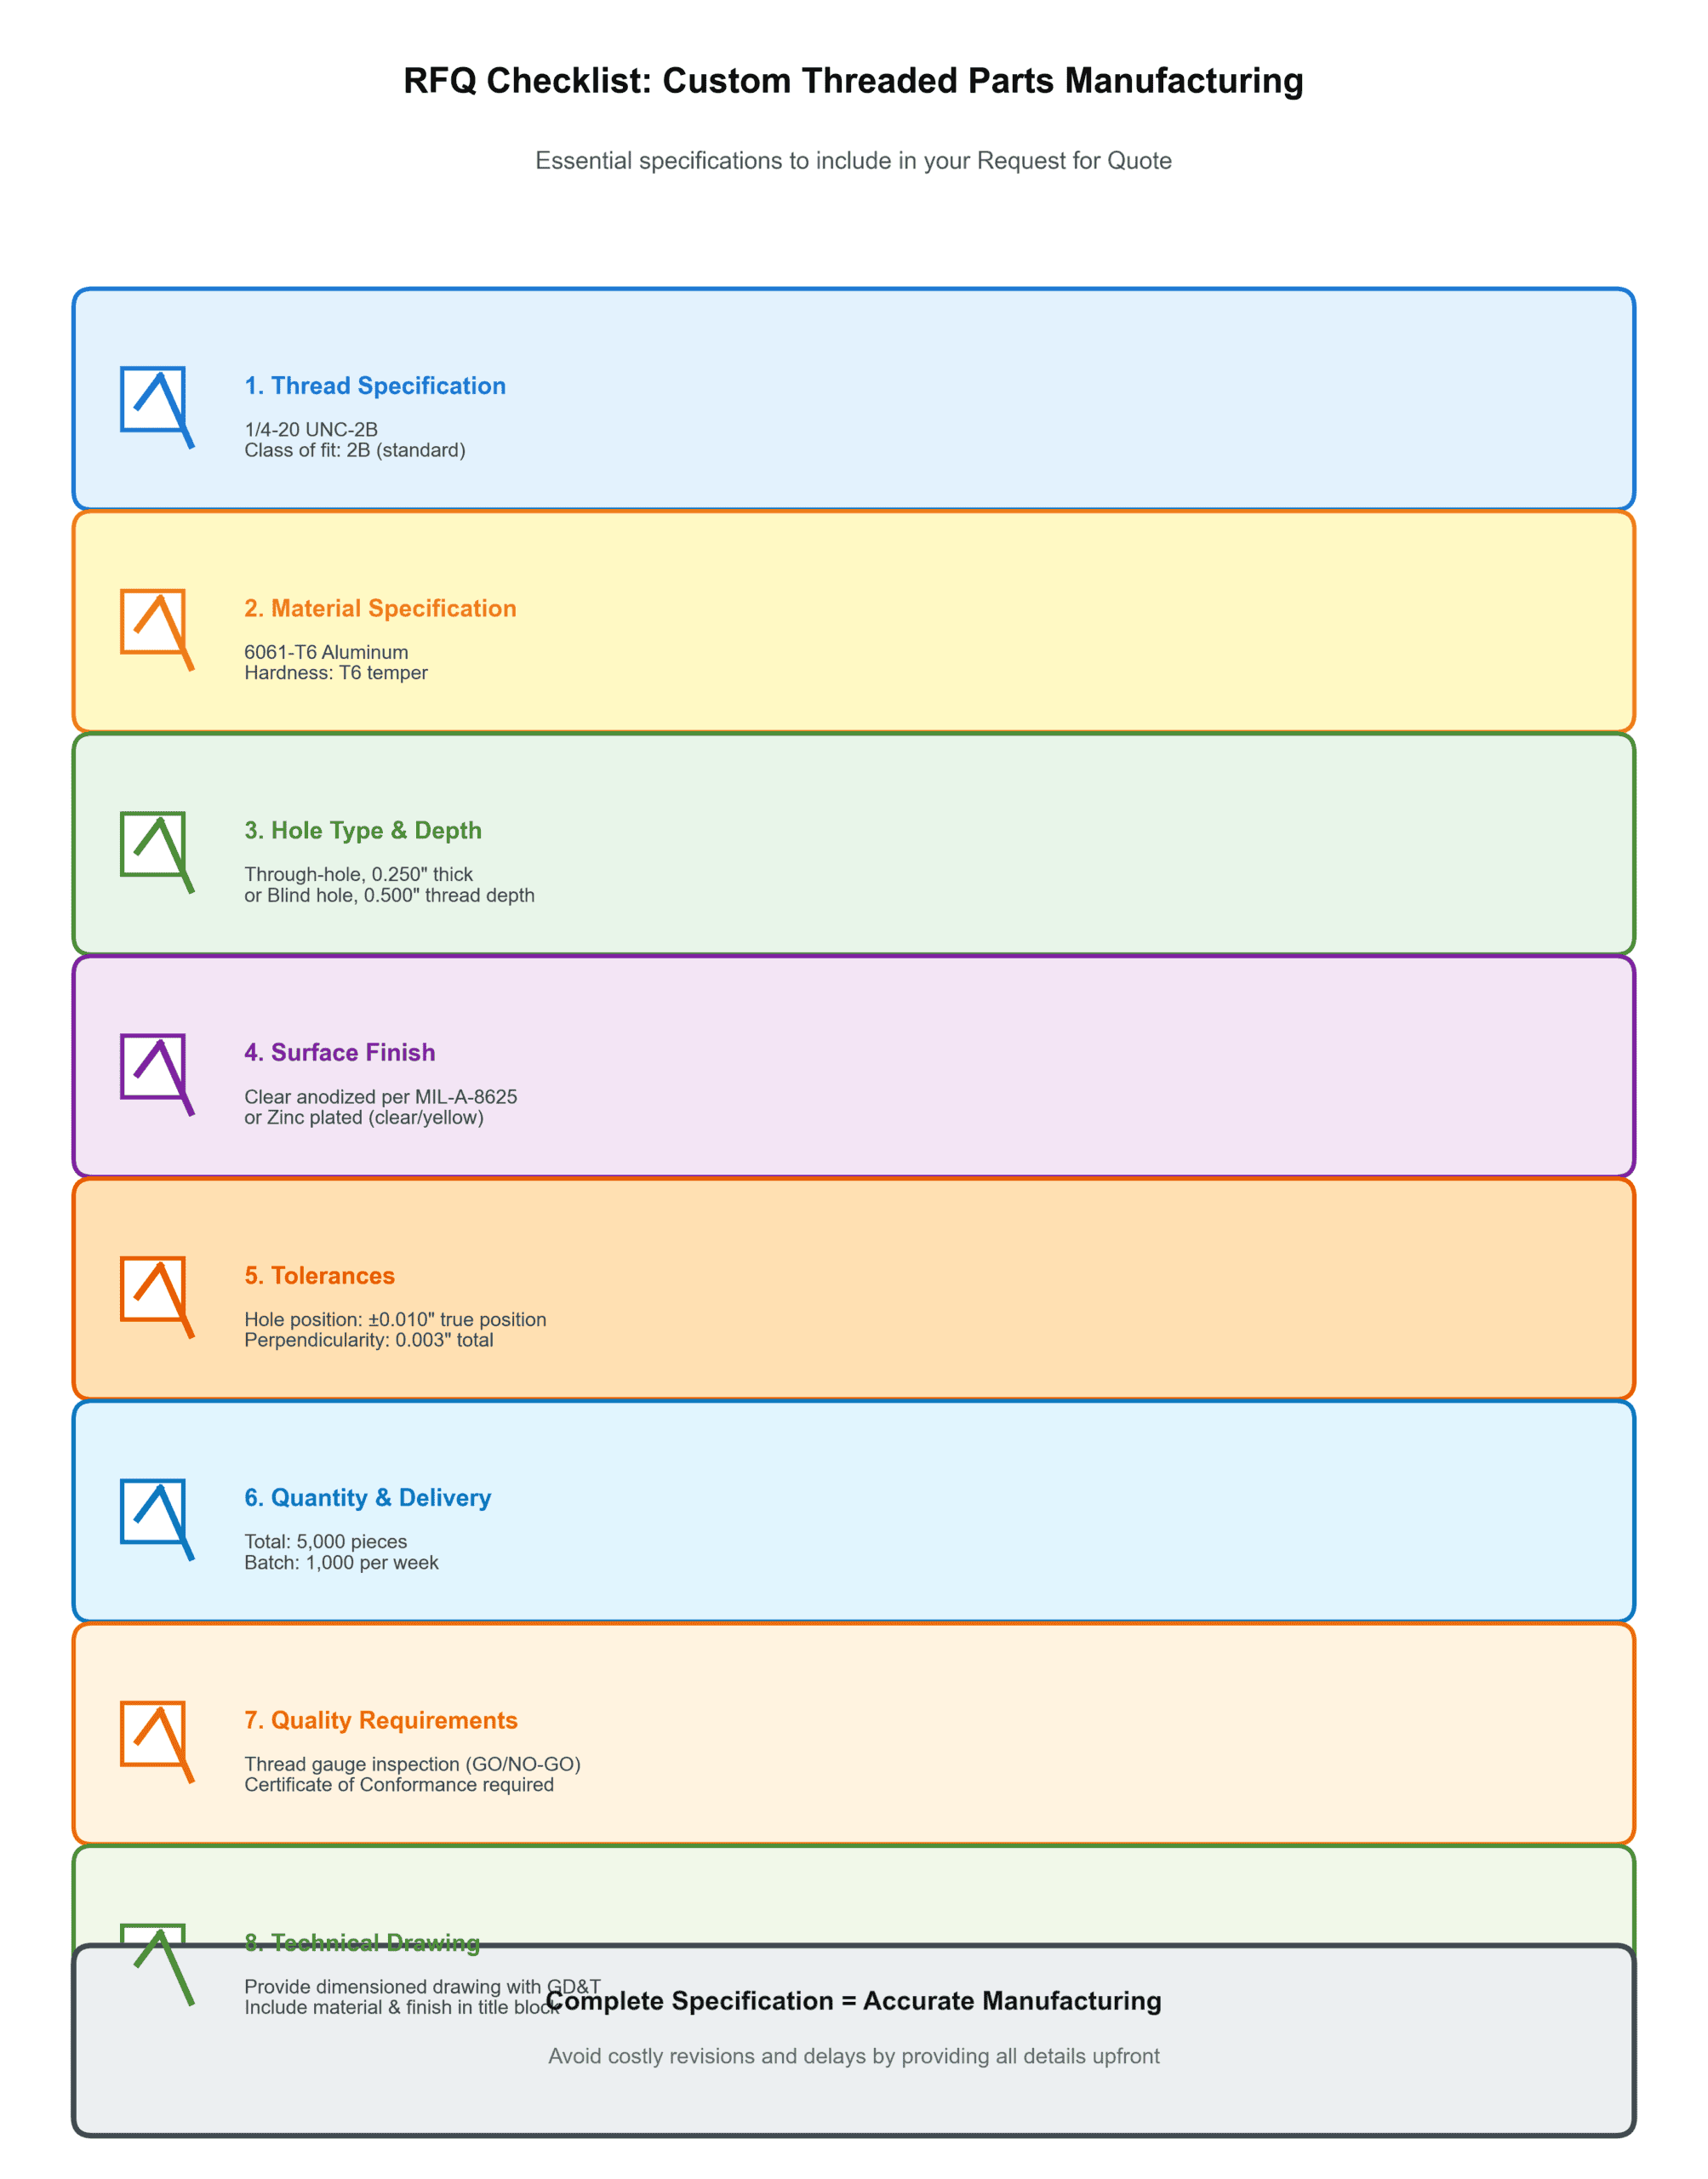
仕様書:RFQ(見積依頼書)に含めるべき内容
カスタムねじ部品や締結部品を発注する際は、正確な製造を確実にするために以下の詳細を提供してください:
必須情報
- ねじ仕様:完全な呼称:「1/4ねじ」ではなく「1/4-20 UNC」
- 材料仕様:合金の呼称:「6061-T6アルミ」、「304ステンレス鋼」
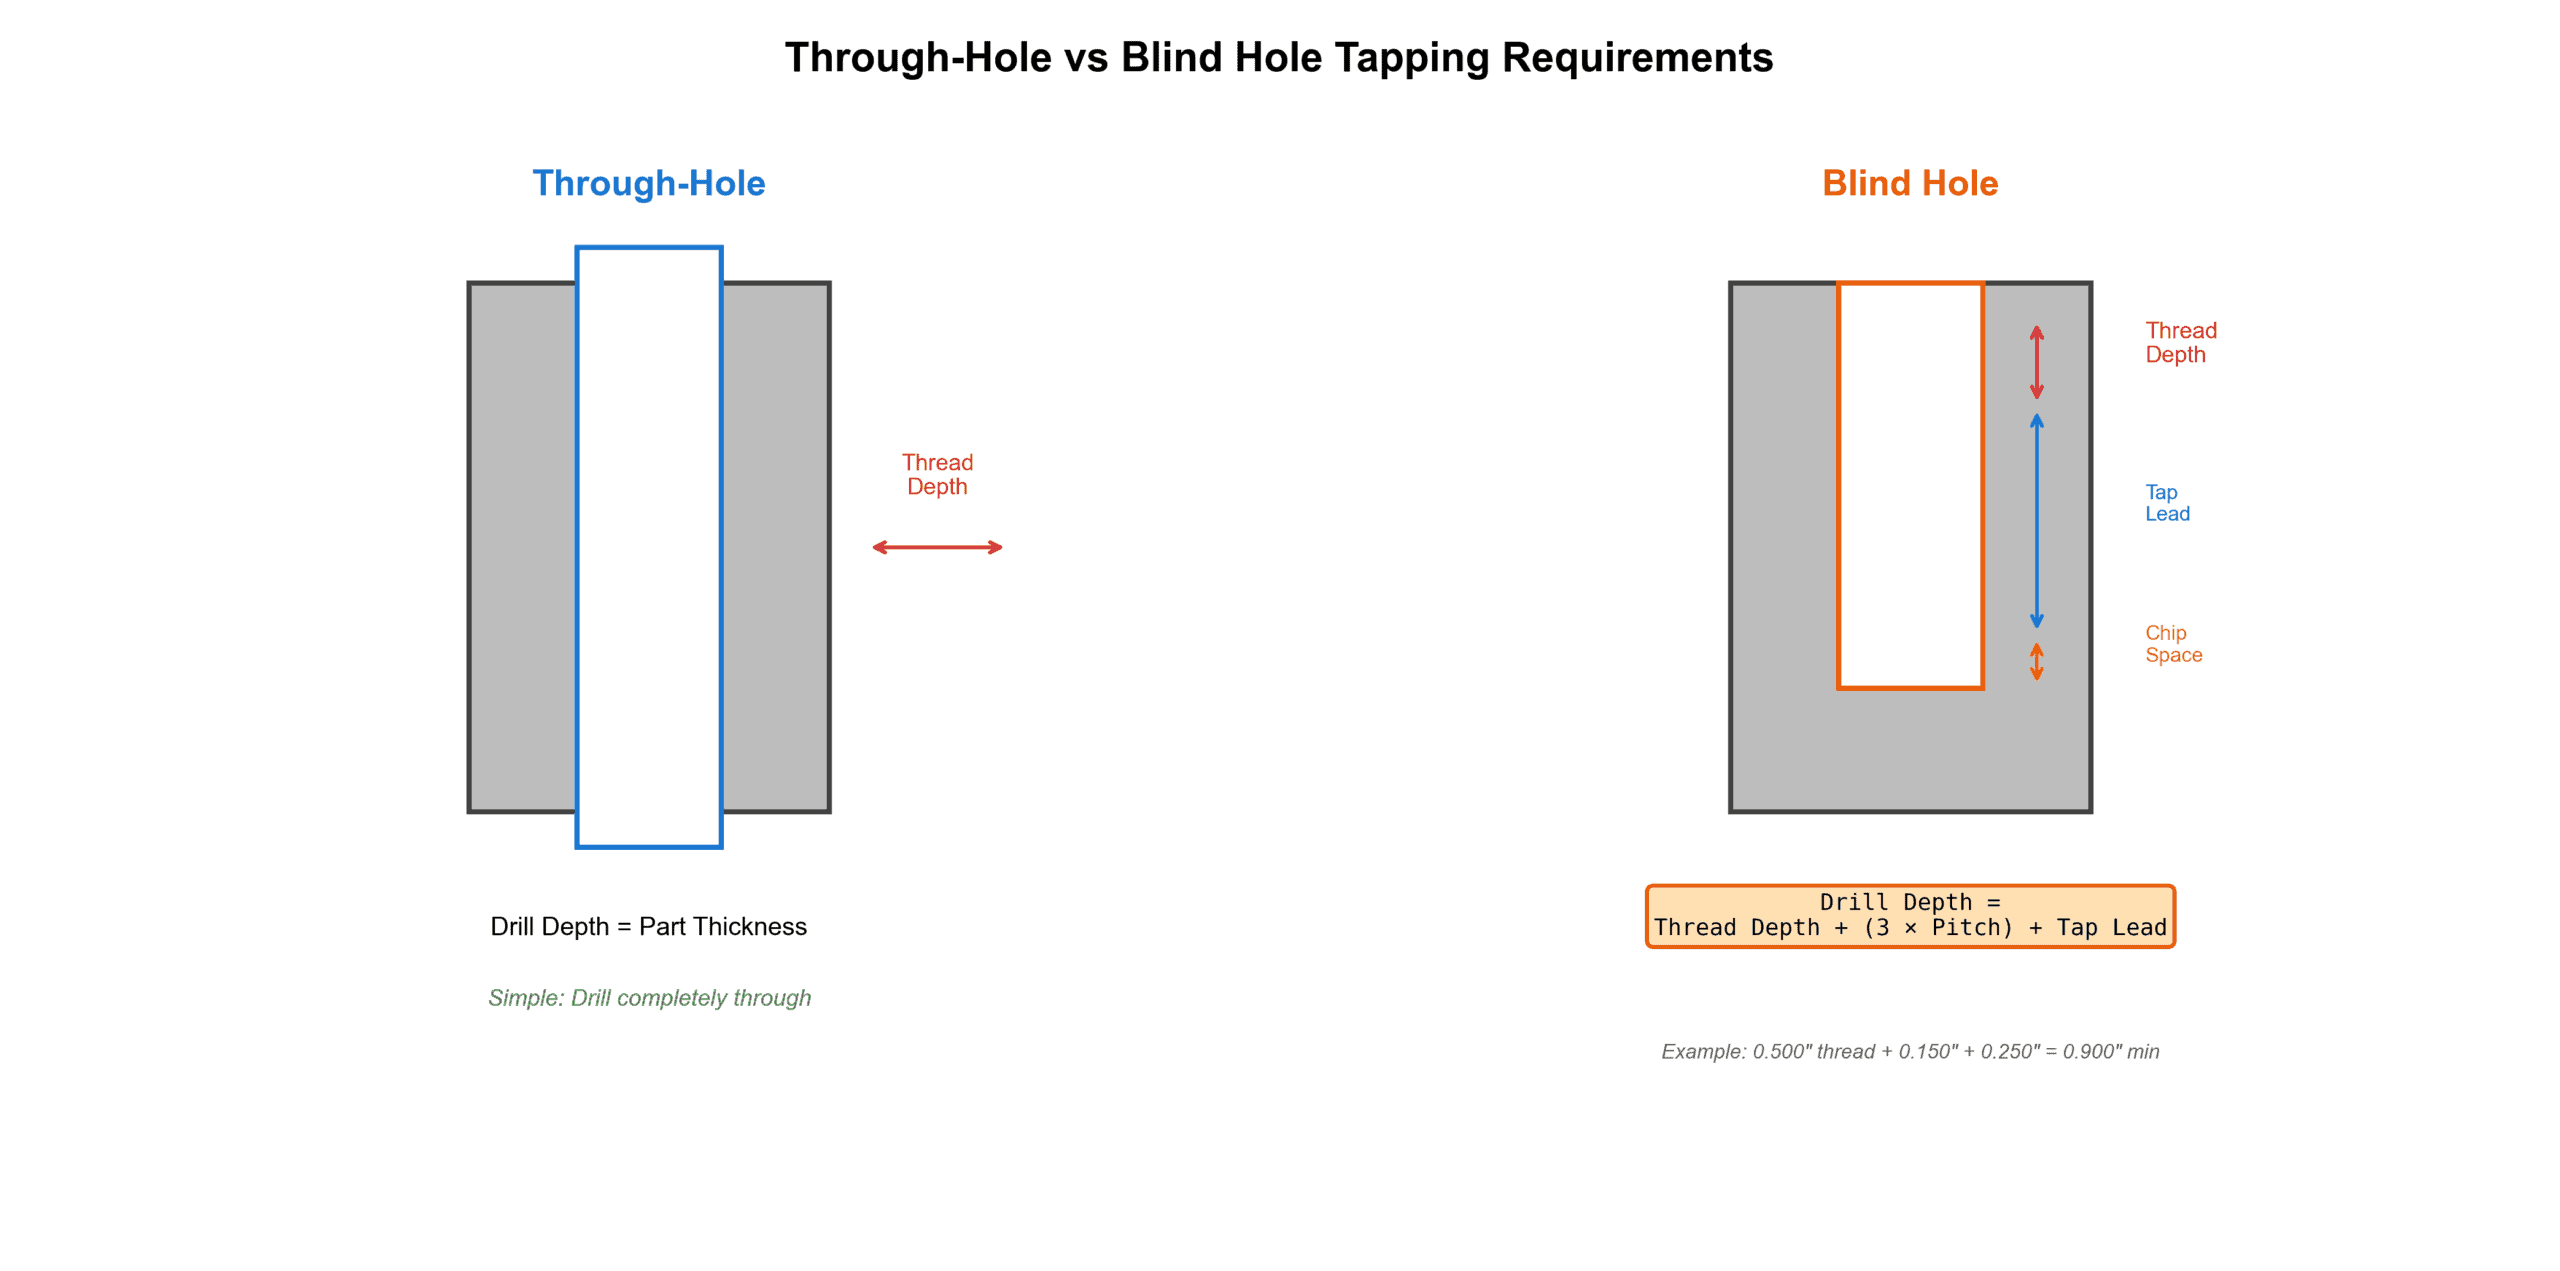
- 穴の種類と深さ:ねじ深さを伴う、貫通穴または止まり穴
- 表面仕上げ: 亜鉛めっき、アルマイト処理、黒染めなど
- 公差: 穴位置、直径、直角度
- 数量と納期: 総数量および分納ロット
- 品質要件: ねじゲージ検査、機能テスト
- 技術図面: GD&T(幾何公差)の指示が入った寸法図
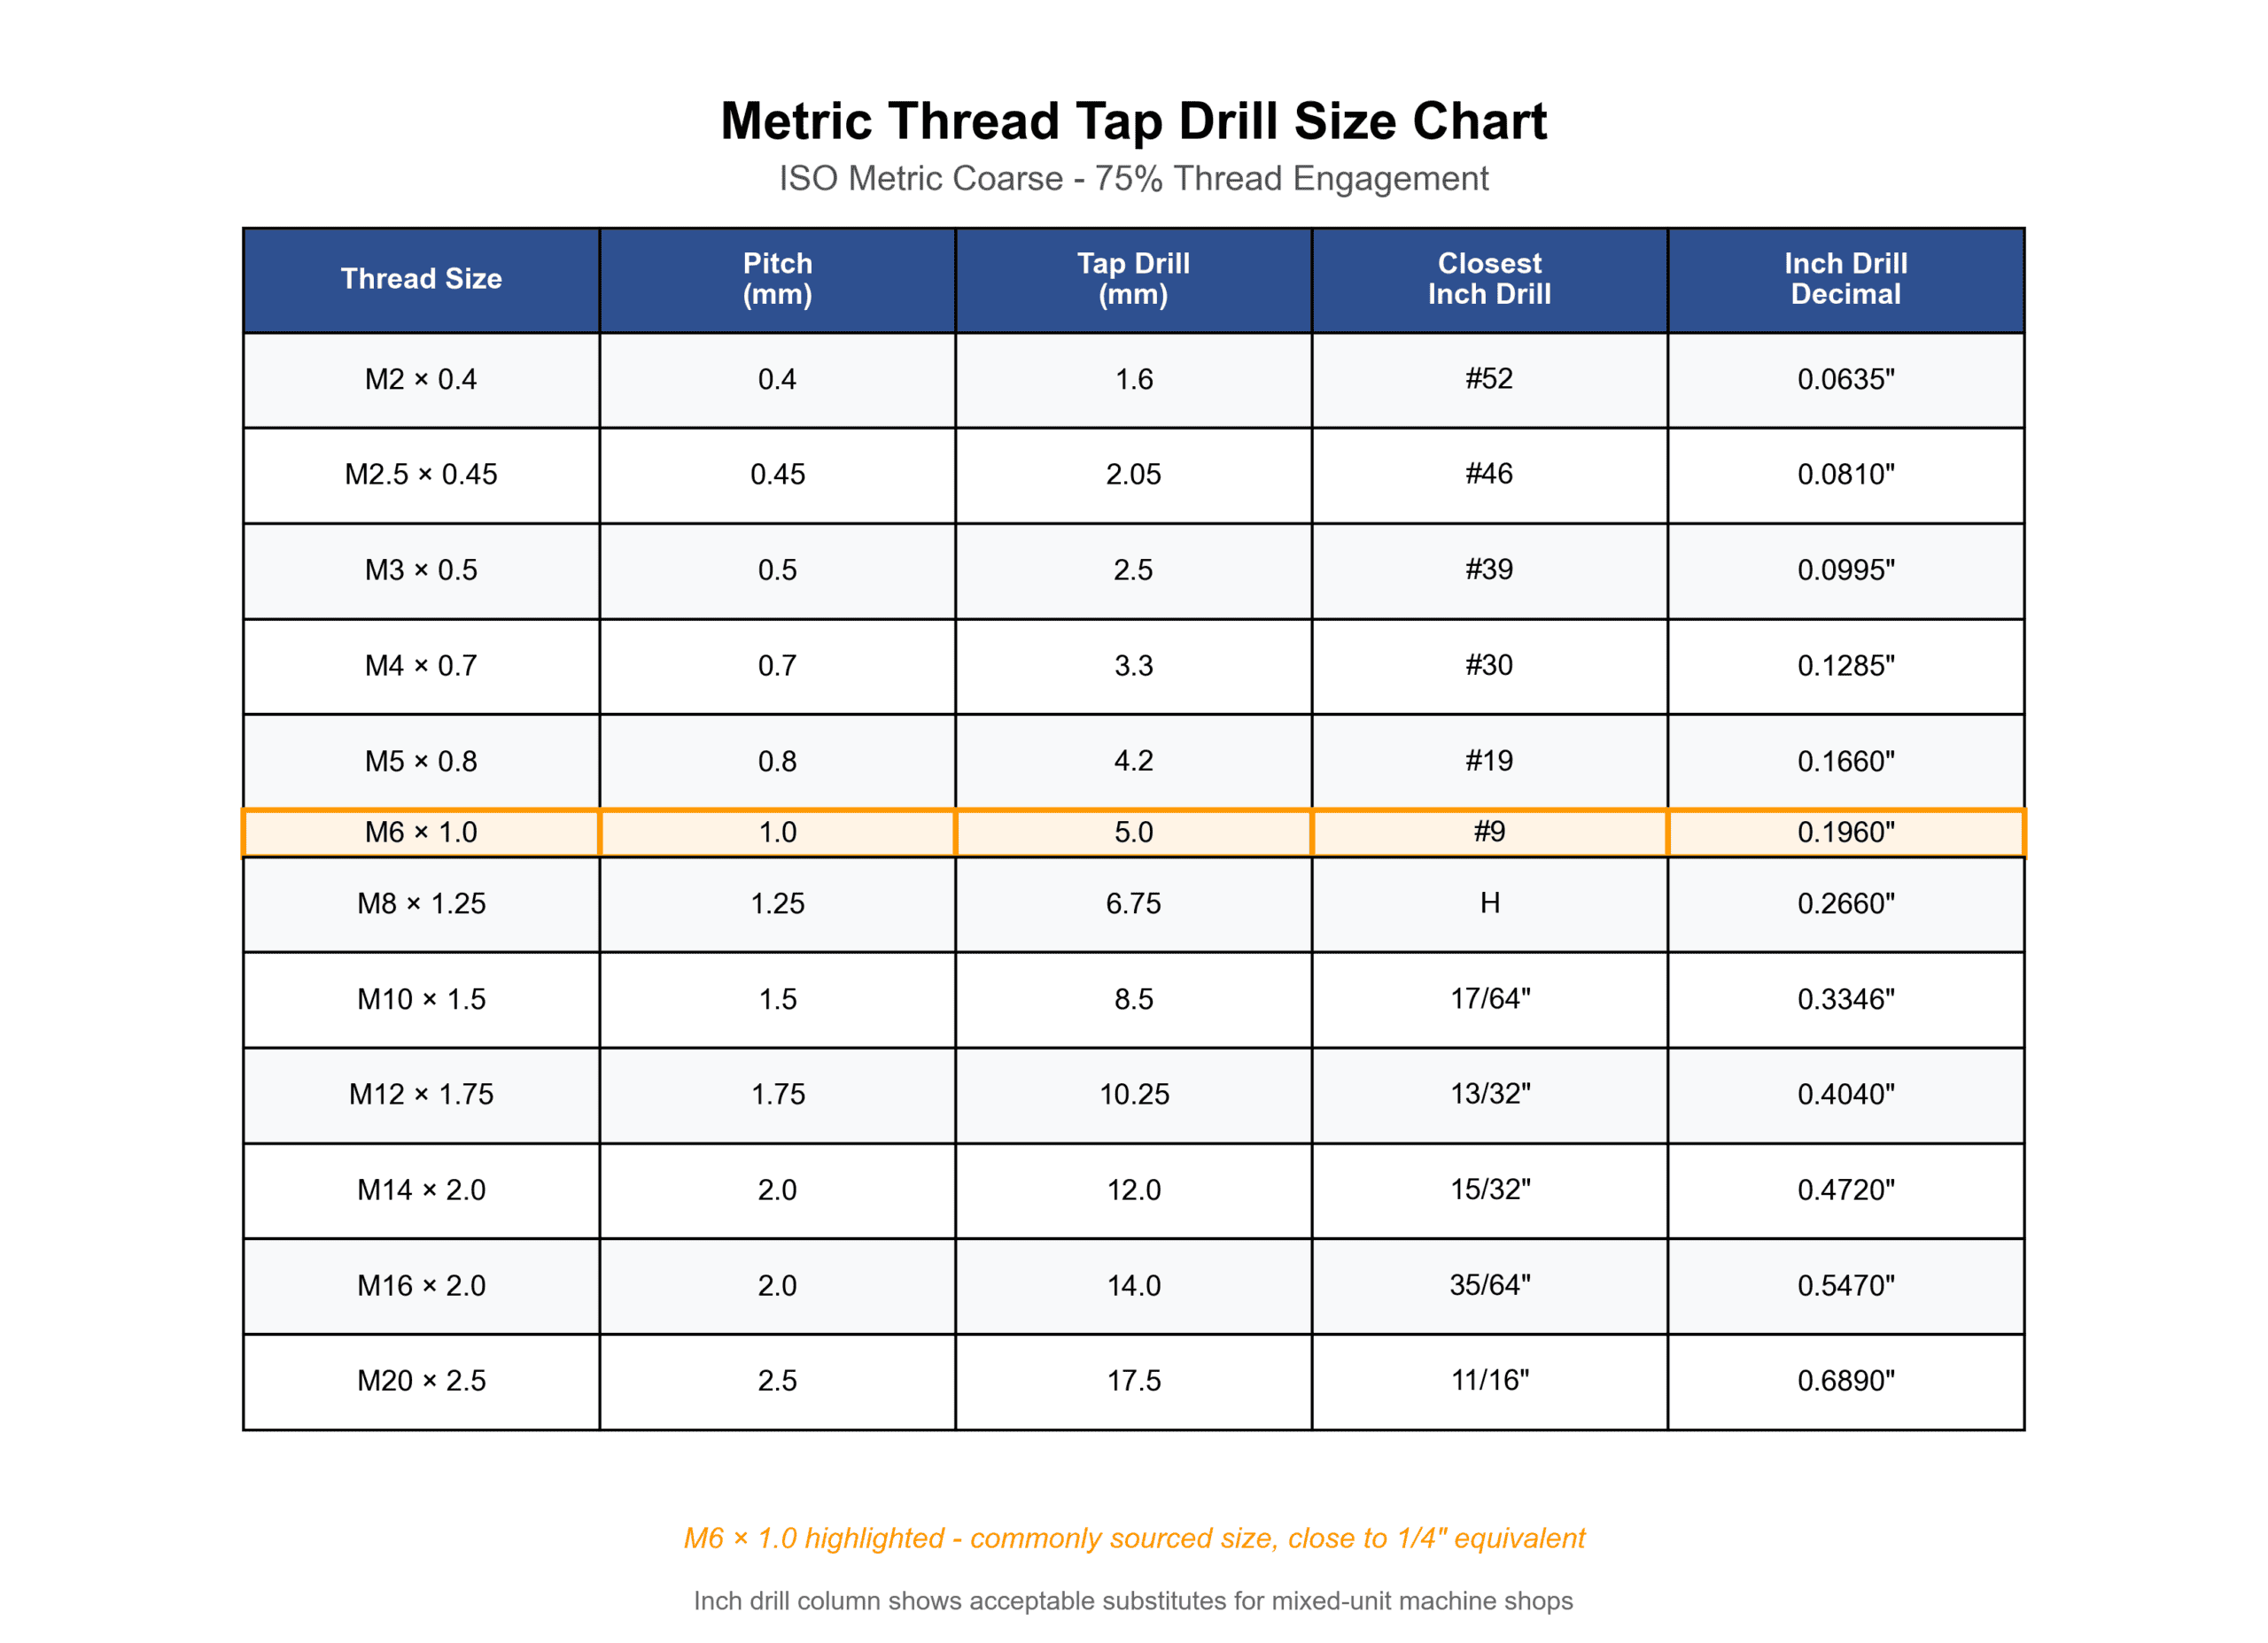
メートルねじの下穴ドリルサイズ
グローバル調達やメートル法で寸法が指定された製品には、ISO規格に基づいた以下の下穴ドリルサイズをご利用ください:
よくある質問
Q: 1/4-20ねじに対して、No.7ドリルのかわりに13/64″のドリルを使用してもよいですか?
A: いいえ。13/64″は0.2031″であり、指定されているNo.7(0.201″)よりも0.0021″大きくなります。これにより、ねじの噛み合い率が77%から約72%に低下します。これは60%の最小要件を満たしてはいますが、接続強度が約8%弱まります。
Q: 正確な下穴ドリルサイズがない場合はどうすればよいですか?
A: 次に大きいサイズではなく、必ず次に小さいサイズを使用してください。たとえば、No.7ドリル(0.201″)がない場合は、No.6(0.204″)ではなくNo.8ドリル(0.199″)を使用してください。
概要
正しい下穴ドリルサイズの選定は、ねじの強度、組み立ての信頼性、および生産効率に直接影響します。鋼材における1/4-20ねじの場合、No.7ドリル(0.201″)は業界標準である75%の噛み合い率を生み出します。これは締結部品の容量を超えるのに十分な強度を持ちつつ、実用的なタッピングを可能にします。
仕様に合わせたカスタムネジ、締結部品、または精密ねじ加工部品の製造をお探しですか? 技術図面、材料要件、数量をお送りください。当社のエンジニアリングチームが下穴寸法を確認し、お客様の特定の用途に最適なねじの噛み合い深さを提案いたします。IATF 16949の品質認証を取得し、OEMの大量生産能力を備え、強度区分8.8から12.9までのDIN/ISO準拠の締結部品を製造しています。