 Korean
 English
 German
 Spanish
 Portuguese
 French
 Japanese
 Arabic
 Vietnamese
 Russian
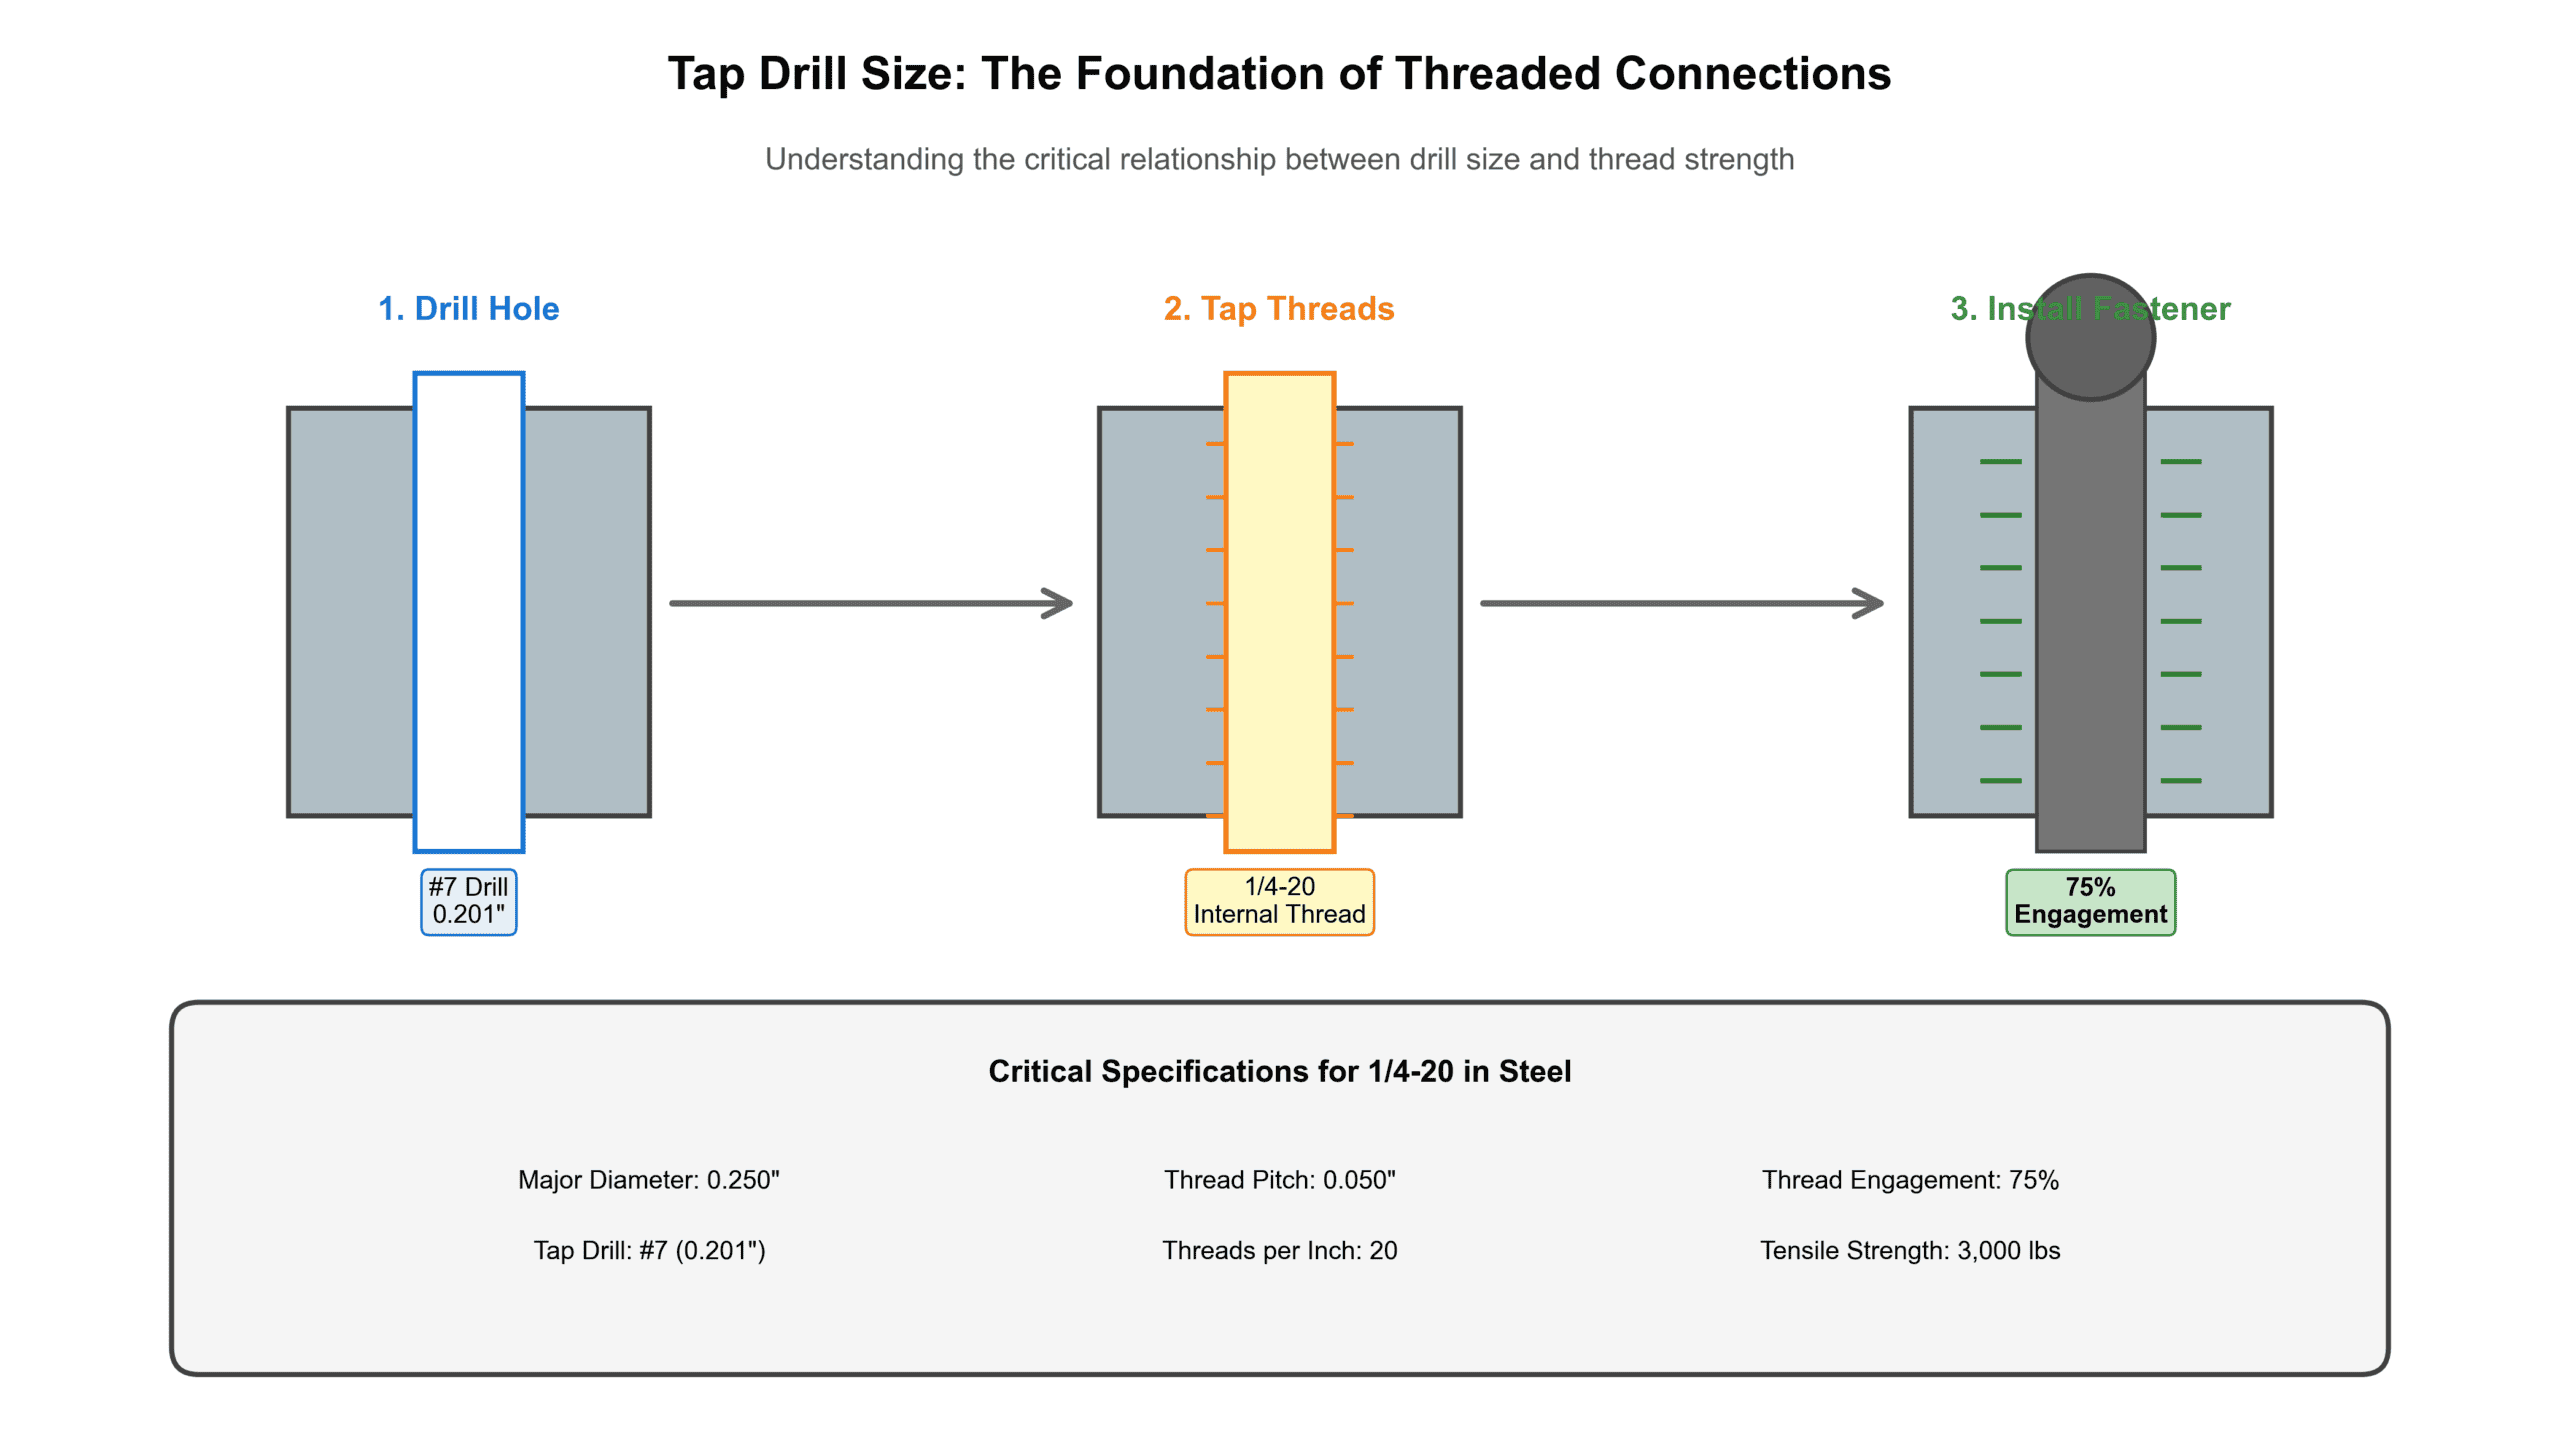
직접 답변: 1/4-20 나사산의 경우, 강철에서 표준 75% 나사산 맞물림을 달성하기 위해 7번 드릴 비트(직경 0.201″)를 사용하십시오. 이는 부드러운 탭 가작업을 허용하면서 최적의 강도를 제공합니다. 드릴 사이즈는 재질 경도에 따라 달라집니다. 스테인리스 스틸은 8번(0.204″)이 필요할 수 있으며, 주철은 6번(0.199″)이 더 적합합니다. 잘못된 드릴 사이즈는 나사산 마모, 탭 파손 또는 하중을 견디지 못하는 취약한 연결로 이어집니다.
생산용 패스너를 지정할 때 공급업체에 나사산 명칭, 재질 등급, 구멍 유형(관통 또는 막힌 구멍), 요구 공차, 수량을 전달하세요. 당사의 엔지니어링 팀은 탭 드릴 치수를 검토하고 특정 용도에 맞는 나사산 맞물림 깊이를 권장합니다.
탭 드릴 사이즈란 무엇이며 왜 중요한가
탭 드릴 사이즈는 내부 나사산을 절단하기 전에 뚫는 구멍의 직경입니다. 이는 탭이 나사산을 형성하기 위해 남겨두는 재료의 양을 결정합니다. 그 관계는 다음과 같은 패턴을 따릅니다:
- 주요 직경: 나사산의 바깥쪽 모서리 (1/4-20의 경우 0.250″)
- 소경: 나사산의 뿌리 (피치에서 계산됨)
- 탭 드릴 사이즈: 최소 직경과 최대 직경 사이에 구멍 생성
업계 표준 목표 75% 나사산 맞물림— 내부 나사산이 이론적 최대 깊이의 75%를 채운다는 의미입니다. 이 균형은 수십 년간의 기계적 테스트를 통해 도출되었습니다:
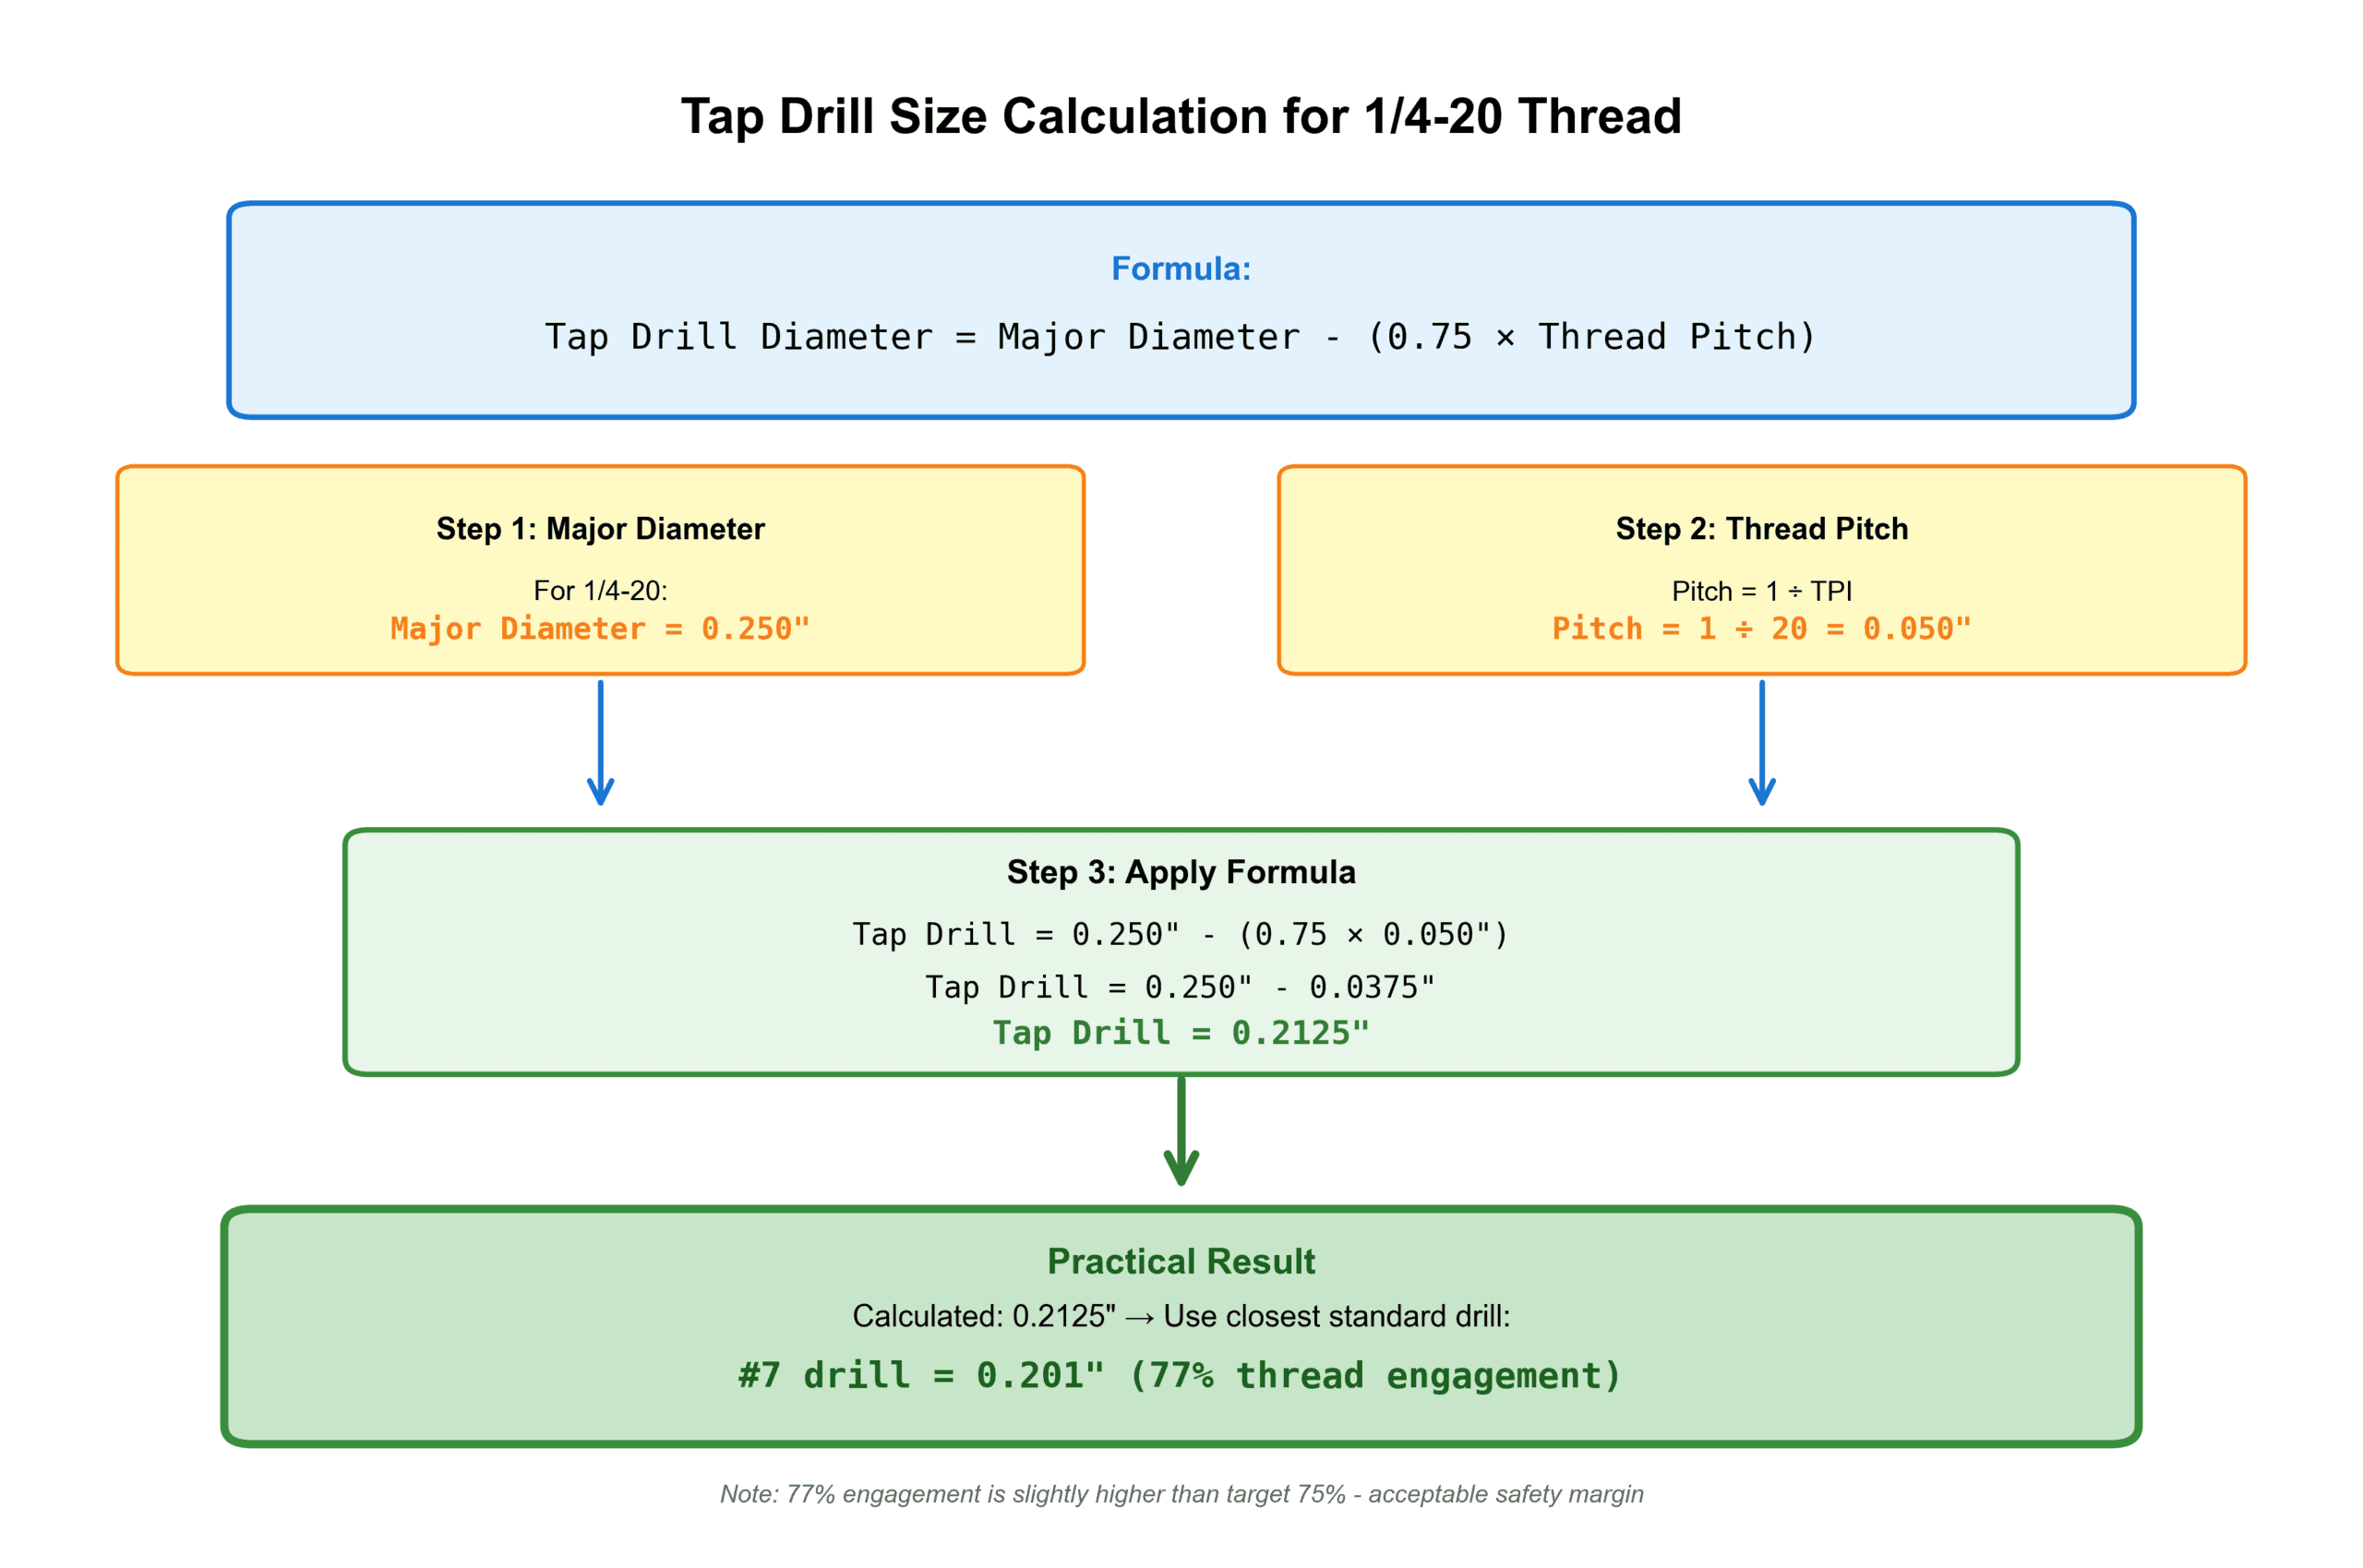
- 60% 맞물림 미만: 일반적인 토크 하중에서 나사산 마모
- 75% 맞물림: 합리적인 탭 작업 노력으로 완전한 패스너 강도 확보
- 85% 맞물림 초과: 최소한의 강도 향상에 비해 탭 파손율이 극도로 증가
실제 고장 결과
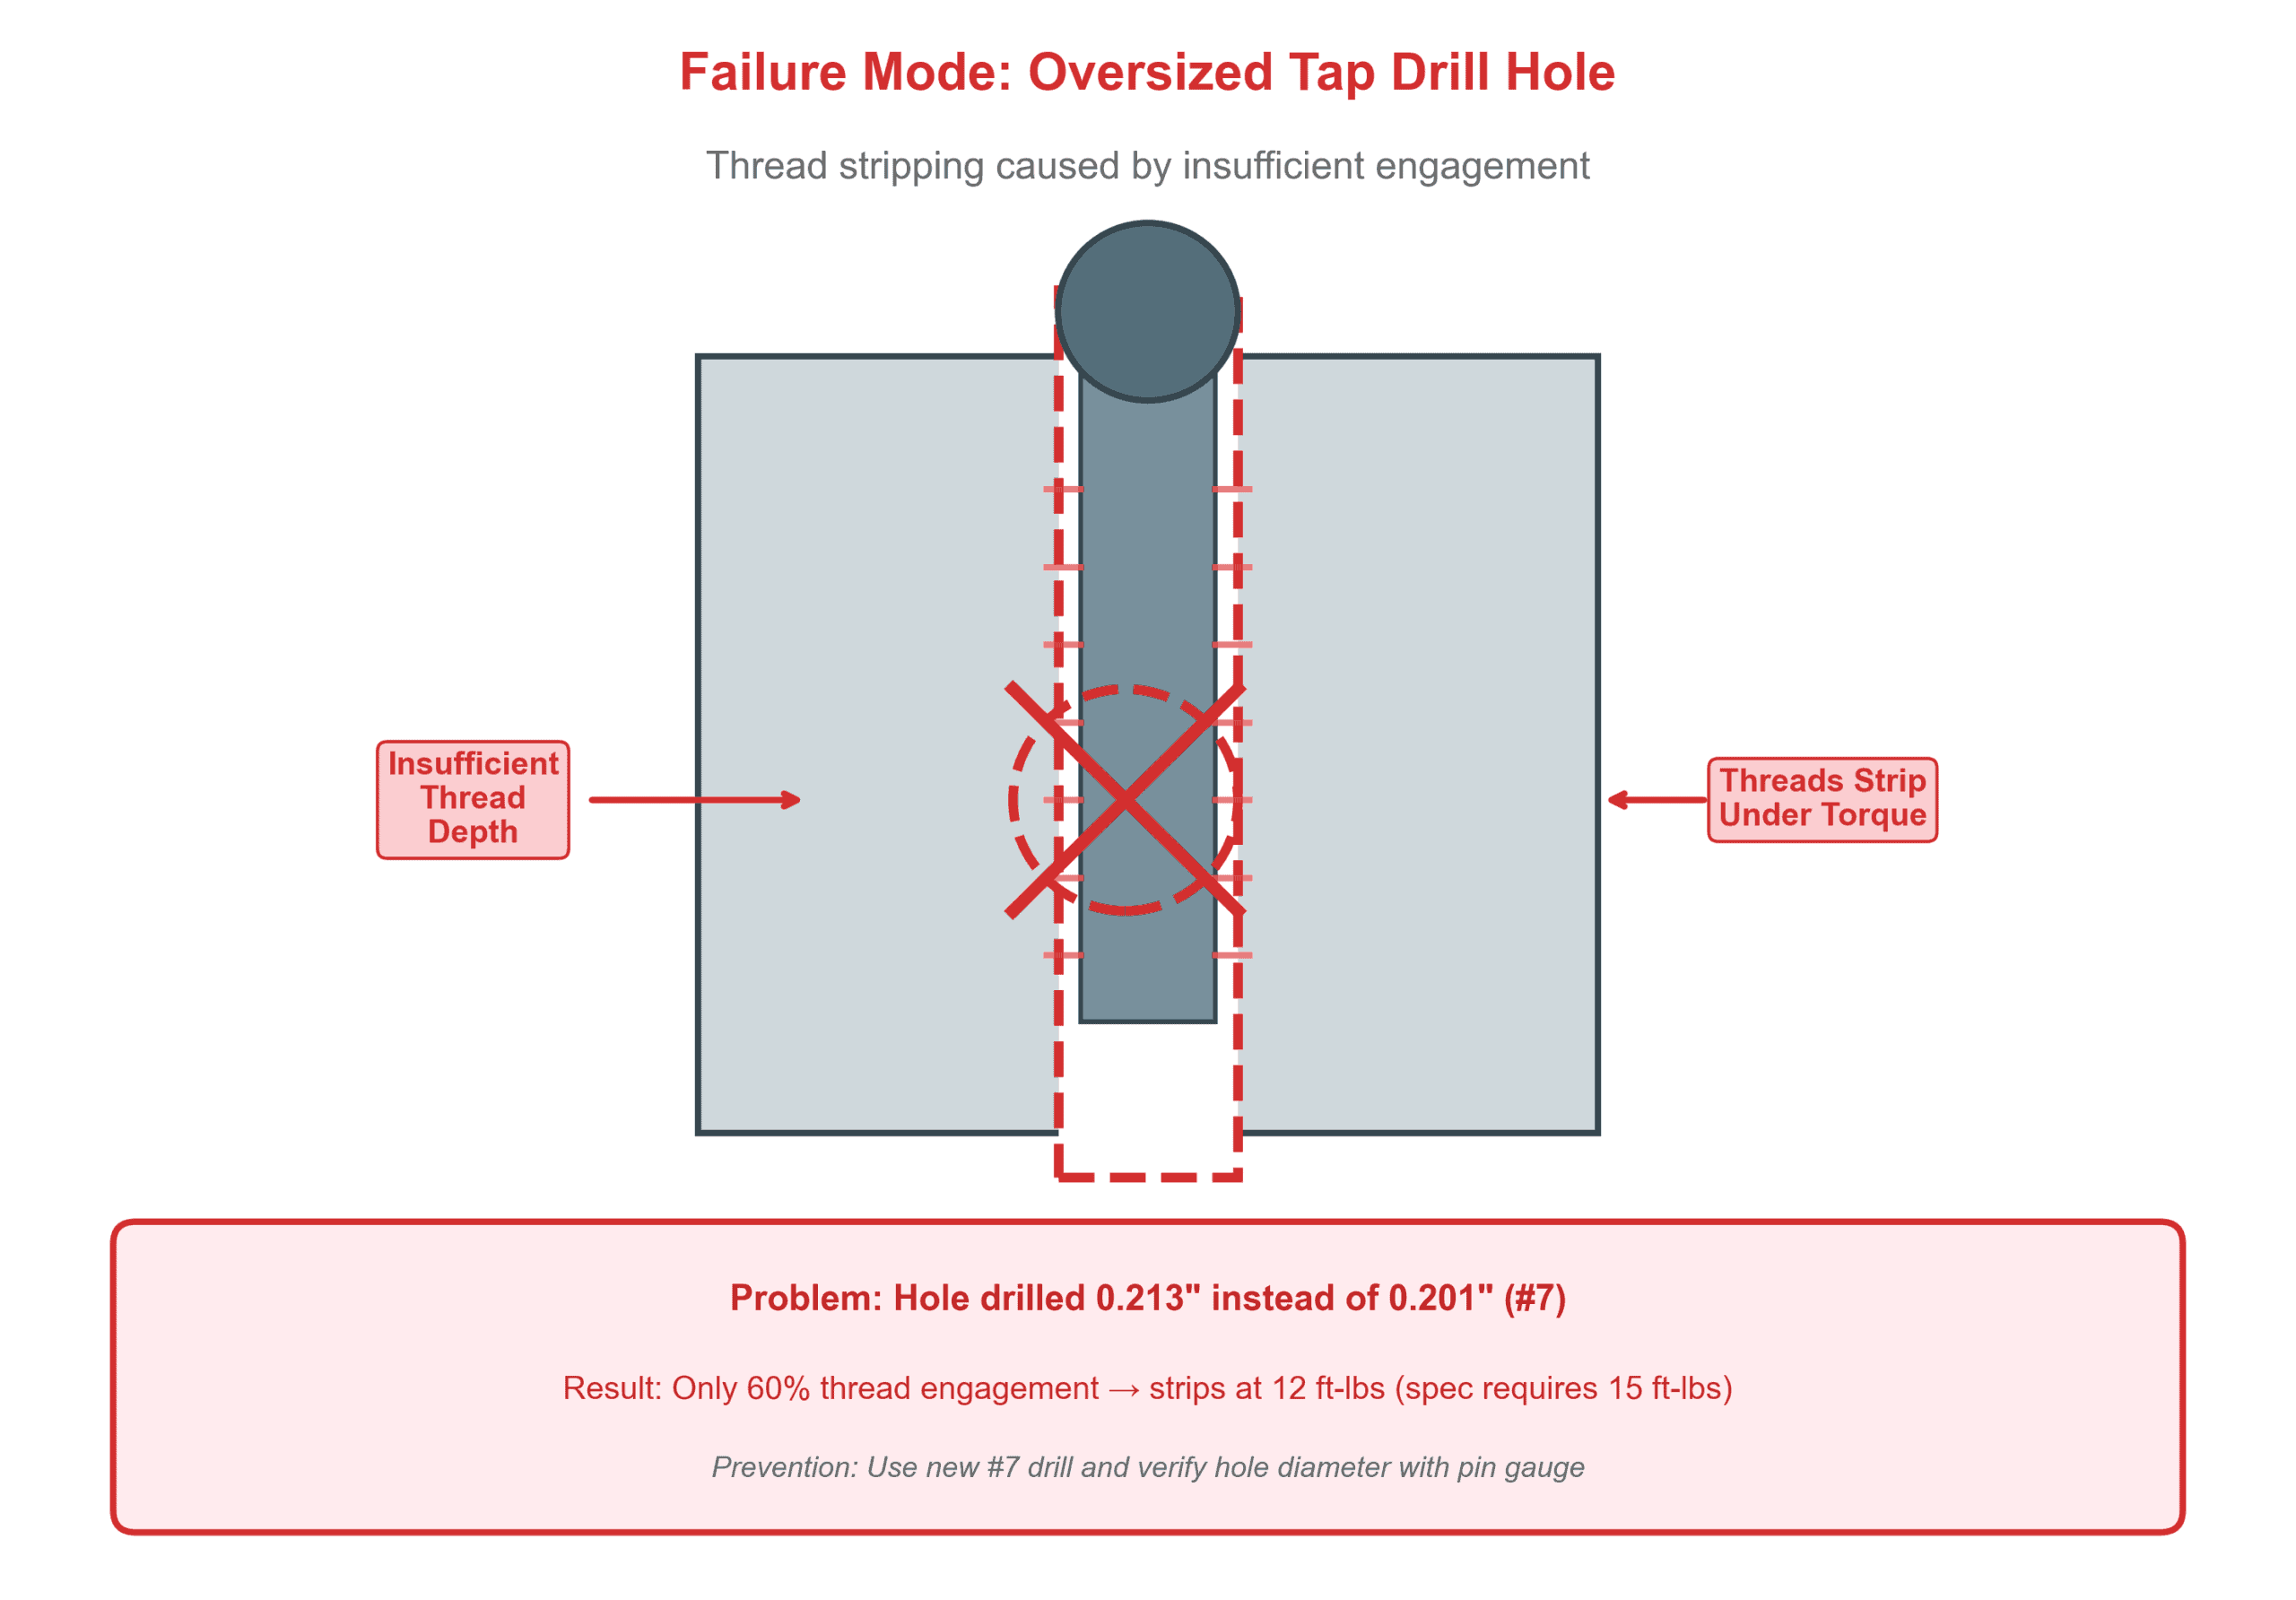
사례 A: 알루미늄 하우징, 규격 초과 구멍
한 기계 제조업체가 6061-T6 알루미늄 하우징에 1/4-20 나사산을 위해 0.213″ 구멍을 뚫었습니다(시방서에는 0.201″ 요구됨). 그 결과 발생한 65% 나사산 맞물림으로 인해 작업자가 장착 볼트를 15 ft-lbs(어셈블리 요구치인 20 ft-lbs보다 훨씬 낮음)로 조일 때 점진적인 나사산 마모가 발생했습니다. 480개 유닛으로 구성된 전체 생산 배치에 헬리코일 나사산 인서트가 필요하여 유닛당 재작업 비용이 8.40달러 추가되었고 일정은 2주 지연되었습니다.
근본 원인: 현장에서 장기 사용으로 인해 0.213″로 마모된 13/64″ 드릴(0.2031″)을 사용했습니다. 검증 게이지는 사용되지 않았습니다.
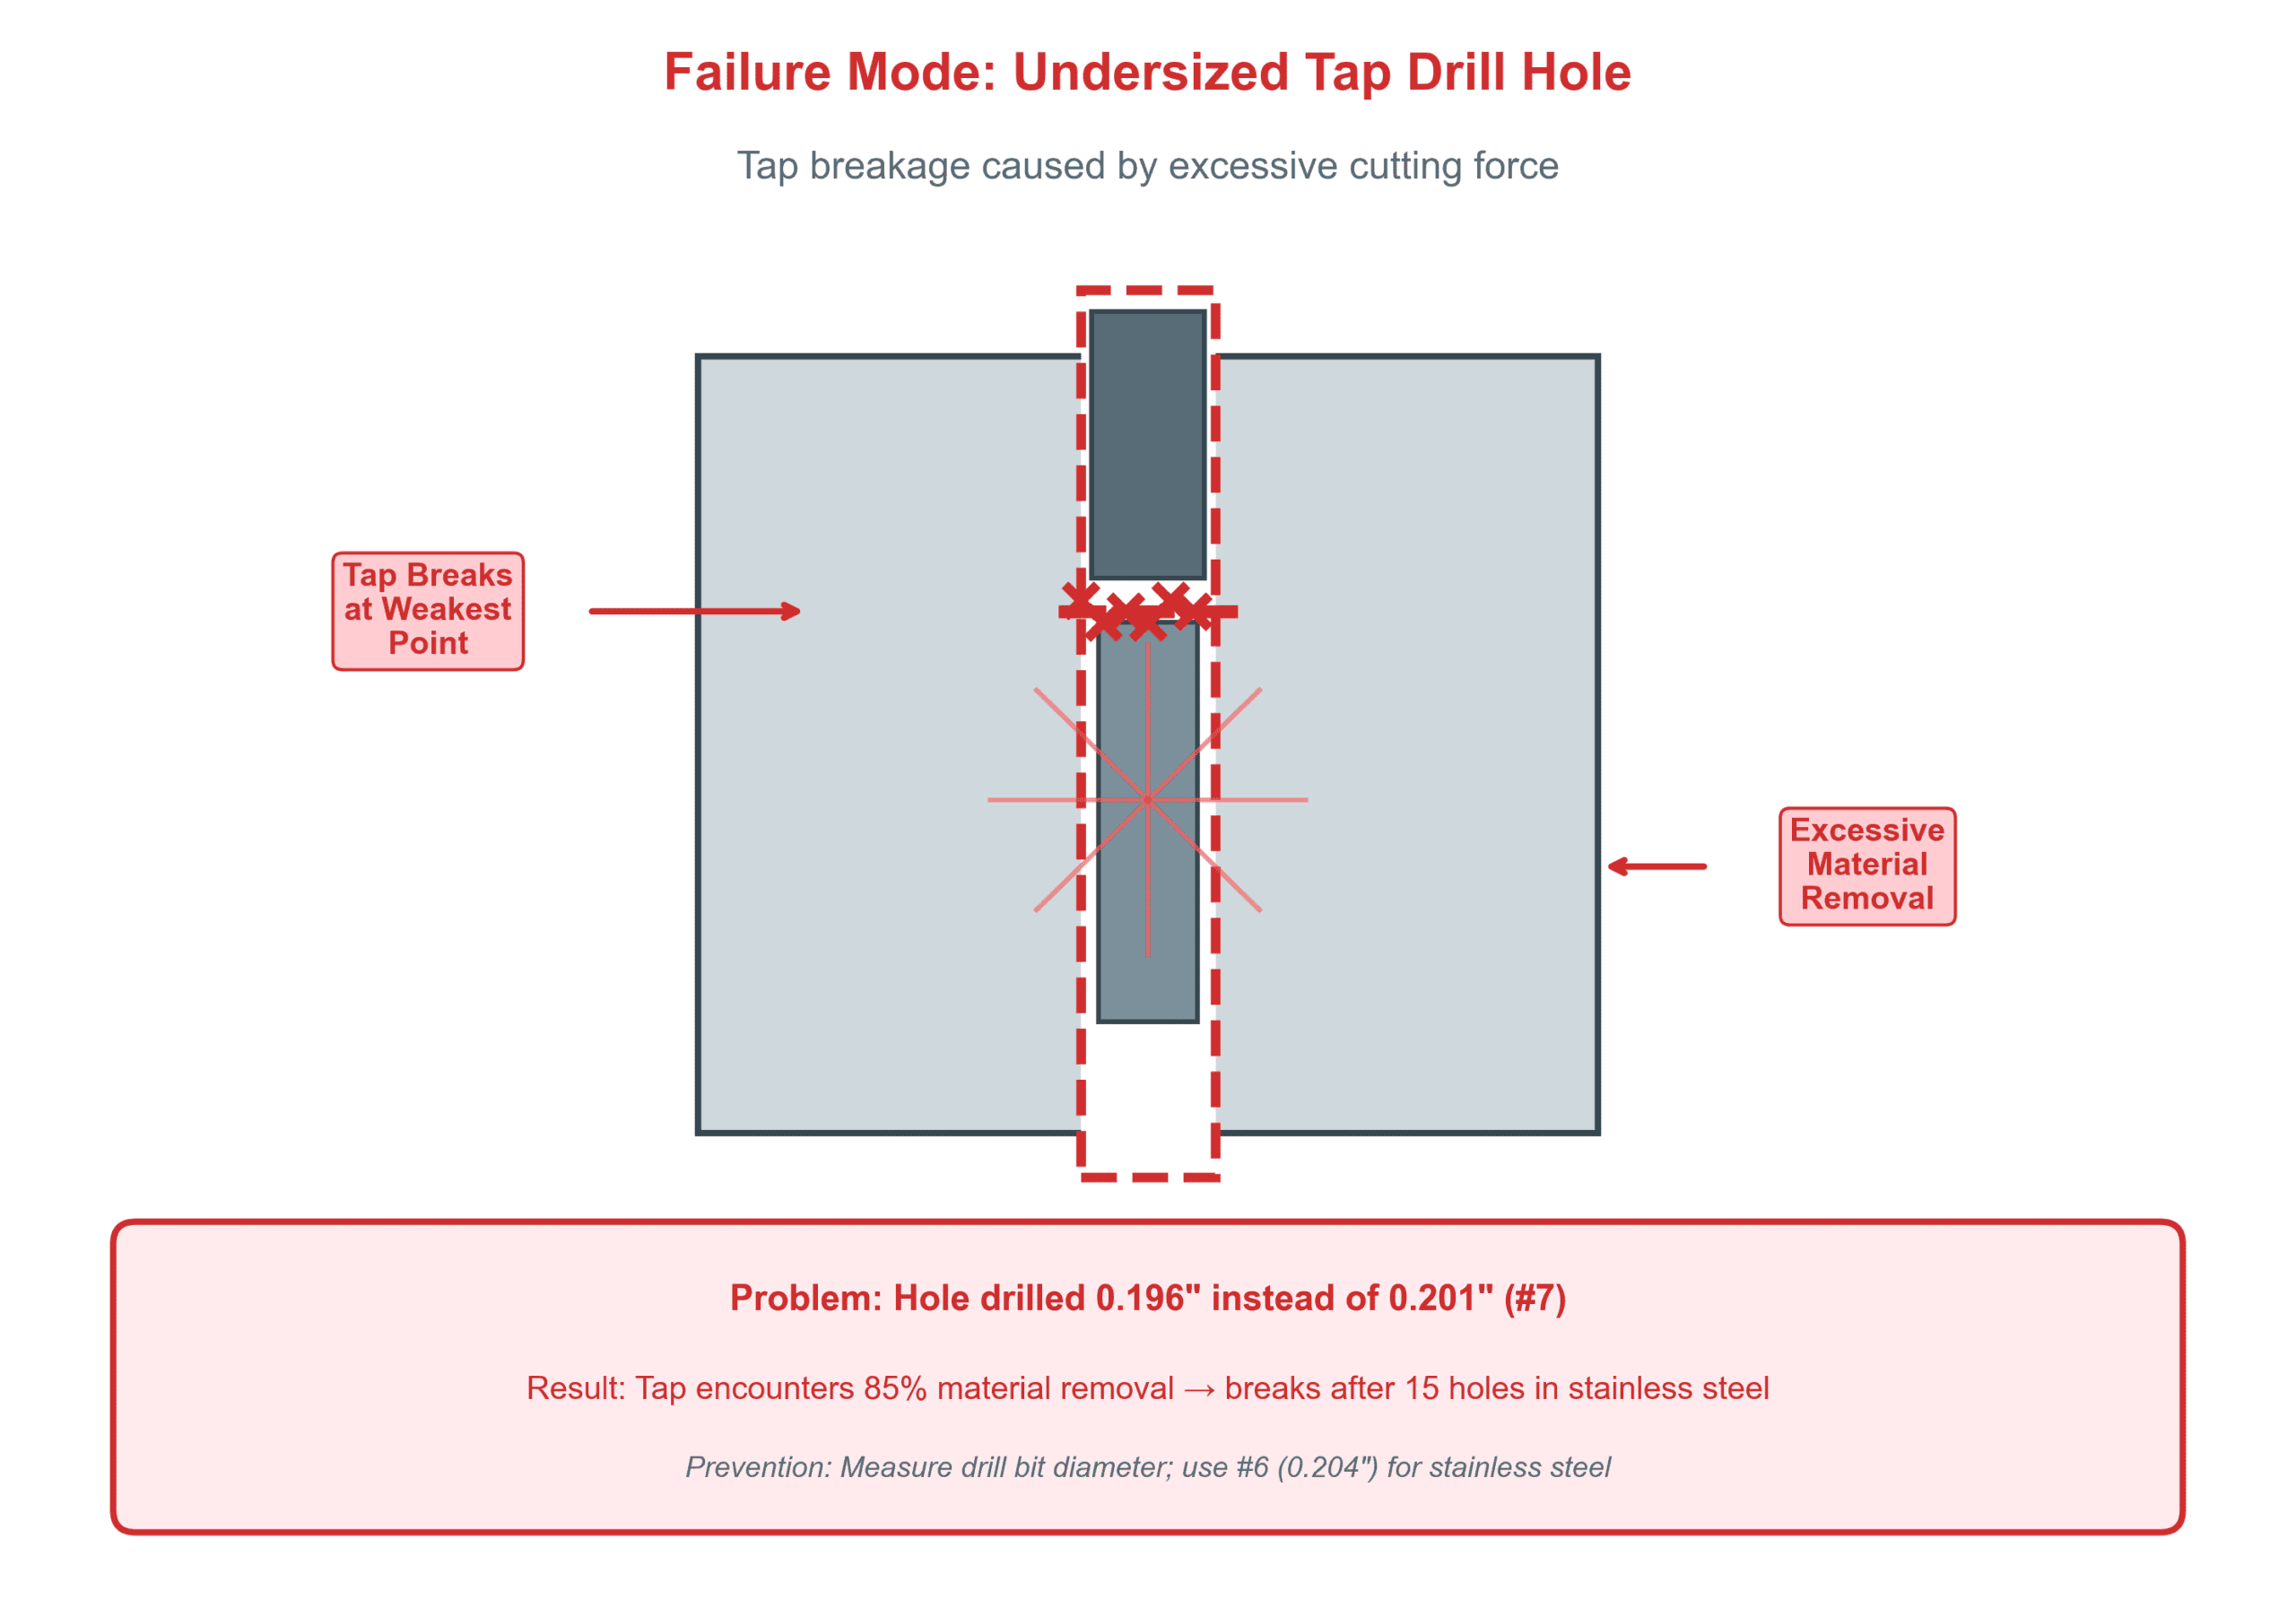
사례 B: 스테인리스 스틸 브래킷, 규격 미달 구멍
한 계약 제조업체가 304 스테인리스 브래킷에 1/4-20 나사산을 위해 0.196″ 구멍을 뚫었습니다. 좁은 파일럿 홀로 인해 처음 50개의 부품에서 12개의 탭 파손이 발생했습니다. 부러진 탭을 추출하려면 구멍당 85달러의 EDM 작업이 필요했으며, 부품 8개가 완전히 파손되었습니다.
근본 원인: 이 작업은 스테인리스 스틸의 가공 경화 특성을 고려하지 않고 연강 탭 드릴 크기(0.201″)를 지정했습니다. 올바른 크기는 0.204″(#7 드릴)여야 했습니다.
탭 드릴 사이즈 계산 방법
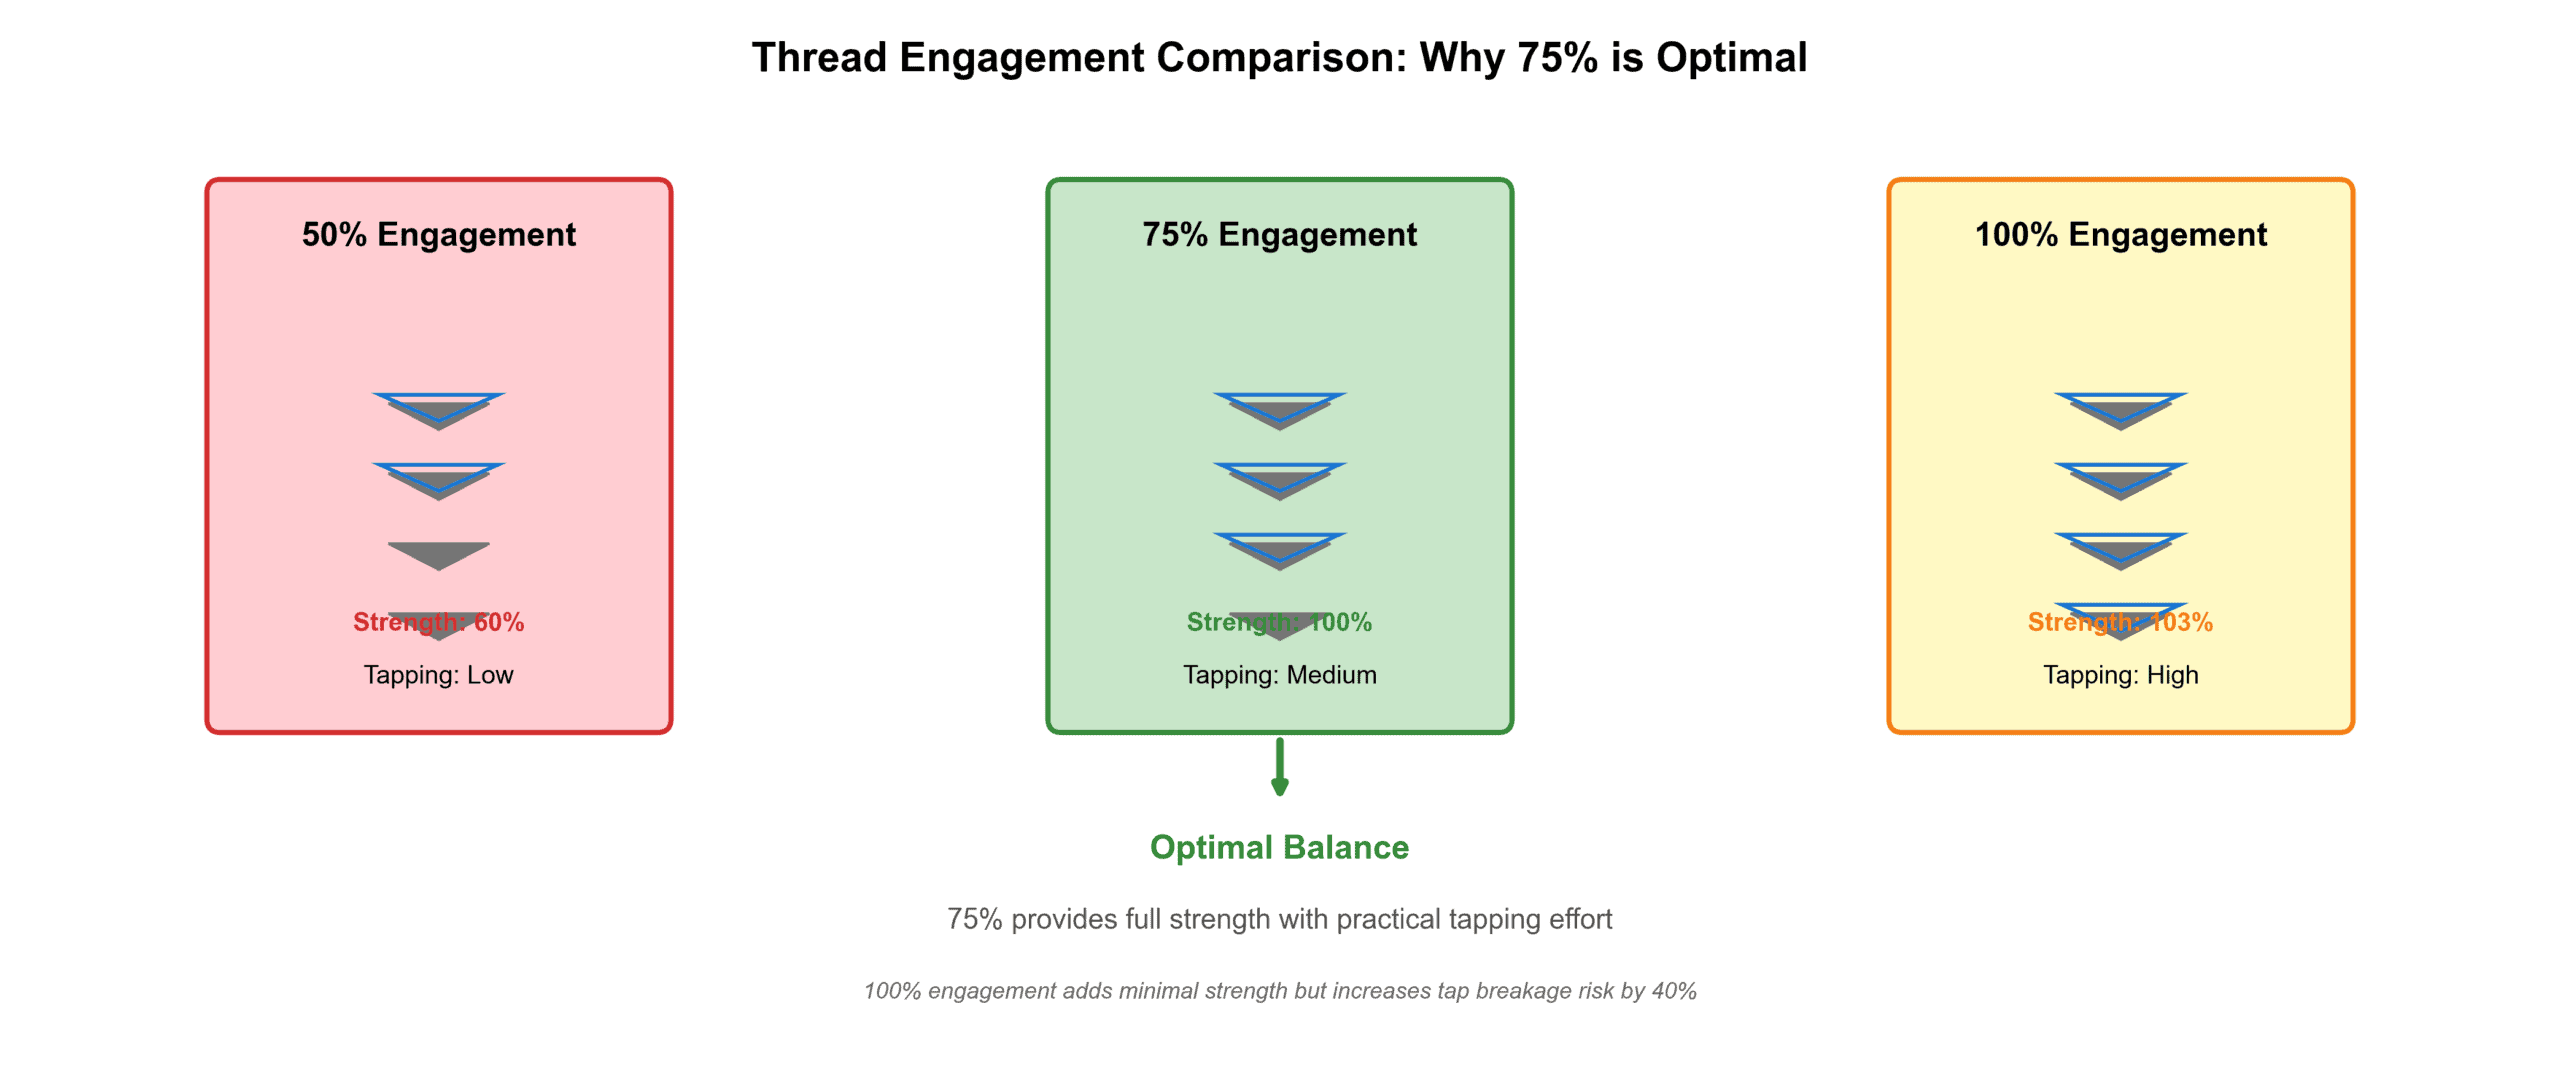
75% 나사산 맞물림을 위한 기본 공식은 다음과 같습니다:
탭 드릴 지름 = 호칭 지름 – (0.75 × 나사 피치)
유니파이 나사의 경우, 피치는 1 ÷ 인치당 나사산 수와 같습니다. 1/4-20의 경우:
- 호칭 지름 = 0.250″
- 피치 = 1 ÷ 20 = 0.050″
- 탭 드릴 = 0.250″ – (0.75 × 0.050″) = 0.250″ – 0.0375″ = 0.2125″
가장 가까운 표준 드릴은 0.201″인 #7이며, 이는 실제로 약 77%의 맞물림을 제공하여 안전을 위해 약간 보수적입니다.
왜 75% 나사산 맞물림인가요?
이 백분율은 실제 나사산 높이와 이론적 최대 나사산 높이의 비율을 나타냅니다. 1950년대의 엔지니어링 연구(Machinery’s Handbook에 기록됨)에 따르면 다음이 밝혀졌습니다:
- 50% 맞물림: 전단 강도는 패스너 강도의 60%에 불과함
- 75% 맞물림: 전단 강도가 패스너 인장 강도와 같거나 이를 초과함
- 100% 맞물림: 75%보다 단지 3~5% 더 강하지만, 탭 가공력은 40% 증가함
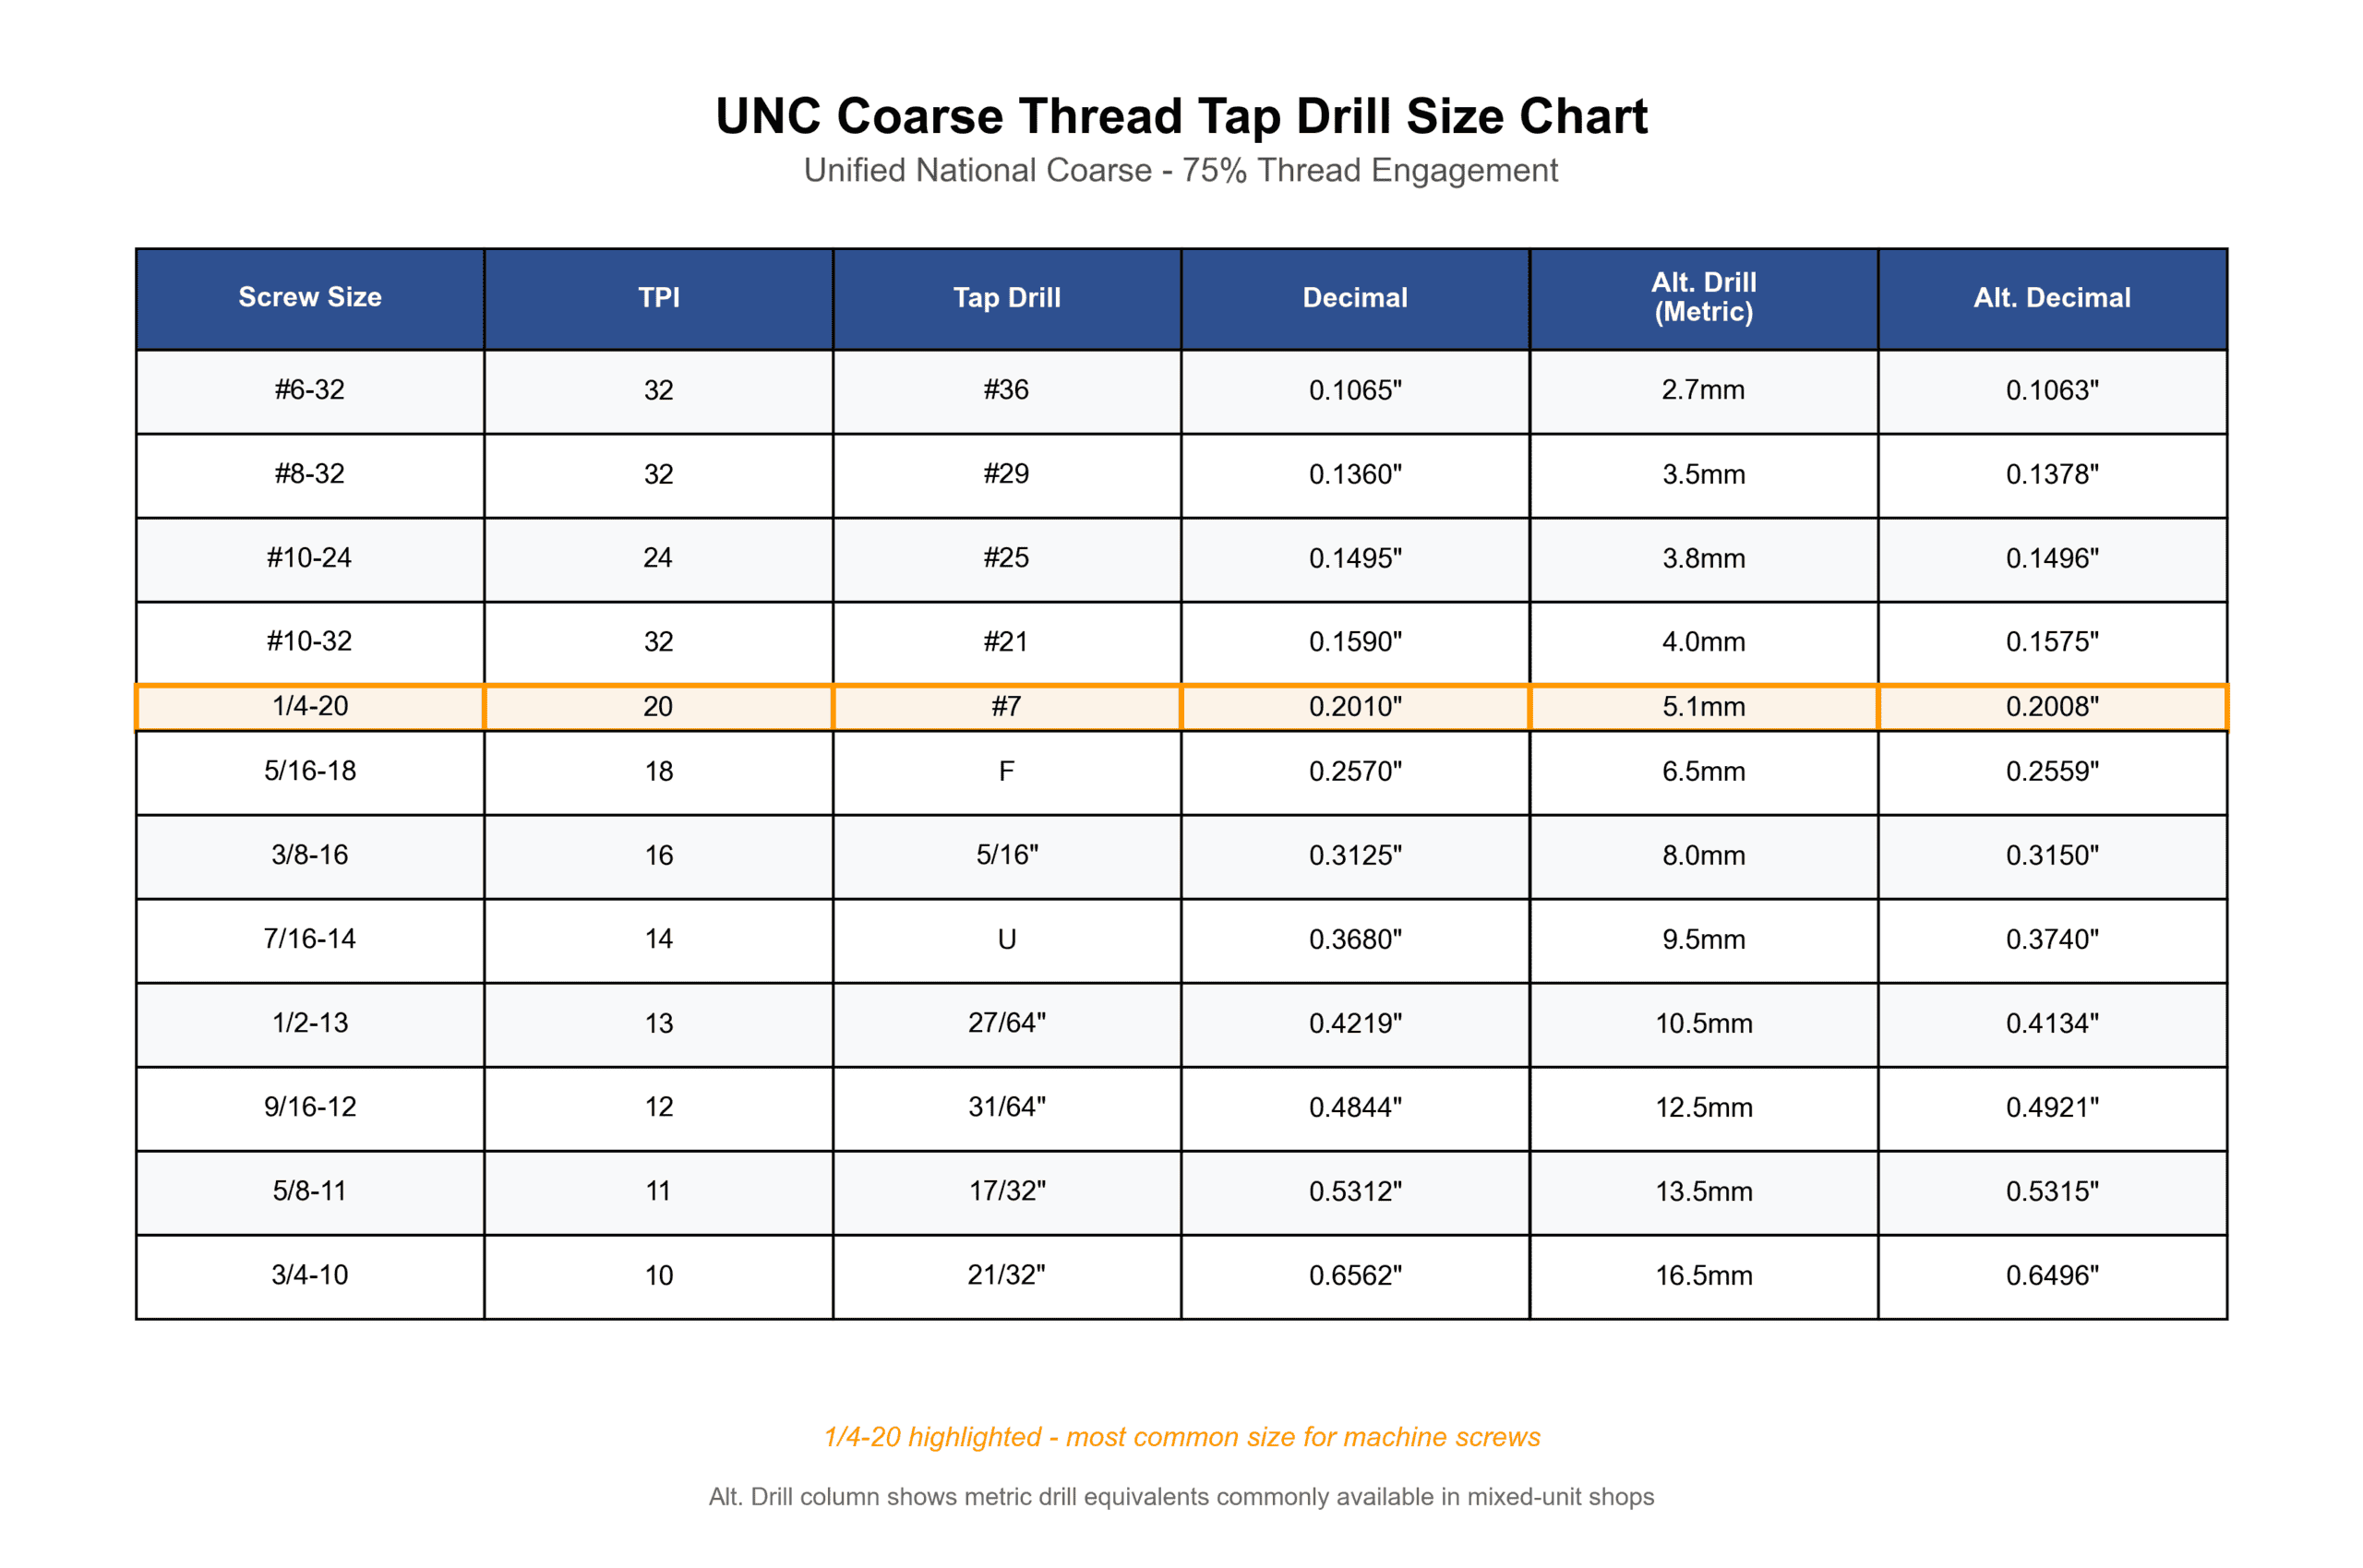
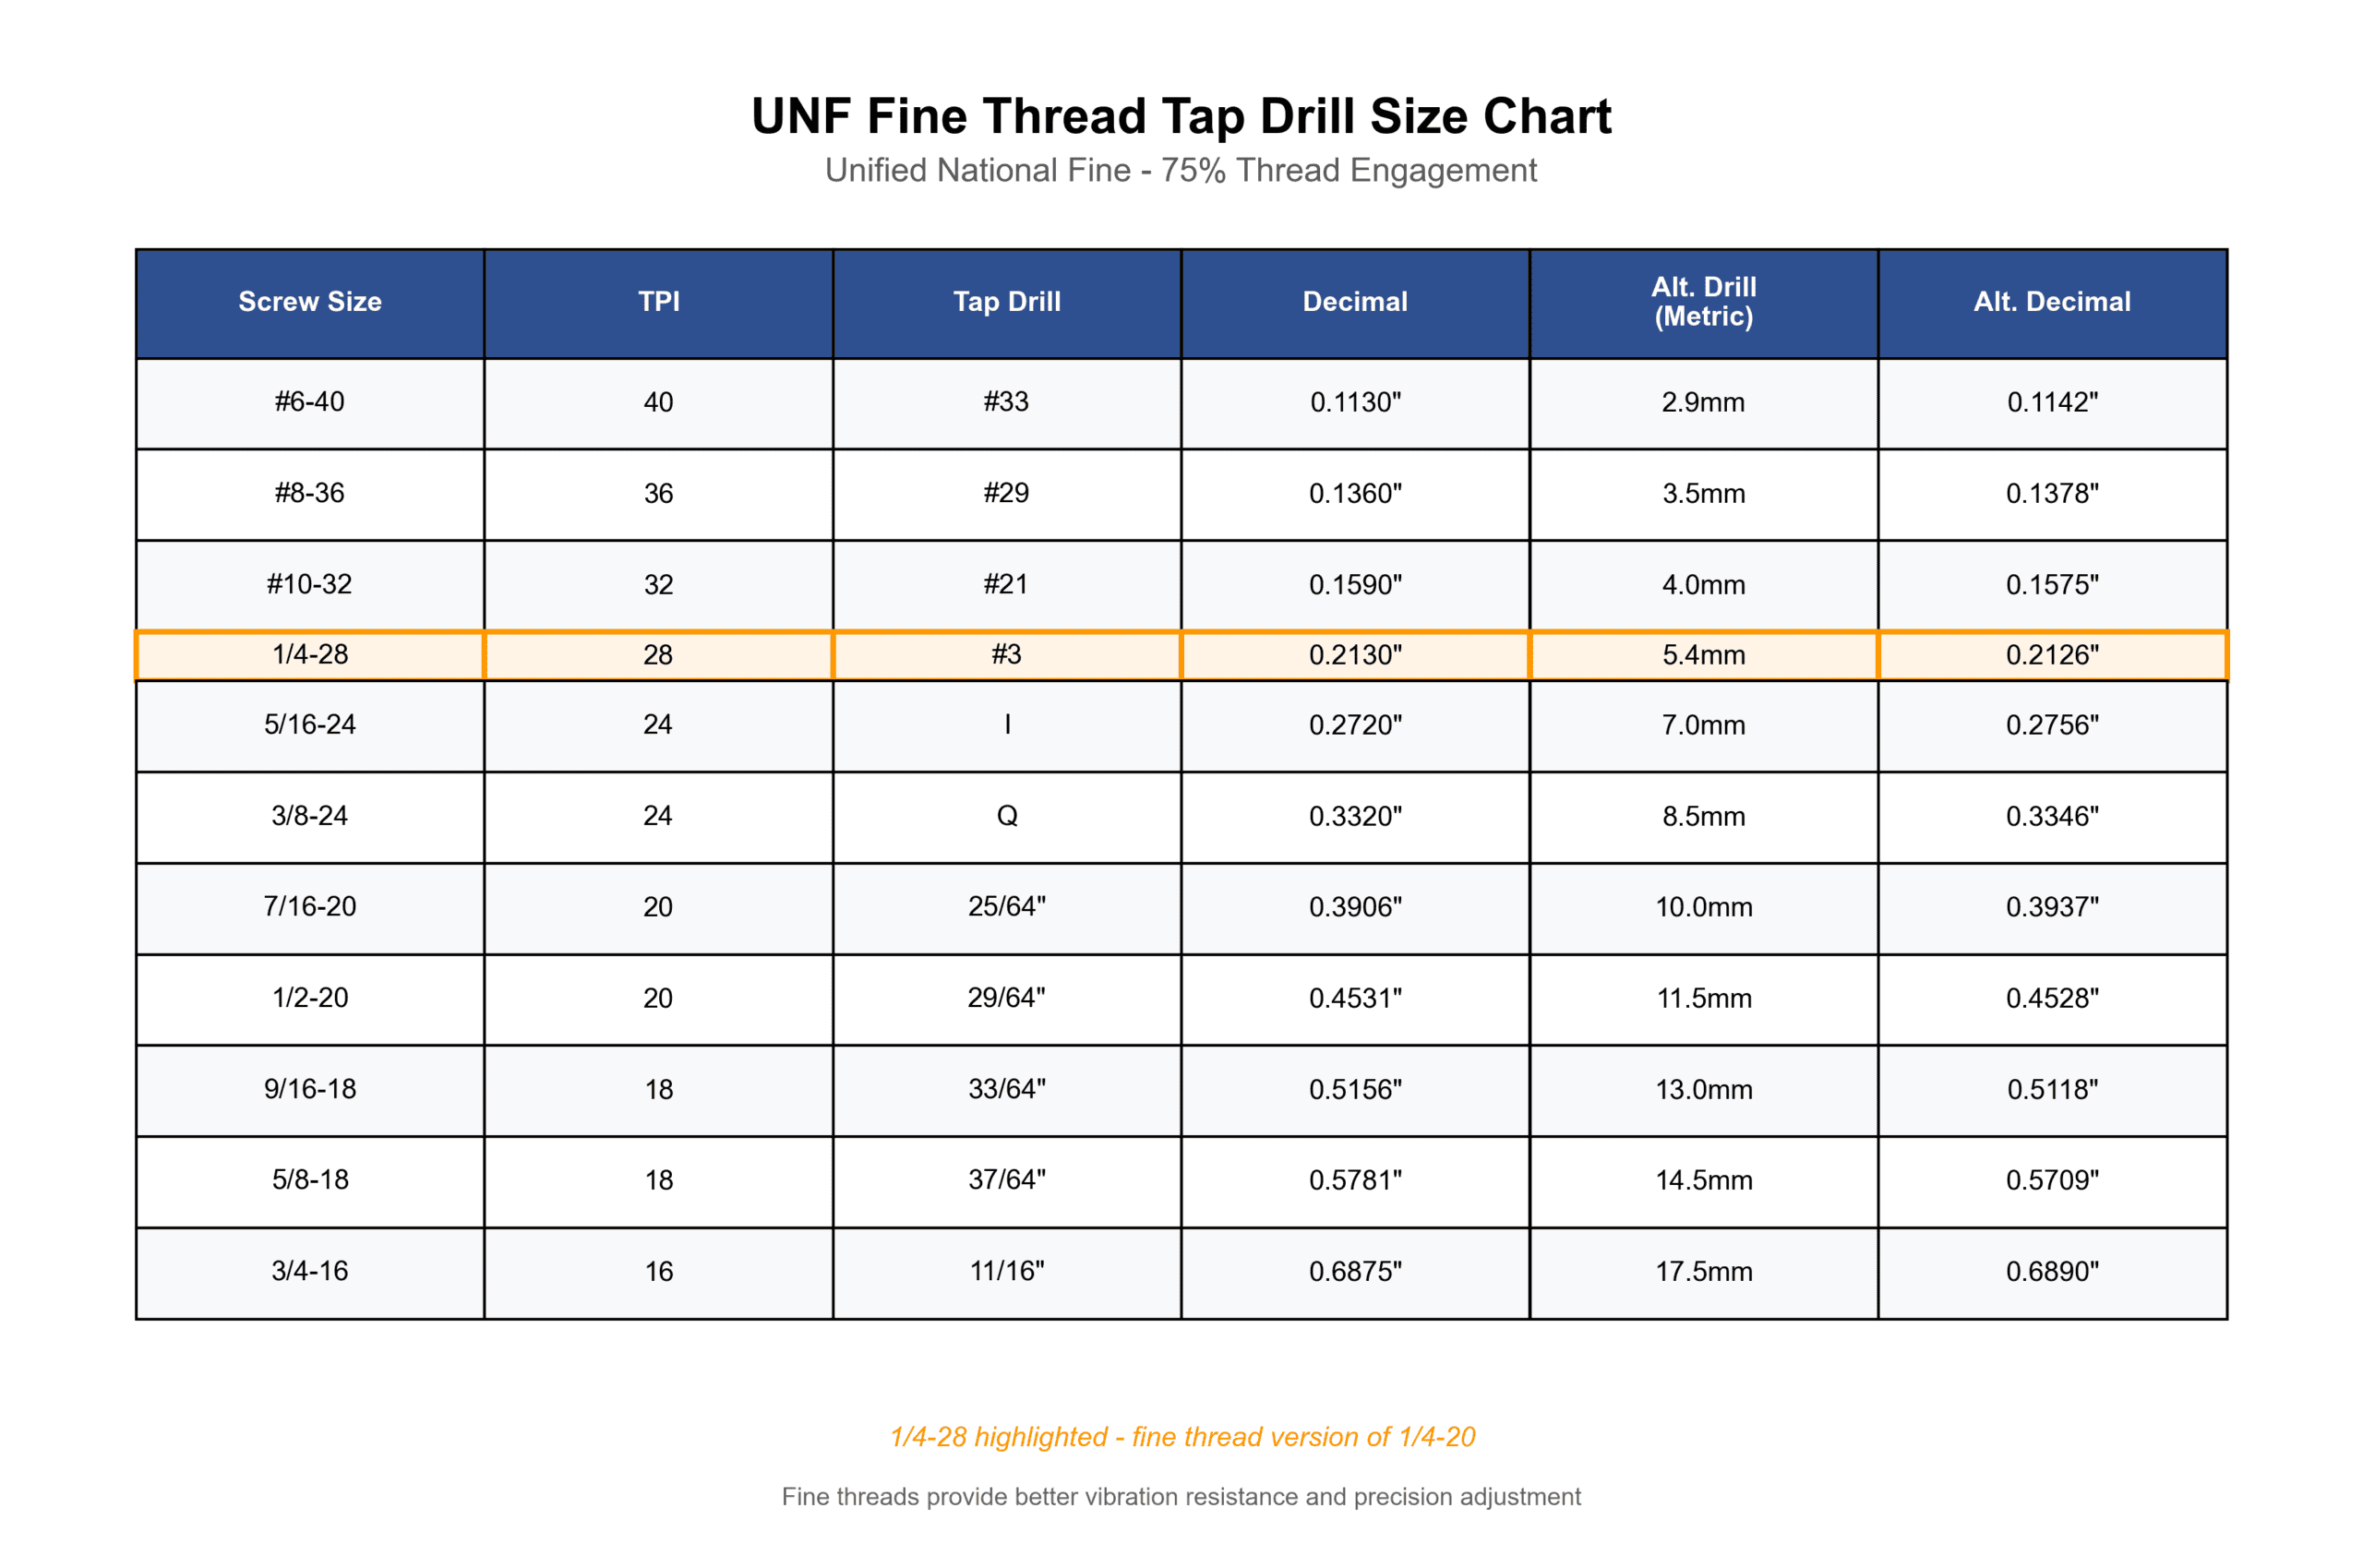
전체 탭 드릴 크기 차트
통합 보통 나사(UNC)
통합 가는 나사(UNF)
소재별 탭 드릴 권장 사항
소재마다 탭 가공력에 다르게 반응합니다. 이 매트릭스는 강철 기준값에서의 권장 조정값을 보여줍니다:
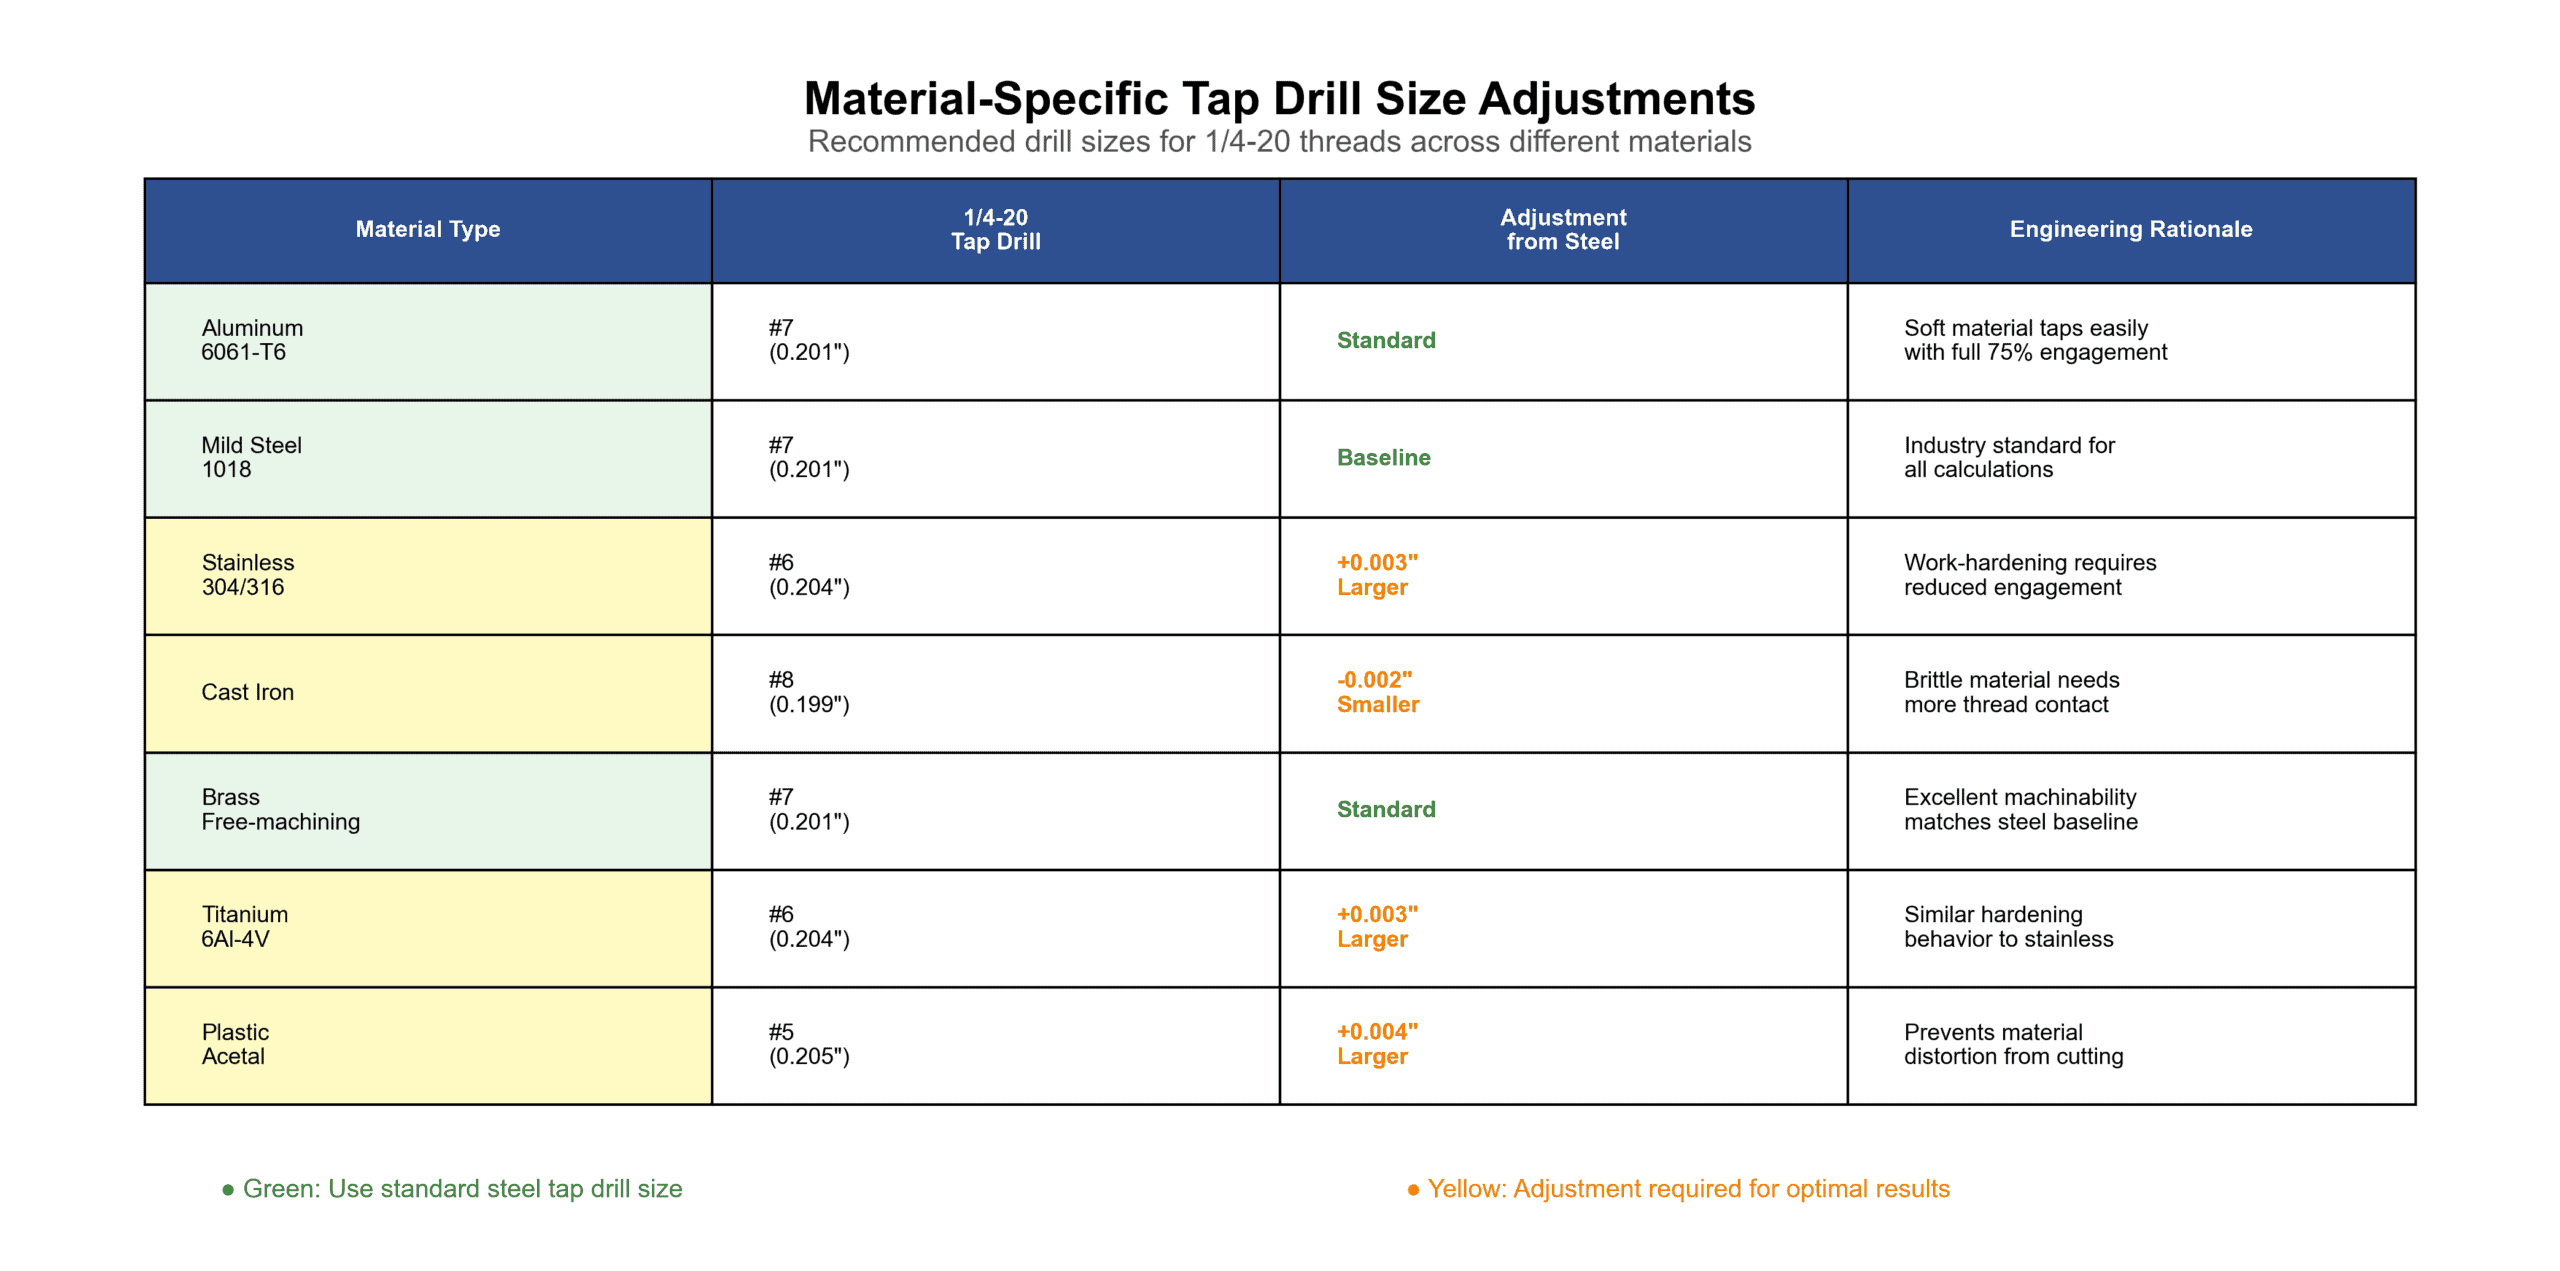
스테인리스 강 절단 중 급격하게 가공 경화됩니다. 탭의 선두 나사산이 소재를 압축하고 경화시켜, 이어지는 각 나사산을 성형하기 더 어렵게 만듭니다. 구멍을 0.003인치 넓히면 나사산 맞물림이 77%에서 약 72%로 감소합니다. 이는 여전히 60% 최소값보다 훨씬 높지만 탭 가공이 훨씬 쉬워집니다. 생산 공장에서는 이 조정을 통해 탭 수명이 3~5배 연장된다고 보고합니다.
일반적인 실수와 피하는 방법
1. 마모된 드릴 비트 사용
문제점: 드릴 비트의 바깥쪽 절단 날이 마모되어 유효 직경이 줄어듭니다. 1/4인치 드릴(공칭 0.201인치)은 장기간 사용 후 0.197인치로 측정되어 너무 작은 구멍을 만들 수 있습니다.
해결 방법: 강철의 경우 500개의 구멍마다, 알루미늄의 경우 1000개의 구멍마다 핀 게이지로 드릴을 측정하세요. 0.003인치 이상 작게 측정되는 드릴은 따로 표시해 두세요. 드릴 하나의 비용은 4~8달러이지만, 부품에 박힌 부러진 탭을 제거하는 비용은 85~200달러입니다.
품질 관리: 탭 드릴 크기를 확인하는 방법
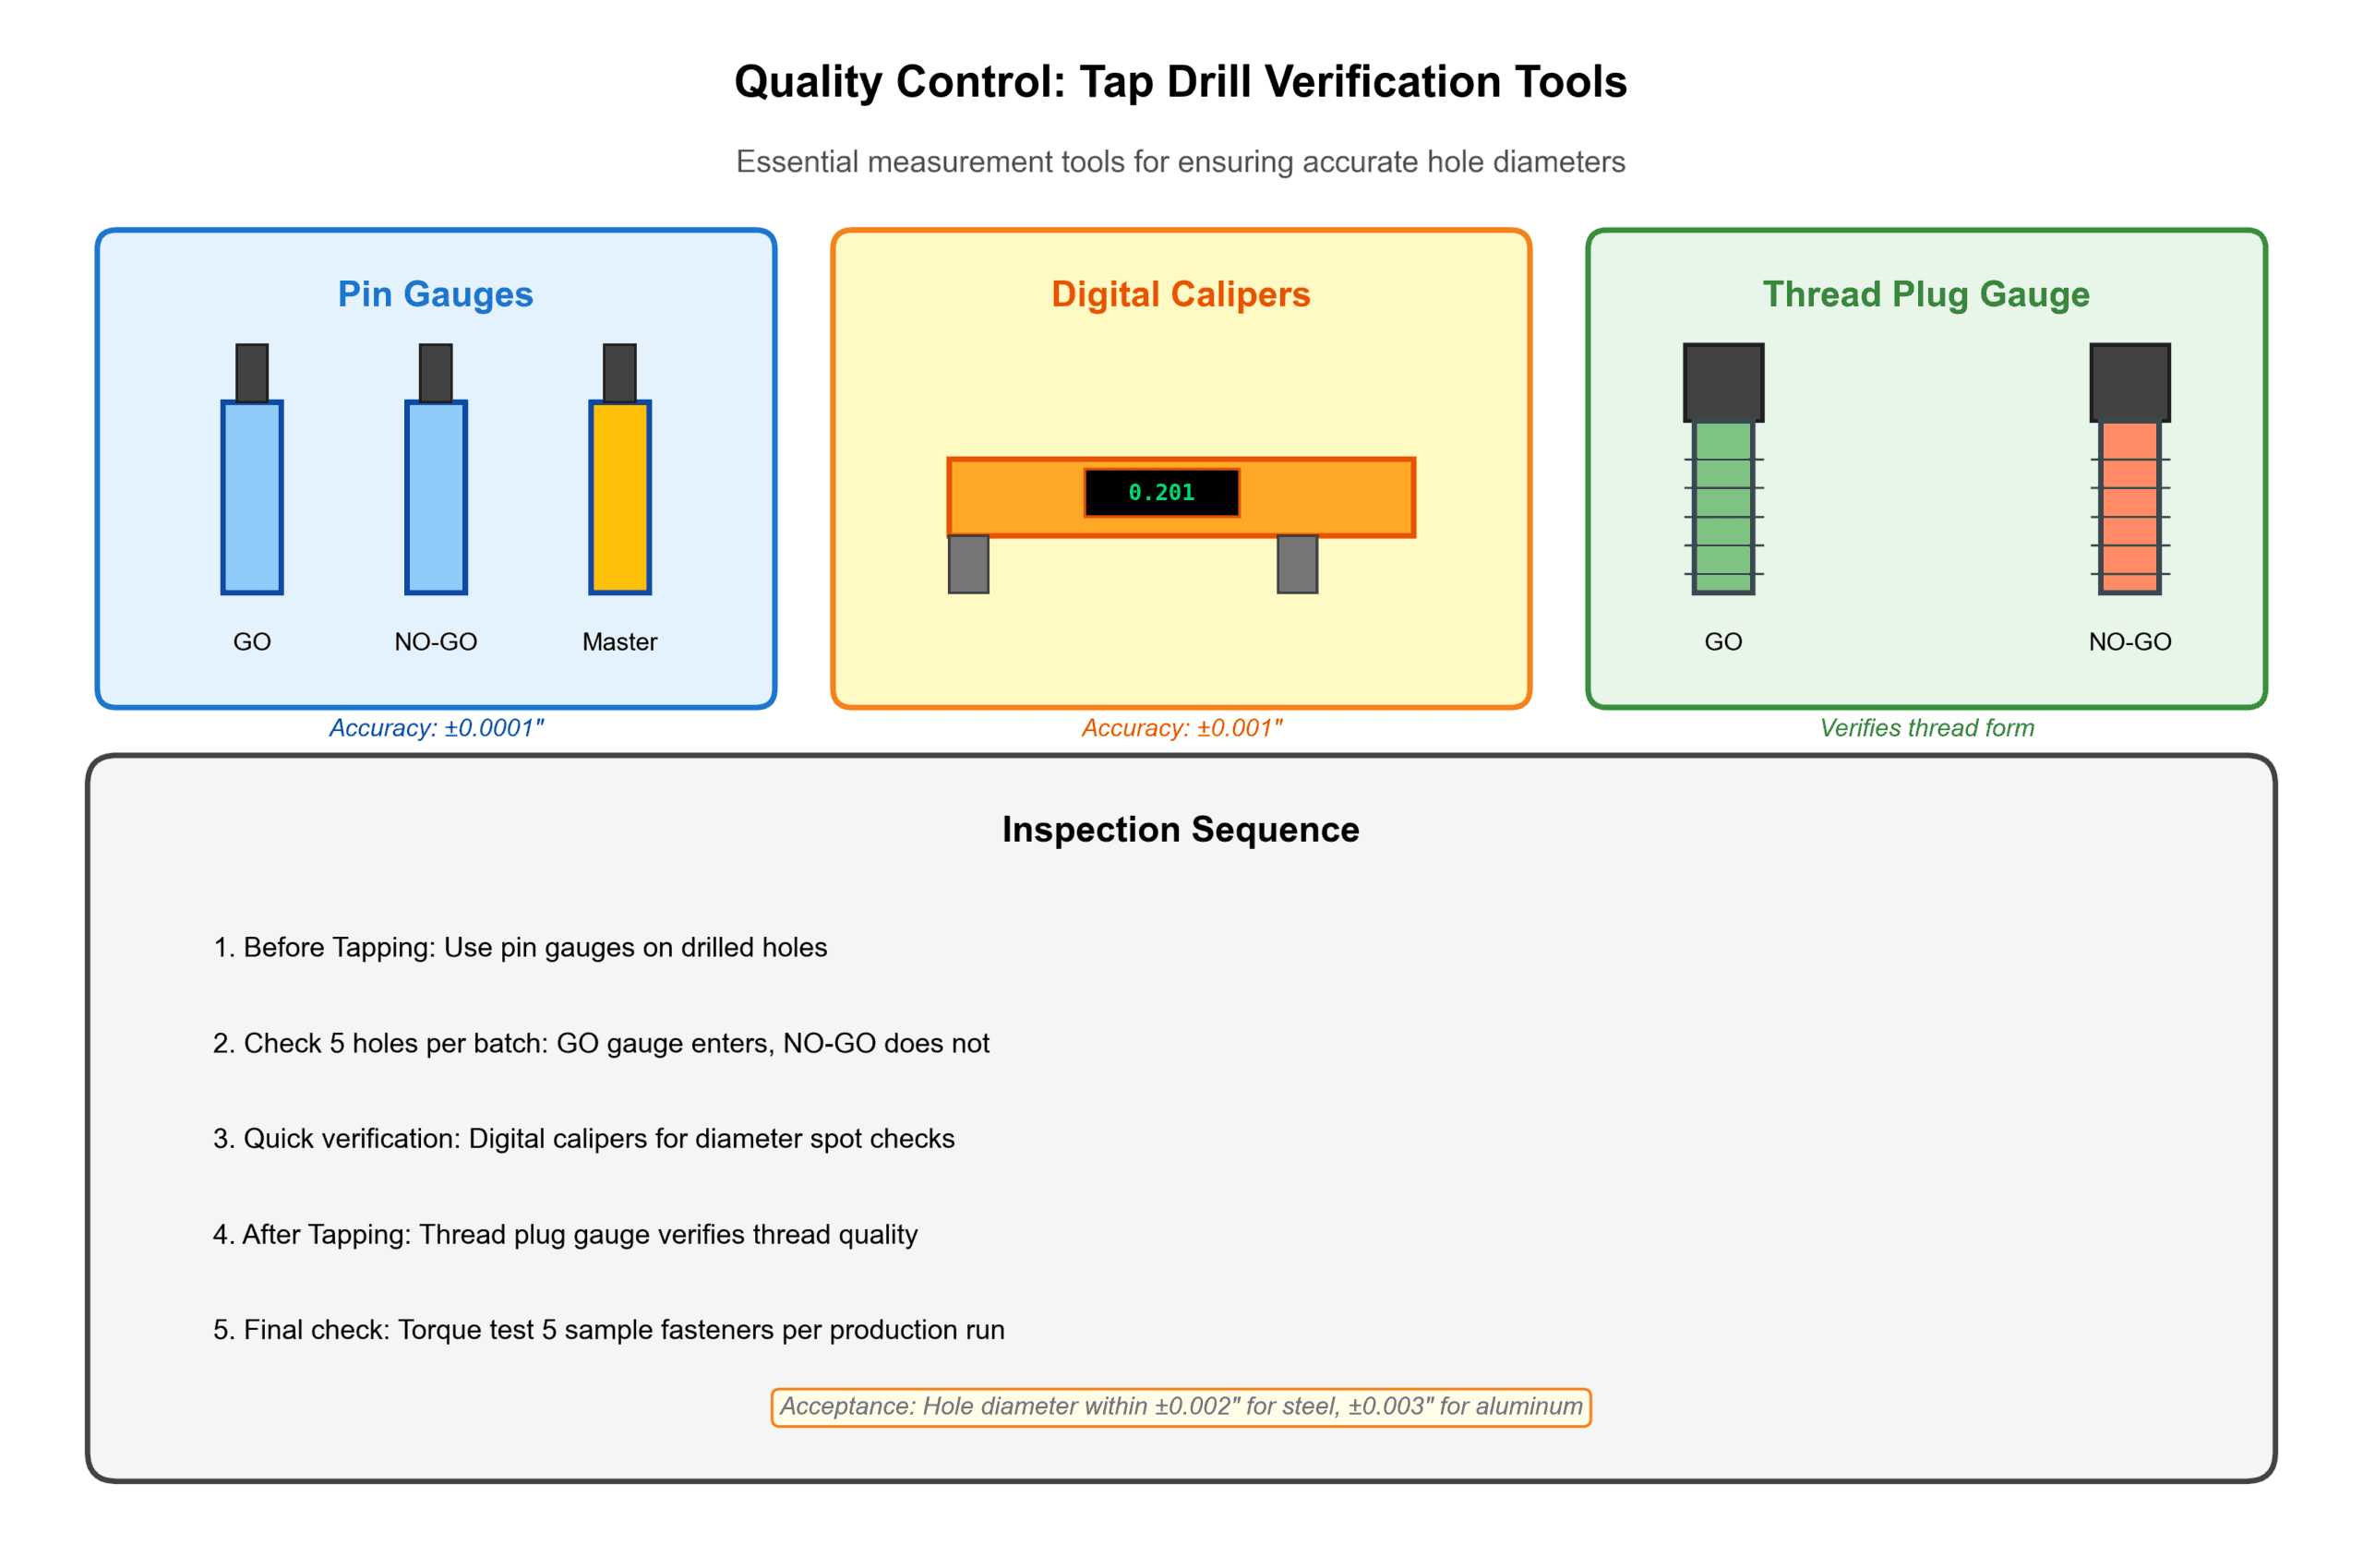
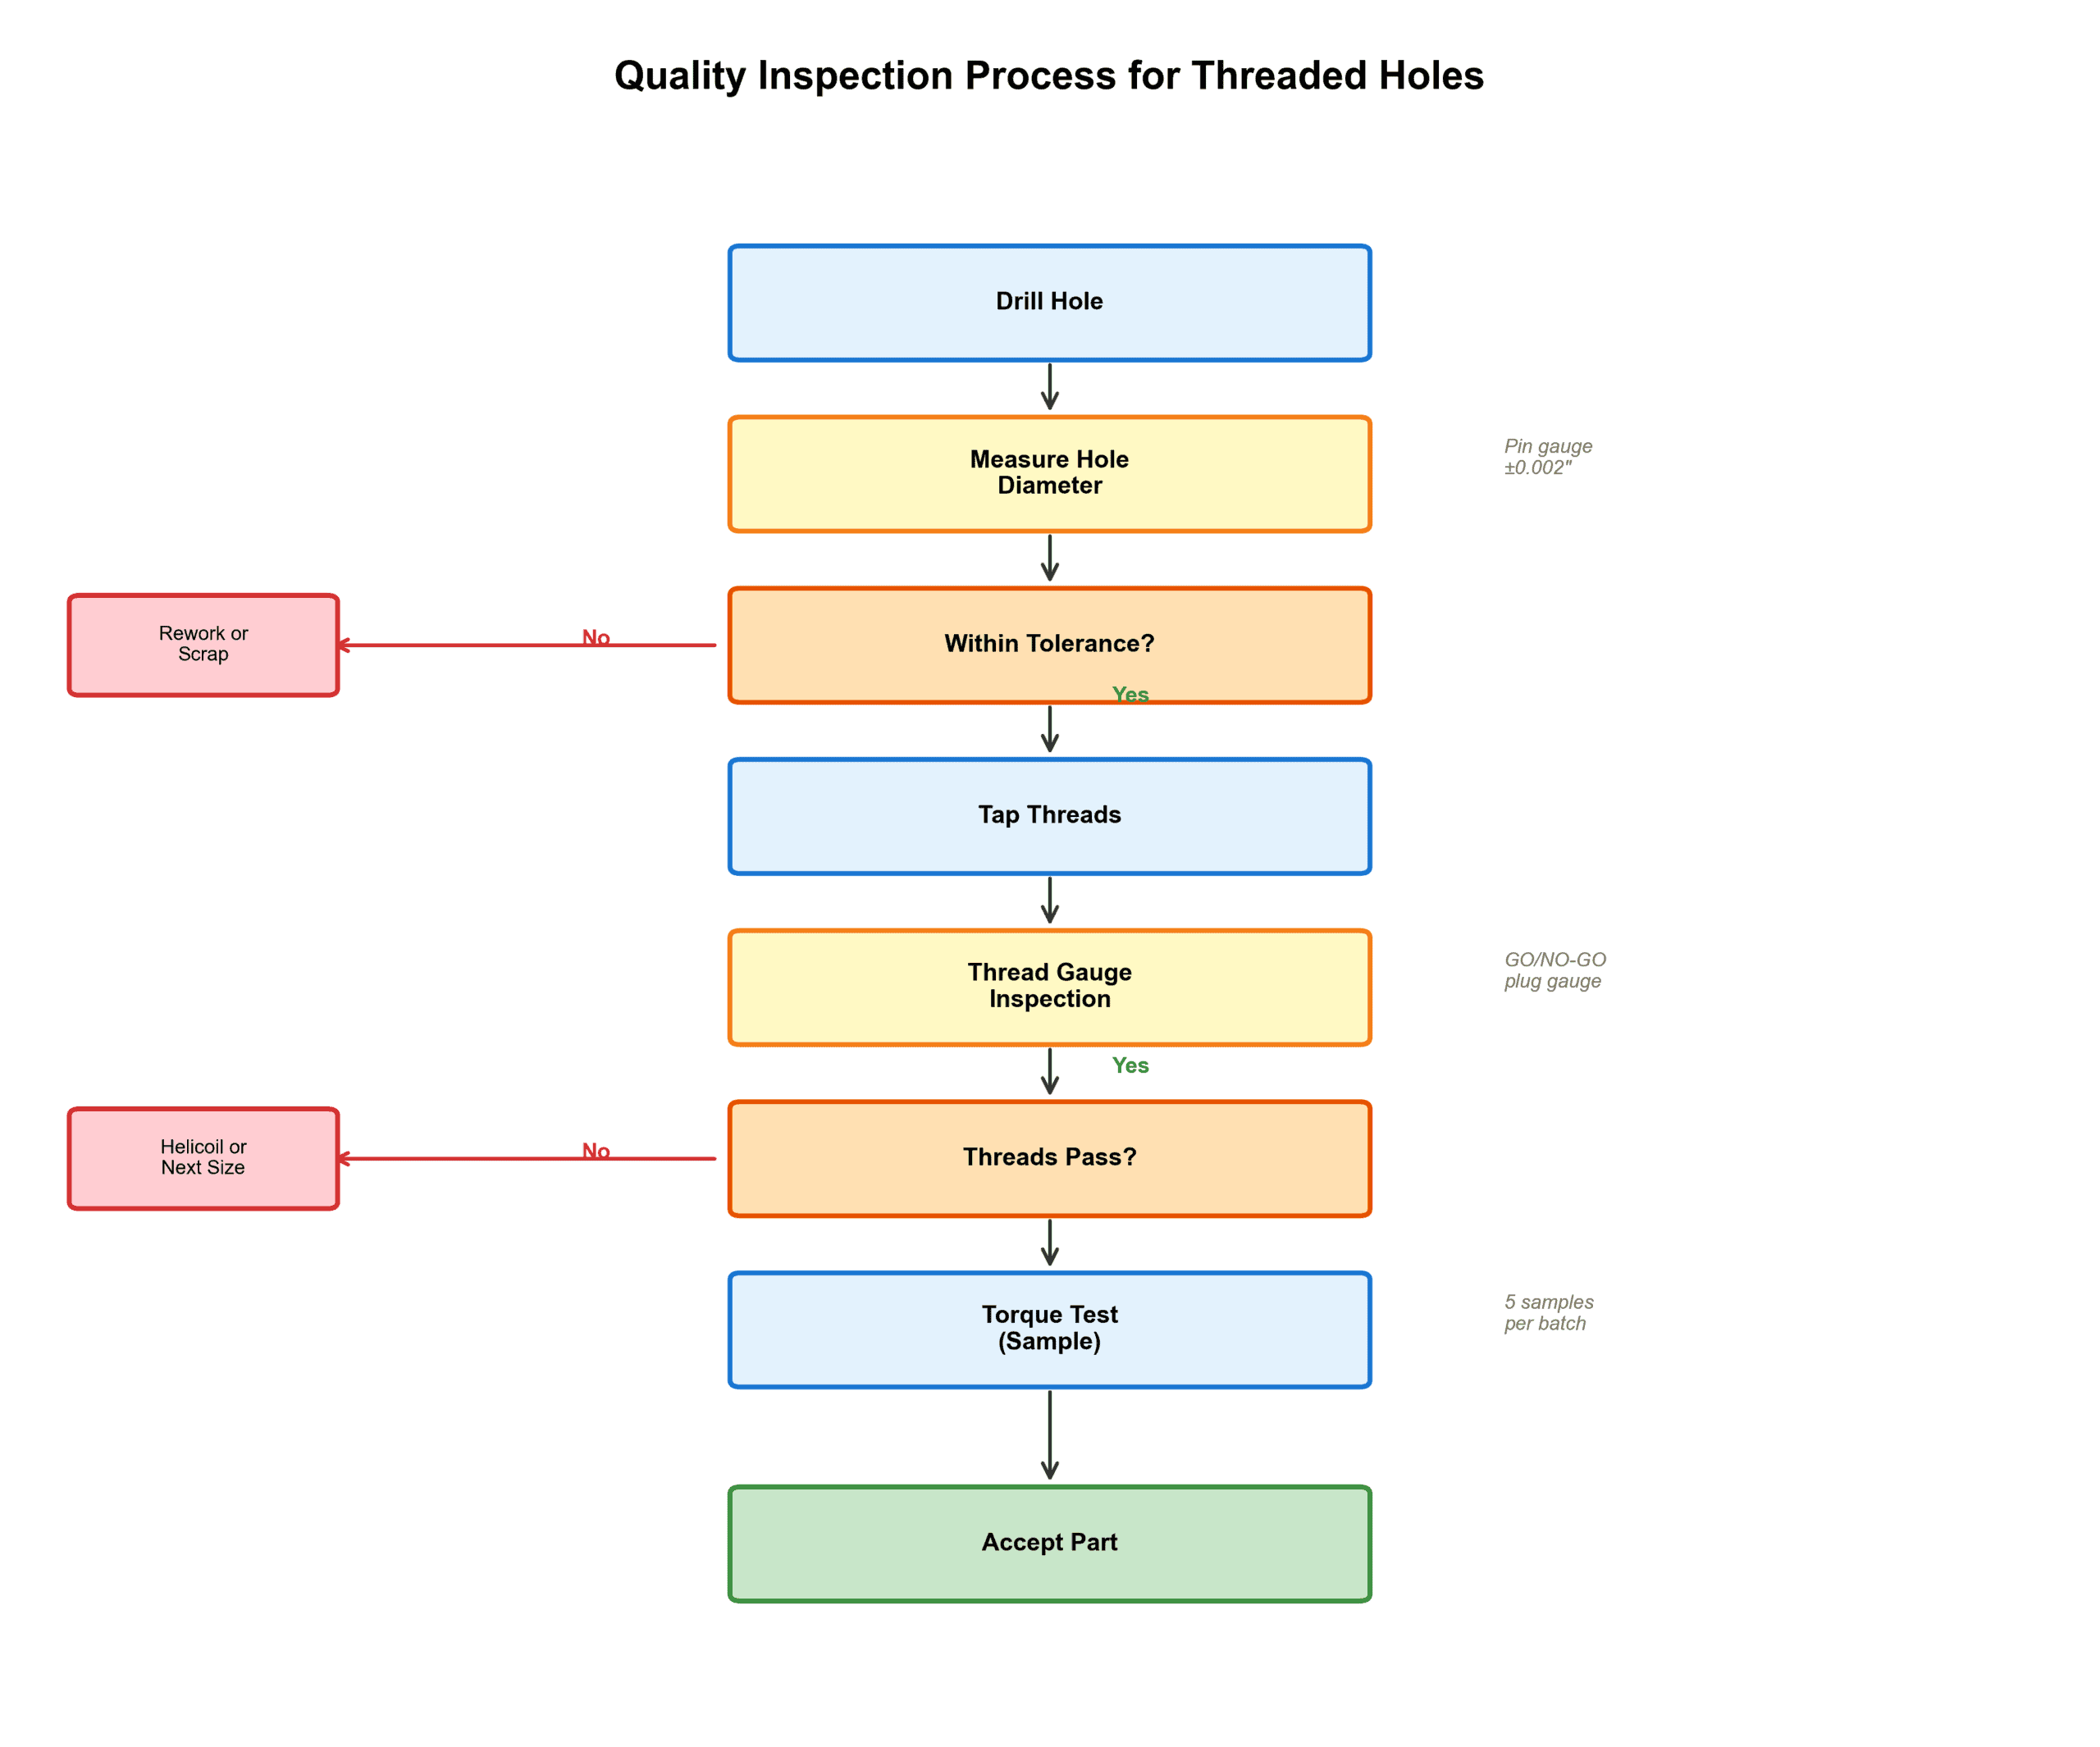
생산 환경에서는 드릴 라벨을 믿는 것 이상의 검증이 필요합니다. 다음 검사 단계를 구현하십시오.
방법 1: 핀 게이지 측정 (가장 정확함)
사용 통과/불통과 핀 게이지 탭 작업 전에 홀을 확인하는 방법:
- 통과(Go) 게이지: 홀에 자유롭게 들어가야 함 (탭 드릴 공칭 치수)
- 불통과(No-go) 게이지: 들어가지 않아야 함 (일반적으로 0.003인치 오버사이즈)
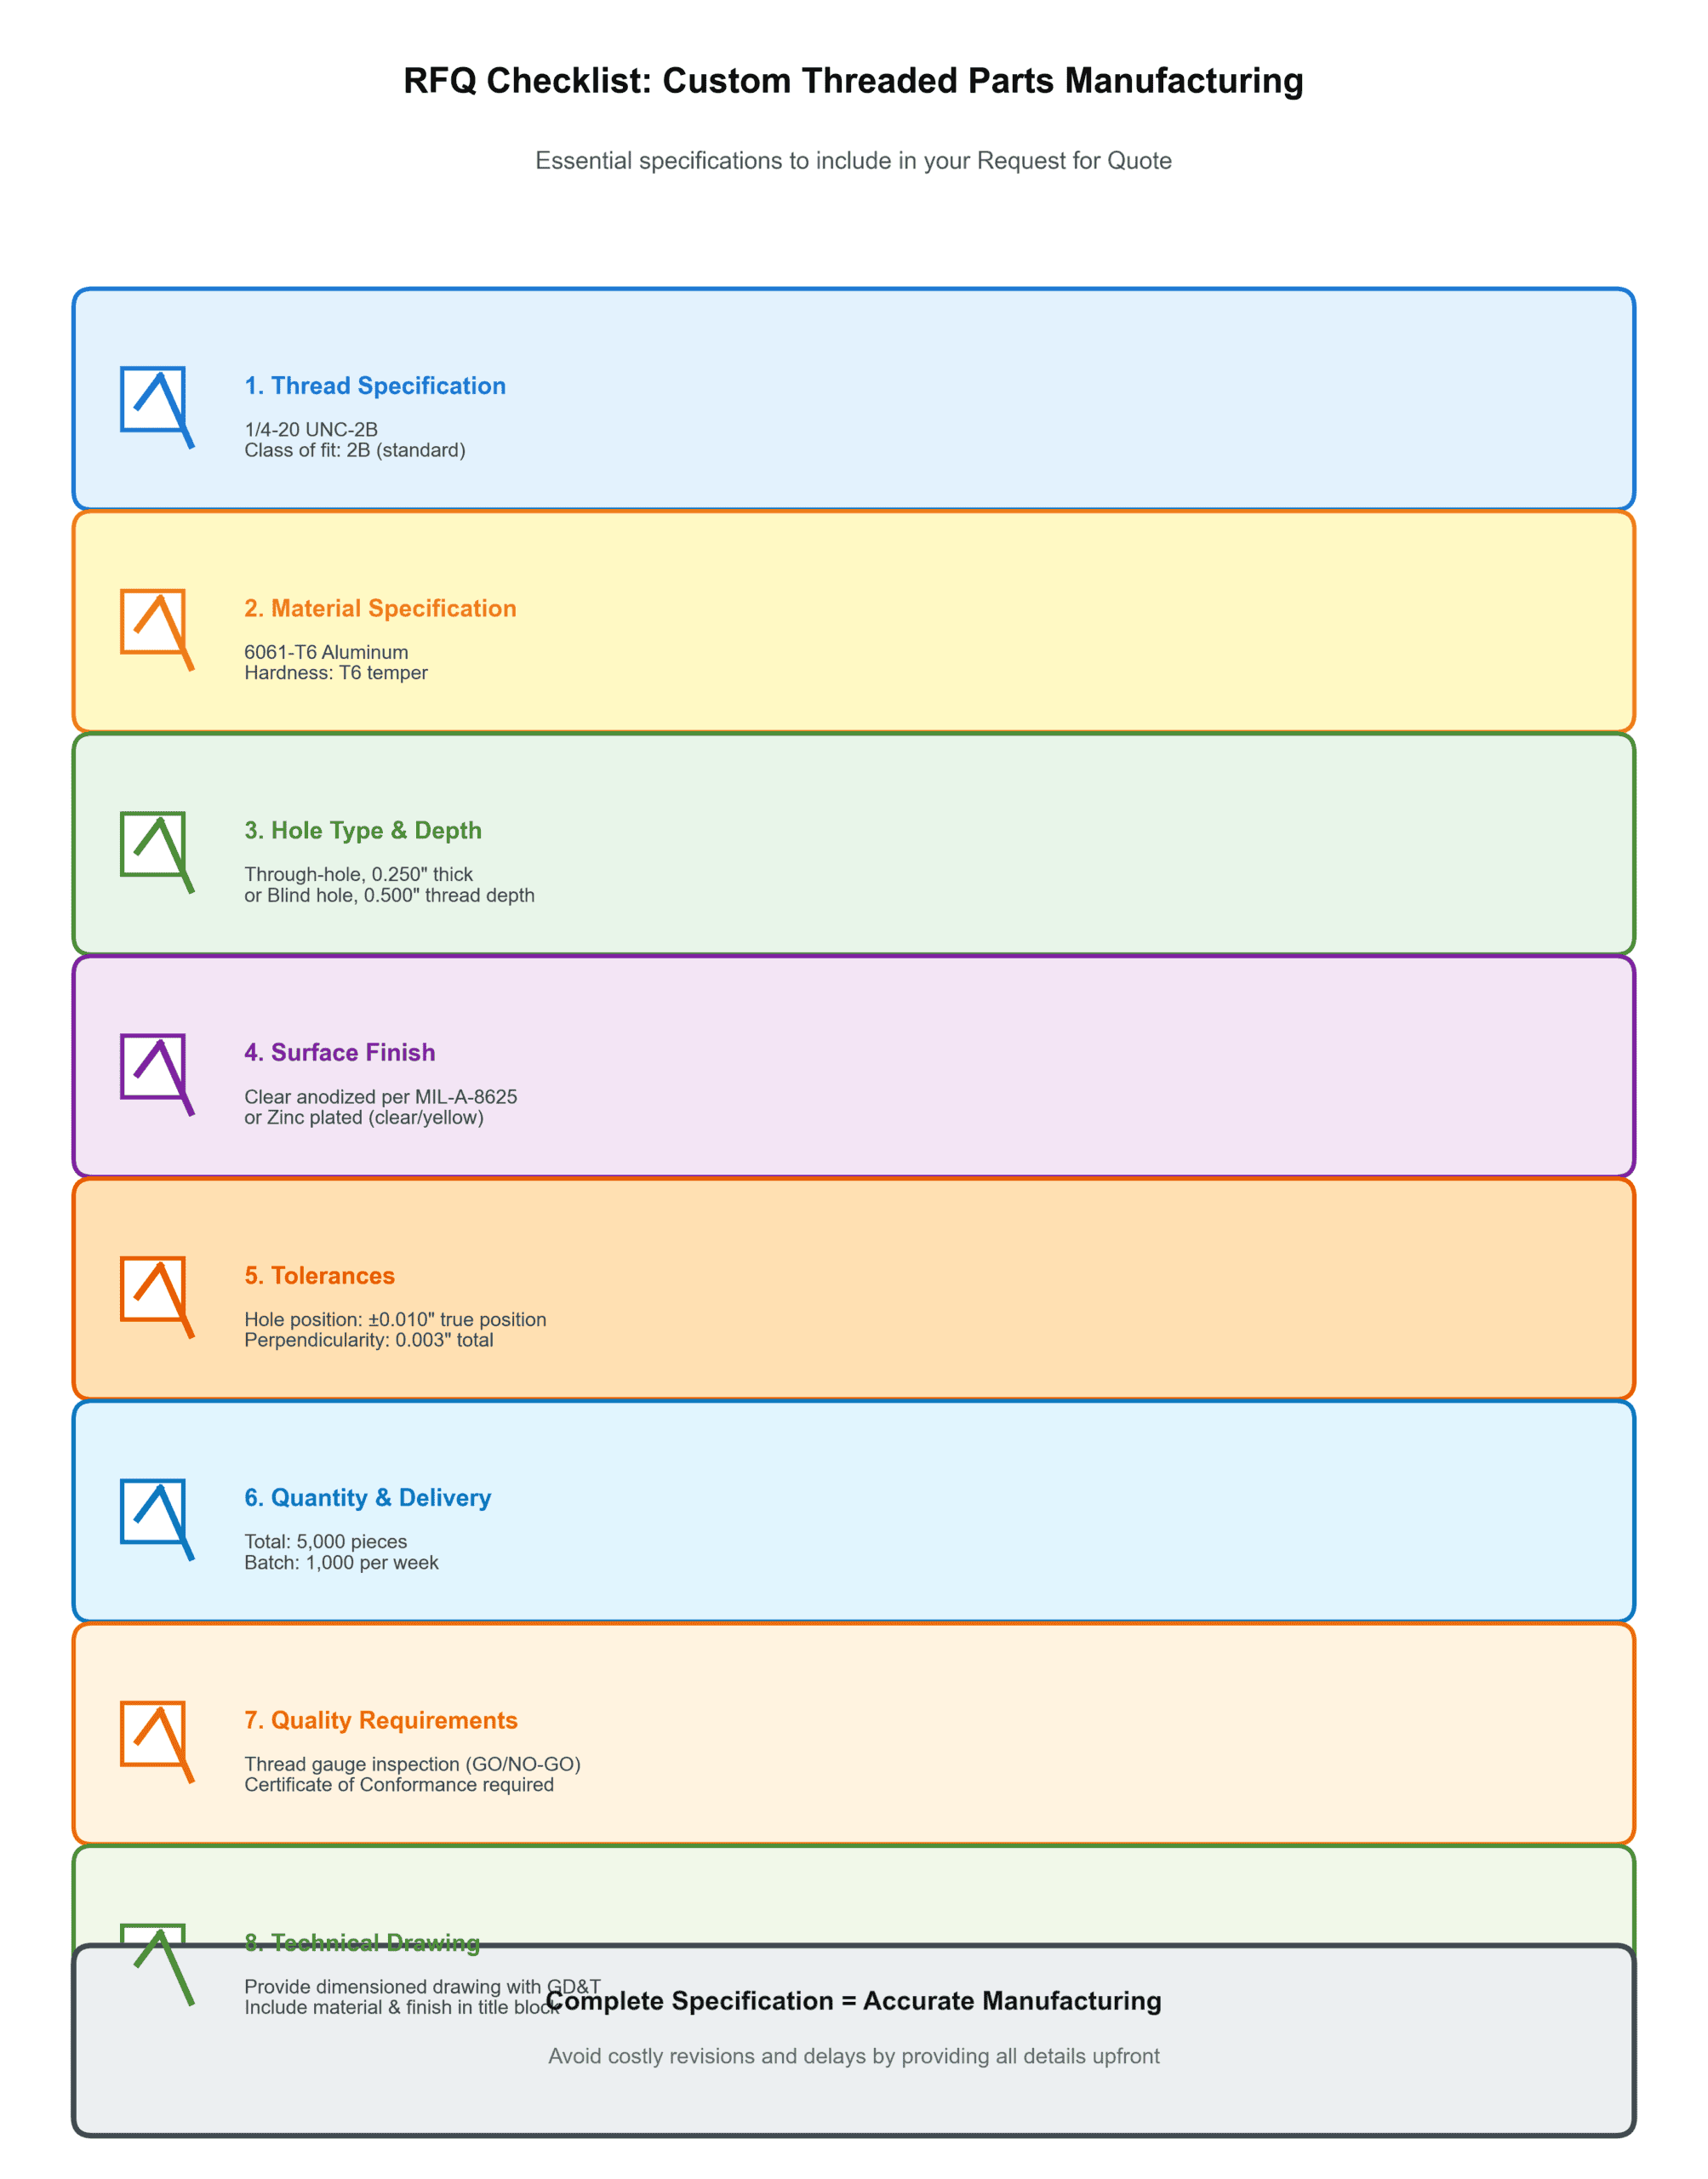
사양서: 견적 요청서(RFQ)에 포함해야 할 내용
맞춤형 나사산 부품이나 패스너를 요청할 때는 올바른 제조를 위해 다음 세부 정보를 제공하십시오.
필수 정보
- 나사산 사양: 전체 명칭: 단순한 "1/4 나사"가 아닌 "1/4-20 UNC"
- 소재 사양: 합금 명칭: "6061-T6 알루미늄", "304 스테인리스 스틸"
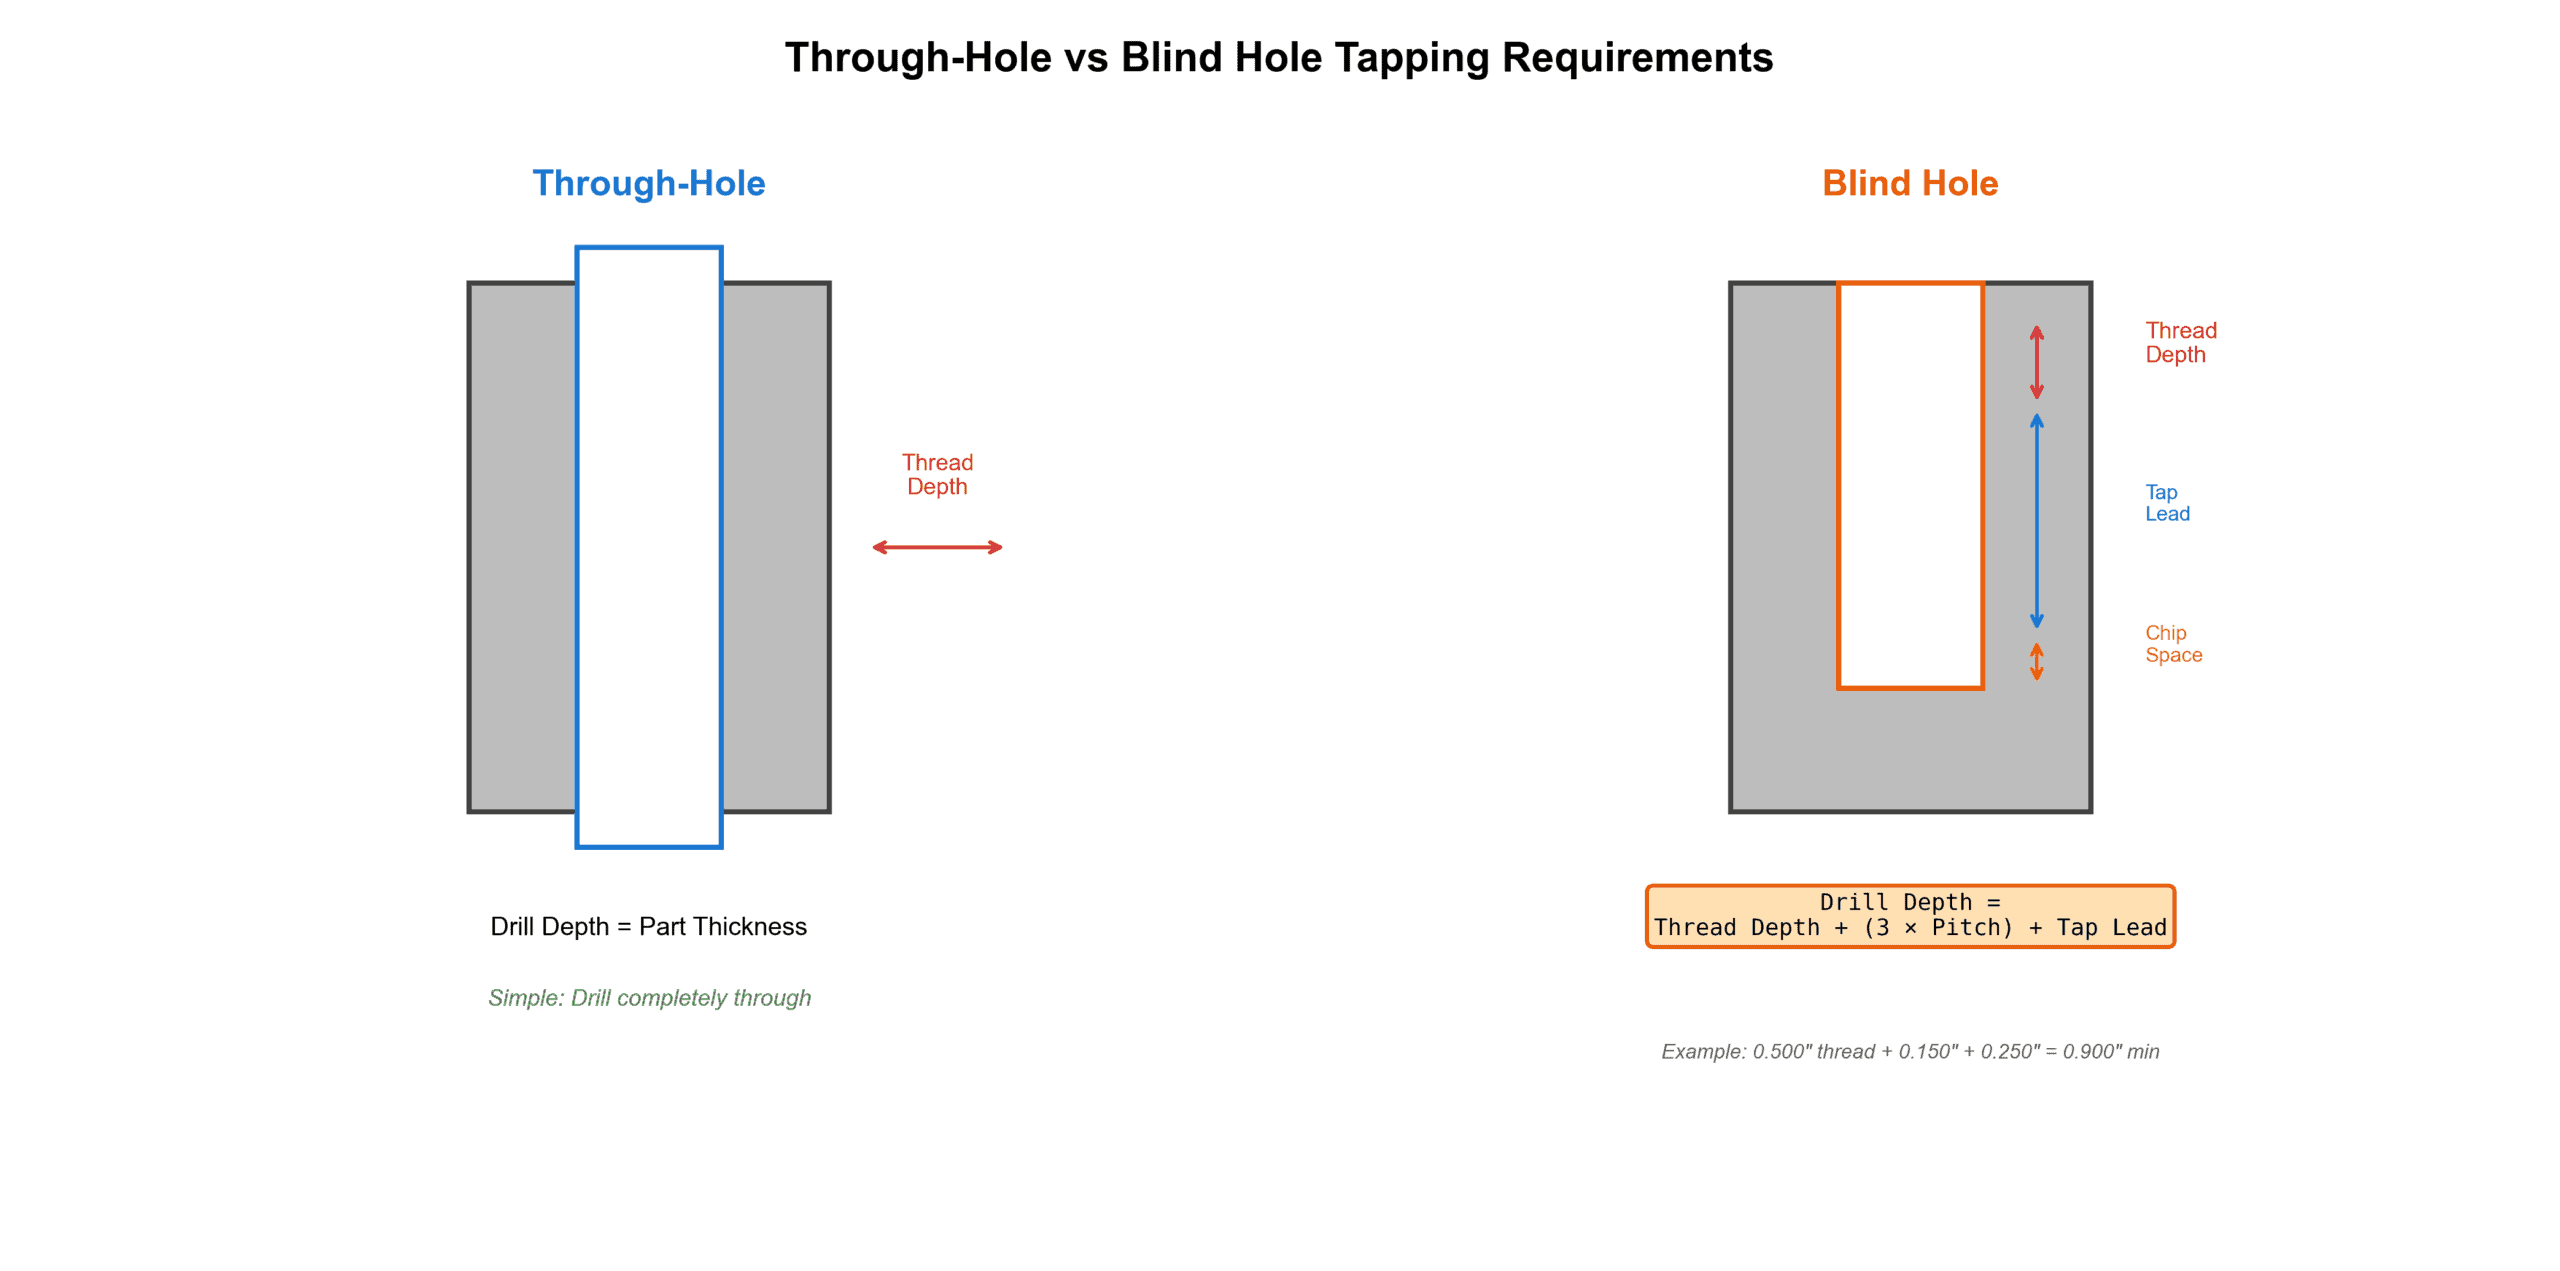
- 홀 유형 및 깊이: 관통 홀 또는 나사산 깊이가 있는 막힌 홀
- 일반 제품 변형: 아연 도금, 아노다이징, 흑색 산화 피막 등
- 공차: 홀 위치, 직경, 수직도
- 수량 및 납품: 총 수량 및 납품별 배치
- 품질 요구 사항: 나사 게이지 검사, 기능 테스트
- 기술 도면: GD&T 기호가 포함된 치수 도면
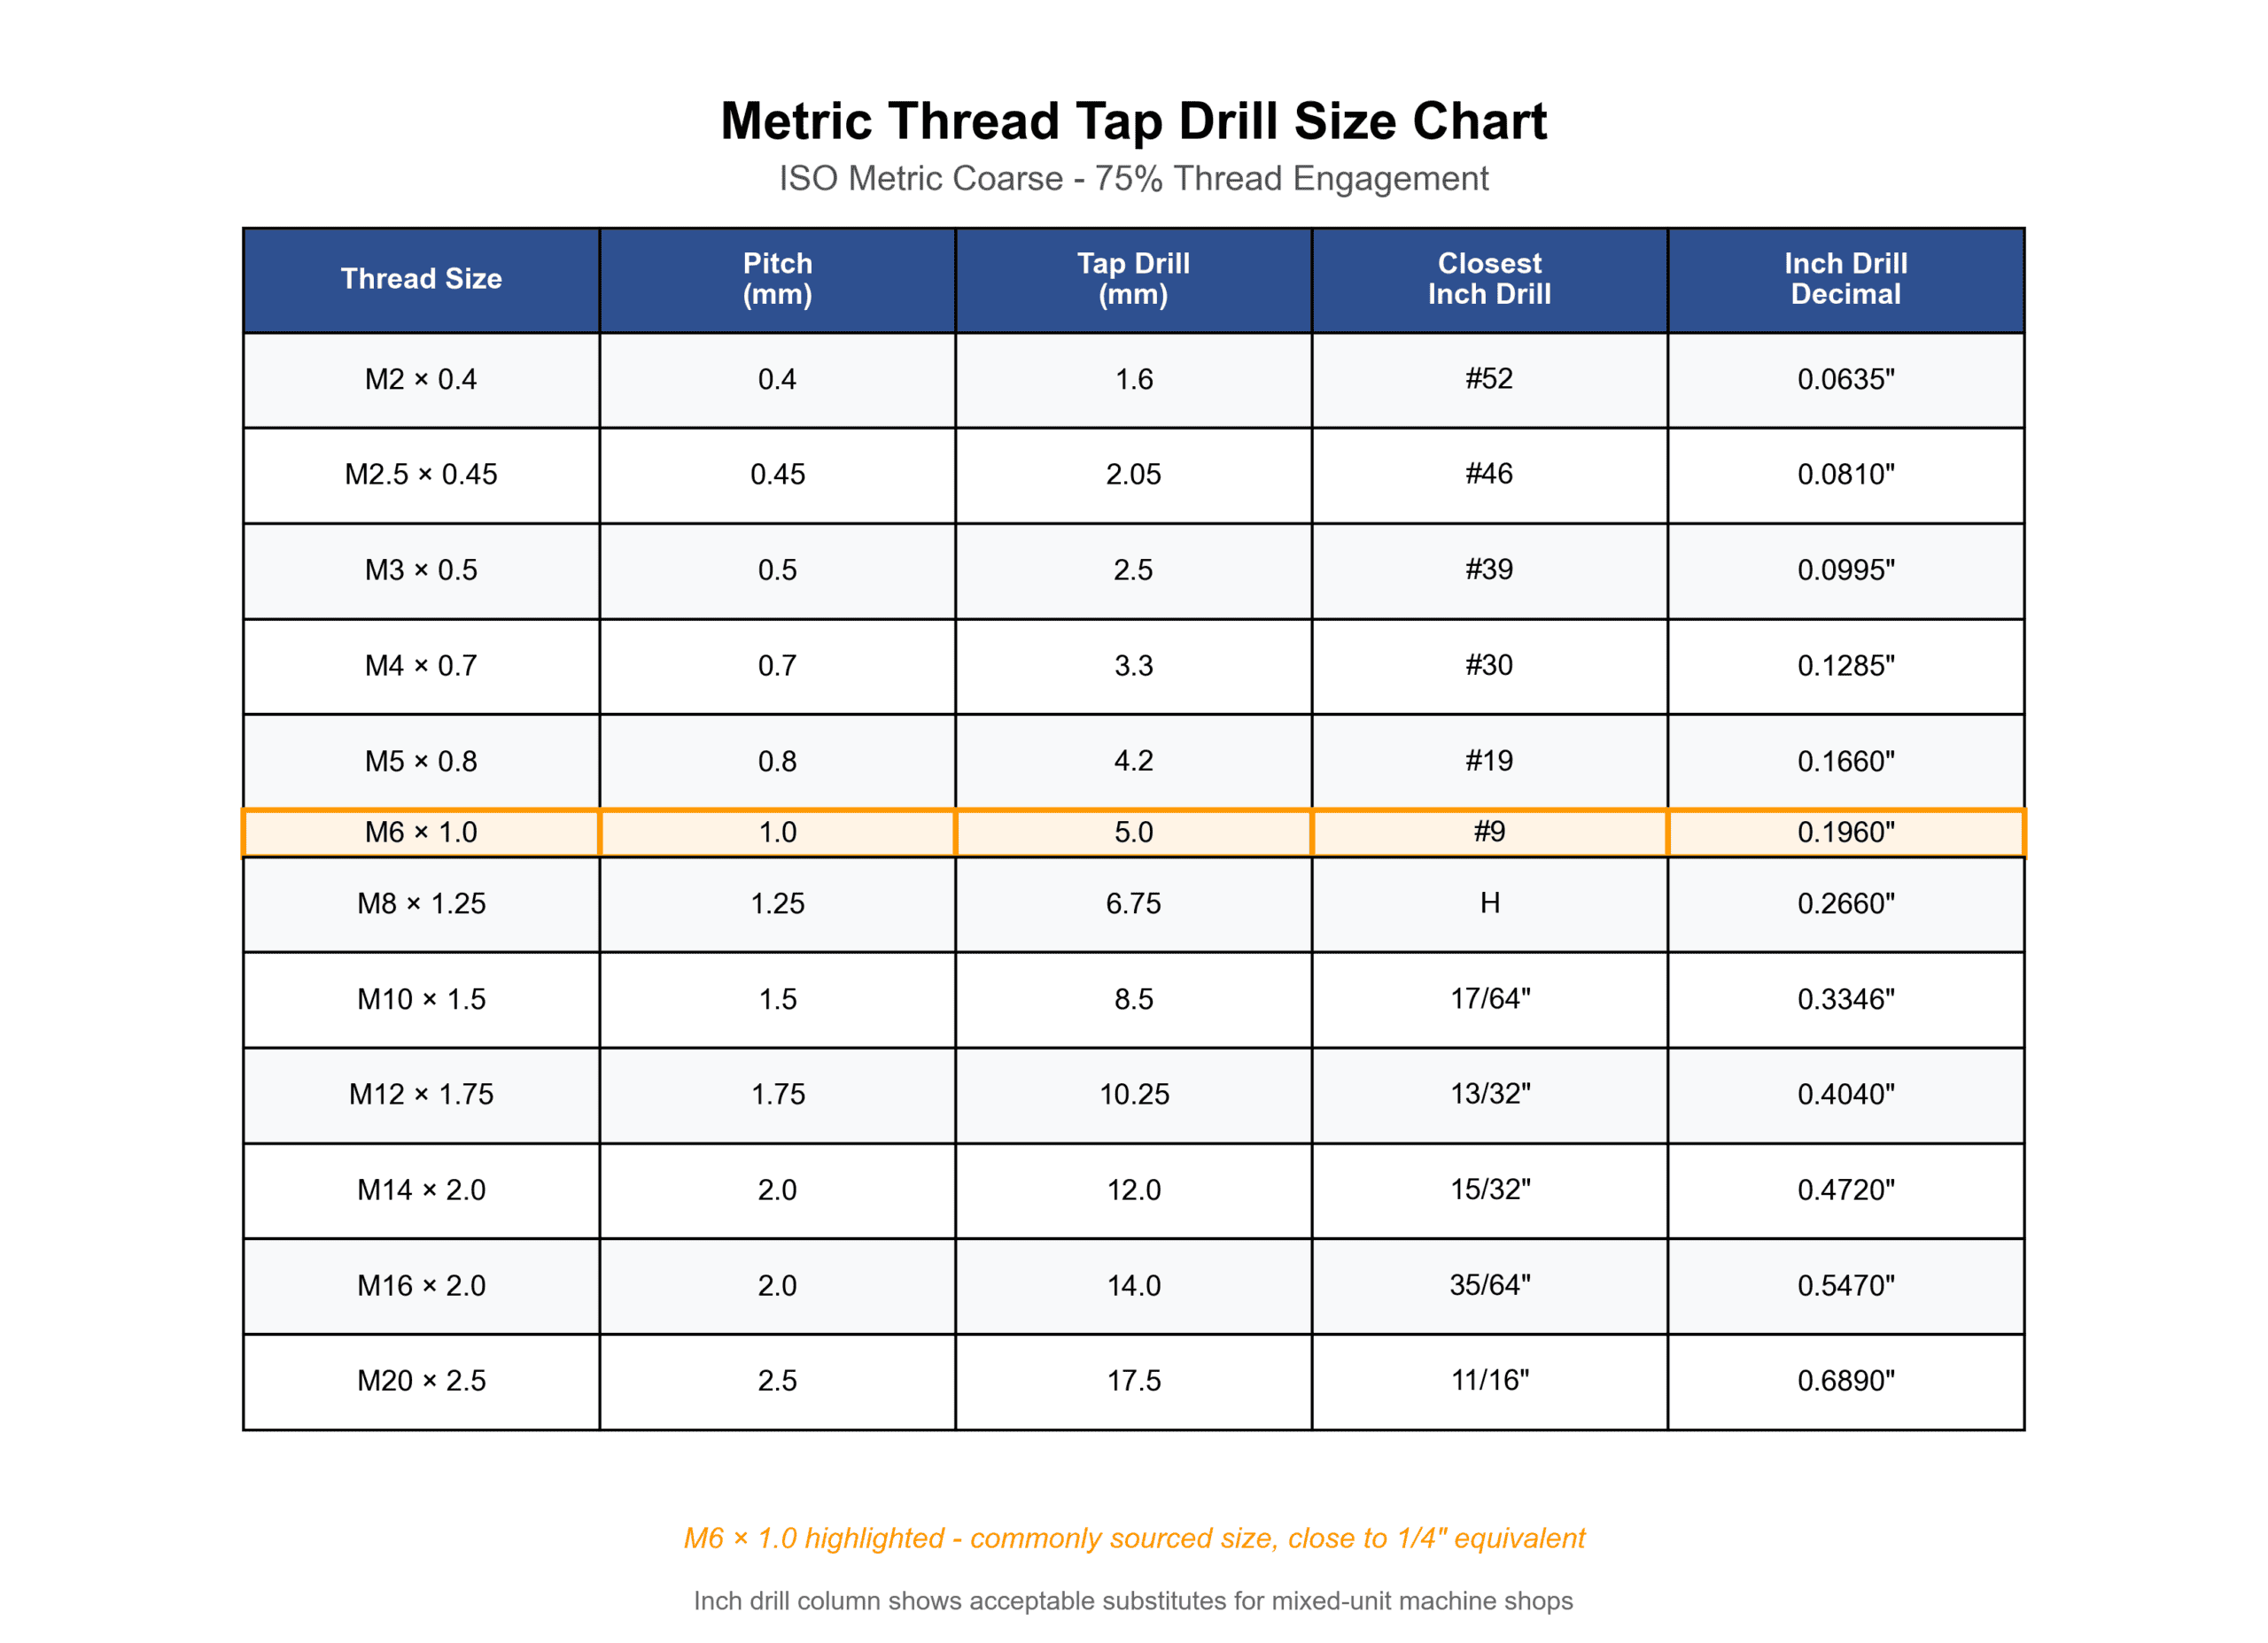
미터나사용 탭 드릴 사이즈
글로벌 소싱 또는 미터법 치수 제품의 경우, ISO 표준을 기반으로 한 다음 탭 드릴 사이즈를 사용하십시오:
자주 묻는 질문
Q: 1/4-20 나사에 7번 드릴 대신 13/64″ 드릴을 사용할 수 있습니까?
A: 아니요. 13/64″는 0.2031″로, 지정된 7번(0.201″)보다 0.0021″ 더 큽니다. 이로 인해 나사산 맞물림이 77%에서 약 72%로 감소합니다. 이는 60% 최소 기준을 상회하지만, 연결 강도가 약 8% 약화됩니다.
Q: 정확한 탭 드릴 사이즈가 없는 경우 어떻게 해야 합니까?
A: 다음으로 작은 사이즈를 사용하십시오. 절대 큰 사이즈를 사용하지 마십시오. 예를 들어, 7번 드릴(0.201″)이 없는 경우 6번(0.204″) 대신 8번 드릴(0.199″)을 사용하십시오.
요약
올바른 탭 드릴 사이즈 선택은 나사 강도, 조립 신뢰성 및 생산 효율성에 직접적인 영향을 미칩니다. 강철 소재의 1/4-20 나사의 경우 7번 드릴(0.201″)은 업계 표준인 75% 맞물림을 생성하며, 이는 패스너의 용량을 초과하는 동시에 탭 작업이 실용적인 강도를 제공합니다.
사양에 맞춰 제작된 맞춤형 나사, 패스너 또는 정밀 나사 부품이 필요하십니까? 기술 도면, 자재 요구 사항 및 수량을 보내주십시오. 엔지니어링 팀에서 탭 드릴 치수를 검토하고 특정 용도에 맞는 최적의 나사산 맞물림 깊이를 권장합니다. 당사는 8.8에서 12.9까지의 강도 등급을 가진 DIN/ISO 규격 패스너를 IATF 16949 품질 인증 및 OEM 대량 생산 역량을 갖추어 제조합니다.