 Vietnamese
 English
 German
 Spanish
 Portuguese
 French
 Japanese
 Arabic
 Korean
 Russian
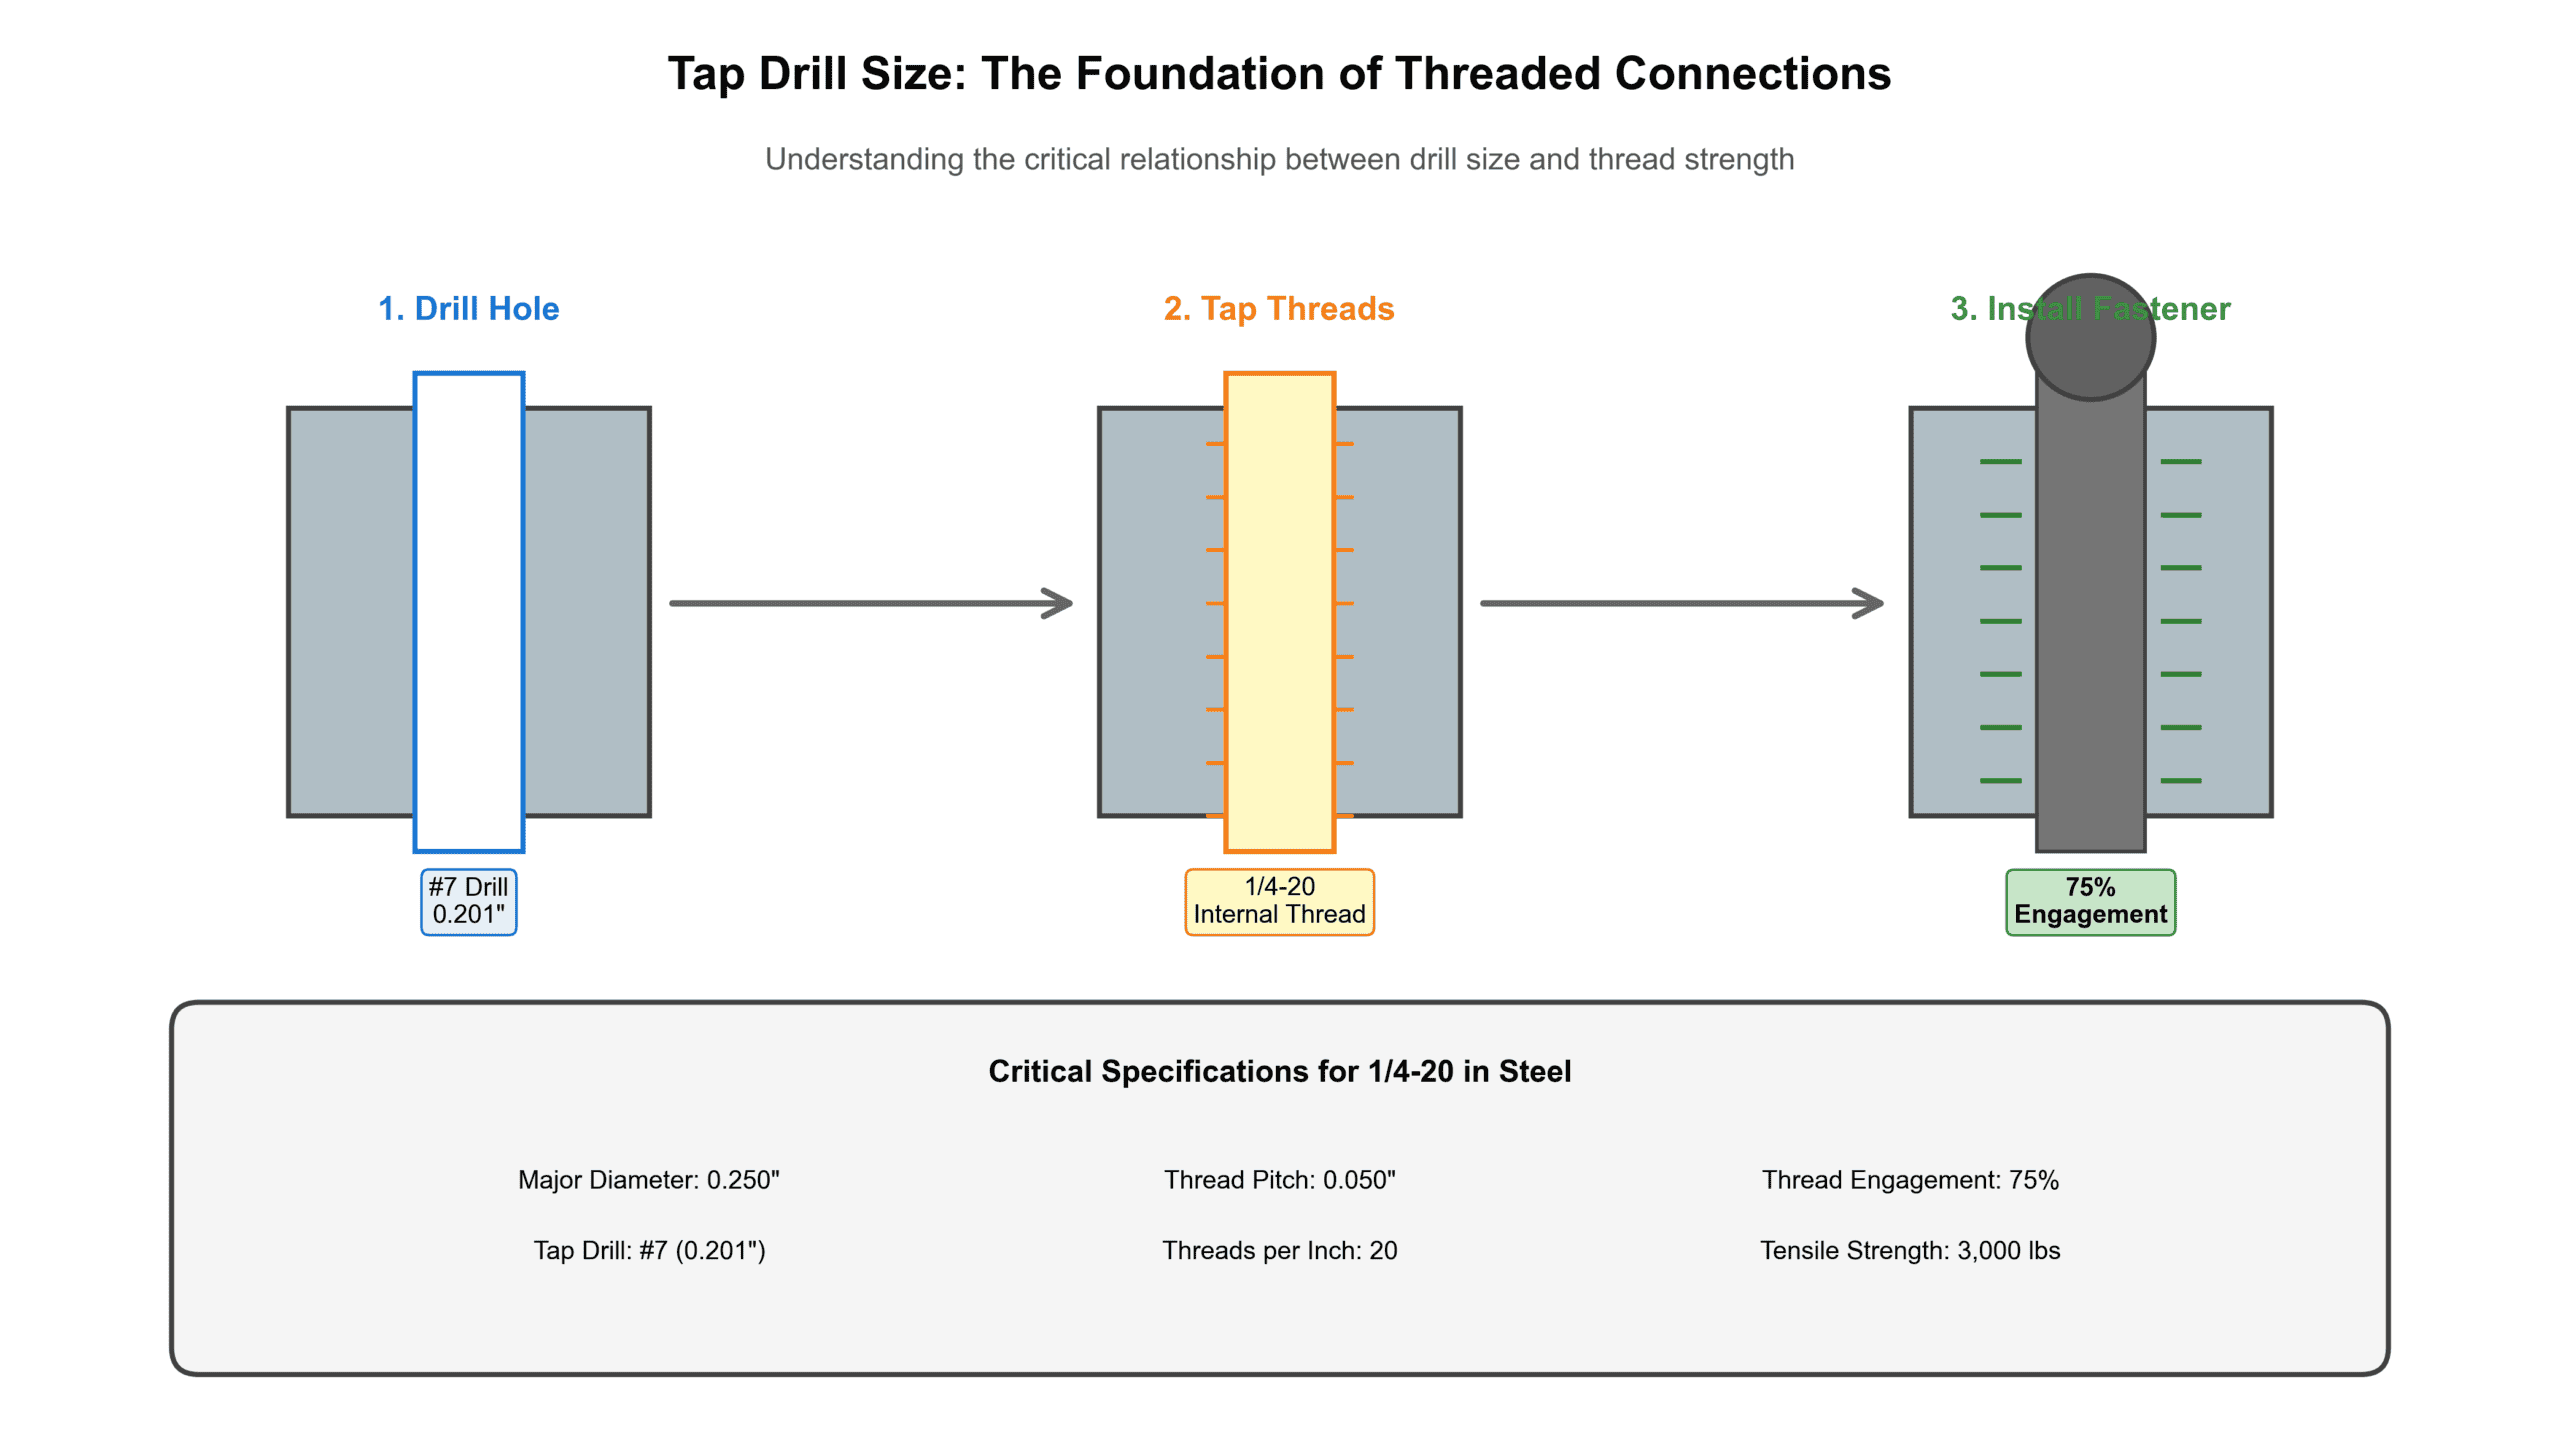
Trả lời trực tiếp: Đối với ren 1/4-20, hãy sử dụng mũi khoan #7 (đường kính 0.201″) để đạt được độ ăn khớp ren tiêu chuẩn 75% trong thép. Điều này mang lại độ bền tối ưu đồng thời cho phép taro trơn tru. Kích thước mũi khoan thay đổi tùy theo độ cứng của vật liệu — thép không gỉ có thể yêu cầu #6 (0.204″), trong khi gang hoạt động tốt hơn với #8 (0.199″). Kích thước mũi khoan sai dẫn đến hỏng ren, gãy mũi taro hoặc các mối nối yếu bị hỏng dưới tải trọng.
Khi chỉ định các chi tiết kẹp chặt cho sản xuất, hãy gửi cho nhà cung cấp của bạn ký hiệu ren, cấp vật liệu, loại lỗ (lỗ thông hoặc lỗ mù), dung sai yêu cầu và số lượng. Đội ngũ kỹ thuật của chúng tôi xem xét các kích thước mũi khoan tạo ren và đề xuất độ sâu ăn khớp ren cho ứng dụng cụ thể của bạn.
Kích thước mũi khoan tạo ren là gì và tại sao nó lại quan trọng
Kích thước mũi khoan tạo ren là đường kính của lỗ được khoan trước khi cắt ren trong. Nó xác định lượng vật liệu còn lại để mũi taro tạo thành ren. Mối quan hệ tuân theo mẫu này:
- Đường kính Chính: Cạnh ngoài của ren (đối với 1/4-20, đây là 0.250″)
- Đường kính nhỏ: Chân ren (được tính từ bước ren)
- Kích thước mũi khoan tạo ren: Tạo ra một lỗ nằm giữa đường kính nhỏ và đường kính lớn
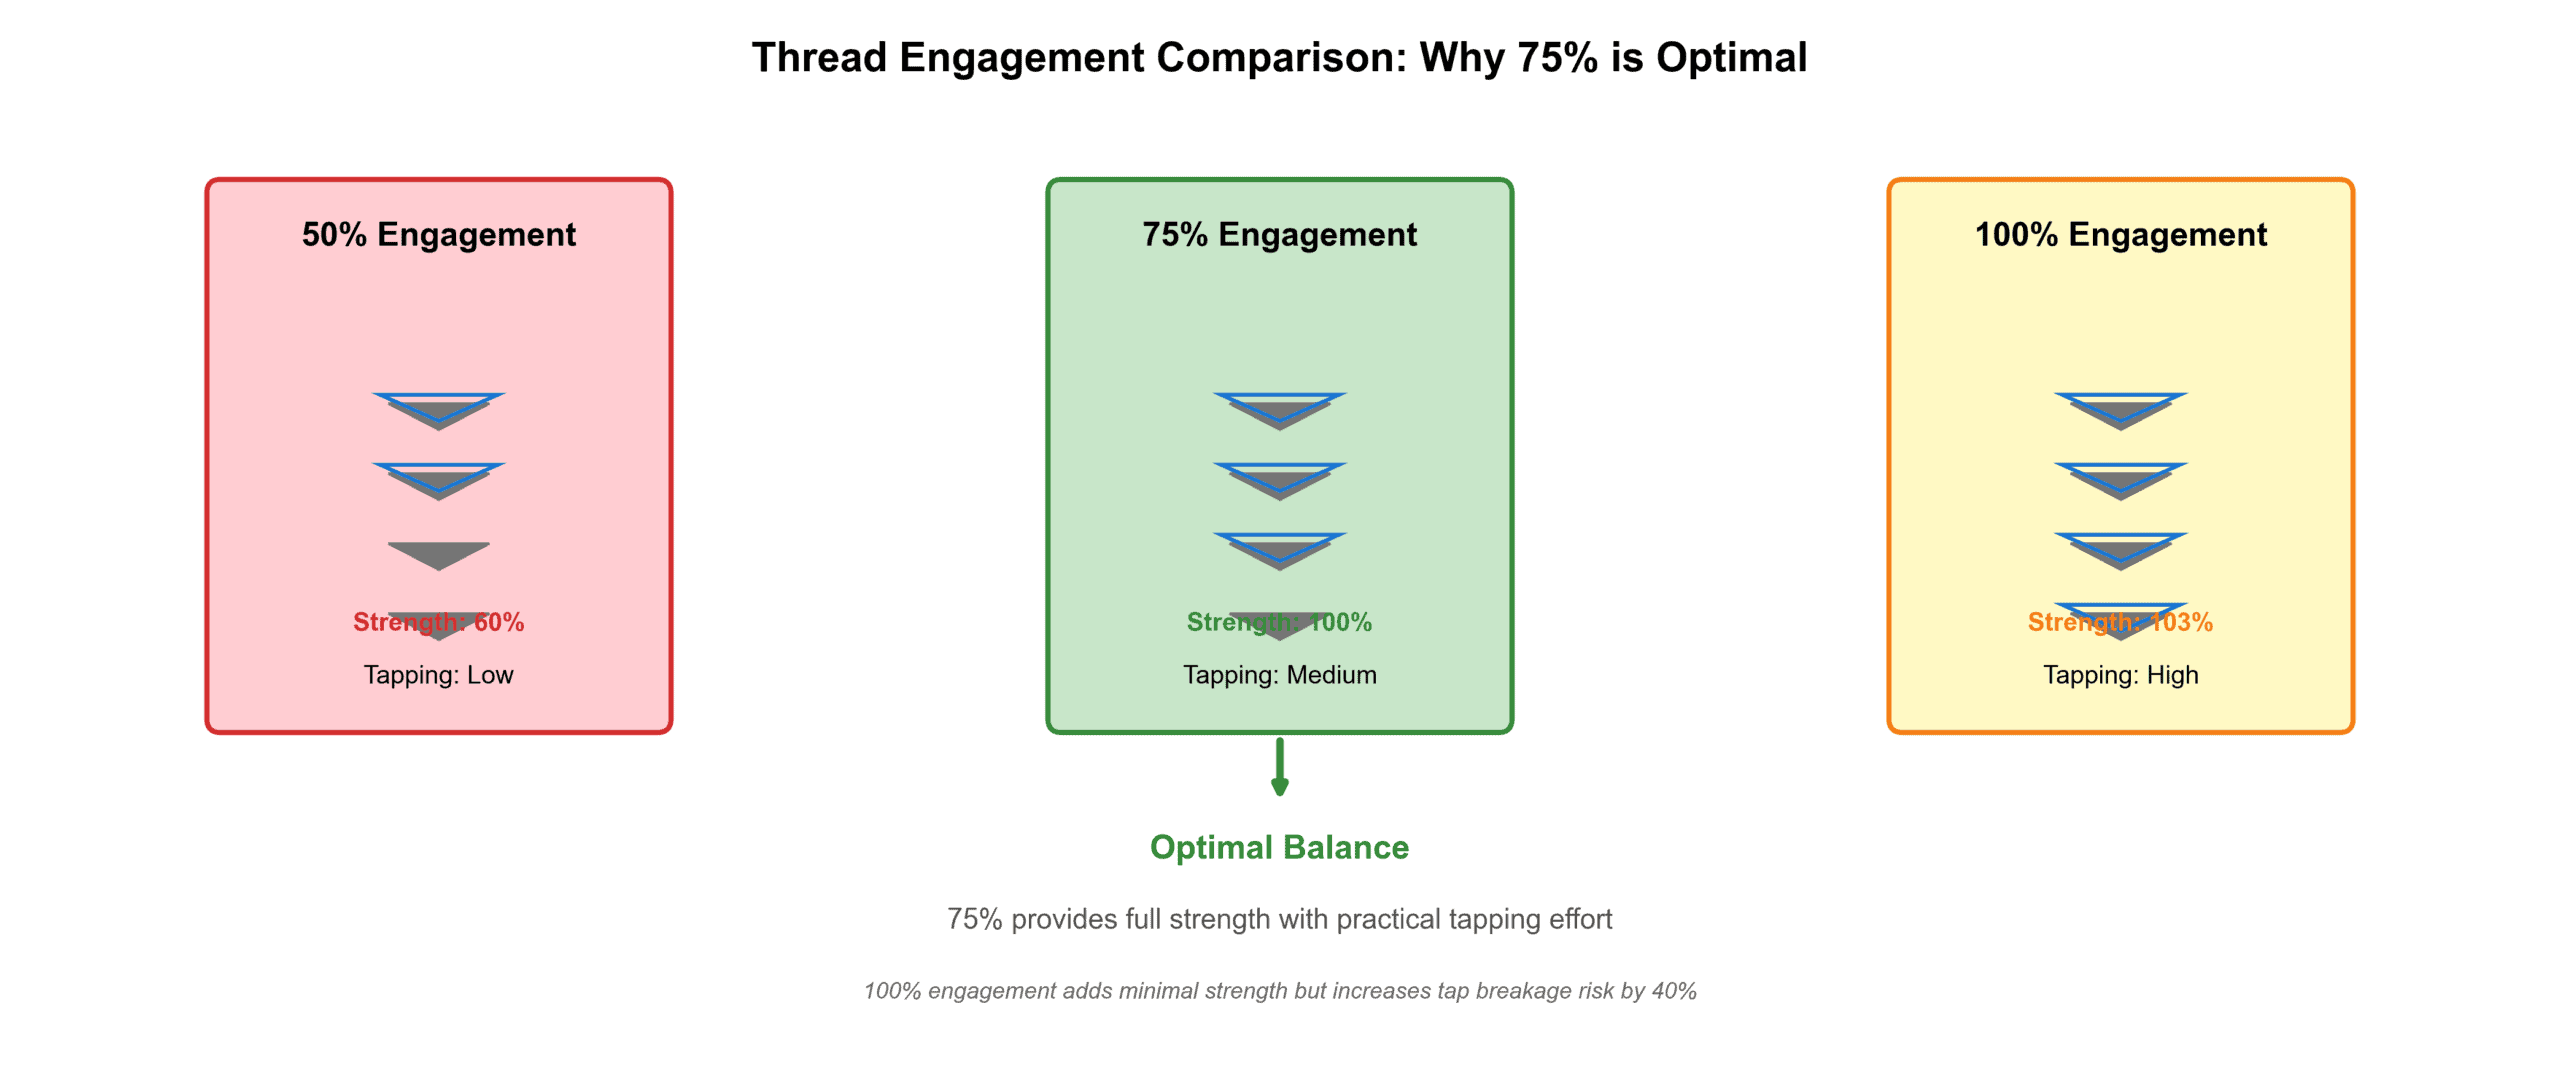
Các mục tiêu tiêu chuẩn của ngành 75% độ ăn khớp ren— nghĩa là các ren trong lấp đầy 75% của độ sâu tối đa lý thuyết. Sự cân bằng này xuất hiện từ hàng thập kỷ thử nghiệm cơ học:
- Dưới 60% độ ăn khớp: Ren bị tuột dưới tải trọng mô-men xoắn bình thường
- 75% độ ăn khớp: Độ bền của chi tiết kẹp chặt đầy đủ với lực taro hợp lý
- Trên 85% độ ăn khớp: Độ bền tăng không đáng kể nhưng làm tăng đáng kể tình trạng gãy mũi taro
Hậu quả của lỗi thực tế
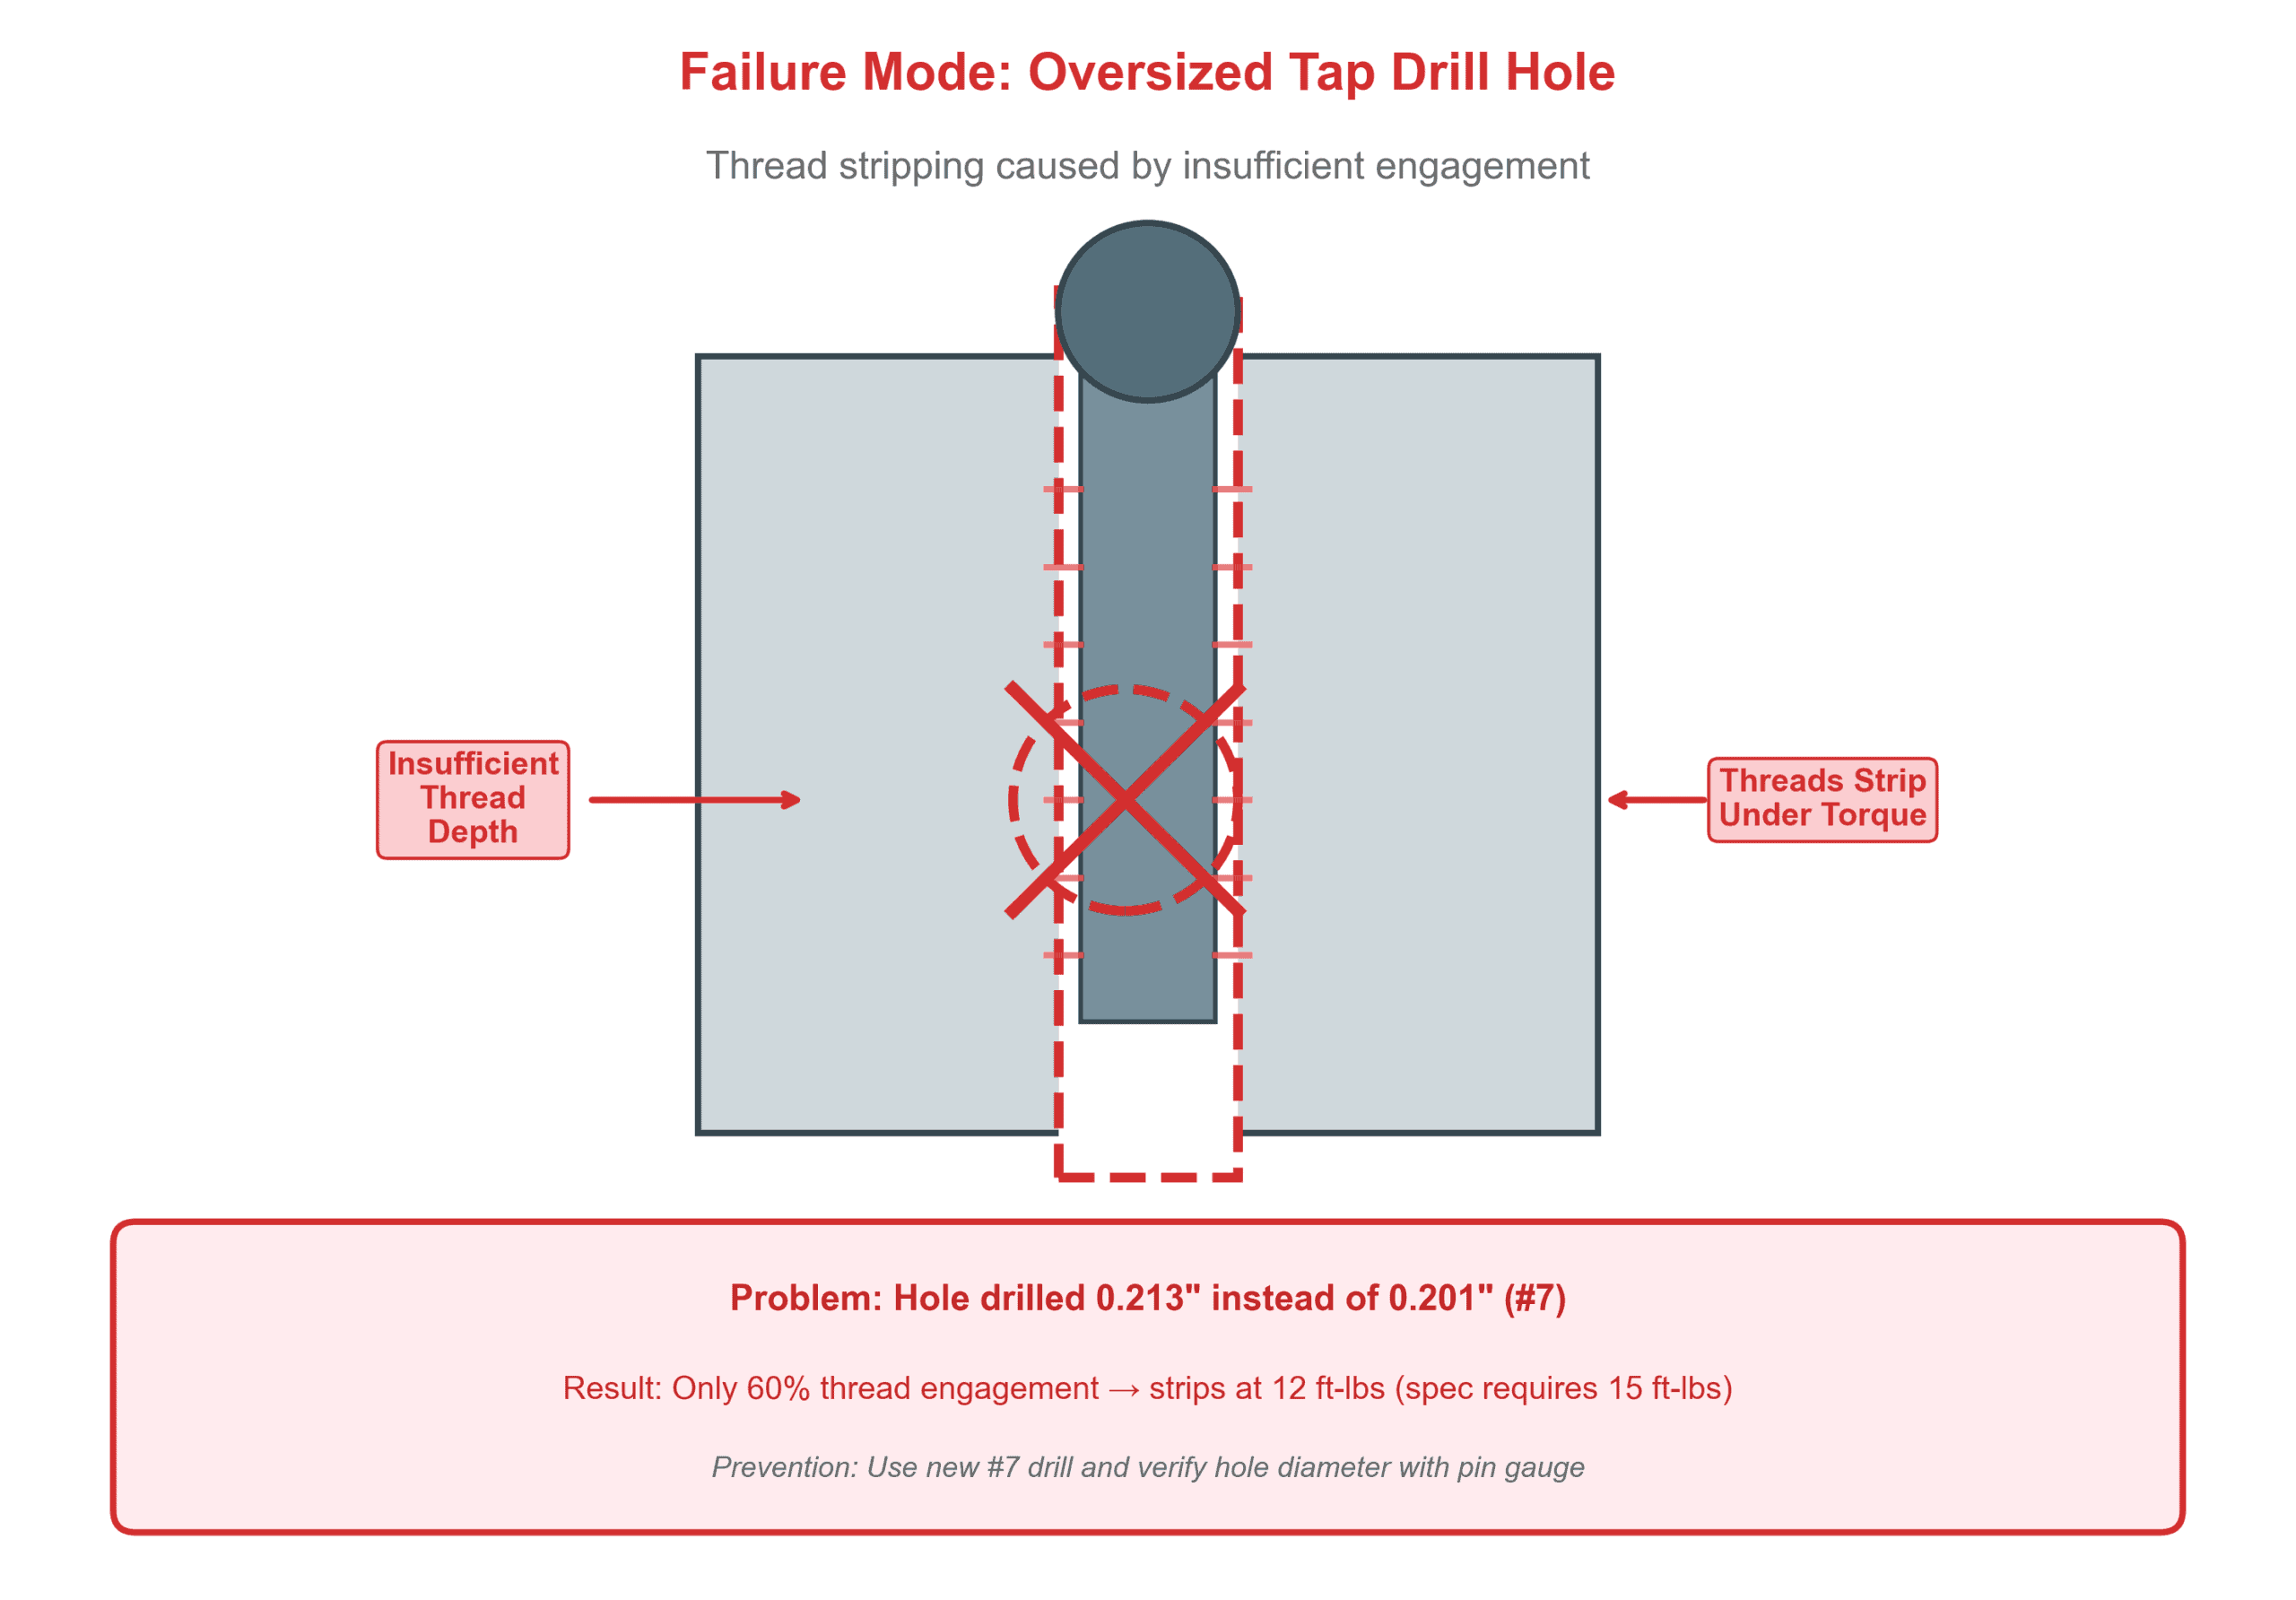
Trường hợp A: Vỏ nhôm, lỗ bị rộng
Một nhà sản xuất máy móc đã khoan các lỗ 0,213 inch cho ren 1/4-20 trong vỏ nhôm 6061-T6 (thông số kỹ thuật yêu cầu 0,201 inch). Tỷ lệ ăn khớp ren 65% kết quả gây ra hiện tượng tuột ren lũy tiến khi các kỹ thuật viên siết chặt bu-lông lắp ráp ở mức 15 ft-lbs—thấp hơn nhiều so với mức 20 ft-lbs mà cụm lắp ráp yêu cầu. Toàn bộ lô sản xuất gồm 480 chiếc yêu cầu lắp ren xoắn helicoil, làm tăng chi phí gia công lại thêm 8,40 USD cho mỗi chiếc cộng với thời gian chậm trễ lịch trình hai tuần.
Nguyên nhân gốc rễ: Xưởng gia công đã sử dụng mũi khoan 13/64 inch (0,2031 inch) đã bị mòn thành 0,213 inch sau thời gian dài sử dụng. Không có cữ kiểm tra nào được sử dụng.
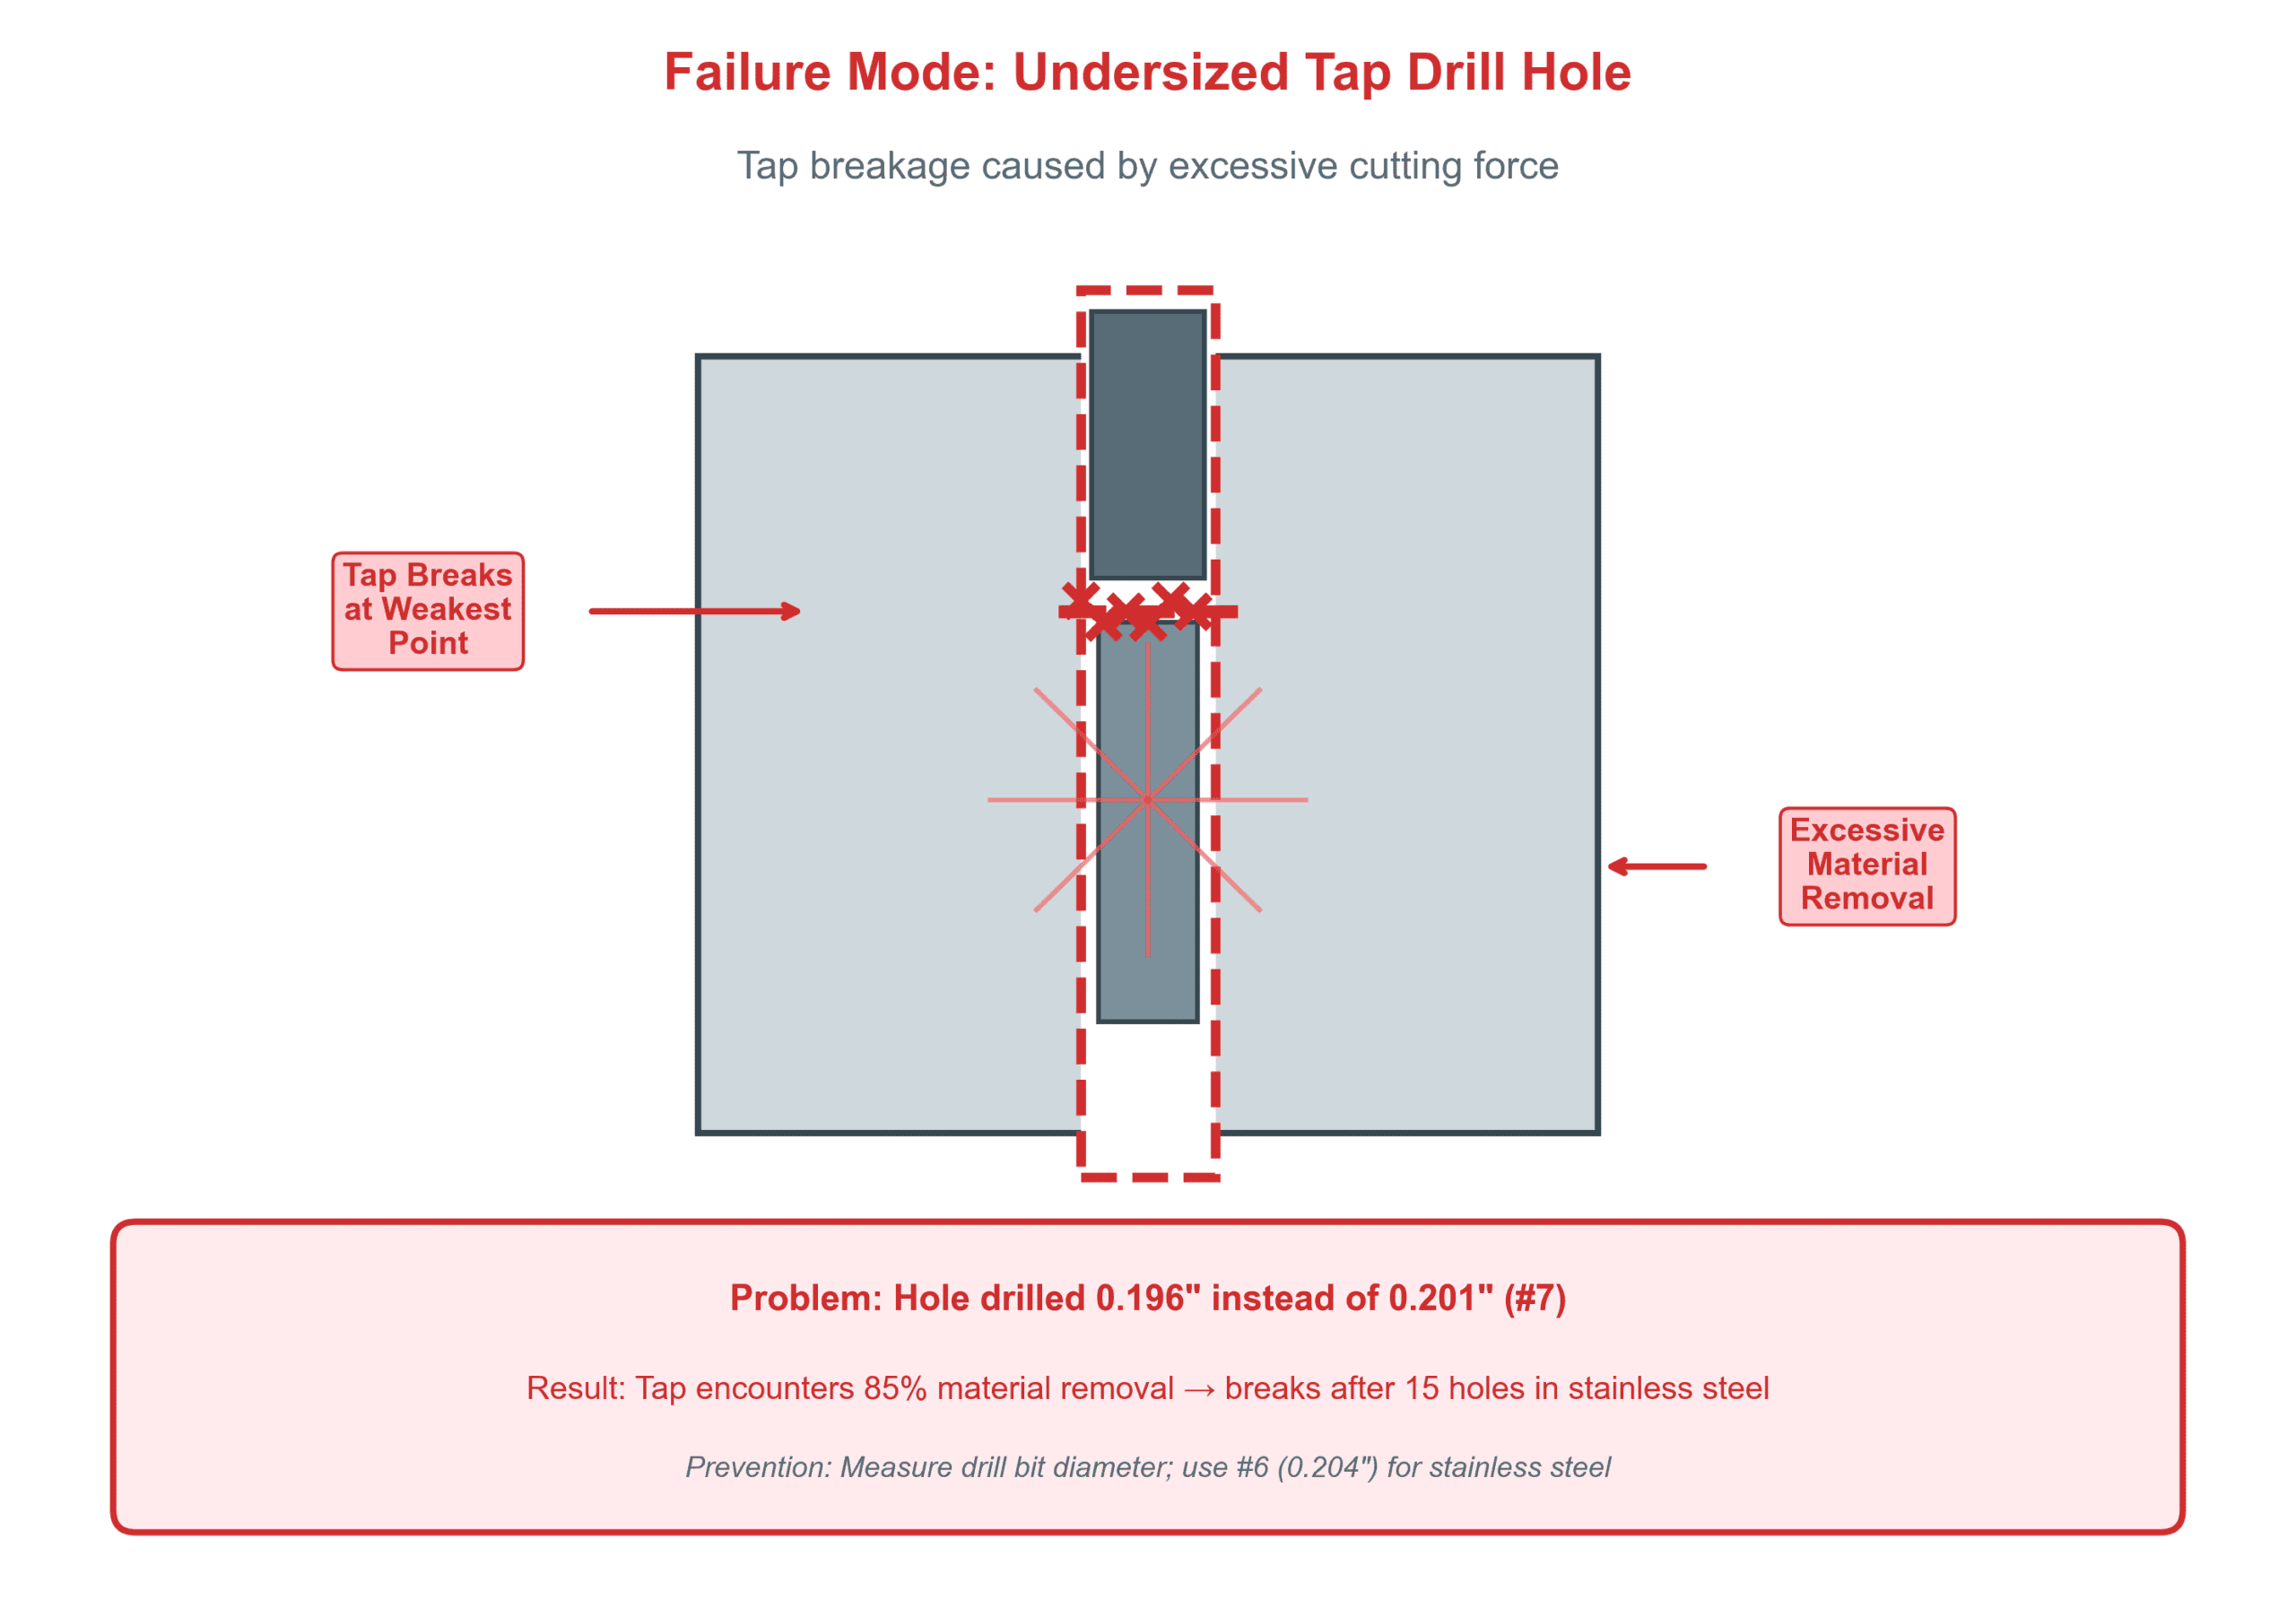
Trường hợp B: Giá đỡ bằng thép không gỉ, lỗ bị nhỏ
Một nhà sản xuất theo hợp đồng đã khoan các lỗ 0,196 inch cho ren 1/4-20 trong giá đỡ bằng thép không gỉ 304. Lỗ mồi chật khít đã gây ra 12 trường hợp gãy mũi ta-rê trong 50 chi tiết đầu tiên. Việc lấy các mũi ta-rê bị gãy đòi hỏi phải gia công bằng phương pháp EDM với chi phí 85 USD cho mỗi lỗ, làm hỏng hoàn toàn 8 chi tiết.
Nguyên nhân gốc rễ: Công việc đã quy định kích thước mũi khoan ta-rê bằng thép cacbon thấp (0,201 inch) mà không tính đến đặc tính gia công hóa cứng của thép không gỉ. Kích thước chính xác đáng lẽ phải là 0,204 inch (mũi khoan số 7).
Cách tính kích thước mũi khoan ta-rê
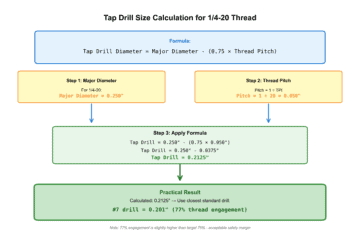
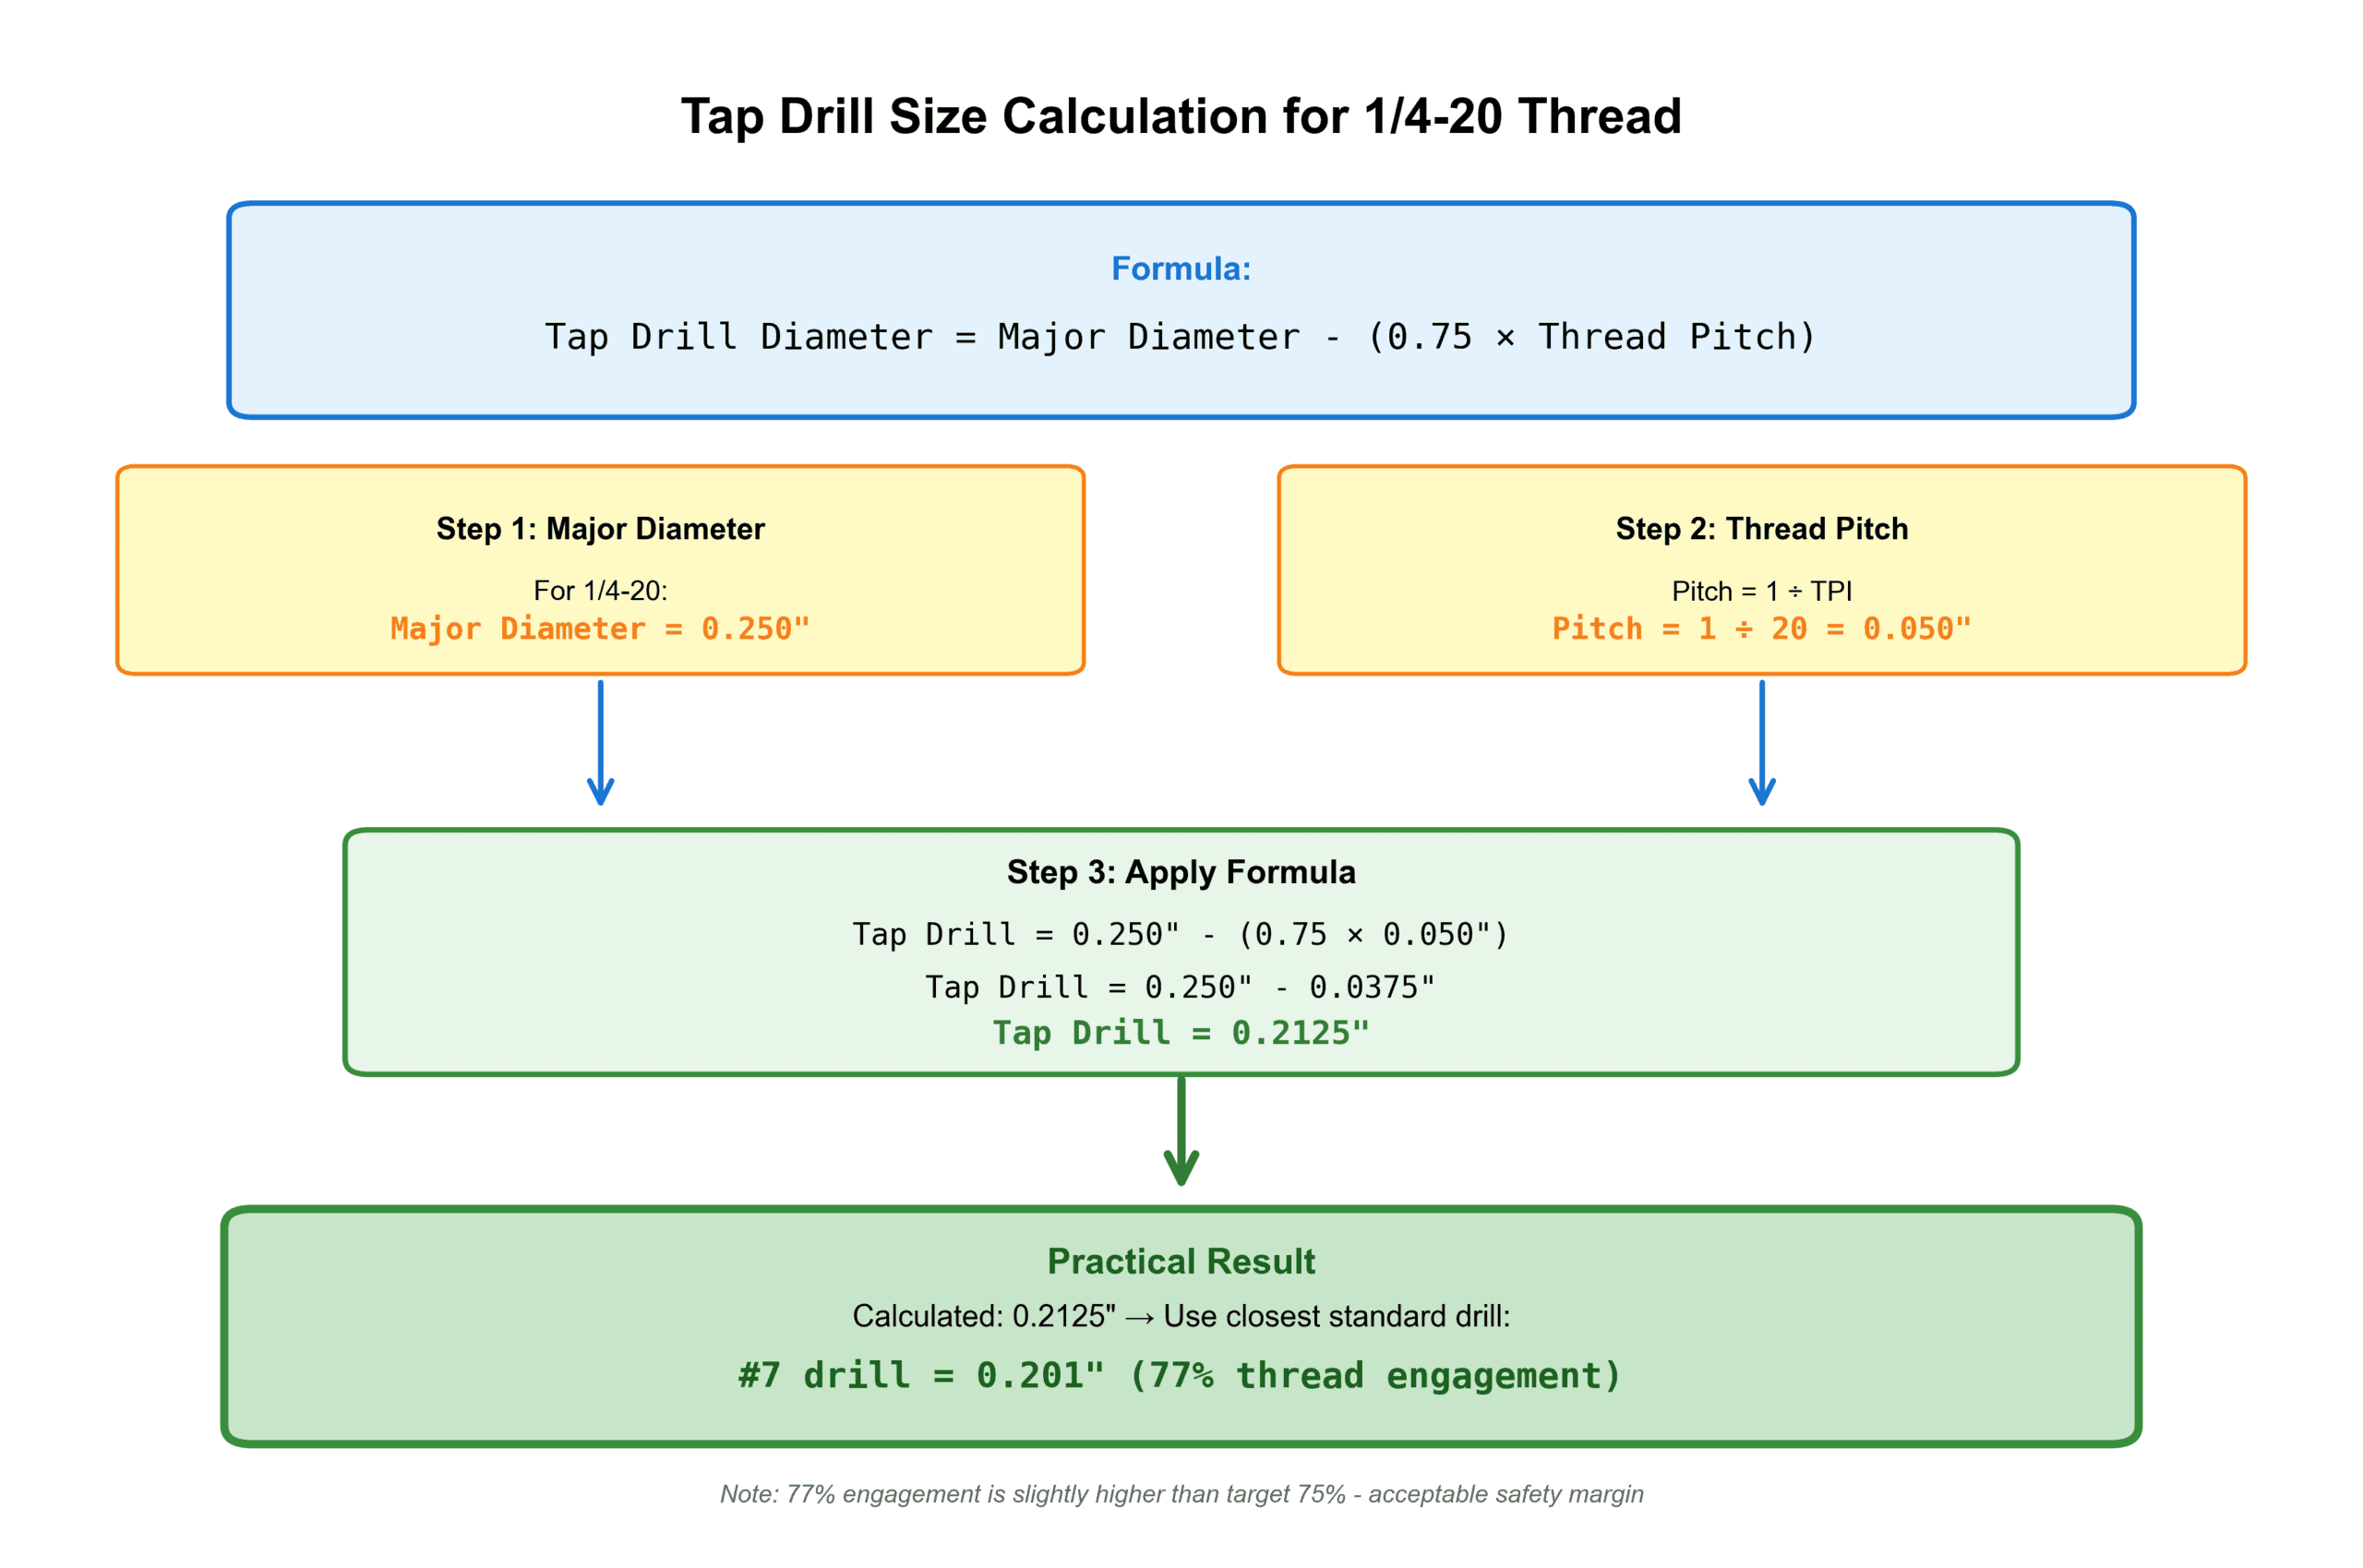
Công thức cơ bản cho độ ăn khớp ren 75% là:
Đường kính mũi khoan ta-rê = Đường kính danh nghĩa – (0,75 × Bước ren)
Đối với ren hệ thống chung, bước ren bằng 1 ÷ số ren trên mỗi inch. Đối với ren 1/4-20:
- Đường kính danh nghĩa = 0,250 inch
- Bước ren = 1 ÷ 20 = 0,050 inch
- Mũi khoan ta-rê = 0,250 inch – (0,75 × 0,050 inch) = 0,250 inch – 0,0375 inch = 0,2125 inch
Mũi khoan tiêu chuẩn gần nhất là số 7 ở mức 0,201 inch, thực tế cung cấp khoảng 77% độ ăn khớp—hơi an toàn một chút cho độ bền.
Tại sao lại cần độ ăn khớp ren 75%?
Phần trăm thể hiện tỷ lệ giữa chiều cao ren thực tế và chiều cao ren tối đa lý thuyết. Các nghiên cứu kỹ thuật từ những năm 1950 (được tài liệu hóa trong Sổ tay Cơ khí) đã xác định rằng:
- Ăn khớp 50%: Đội bền cắt chỉ bằng 60% độ bền của fastener
- 75% độ ăn khớp: Độ bền cắt bằng hoặc vượt quá độ bền kéo của fastener
- Ăn khớp 100%: Chỉ mạnh hơn 3-5% so với mức 75%, nhưng lực taro tăng 40%
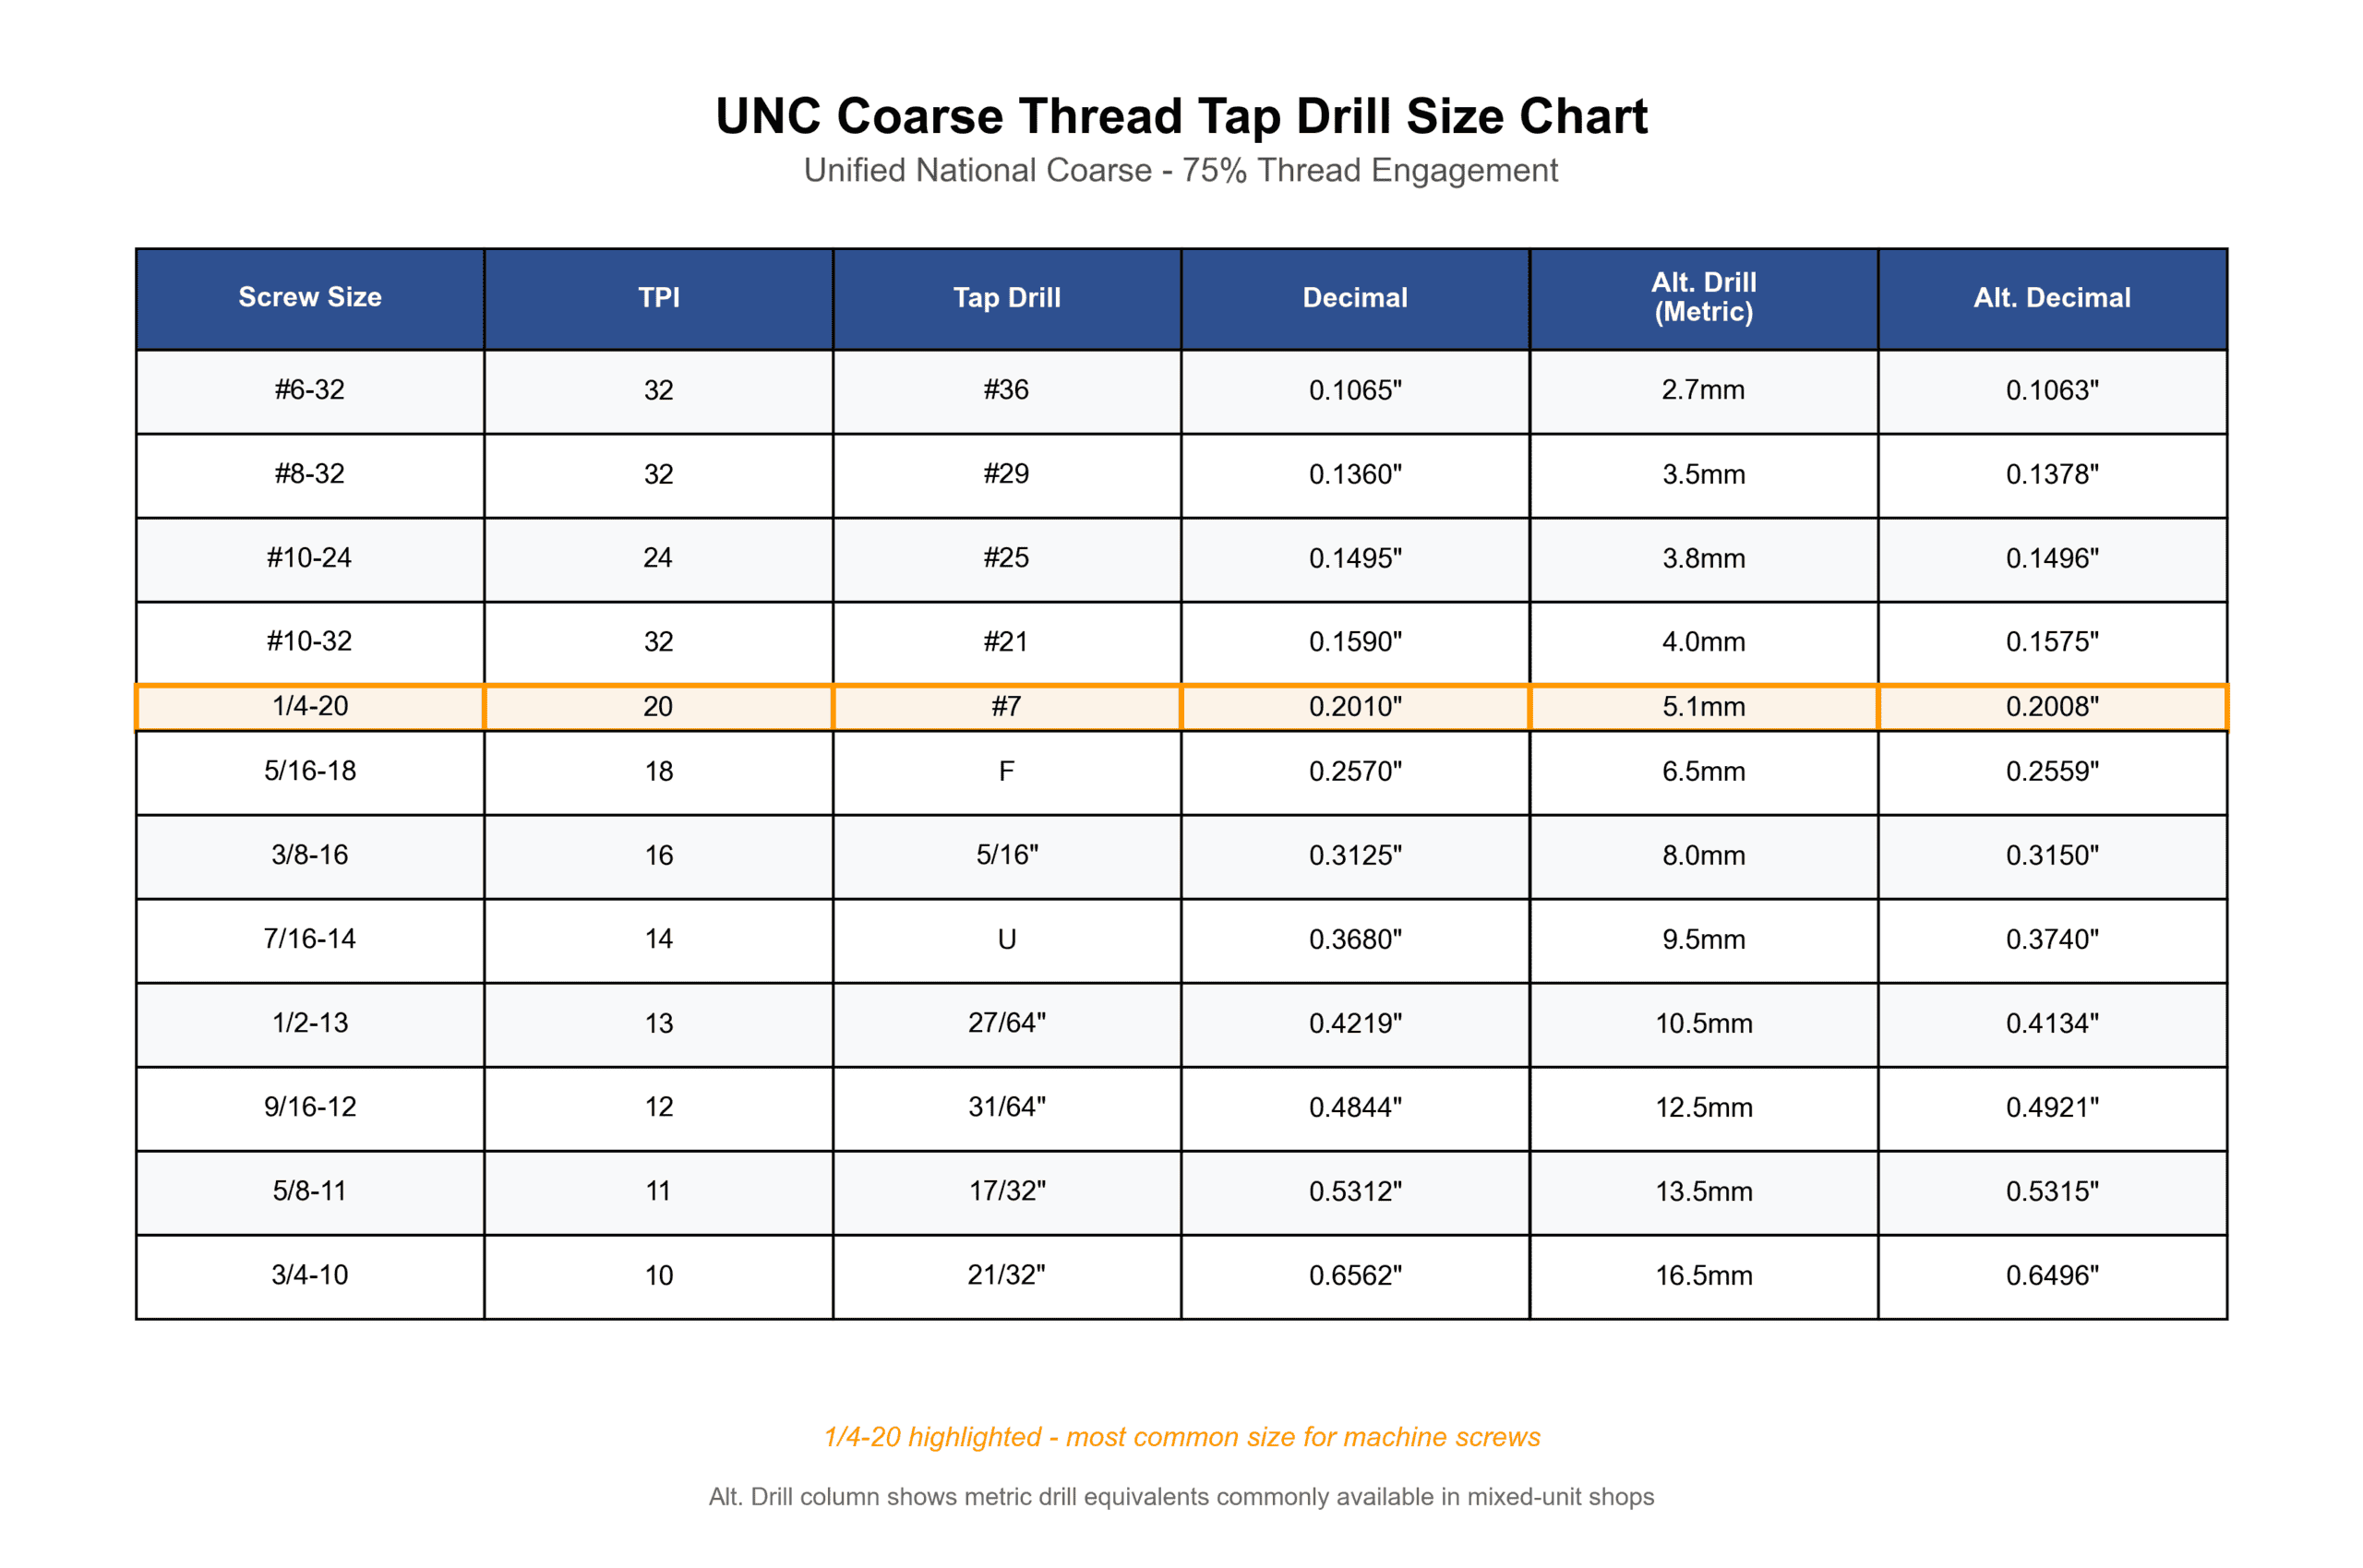
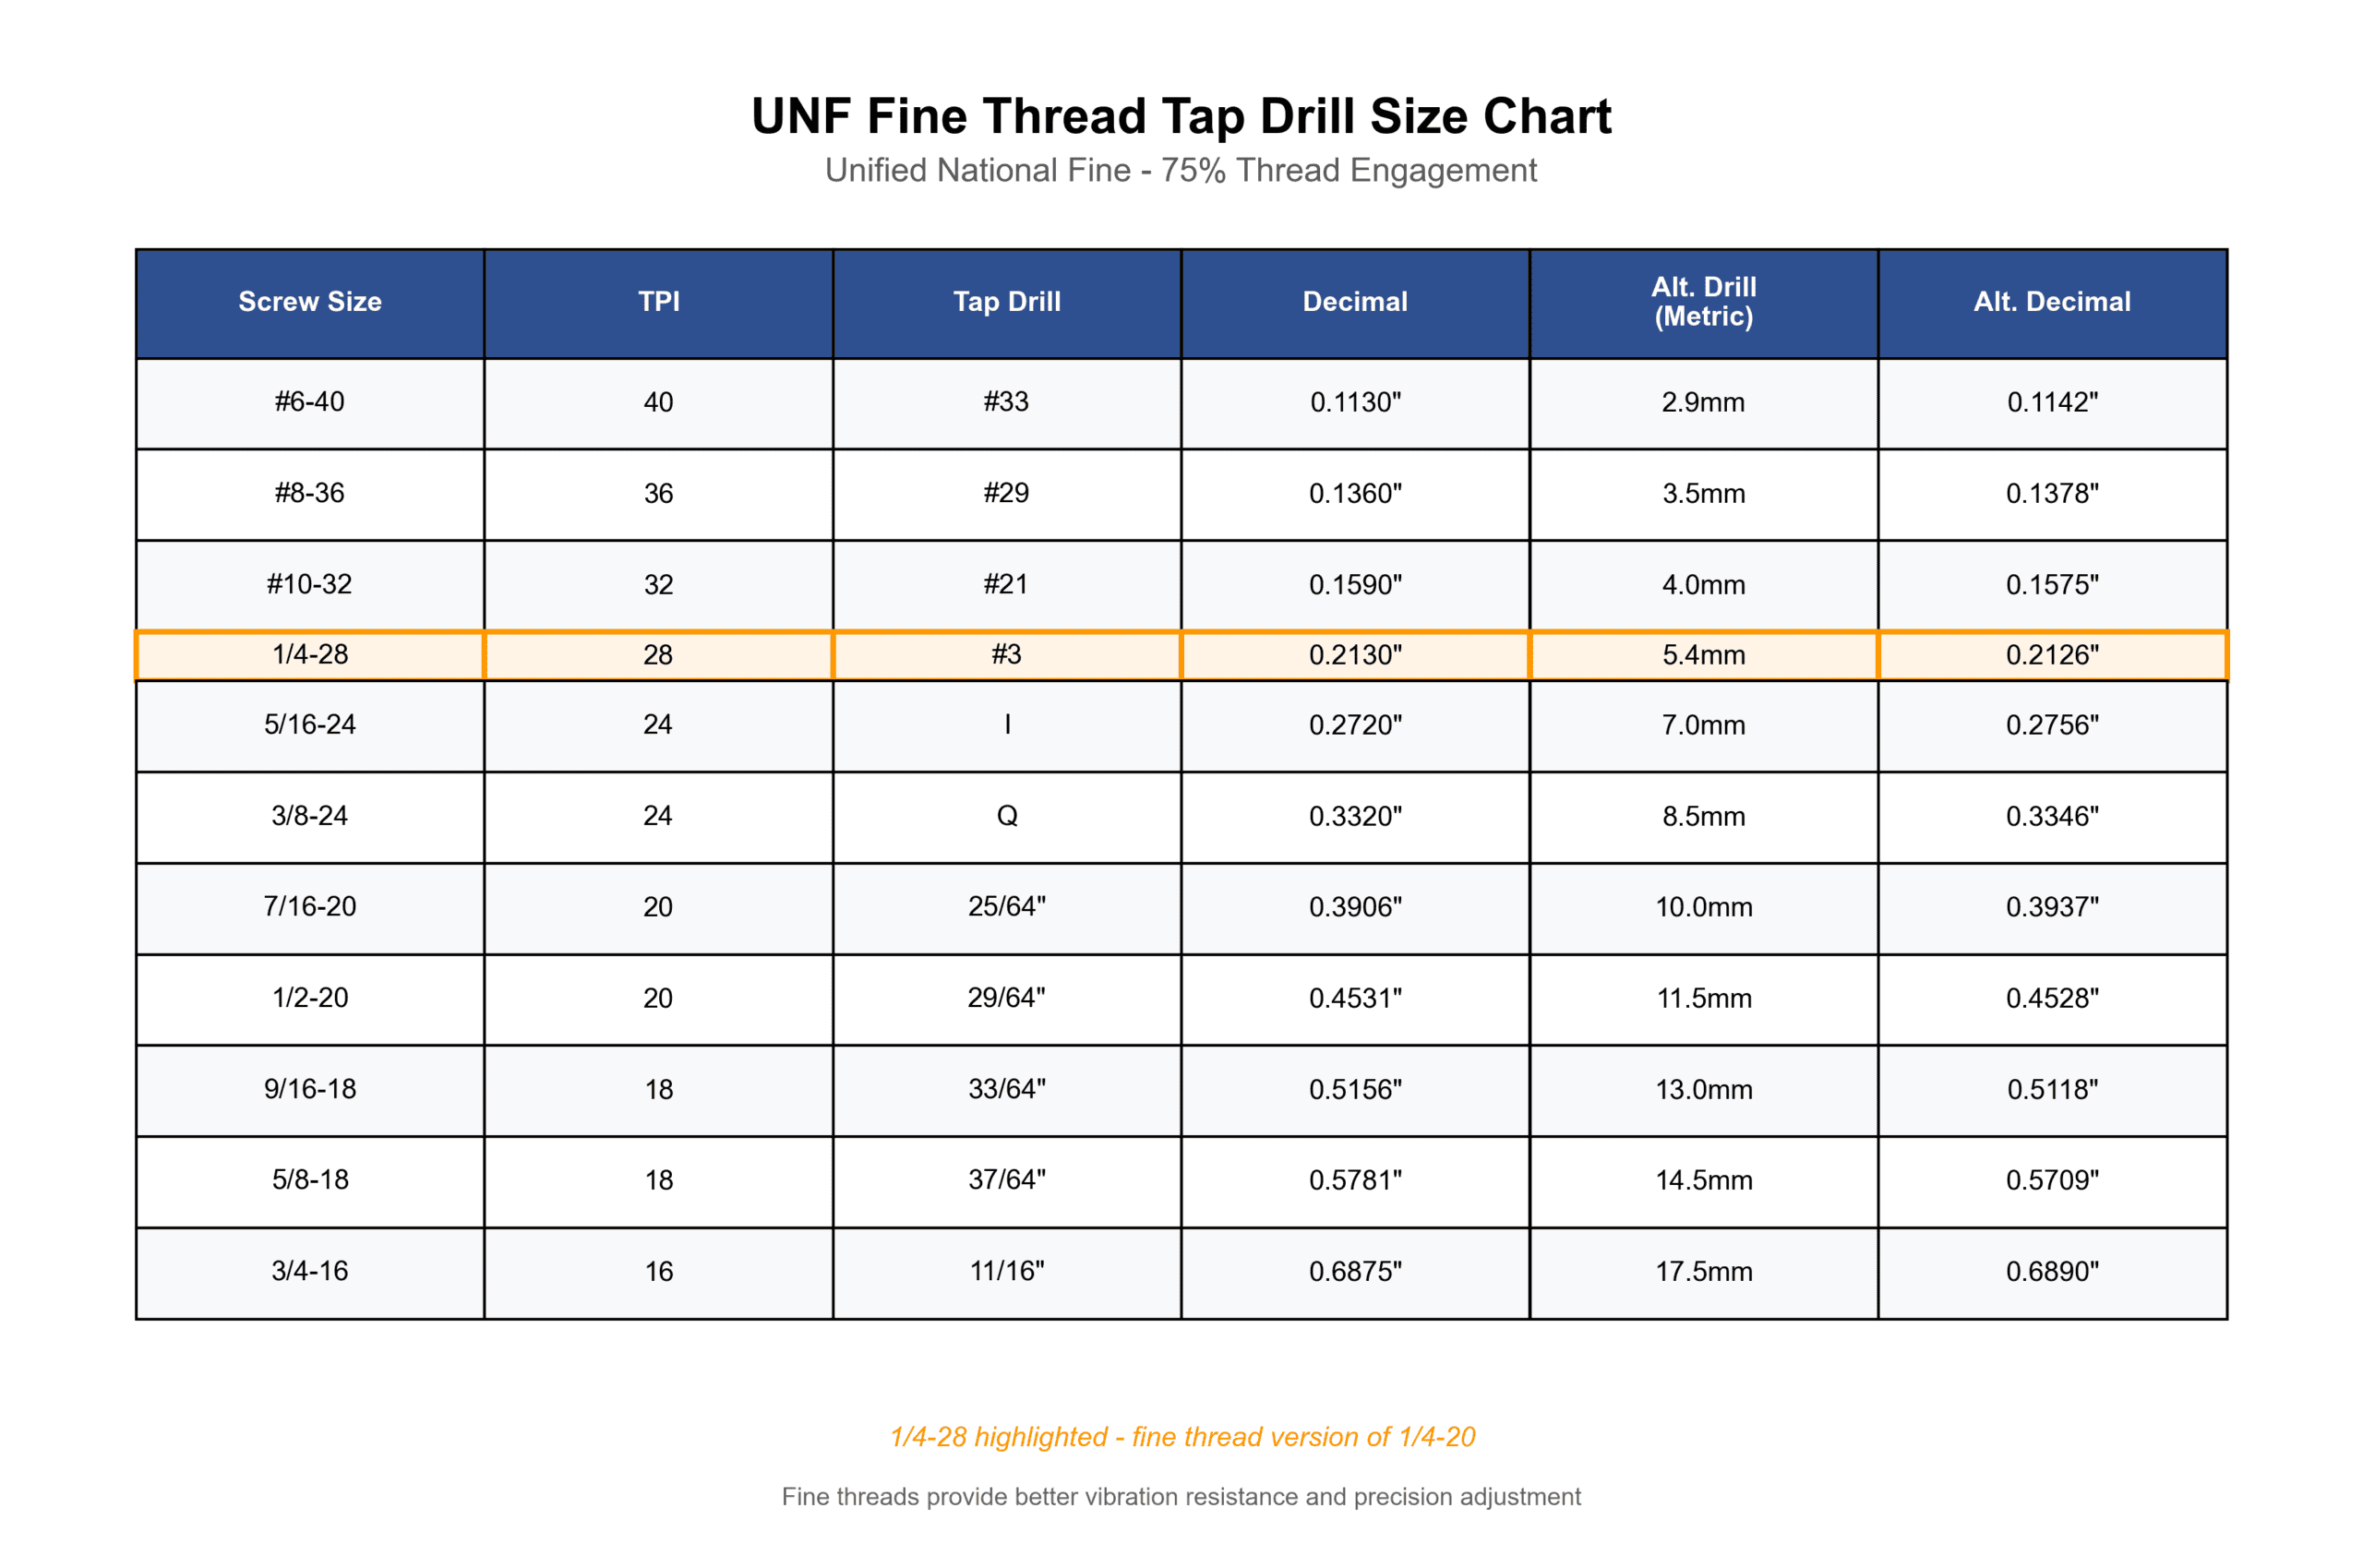
Bảng Kích Thước Mũi Khoan Taro Hoàn Chỉnh
Ren Thường Thống Nhất (UNC)
Ren Mịn Thống Nhất (UNF)
Khuyến Nghị Mũi Khoan Taro Theo Từng Vật Liệu
Các vật liệu khác nhau phản ứng khác nhau với lực taro. Ma trận này cho thấy các điều chỉnh được khuyến nghị so với mức cơ sở của thép:
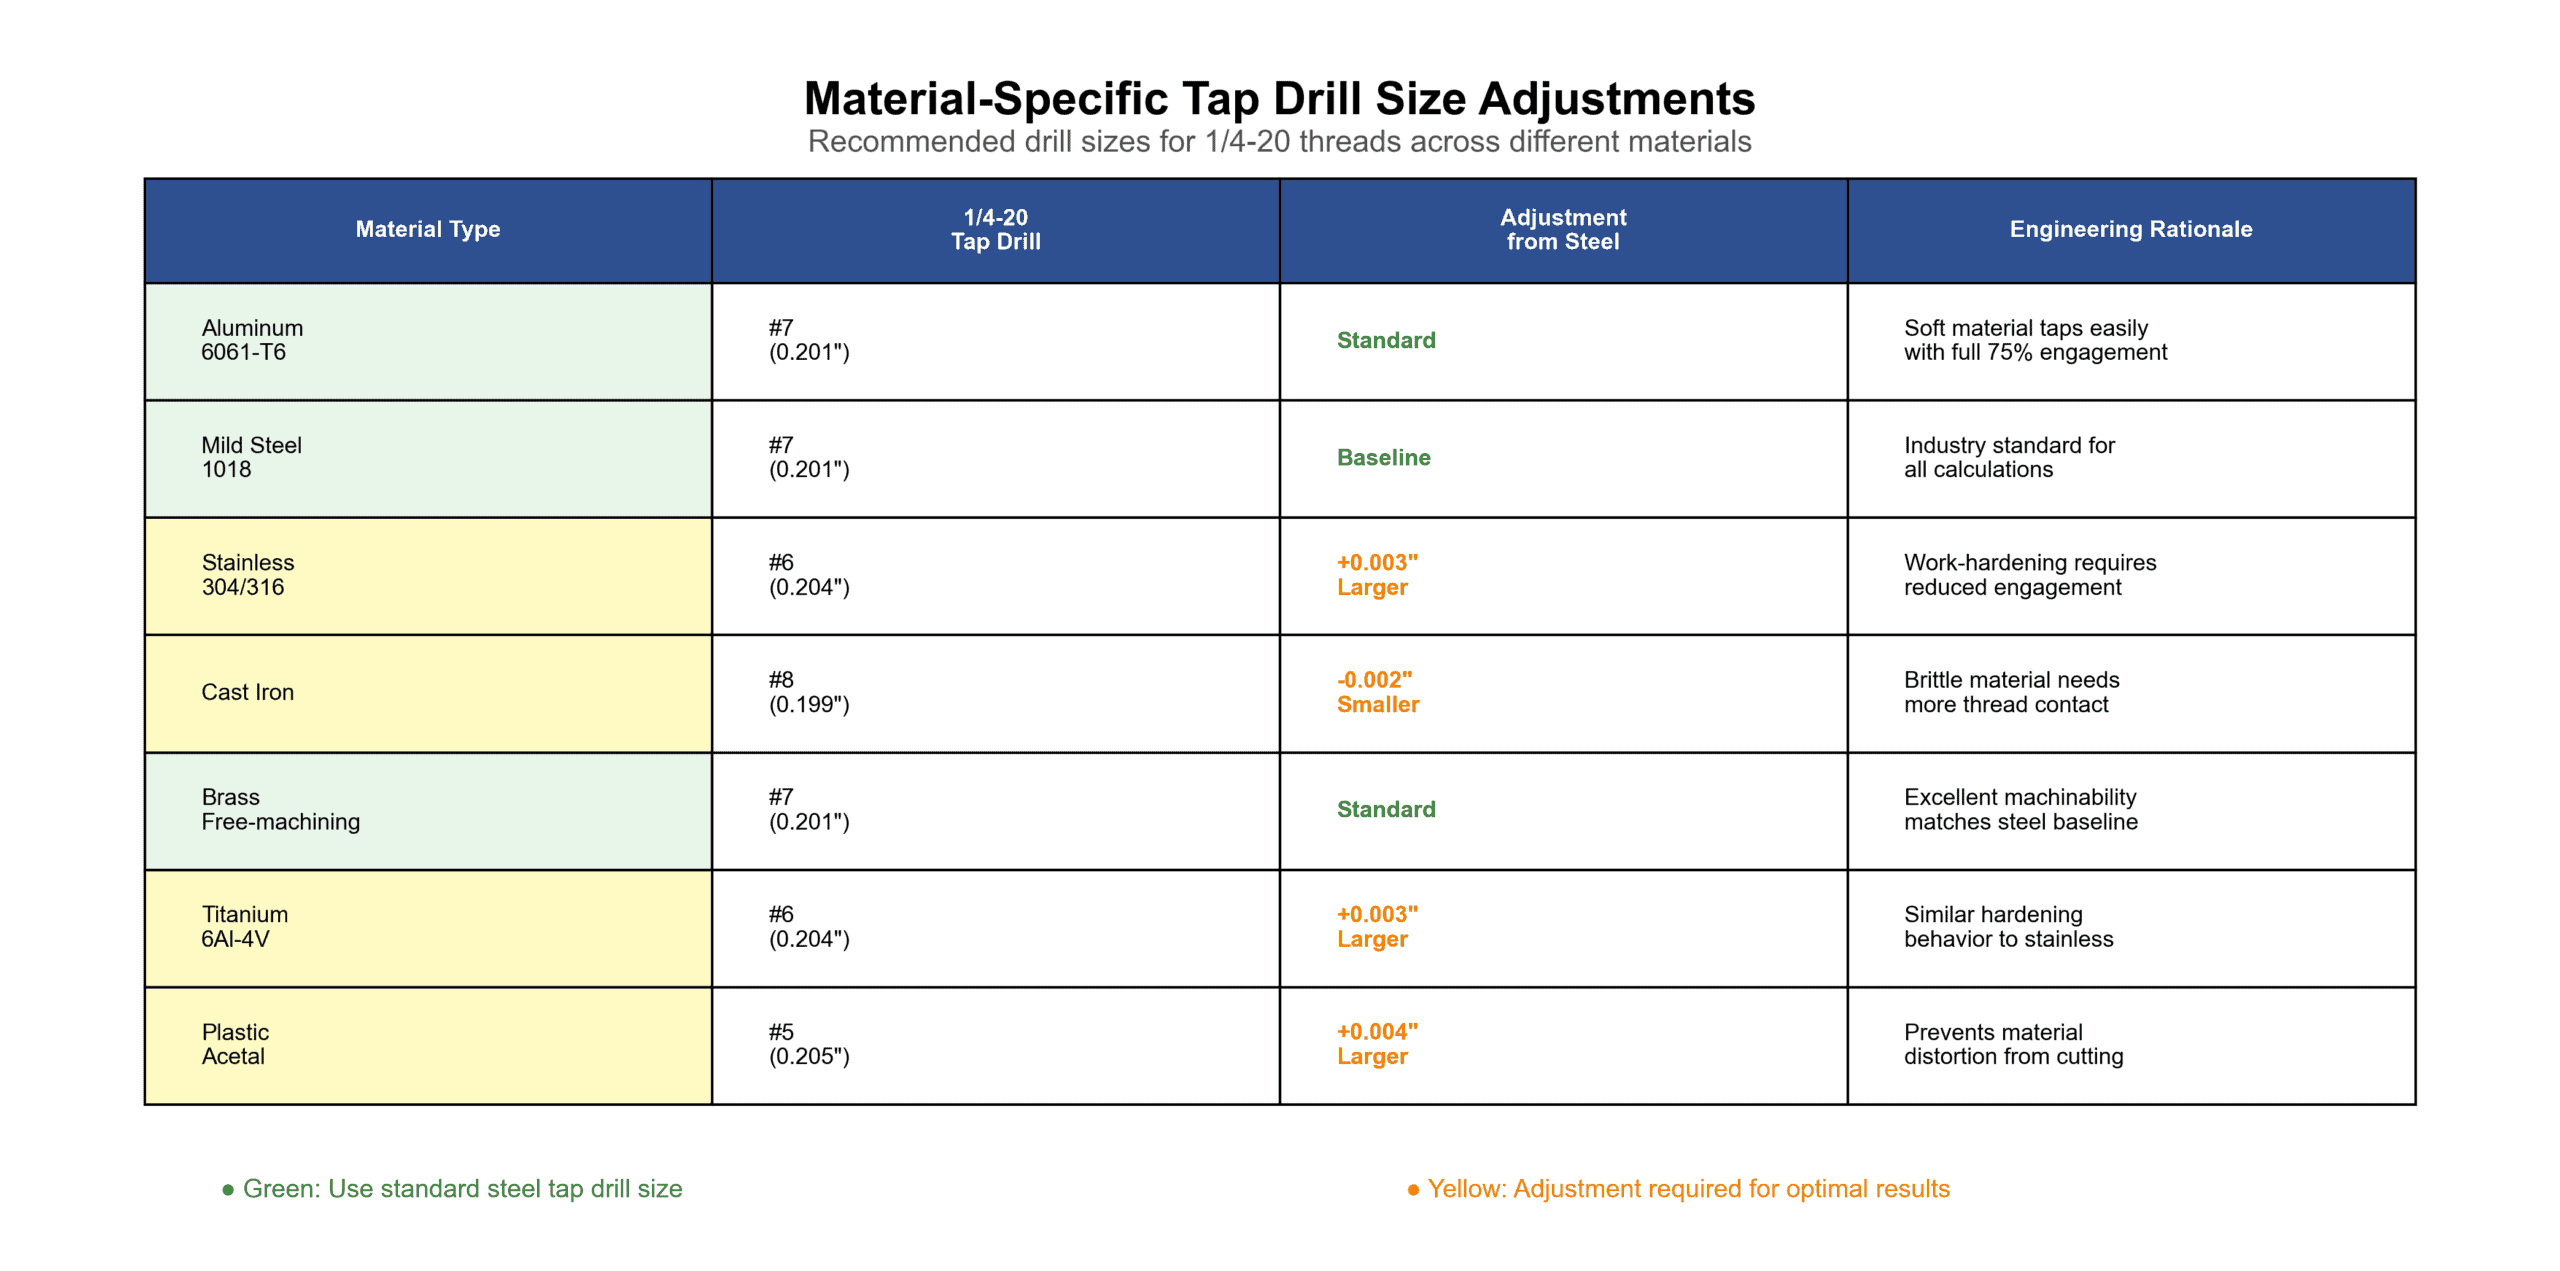
Thép không gỉ bị biến cứng nhanh chóng trong quá trình cắt. Các ren dẫn đầu của mũi taro nén và làm cứng vật liệu, làm cho mỗi ren tiếp theo khó hình thành hơn. Việc mở rộng lỗ thêm 0,003 inch sẽ làm giảm tỷ lệ ăn khớp ren từ 77% xuống khoảng 72% - vẫn cao hơn nhiều so với mức tối thiểu 60%, nhưng taro sẽ dễ hơn đáng kể. Các xưởng sản xuất báo cáo tuổi thọ mũi taro dài hơn 3-5 lần với điều chỉnh này.
Những Sai lầm Thường gặp và Cách tránh chúng
1. Sử Dụng Mũi Khoan Bị Mòn
Vấn đề: Mũi khoan bị mòn ở các cạnh cắt bên ngoài, làm giảm đường kính hiệu dụng. Mũi khoan số 7 (danh nghĩa 0,201 inch) có thể đo được 0,197 inch sau khi sử dụng kéo dài, tạo ra một lỗ có kích thước nhỏ hơn thực tế.
Giải pháp: Đo mũi khoan bằng dưỡng chốt sau mỗi 500 lỗ đối với thép, 1000 lỗ đối với nhôm. Loại bỏ các mũi khoan có kích thước nhỏ hơn 0,003 inch. Chi phí cho một mũi khoan là 4-8 USD; chi phí cho một mũi taro bị gãy kẹt trong chi tiết là 85-200 USD.
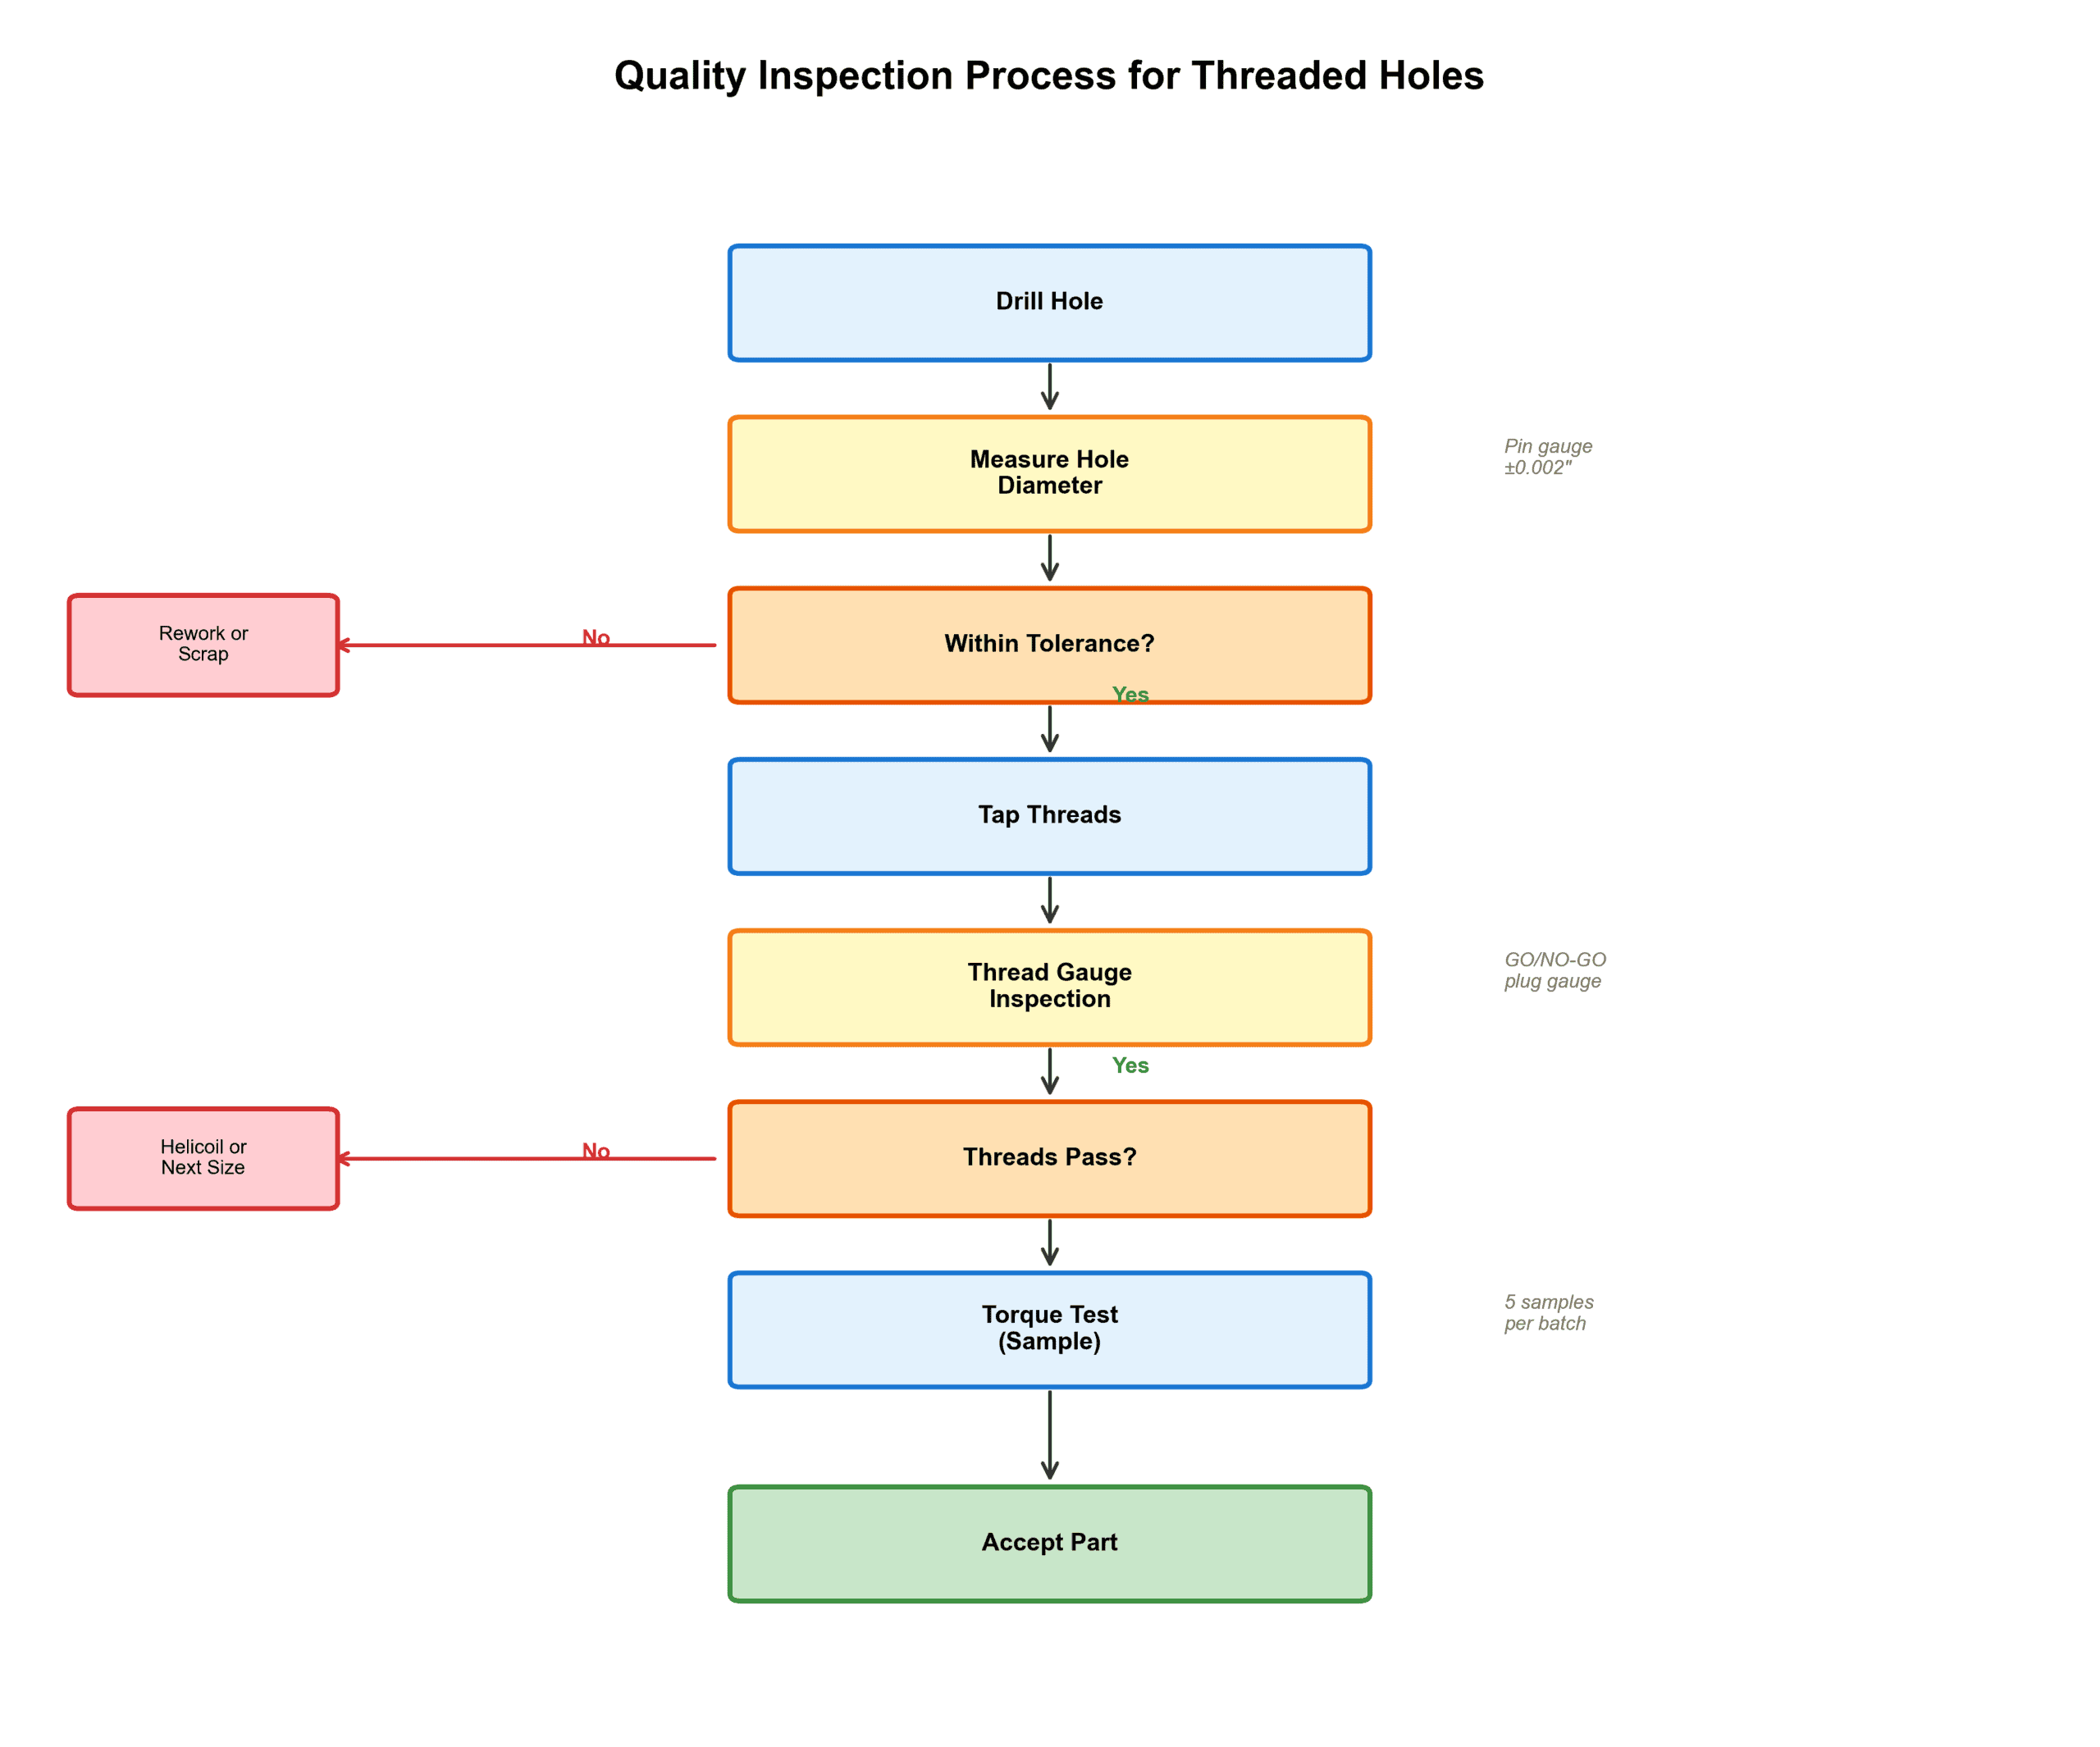
Kiểm Soát Chất Lượng: Cách Xác Minh Kích Thước Mũi Khoan Taro
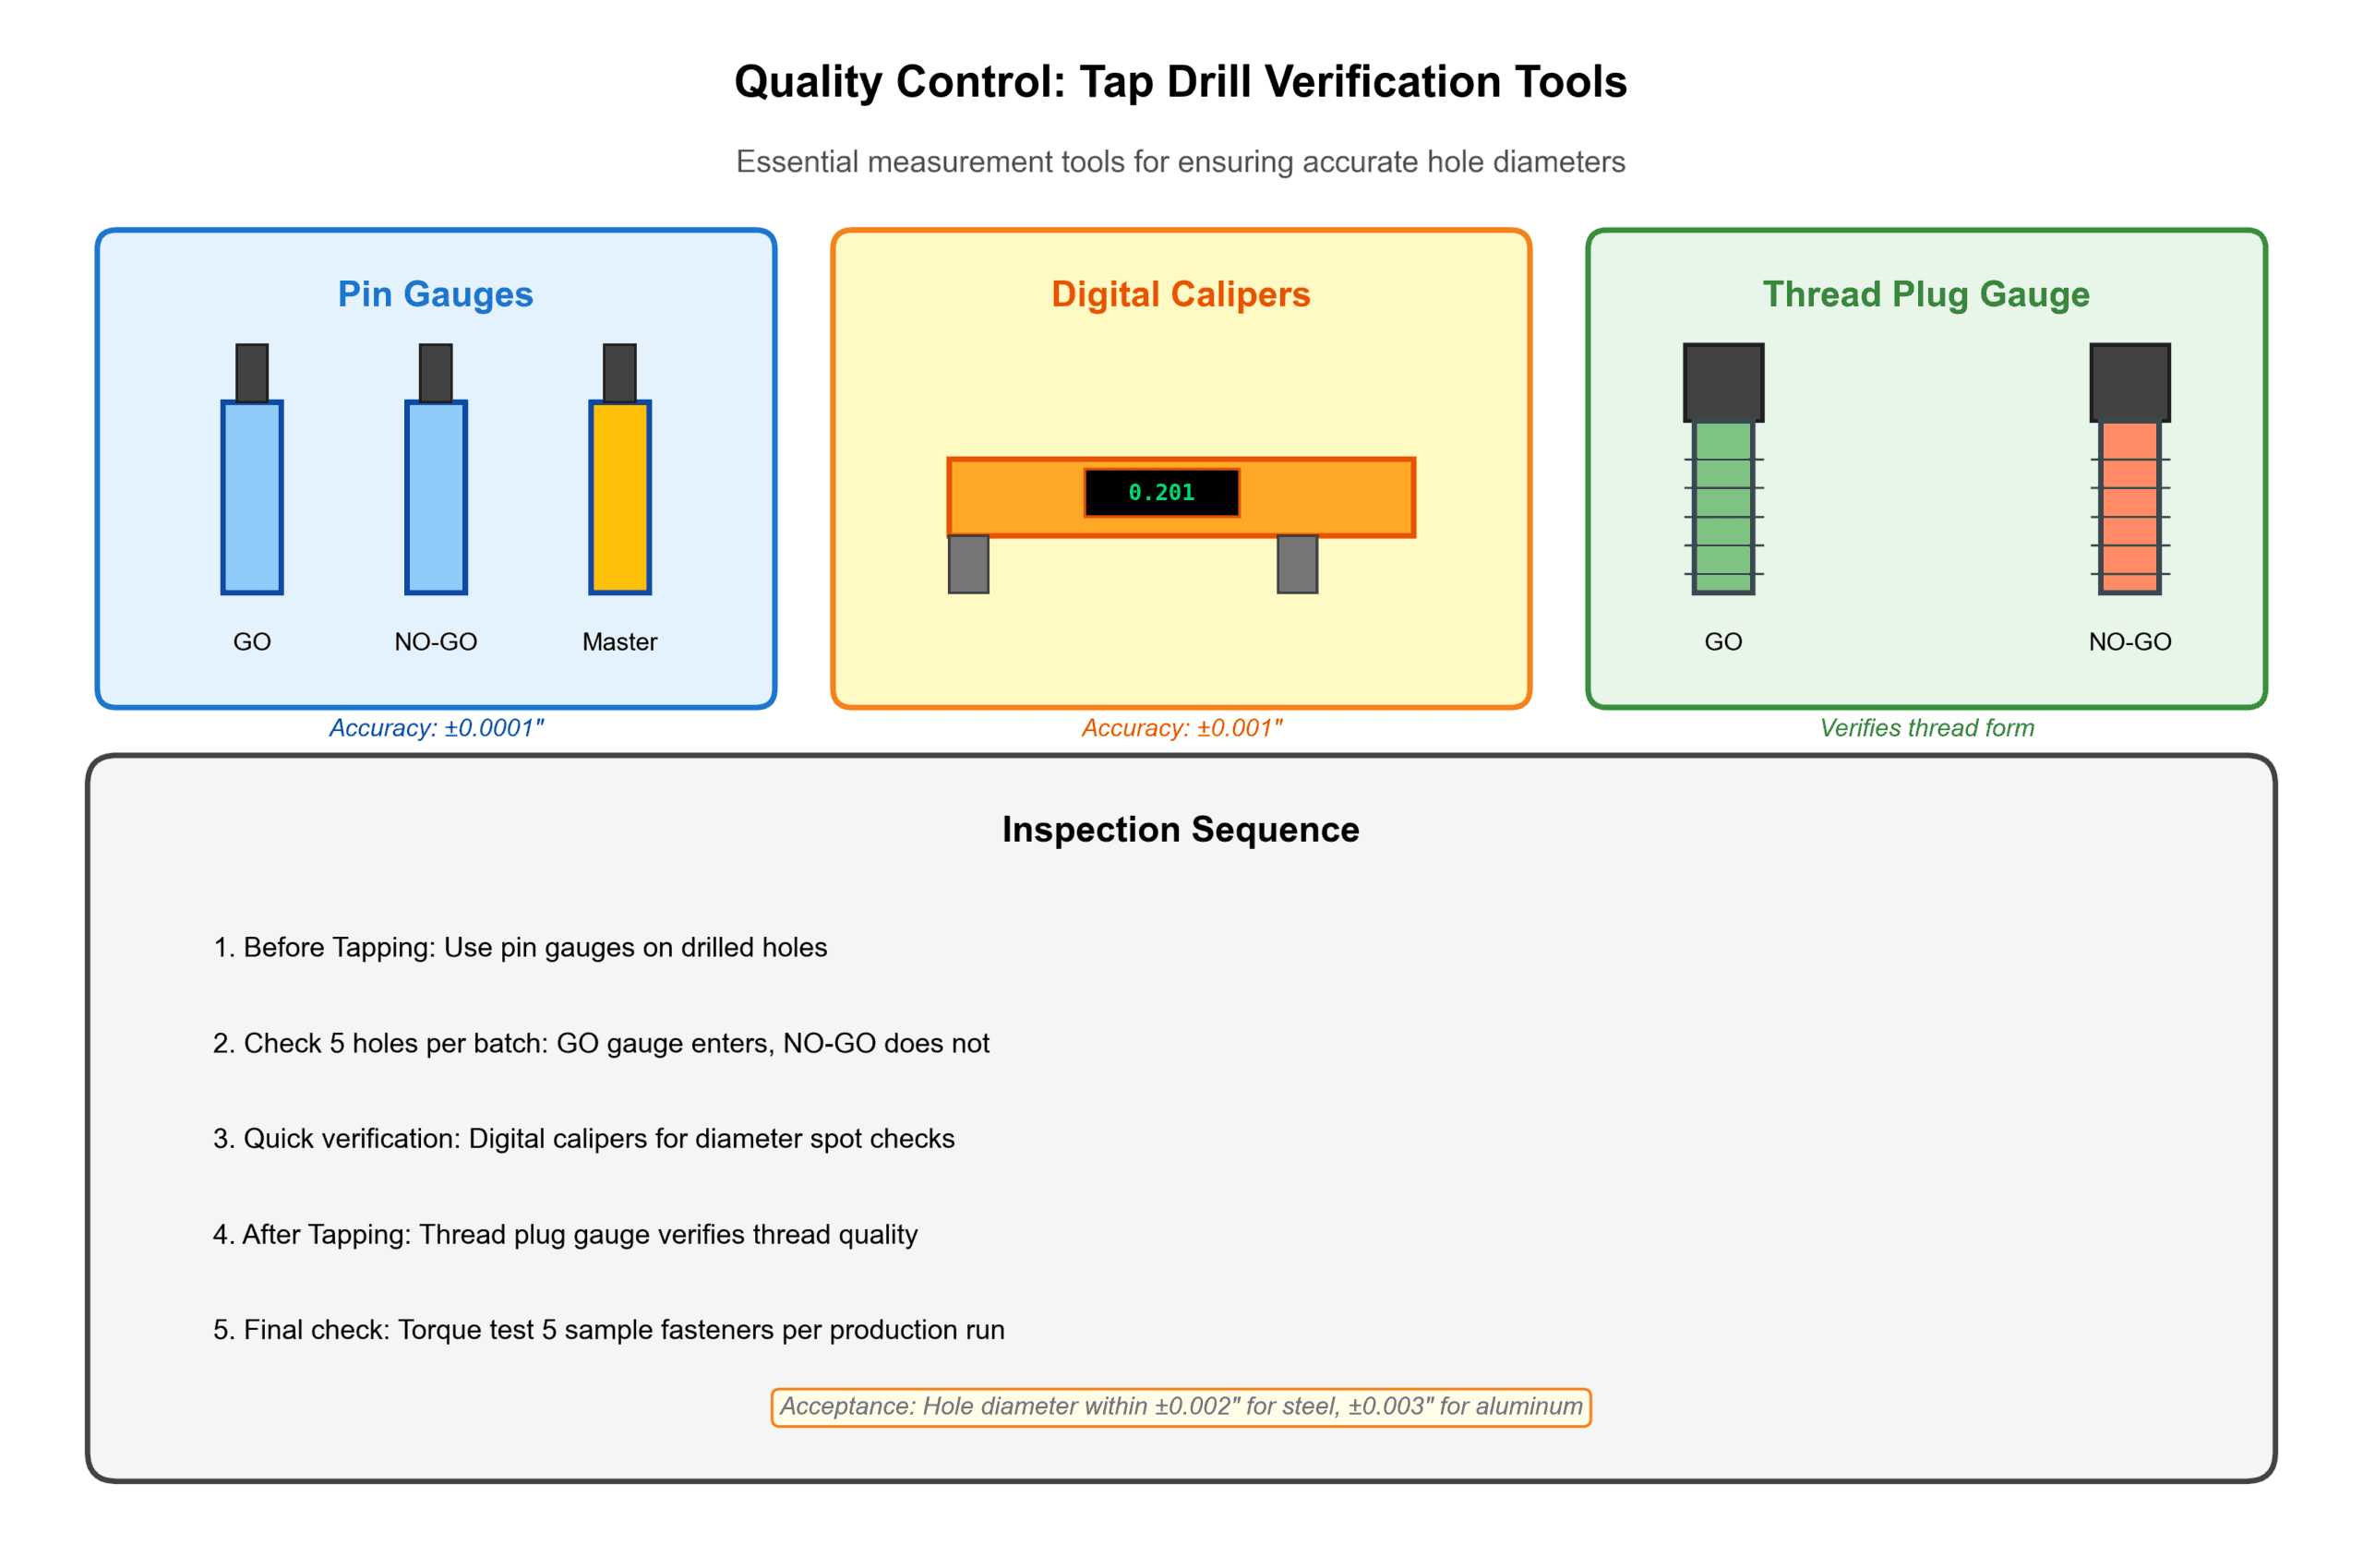
Môi trường sản xuất đòi hỏi phải kiểm tra thực tế thay vì chỉ tin vào nhãn mũi khoan. Hãy áp dụng các mốc kiểm tra sau:
Phương pháp 1: Đo bằng ti gân / trụ chuẩn (Chính xác nhất)
Sử dụng ti gân kiểm tra lọt/không lọt để kiểm tra lỗ trước khi taro:
- Ti lọt (Go gauge): Phải đi vào lỗ một cách tự do (kích thước danh nghĩa của mũi khoan taro)
- Ti không lọt (No-go gauge): Không được đi vào lỗ (thường lớn hơn 0.003″)
Bảng thông số kỹ thuật: Những nội dung cần có trong Yêu cầu báo giá (RFQ) của bạn
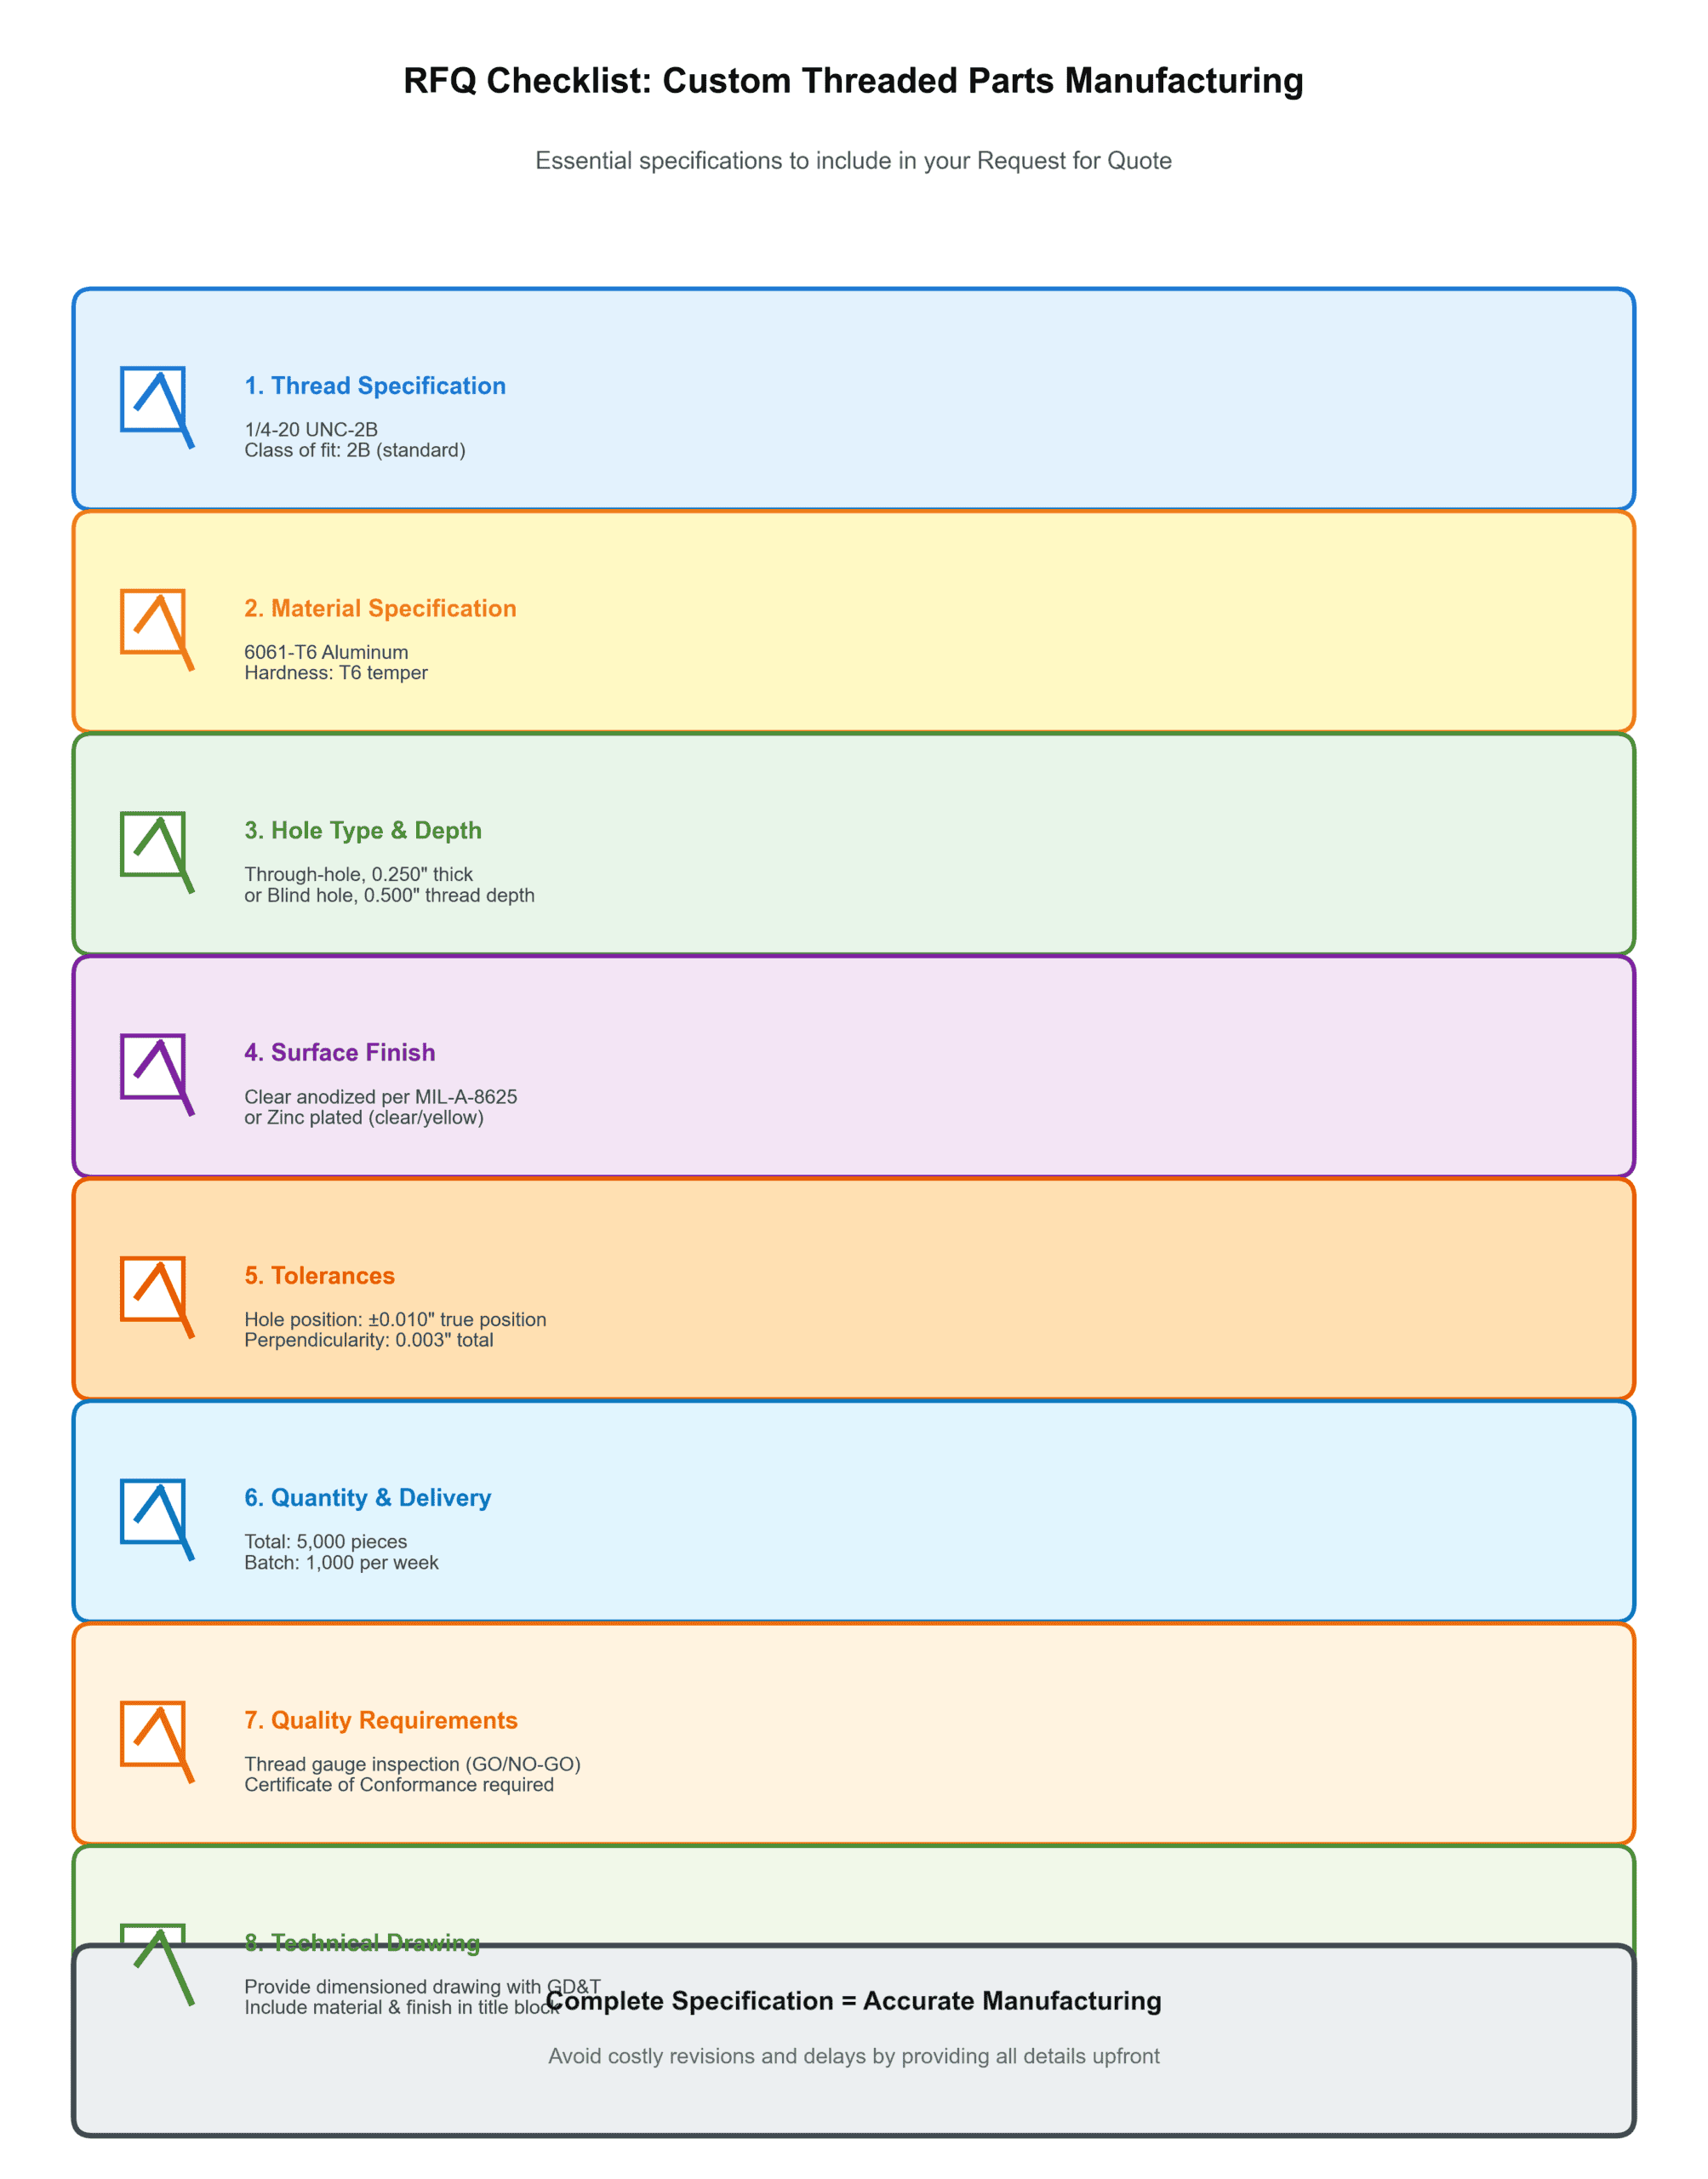
Khi yêu cầu các chi tiết hoặc chốt có ren tùy chỉnh, hãy cung cấp các thông tin chi tiết sau để đảm bảo quá trình sản xuất chính xác:
Thông tin thiết yếu
- Thông số kỹ thuật ren: Ký hiệu đầy đủ: “1/4-20 UNC” thay vì chỉ ghi “ren 1/4”
- Thông số kỹ thuật vật liệu: Ký hiệu hợp kim: “Nhôm 6061-T6”, “Thép không gỉ 304”
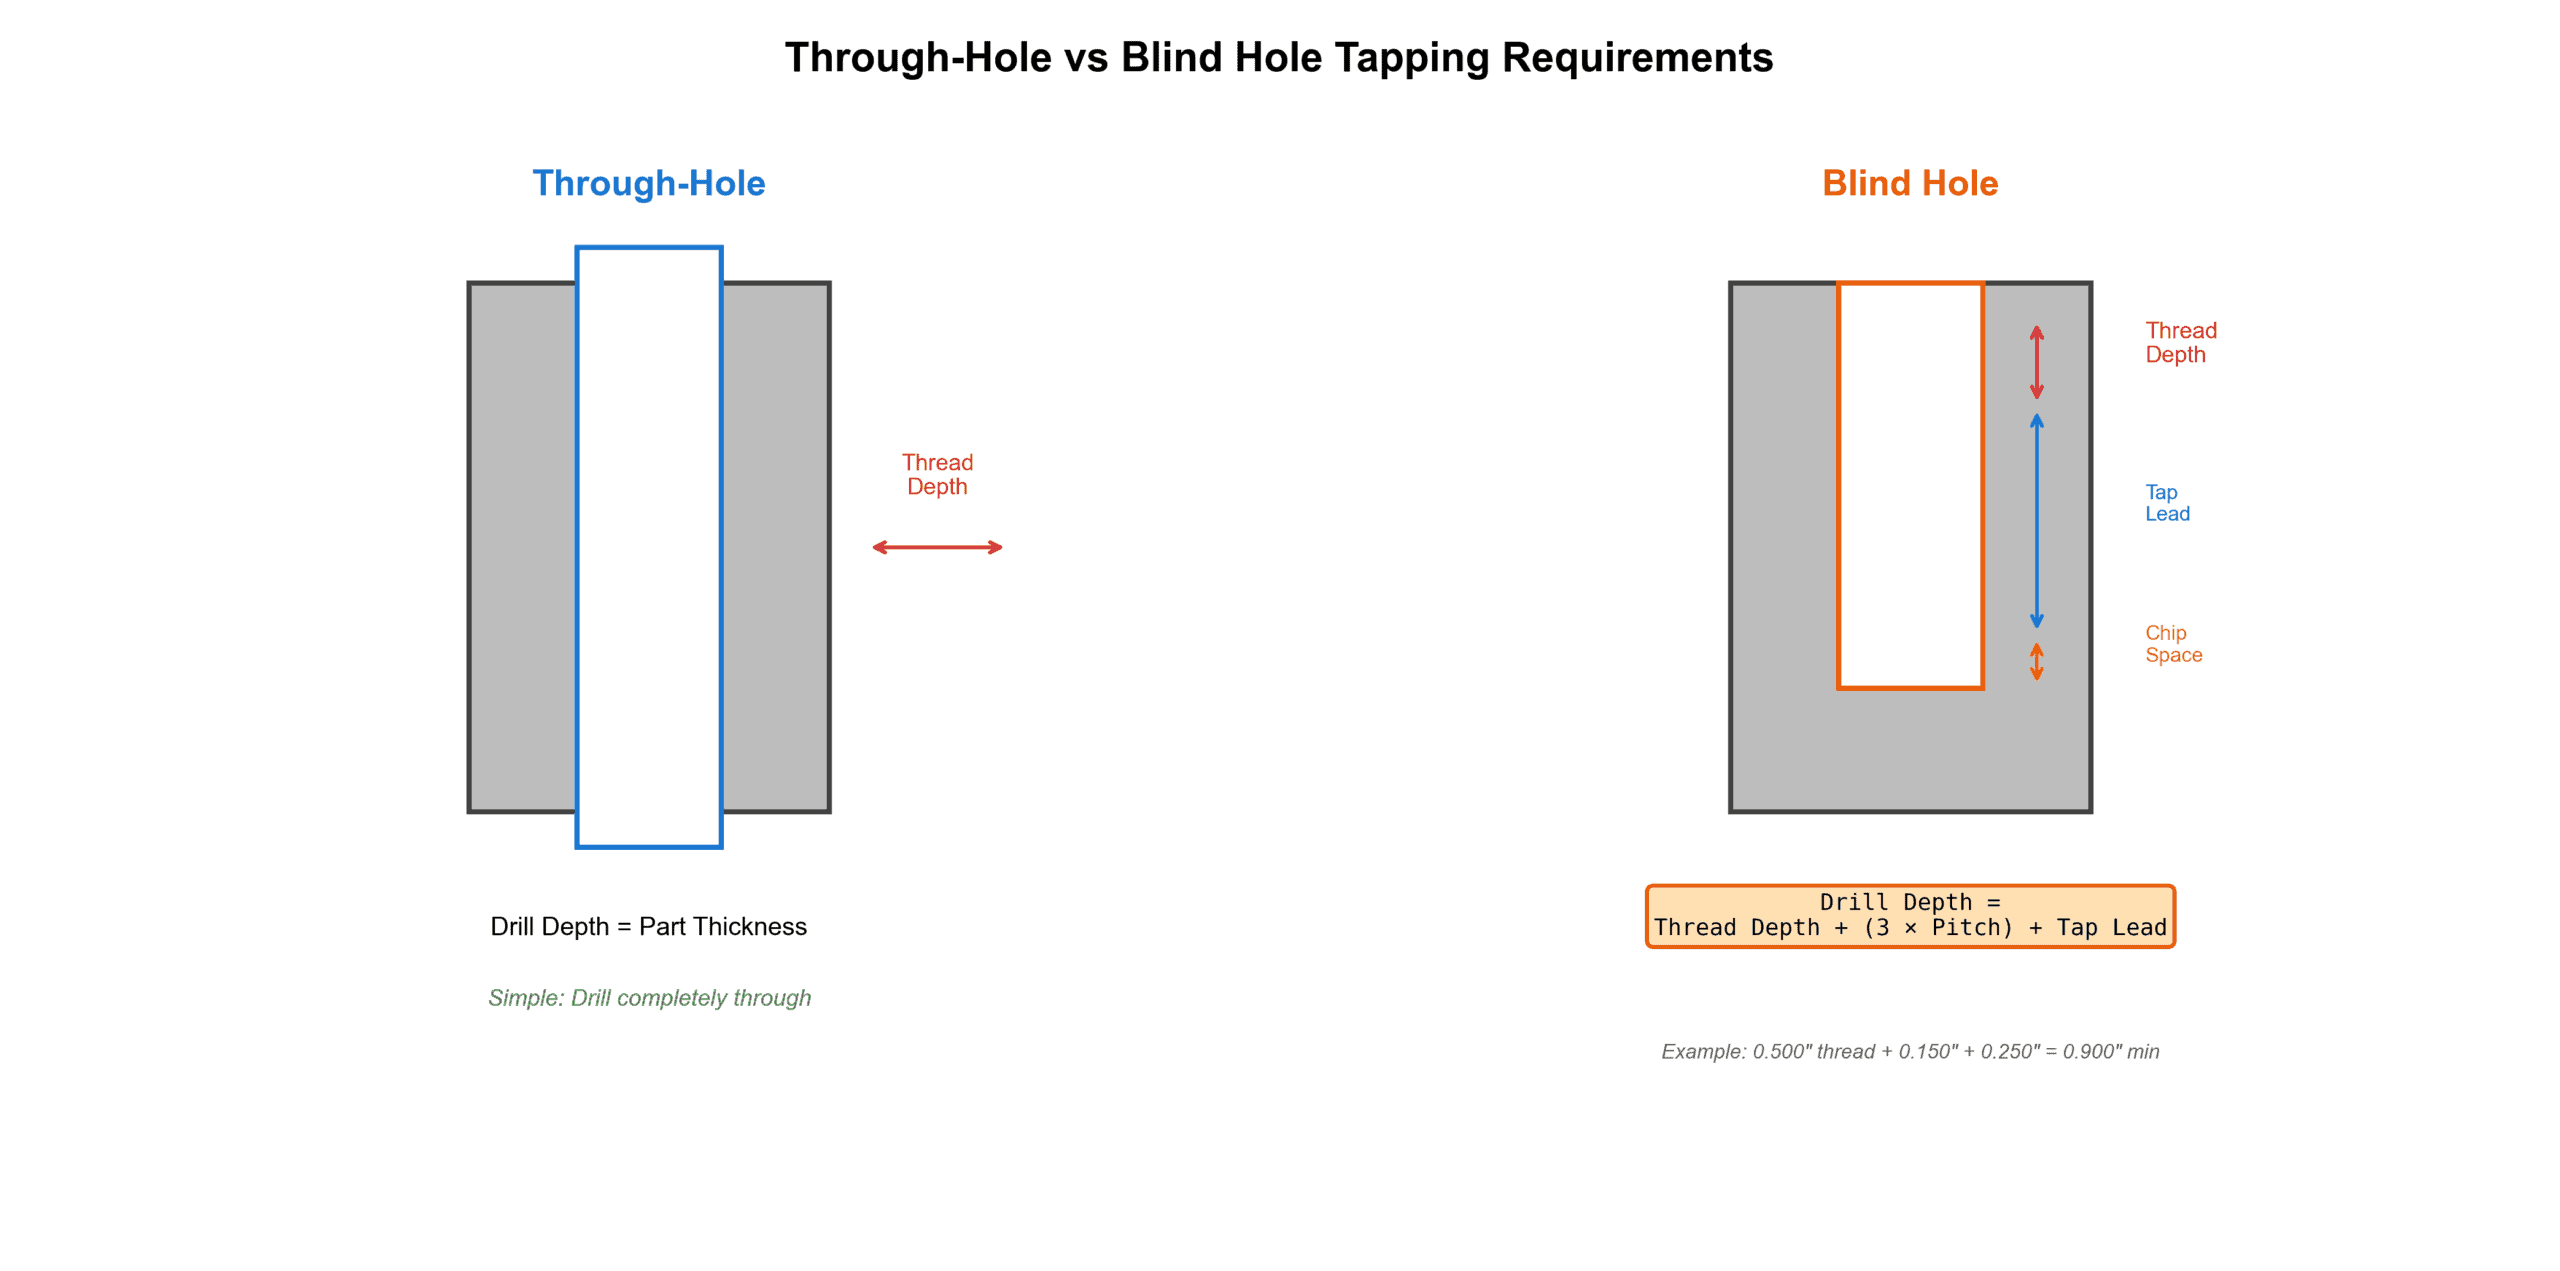
- Loại lỗ và độ sâu: Lỗ thông qua hoặc lỗ mù kèm theo độ sâu của ren
- Hoàn thiện Bề mặt: Mạ kẽm, anod hóa, đen ô-xít, v.v.
- Dung sai: Vị trí lỗ, đường kính, độ vuông góc
- Số lượng và Giao hàng: Tổng số lượng và số lượng theo từng đợt giao
- Yêu cầu chất lượng: Kiểm tra bằng dưỡng ren, kiểm tra chức năng
- Bản vẽ kỹ thuật: Bản vẽ kích thước với các chú thích GD&T
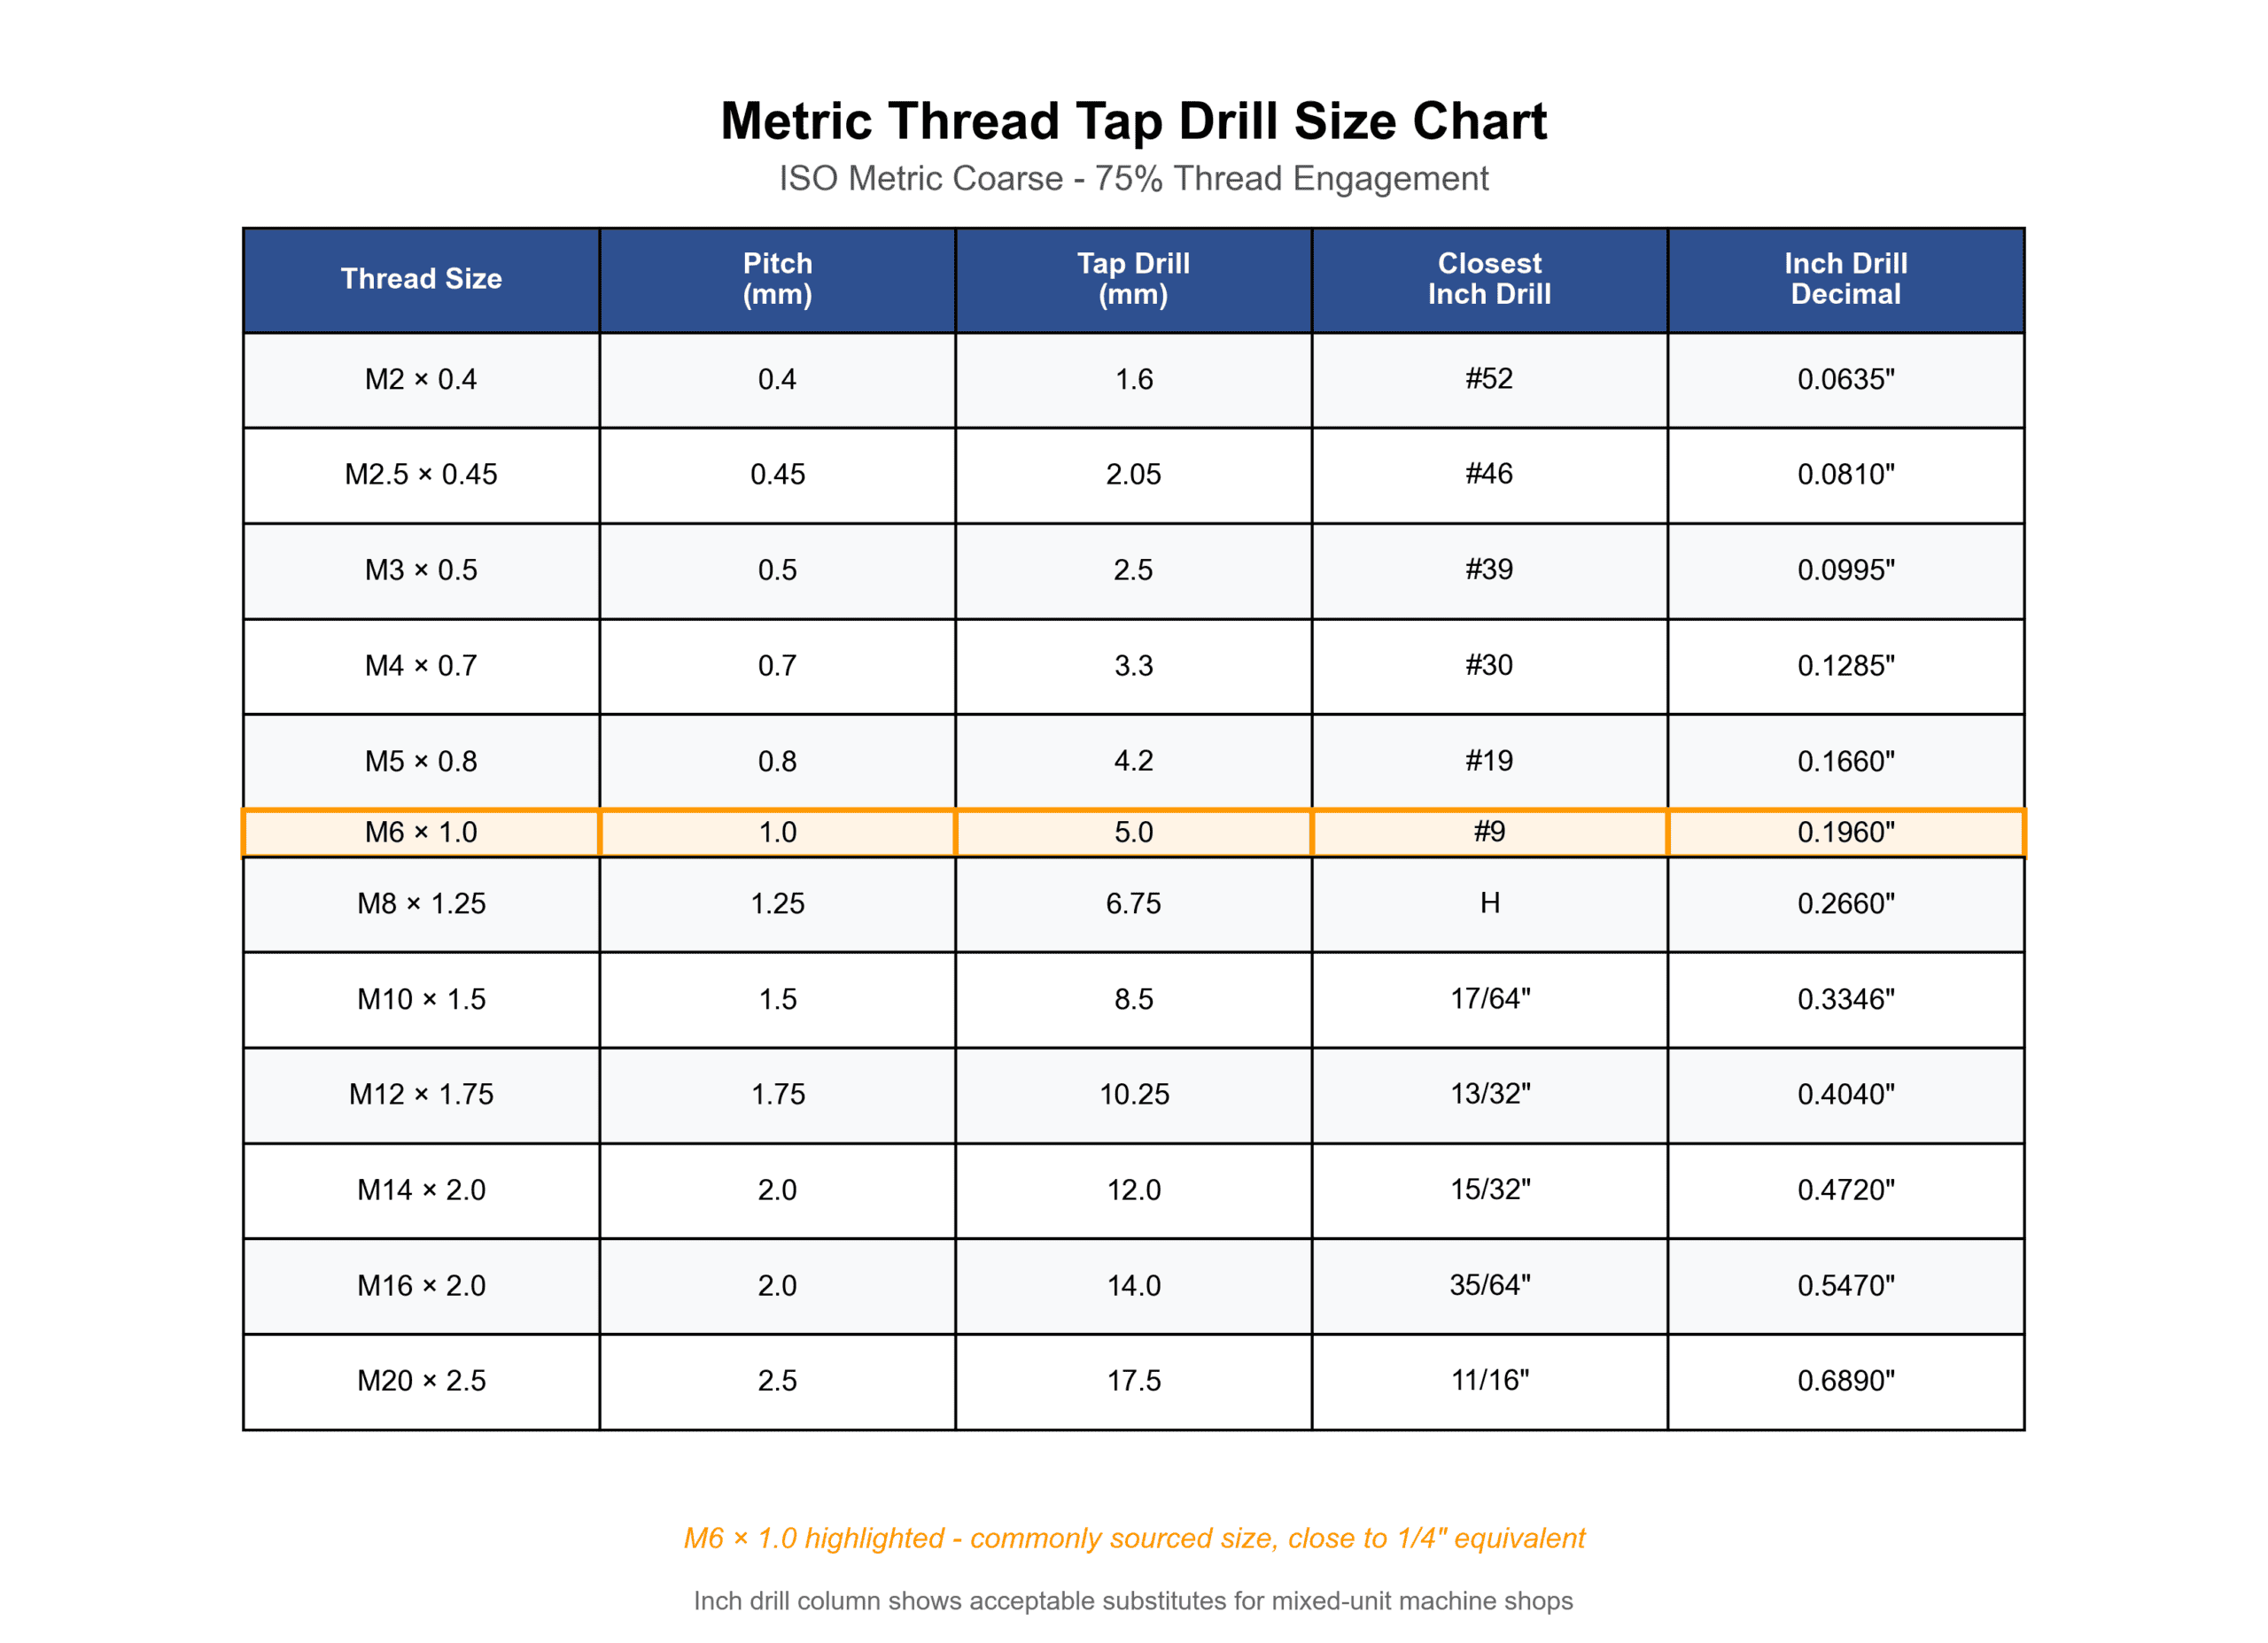
Kích thước mũi khoan taro cho ren hệ mét
Đối với việc tìm nguồn cung ứng toàn cầu hoặc các sản phẩm có kích thước theo hệ mét, hãy sử dụng các kích thước mũi khoan taro dựa trên tiêu chuẩn ISO sau đây:
Các câu hỏi thường gặp
H: Tôi có thể dùng mũi khoan 13/64″ thay vì #7 cho ren 1/4-20 không?
Đ: Không. 13/64″ tương đương 0.2031″, lớn hơn 0.0021″ so với kích thước chỉ định #7 (0.201″). Điều này làm giảm độ ăn khớp ren từ 77% xuống còn khoảng 72%. Mặc dù mức này vẫn cao hơn giới hạn tối thiểu 60%, nhưng nó làm giảm độ bền của liên kết khoảng 8%.
H: Điều gì xảy ra nếu tôi không có đúng kích thước mũi khoan taro?
Đ: Hãy sử dụng kích thước nhỏ hơn gần nhất—tuyệt đối không dùng kích thước lớn hơn gần nhất. Ví dụ, nếu bạn không có mũi khoan #7 (0.201″), hãy dùng mũi khoan #8 (0.199″) thay vì mũi khoan #6 (0.204″).
Tổng kết
Việc lựa chọn đúng kích thước mũi khoan taro ảnh hưởng trực tiếp đến độ bền của ren, độ tin cậy khi lắp ráp và hiệu quả sản xuất. Đối với ren 1/4-20 trên thép, mũi khoan #7 (0.201″) tạo ra độ ăn khớp 75% theo tiêu chuẩn ngành—đủ mạnh để vượt qua tải trọng của chốt vặn mà vẫn đảm bảo tính thực tế khi taro.
Bạn cần gia công vít, chốt vặn hoặc các linh kiện có ren chính xác theo thông số kỹ thuật của mình? Hãy gửi cho chúng tôi bản vẽ kỹ thuật, yêu cầu về vật liệu và số lượng của bạn. Đội ngũ kỹ thuật của chúng tôi sẽ xem xét kích thước lỗ khoan taro và đề xuất chiều sâu ăn khớp ren tối ưu cho ứng dụng cụ thể của bạn. Chúng tôi sản xuất các loại chốt vặn tuân thủ tiêu chuẩn DIN/ISO với cấp độ bền từ 8.8 đến 12.9, đạt chứng nhận chất lượng IATF 16949 và có năng lực sản xuất với số lượng lớn dành cho OEM.