 French
 English
 German
 Spanish
 Portuguese
 Japanese
 Arabic
 Korean
 Vietnamese
 Russian
Vis à tête cylindrique basse à six pans creux DIN 6912, M4-M36
Les vis à tête cylindrique basse à six pans creux DIN 6912 sont spécifiées lorsqu'une tête à six pans creux de hauteur standard ne convient pas à l'assemblage. La norme DIN 6912:2021-03 couvre les vis M4 à M36 avec un évidement central de guidage, produit de grade A, et des matériaux en acier ou en acier inoxydable. L'évidement accepte une clé hexagonale guidée DIN 6911 et aide à maintenir l'outil aligné dans une position aveugle ou exiguë. La tête plus basse signifie également une capacité de charge réduite par rapport aux conceptions à tête standard, il ne faut donc pas choisir la vis uniquement en fonction de son diamètre et de sa longueur. Vérifiez le dégagement de la tête, la profondeur du trou, la courte partie non filetée sous la tête, le matériau ou la classe de propriété requis, la finition et les documents d'inspection avant de valider un plan. DingLong peut examiner la taille, la longueur, la qualité, le traitement de surface, la quantité et les exigences d'emballage sélectionnés avant de préparer un devis.
Cette page s'adresse aux ingénieurs, équipes d'approvisionnement et distributeurs qui doivent comparer une géométrie à tête basse avec une vis à tête cylindrique standard. Utilisez le tableau des dimensions comme référence de présélection, puis validez la pièce exacte selon la norme en vigueur, le plan de l'acheteur et la confirmation du devis.
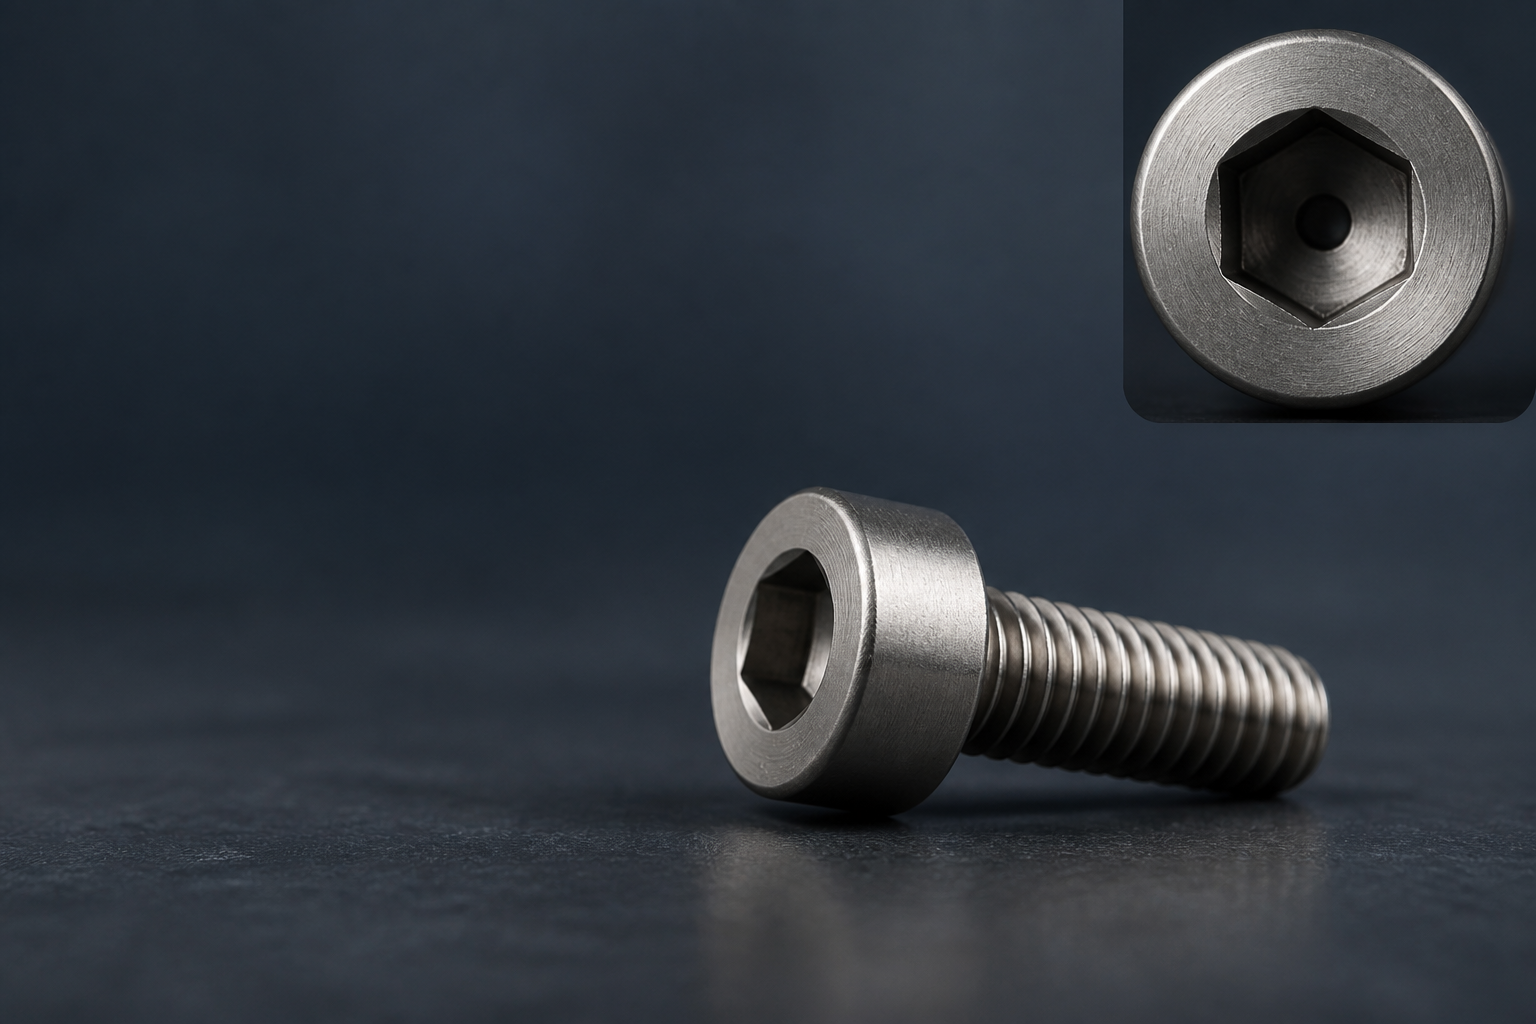
Visuel produit à titre illustratif. Confirmez les dimensions, la finition et la documentation par rapport au plan du devis.
Norme en vigueur
DIN 6912:2021-03
Plage de filetage
M4 à M36
Caractéristique d'entraînement
Évidement central de guidage
Plage de matériaux
Acier et acier inoxydable
Ce que change la DIN 6912 dans l’assemblage
La DIN 6912 est le membre à tête basse et guidage central de la famille des vis à six pans creux métriques. La norme actuelle nomme directement la limitation qui en résulte : la géométrie de la tête réduit la capacité de charge. Cette formulation est importante lors de la conception de l’assemblage. Une tête plus petite peut résoudre un problème de dégagement, mais une vis DIN 6912 ne doit pas reprendre l’hypothèse de charge d’une DIN 912 à tête pleine sans vérifier les données applicables.
La caractéristique centrale affecte également la tige. Les vis DIN 6912 nécessitent une courte partie non filetée sous la tête pour permettre le guidage. Vérifiez cette partie par rapport à la profondeur du trou, à la surface de serrage et à la séquence d’assemblage avant d’approuver la pièce. Une pièce peut avoir le bon diamètre nominal et ne pas convenir si la tête s’appuie sur la mauvaise surface ou si la partie filetée commence trop tôt pour l’assemblage.
Pour l’approvisionnement, le nom de la norme n’est donc que la première ligne du cahier des charges. Le numéro de pièce doit être lié au diamètre, au pas, à la longueur, au matériau ou à la classe de propriété, à la finition, à la tolérance et aux documents d’inspection requis par l’assemblage. Si l’un de ces champs est ouvert, envoyez le plan ou les informations sur le trou d’accouplement avant qu’un devis de production ne soit finalisé.
Note d’ingénierie : La portée standard et le plan du fournisseur déterminent la spécification finale. Utilisez le tableau ci-dessous pour une première sélection, puis confirmez la longueur exacte, la tolérance, le matériau ou la classe de propriété et l’exigence d’inspection avec le plan de devis. La norme DIN 6912 est un choix de conception guidé par le jeu, et non un remplacement universel de la DIN 912.
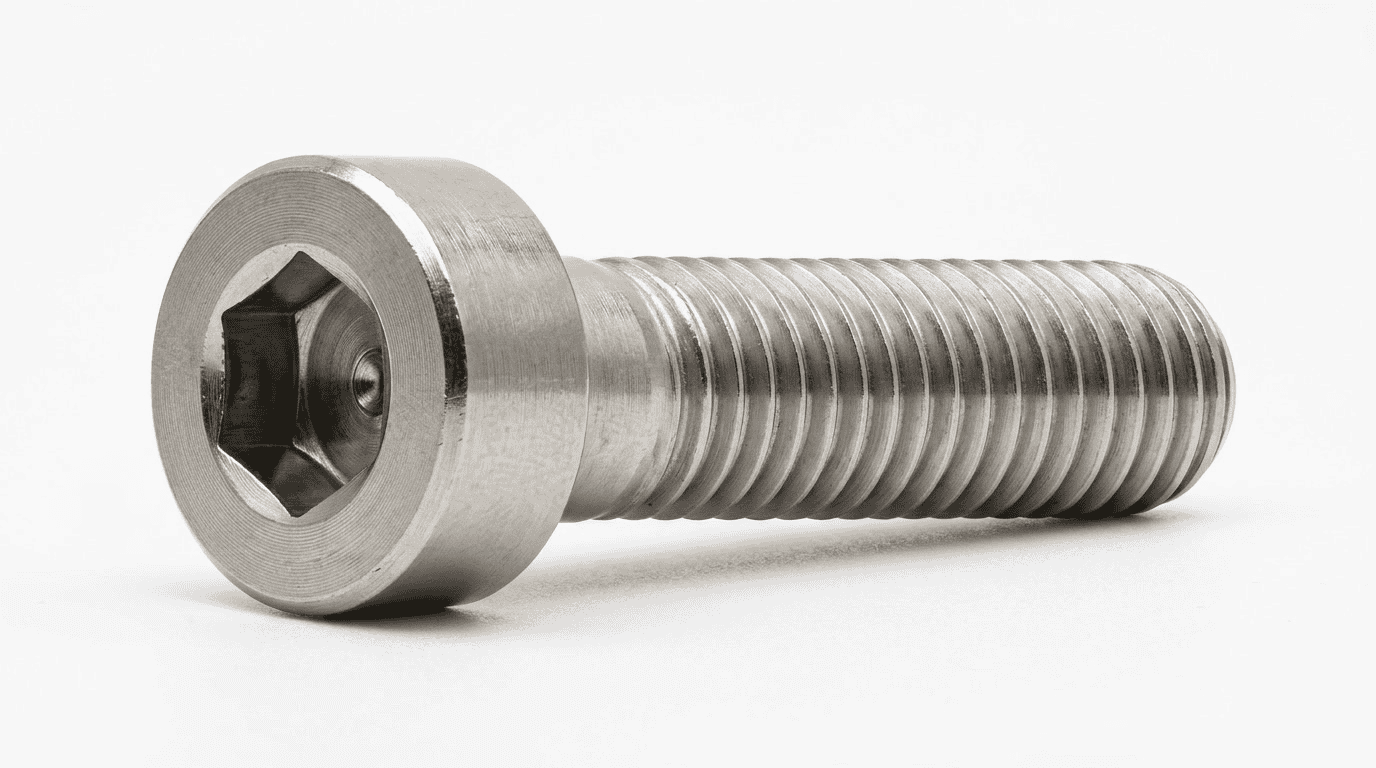
Géométrie à tête basse avec un dispositif de centrage. Utilisez l’image du produit uniquement pour l’orientation, et non comme référence dimensionnelle.
Comment le guide central modifie l’assemblage
L’encoche de guidage centrale modifie à la fois l’interface de l’outil et la vérification de l’assemblage. Elle est conçue pour fonctionner avec une clé hexagonale DIN 6911 guidée, afin que le tournevis puisse rester plus précisément aligné avec l’axe de la vis lorsque l’accès est aveugle, en retrait ou proche d’une paroi adjacente. Cela peut être utile dans les montages compacts, les couvercles et les assemblages sur profilés où l’opérateur dispose d’une visibilité limitée.
La fonction de guidage ne remplace pas une procédure de serrage, un calcul d’assemblage ou une vérification de l’appui. Confirmez la taille de la clé, le dégagement du tournevis et l’engagement utilisable pour le diamètre sélectionné. Le tournevis doit toujours atteindre complètement l’empreinte et la tête doit s’appuyer sur la surface de contact spécifiée sans interférence.
Vérifiez ces quatre points
- Appariement de l’outil : confirmez si l’assemblage utilise une clé guidée DIN 6911 ou un autre tournevis approuvé.
- Direction d’entrée : vérifiez si l’outil peut approcher la vis dans un axe droit et répétable.
- Appui : vérifiez que la tête basse n’entre pas en contact avec un couvercle, un rail ou un composant adjacent avant que l’assemblage ne soit serré.
- Accès pour la maintenance : considérez si un outil de démontage futur pourra atteindre la vis après l’installation des pièces environnantes.
Liste de contrôle pour la revue d’assemblage
Utile sur un plan d’acheteur
- Empreinte et dispositif de guidage indiqués selon la norme applicable.
- Dégagement de la tête montré depuis la surface d’appui jusqu’à l’obstacle le plus proche.
- Profondeur du trou et engagement du filetage indiqués pour la longueur sélectionnée.
- Taille du tournevis approuvé ou de la clé DIN 6911 identifiée.
- Orientation de l’assise, état de la rondelle ou exigence de lamage indiquée.
Voir une référence fournisseur pour le concept de tête basse avec logement de centrage., puis confirmer le dessin de production pour la commande réelle.
DIN 6912 vs DIN 912 vs DIN 7984
Choisir selon la géométrie, l’accès à l’outil et le cas de charge. Une tête basse seule n’identifie pas la bonne vis à tête cylindrique.
| Point de sélection | DIN 912 / ISO 4762 | DIN 6912 | DIN 7984 |
|---|---|---|---|
| Forme de tête | Tête cylindrique à hauteur complète avec empreinte hexagonale | Tête basse avec logement de centrage | Tête basse sans la caractéristique centrale DIN 6912 |
| Raison principale de spécification | Le dégagement de la tête est disponible et le modèle standard à hauteur complète convient | La hauteur de tête est limitée et l’alignement guidé de l’outil est utile | La hauteur de tête est limitée et un outil standard à empreinte hexagonale est préféré |
| Considération d’outillage | Clé hexagonale ou outil standard | La clé hexagonale guidée DIN 6911 est l’association pertinente | Clé hexagonale ou outil standard |
| Note de charge | Utilisez les données standard en hauteur totale applicables | DIN 6912:2021-03 identifie une capacité de charge réduite en raison de la géométrie de la tête | Vérifiez la norme et les données produit actuelles avant de substituer |
| Vérification par l’acheteur | Confirmez le diamètre, la longueur, la classe et la finition | Confirmez la fonction de guidage, la tige non filetée, le cas de charge et l’accès à l’outil | Confirmez le profil de la tête, la condition d’appui, la taille et l’accès à l’outil |
Référence dimensionnelle DIN 6912, M4-M36
Le tableau de référence ci-dessous inclut les diamètres préférés et non préférés publiés pour la plage actuelle de M4 à M36. Utilisez la révision du dessin et la longueur sélectionnée pour confirmer la pièce finale.
| Filetage d | Pas P | Diamètre de tête dk max | Hauteur de tête k max | Empreinte s nominale | Profondeur de guidage t1 nominale | Longueur de filetage b pour l <= 125 |
|---|---|---|---|---|---|---|
| M4 | 0.7 | 7 | 2.8 | 3 | 1.6 | 14 |
| M5 | 0.8 | 8.5 | 3.5 | 4 | 2 | 16 |
| M6 | 1.0 | 10 | 4.0 | 5 | 2.5 | 18 |
| M8 | 1.25 | 13 | 5.0 | 6 | 3 | 22 |
| M10 | 1.5 | 16 | 6.5 | 8 | 3.5 | 26 |
| M12 | 1.75 | 18 | 7.5 | 10 | 4 | 30 |
| (M14) | 2 | 21 | 8.5 | 12 | 4.5 | 34 |
| M16 | 2 | 24 | 10 | 14 | 5.5 | 38 |
| (M18) | 2.5 | 27 | 11 | 14 | 6 | 42 |
| M20 | 2.5 | 30 | 12 | 17 | 6.5 | 46 |
| (M22) | 2.5 | 33 | 13 | 17 | 7 | 50 |
| M24 | 3 | 36 | 14 | 19 | 7 | 54 |
| (M27) | 3 | 40 | 16 | 19 | 8.5 | 60 |
| M30 | 3.5 | 45 | 17.5 | 22 | 9 | 66 |
| (M33) | 3.5 | 50 | 19.5 | 24 | 10 | 72 |
| M36 | 4 | 54 | 21.5 | 27 | 11.5 | 78 |
Les dimensions sont des valeurs de référence nominales en millimètres. Les parenthèses indiquent les tailles non préférées dans les tableaux DIN 6912 couramment publiés. Le champ d’application actuel de la norme est de M4 à M36. Confirmez la plage de longueur applicable, la longueur de filetage, la tolérance et la révision du dessin avant la mise en production.
Vérifiez l’enregistrement actuel de la norme DIN 6912 et envoyez le dessin sélectionné à DingLong pour une revue d’approvisionnement.
Comment lire le dessin DIN 6912
Les symboles ci-dessous représentent les champs dont les acheteurs ont le plus souvent besoin lorsqu'ils comparent un tableau standard avec un dessin fournisseur. Ils doivent être lus ensemble, car la garde sous tête, la profondeur de l’empreinte et la longueur du filetage déterminent si la vis fonctionne dans l’assemblage complet.
| Champ du dessin | Ce qu’il décrit | Pourquoi cela importe à l’acheteur |
|---|---|---|
| d / P | Diamètre nominal de la filetage et pas | Contrôle le filetage d’accouplement, la taille du taraud et la série de longueurs disponibles. |
| dk | Diamètre maximal de la tête | Contrôle le dégagement radial autour de la tête de la vis et le lamage ou l’encastrement requis. |
| k | Hauteur maximale de tête basse | Contrôle l’enveloppe de dégagement au-dessus de la surface d’appui. |
| s | Taille nominale de l’empreinte hexagonale | Contrôle la sélection de l’outil ou de la clé et l’interface de couple utilisable. |
| t1 / t2 | Profondeurs liées au guidage et à l’empreinte | Doit être lu avec l’outil sélectionné et la version actuelle du dessin. |
| b | Longueur de filetage pour la classe de longueur de vis concernée | Détermine la quantité de filetage qui entre dans la pièce d’accouplement et où commence la tige non filetée. |
Référence de longueur de filetage par classe de longueur de vis
La référence suivante aide à comparer la partie filetée pour les classes de longueur courantes. Les valeurs sont en millimètres et doivent être vérifiées par rapport à la norme actuelle et au dessin final.
| Filetage d | b pour l <= 125 | b pour 125 < l <= 200 | b pour l > 200 |
|---|---|---|---|
| M4 | 14 | 20 | – |
| M5 | 16 | 22 | – |
| M6 | 18 | 24 | – |
| M8 | 22 | 28 | – |
| M10 | 26 | 32 | – |
| M12 | 30 | 36 | – |
| M14 | 34 | 40 | – |
| M16 | 38 | 44 | 57 |
| M18 | 42 | 48 | 61 |
| M20 | 46 | 52 | 65 |
| M22 | 50 | 56 | 69 |
| M24 | 54 | 60 | 73 |
| M27 | 60 | 66 | 79 |
| M30 | 66 | 72 | 85 |
| M33 | 72 | 78 | 91 |
| M36 | 78 | 84 | 97 |
Les valeurs de longueur de filetage ci-dessus sont une référence publiée pour les classes de longueurs courantes, en millimètres. Elles aident à vérifier l’engagement du filetage mais ne remplacent pas le dessin final. Vérifiez si la longueur sélectionnée est suffisante pour l’assemblage, si la partie non filetée entre dans un trou de passage, et si la vis atteint le fond d’un trou taraudé borgne.
Pour un trou borgne, prévoyez de la place pour la pointe du foret, les copeaux et l’extrémité de la vis. Pour un trou traversant avec un écrou ou une plaque taraudée, confirmez que la partie filetée atteint l’engagement porteur prévu sans buter contre une épaulement. La longueur correcte dépend de l’empilement de l’assemblage, et non d’un pourcentage fixe du diamètre nominal.
Matériaux, classes et finitions
DIN 6912:2021-03 couvre les vis en acier et en acier inoxydable. La classe de résistance, la nuance inox, la finition et la documentation sont des champs de devis pour la pièce exacte. Ne considérez pas une famille de matériaux générale comme preuve que chaque nuance ou revêtement est disponible en stock.
- Matériau : Acier au carbone ou allié, ou acier inoxydable selon les exigences du dessin et de l’environnement de service.
- Classe de résistance ou désignation inox : spécifiez la valeur exacte et la base de calcul applicable. Un diamètre seul ne définit pas la capacité de charge de la pièce finie.
- Finition : indiquez l’état de surface ou l’exigence de revêtement, y compris tout document sur les substances restreintes, les dimensions ou les essais de corrosion.
- Documentation : demandez le rapport matière, le relevé de contrôle dimensionnel ou l’inspection tierce uniquement si cela est requis pour la commande.
Lorsque l’exposition à la corrosion, la température, le contact électrique ou la propreté est importante, décrivez l’environnement dans la demande de devis. Cela permet à la revue des matériaux et des finitions de suivre l’application réelle au lieu de se fier à une étiquette générique « inox » ou « revêtu ».
Ce qu’il faut inclure dans votre demande de devis
Envoyez ces détails avec la demande afin que le devis soit basé sur l’assemblage réel :
- Géométrie : taille du filetage, pas et longueur nominale, par exemple M8 x 25.
- Matériau : classe de résistance, désignation inox ou référence matière du dessin.
- Surface : finition simple, système de revêtement, exigence de couleur ou de substance restreinte.
- Commande : quantité par taille et longueur, besoins de livraison fractionnée et préférence d'emballage.
- Qualité : tolérance du dessin, exigence de première pièce, certificat de matériau, rapport dimensionnel ou niveau d'inspection.
- Assemblage : matériau d'accouplement, trou borgne ou traversant, outil requis, face d'appui et toute limite de jeu.
Pour un diamètre non standard, une longueur inhabituelle ou une finition spéciale, joignez le dessin avant l'achat pour confirmer le numéro de pièce. Si la vis est utilisée dans un assemblage lié à la sécurité ou fortement sollicité, incluez la base de calcul ou la norme d'acceptation requise par votre équipe qualité.
Matrice des matériaux et de la documentation
| Processus du matériau | À spécifier dans la demande de devis | À confirmer avant la production |
|---|---|---|
| Acier | Classe de propriété, matériau de base, finition et environnement de service | Rapport de matériau, dossier de finition ou de revêtement, inspection dimensionnelle |
| Acier inoxydable | Désignation exacte de l'inox, finition et environnement de corrosion | Certificat de matériau, état de surface et toute exigence de test spécial |
| Finition spéciale | Système de revêtement, épaisseur ou restriction dimensionnelle, couleur et note de conformité | Preuve de revêtement, inspection du filetage et de la tête après traitement |
La disponibilité d'une qualité particulière, d'une finition ou d'un dossier documentaire doit être confirmée pour le devis. Ce tableau est un guide de spécification côté acheteur, et non une liste de stock.
Un parcours pratique de sélection DIN 6912
La sélection DIN 6912 est guidée par la géométrie. Suivez ces vérifications avant de choisir une référence.
Vérifiez le dégagement de la tête
Mesurez l’espace disponible au-dessus de l’assemblage. Si une tête DIN 912 de hauteur complète s’adapte sans interférence, elle peut rester le choix le plus simple. Si la hauteur de la tête est la contrainte, comparez les alternatives à tête basse.
Vérifiez l’alignement de l’outil
Décidez si l’outil doit accéder à une position aveugle ou exiguë. La fonction de guidage central est pertinente lorsqu’une clé guidée DIN 6911 peut améliorer l’alignement lors de l’assemblage.
Vérifiez le chemin de charge
Vérifiez le chemin de charge, la courte partie non filetée et la condition d’appui requise. Comme la DIN 6912 a une capacité de charge réduite en raison de la géométrie de sa tête, le calcul de l’assemblage doit utiliser les données appropriées.
Savoir quand interrompre le remplacement. Si l’assemblage dépend d’une forte précontrainte, de serrages répétés, de chocs, de fatigue ou d’une très petite surface d’appui, demandez une revue de plan avant de remplacer une vis à tête pleine. Si le problème de hauteur de tête est la seule contrainte, comparez les options à tête basse selon la fonction de guidage, l’accès à l’empreinte et les données de charge plutôt que par le nom du produit uniquement.
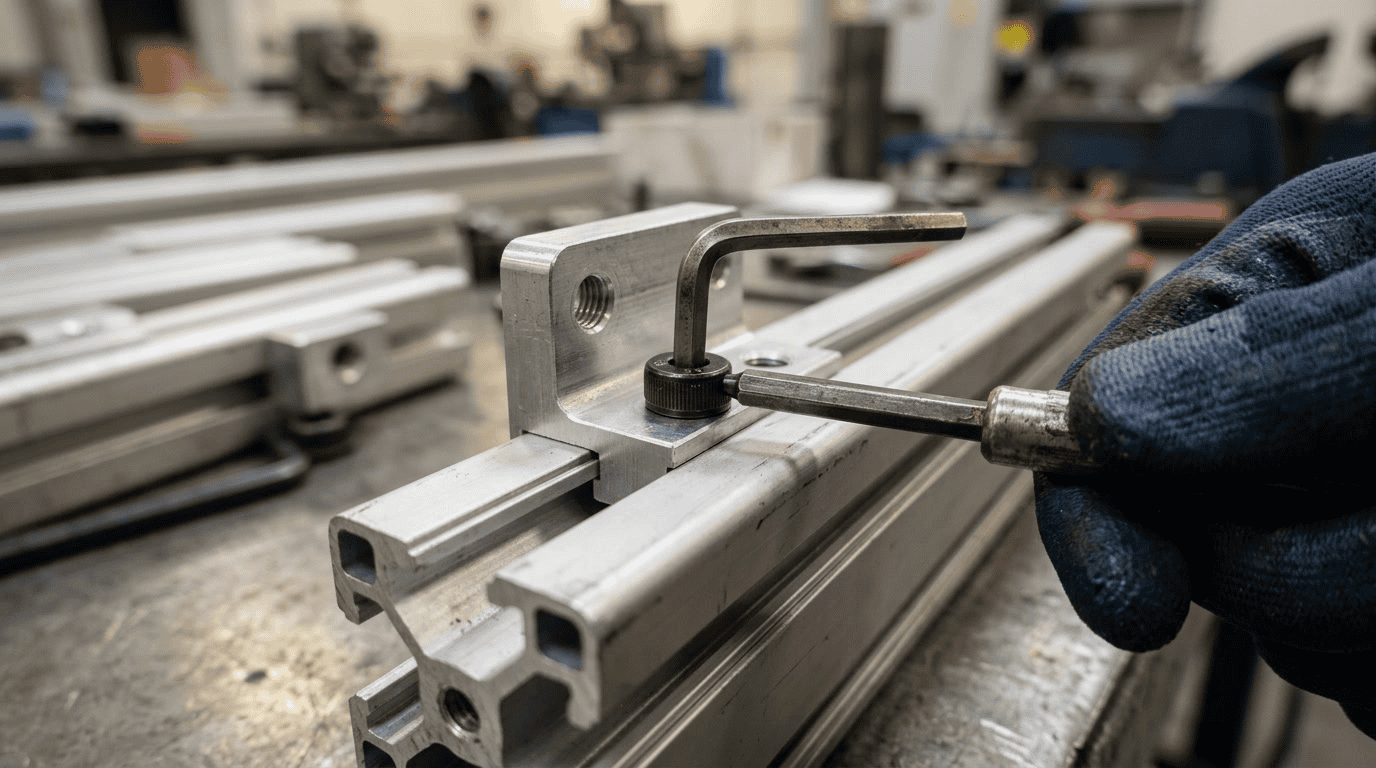
Contexte d’application illustratif. Confirmez le dégagement réel de l’assemblage, la profondeur du trou et les données de charge requises à partir du plan de l’acheteur.
Quand la tête basse et le guidage sont importants
La DIN 6912 devient pertinente lorsque l’assemblage présente une contrainte réelle d’espace ou d’accès à l’outil. Les situations de conception courantes incluent :
Couvercles, panneaux et protections minces
Une tête basse peut réduire l’interférence avec un couvercle ou une protection. Mesurez l’enveloppe de dégagement complète, y compris la peinture, le joint, le passage des câbles et le mouvement des pièces adjacentes. N’utilisez pas uniquement la hauteur nominale de la tête lorsque le couvercle fléchit ou bouge en service.
Profils en aluminium et cadres compacts
Les assemblages de profils placent souvent l’outil près d’une paroi de rainure ou d’un autre élément de fixation. Confirmez le dégagement radial pour la tête, le chemin d’entrée droit pour la clé et l’engagement du filetage dans l’insert ou la partie taraudée.
Outillage, montages et ensembles de machines
Les montages peuvent nécessiter une enveloppe de surface plus basse pour permettre le passage d’une pièce ou d’un élément de positionnement au-dessus de l’assemblage. Vérifiez la surface d’appui, le lamage, les exigences de réassemblage et l’effet de la capacité de charge réduite de la tête sur la conception du montage.
Accès automatisé ou de maintenance
Lorsqu’un outil s’approche par une ouverture étroite, la fonction de guidage peut faire partie de la décision d’accès. Confirmez que l’embout approuvé peut atteindre la profondeur totale de la douille et qu’un outil de maintenance peut retirer la vis après l’installation des pièces environnantes.
Ce sont des schémas d’application, non un substitut au plan du client. Comparez DIN 7984 lorsque la fonction de guidage n’est pas requise, et confirmez la sélection finale par rapport aux données normatives applicables.
Une spécification DIN 6912 prête à l’achat
Un poste clair évite les erreurs d’achat les plus courantes sur la DIN 6912 : omission de la classe de longueur, supposition d’une classe de propriété à partir du diamètre, traitement de chaque taille entre parenthèses comme un article standard en stock, ou absence de définition de l’embout et de la finition.
Un format pratique est :
DIN 6912 – M8 x 25 – [classe de propriété ou désignation inox] – [brut ou exigence de finition] – [quantité] – [documents de contrôle]
Remplacez chaque champ entre crochets par l’exigence du plan. Si la vis fait partie d’un kit, indiquez si la clé guidée, la rondelle, l’emballage de protection ou l’identification du lot sont inclus. DingLong peut utiliser le poste complet pour vérifier la chaîne d’approvisionnement et signaler les points ouverts avant devis.
Notes de référence : La portée et la terminologie standard de cette page sont basées sur le registre DIN Media DIN 6912. La relation outil-guidé peut être vérifiée par rapport à la référence clé Bossard DIN 6911. Les tableaux de dimensions publiés doivent être considérés comme des données de référence et vérifiés par rapport à la norme actuelle et au plan de devis.
Avant la commande d’achat
- Vérifiez que la hauteur et le diamètre de la tête correspondent à l’enveloppe réelle de dégagement.
- Vérifiez la douille et la fonction de guidage par rapport à l’outil d’installation approuvé.
- Vérifiez la longueur par rapport à l’empilement complet de l’assemblage, à la profondeur du trou et à l’engagement de filetage requis.
- Vérifiez le diamètre sélectionné et la classe de propriété par rapport au calcul de l’assemblage.
- Vérifiez le matériau et la finition par rapport aux exigences de corrosion, de température, d’électricité et de propreté.
- Vérifiez si la taille est préférée ou entre parenthèses dans le tableau des dimensions applicable.
- Vérifiez les certificats, les rapports d’inspection, le marquage du lot et l’emballage avant la validation du bon de commande.
Quand comparer une autre norme
La DIN 6912 peut ne pas être la meilleure option lorsqu’une vis DIN 912 / ISO 4762 de hauteur complète s’adapte facilement et que l’assemblage bénéficie de la tête standard plus simple. Elle peut également être inutile si la fonction de guidage n’est pas requise et que la DIN 7984 offre la géométrie de tête basse préférée. Si le cas de charge, la condition de portée ou l’accès à l’outil sont incertains, suspendez la substitution et envoyez le plan d’assemblage pour examen.
Envoyez le plan avant de valider la commande
Partagez la taille, la longueur, le matériau ou la classe de propriété, la finition, la quantité et l’exigence d’inspection. Le formulaire de demande existant reste connecté à l’acheminement du site pour cette page.
Continuez la sélection des fixations
Utilisez ces pages pour comparer les normes voisines, clarifier les termes du filetage métrique et examiner l’acheminement d’usine publié.
- Vis à tête cylindrique basse DIN 7984 pour une comparaison rapprochée de tête basse.
- Vis à tête cylindrique bombée ISO 7380 pour un profil de tête différent.
- Guide du filetage métrique pour la terminologie et la sélection du filetage.
- Boulons haute résistance pour un contexte plus large de résistance et de matériau.
- Notre usine pour l’acheminement de fabrication et de contrôle publié.
- Contactez DingLong Hardware pour envoyer un plan ou demander un devis.
FAQ DIN 6912
Ces réponses utilisent le périmètre standard actuel et les informations nécessaires pour un devis. Confirmez les données exactes du produit avec le dessin.