 Spanish
 English
 German
 Portuguese
 French
 Japanese
 Arabic
 Korean
 Vietnamese
 Russian
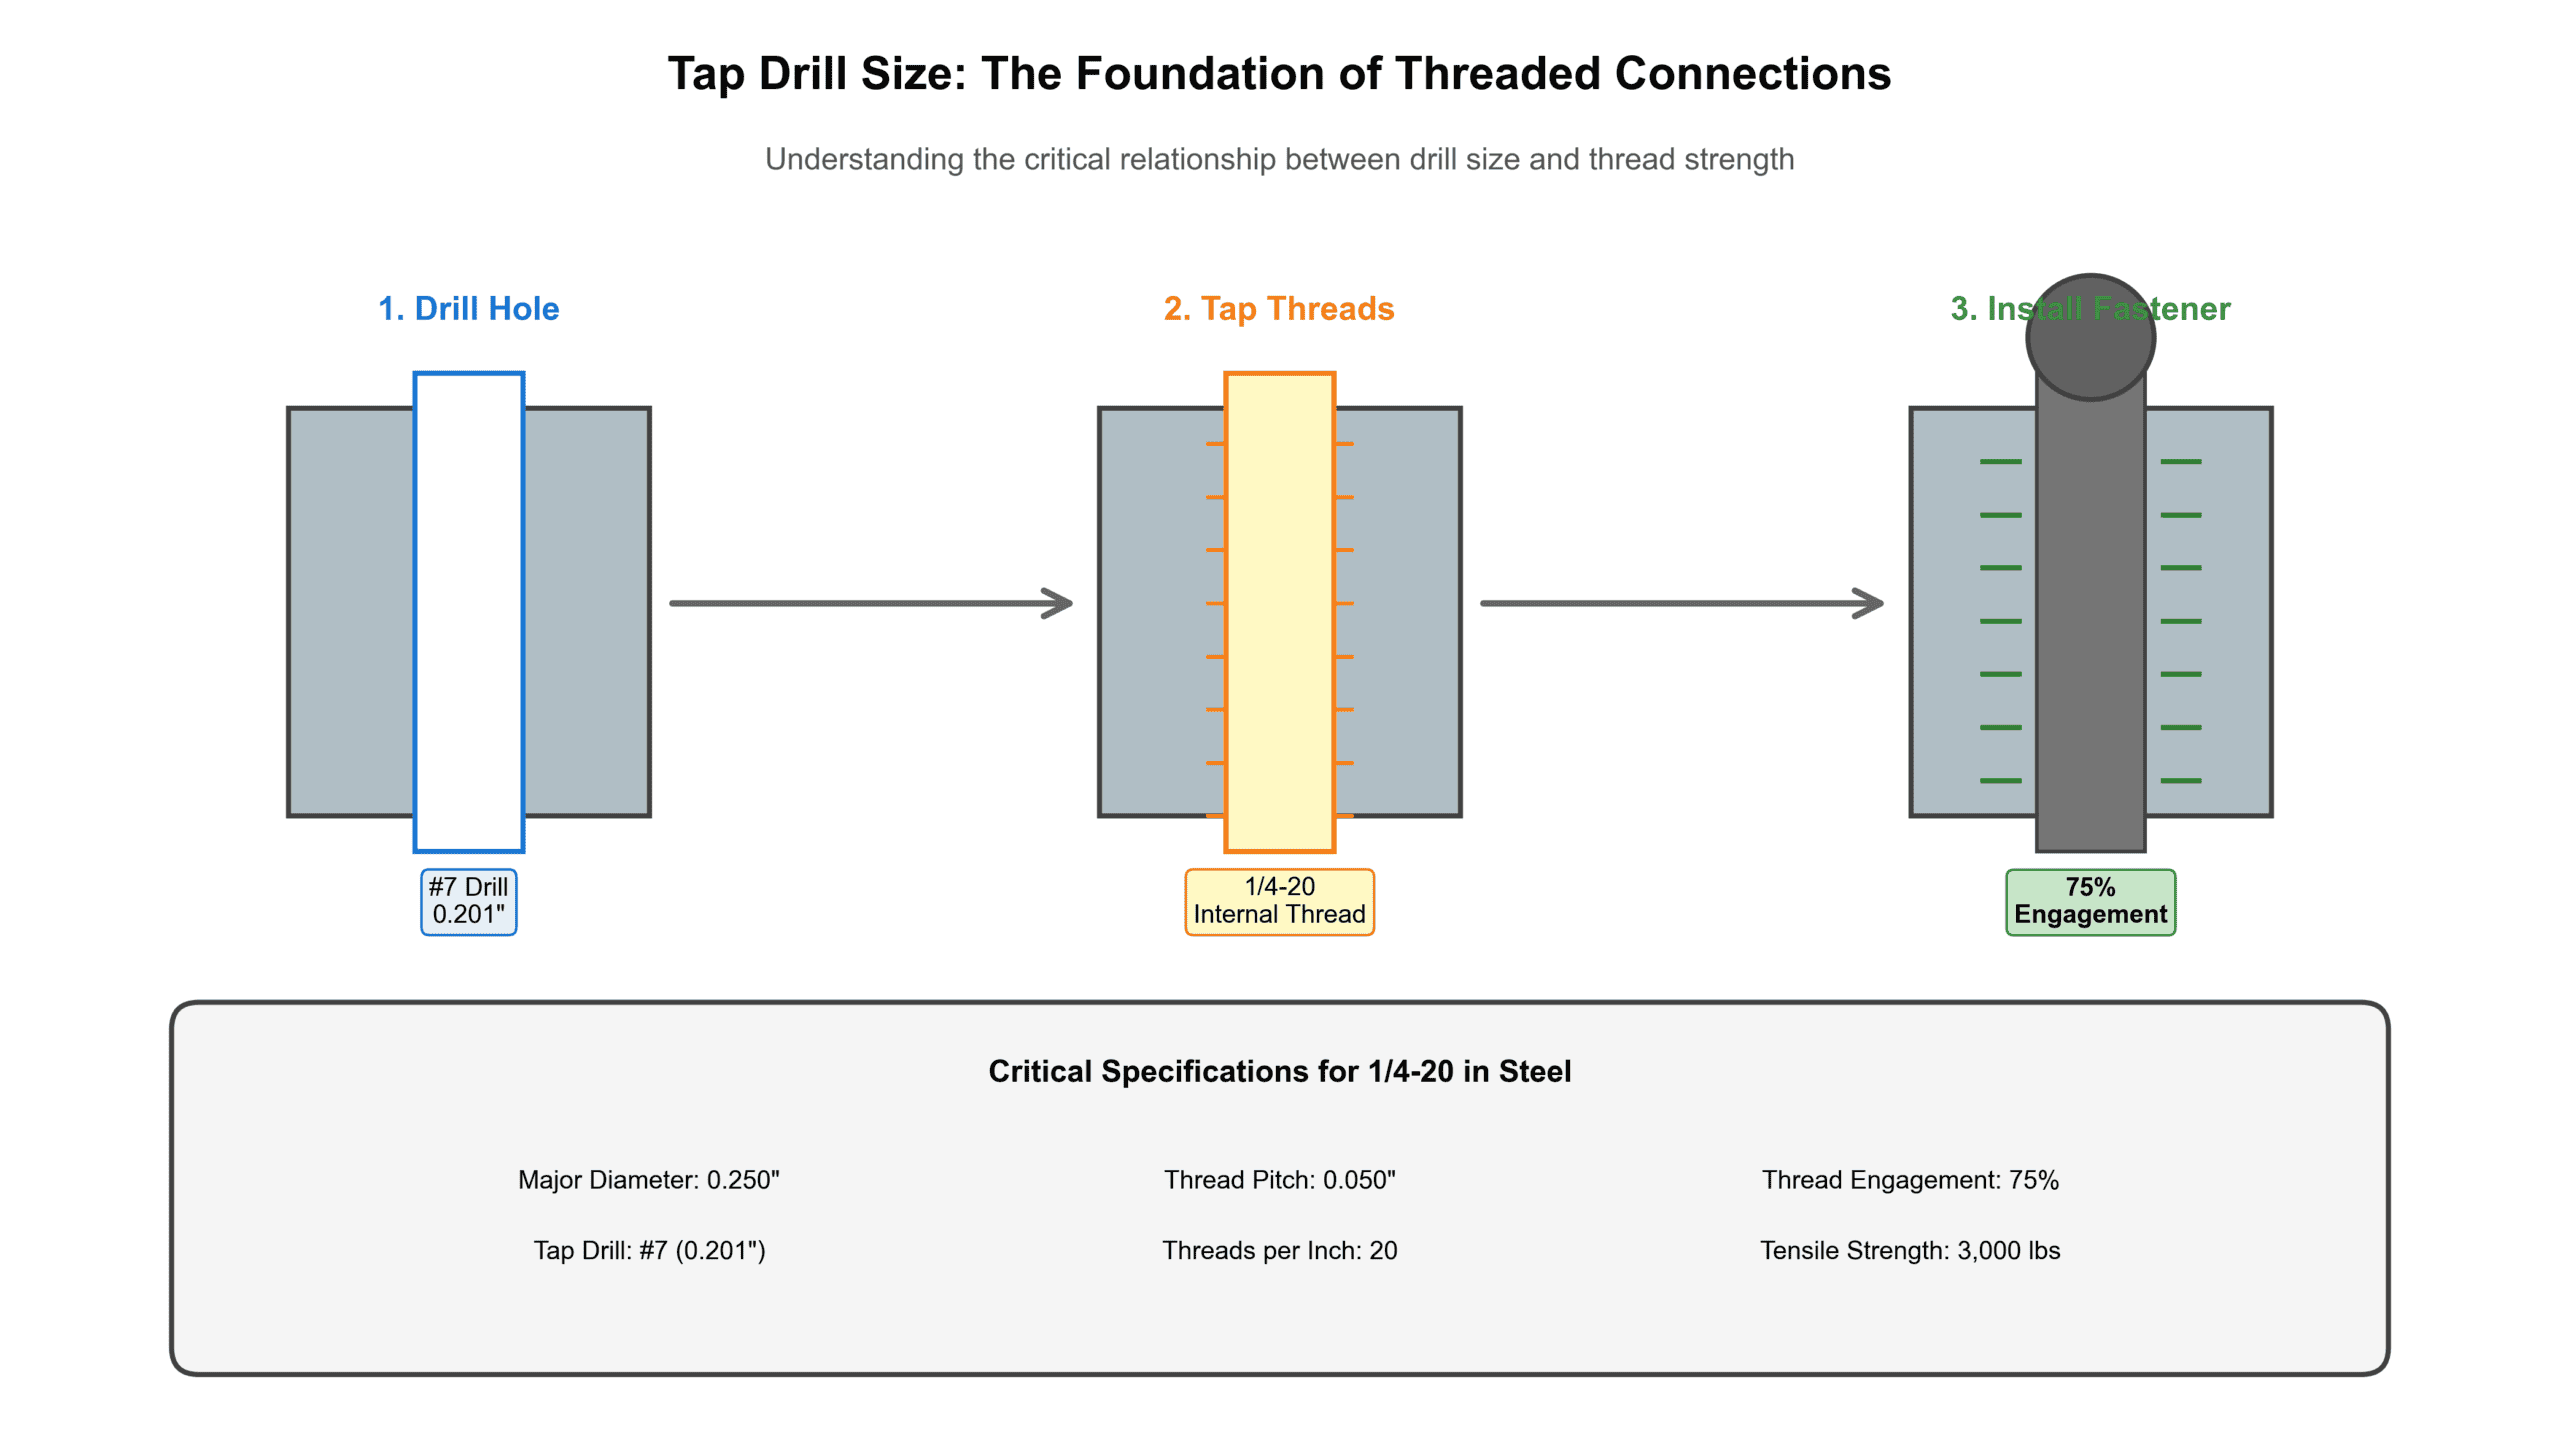
Respuesta directa: Para una rosca de 1/4-20, use una broca de #7 (0.201″ de diámetro) para lograr el acoplamiento de rosca estándar de 75% en acero. Esto proporciona una resistencia óptima a la vez que permite un roscado suave. El tamaño de la broca cambia según la dureza del material: el acero inoxidable puede requerir #6 (0.204″), mientras que la fundición funciona mejor con #8 (0.199″). Los tamaños de broca incorrectos provocan roscas trasroscadas, machos rotos o conexiones débiles que fallan bajo carga.
Al especificar elementos de sujeción para producción, envíe a su proveedor la designación de la rosca, el grado del material, el tipo de agujero (pasante o ciego), las tolerancias requeridas y la cantidad. Nuestro equipo de ingeniería revisa las dimensiones de la broca de roscado y recomienda las profundidades de acoplamiento de rosca para su aplicación específica.
Qué es el tamaño de la broca para roscar y por qué es importante
El tamaño de la broca para roscar es el diámetro del agujero perforado antes de cortar las roscas internas. Determina cuánto material queda para que el macho forme las roscas. La relación sigue este patrón:
- Diámetro Mayor: El borde exterior de la rosca (para 1/4-20, esto es 0.250″)
- Diámetro menor: La raíz de la rosca (calculada a partir del paso)
- Tamaño de la broca para roscar: Crea un agujero entre los diámetros menor y mayor
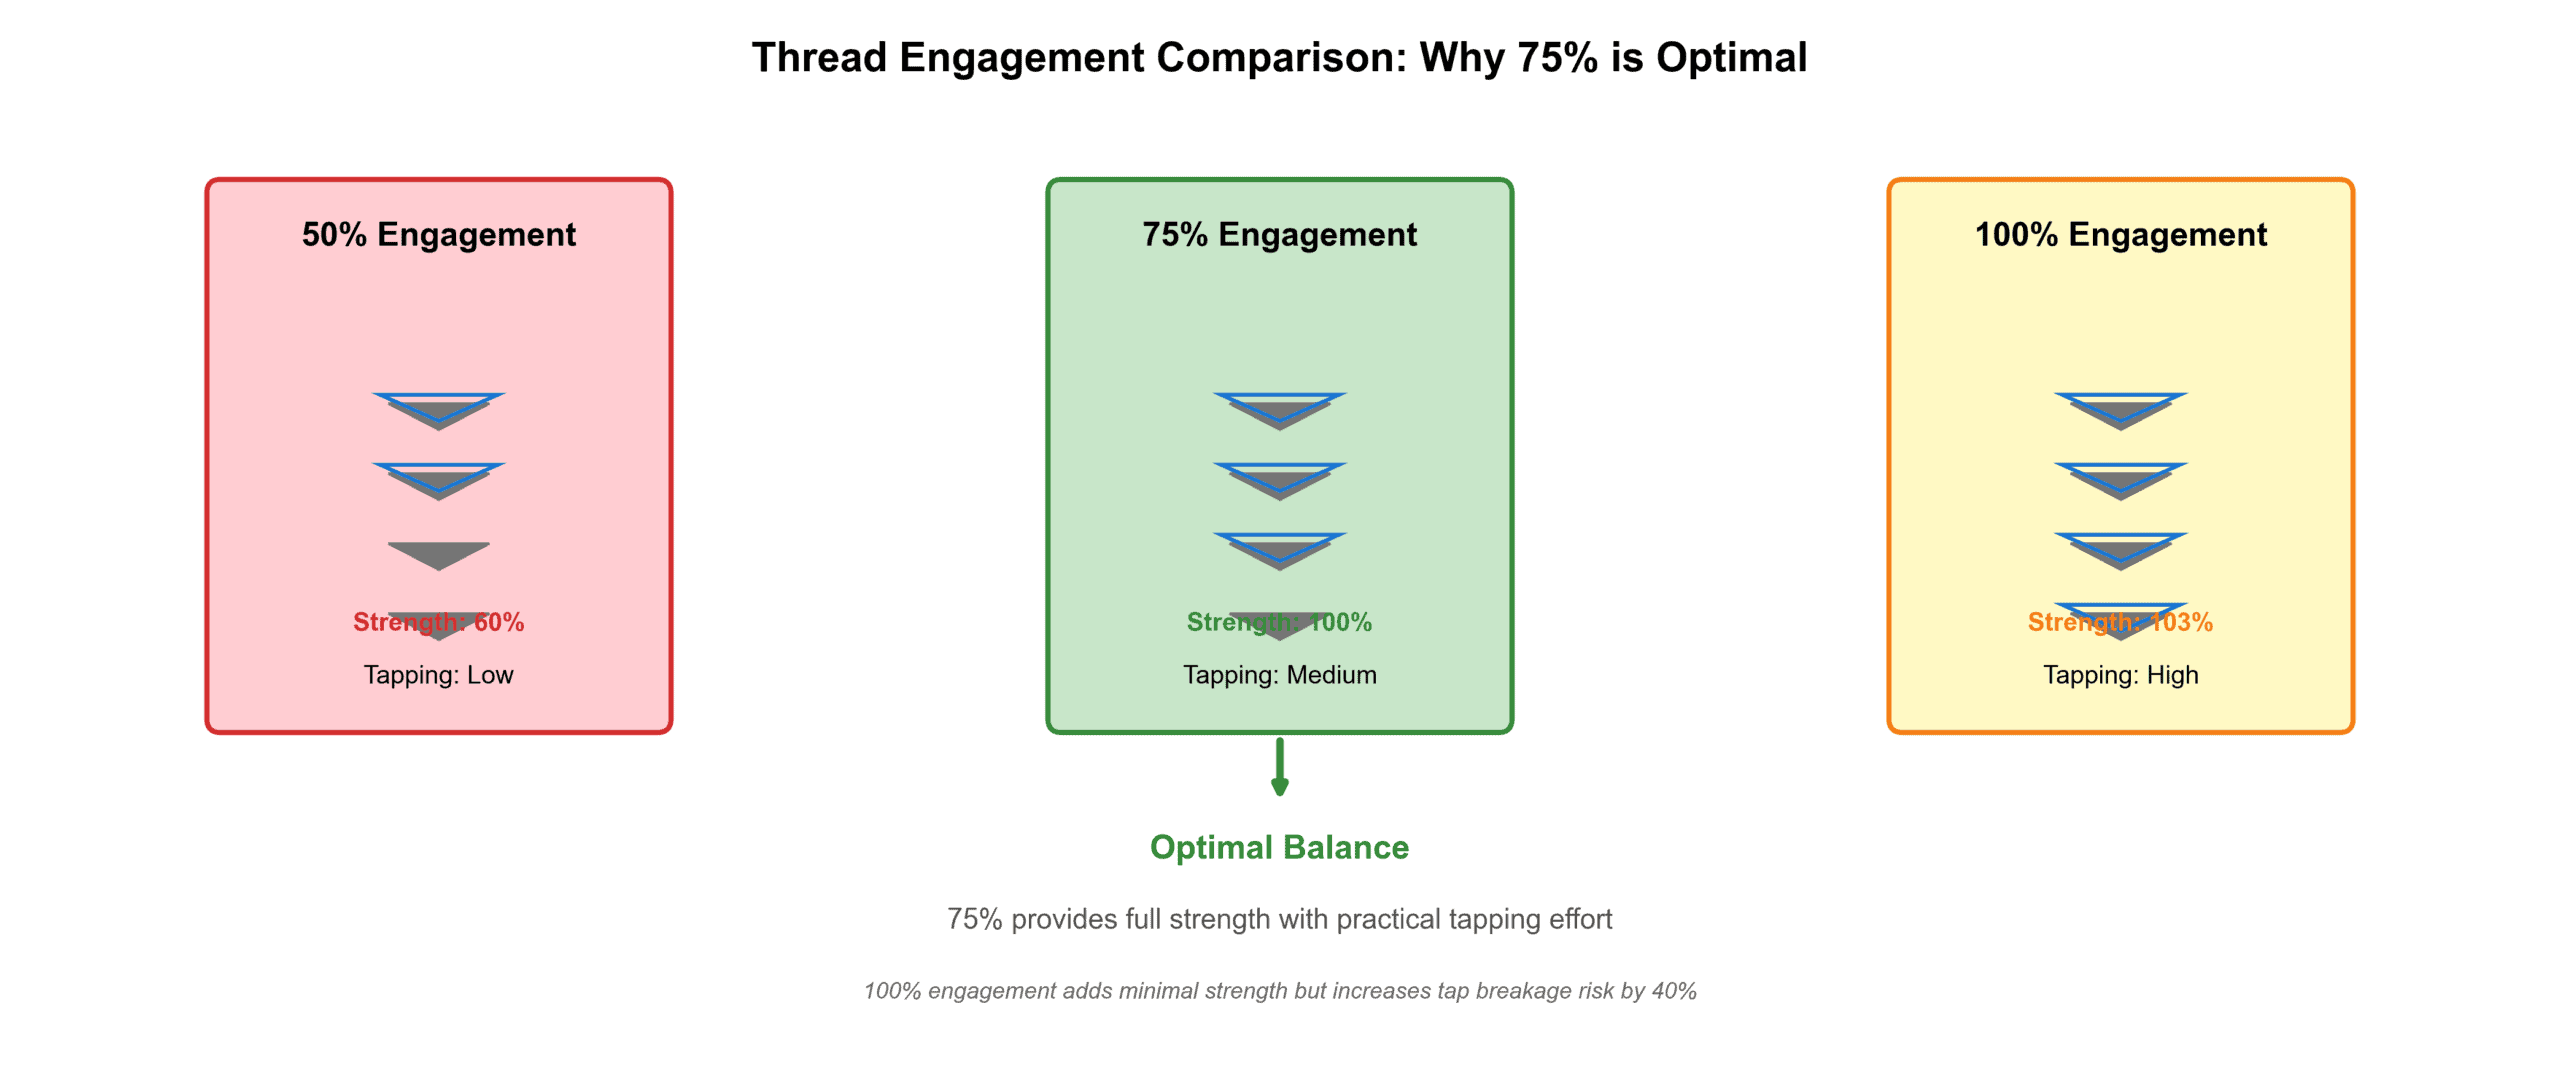
El estándar de la industria apunta a Acoplamiento de rosca 75%—lo que significa que las roscas internas llenan el 75% de la profundidad máxima teórica. Este equilibrio surgió de décadas de pruebas mecánicas:
- Por debajo del 60% de acoplamiento: Las roscas se desprenden bajo cargas de par normales
- Acoplamiento de 75%: Resistencia total del sujetador con un esfuerzo de roscado razonable
- Por encima del 85% de acoplamiento: Ganancia mínima de resistencia pero aumento drástico de la rotura del macho
Consecuencias de fallas reales
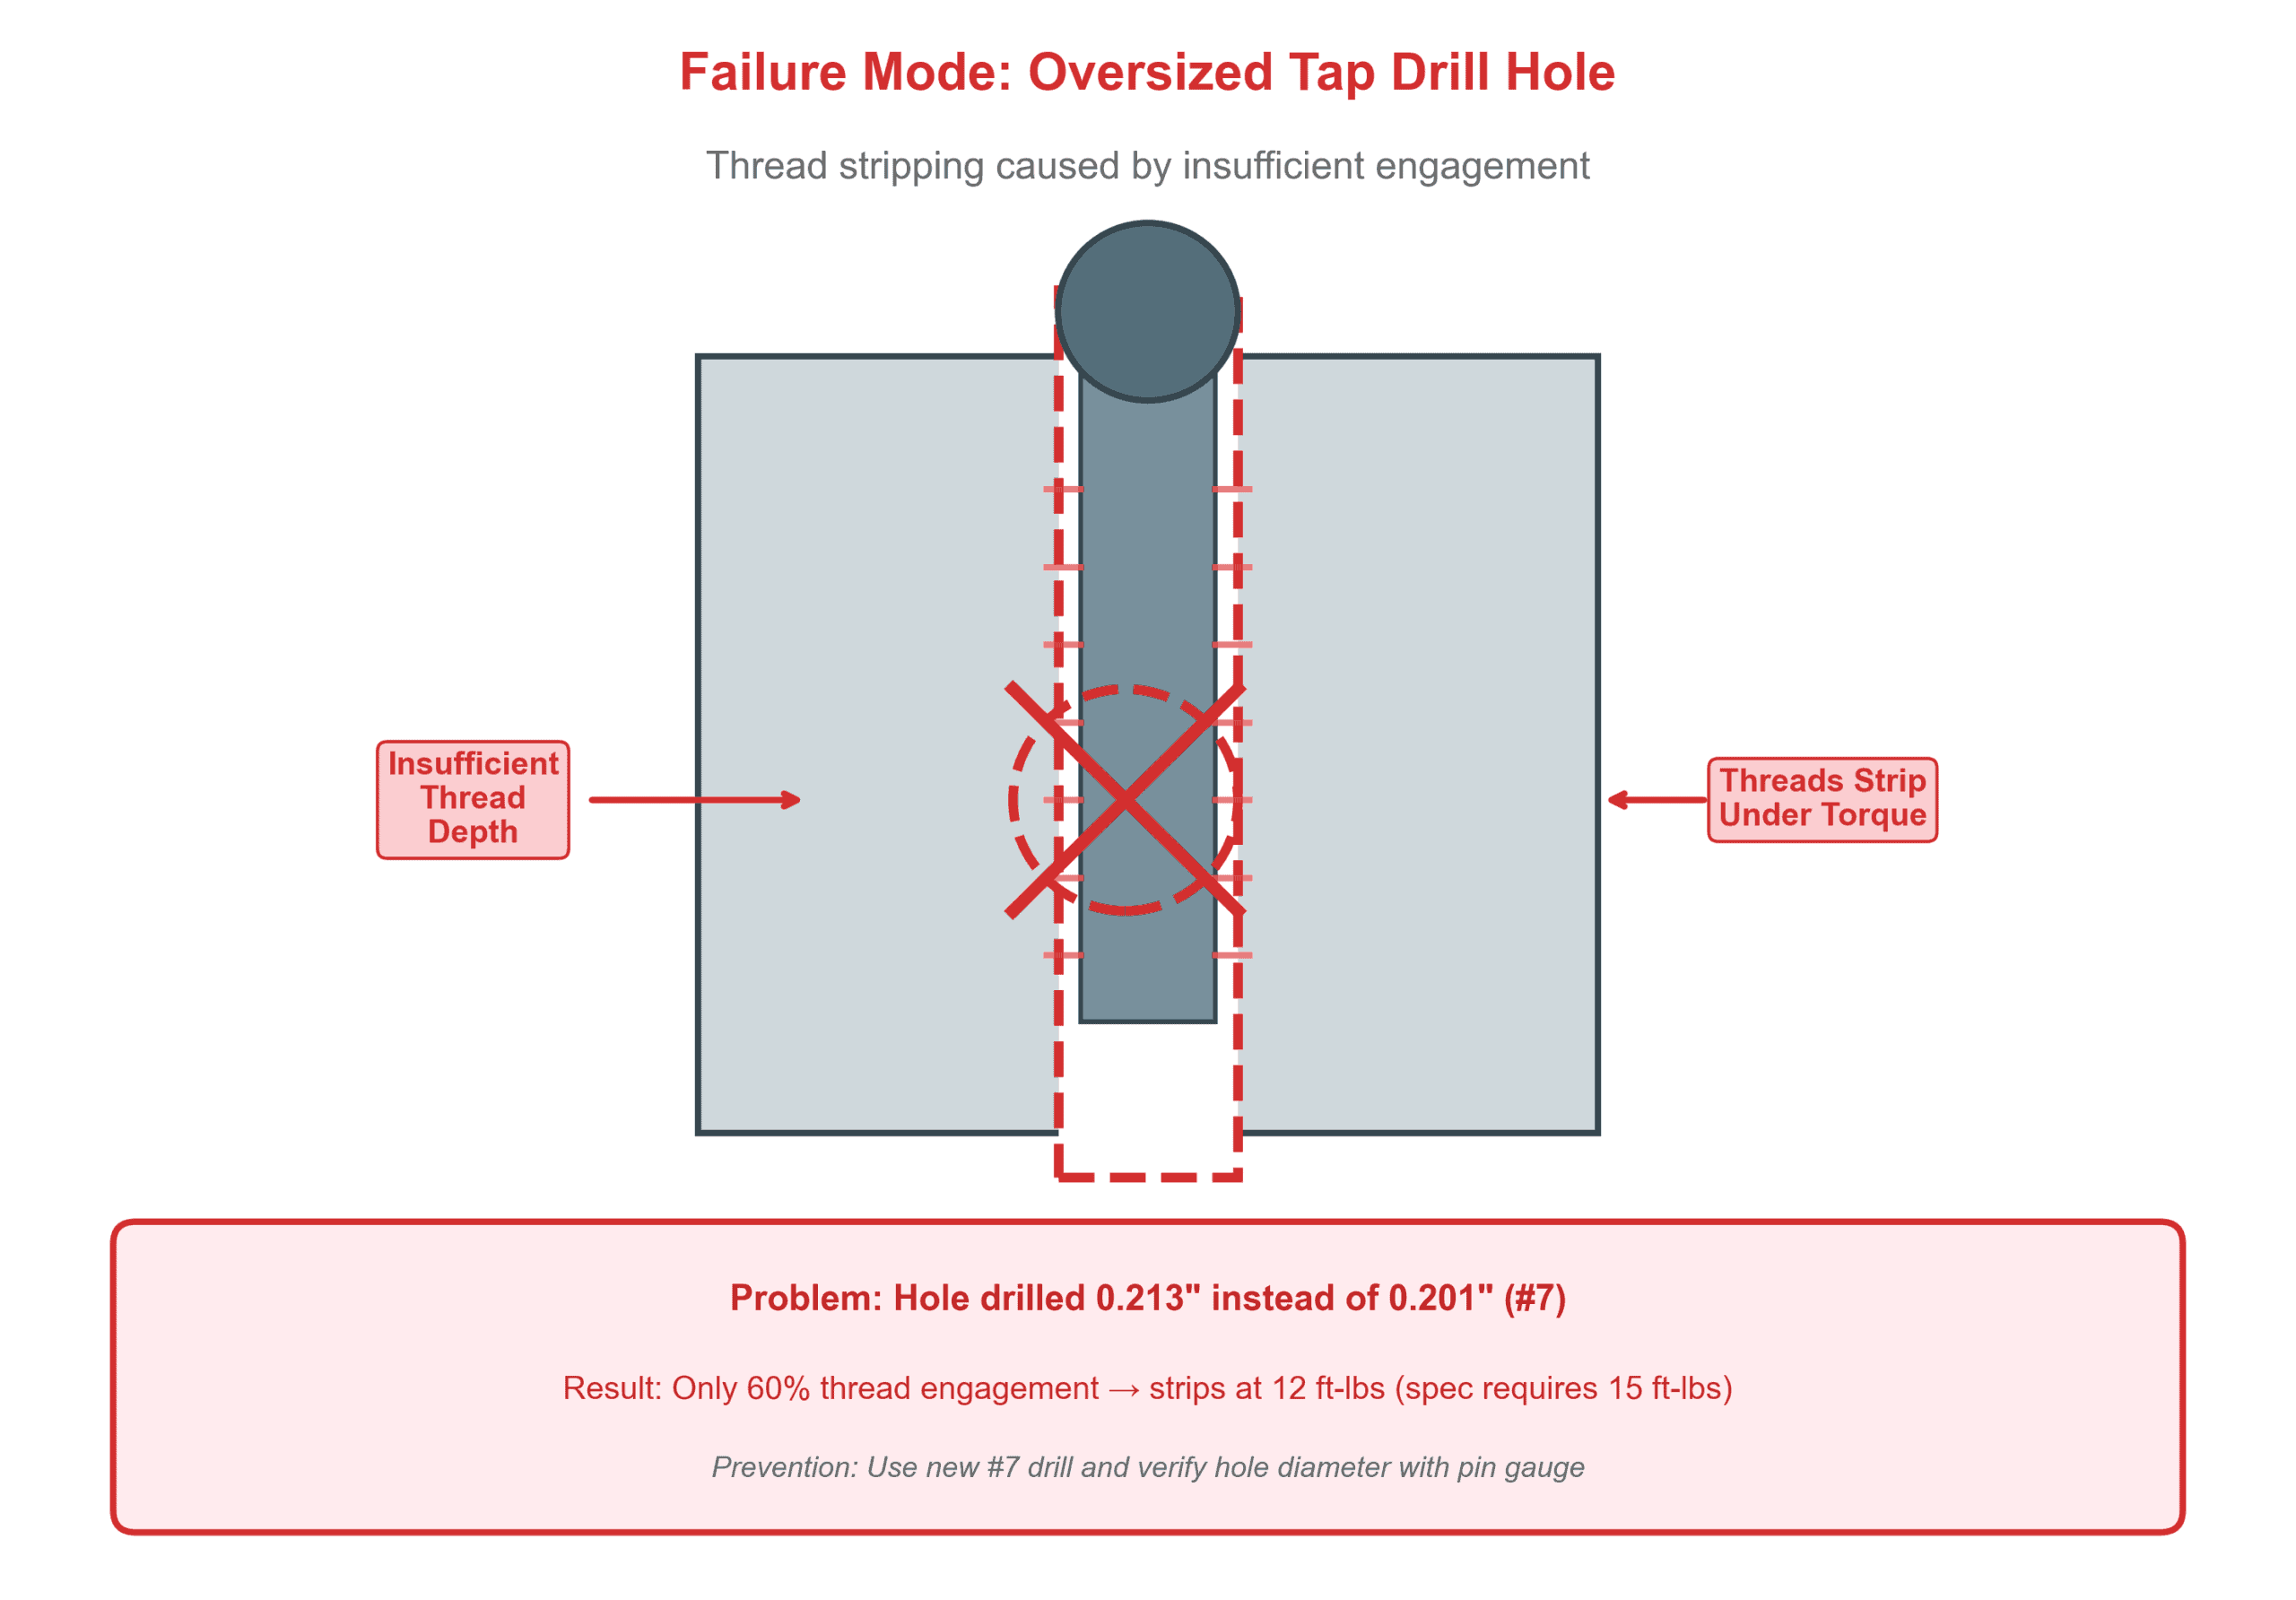
Caso A: Carcasa de aluminio, agujero sobredimensionado
Un fabricante de maquinaria taladró agujeros de 0.213″ para roscas 1/4-20 en carcasas de aluminio 6061-T6 (la especificación exigía 0.201″). El acoplamiento de rosca resultante del 65% provocó el desprendimiento progresivo de la rosca cuando los técnicos aplicaron un par de apriete de 15 libras-pie a los pernos de montaje, muy por debajo de las 20 libras-pie requeridas por el ensamblaje. Toda la producción de 480 unidades requirió inserciones de rosca helicoil, lo que añadió $8.40 por unidad en costos de reproceso más dos semanas de retraso en el cronograma.
Causa raíz: El taller utilizó una broca de 13/64″ (0.2031″) que se había desgastado a 0.213″ tras un uso prolongado. No se empleó ningún calibrador de verificación.
Caso B: Soporte de acero inoxidable, agujero subdimensionado
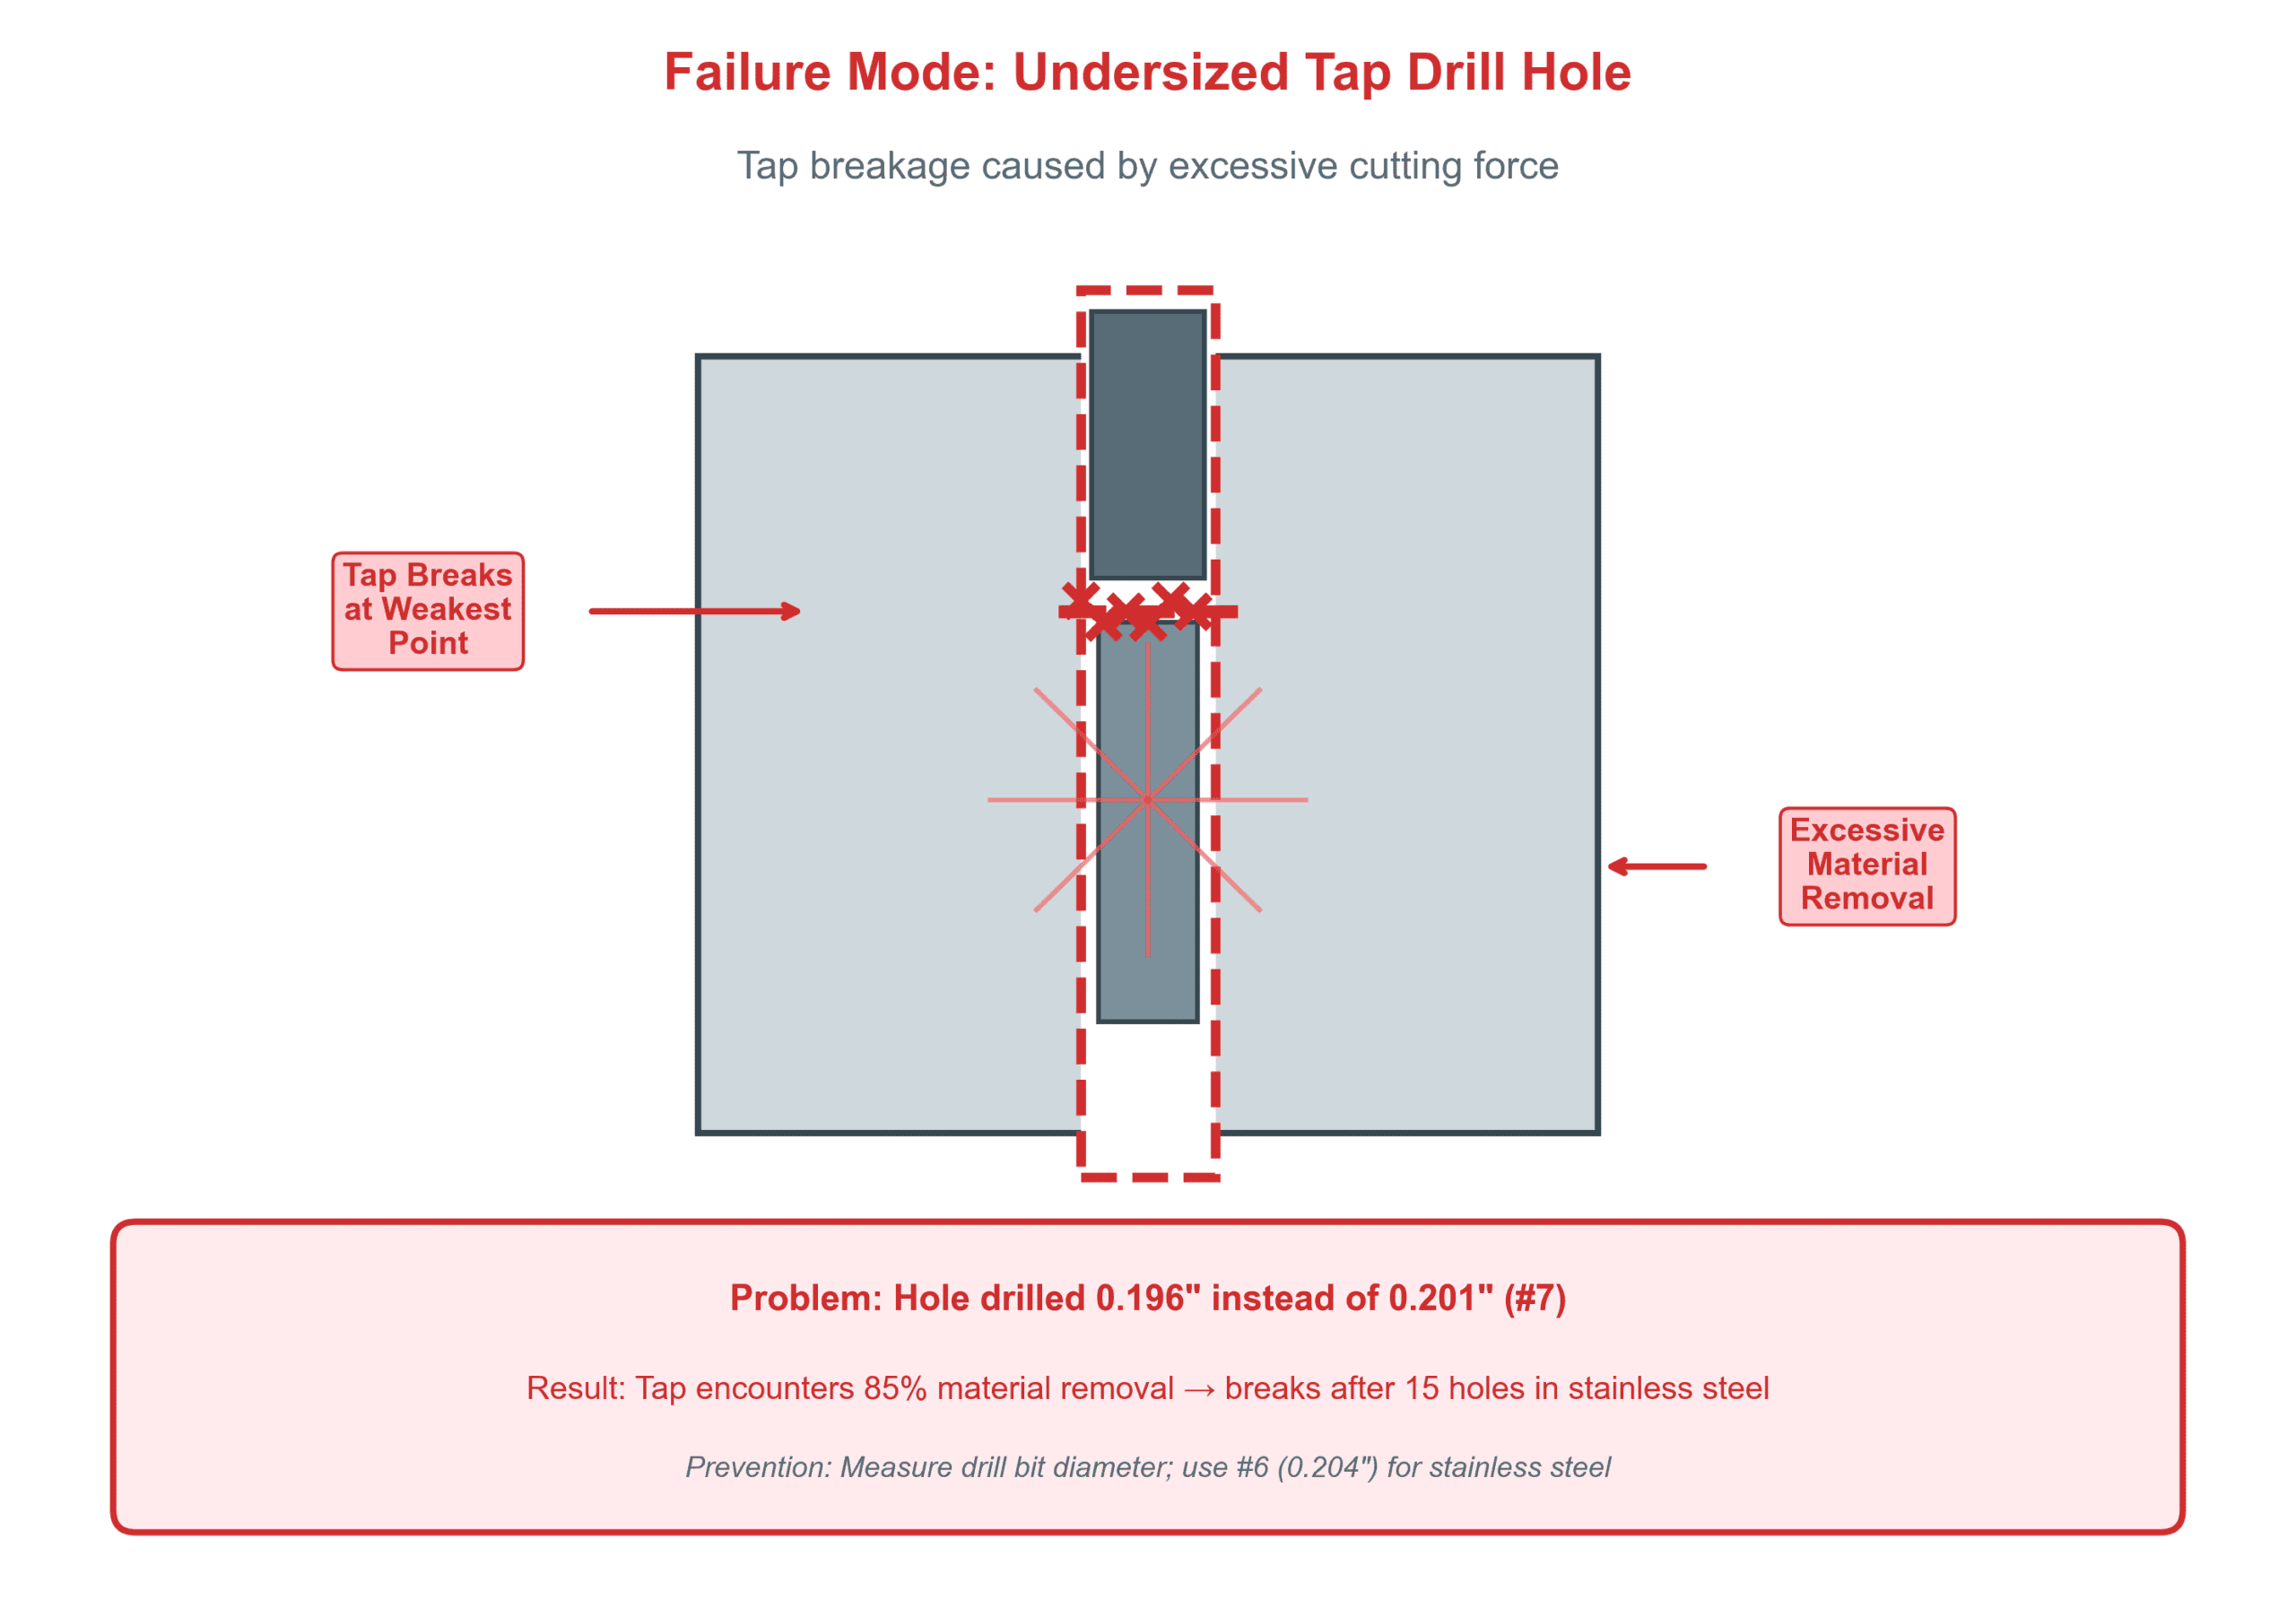
Un fabricante contratista taladró agujeros de 0.196″ para roscas 1/4-20 en soportes de acero inoxidable 304. El agujero piloto ajustado provocó la rotura de 12 machos de roscar durante las primeras 50 piezas. La extracción de los machos rotos requirió trabajo por electroerosión (EDM) a $85 por agujero, destruyendo 8 piezas por completo.
Causa raíz: El trabajo especificaba el tamaño de broca para roscar en acero dulce (0.201″) sin tener en cuenta las características de endurecimiento por deformación del acero inoxidable. El tamaño correcto debería haber sido 0.204″ (broca #6).
Cómo calcular el tamaño de la broca para roscar
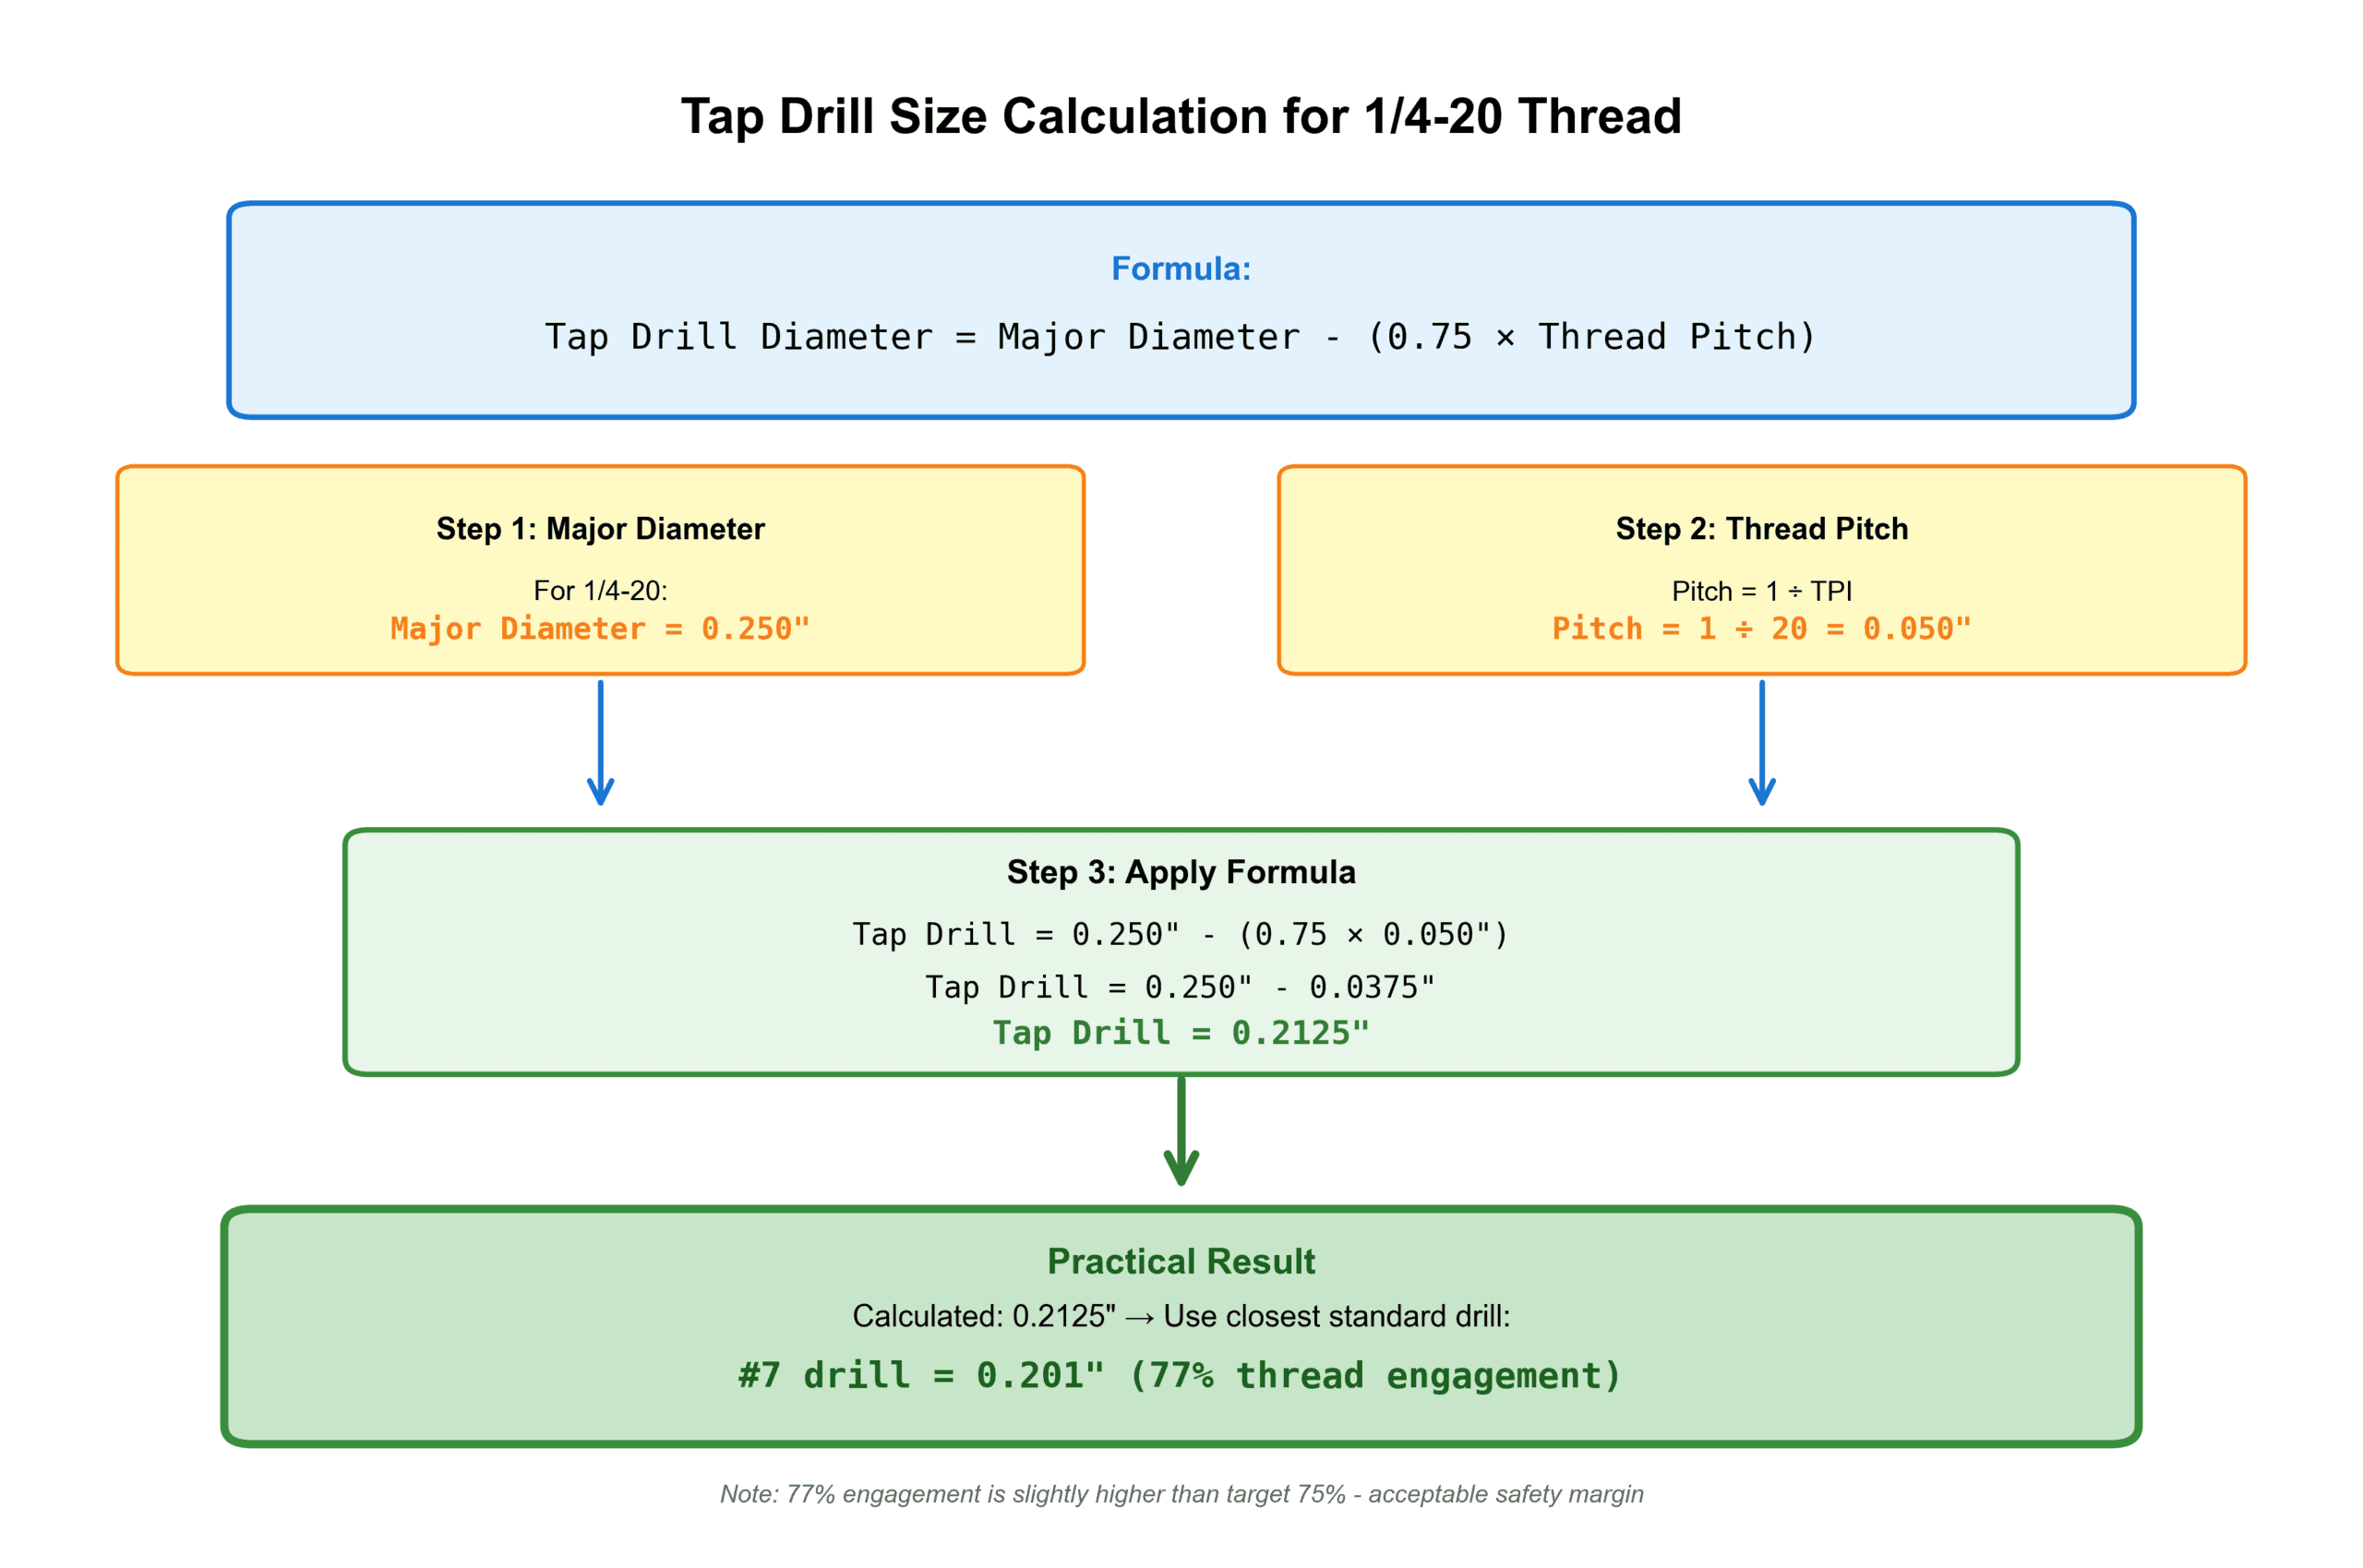
La fórmula fundamental para un acoplamiento de rosca del 75% es:
Diámetro de la broca para roscar = Diámetro mayor – (0.75 × Paso de rosca)
Para roscas unificadas, el paso es igual a 1 ÷ hilos por pulgada. Para 1/4-20:
- Diámetro mayor = 0.250″
- Paso = 1 ÷ 20 = 0.050″
- Broca para roscar = 0.250″ – (0.75 × 0.050″) = 0.250″ – 0.0375″ = 0.2125″
La broca estándar más cercana es la #7 de 0.201″, que en realidad proporciona aproximadamente un 77% de acoplamiento, ligeramente conservador por seguridad.
¿Por qué un acoplamiento de rosca del 75%?
El porcentaje representa la relación entre la altura real de la rosca y la altura máxima teórica de la rosca. Los estudios de ingeniería de la década de 1950 (documentados en el Machinery’s Handbook) establecieron que:
- 50% de acoplamiento: La resistencia al corte es solo el 60% de la resistencia del fijador
- Acoplamiento de 75%: La resistencia al corte iguala o supera la resistencia a la tracción del fijador
- 100% de acoplamiento: Solo un 3-5% más fuerte que el 75%, pero la fuerza de roscado aumenta un 40%
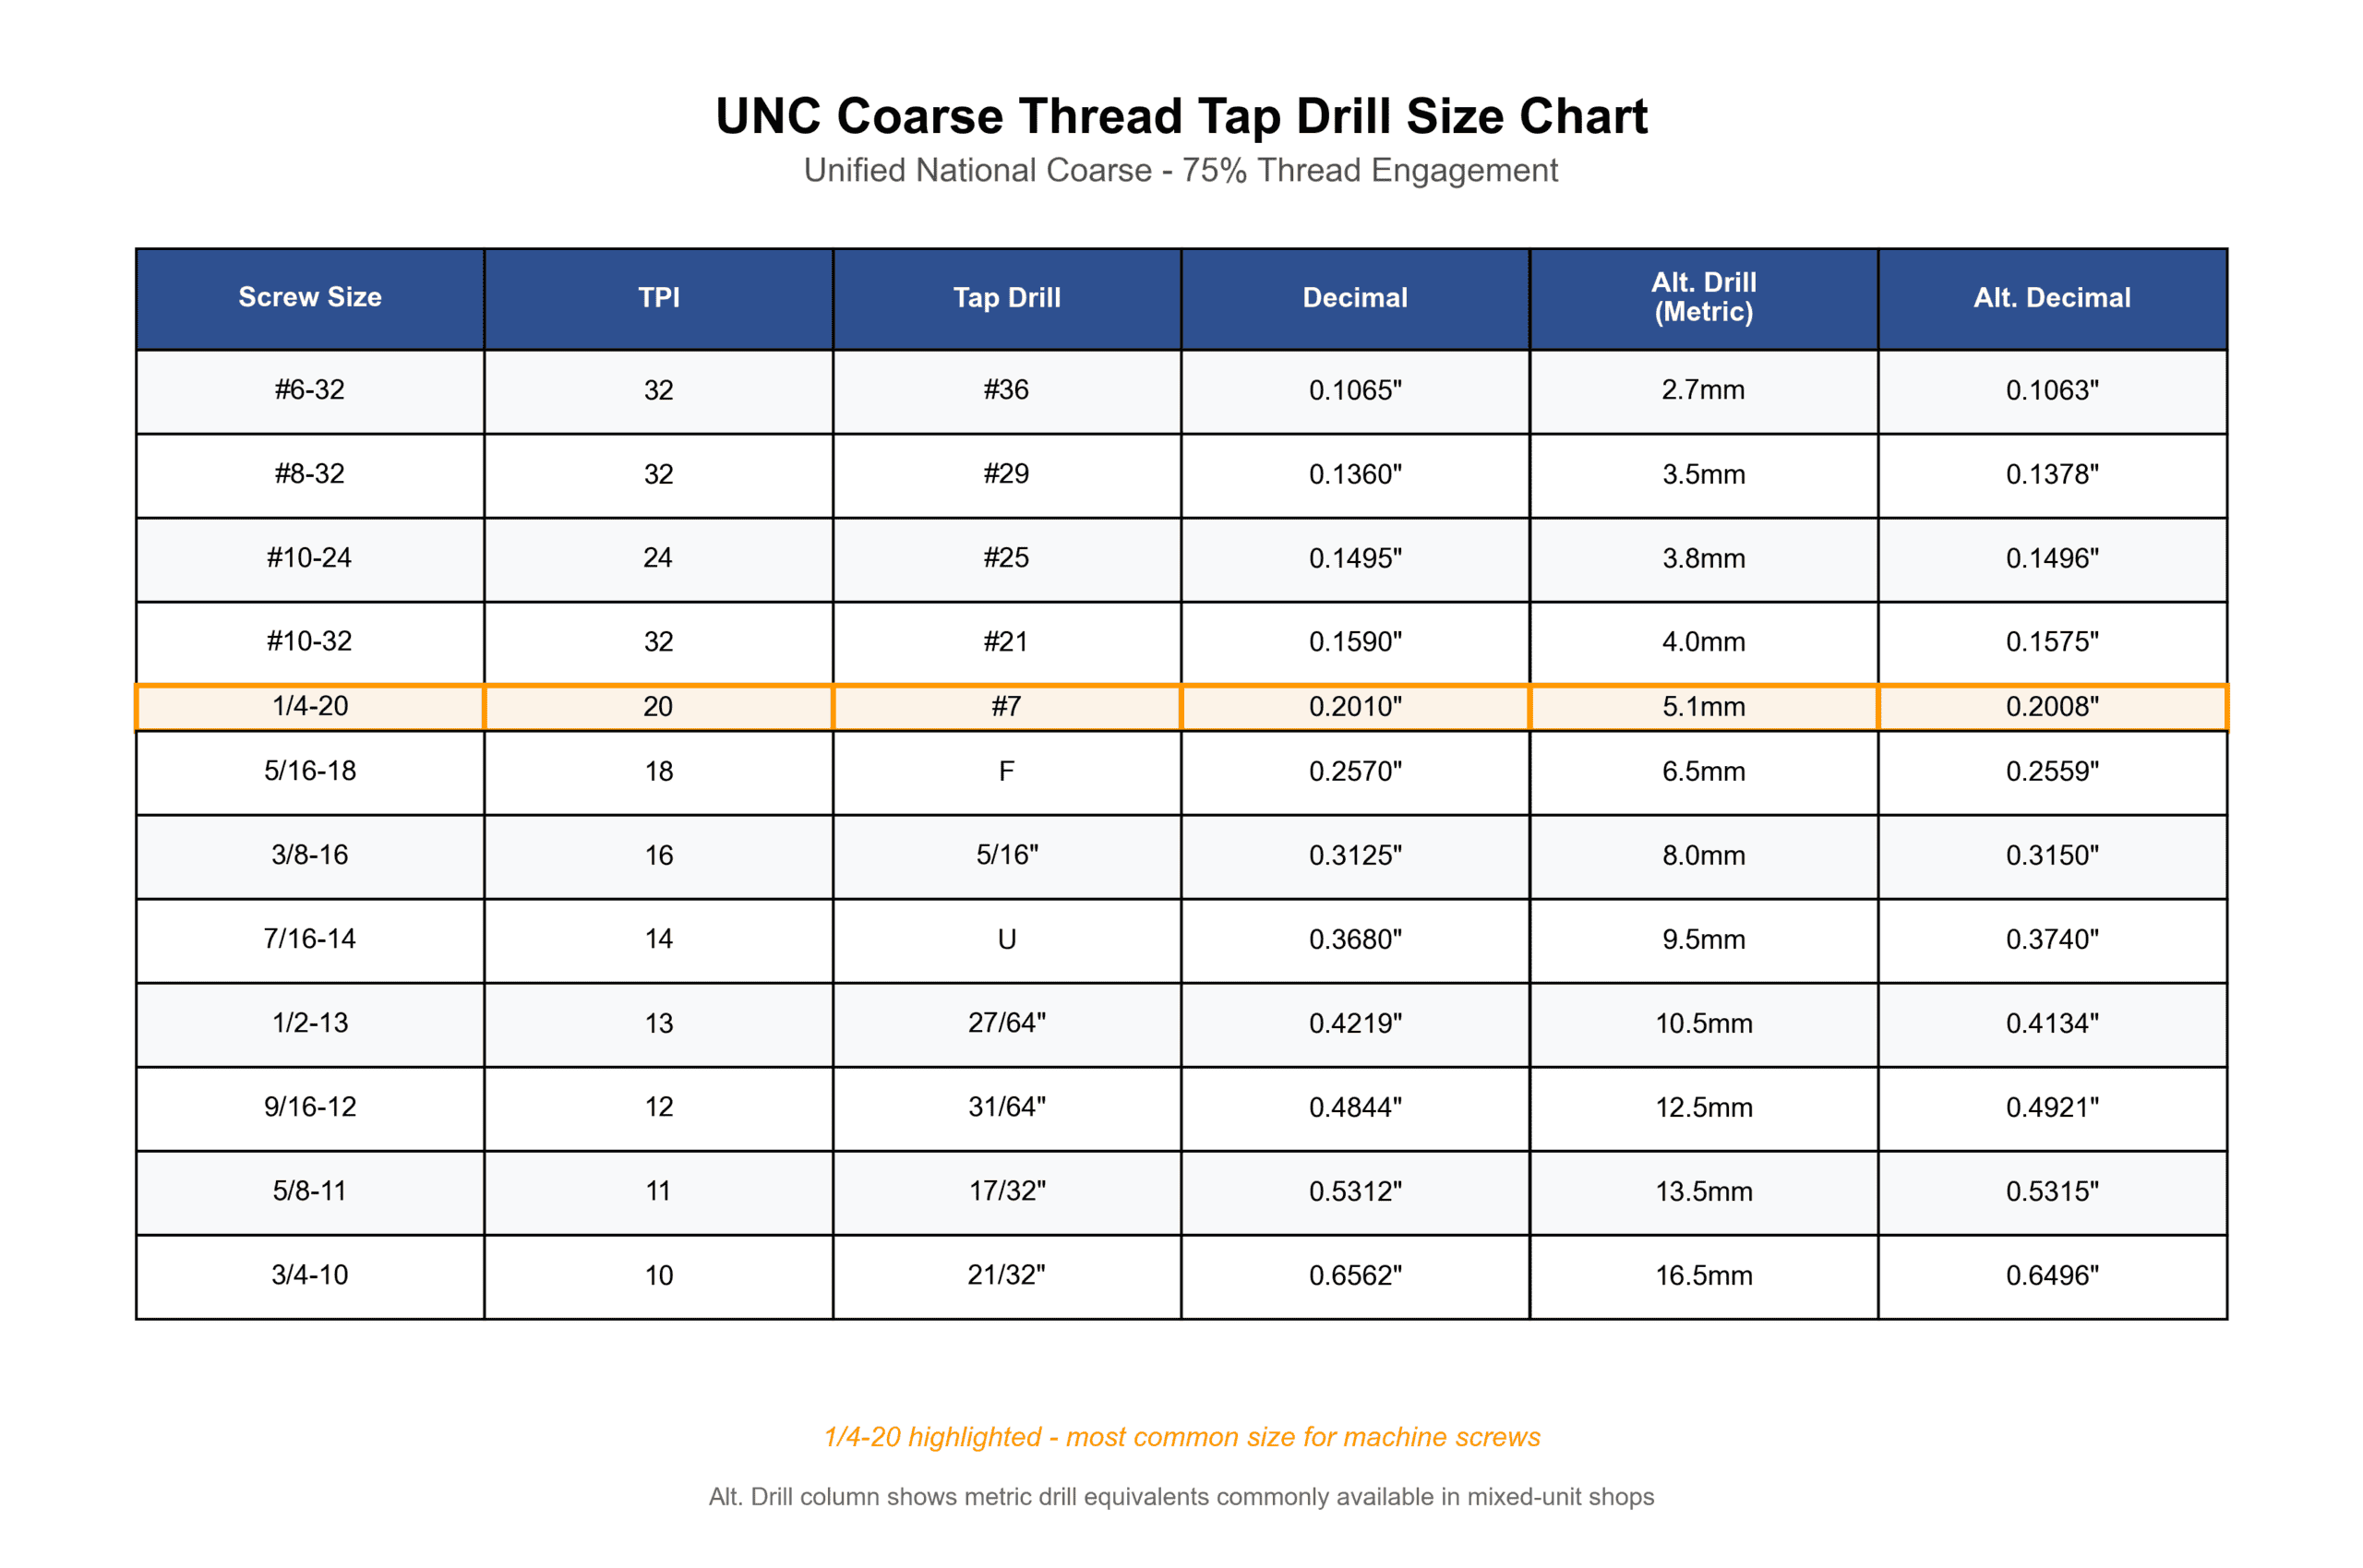
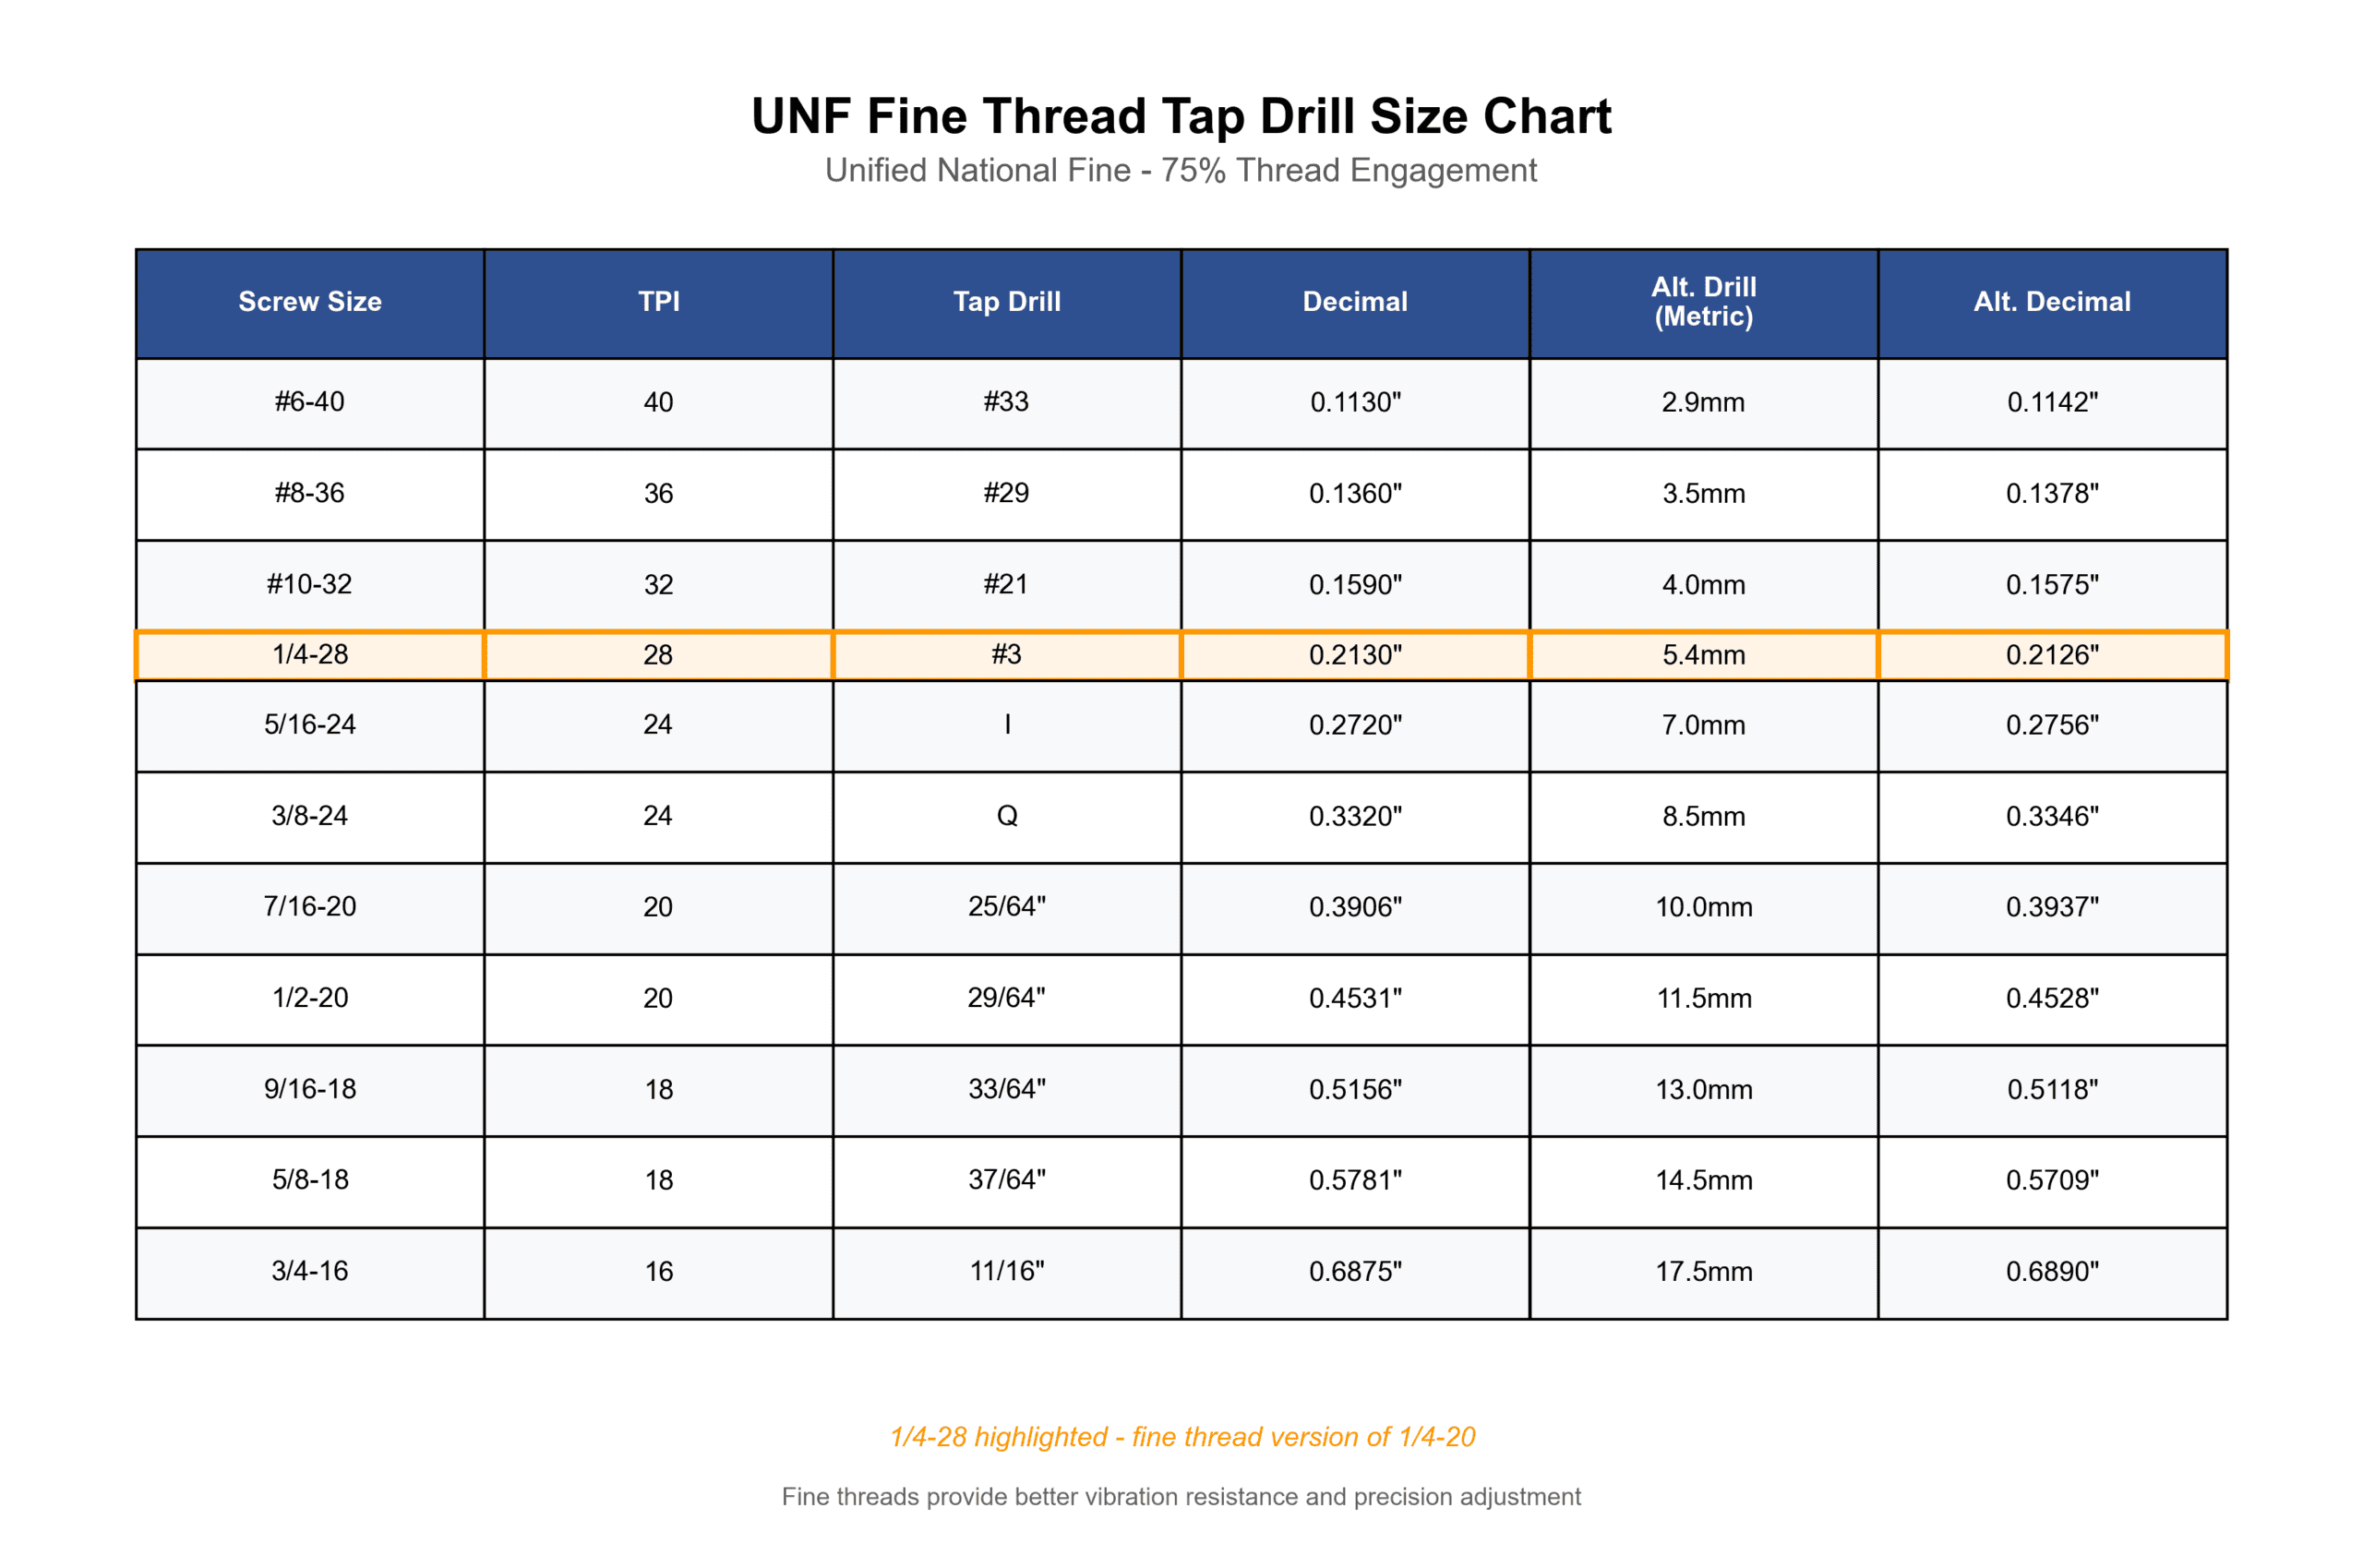
Tabla completa de brocas para roscar
Rosca unificada gruesa (UNC)
Rosca unificada fina (UNF)
Recomendaciones de brocas para roscar específicas por material
Los diferentes materiales responden de manera distinta a las fuerzas de roscado. Esta matriz muestra los ajustes recomendados respecto a la línea base de acero:
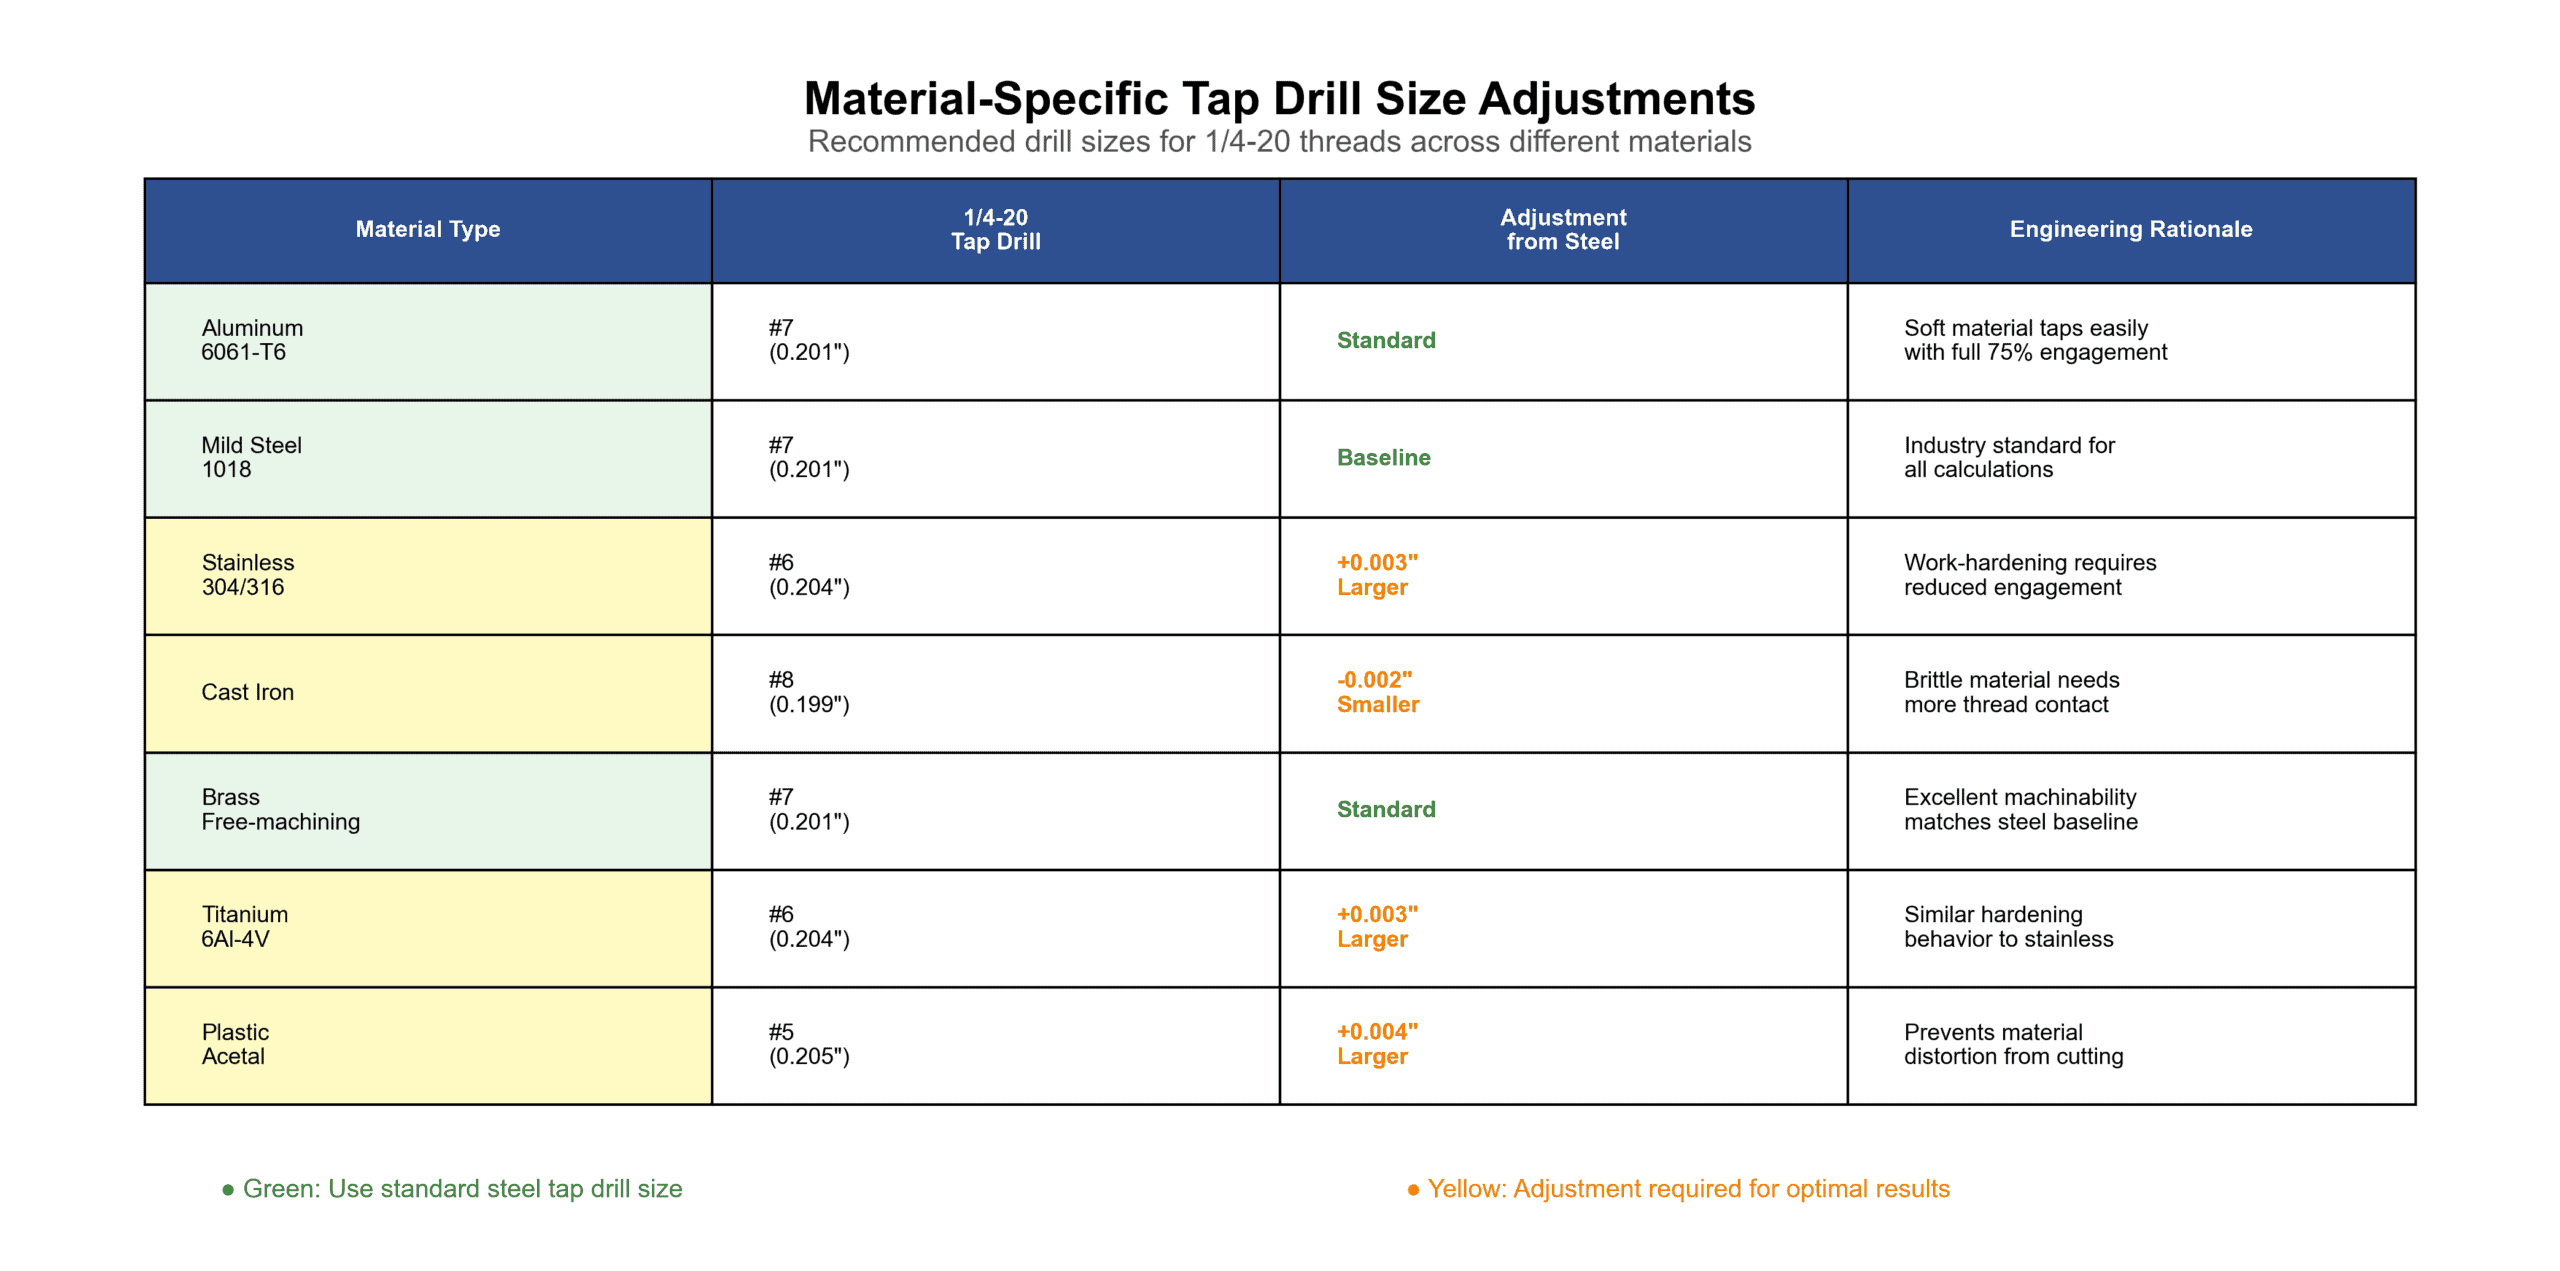
Acero inoxidable se endurece por deformación rápidamente durante el corte. Los hilos delanteros del macho comprimen y endurecen el material, haciendo que cada hilo sucesivo sea más difícil de formar. Agrandar el agujero en 0,003 pulgadas reduce el acoplamiento de la rosca del 77% a aproximadamente el 72%, lo cual sigue estando muy por encima del mínimo del 60%, pero es significativamente más fácil de roscar. Los talleres de producción informan de una vida útil del macho de 3 a 5 veces mayor con este ajuste.
Errores comunes y cómo evitarlos
1. Uso de brocas desgastadas
Problema: Las brocas se desgastan en los filos de corte exteriores, reduciendo el diámetro efectivo. Una broca del n.º 7 (nominal de 0,201 pulgadas) puede medir 0,197 pulgadas después de un uso prolongado, creando un agujero de tamaño insuficiente.
Solución: Mida las brocas con calibres cilíndricos cada 500 agujeros en acero y cada 1000 agujeros en aluminio. Retire las brocas que midan más de 0,003 pulgadas por debajo de la medida. El costo de una broca es de 4 a 8 dólares; el costo de un macho roto incrustado en una pieza es de 85 a 200 dólares.
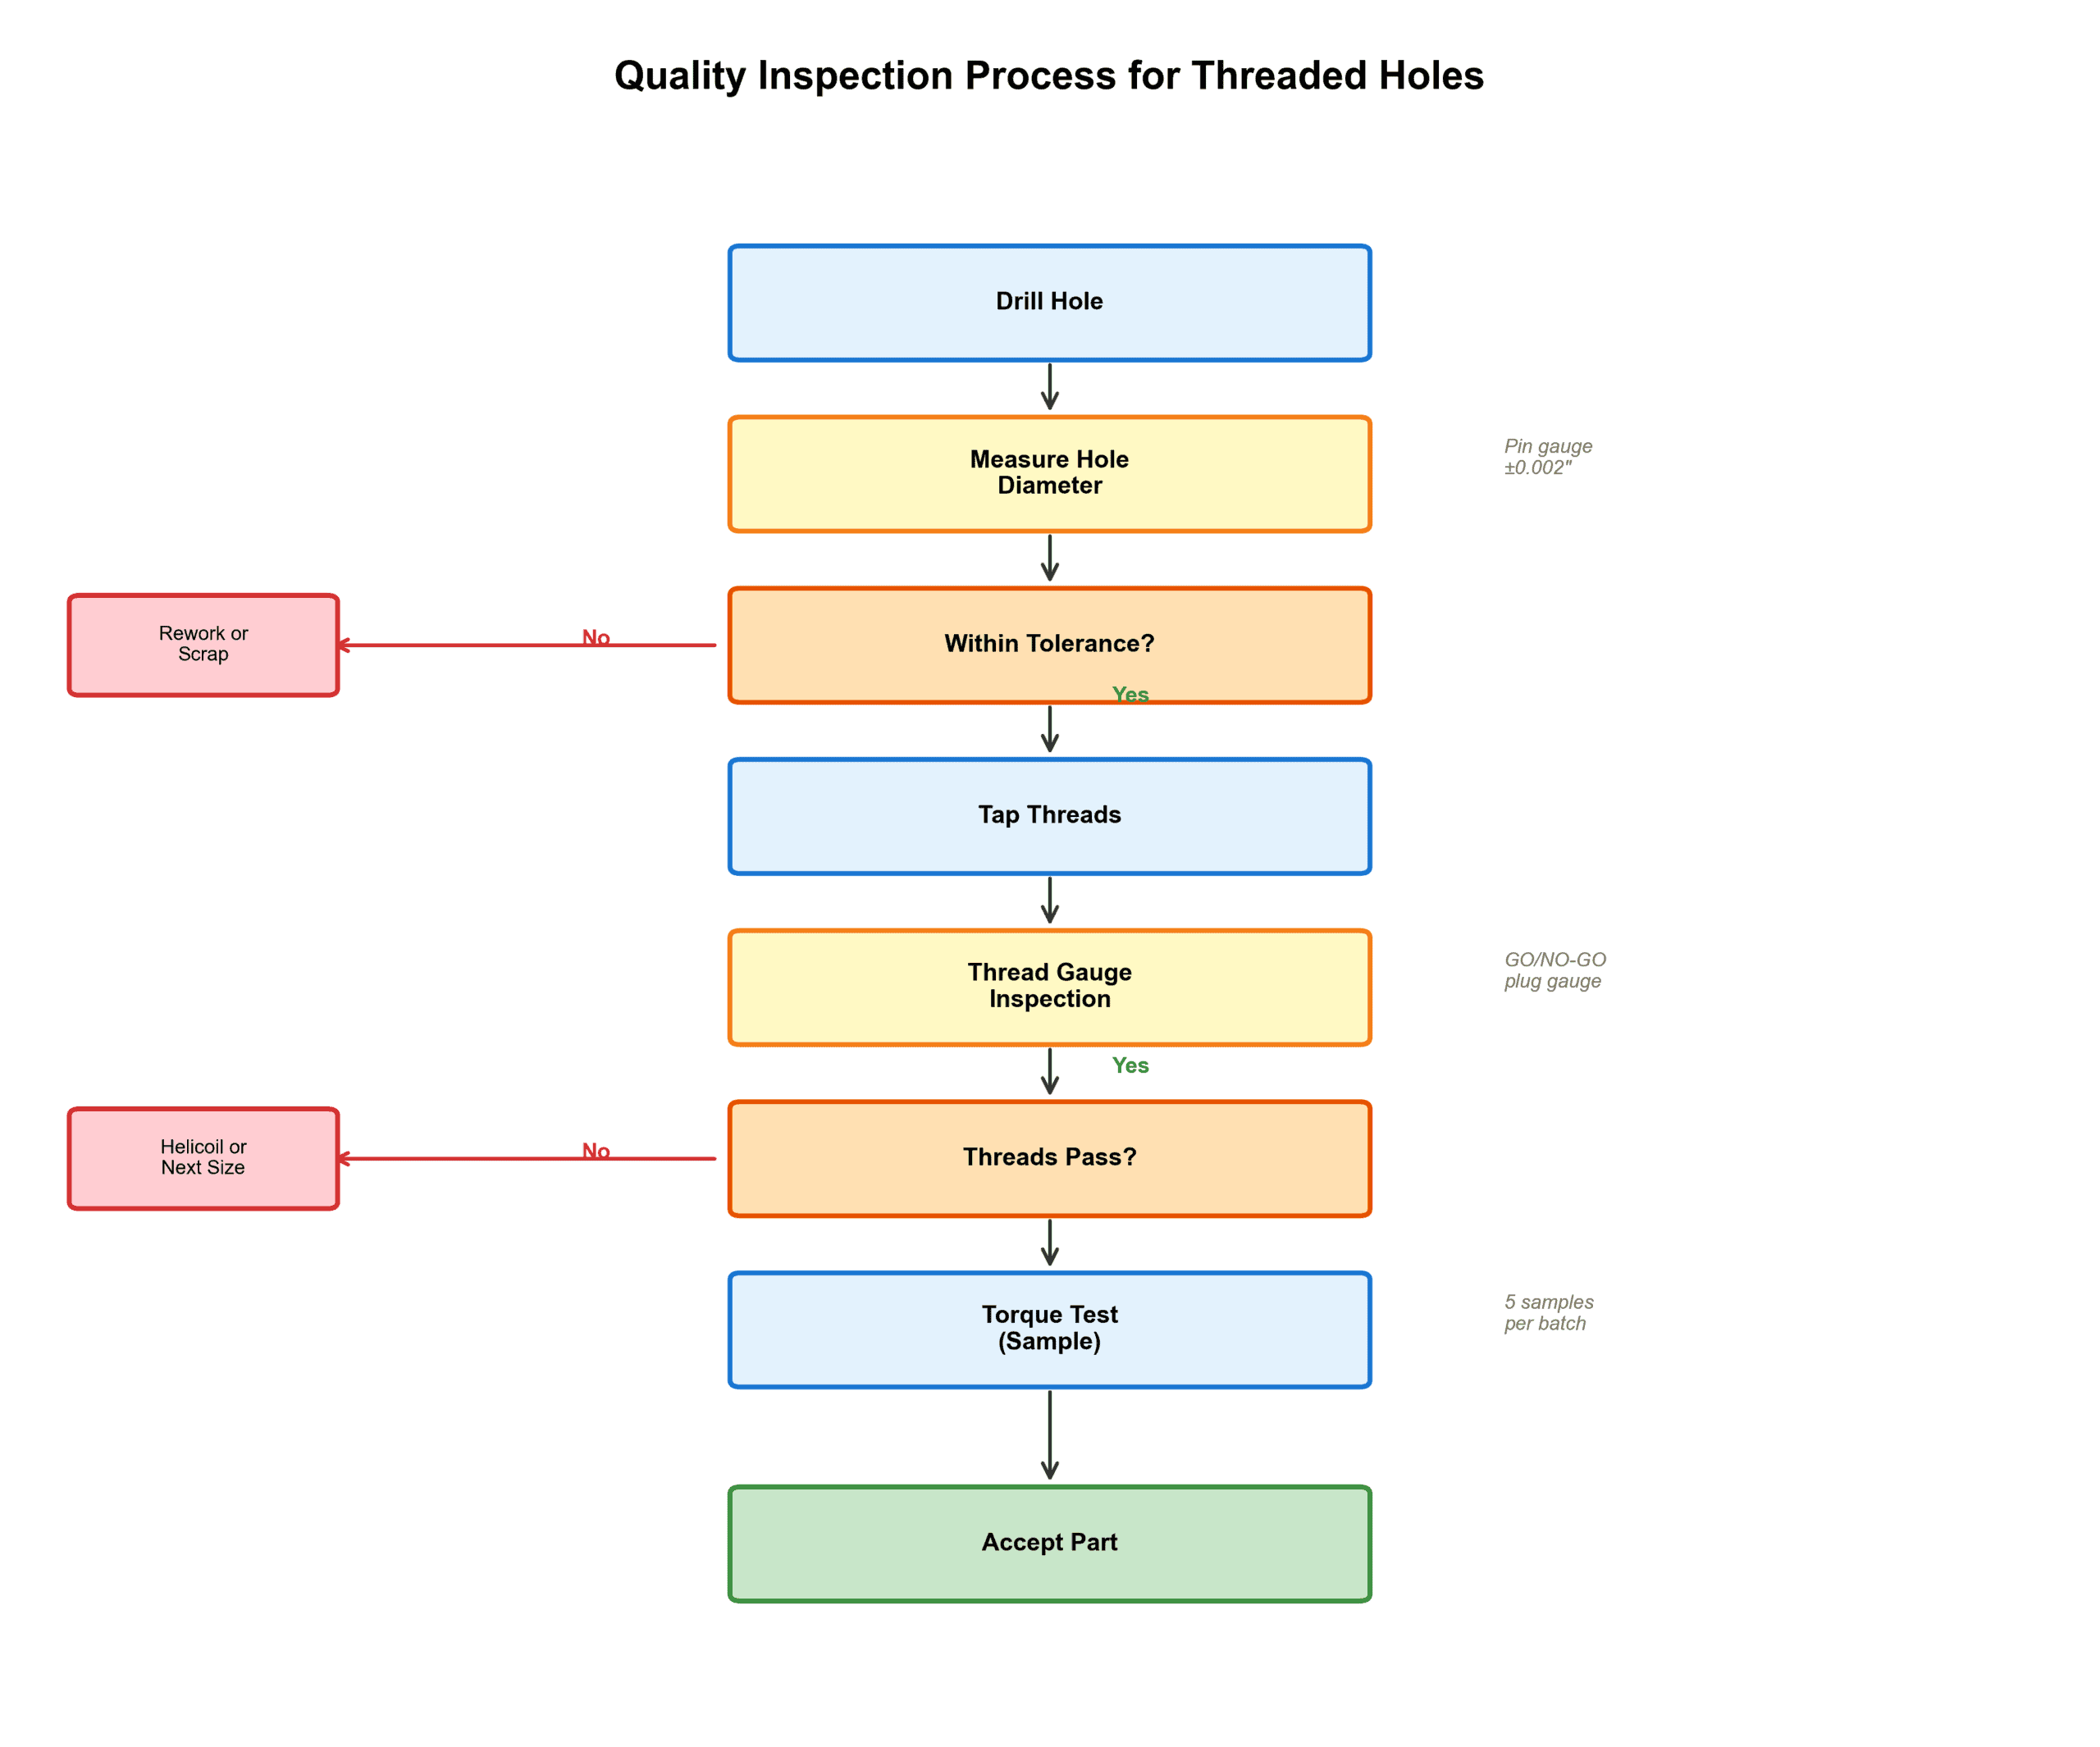
Control de calidad: Cómo verificar el tamaño de la broca para roscar
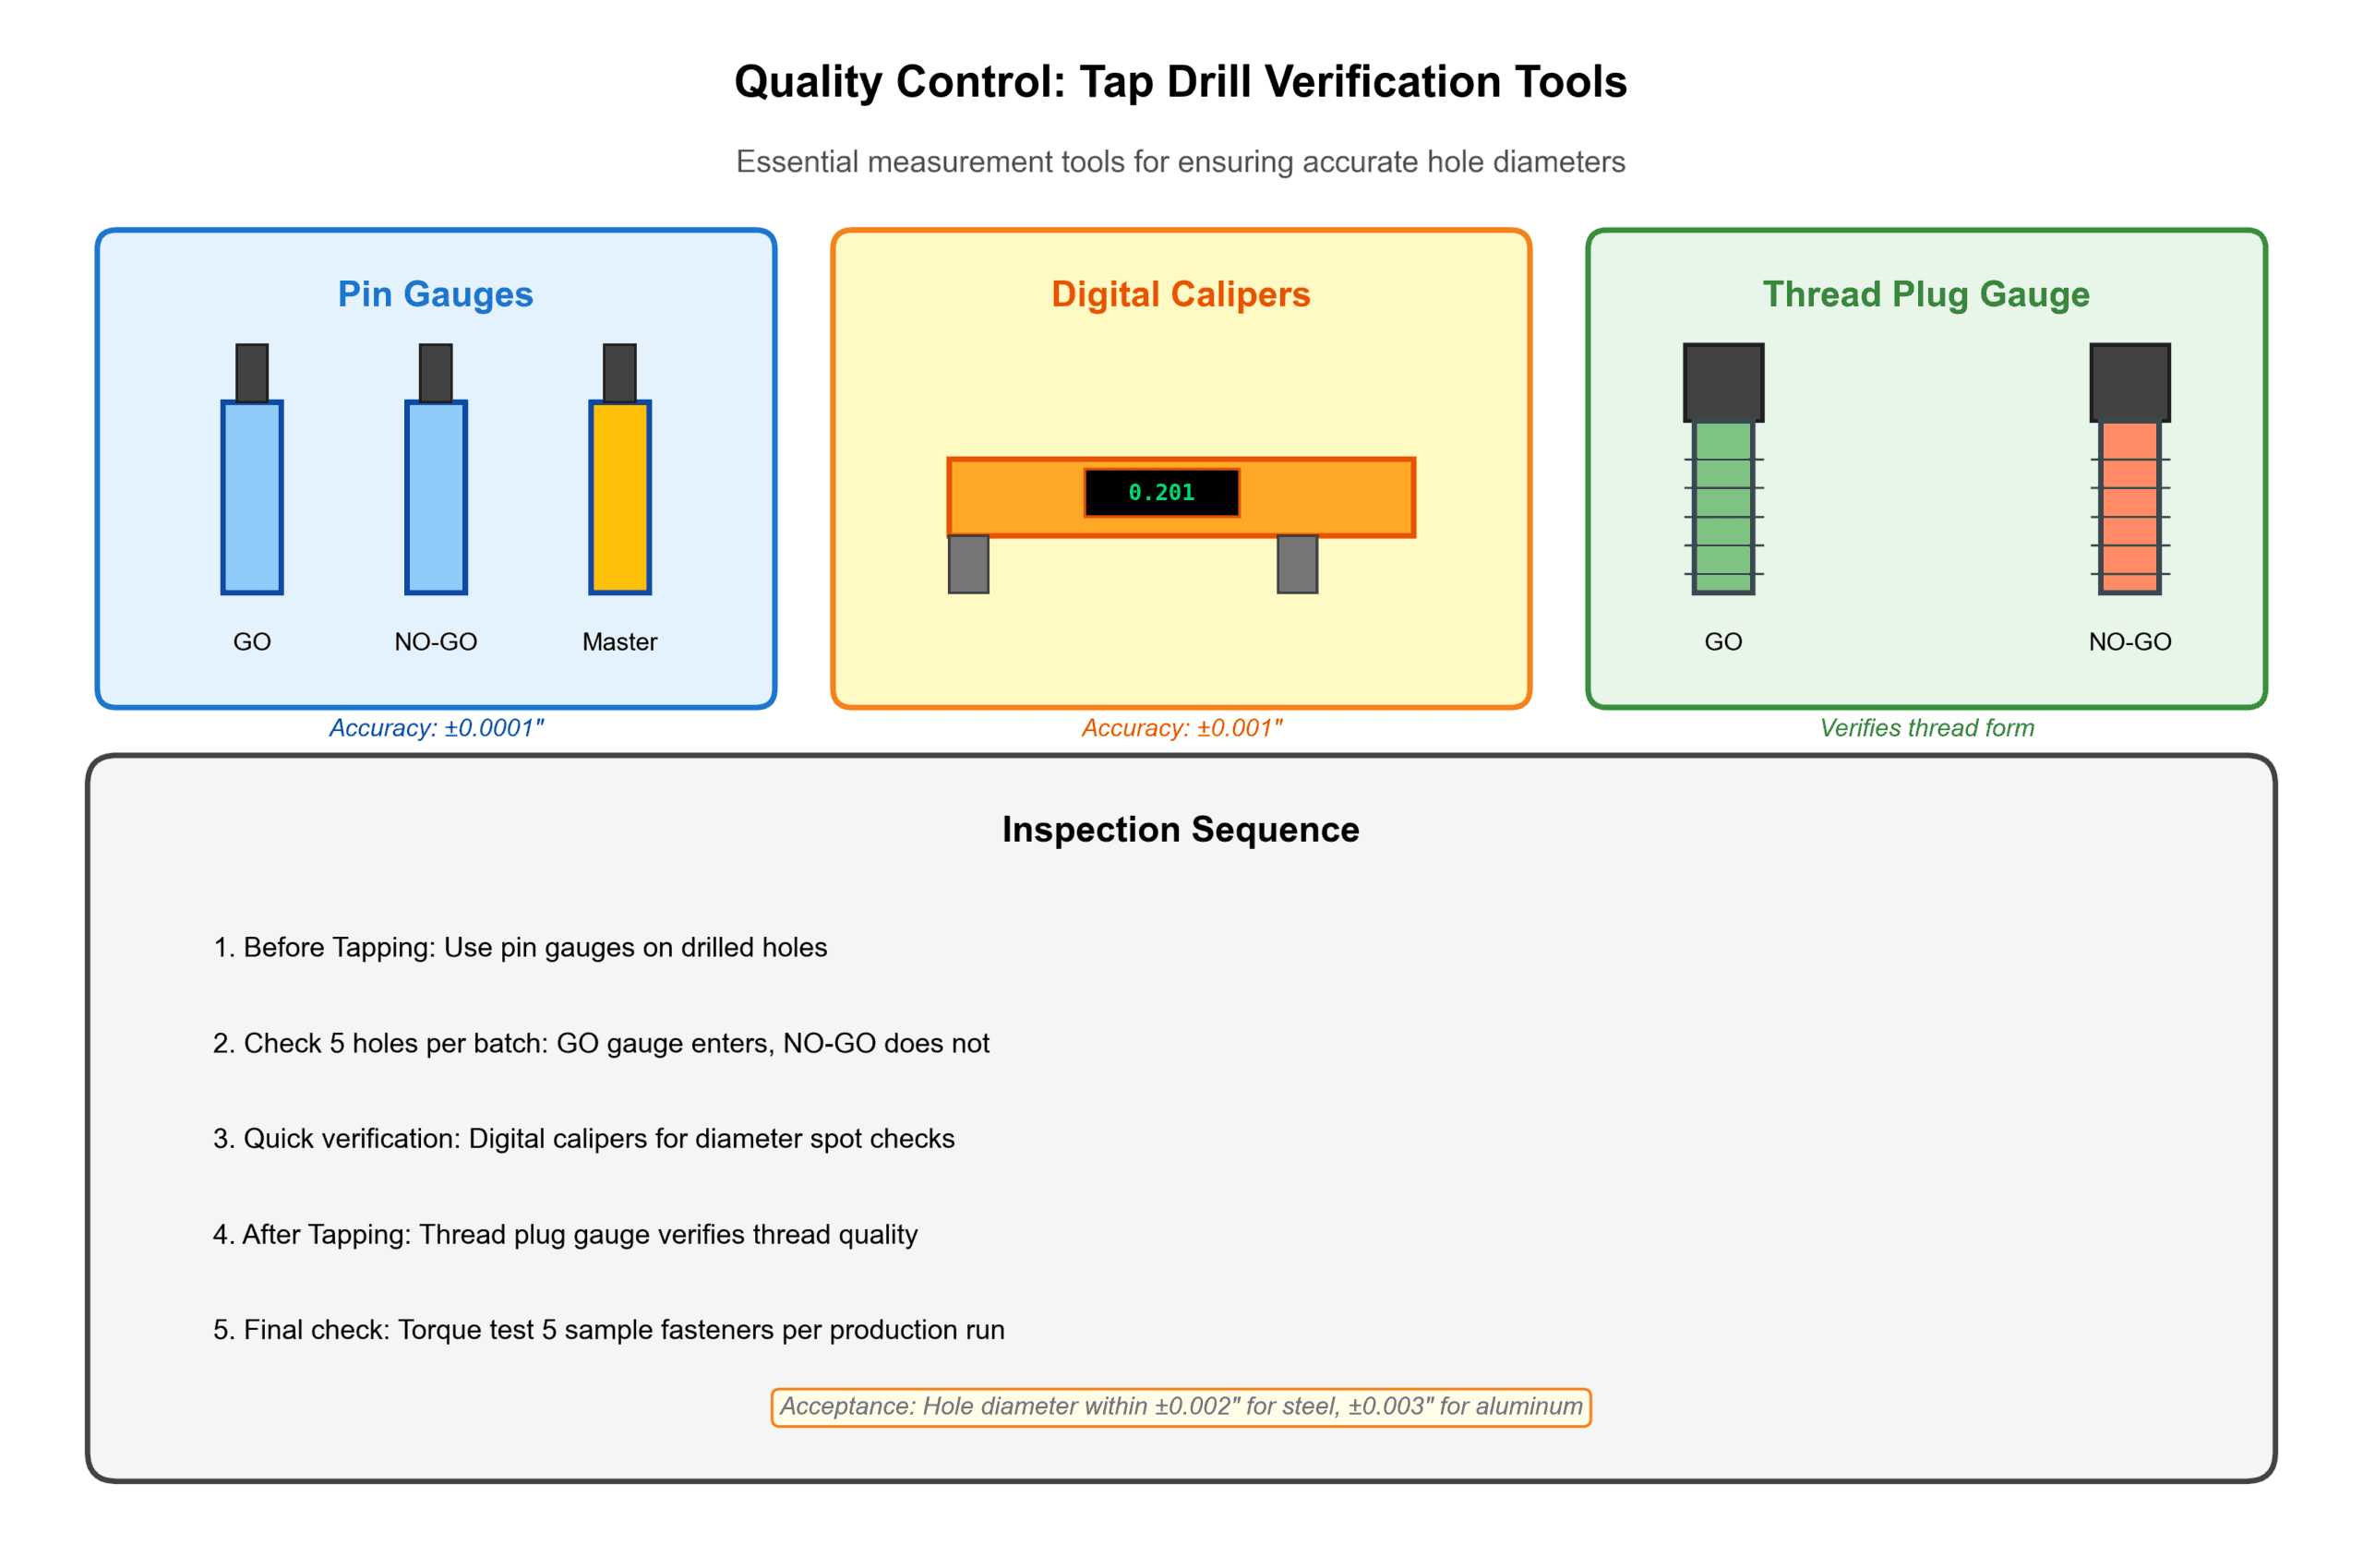
Los entornos de producción requieren verificación más allá de confiar en la etiqueta de la broca. Implemente estos puntos de control:
Método 1: Medición con calibrador de pines (El más preciso)
Uso calibradores de pines pasa/no pasa para comprobar los agujeros antes de roscar:
- Calibrador pasa: Debe entrar en el agujero libremente (tamaño nominal de la broca de roscado)
- Calibrador no pasa: No debe entrar (típicamente 0,003″ más grande)
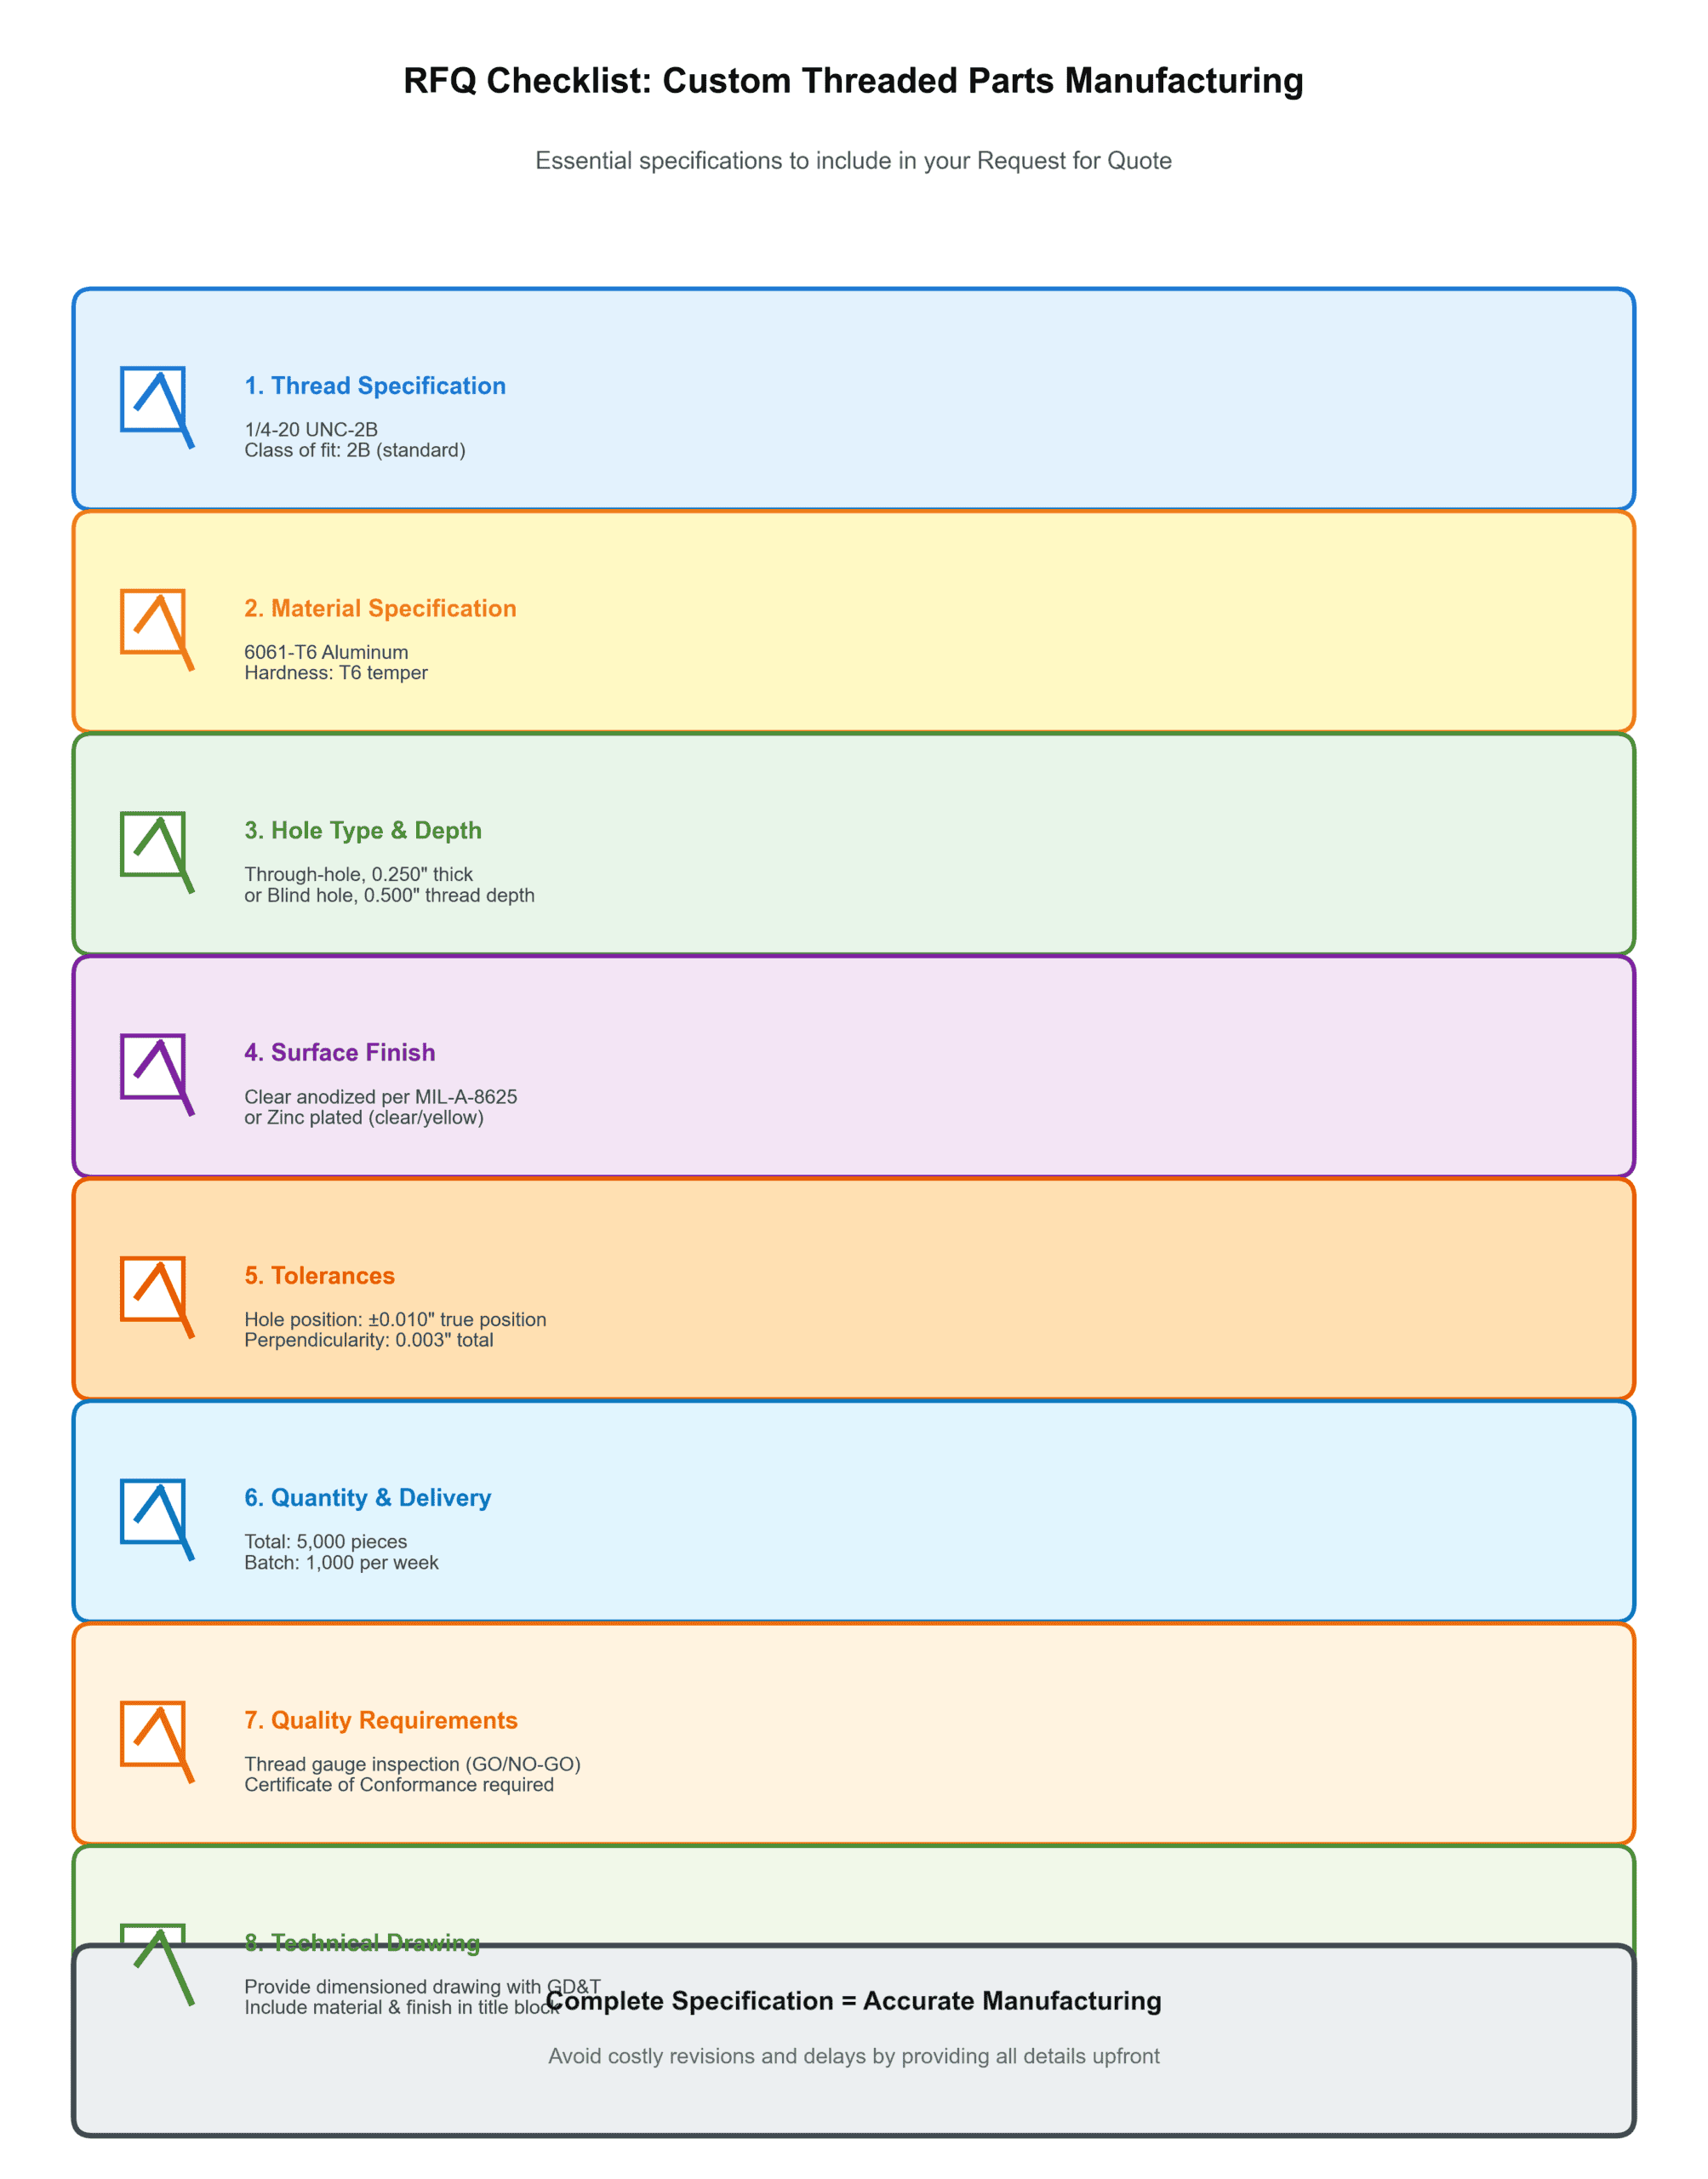
Hoja de especificaciones: Qué incluir en su RFQ
Cuando solicite piezas roscadas personalizadas o sujetadores, proporcione estos detalles para garantizar una fabricación correcta:
Información esencial
- Especificación de rosca: Designación completa: “1/4-20 UNC” no solo “rosca de 1/4”
- Especificación de material: Designación de aleación: “Aluminio 6061-T6”, “Acero inoxidable 304”
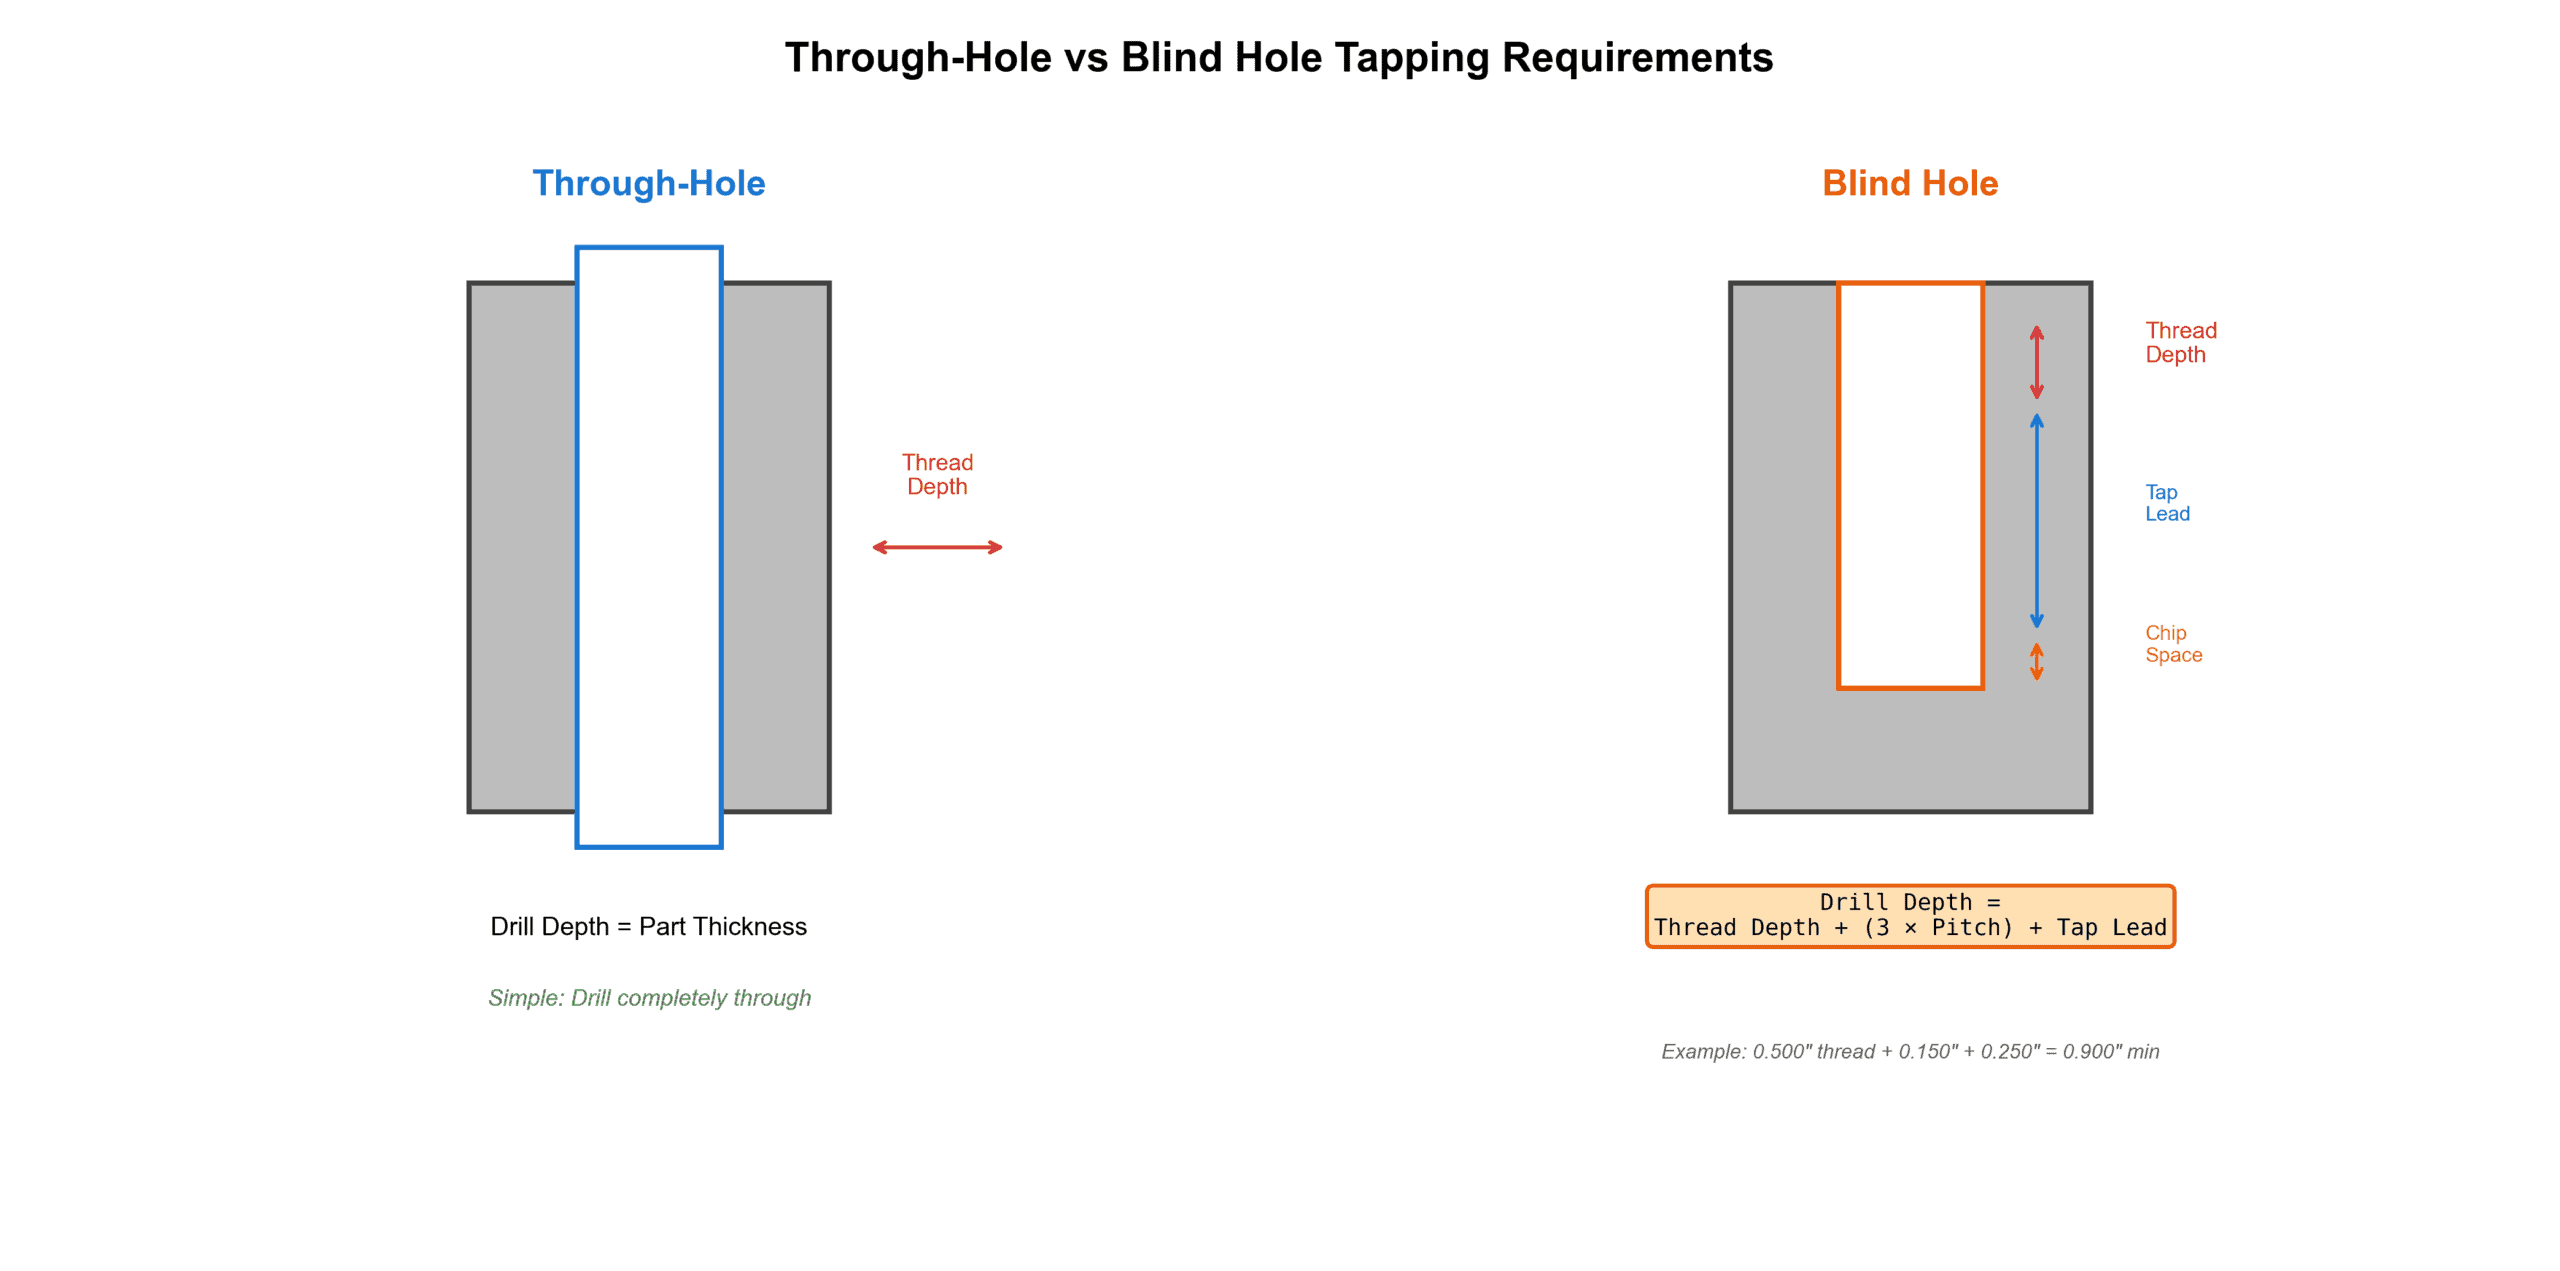
- Tipo de agujero y profundidad: Agujero pasante o agujero ciego con profundidad de rosca
- Acabado superficial: Galvanizado en zinc, anodizado, óxido negro, etc.
- Tolerancias: Posición del agujero, diámetro, perpendicularidad
- Cantidad y entrega: Cantidad total y lote por entrega
- Requisitos de calidad: Inspección con calibrador de roscas, pruebas funcionales
- Dibujo técnico: Dibujo acotado con anotaciones GD&T
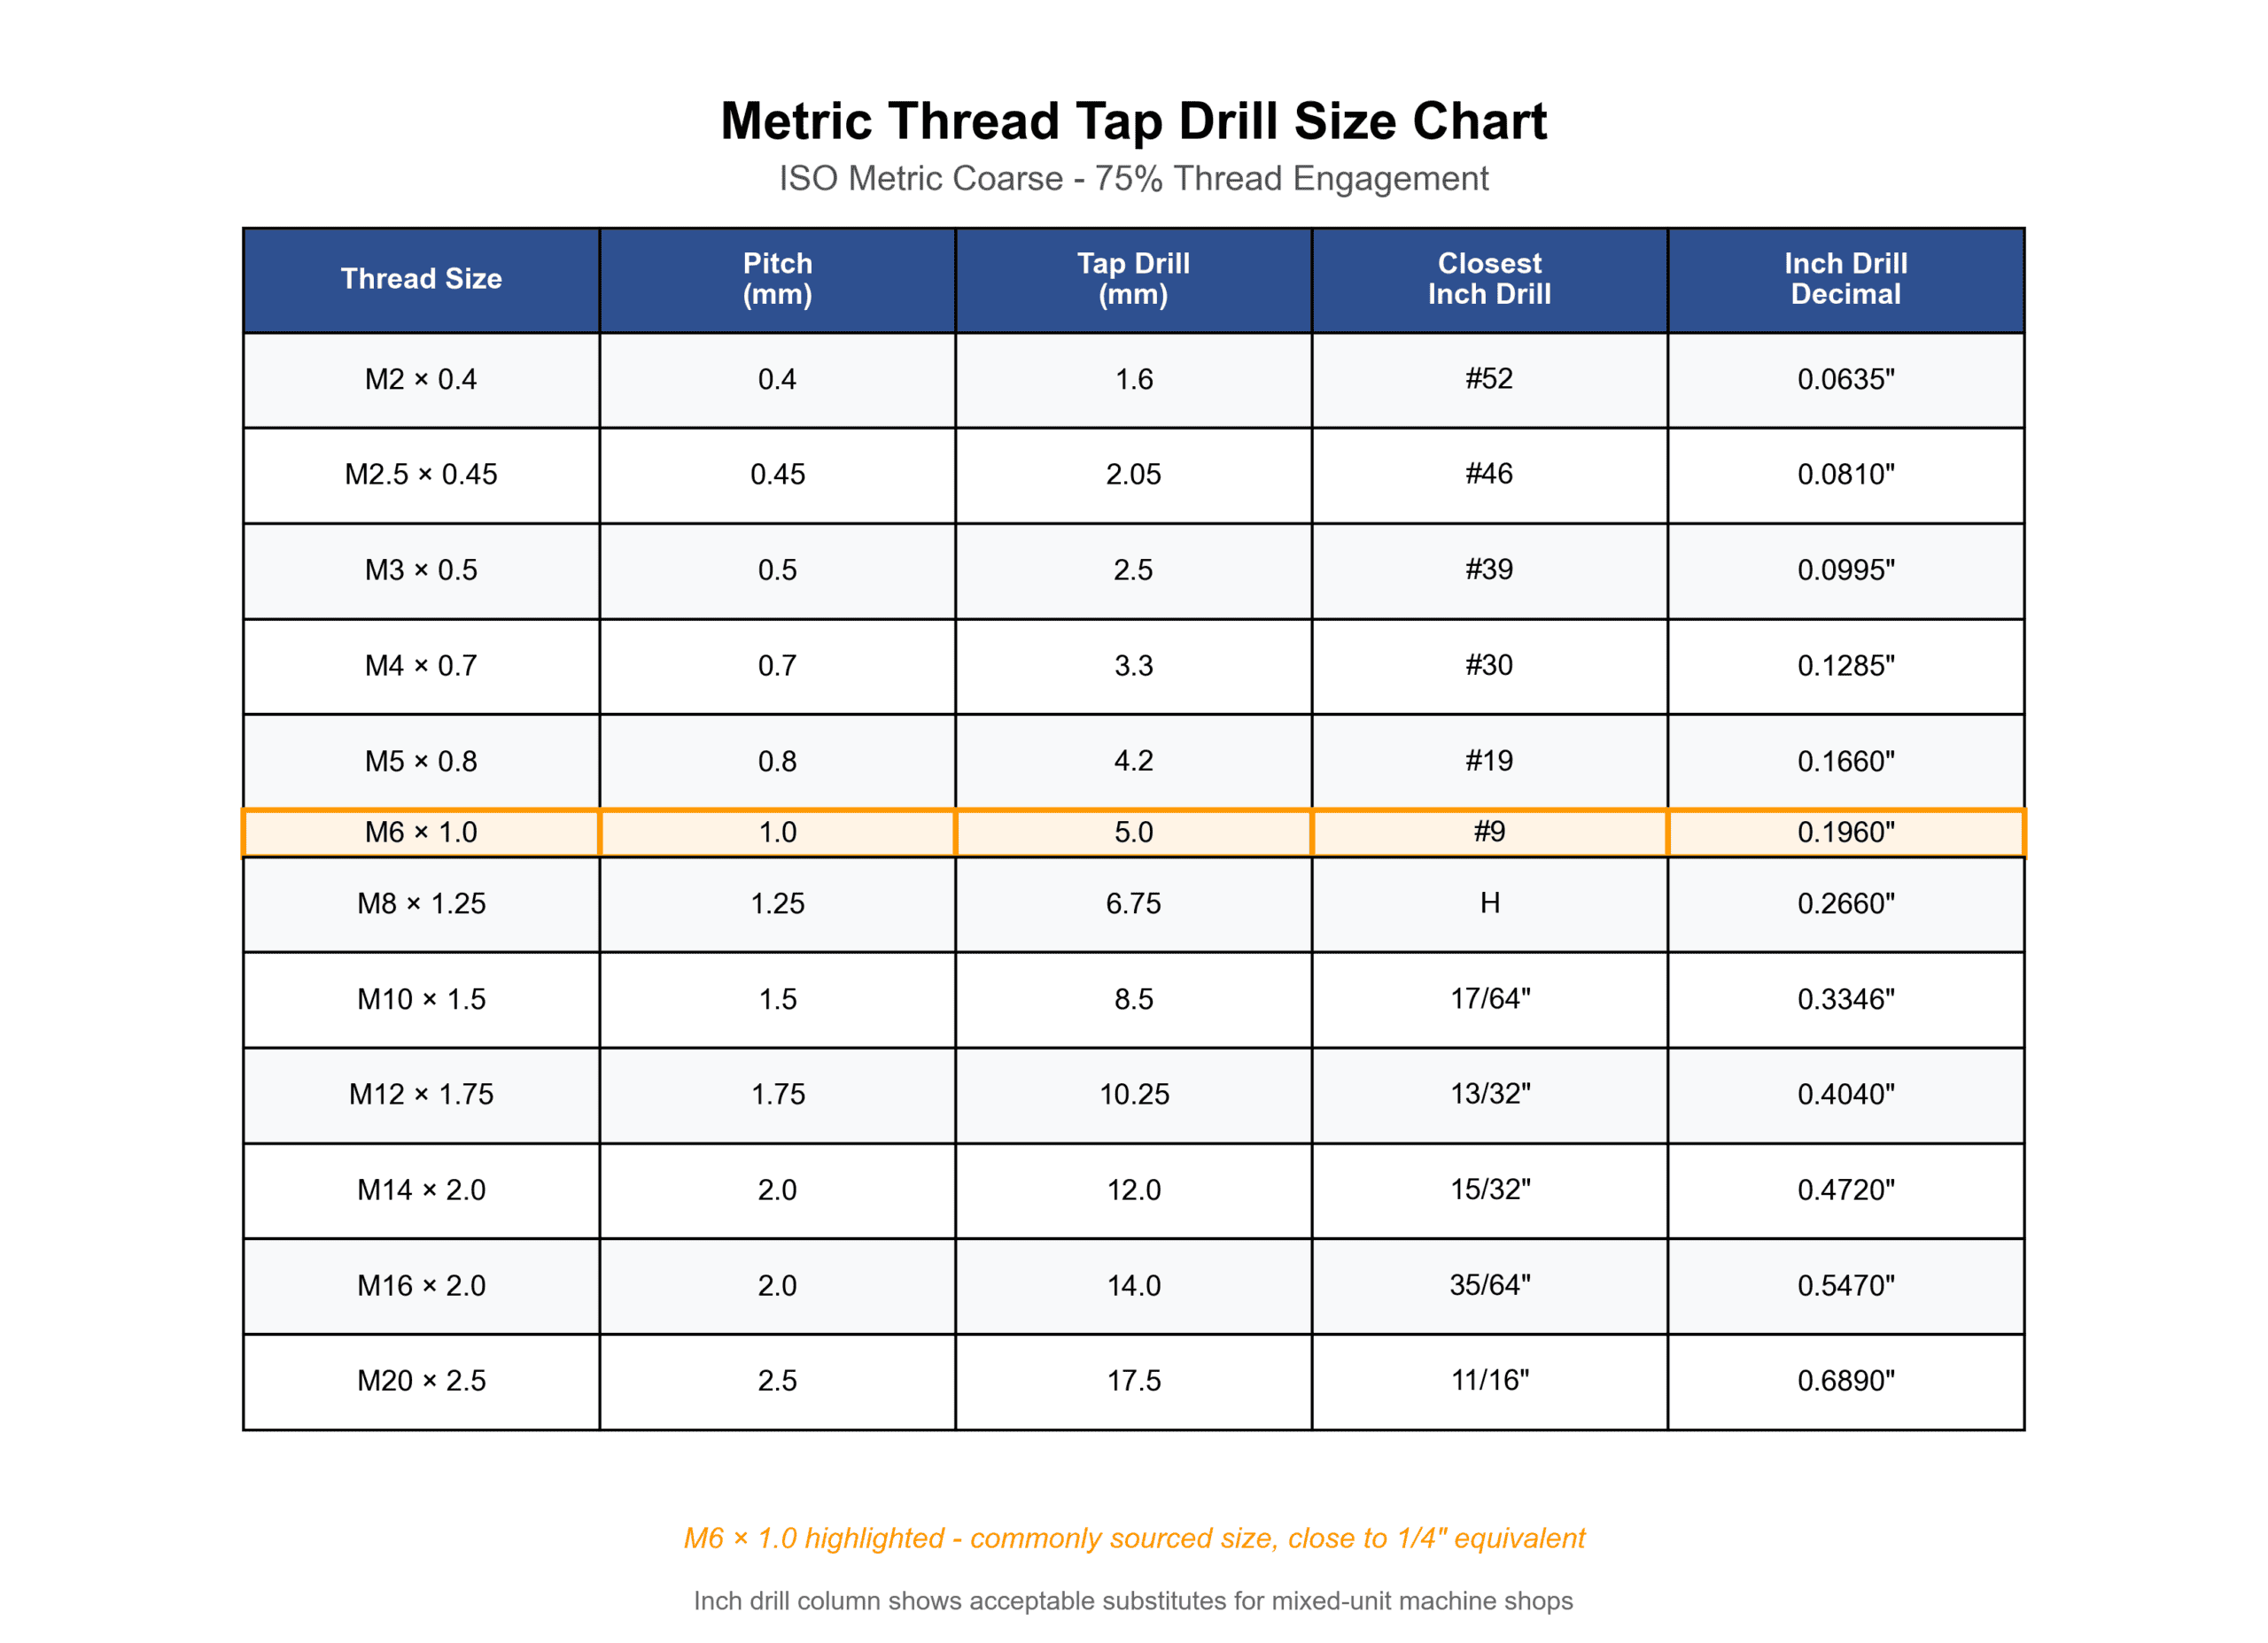
Tamaño de broca para roscas métricas
Para abastecimiento global o productos con dimensiones métricas, utilice estos tamaños de broca basados en las normas ISO:
Preguntas frecuentes
P: ¿Puedo usar una broca de 13/64″ en lugar de la recomendada para roscas de 1/4-20?
R: No. 13/64″ equivale a 0.2031″, que es 0.0021″ mayor que el tamaño especificado (0.201″). Esto reduce el acoplamiento de la rosca al 72% aproximadamente. Si bien esto está por encima del mínimo del 60%, debilita la conexión en aproximadamente un 8%.
P: ¿Qué pasa si no tengo el tamaño exacto de broca para roscar?
R: Utilice el siguiente tamaño más pequeño, nunca el siguiente más grande. Por ejemplo, si no tiene una broca de 0.201″, use una broca de 0.199″ en lugar de una de 0.204″.
Resumen
Seleccionar el tamaño correcto de broca afecta directamente la resistencia de la rosca, la fiabilidad del montaje y la eficiencia de producción. Para roscas de 1/4-20 en acero, una broca de 0.201″ crea el acoplamiento estándar del 75% de la industria, lo suficientemente fuerte como para superar la capacidad del elemento de fijación sin dejar de ser práctico para roscar.
¿Necesita tornillos personalizados, elementos de fijación o componentes roscados de precisión fabricados según sus especificaciones? Envíenos su dibujo técnico, requisitos de material y cantidad. Nuestro equipo de ingeniería revisa las dimensiones de perforación y recomienda las profundidades óptimas de acoplamiento de rosca para su aplicación específica. Fabricamos elementos de fijación conformes con las normas DIN/ISO en clases de resistencia de 8.8 a 12.9, con certificación de calidad IATF 16949 y capacidad de volumen para fabricantes de equipos originales (OEM).