 Japanese
 English
 German
 Spanish
 Portuguese
 French
 Arabic
 Korean
 Vietnamese
 Russian
機械ねじ:種類、サイズ、材料、選定ガイド
直接の回答: 機械ねじは、通常、タップ穴、ナット、またはねじインサートと共に使用される全ねじのファスナーです。一般的に先端は鈍く平らで、均一な機械ねじ山を持ち、ドライバーやレンチで回す頭部があります。適切な部品を選ぶには、ねじ規格、公称サイズ、ピッチまたはTPI、長さの基準、頭部形状、駆動方式、材料、仕上げ、数量、検査要件を指定してください。写真で正しく見えるねじでも、ねじ山や頭部高さ、材料が異なる場合があります。
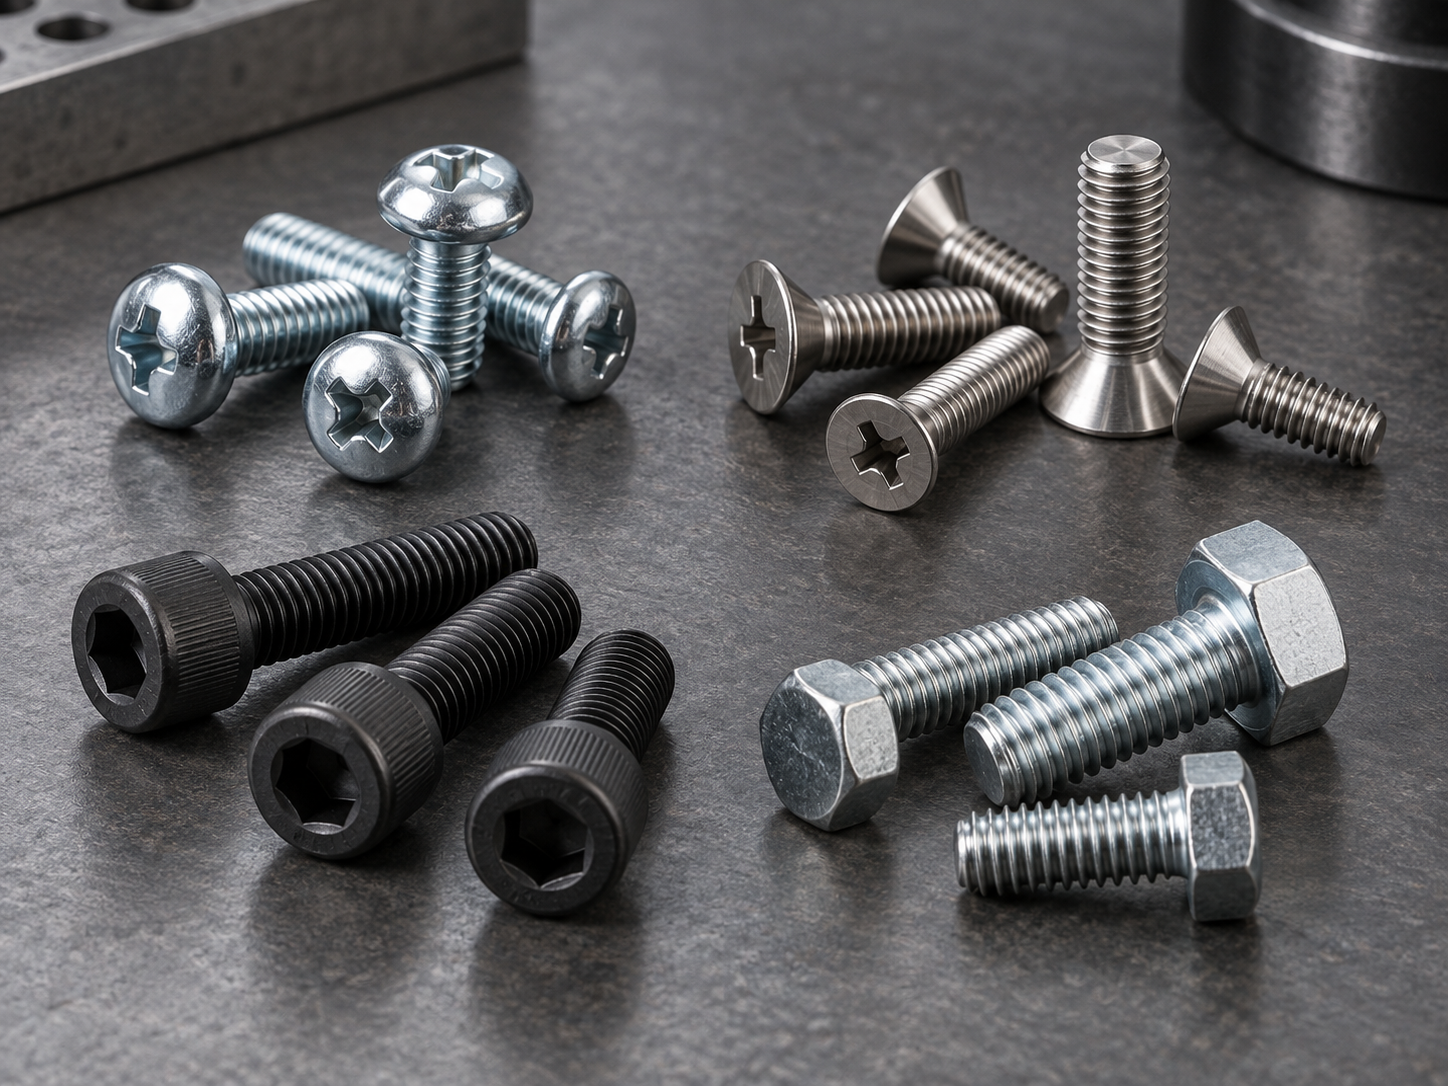
機械ねじは、機器の筐体、ブラケット、電子機器、家電、制御パネル、治具、メンテナンス可能な組立品などに使用されます。購入者は「M5機械ねじ」や「大量機械ねじ」などの短い依頼から始めることが多いですが、正しい部品を見積もるには、ねじ山、長さ、頭部、駆動方式、材料、仕上げが必要です。本ガイドでは、技術者や調達チームが使用できる選定手順を順に説明します。
機械ねじとは?
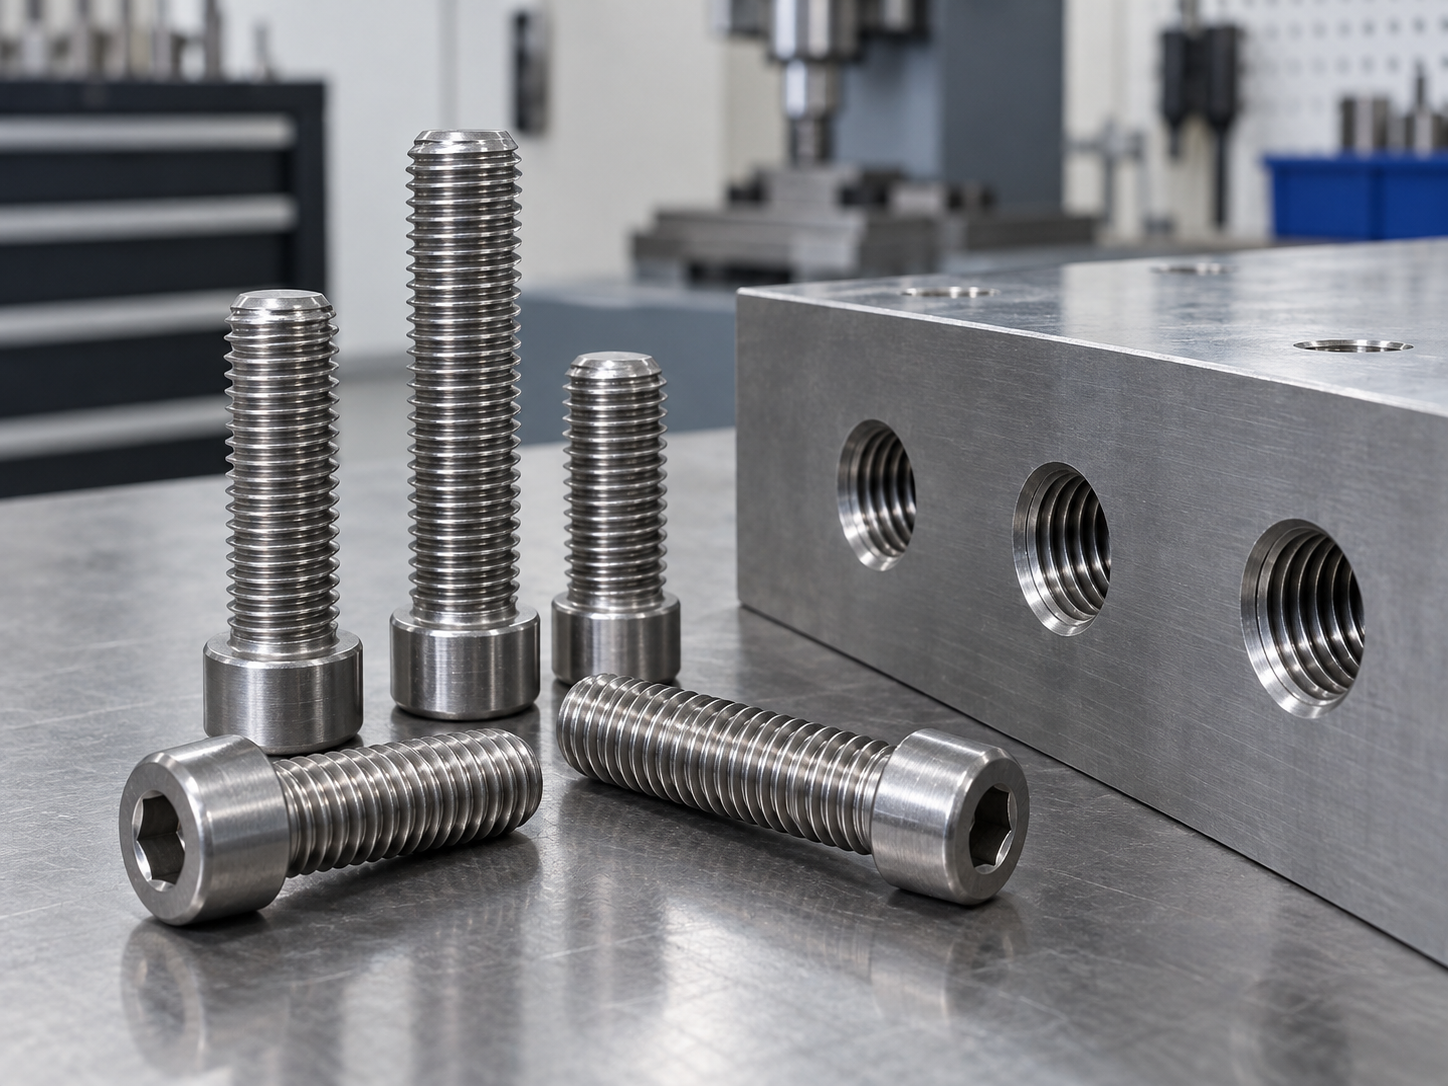
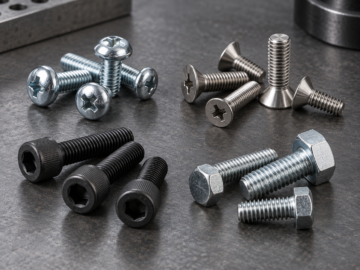
機械ねじは、準備された内部ねじや別のナットと組み合わせて使用するために設計されたねじ付きファスナーです。一般的な産業用途では、ねじ山は軸のほとんどまたは全体にわたり、先端はセルフタッピングねじのように自らねじ山を切ることはありません。頭部や駆動方式は多様です。パン、フラット、トラス、ソケット、六角、スロット、プラス、トルクスなど、さまざまな組み合わせが用途に応じて指定されます。
この用語は、完全な強度分類ではなく実用的なものです。カタログや規格によって、機械ねじ、ねじ、ボルトの境界が異なる場合があります。インチ系の用語や寸法については、 ASME B18.6.3 を参照し、正確な製品図面を確認してください。重要な購入時の質問は、ファスナーがどのように接合部と組み合わされるかです。穴がすでにタップされている場合や、組立品がナットやインサートを使用する場合は、機械ねじが適切なファミリーとなります。ファスナーが板金やプラスチックに自らねじ山を形成する必要がある場合は、タッピングねじやねじ形成設計がより適しています。
| ファスナーファミリー | 一般的な組み合わせ条件 | 選定の質問 |
|---|---|---|
| 機械ねじ | タップ済み穴、ナット、ねじインサート | ねじ規格とピッチは組み合わせるねじ山と一致していますか? |
| セルフタッピングねじまたはねじ形成ねじ | 金属、プラスチック、その他の基材の未ねじ穴 | 先端とねじ山の形状は、割れやねじ切れを起こさず耐久性のあるねじ山を形成できますか? |
| 木ねじ | 木材または木質材料 | ねじ山と先端は、材料や必要な引抜き性能に適していますか? |
| ボルト | 通常はナットやねじ部品と組み合わせるクリアランス穴 | シャンク、頭部、グレード、接合設計は荷重要件を満たしていますか? |
これらのカテゴリは日常のカタログ用語で重複しています。図面、相手部品、必要な規格を定義の基準として使用してください。サイトの ねじ・ファスナー名称ガイド 部品の頭部や駆動方式が特殊で名称を絞り込む必要がある場合に役立ちます。
機械ねじの頭部形状と駆動方式
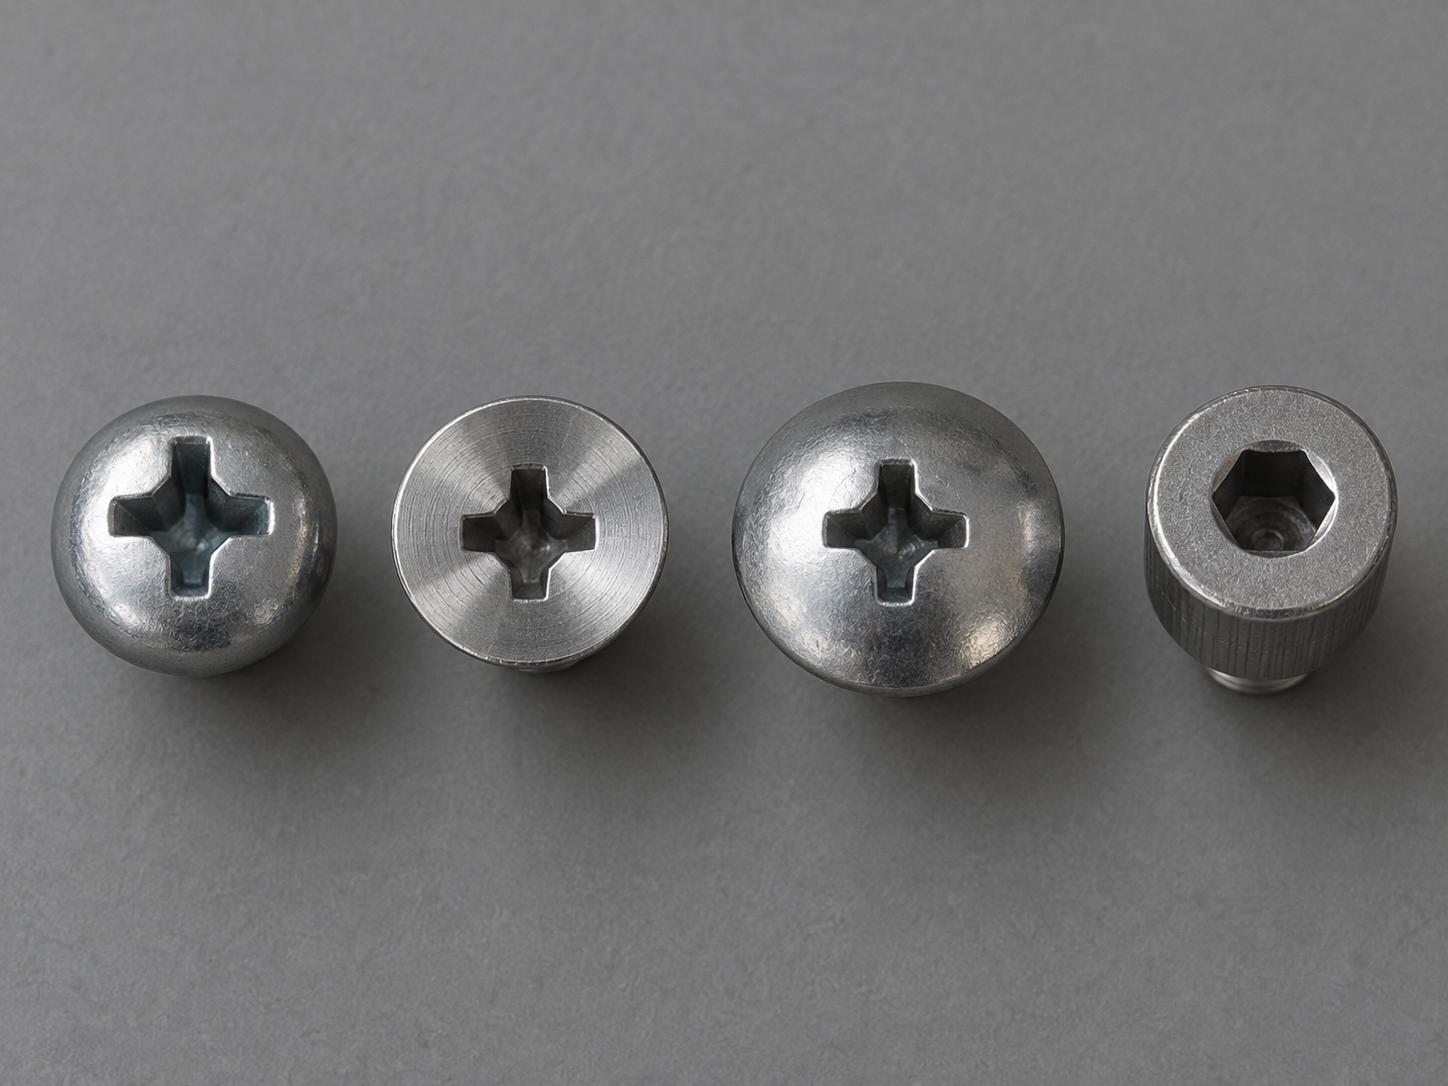
カタログ品番を選ぶ前に頭部形状を選択してください。頭部は取り付け面、利用可能なクリアランス、工具のアプローチ、必要な当たり面積に適合する必要があります。駆動方式は組立や工具システムが許可する場合のみ変更できます。
- パンヘッド: 一般的なパネルや機器組立用の盛り上がった丸頭。カウンターシンク不要で見える当たり面を提供します。
- 平頭または皿頭: 上面をフラットまたはほぼフラットにする必要がある場合、準備されたカウンターシンクに座面します。角度や頭部高さは図面で確認してください。
- トラス頭: 広く低い頭部で当たり面を広い範囲に分散します。頭部下のクリアランスや必要な材料厚さを確認してください。
- ソケット頭: 内部六角やその他のソケットを持つ円筒形の頭部。コンパクトな頭部や工具のアプローチが制御される場合に有用です。
- 六角頭: 外部六角頭でレンチやソケットが使用できます。ドライバーが頭部外側からトルクをかける必要がある組立に適しています。
- バインド頭または特殊頭: ショルダー、アンダーカット、ワッシャー状の当たり面、パネル固定機能など設計に含まれる場合に使用されます。頭部が標準カタログ形状でない場合は図面を依頼してください。
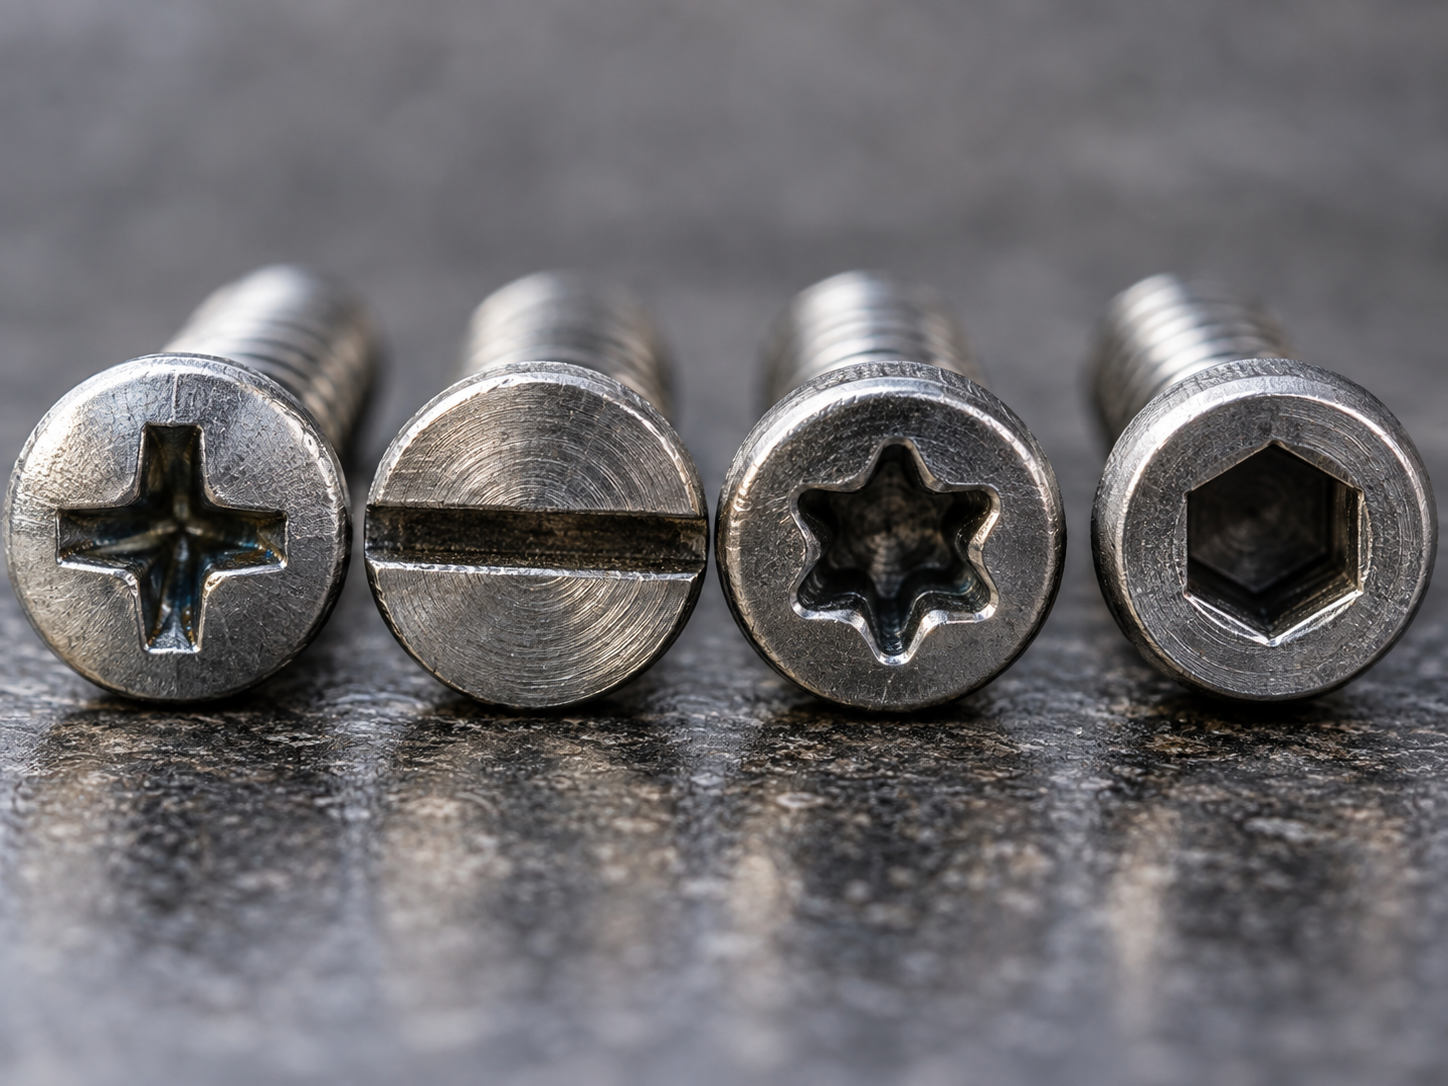
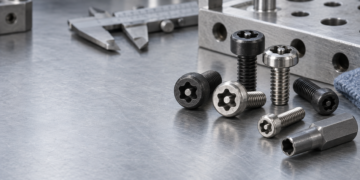
一般的なドライブには、スロット、プラス、六角ソケット、トルクス、外部六角があります。プラスやスロットドライブは軽作業やレガシー機器に適していますが、ソケットやトルクスドライブは工具とリセスが正しく一致した場合、より制御された接合が可能です。ドライブの選択は、ねじや材料の選択の代わりにはなりません。強そうなドライブでも、仕様不足のねじを安全にすることはできません。
部品を深いポケットに取り付ける場合は、ドライブと工具を一緒に選択してください。ビットサイズ、リセスの深さ、軸方向のアクセス、手のクリアランスを確認しましょう。組立が頻繁にメンテナンスされる場合は、承認されたドライバーと交換方針を作業指示書に記録してください。
機械ねじサイズの読み方
メートルねじは一般的に次のように表記されます。 M5 x 0.8 x 20 mm最初の値は公称ねじ径、2番目はピッチ、3番目は長さです。インチねじは次のように表記される場合があります。 #10-32 x 3/4 in番号は公称サイズ、32は1インチあたりのねじ数、最後の値は長さです。サプライヤーによって注文形式が異なる場合があるため、発注書には各項目を明記してください。
| サイズ項目 | メートル例 | インチ例 | 確認すべきこと |
|---|---|---|---|
| ねじシステム | ISOメートルM | ユニファイドインチねじまたはその他指定されたシステム | 直径が近く見えてもシステムを混ぜないでください。 |
| 公称直径 | M4、M5、M6 | #6、#8、#10、1/4インチ | 頭径ではなく、相手ねじや図面を使用してください。 |
| ピッチまたはTPI | 0.7mmまたは1.0mm | 24山または32山 | 粗目ねじと細目ねじの両方がある場合は、どちらかを確認してください。 |
| 長さ | 20 mm | 3/4インチ | 長さが頭の下から測定されるのか、皿頭の上から測定されるのかを確認してください。 |
| ねじ部の長さ | 全ねじまたは指定された部分ねじ | 全ねじまたは指定された部分ねじ | すべてのねじが頭まで全ねじであると仮定しないでください。 |
ISO 724:2023 ISOメートルねじの基本的な形状を定めていますが、 ISO 262:2023 商用ファスナーで使用される選択された径とピッチの組み合わせを一覧にしています。これらの規格はねじの共通言語を確立するのに役立ちますが、それだけではすべての機械ねじの頭部、ドライブ、材質、仕上げ、セキュリティ機能を完全に定義するものではありません。規格を実際の製品図面とリンクさせてください。
当サイトの ネジサイズチャート メートル法とインチ法の測定を整理するのに役立ちます。参考として使用し、その後、制御サンプル、ゲージ、または設計図で相手穴を確認してください。簡単に入って途中で固くなるねじでも、ピッチや公差が間違っている場合があります。
直径、長さ、ねじピッチの測り方
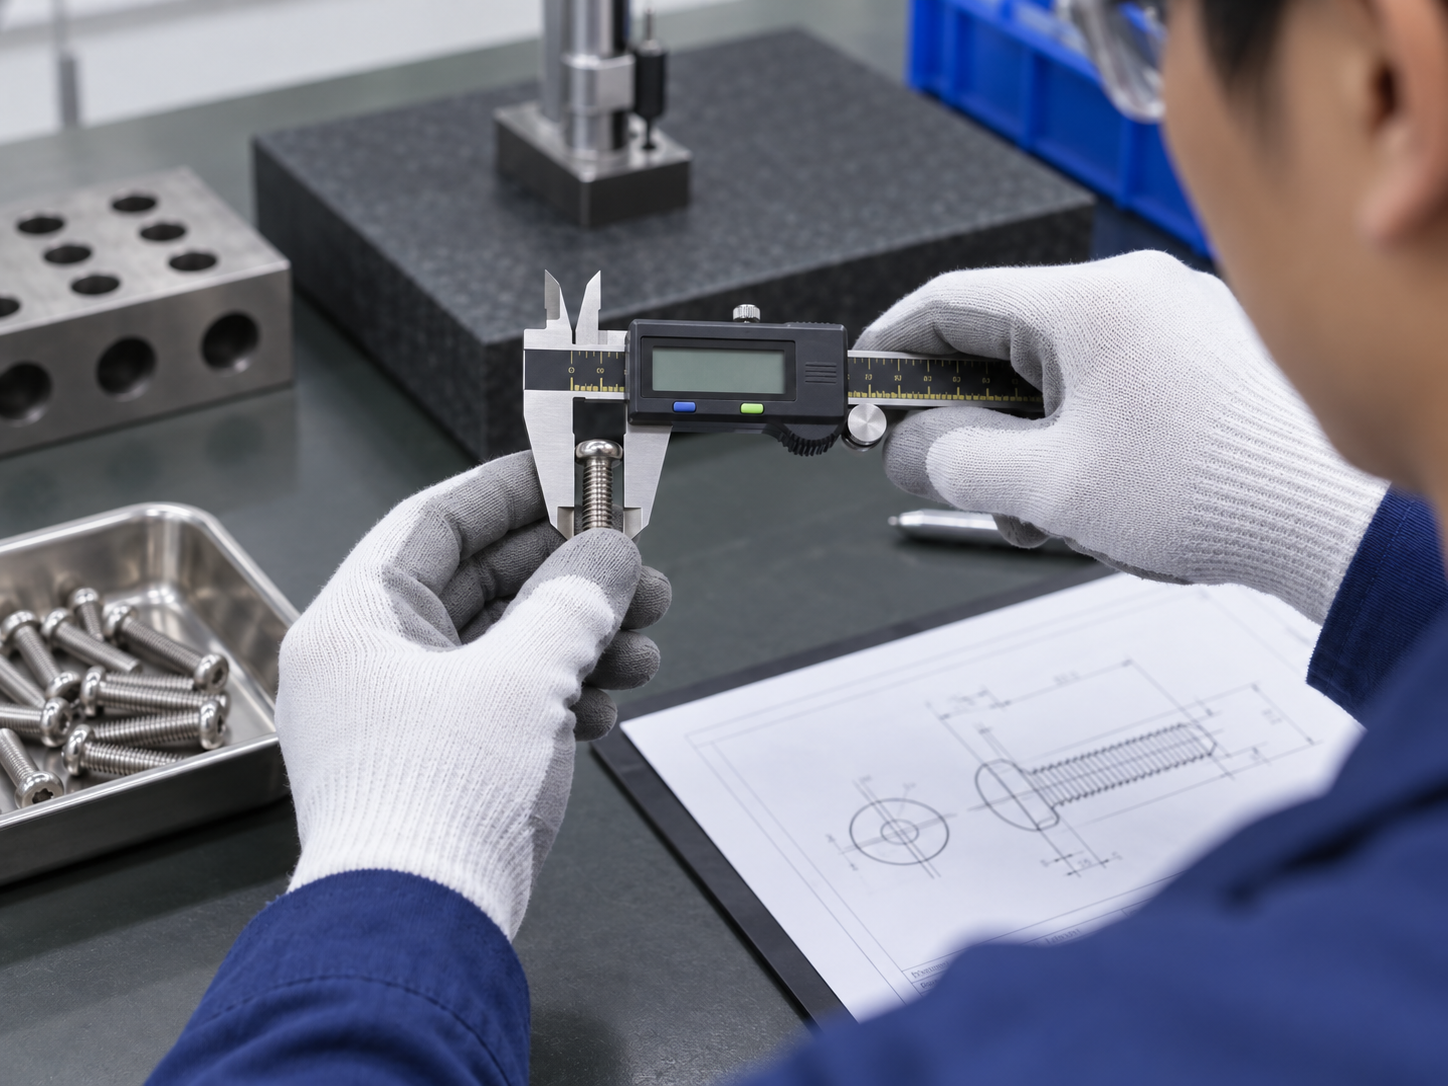
不明なねじを交換する場合は、頭部ではなくねじ部を測定してください。デジタルノギスで直径のおおよその値を得られますが、結果はねじゲージや相手穴と比較してください。単位を記録し、メートル法とインチ法の測定値は分けて管理してください。
- 呼び径を測定: ノギスをねじ山の外側に当て、ねじをつぶしたり頭部を含めたりしないようにしてください。
- 長さを測定: 出っ張った頭の場合は座面から先端まで、皿頭の場合は図面やカタログの基準(頭部を含む)を使用してください。
- ねじピッチを確認: ピッチゲージを使うか、既知の相手ナットと比較してください。細目ねじの場合、短い部分を目視で数えないでください。
- ねじのかみ合いを確認: 内部のねじ山に損傷、コーティングの蓄積、切りくず、または底付き状態がないかを点検し、正しいねじが長すぎるように見える原因を確認してください。
- ヘッドと駆動部を記録: ヘッドの直径と高さを測定し、駆動部のリセスをねじとは別に識別してください。
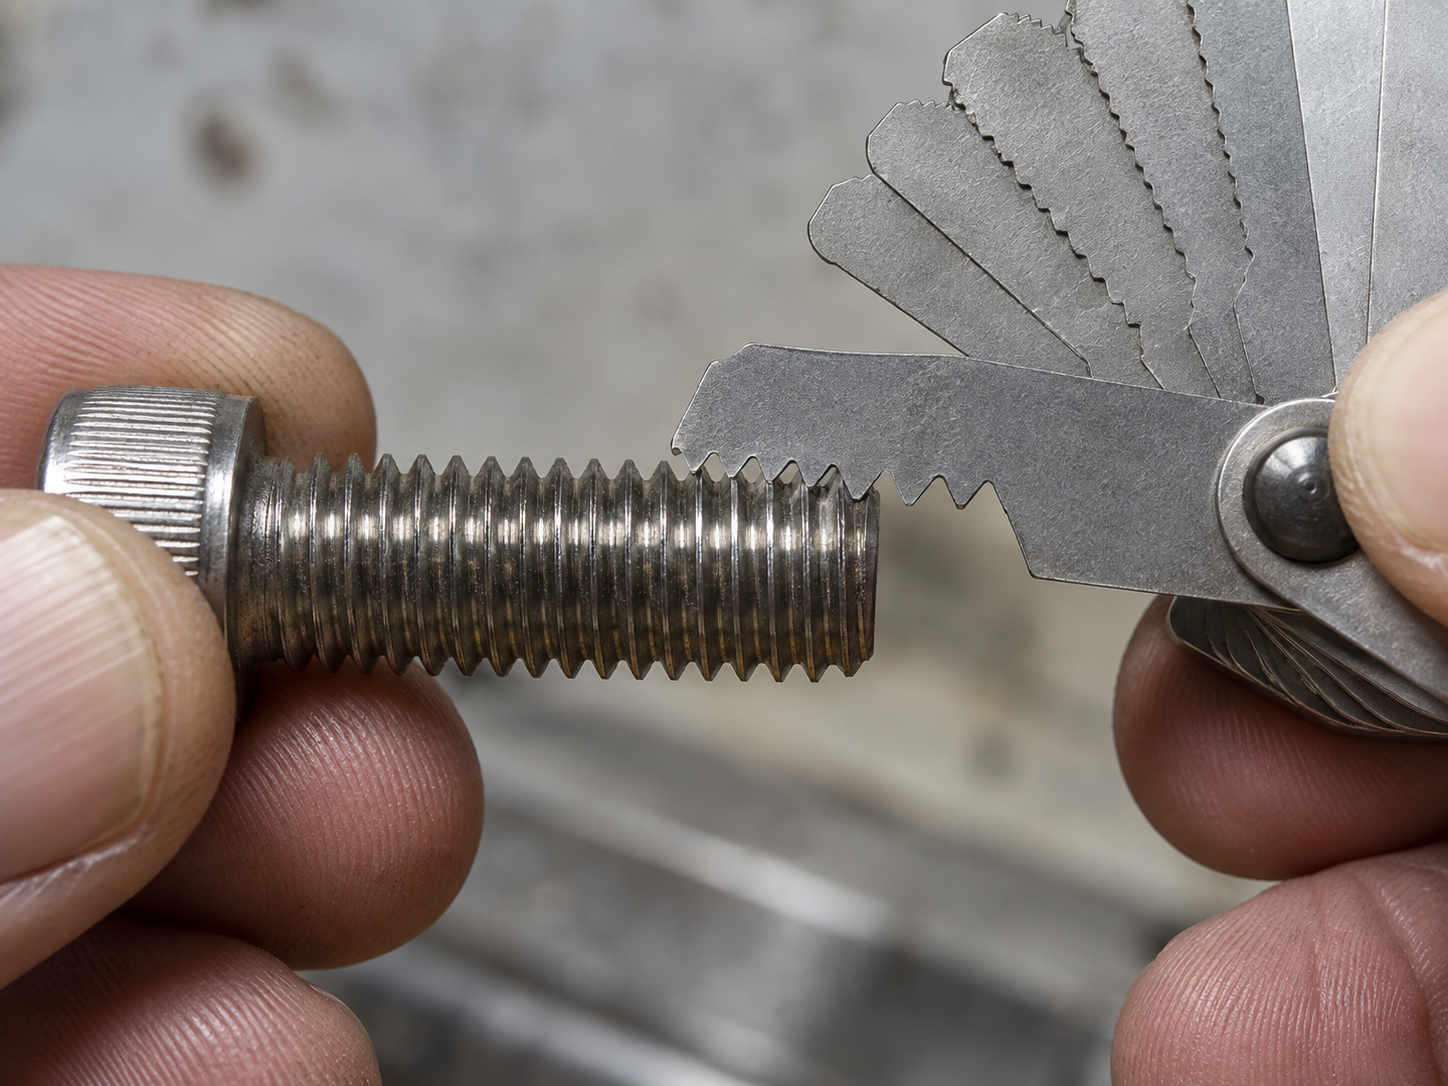
ねじピッチは、メートル法では隣接するねじ山の頂点間の軸方向距離です。インチ法では、同等の値は1インチあたりのねじ数です。本サイトの スレッドピッチガイド はこの概念をより詳しく説明しています。購入時には、実際のピッチまたはTPI、組立が敏感な場合は公差や適合要件を記録してください。
機械ねじの材料と仕上げ
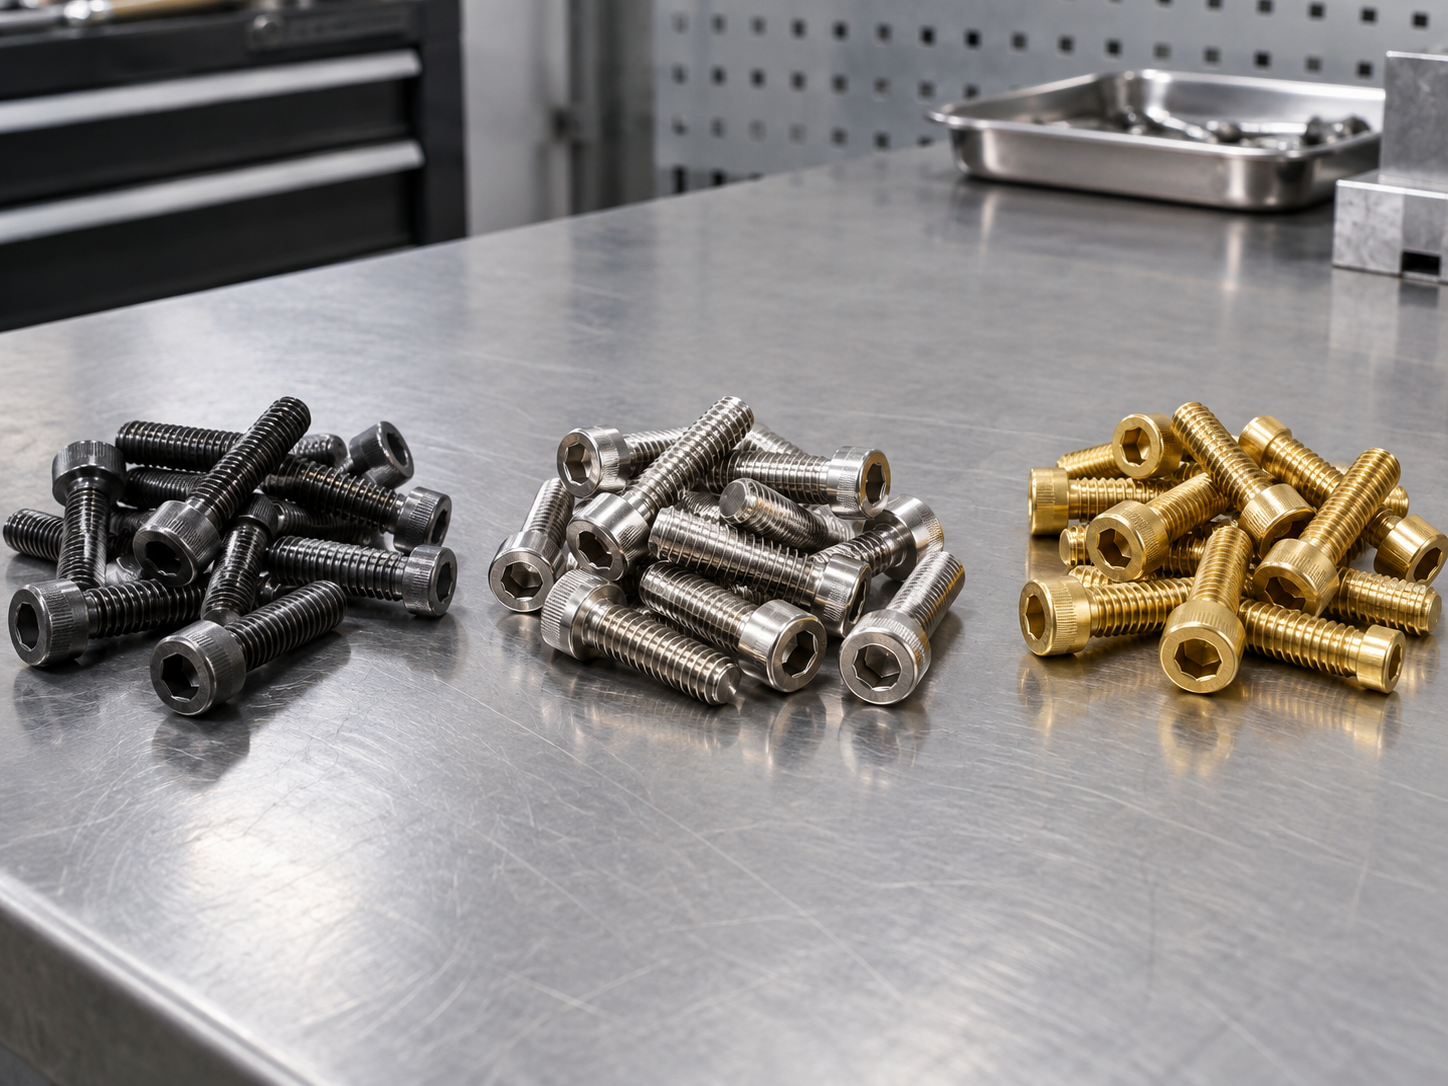
材料選定は、使用環境と接合要件から始まります。炭素鋼や合金鋼は、幅広い強度と仕上げの選択肢を提供できます。ステンレス鋼は多くの環境で耐食性をサポートできますが、正確なグレード、強度、焼付き挙動、仕上げの定義が必要です。真鍮は、機械的限界が許容される場合、電気的・装飾的・耐食性の要求に適しています。
| 材料の方向性 | 適合する場所 | 見積依頼時の質問事項 |
|---|---|---|
| 炭素鋼または合金鋼 | 一般的な機械組立、ブラケット、機器、コーティング部品 | 必要なグレード、特性クラス、熱処理、コーティング、検査記録は何ですか? |
| ステンレス鋼 | 湿気のある、清潔な、屋外、または耐食性が求められる組立で、グレードがサービスに適合する場合 | 必要なステンレスのグレード、仕上げ、強度レベル、焼付き防止対策は何ですか? |
| 真鍮または他の銅合金 | 材料が適合する電気的、外観、または特殊用途 | 適用される合金、硬度、導電性、仕上げ、荷重制限は何ですか? |
| 非金属または特殊材料 | 断熱、化学的曝露、低質量、または異常な温度要件 | どのような温度、クリープ、化学的、寸法的、および認証の制限を満たす必要がありますか? |
ISO 898-1:2013 指定された炭素鋼および合金鋼のボルト、ねじ、スタッドの機械的および物理的特性を定義します。すべての機械ねじが外観から特性等級を割り当てられるという意味ではありません。必要な材料規格、特性等級、熱処理、コーティング、書類を図面や発注書に記載してください。
仕上げは腐食挙動、外観、摩擦、ねじの適合性を変えることがあります。相手側のねじがコーティングされているか、潤滑が管理されているか、仕上げ済みねじが特定の検査に合格する必要があるかを確認してください。サイトの ステンレスファスナーガイド は、耐腐食性が主な選定要因の場合に役立つ参考資料です。
機械ねじが使用される場所
機械ねじは、組立てが管理された相手側ねじを持ち、開閉や調整、交換が必要な場合に便利です。代表的な用途は以下の通りです:
- タップ付きボスやねじインサートを備えた電気・制御筐体;
- 計器パネル、家庭用機器、家電のサブアセンブリ;
- 機械のガード、ブラケット、カバー、アクセスパネル;
- 定義されたねじと材料が接合部に適合する自動車やモビリティ部品;
- 繰り返しメンテナンスアクセスが必要な治具、ジグ、工具、製造設備;
- キャプティブナット、リベットナット、溶接ナット、その他の内部ねじを使用する板金組立。
部品が金属だからといって機械ねじを選ばないでください。薄い板、柔らかいプラスチック、木材、または石材には異なるねじ形状や定義されたインサートが必要な場合があります。内部ねじが弱い場合、正しい解決策はより長いかみ合い長さ、ねじインサート、キャプティブナット、または接合部の再設計かもしれません。その決定は組立てレビューで行ってください。
取り付け・検査チェックリスト
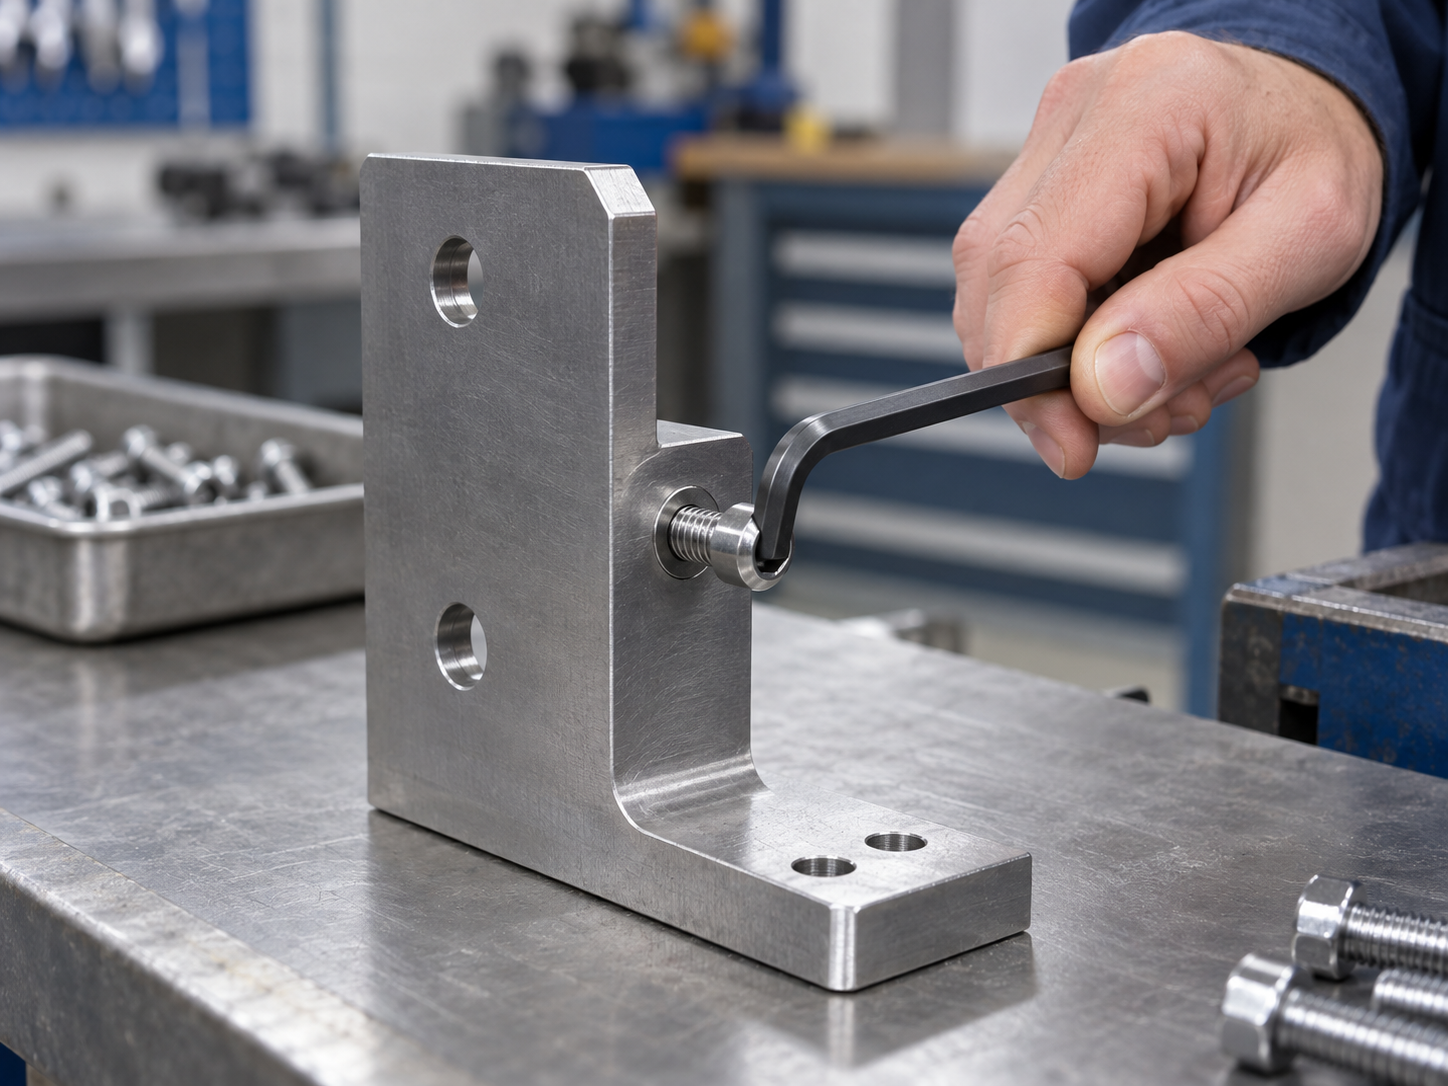
まず、承認された組立図面と作業指示書を使用してください。実際的な取り付け手順は以下の通りです:
- タップ穴、クリアランス穴、または接合面を清掃してください。切りくず、バリ、緩んだコーティング、異物を除去します。
- ロットを開封する前に、機械ねじのねじ山、長さ、頭部、ドライブ、材質を確認してください。
- 最初は手で、または低速でやさしく始めてください。ねじが斜めに入ったり、固着したり、座面に到達する前に穴の端に達した場合は作業を中止してください。
- 工具をドライブ部にしっかりと差し込み、ねじ軸と一直線になるように保持してください。
- 承認された締付け方法に従い、エンジニアリングトルクまたはクランプ荷重の要件がある場合はそれを使用してください。
- 頭部、座面、ねじのかみ合い、周囲部品に損傷や干渉がないか検査してください。
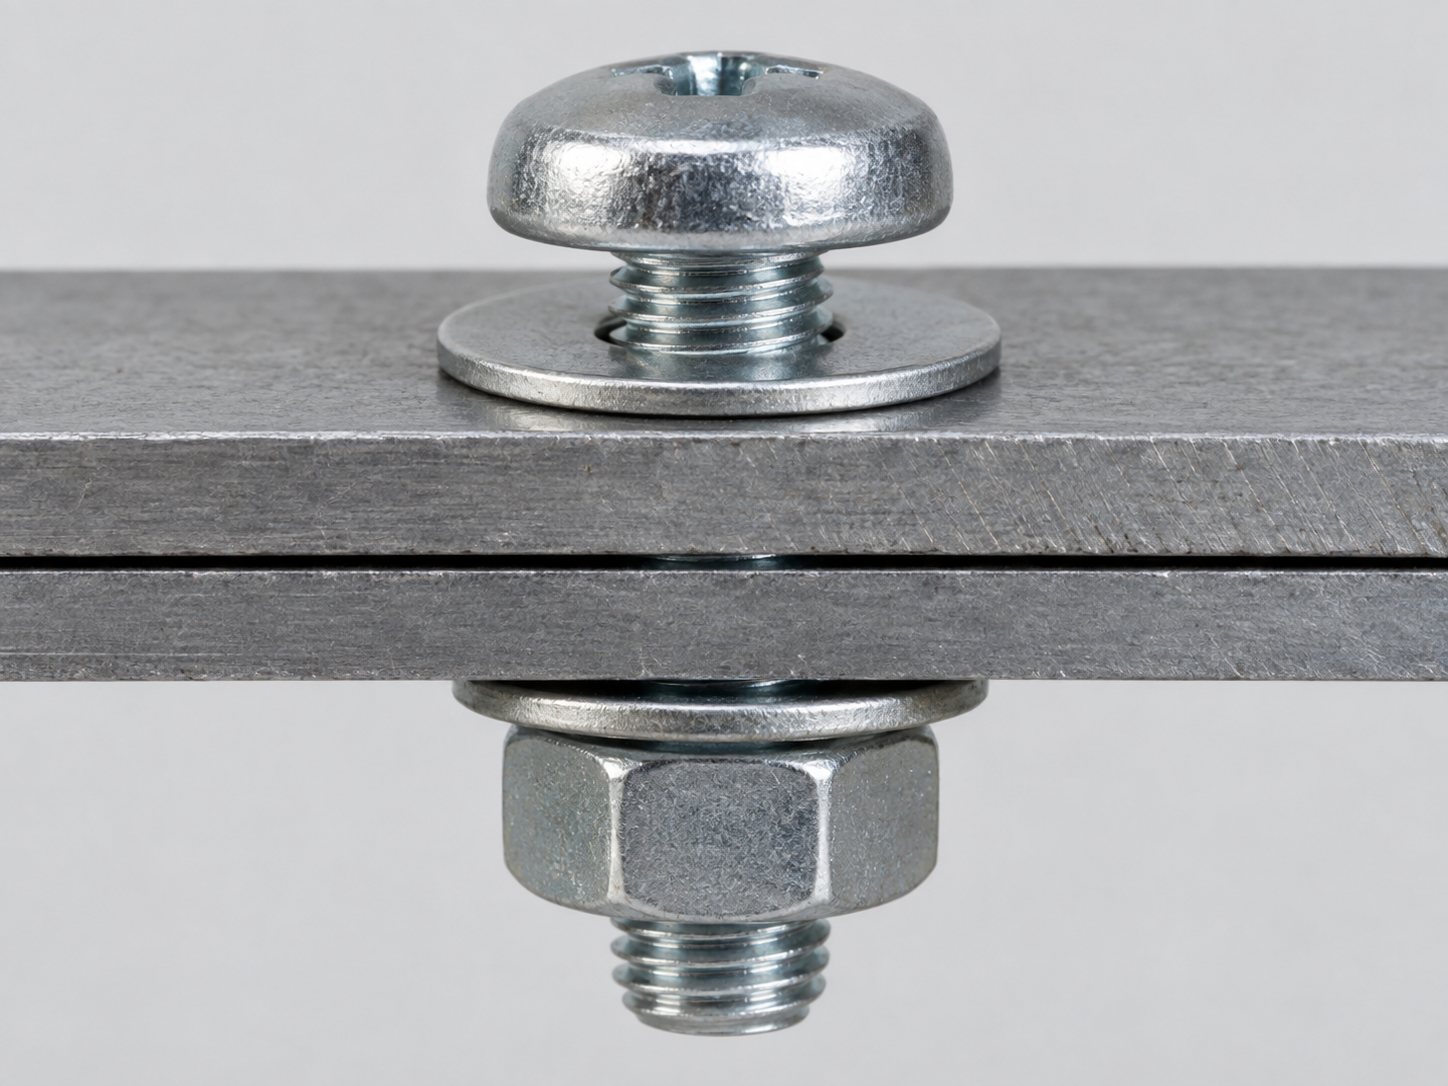
クリアランス穴を通す機械ねじは、ナットとワッシャーと組み合わせて使用されることがあります。ワッシャーの外径、ナットの高さ、ねじの等級、レンチのクリアランス、ねじの突出量を確認してください。長すぎる場合は可動部品やブラインドホールの端に接触することがあり、短すぎる場合はねじのかみ合いが不十分になります。
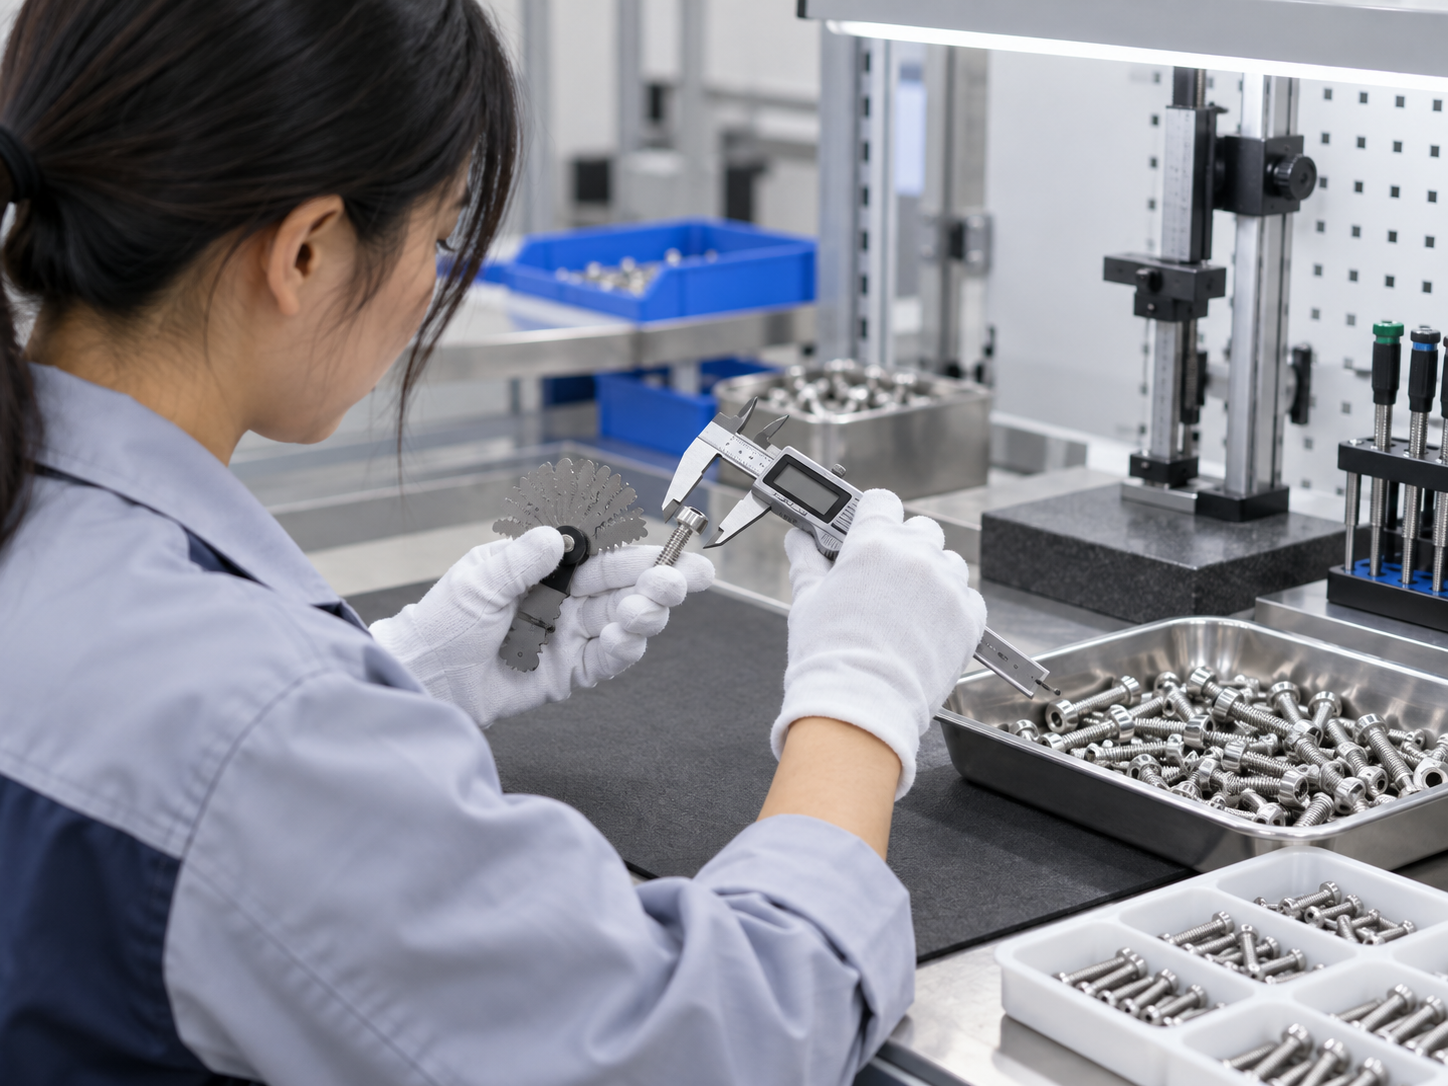
検査には、公称径、ピッチまたはTPI、長さ、頭部径と高さ、ドライブサイズ、バリ、表面仕上げ、材質証明、ロット識別などが含まれます。接合部が重要な場合は、適合ゲージや承認済みの基準組立品を使用してください。ドライブラベルだけでは接合部の強度や締付け値は決まりません。これらの限界は、接合部の剛性、かみ合い、材質等級、潤滑、周囲部品によって決まります。
バルク注文のための梱包および品質情報
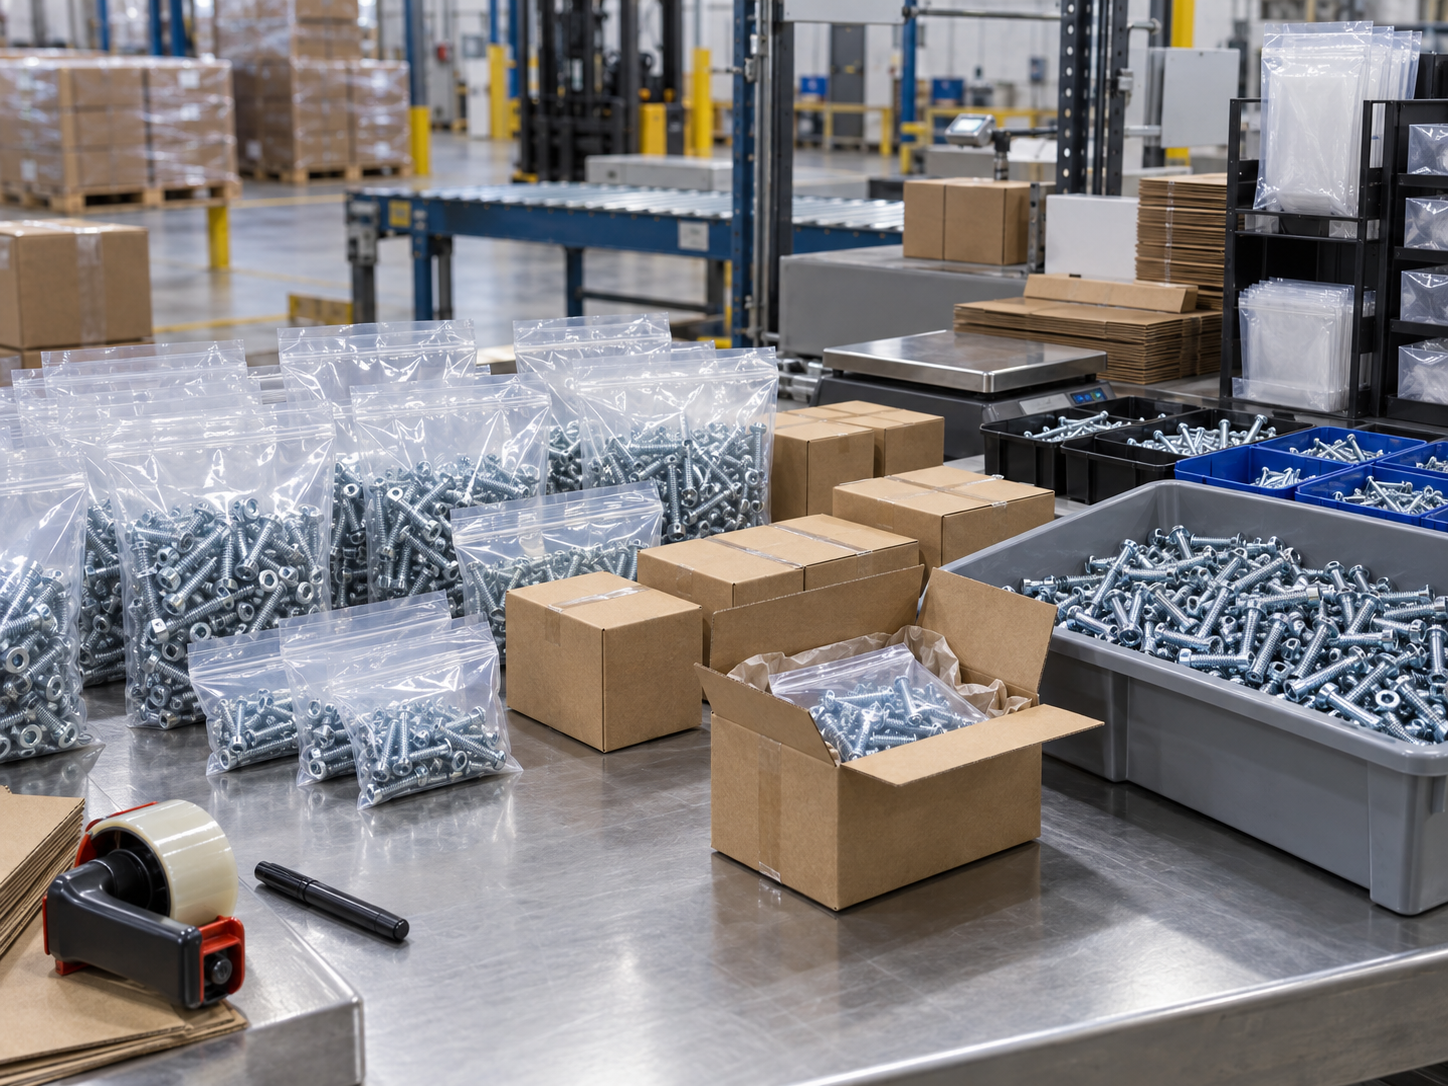
小さな機械ねじは、複数の径、ピッチ、仕上げ、頭部形状が同時に届くと混同しやすいです。バルク注文では、部品寸法と同じくらい識別方法と梱包方法を明確に定義してください。仕入先には、異なる仕様を分け、仕上げを保護し、ロット情報を材料と一緒に保管するよう依頼してください。
- すべての異なるねじ仕様に対して部品番号または図面参照を使用してください。
- メートルねじとインチねじを分け、見た目が似ているサイズで共用の箱を避けてください。
- 梱包または梱包リストに、材質、仕上げ、ロット、数量、検査状況を明記してください。
- 部品が袋詰め、箱詰め、トレーパック、自動供給用梱包のいずれかを定義してください。
- サンプル、初品検査、材料証明書、寸法報告書が必要かどうかを明記してください。
- 同じ注文に適合するナット、ワッシャー、インサート、ドライバーが含まれているか確認してください。
機械ねじのRFQに含めるべき内容
情報が整理されていると、サプライヤーは機械ねじの要件をより迅速に確認できます。以下の項目を含めてください:
- 部品ファミリーと用途: 機械ねじ、組立場所、相手材、使用環境。
- ねじ: ねじ規格、呼び径、ピッチまたはTPI、ねじ部長さ、公差、全ねじか部分ねじか。
- 長さ: 測定基準、全長、ショルダーやねじなし部、先端形状の要件。
- 頭部: 丸頭、皿頭、トラス頭、六角穴、六角頭、または図面指定形状、頭部径、高さ、角度、座面要件。
- 駆動部: マイナス、プラス、トルクス、六角穴、外六角、その他指定ドライブ、サイズとアクセス制限を含む。
- 材質と仕上げ: 材料規格、必要に応じてグレードまたは性能等級、熱処理、表面処理、パッシベーション、色、耐食環境。
- 組立: タップ穴またはナットの詳細、相手部品、管理される場合の目標トルクまたはクランプ荷重、潤滑、使用方法。
- 品質と梱包: サンプル、図面承認、寸法検査、材料記録、ロットトレーサビリティ、梱包、数量、納入先、希望納期。
ねじを交換する場合は、図面、頭部の上面図、側面図、既存サンプルを添付してください。管理寸法に印を付けてください。元の部品が不具合を起こした場合は、症状(ねじ山のなめり、ドライブ部の損傷、腐食、緩み、長さ違いなど)を記載してください。交換依頼時はその不具合の状況を残し、次の仕様で対策できるようにしてください。
機械ねじの要件から見積可能な仕様へ
図面、サンプル、ねじ詳細、頭部・ドライブ要件、材料、仕上げ、数量、梱包、検査要件が揃えば、DingLongは機械ねじの依頼内容を確認できます。 カスタムファスナーソリューションページ 図面やサンプルを送付して確認依頼をしてください。その後の打ち合わせで、該当寸法、工程詳細、発注数量、納期などを確定できます。
標準品の交換の場合は、サイズ表記全体と鮮明な写真を送付してください。特注品の場合は、管理寸法を明記した図面を送付してください。リピートB2B注文の場合は、年間または出荷数量、梱包方法、検査書類、納入先を含めてください。これらの情報があれば、サプライヤーは適合確認と有用な見積作成が可能です。
機械ねじに関するよくある質問
機械ねじとは何ですか?
機械ねじは、ねじ穴、ナット、またはねじインサートと組み合わせるためのねじ付きファスナーです。一般的に均一な機械ねじと鈍いまたは平らな先端を持ちます。頭部やドライブ形状は組立や使用工具によって異なります。
機械ねじとボルトの違いは何ですか?
カタログや規格によって使い方が異なります。多くの産業用途では、機械ねじは全ねじでドライバーやソケットで締めるねじ穴やナット用のファスナーであり、ボルトは通常、ナットと一緒にクリアランス穴を通して使われます。用いる接合設計や指定規格に従って用語を決定してください。
機械ねじのサイズはどのように決まりますか?
メートルサイズは通常、公称径、ピッチ、長さで表記され、例:M5 x 0.8 x 20 mm。インチサイズは公称番号または径、1インチあたりのねじ数、長さで表記され、例:#10-32 x 3/4 in。注文前に長さの基準、頭部形状、ねじ精度を確認してください。
最も一般的な機械ねじの頭部形状は何ですか?
一般的な頭部形状には、丸頭、皿頭または沈み頭、トラス頭、ソケット頭、六角頭、バインド頭や特殊頭があります。丸頭やトラス頭は表面に残り、皿頭は対応する皿穴が必要です。ソケット頭や六角頭は適切な工具のクリアランスが必要です。
機械ねじはプラスチックや薄板金属にも使えますか?
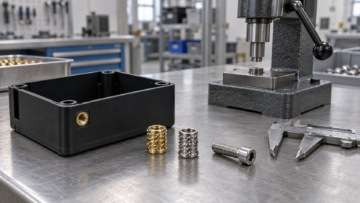
プラスチックや薄板金属に適切なねじインサート、かしめナット、溶接ナット、リベットナット、その他の内ねじがある場合は使用できます。無ねじ穴の場合はタッピングねじやねじ成形ねじが必要な場合があります。基材の厚み、引抜き強度、組立工程に応じて選定してください。
機械ねじに最適な材料は何ですか?
万能な最適材料はありません。炭素鋼や合金鋼は一般的な機械接合に適し、ステンレス鋼は適切なグレードや強度で耐食性が求められる場合に適します。真鍮や特殊材料は電気的または環境的要件に適合します。規格、グレード、表面処理、使用環境を指定してください。
機械ねじにナットは必要ですか?
必ずしも必要ではありません。機械ねじは直接ねじ穴やねじインサートに締結できます。クリアランス穴と別のねじ部品を使う場合はナットが必要です。ナットやワッシャーが必要な場合は、ねじ規格、材質、高さ、クリアランス、ねじとの関係を指定してください。
機械ねじの仕入先に何を送ればよいですか?
用途、図面またはサンプル、ねじ規格、公称サイズ、ピッチまたはTPI、長さ基準、ねじ部長さ、頭部、ドライブ、材質、表面処理、数量、検査、梱包、納入先、納期を送付してください。交換部品の場合は、相手穴やナットの詳細、故障内容も含めてください。