 Vietnamese
 English
 German
 Spanish
 Portuguese
 French
 Japanese
 Arabic
 Korean
 Russian
Bu lông đầu thấp DIN 6912, M4-M36
Bu lông đầu thấp DIN 6912 được sử dụng khi đầu bu lông tiêu chuẩn không phù hợp với lắp ráp. DIN 6912:2021-03 áp dụng cho bu lông M4 đến M36 với rãnh dẫn hướng trung tâm, cấp sản phẩm A, vật liệu thép hoặc thép không gỉ. Rãnh này phù hợp với chìa lục giác DIN 6911 có dẫn hướng và giúp giữ cho dụng cụ thẳng hàng trong vị trí khuất hoặc chật hẹp. Đầu thấp cũng đồng nghĩa với khả năng chịu tải giảm so với thiết kế đầu tiêu chuẩn, vì vậy không nên chọn bu lông chỉ dựa vào đường kính và chiều dài. Kiểm tra khoảng cách đầu, độ sâu lỗ, đoạn thân không ren ngắn dưới đầu, vật liệu hoặc cấp tính chất yêu cầu, hoàn thiện và tài liệu kiểm tra trước khi phát hành bản vẽ. DingLong có thể xem xét kích thước, chiều dài, cấp, xử lý bề mặt, số lượng và yêu cầu đóng gói trước khi chuẩn bị báo giá.
Trang này được viết cho kỹ sư, đội ngũ mua hàng và nhà phân phối tại Việt Nam cần so sánh hình học đầu thấp với bu lông đầu lục giác tiêu chuẩn. Sử dụng bảng kích thước làm tài liệu tham khảo, sau đó phát hành đúng chi tiết theo tiêu chuẩn hiện tại, bản vẽ của người mua và xác nhận báo giá.
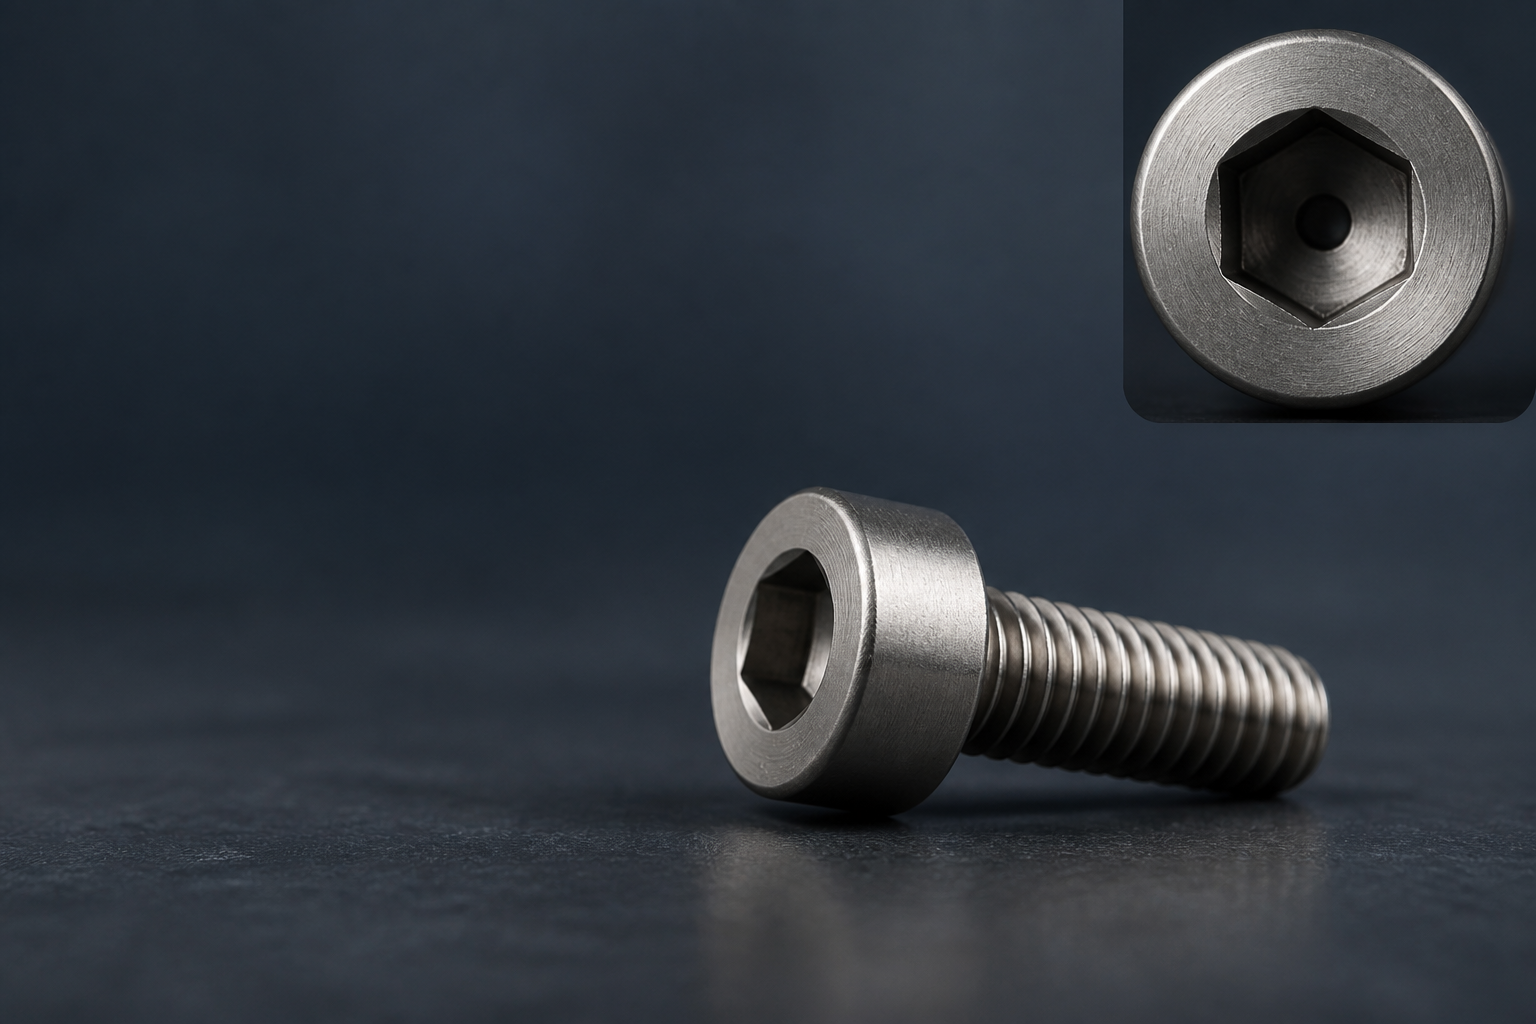
Hình ảnh minh họa sản phẩm. Xác nhận kích thước, hoàn thiện và tài liệu theo bản vẽ báo giá.
Tiêu chuẩn hiện tại
DIN 6912:2021-03
Phạm vi ren
M4 đến M36
Đặc điểm dẫn động
Rãnh dẫn hướng trung tâm
Phạm vi vật liệu
Thép và thép không gỉ
DIN 6912 thay đổi gì trong liên kết
DIN 6912 là thành viên đầu thấp, dẫn hướng trung tâm của họ bu lông lục giác hệ mét. Tiêu chuẩn hiện tại nêu rõ hạn chế: hình học đầu tạo ra khả năng chịu tải giảm. Điều này quan trọng khi thiết kế liên kết. Đầu nhỏ hơn có thể giải quyết vấn đề khoảng cách, nhưng bu lông DIN 6912 không nên được giả định chịu tải như DIN 912 đầu cao mà không kiểm tra dữ liệu phù hợp.
Đặc điểm trung tâm cũng ảnh hưởng đến thân bu lông. Bu lông DIN 6912 yêu cầu một đoạn thân không ren ngắn dưới đầu để tạo không gian cho đặc điểm dẫn hướng. Kiểm tra đoạn này với độ sâu lỗ, bề mặt kẹp và trình tự lắp ráp trước khi phê duyệt chi tiết. Một chi tiết có thể đúng đường kính danh nghĩa nhưng vẫn không phù hợp nếu đầu tiếp xúc sai bề mặt hoặc đoạn ren bắt đầu quá sớm cho liên kết.
Đối với mua hàng, tên tiêu chuẩn chỉ là dòng đầu tiên của thông số kỹ thuật. Số hiệu chi tiết nên gắn với đường kính, bước ren, chiều dài, vật liệu hoặc cấp tính chất, hoàn thiện, dung sai và tài liệu kiểm tra yêu cầu bởi lắp ráp. Nếu bất kỳ trường nào chưa xác định, hãy gửi bản vẽ hoặc thông tin lỗ ghép trước khi hoàn thiện báo giá sản xuất.
Ghi chú kỹ thuật: Phạm vi tiêu chuẩn và bản vẽ của nhà cung cấp kiểm soát thông số kỹ thuật cuối cùng. Sử dụng bảng dưới đây để lựa chọn ban đầu, sau đó xác nhận chiều dài chính xác, dung sai, vật liệu hoặc cấp tính chất và yêu cầu kiểm tra với bản vẽ báo giá. DIN 6912 là lựa chọn thiết kế dựa trên khe hở, không phải là sự thay thế phổ biến cho DIN 912.
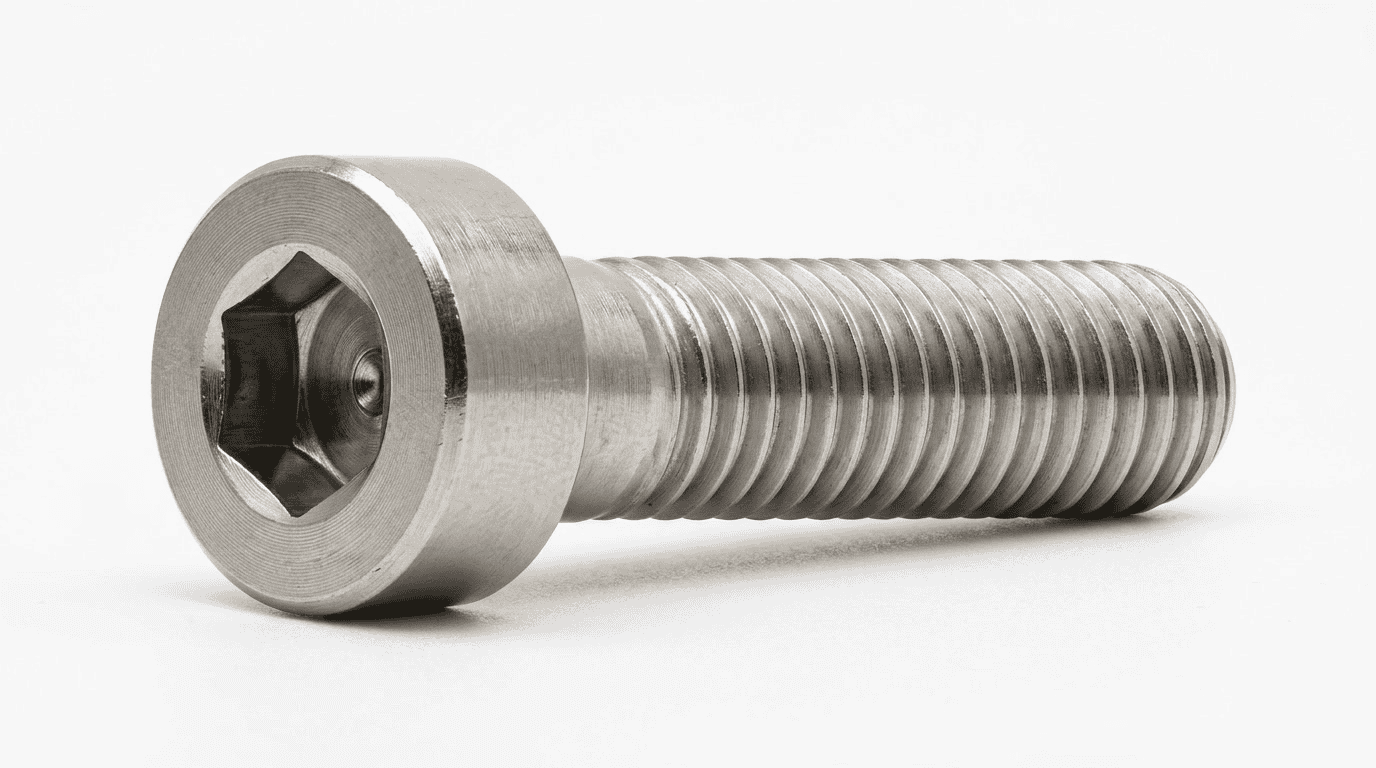
Hình dạng đầu thấp với tính năng dẫn hướng trung tâm. Sử dụng hình ảnh sản phẩm chỉ để định hướng, không dùng làm tham chiếu kích thước.
Cách tính năng dẫn hướng trung tâm thay đổi quá trình lắp ráp
Khoang dẫn hướng trung tâm thay đổi cả giao diện dụng cụ và quá trình kiểm tra lắp ráp. Nó được thiết kế để sử dụng với chìa lục giác DIN 6911 có dẫn hướng, giúp người điều khiển giữ dụng cụ chính xác theo trục vít khi tiếp cận bị che khuất, lõm hoặc gần tường bên cạnh. Điều này hữu ích trong các bộ gá nhỏ gọn, nắp đậy và lắp ráp dựa trên thanh profile khi người vận hành có tầm nhìn hạn chế.
Tính năng dẫn hướng không thay thế quy trình siết lực, tính toán mối nối hoặc kiểm tra vị trí đặt. Xác nhận kích thước chìa, khoảng trống dụng cụ và mức độ tiếp xúc sử dụng được cho đường kính đã chọn. Dụng cụ vẫn phải tiếp cận hoàn toàn ổ vít và đầu phải đặt lên bề mặt chịu lực đã chỉ định mà không bị cản trở.
Xem xét bốn điểm sau
- Ghép nối dụng cụ: xác nhận xem lắp ráp sử dụng chìa DIN 6911 có dẫn hướng hay dụng cụ khác đã được phê duyệt.
- Hướng tiếp cận: kiểm tra xem dụng cụ có thể tiếp cận vít theo đường thẳng, lặp lại được hay không.
- Vị trí đặt: xác minh rằng đầu thấp không tiếp xúc với nắp, thanh ray hoặc linh kiện bên cạnh trước khi mối nối được siết chặt.
- Tiếp cận bảo trì: xem xét liệu dụng cụ tháo lắp trong tương lai có thể tiếp cận vít sau khi các bộ phận xung quanh đã được lắp đặt hay không.
Danh sách kiểm tra đánh giá lắp ráp
Hữu ích trên bản vẽ của người mua
- Ổ vít và tính năng dẫn hướng được chỉ định theo tiêu chuẩn áp dụng.
- Khoảng trống đầu được thể hiện từ mặt chịu lực đến vật cản gần nhất.
- Độ sâu lỗ và mức độ tiếp xúc ren được thể hiện cho chiều dài đã chọn.
- Kích thước dụng cụ được phê duyệt hoặc chìa DIN 6911 được xác định.
- Mặt tiếp xúc, tình trạng vòng đệm hoặc yêu cầu khoét lỗ đã được nêu rõ.
Xem tham khảo nhà cung cấp cho khái niệm đầu thấp, rãnh dẫn hướng trung tâm, sau đó xác nhận bản vẽ sản xuất cho đơn hàng thực tế.
DIN 6912 so với DIN 912 so với DIN 7984
Chọn theo hình dạng, khả năng tiếp cận dụng cụ và trường hợp tải. Chỉ đầu thấp không xác định đúng loại vít lục giác.
| Điểm lựa chọn | DIN 912 / ISO 4762 | DIN 6912 | DIN 7984 |
|---|---|---|---|
| Dạng đầu | Đầu lục giác hình trụ cao đầy đủ | Đầu thấp với rãnh dẫn hướng trung tâm | Đầu thấp không có đặc điểm trung tâm DIN 6912 |
| Lý do chính để chỉ định | Khoảng trống đầu có sẵn và thiết kế tiêu chuẩn chiều cao đầy đủ phù hợp | Chiều cao đầu bị hạn chế và căn chỉnh dụng cụ dẫn hướng hữu ích | Chiều cao đầu bị hạn chế và ưu tiên sử dụng dụng cụ lục giác tiêu chuẩn |
| Xem xét dụng cụ | Chìa lục giác hoặc dụng cụ tiêu chuẩn | Chìa lục giác dẫn hướng DIN 6911 là cặp phù hợp liên quan | Chìa lục giác hoặc dụng cụ tiêu chuẩn |
| Tải ghi chú | Sử dụng dữ liệu tiêu chuẩn toàn chiều cao áp dụng | DIN 6912:2021-03 xác định khả năng chịu tải giảm do hình dạng đầu | Kiểm tra tiêu chuẩn và dữ liệu sản phẩm hiện tại trước khi thay thế |
| Người mua kiểm tra | Xác nhận đường kính, chiều dài, cấp độ và lớp hoàn thiện | Xác nhận đặc điểm dẫn hướng, thân không ren, trường hợp chịu tải và khả năng tiếp cận dụng cụ vặn | Xác nhận kiểu đầu, điều kiện lắp đặt, kích thước và khả năng tiếp cận dụng cụ vặn |
Tham chiếu kích thước DIN 6912, M4-M36
Bảng tham chiếu dưới đây bao gồm các đường kính ưu tiên và không ưu tiên được công bố cho phạm vi hiện tại từ M4 đến M36. Sử dụng bản vẽ sửa đổi và chiều dài đã chọn để xác nhận chi tiết cuối cùng.
| Ren d | Bước ren P | Đường kính đầu dk tối đa | Chiều cao đầu k tối đa | Ổ cắm s danh nghĩa | Độ sâu dẫn hướng t1 danh nghĩa | Chiều dài ren b cho l <= 125 |
|---|---|---|---|---|---|---|
| M4 | 0.7 | 7 | 2.8 | 3 | 1.6 | 14 |
| M5 | 0.8 | 8.5 | 3.5 | 4 | 2 | 16 |
| M6 | 1.0 | 10 | 4.0 | 5 | 2.5 | 18 |
| M8 | 1.25 | 13 | 5.0 | 6 | 3 | 22 |
| M10 | 1.5 | 16 | 6.5 | 8 | 3.5 | 26 |
| M12 | 1.75 | 18 | 7.5 | 10 | 4 | 30 |
| (M14) | 2 | 21 | 8.5 | 12 | 4.5 | 34 |
| M16 | 2 | 24 | 10 | 14 | 5.5 | 38 |
| (M18) | 2.5 | 27 | 11 | 14 | 6 | 42 |
| M20 | 2.5 | 30 | 12 | 17 | 6.5 | 46 |
| (M22) | 2.5 | 33 | 13 | 17 | 7 | 50 |
| M24 | 3 | 36 | 14 | 19 | 7 | 54 |
| (M27) | 3 | 40 | 16 | 19 | 8.5 | 60 |
| M30 | 3.5 | 45 | 17.5 | 22 | 9 | 66 |
| (M33) | 3.5 | 50 | 19.5 | 24 | 10 | 72 |
| M36 | 4 | 54 | 21.5 | 27 | 11.5 | 78 |
Kích thước là giá trị tham khảo danh nghĩa tính bằng milimét. Dấu ngoặc đơn chỉ kích thước không ưu tiên trong các bảng DIN 6912 thường được công bố. Phạm vi tiêu chuẩn hiện tại là M4 đến M36. Xác nhận phạm vi chiều dài áp dụng, chiều dài ren, dung sai và bản vẽ sửa đổi trước khi phát hành sản xuất.
Kiểm tra hồ sơ tiêu chuẩn DIN 6912 hiện tại và gửi bản vẽ đã chọn đến DingLong để đánh giá cung ứng.
Cách đọc bản vẽ DIN 6912
Các ký hiệu dưới đây là các trường mà người mua thường cần khi so sánh bảng tiêu chuẩn với bản vẽ của nhà cung cấp. Chúng nên được đọc cùng nhau, vì khoảng hở đầu, độ sâu ổ cắm và chiều dài ren quyết định xem vít có hoạt động trong liên kết hoàn chỉnh hay không.
| Trường bản vẽ | Nó mô tả điều gì | Tại sao điều này quan trọng đối với người mua |
|---|---|---|
| d / P | Đường kính ren danh nghĩa và bước ren | Kiểm soát ren ghép, kích thước taro và các dãy chiều dài có sẵn. |
| dk | Đường kính đầu tối đa | Kiểm soát khoảng hở hướng tâm quanh đầu vít và yêu cầu về lỗ khoét hoặc rãnh. |
| k | Chiều cao đầu thấp tối đa | Kiểm soát vùng khoảng hở phía trên bề mặt chịu lực. |
| s | Kích thước lục giác danh nghĩa | Kiểm soát lựa chọn dụng cụ vặn hoặc chìa khóa và giao diện mô-men xoắn sử dụng được. |
| t1 / t2 | Độ sâu liên quan đến dẫn hướng và ổ cắm | Phải được đọc cùng với dụng cụ đã chọn và phiên bản bản vẽ hiện tại. |
| b | Chiều dài ren cho loại vít có chiều dài phù hợp | Xác định lượng ren đi vào chi tiết ghép và vị trí bắt đầu của phần thân không ren. |
Tham chiếu chiều dài ren theo loại chiều dài vít
Tham chiếu sau đây giúp so sánh phần ren cho các loại chiều dài phổ biến. Giá trị tính bằng milimét và phải được kiểm tra theo tiêu chuẩn hiện hành và bản vẽ cuối cùng.
| Ren d | b cho l <= 125 | b cho 125 < l <= 200 | b cho l > 200 |
|---|---|---|---|
| M4 | 14 | 20 | – |
| M5 | 16 | 22 | – |
| M6 | 18 | 24 | – |
| M8 | 22 | 28 | – |
| M10 | 26 | 32 | – |
| M12 | 30 | 36 | – |
| M14 | 34 | 40 | – |
| M16 | 38 | 44 | 57 |
| M18 | 42 | 48 | 61 |
| M20 | 46 | 52 | 65 |
| M22 | 50 | 56 | 69 |
| M24 | 54 | 60 | 73 |
| M27 | 60 | 66 | 79 |
| M30 | 66 | 72 | 85 |
| M33 | 72 | 78 | 91 |
| M36 | 78 | 84 | 97 |
Các giá trị chiều dài ren ở trên là tài liệu tham khảo đã được công bố cho các loại chiều dài thông dụng, tính bằng milimét. Chúng giúp kiểm tra sự ăn khớp của ren nhưng không thay thế cho bản vẽ cuối cùng. Kiểm tra xem chiều dài đã chọn có đủ cho mối nối không, phần không ren có đi vào lỗ thoát không, và vít có chạm đáy lỗ ren mù không.
Đối với lỗ mù, cần chừa không gian cho mũi khoan, phoi và đầu vít. Đối với lỗ xuyên có đai ốc hoặc bản ren, xác nhận rằng phần ren đạt được sự ăn khớp chịu tải như mong muốn mà không bị chạm vào vai. Chiều dài đúng là hàm số của tổng chiều dày mối nối, không phải là một tỷ lệ cố định của đường kính danh nghĩa.
Vật liệu, cấp bậc và hoàn thiện
DIN 6912:2021-03 áp dụng cho vít làm bằng thép và thép không gỉ. Cấp bền, loại thép không gỉ, hoàn thiện và tài liệu là các trường báo giá cho chi tiết chính xác. Không nên coi một nhóm vật liệu chung là bằng chứng rằng mọi cấp hoặc lớp phủ đều có sẵn trong kho.
- Chất liệu: thép cacbon hoặc thép hợp kim, hoặc thép không gỉ theo yêu cầu của bản vẽ và môi trường làm việc.
- Cấp bền hoặc ký hiệu thép không gỉ: chỉ định giá trị chính xác và cơ sở tính toán áp dụng. Chỉ đường kính không xác định được khả năng chịu tải của chi tiết hoàn thiện.
- Hoàn thiện: nêu rõ tình trạng bề mặt hoặc yêu cầu lớp phủ, bao gồm bất kỳ tài liệu kiểm tra chất cấm, kích thước hoặc ăn mòn nào.
- Tài liệu: chỉ yêu cầu báo cáo vật liệu, biên bản kiểm tra kích thước hoặc kiểm tra bên thứ ba khi cần thiết cho đơn hàng.
Khi khả năng chịu ăn mòn, nhiệt độ, tiếp xúc điện hoặc độ sạch quan trọng, hãy mô tả môi trường trong yêu cầu báo giá. Điều đó cho phép việc xem xét vật liệu và hoàn thiện phù hợp với ứng dụng thực tế thay vì chỉ dựa vào nhãn “thép không gỉ” hoặc “đã phủ”.
Những thông tin cần có trong yêu cầu báo giá
Gửi các chi tiết này cùng với yêu cầu để báo giá dựa trên mối nối thực tế:
- Hình học: kích thước ren, bước ren và chiều dài danh nghĩa, ví dụ M8 x 25.
- Chất liệu: cấp độ vật liệu, ký hiệu inox hoặc ký hiệu vật liệu từ bản vẽ.
- Bề mặt: hoàn thiện trơn, hệ thống phủ, màu sắc hoặc yêu cầu về chất hạn chế.
- Đơn hàng: số lượng theo kích thước và chiều dài, nhu cầu giao hàng chia nhỏ và ưu tiên đóng gói.
- Chất lượng: dung sai bản vẽ, yêu cầu kiểm tra mẫu đầu tiên, chứng chỉ vật liệu, báo cáo kích thước hoặc cấp độ kiểm tra.
- Lắp ráp: vật liệu ghép, lỗ mù hoặc lỗ xuyên, dụng cụ vặn yêu cầu, mặt tựa và bất kỳ giới hạn khe hở nào.
Đối với đường kính không ưu tiên, chiều dài bất thường hoặc hoàn thiện đặc biệt, đính kèm bản vẽ trước khi mua để xác nhận mã số chi tiết. Nếu vít được sử dụng trong mối nối liên quan đến an toàn hoặc chịu tải cao, hãy đính kèm cơ sở tính toán hoặc tiêu chuẩn chấp nhận mà nhóm chất lượng của bạn yêu cầu.
Ma trận vật liệu và tài liệu
| Quy trình vật liệu | Chỉ định trong báo giá | Xác nhận trước khi sản xuất |
|---|---|---|
| Thép | Cấp độ vật liệu, vật liệu nền, hoàn thiện và môi trường sử dụng | Báo cáo vật liệu, hồ sơ hoàn thiện hoặc phủ, kiểm tra kích thước |
| Thép không gỉ | Ký hiệu inox chính xác, hoàn thiện và môi trường ăn mòn | Chứng chỉ vật liệu, tình trạng bề mặt và bất kỳ yêu cầu kiểm tra đặc biệt nào |
| Hoàn thiện đặc biệt | Hệ thống phủ, độ dày hoặc giới hạn kích thước, màu sắc và ghi chú tuân thủ | Kiểm tra lớp phủ, kiểm tra ren và đầu sau xử lý |
Việc có sẵn một loại cấp, hoàn thiện hoặc gói tài liệu cụ thể phải được xác nhận cho báo giá. Bảng này là hướng dẫn thông số kỹ thuật phía người mua, không phải danh sách tồn kho.
Một lộ trình lựa chọn DIN 6912 thực tiễn
DIN 6912 là lựa chọn dựa trên hình học. Hãy thực hiện các bước kiểm tra này trước khi chọn mã sản phẩm.
Kiểm tra khoảng hở đầu vít
Đo không gian có sẵn phía trên mối nối. Nếu đầu vít DIN 912 chiều cao đầy đủ lắp vừa mà không bị cản trở, nó có thể vẫn là lựa chọn đơn giản hơn. Nếu chiều cao đầu vít là giới hạn, hãy so sánh các lựa chọn đầu thấp.
Kiểm tra hướng dẫn dụng cụ vặn
Quyết định xem dụng cụ vặn có đi vào vị trí khuất hoặc chật hẹp không. Tính năng dẫn hướng trung tâm có liên quan khi chìa khóa DIN 6911 có thể cải thiện căn chỉnh trong quá trình lắp ráp.
Kiểm tra đường truyền tải trọng
Kiểm tra đường truyền tải trọng, đoạn thân không ren ngắn và điều kiện lắp đặt yêu cầu. Vì DIN 6912 có khả năng chịu tải giảm do hình học đầu vít, tính toán mối nối phải sử dụng dữ liệu phù hợp.
Biết khi nào nên tạm dừng thay thế. Nếu mối nối phụ thuộc vào lực siết trước cao, siết lặp lại, va đập, mỏi hoặc diện tích chịu lực rất nhỏ, hãy yêu cầu xem xét bản vẽ trước khi thay thế vít đầu cao đầy đủ. Nếu chỉ có vấn đề chiều cao đầu vít là giới hạn, hãy so sánh các lựa chọn đầu thấp dựa trên tính năng dẫn hướng, khả năng tiếp cận lỗ lục giác và dữ liệu tải trọng thay vì chỉ dựa vào tên sản phẩm.
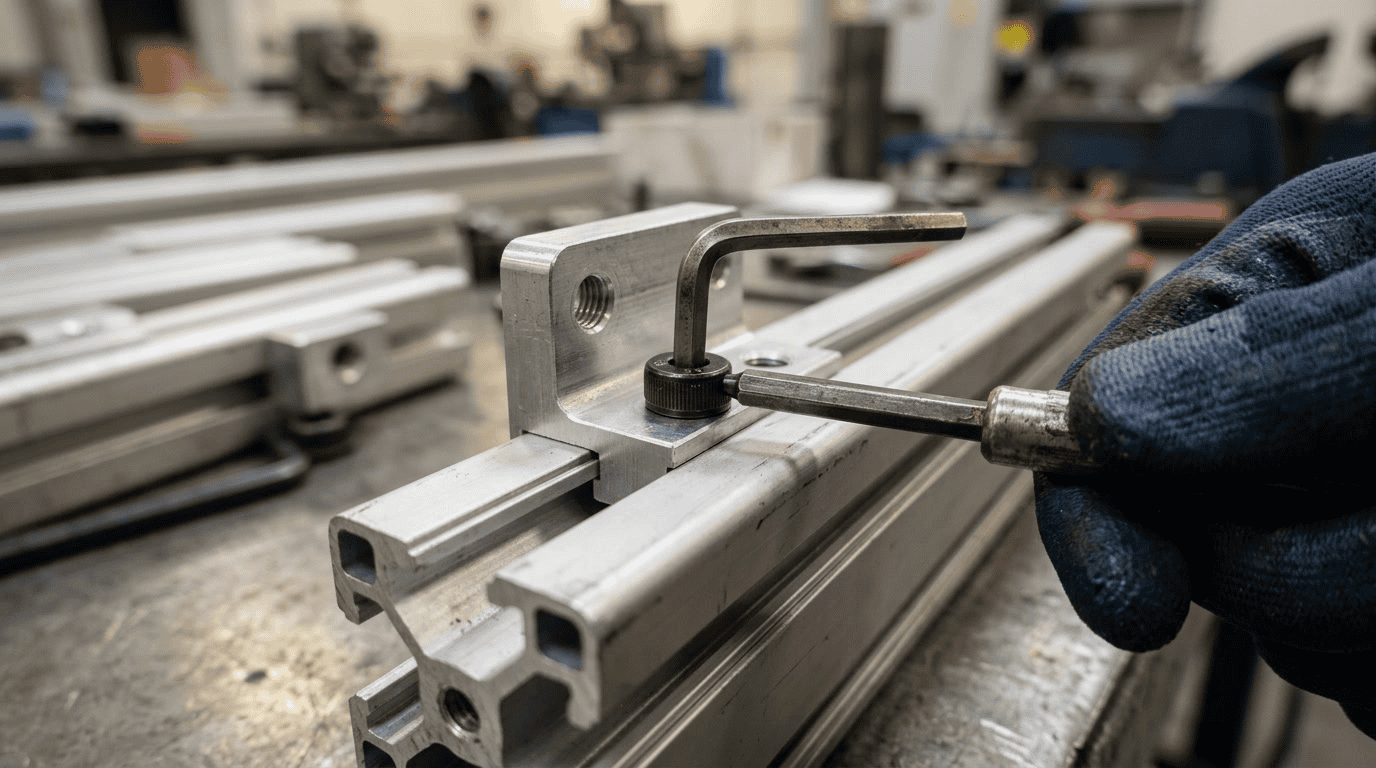
Bối cảnh ứng dụng minh họa. Xác nhận khoảng hở lắp ráp thực tế, độ sâu lỗ và dữ liệu tải trọng yêu cầu từ bản vẽ của người mua.
Khi đầu thấp và dẫn hướng quan trọng
DIN 6912 trở nên phù hợp khi mối nối có giới hạn thực tế về không gian hoặc khả năng tiếp cận dụng cụ. Các tình huống thiết kế phổ biến bao gồm:
Nắp mỏng, tấm che và tấm bảo vệ
Đầu thấp có thể giảm sự cản trở với nắp hoặc tấm bảo vệ. Đo toàn bộ không gian hở, bao gồm sơn, gioăng, đường đi dây và chuyển động của các bộ phận liền kề. Không sử dụng chỉ chiều cao danh nghĩa của đầu vít khi nắp bị uốn cong hoặc di chuyển trong quá trình sử dụng.
Thanh nhôm định hình và khung nhỏ gọn
Các mối nối trên thanh định hình thường đặt dụng cụ vặn gần tường rãnh hoặc một chốt khác. Xác nhận khoảng hở hướng tâm cho đầu vít, đường vào thẳng cho chìa khóa và độ ăn khớp ren trong chèn hoặc đoạn đã taro.
Dụng cụ, đồ gá và cụm máy
Đồ gá có thể cần một vùng bao bề mặt thấp hơn để chi tiết gia công hoặc phần tử định vị có thể đi qua mối nối. Xem xét mặt chịu lực, lỗ khoan chìm, yêu cầu lắp ráp lặp lại và ảnh hưởng của việc giảm khả năng chịu tải của đầu vít đến thiết kế đồ gá.
Truy cập tự động hoặc bảo trì
Khi một dụng cụ tiếp cận qua một khe hẹp, đặc điểm dẫn hướng có thể là một phần của quyết định truy cập. Xác nhận rằng dụng cụ vặn đã được phê duyệt có thể tiếp cận toàn bộ độ sâu của ổ cắm và dụng cụ bảo trì có thể tháo vít sau khi các bộ phận xung quanh đã được lắp đặt.
Đây là các mẫu ứng dụng, không phải là thay thế cho bản vẽ của khách hàng. So sánh DIN 7984 khi đặc điểm dẫn hướng không cần thiết, và xác nhận lựa chọn cuối cùng dựa trên dữ liệu tiêu chuẩn áp dụng.
Một thông số kỹ thuật DIN 6912 sẵn sàng mua
Một dòng mục rõ ràng giúp tránh những sai sót phổ biến nhất khi mua DIN 6912: bỏ sót phân loại chiều dài, giả định cấp tính chất từ đường kính, coi mọi kích thước trong ngoặc đơn là mặt hàng tiêu chuẩn, hoặc để trống loại dụng cụ vặn và lớp hoàn thiện.
Một định dạng thực tế là:
DIN 6912 – M8 x 25 – [cấp tính chất hoặc ký hiệu inox] – [yêu cầu bề mặt hoặc hoàn thiện] – [số lượng] – [tài liệu kiểm tra]
Thay thế từng trường trong ngoặc bằng yêu cầu của bản vẽ. Nếu vít là một phần của bộ dụng cụ, hãy ghi rõ có bao gồm chìa dẫn hướng, vòng đệm, bao bì bảo vệ hoặc nhận dạng lô hàng hay không. DingLong có thể sử dụng dòng mục hoàn chỉnh để kiểm tra tuyến cung ứng và phản hồi các điểm còn mở trước khi báo giá.
Ghi chú tham khảo: Phạm vi tiêu chuẩn và thuật ngữ trên trang này dựa trên bản ghi DIN 6912 của DIN Media. Mối quan hệ giữa dụng cụ dẫn hướng có thể được kiểm tra chéo với tài liệu tham khảo chìa DIN 6911 của Bossard. Các bảng kích thước đã công bố nên được coi là dữ liệu tham khảo và kiểm tra với tiêu chuẩn hiện hành và bản vẽ báo giá.
Trước khi đặt hàng mua
- Kiểm tra chiều cao và đường kính đầu vít có phù hợp với vùng bao thực tế không.
- Kiểm tra ổ cắm và đặc điểm dẫn hướng với dụng cụ lắp đặt đã được phê duyệt.
- Kiểm tra chiều dài so với toàn bộ chồng lớp mối nối, độ sâu lỗ và độ ăn khớp ren yêu cầu.
- Kiểm tra đường kính và cấp tính chất đã chọn với tính toán mối nối.
- Kiểm tra vật liệu và lớp hoàn thiện theo yêu cầu về chống ăn mòn, nhiệt độ, điện và độ sạch.
- Kiểm tra xem kích thước có được ưu tiên hay nằm trong ngoặc ở bảng kích thước áp dụng.
- Kiểm tra chứng chỉ, hồ sơ kiểm tra, đánh dấu lô và đóng gói trước khi phát hành đơn đặt hàng.
Khi nào so sánh với tiêu chuẩn khác
DIN 6912 có thể không phải là lựa chọn tốt nhất khi vít DIN 912 / ISO 4762 chiều cao đầy đủ lắp vừa vặn và mối nối hưởng lợi từ đầu tiêu chuẩn đơn giản hơn. Nó cũng có thể không cần thiết khi không yêu cầu tính năng dẫn hướng và DIN 7984 cung cấp hình dạng đầu thấp ưu tiên. Nếu trường hợp tải, điều kiện chịu lực hoặc khả năng tiếp cận dụng cụ không chắc chắn, hãy tạm dừng thay thế và gửi bản vẽ lắp ráp để xem xét.
Gửi bản vẽ trước khi phát hành đơn đặt hàng
Chia sẻ kích thước, chiều dài, vật liệu hoặc cấp tính chất, lớp hoàn thiện, số lượng và yêu cầu kiểm tra. Mẫu yêu cầu hiện tại vẫn được kết nối với tuyến trang này.
Tiếp tục lựa chọn chốt
Sử dụng các trang này để so sánh các tiêu chuẩn liền kề, làm rõ thuật ngữ ren mét và xem lại tuyến đường nhà máy đã công bố.
- Vít đầu lục giác thấp DIN 7984 để so sánh đầu thấp sát.
- Ốc vít đầu nút có lỗ lục giác ISO 7380 cho một hình dạng đầu khác.
- Hướng dẫn ren mét cho thuật ngữ và lựa chọn ren.
- Bu lông cường độ cao cho bối cảnh về cường độ và vật liệu rộng hơn.
- Nhà máy của chúng tôi cho tuyến sản xuất và kiểm tra đã công bố.
- Liên hệ DingLong Hardware để gửi bản vẽ hoặc yêu cầu báo giá.
Câu hỏi thường gặp về DIN 6912
Những câu trả lời này sử dụng phạm vi tiêu chuẩn hiện tại và thông tin cần thiết cho báo giá. Xác nhận dữ liệu sản phẩm chính xác với bản vẽ.