 German
 English
 Spanish
 Portuguese
 French
 Japanese
 Arabic
 Korean
 Vietnamese
 Russian
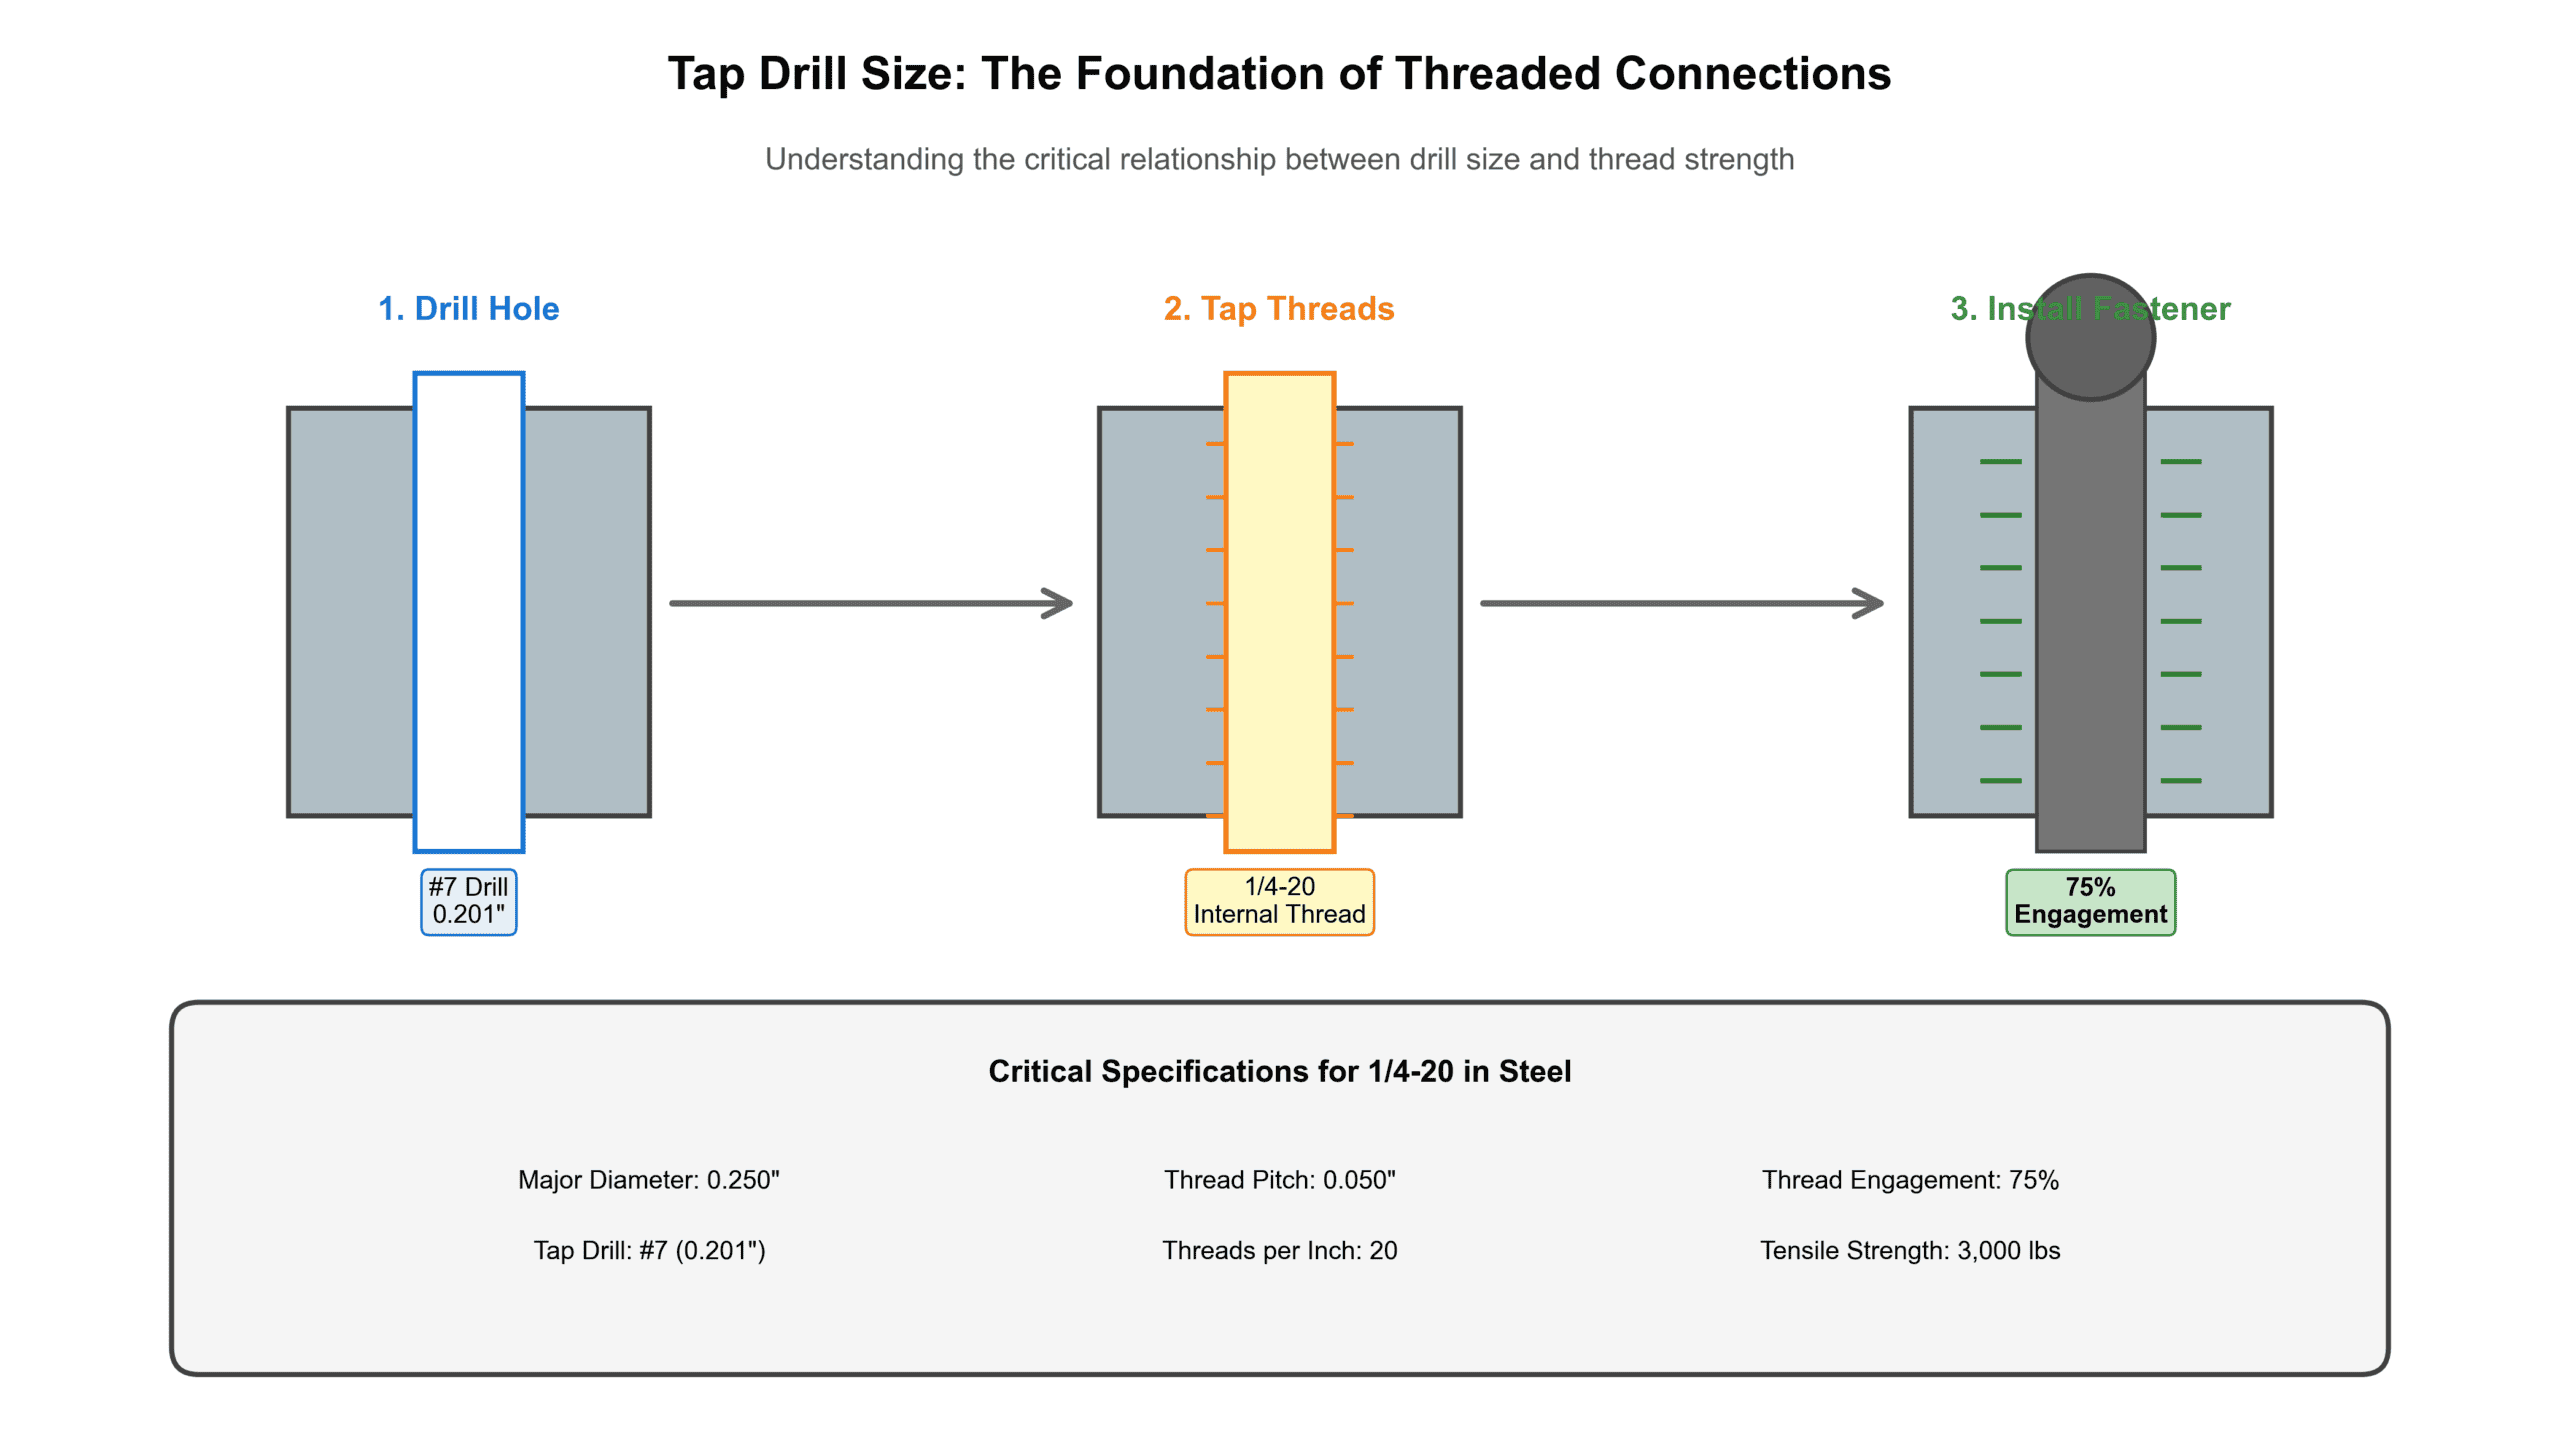
Direkte Antwort: Für ein Gewinde 1/4-20 verwenden Sie einen Bohrer der Größe #7 (0,201″ Durchmesser), um den Standard-Gewindeeingriff von 75% in Stahl zu erreichen. Dies bietet optimale Festigkeit bei gleichzeitig reibungslosem Gewindeschneiden. Die Bohrergröße ändert sich je nach Materialhärte – Edelstahl erfordert möglicherweise #6 (0,204″), während Gusseisen besser mit #8 (0,199″) funktioniert. Falsche Bohrergrößen führen zu ausgerissenen Gewinden, abgebrochenen Gewindebohrem oder schwachen Verbindungen, die unter Last versagen.
Wenn Sie Verbindungselemente für die Produktion spezifizieren, senden Sie Ihrem Lieferanten die Gewindebezeichnung, die Materialgüte, den Lochtyp (Sack- oder Durchgangsloch), die erforderlichen Toleranzen und die Stückzahl. Unser Engineering-Team überprüft die Kernlochabmessungen und empfiehlt Gewindeeingriffstiefen für Ihre spezifische Anwendung.
Was ist die Kernlochbohrergröße und warum sie wichtig ist
Die Kernlochbohrergröße ist der Durchmesser des Lochs, das gebohrt wird, bevor Innengewinde geschnitten werden. Sie bestimmt, wie viel Material für den Gewindebohrer übrig bleibt, um Gewinde hineinzuschneiden. Das Verhältnis folgt diesem Muster:
- Nenndurchmesser: Die Außenkante des Gewindes (bei 1/4-20 sind dies 0,250″)
- Kerndurchmesser: Der Gewindegrund (berechnet aus der Steigung)
- Kernlochbohrergröße: Erzeugt ein Loch zwischen Klein- und Großdurchmesser
Der Industriestandard zielt ab auf 75% Gewindeeingriff– was bedeutet, dass die Innengewinde 75% der theoretischen Maximaltiefe ausfüllen. Dieses Gleichgewicht hat sich aus jahrzehntelangen mechanischen Tests ergeben:
- Unter 60% Eingriff: Gewinde reißen unter normalen Drehmomentlasten aus
- 75% Eingriff: Volle Festigkeit des Verbindungselements bei vertretbarem Kraftaufwand beim Gewindeschneiden
- Über 85% Eingriff: Minimaler Festigkeitsgewinn, aber drastisch erhöhter Bruch von Gewindebohrern
Folgen von echten Fehlschlägen
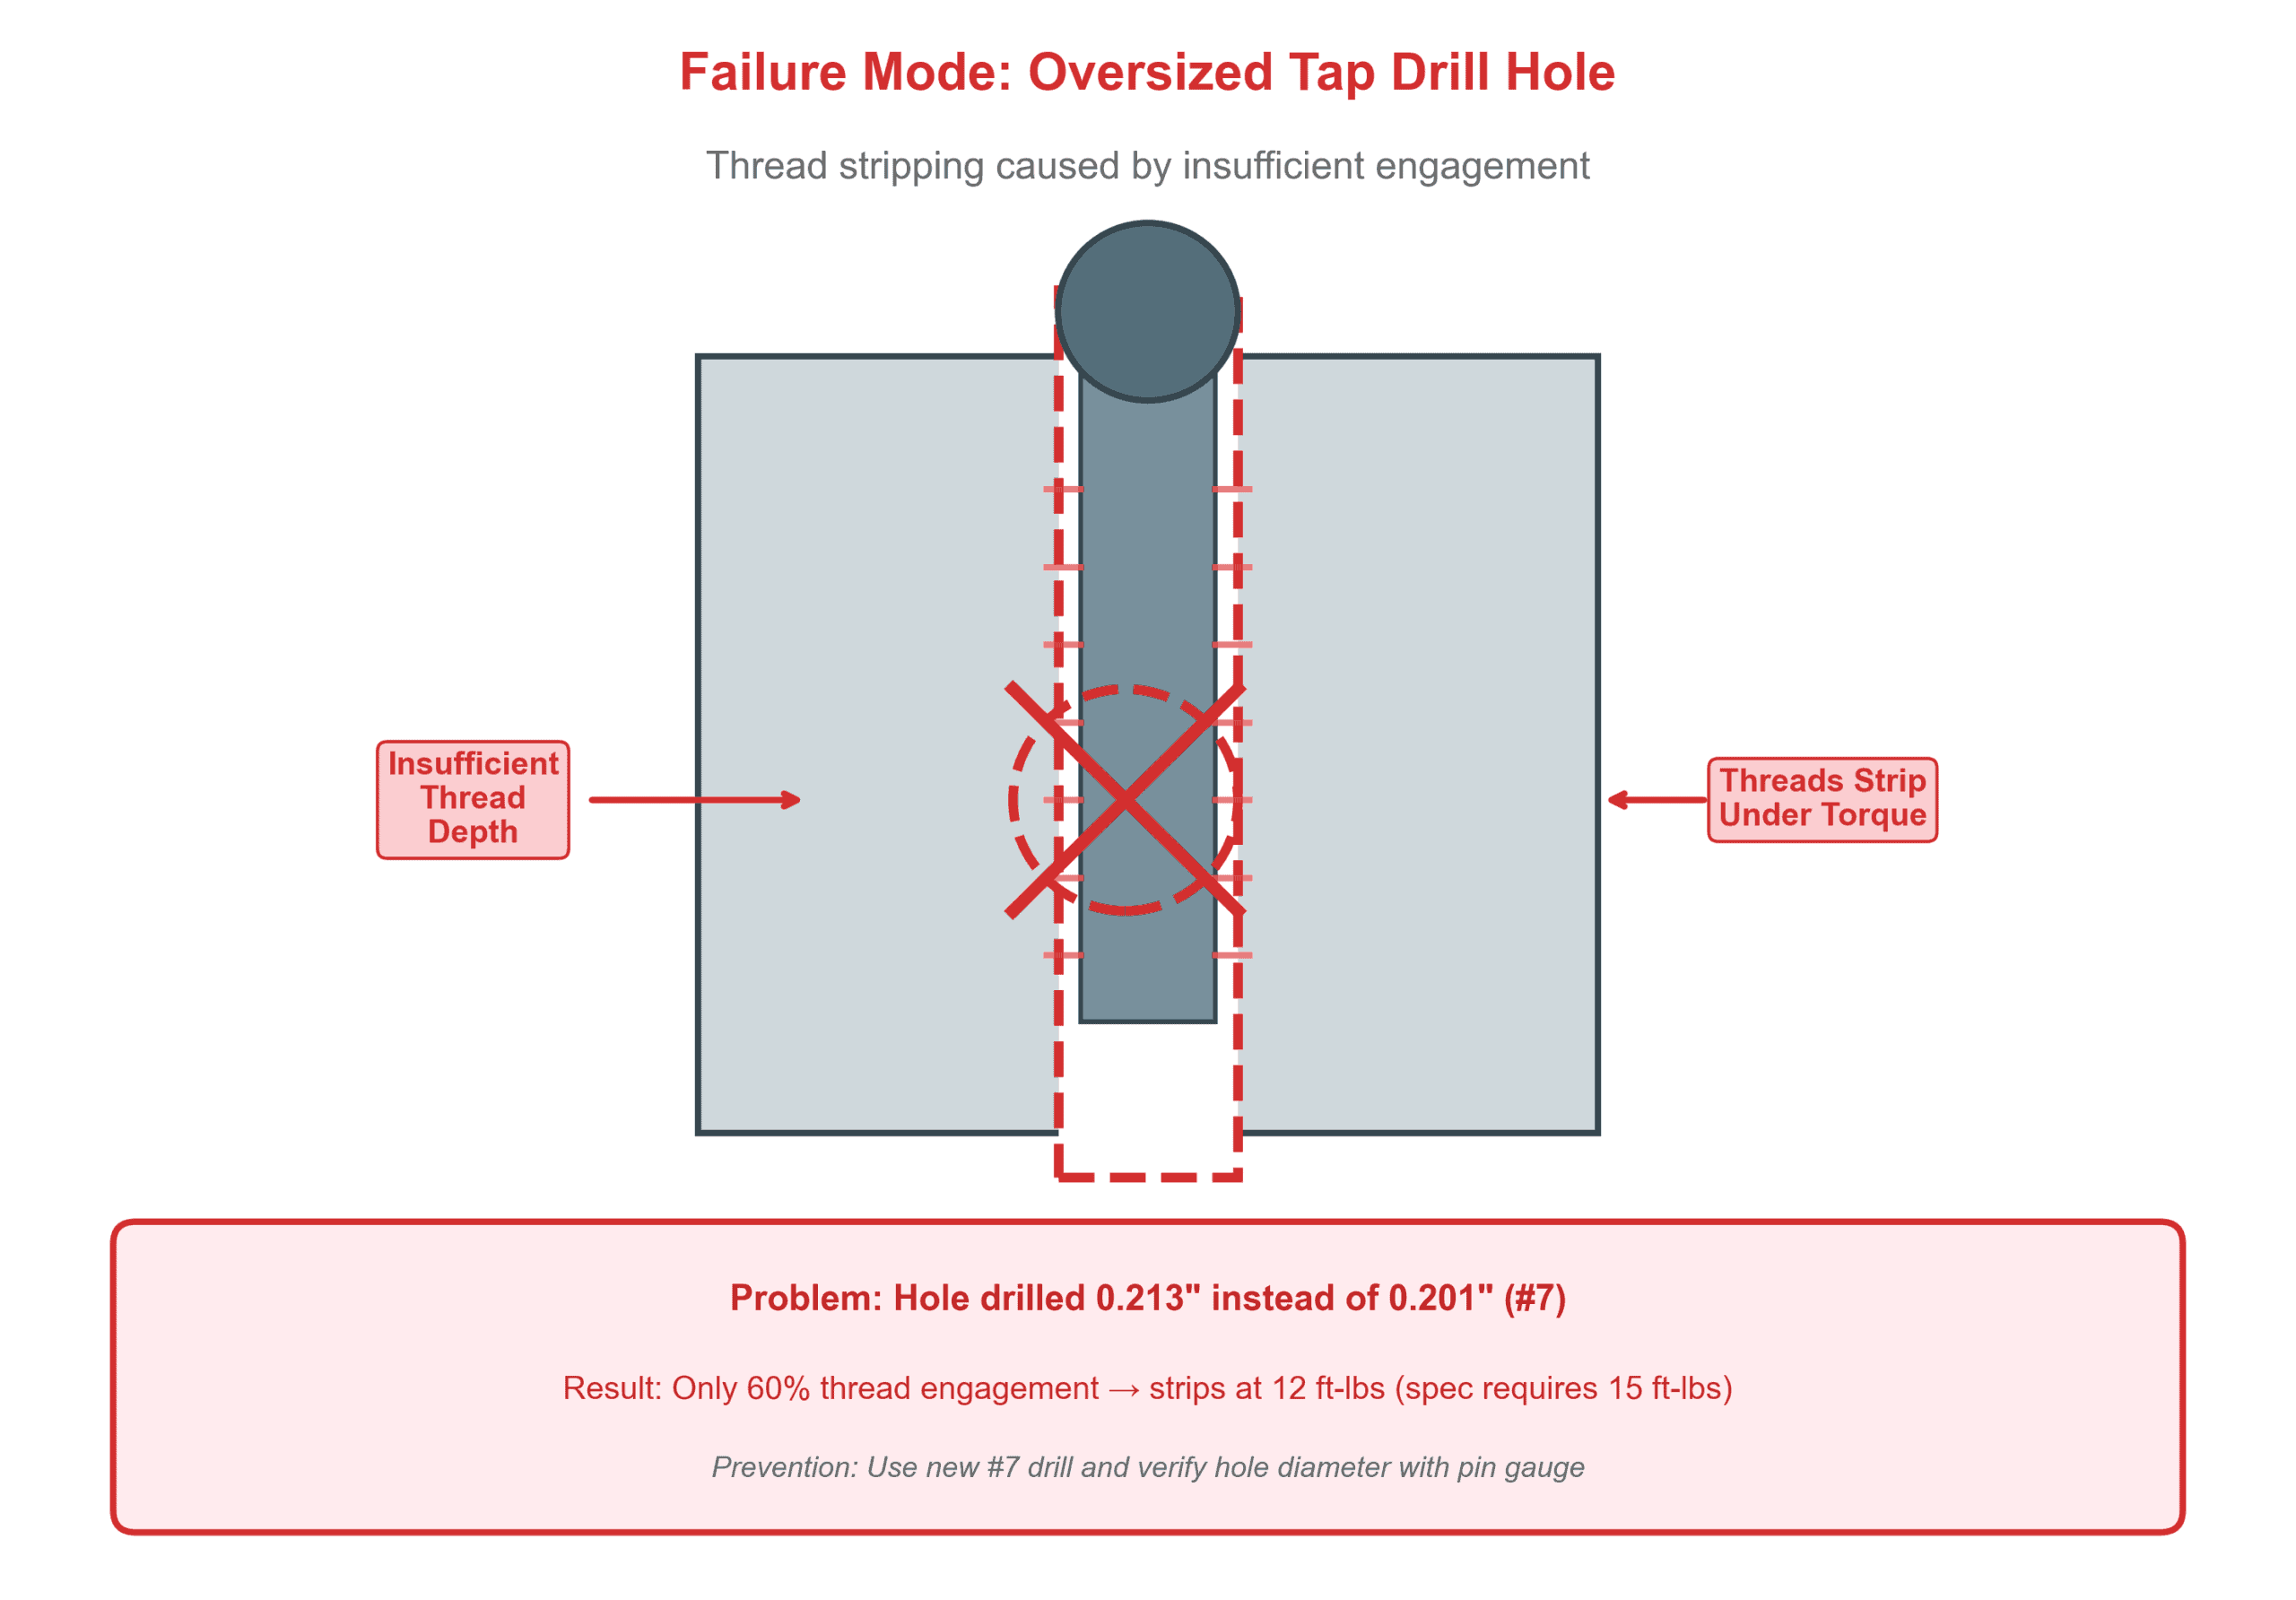
Fall A: Aluminiumgehäuse, zu großes Loch
Ein Maschinenhersteller bohrte 0,213″-Löcher für 1/4-20-Gewinde in 6061-T6-Aluminiumgehäuse (die Spezifikation sah 0,201″ vor). Der daraus resultierende Gewindeeingriff von 65% führte zu progressivem Gewindeverschleiß, als Techniker die Befestigungsschrauben mit 15 ft-lbs anzogen – weit unter den für die Baugruppe erforderlichen 20 ft-lbs. Die gesamte Produktion Charge von 480 Einheiten erforderte Helicoil-Gewindeeinsätze, was Nacharbeitskosten von $8,40 pro Einheit plus zwei Wochen Terminverzögerung bedeutete.
Ursache: Die Werkstatt verwendete einen 13/64″-Bohrer (0,2031″), der nach längerem Gebrauch auf 0,213″ verschlissen war. Es wurde keine Prüflehre verwendet.
Fall B: Edelstahlhalterung, zu kleines Loch
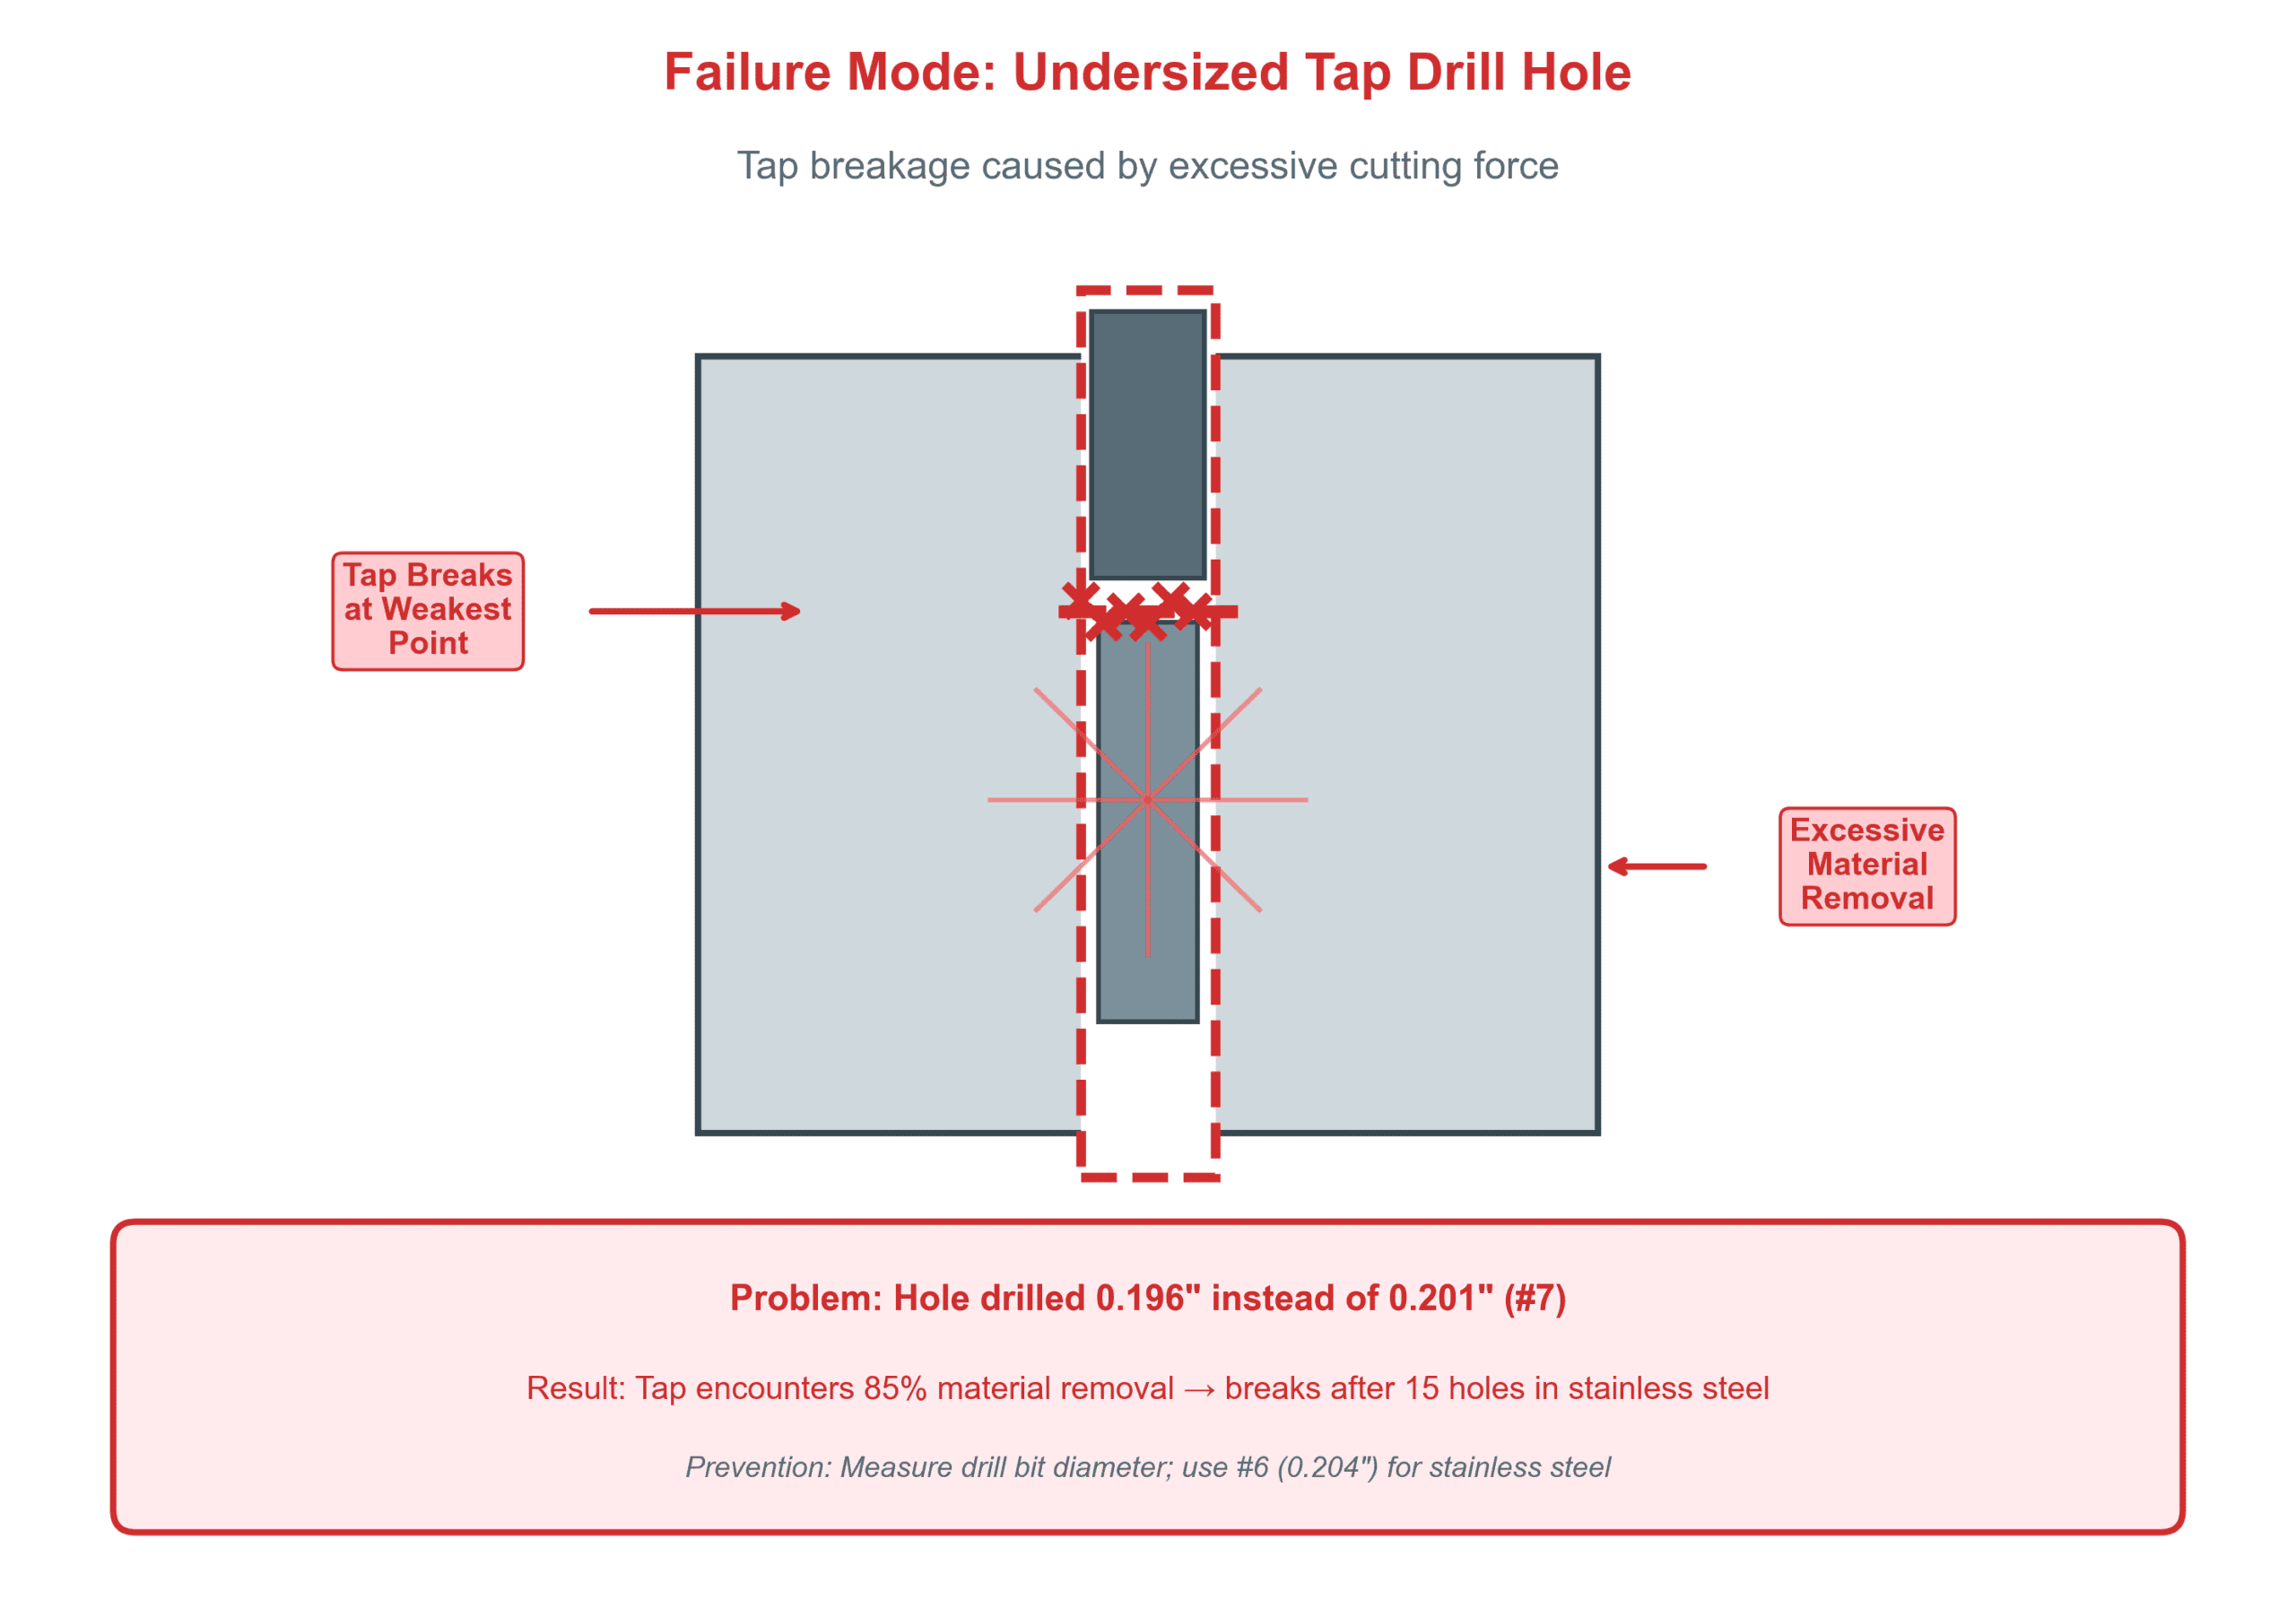
Ein Auftragsfertiger bohrte 0,196″-Löcher für 1/4-20-Gewinde in 304-Edelstahlhalterungen. Das enge Vorbohrloch verursachte 12 Gewindebohrerbrüche bei den ersten 50 Teilen. Das Extrahieren der abgebrochenen Gewindebohrer erforderte EDM-Arbeiten (Senkerodieren) zu $85 pro Loch, wodurch 8 Teile komplett zerstört wurden.
Ursache: Der Auftrag gab die Kernlochbohrergröße für Baustahl (0,201″) vor, ohne die Kaltverfestigungseigenschaften von Edelstahl zu berücksichtigen. Die korrekte Größe hätte 0,204″ (Bohrer #6) sein müssen.
So berechnen Sie die Kernlochbohrergröße
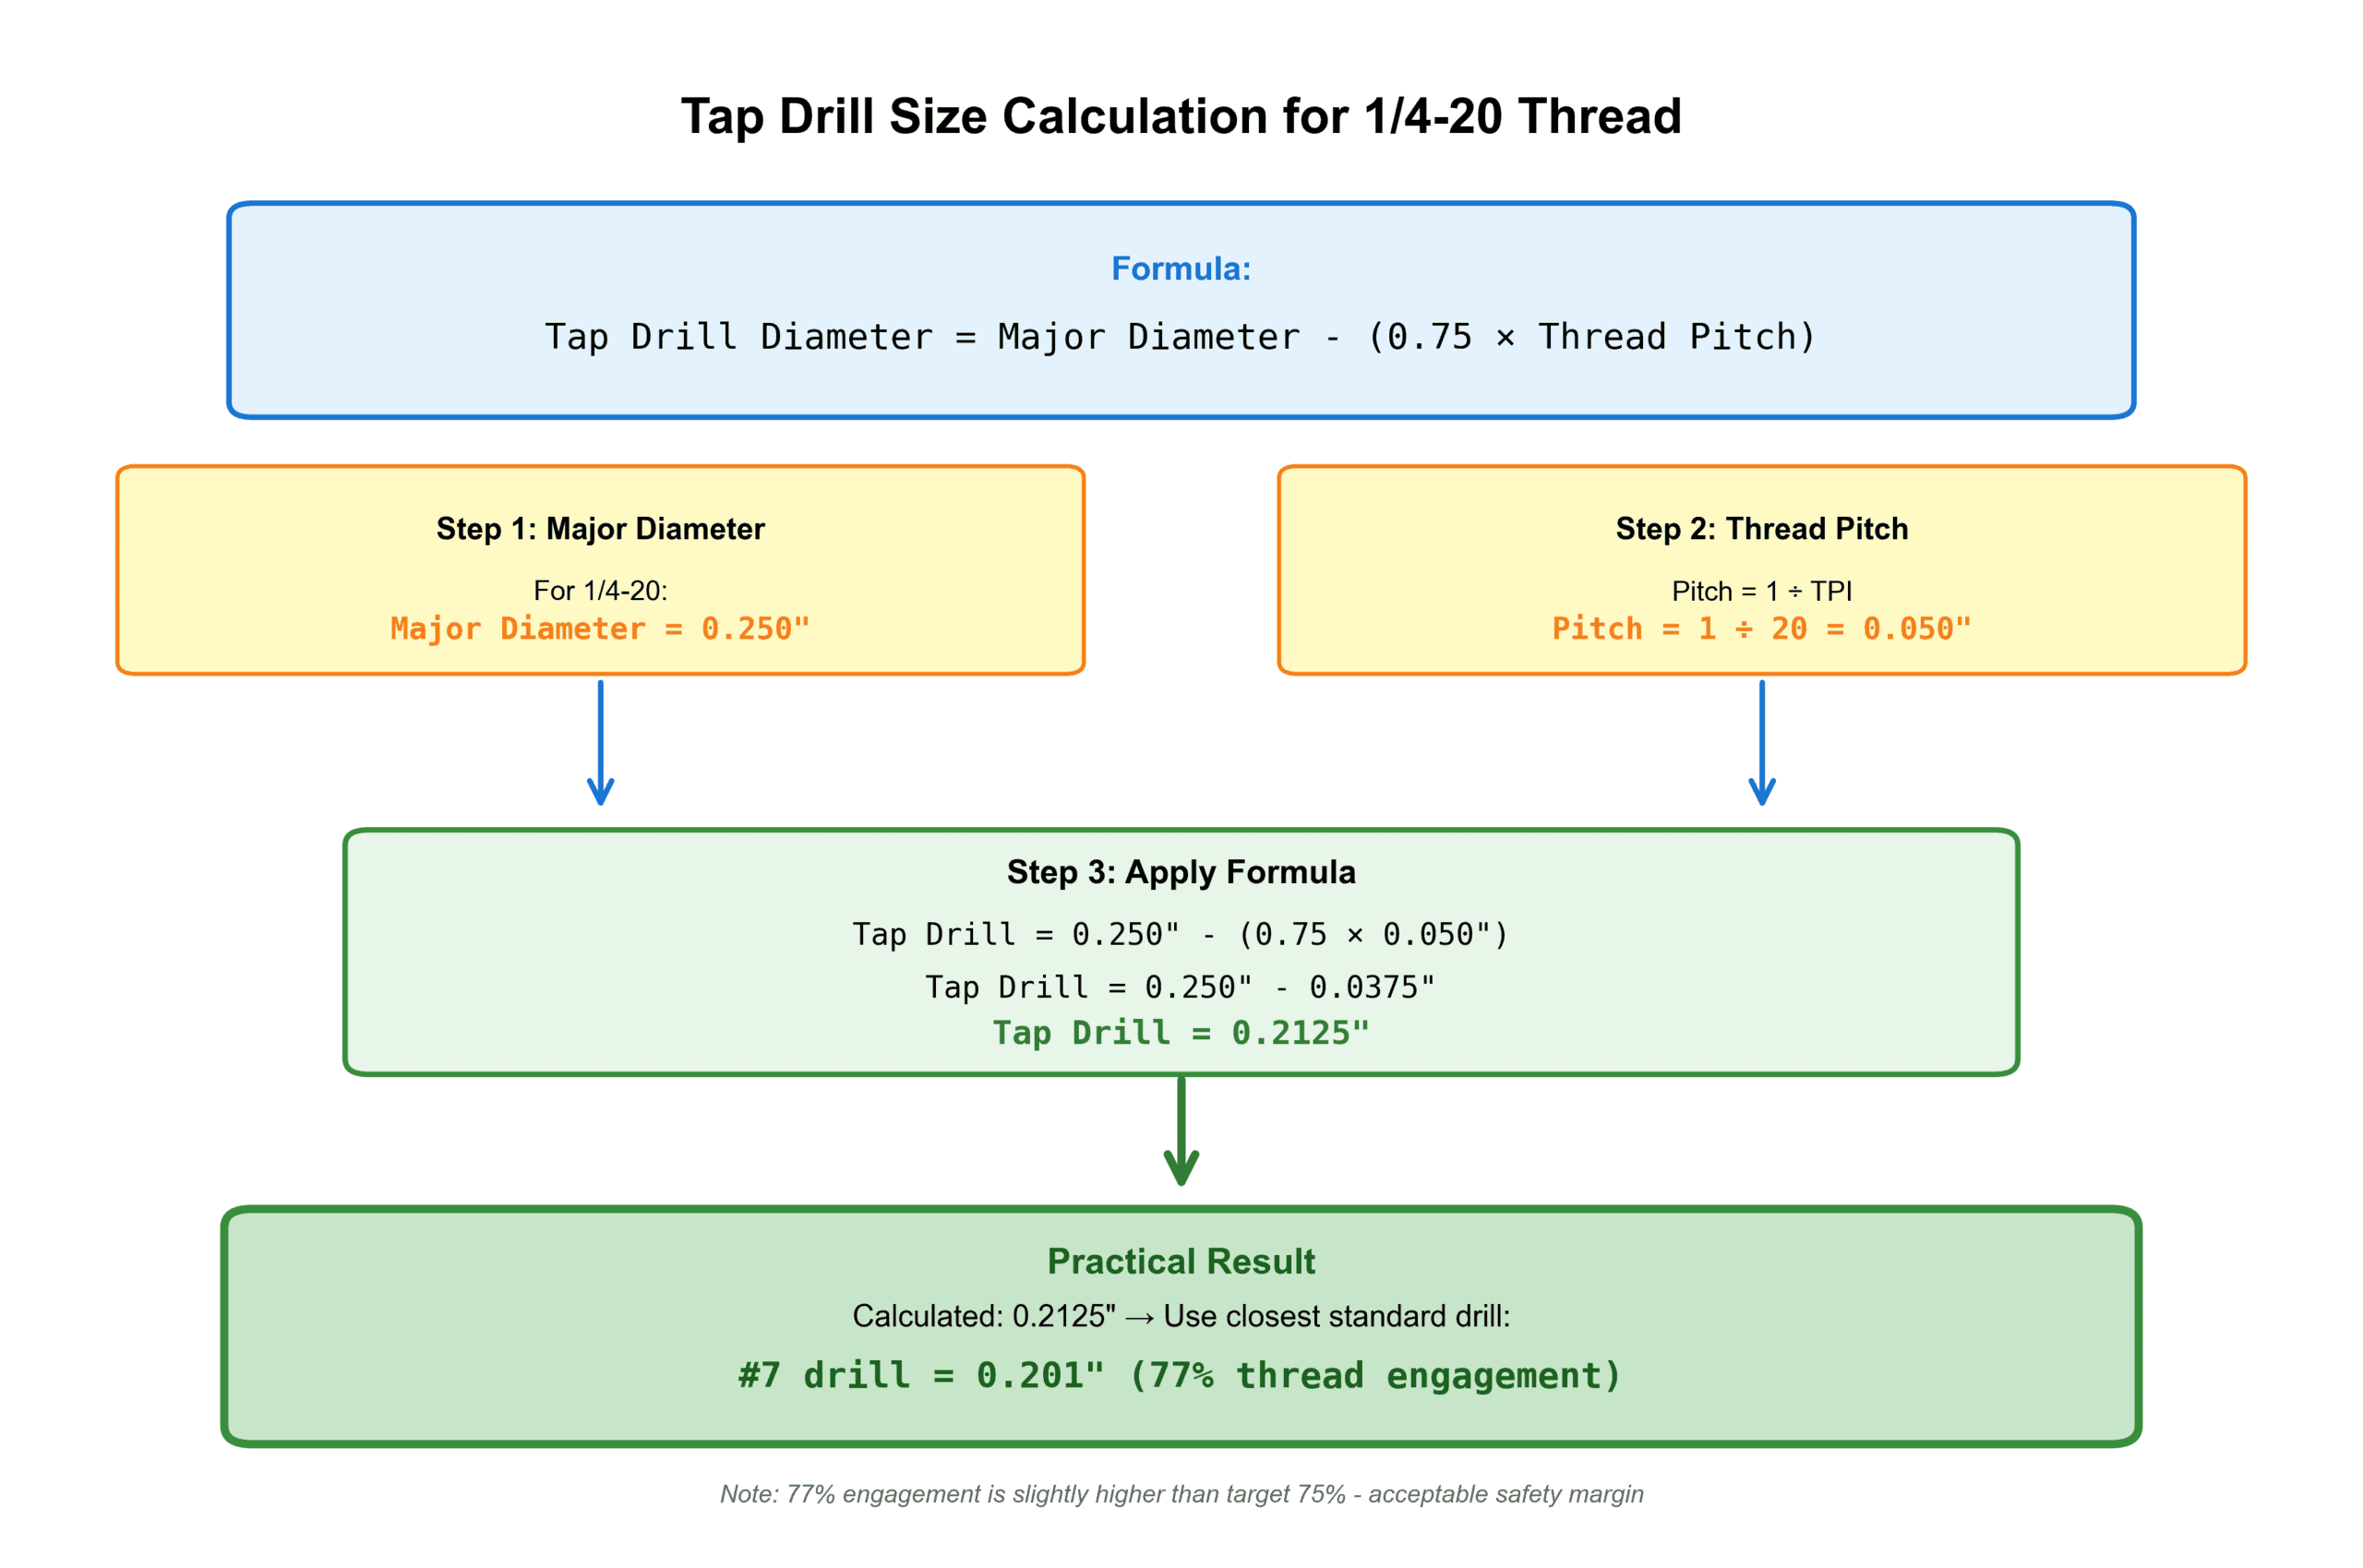
Die grundlegende Formel für einen Gewindeeingriff von 75% lautet:
Kernlochdurchmesser = Außendurchmesser – (0,75 × Gewindesteigung)
Bei Unified-Gewinden entspricht die Steigung 1 ÷ Gänge pro Zoll. Für 1/4-20:
- Außendurchmesser = 0,250″
- Steigung = 1 ÷ 20 = 0,050″
- Kernlochbohrer = 0,250″ – (0,75 × 0,050″) = 0,250″ – 0,0375″ = 0,2125″
Der nächstgelegene Standardbohrer ist #7 mit 0,201″, was tatsächlich einen Eingriff von etwa 77% ergibt – leicht konservativ für die Sicherheit.
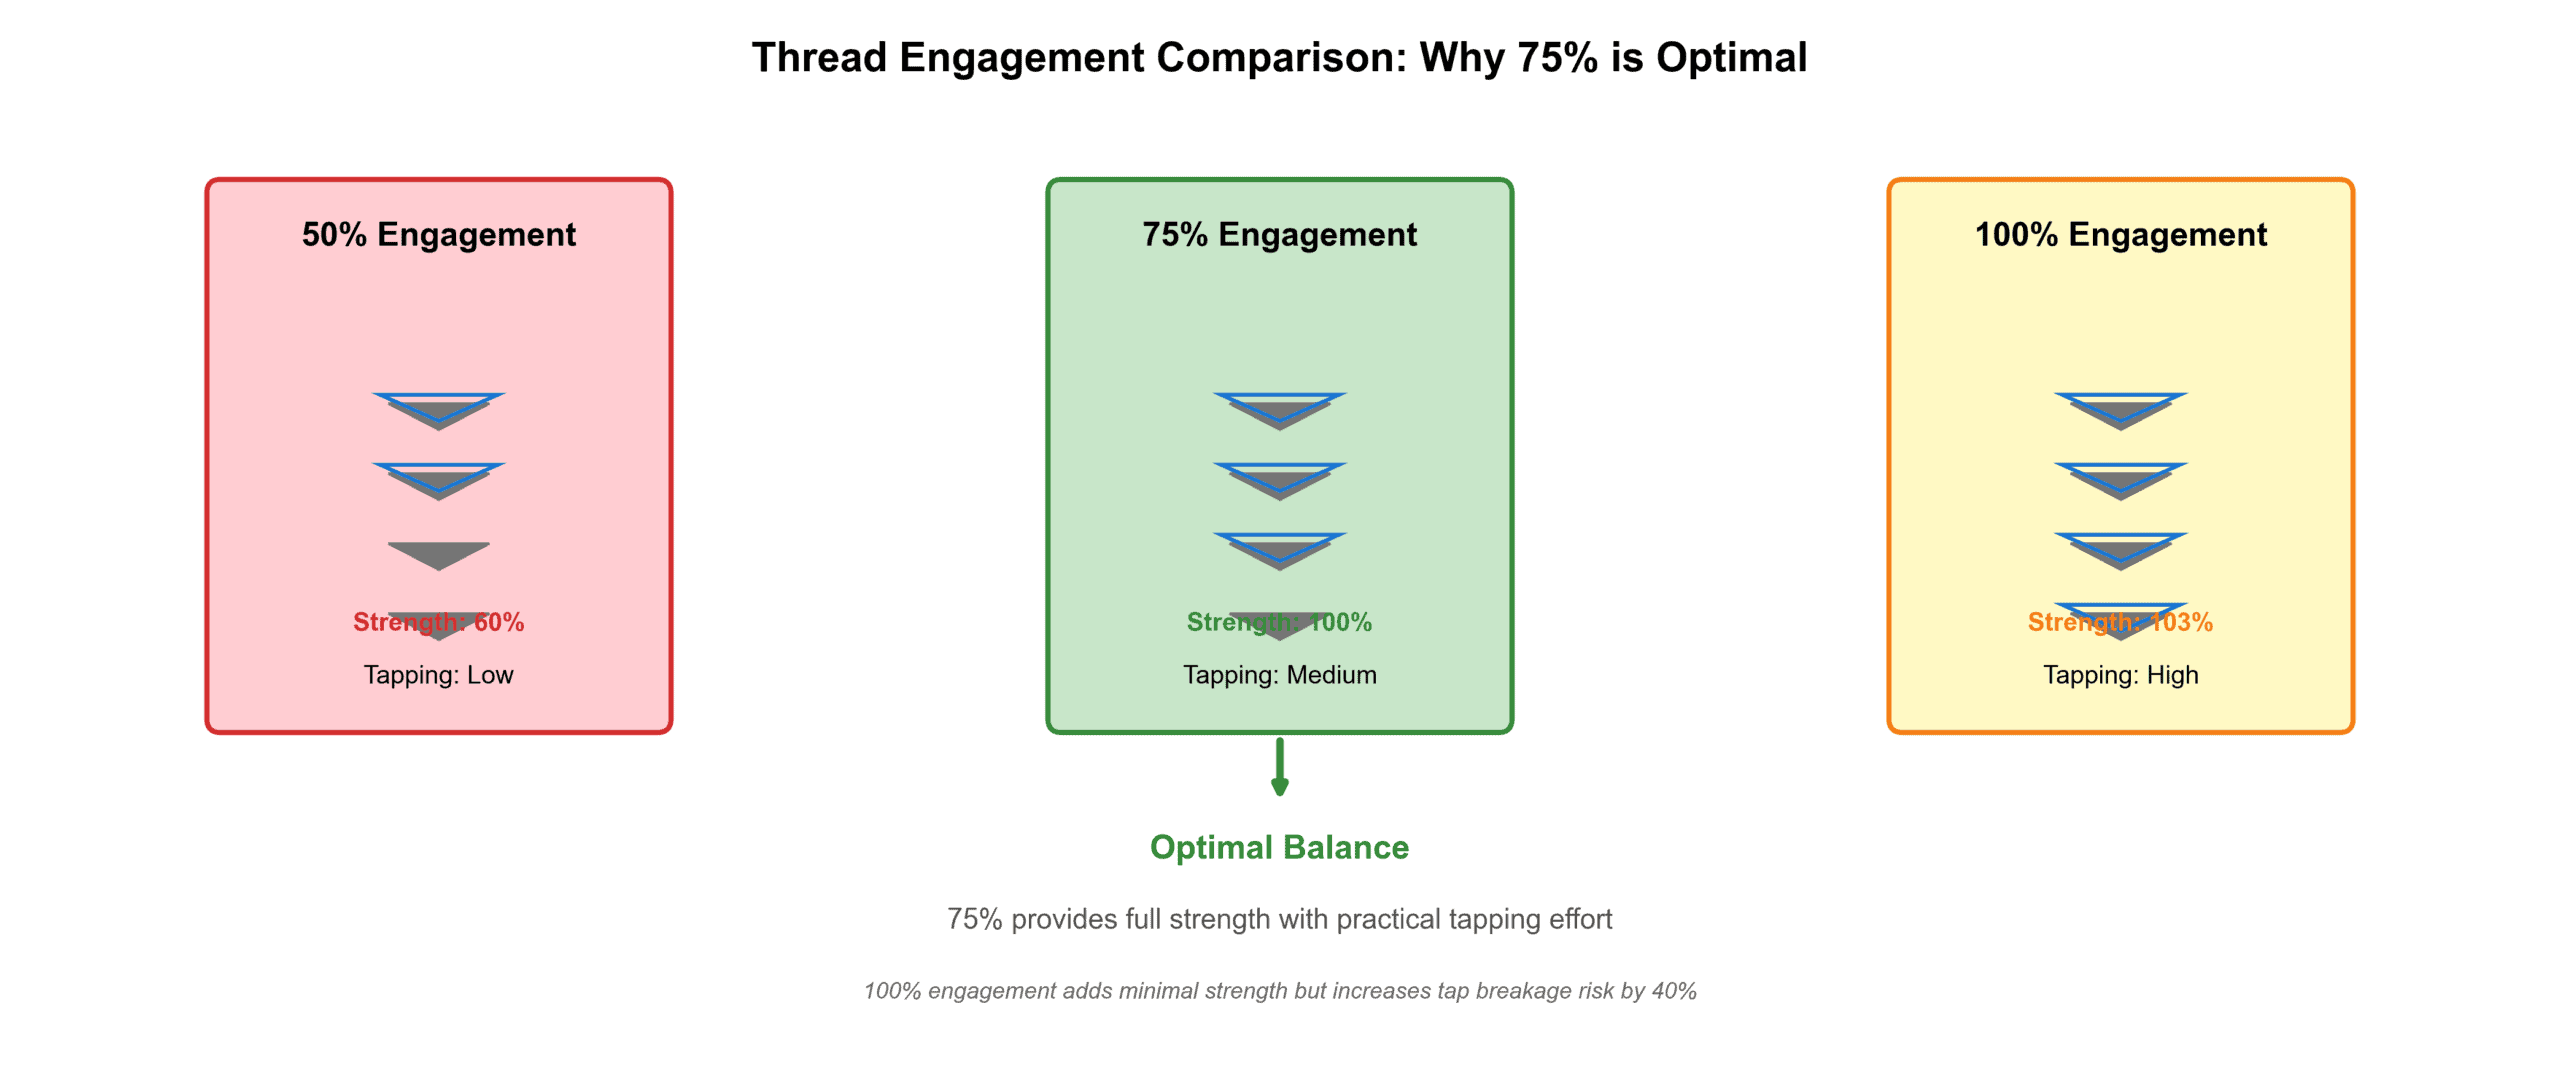
Warum 75% Gewindeeingriff?
Der Prozentsatz stellt das Verhältnis der tatsächlichen Gewindehöhe zur theoretischen maximalen Gewindehöhe dar. Ingenieurstudien aus den 1950er Jahren (dokumentiert im Machinery’s Handbook) haben Folgendes festgestellt:
- 50% Eingriff: Die Scherfestigkeit beträgt nur 60% der Befestigungselementfestigkeit
- 75% Eingriff: Die Scherfestigkeit entspricht der Zugfestigkeit des Befestigungselements oder übertrifft sie
- 100% Eingriff: Nur 3-5% stärker als 75%, aber die Gewindeschneidkraft erhöht sich um 40%
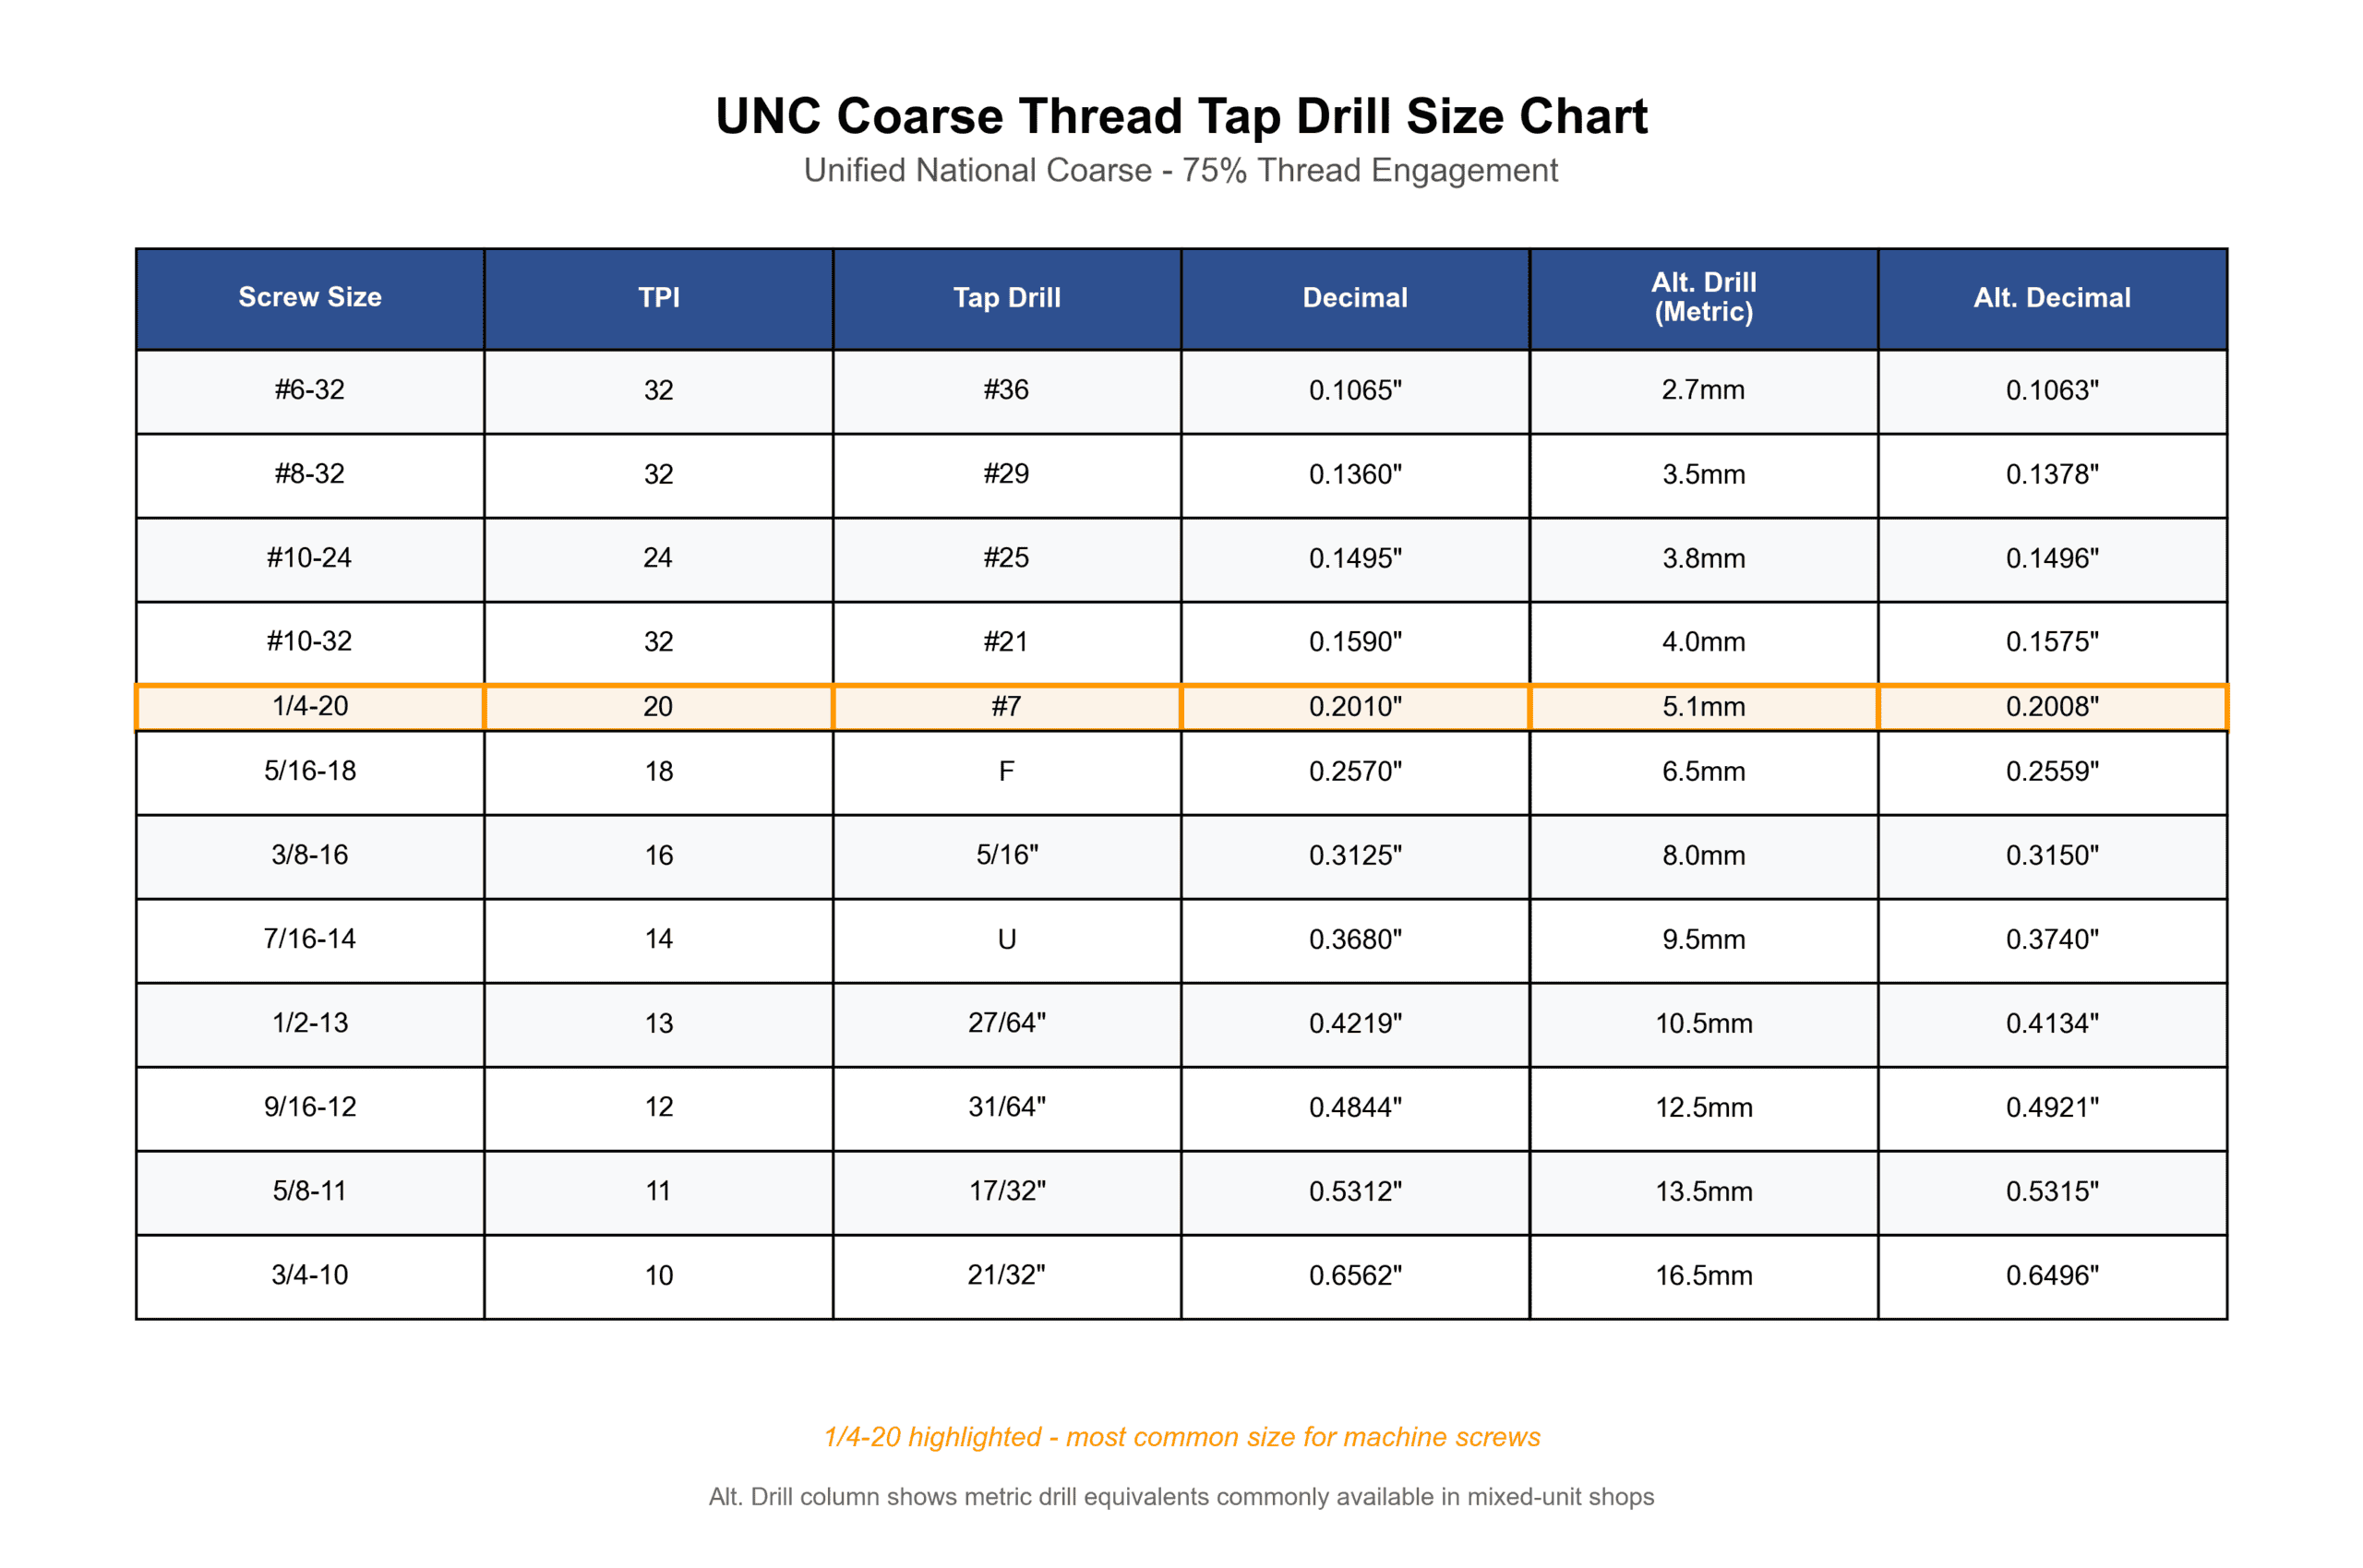
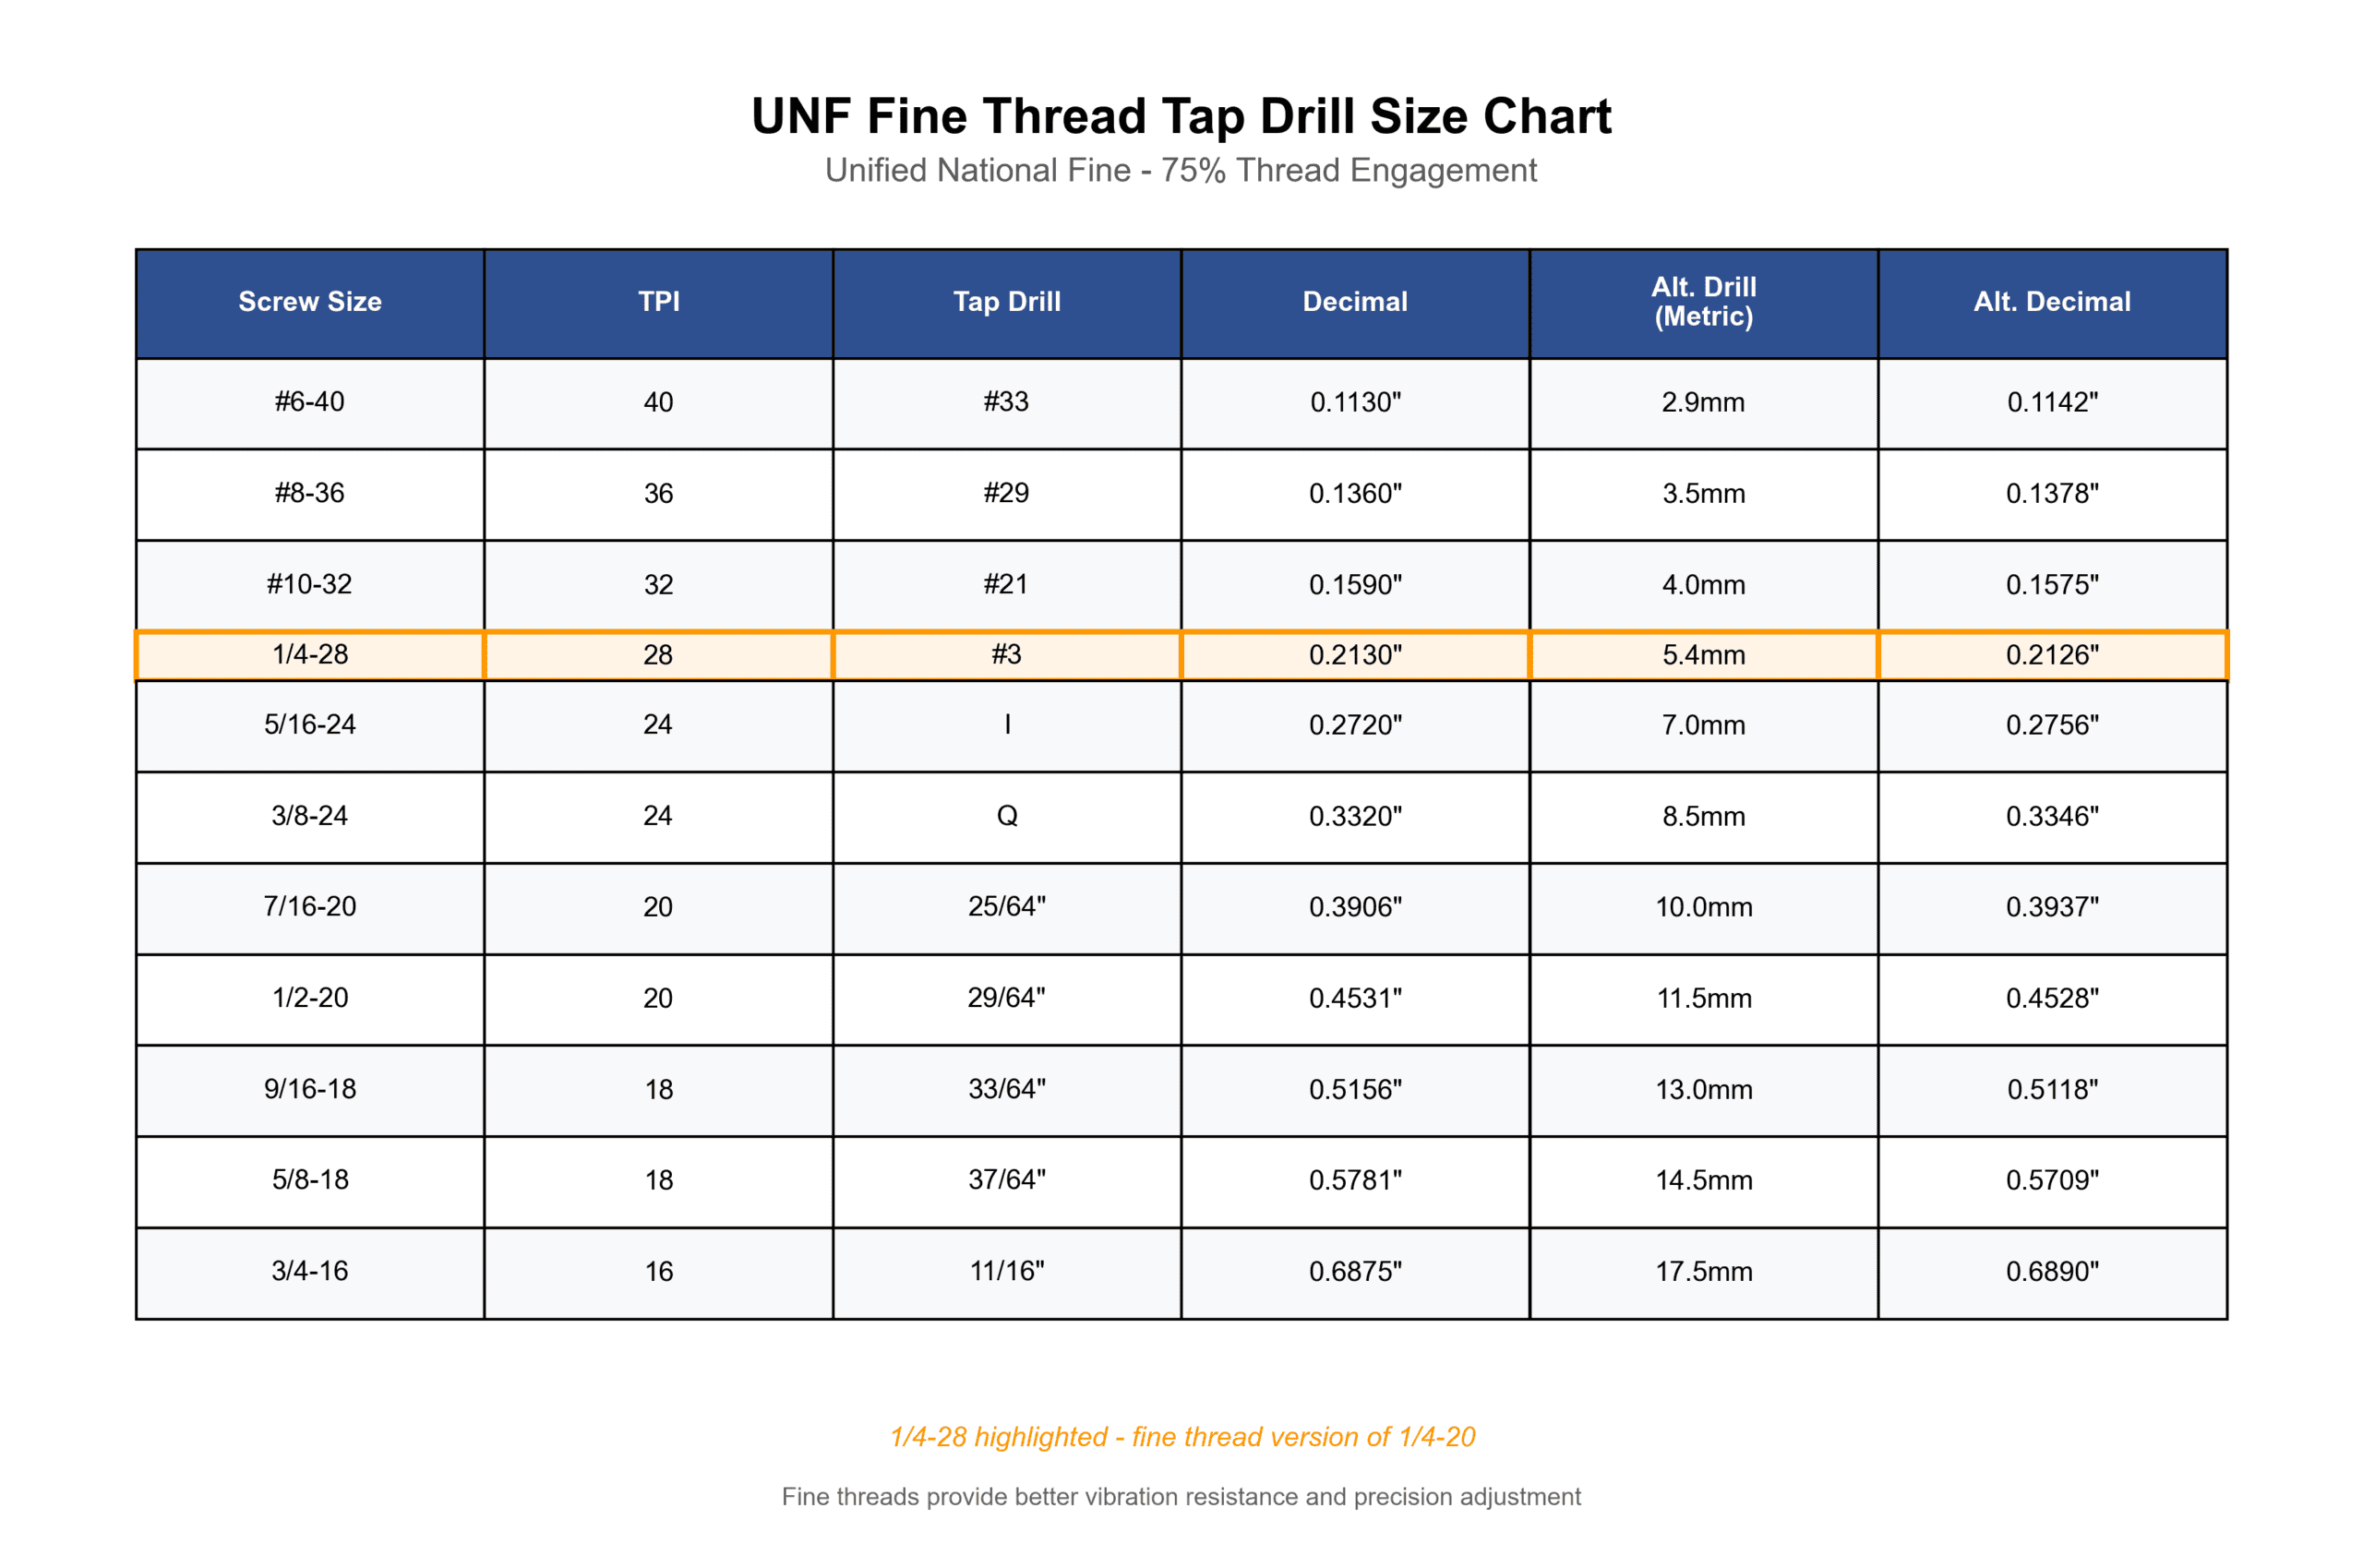
Vollständige Kernlochdurchmesser-Tabelle
Unified Coarse Thread (UNC)
Unified Fine Thread (UNF)
Materialspezifische Empfehlungen für Kernlochbohrer
Verschiedene Materialien reagieren unterschiedlich auf Gewindeschneidkräfte. Diese Matrix zeigt empfohlene Anpassungen gegenüber dem Stahl-Basismaß:
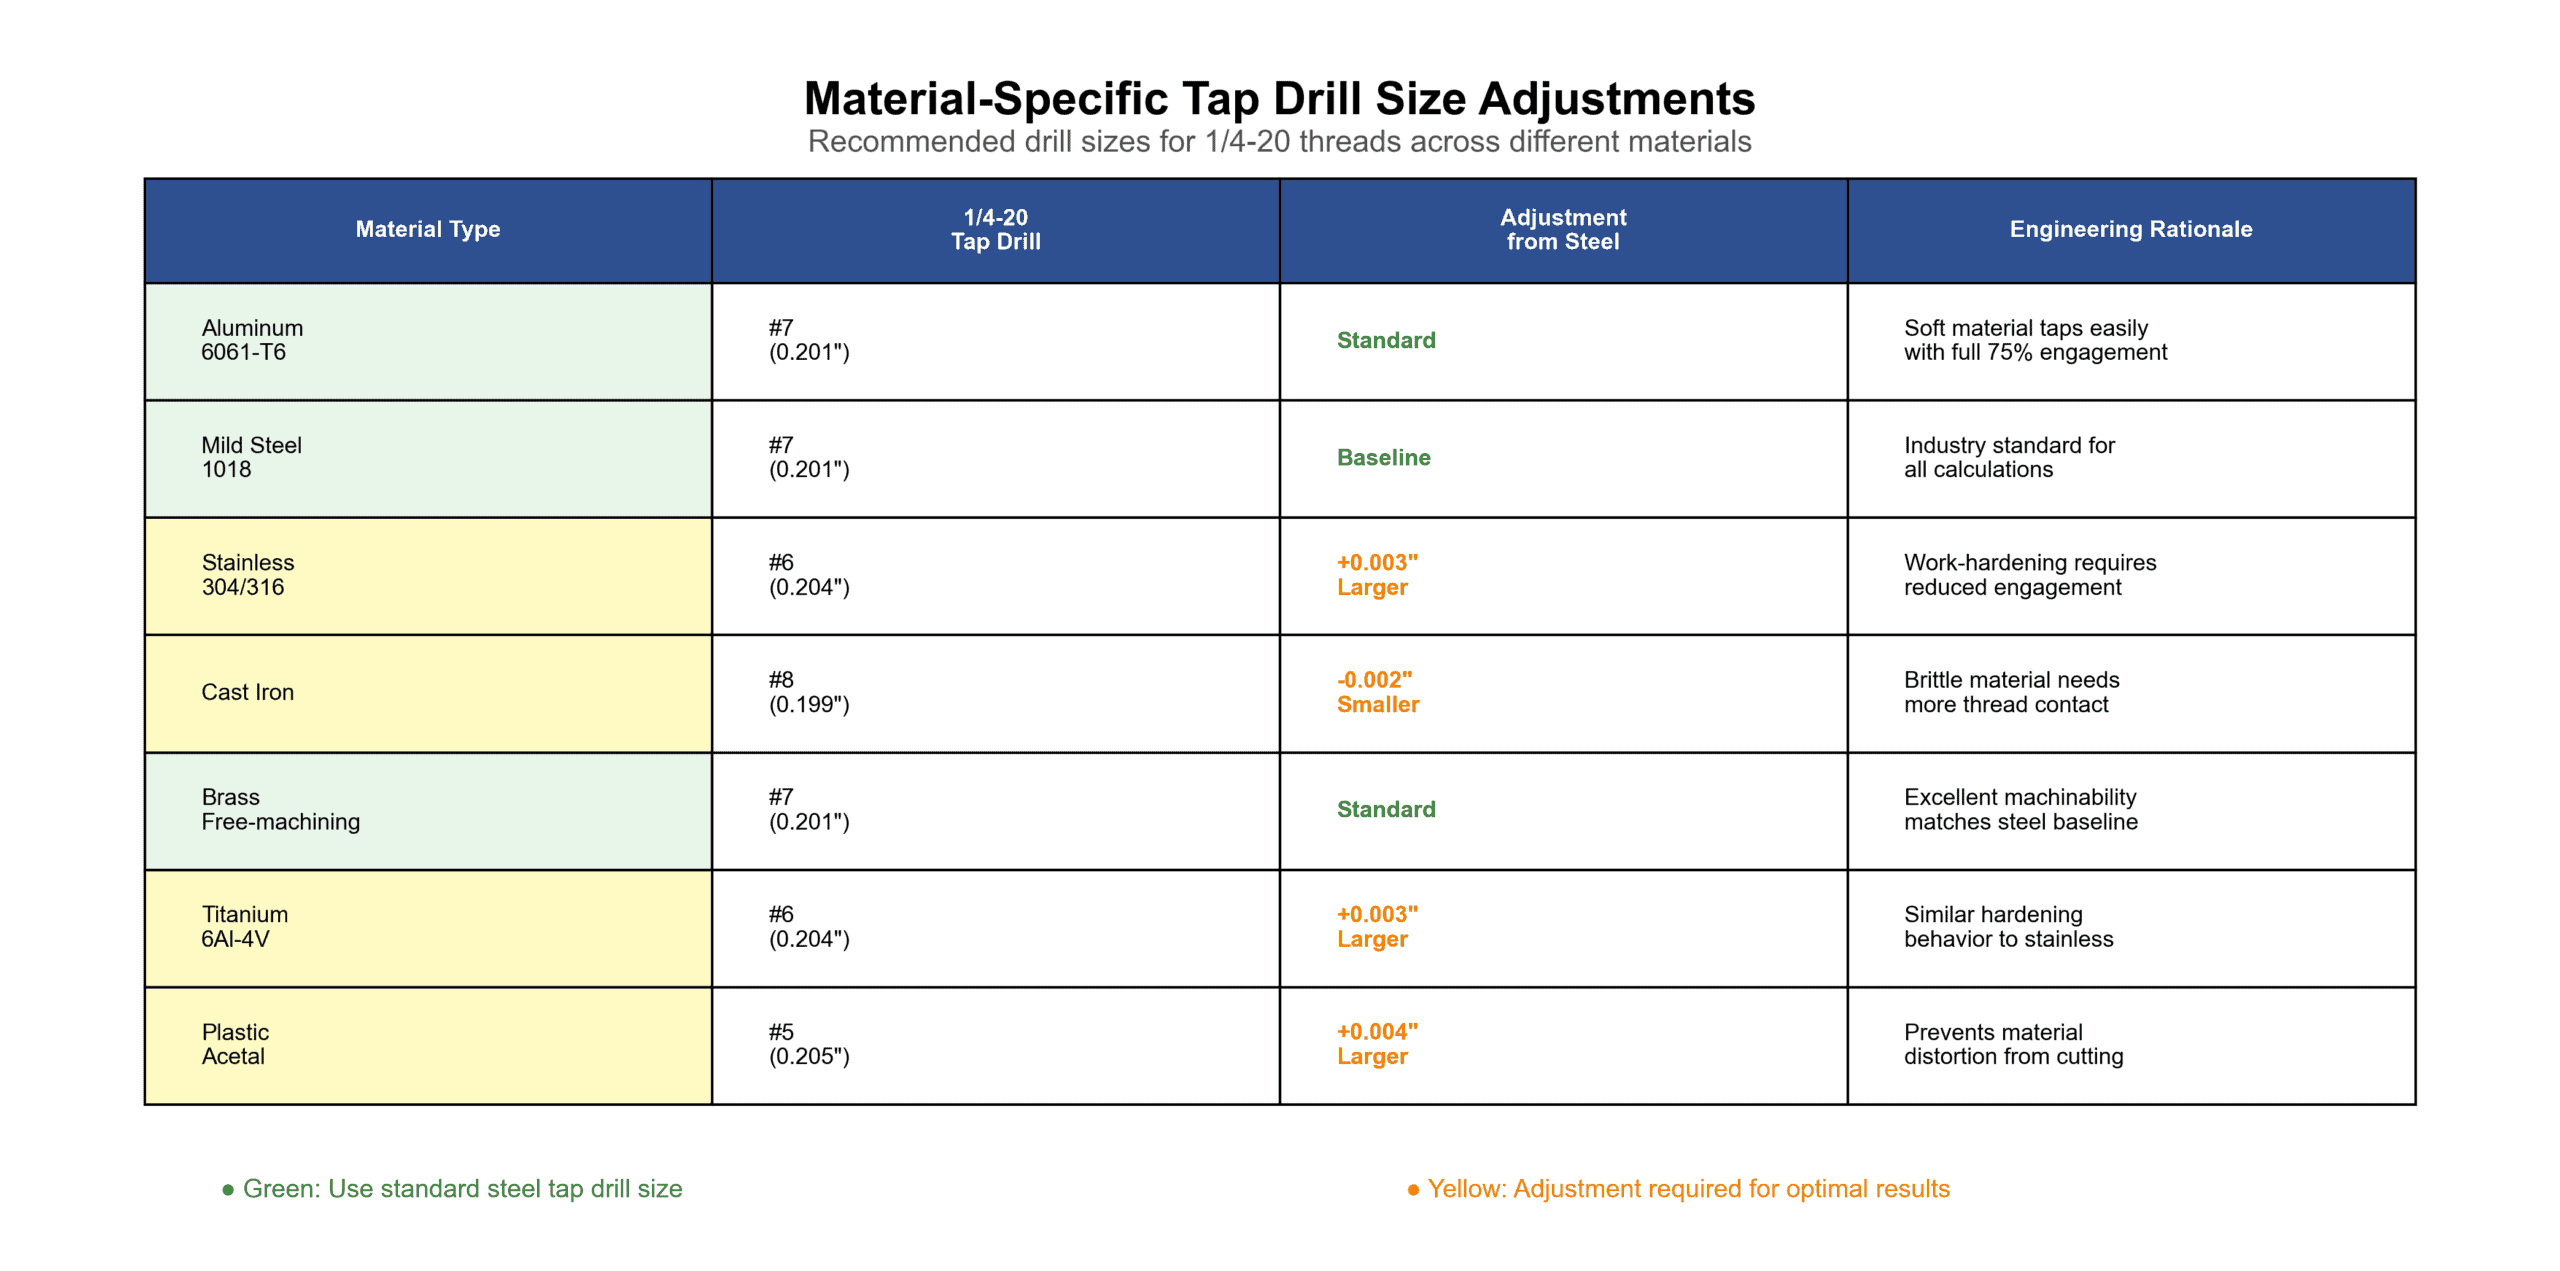
Edelstahl kaltverfestigt sich während des Schneidens rasch. Die vorderen Gewindegänge des Gewindebohrers komprimieren und härten das Material, wodurch jeder nachfolgende Gewindegang schwerer zu formen ist. Das Vergrößern des Lochs um 0,003″ reduziert den Gewindeeingriff von 77% auf ca. 72% – immer noch deutlich über dem Minimum von 60%, aber wesentlich leichter zu schneiden. Fertigungsbetriebe berichten über eine 3-5× längere Standzeit des Gewindebohrers bei dieser Anpassung.
Häufige Fehler und wie man sie vermeidet
1. Verwendung abgenutzter Bohrer
Problem: Bohrer nutzen sich an den äußeren Schneidkanten ab, wodurch sich der effektive Durchmesser verringert. Ein Nr. 7 Bohrer (Nennmaß 0,201″) kann nach längerem Gebrauch 0,197″ messen, wodurch ein zu kleines Loch entsteht.
Lösung: Messen Sie Bohrer alle 500 Löcher in Stahl und 1000 Löcher in Aluminium mit Stiftlehren nach. Sortieren Sie Bohrer aus, die mehr als 0,003″ unter dem Nennmaß liegen. Die Kosten für einen Bohrer betragen 4-8 $; die Kosten für einen abgebrochenen Gewindebohrer, der in einem Werkstück steckt, belaufen sich auf 85-200 $.
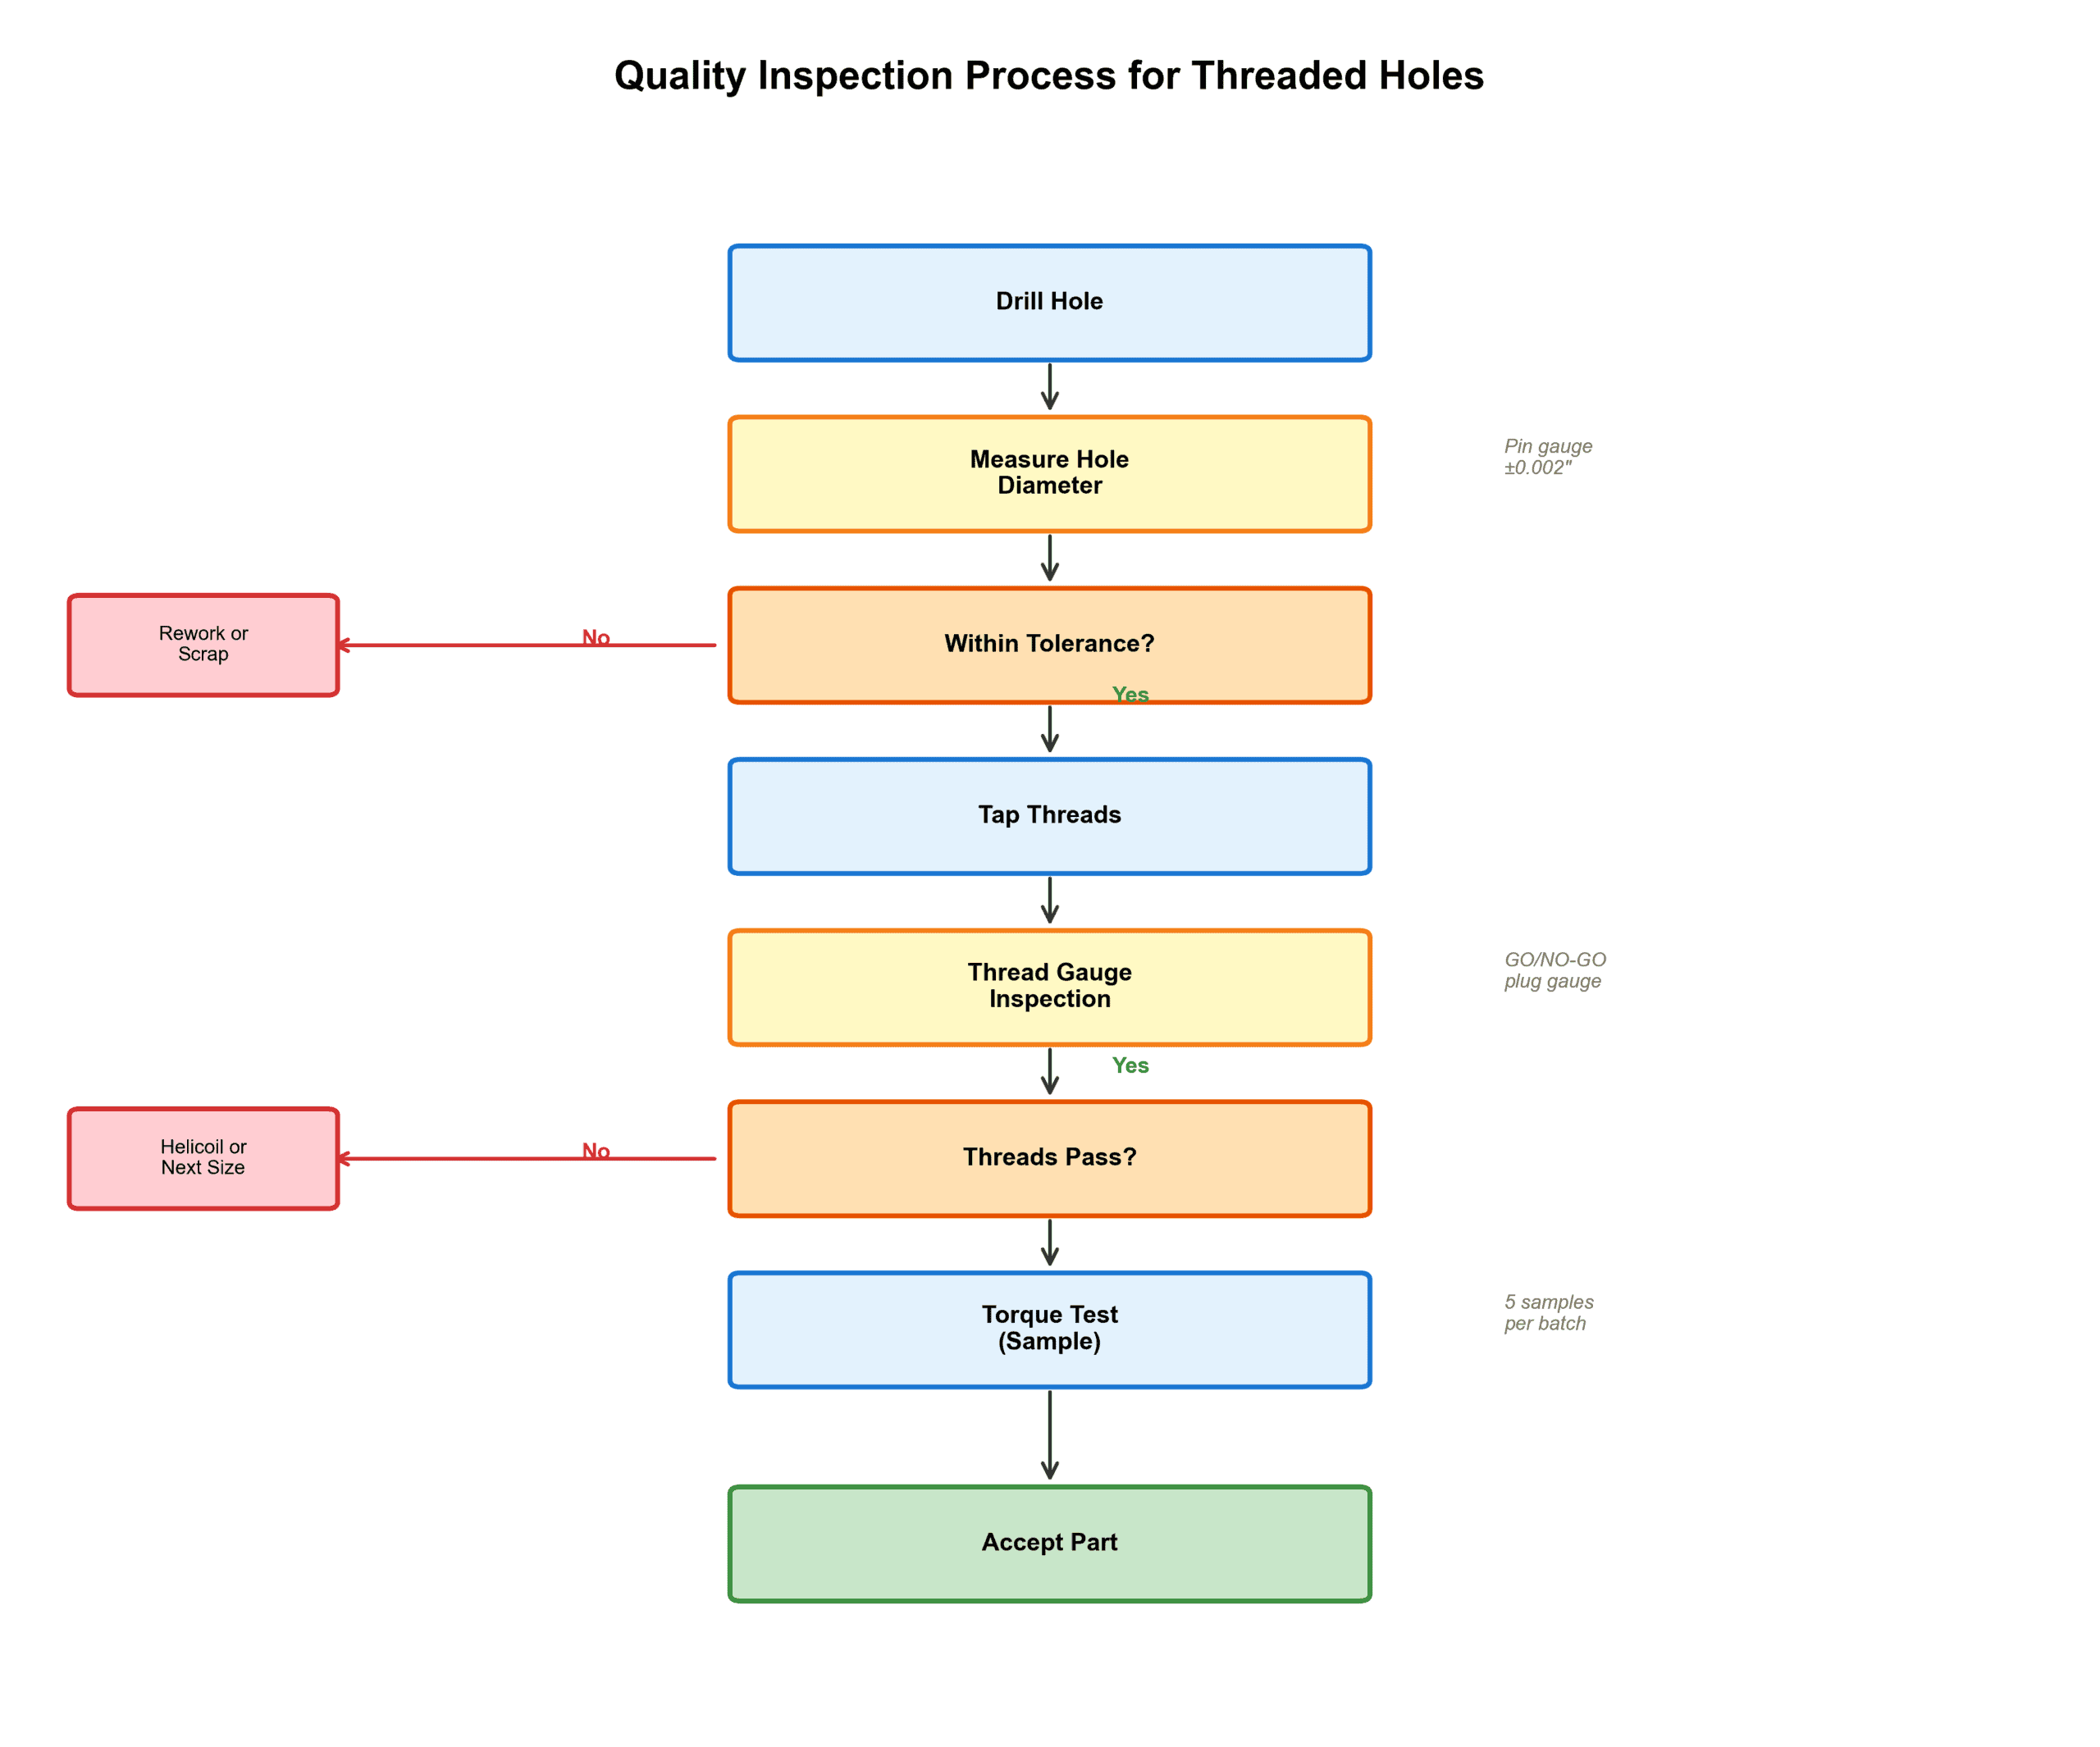
Qualitätskontrolle: So überprüfen Sie die Kernlochgröße
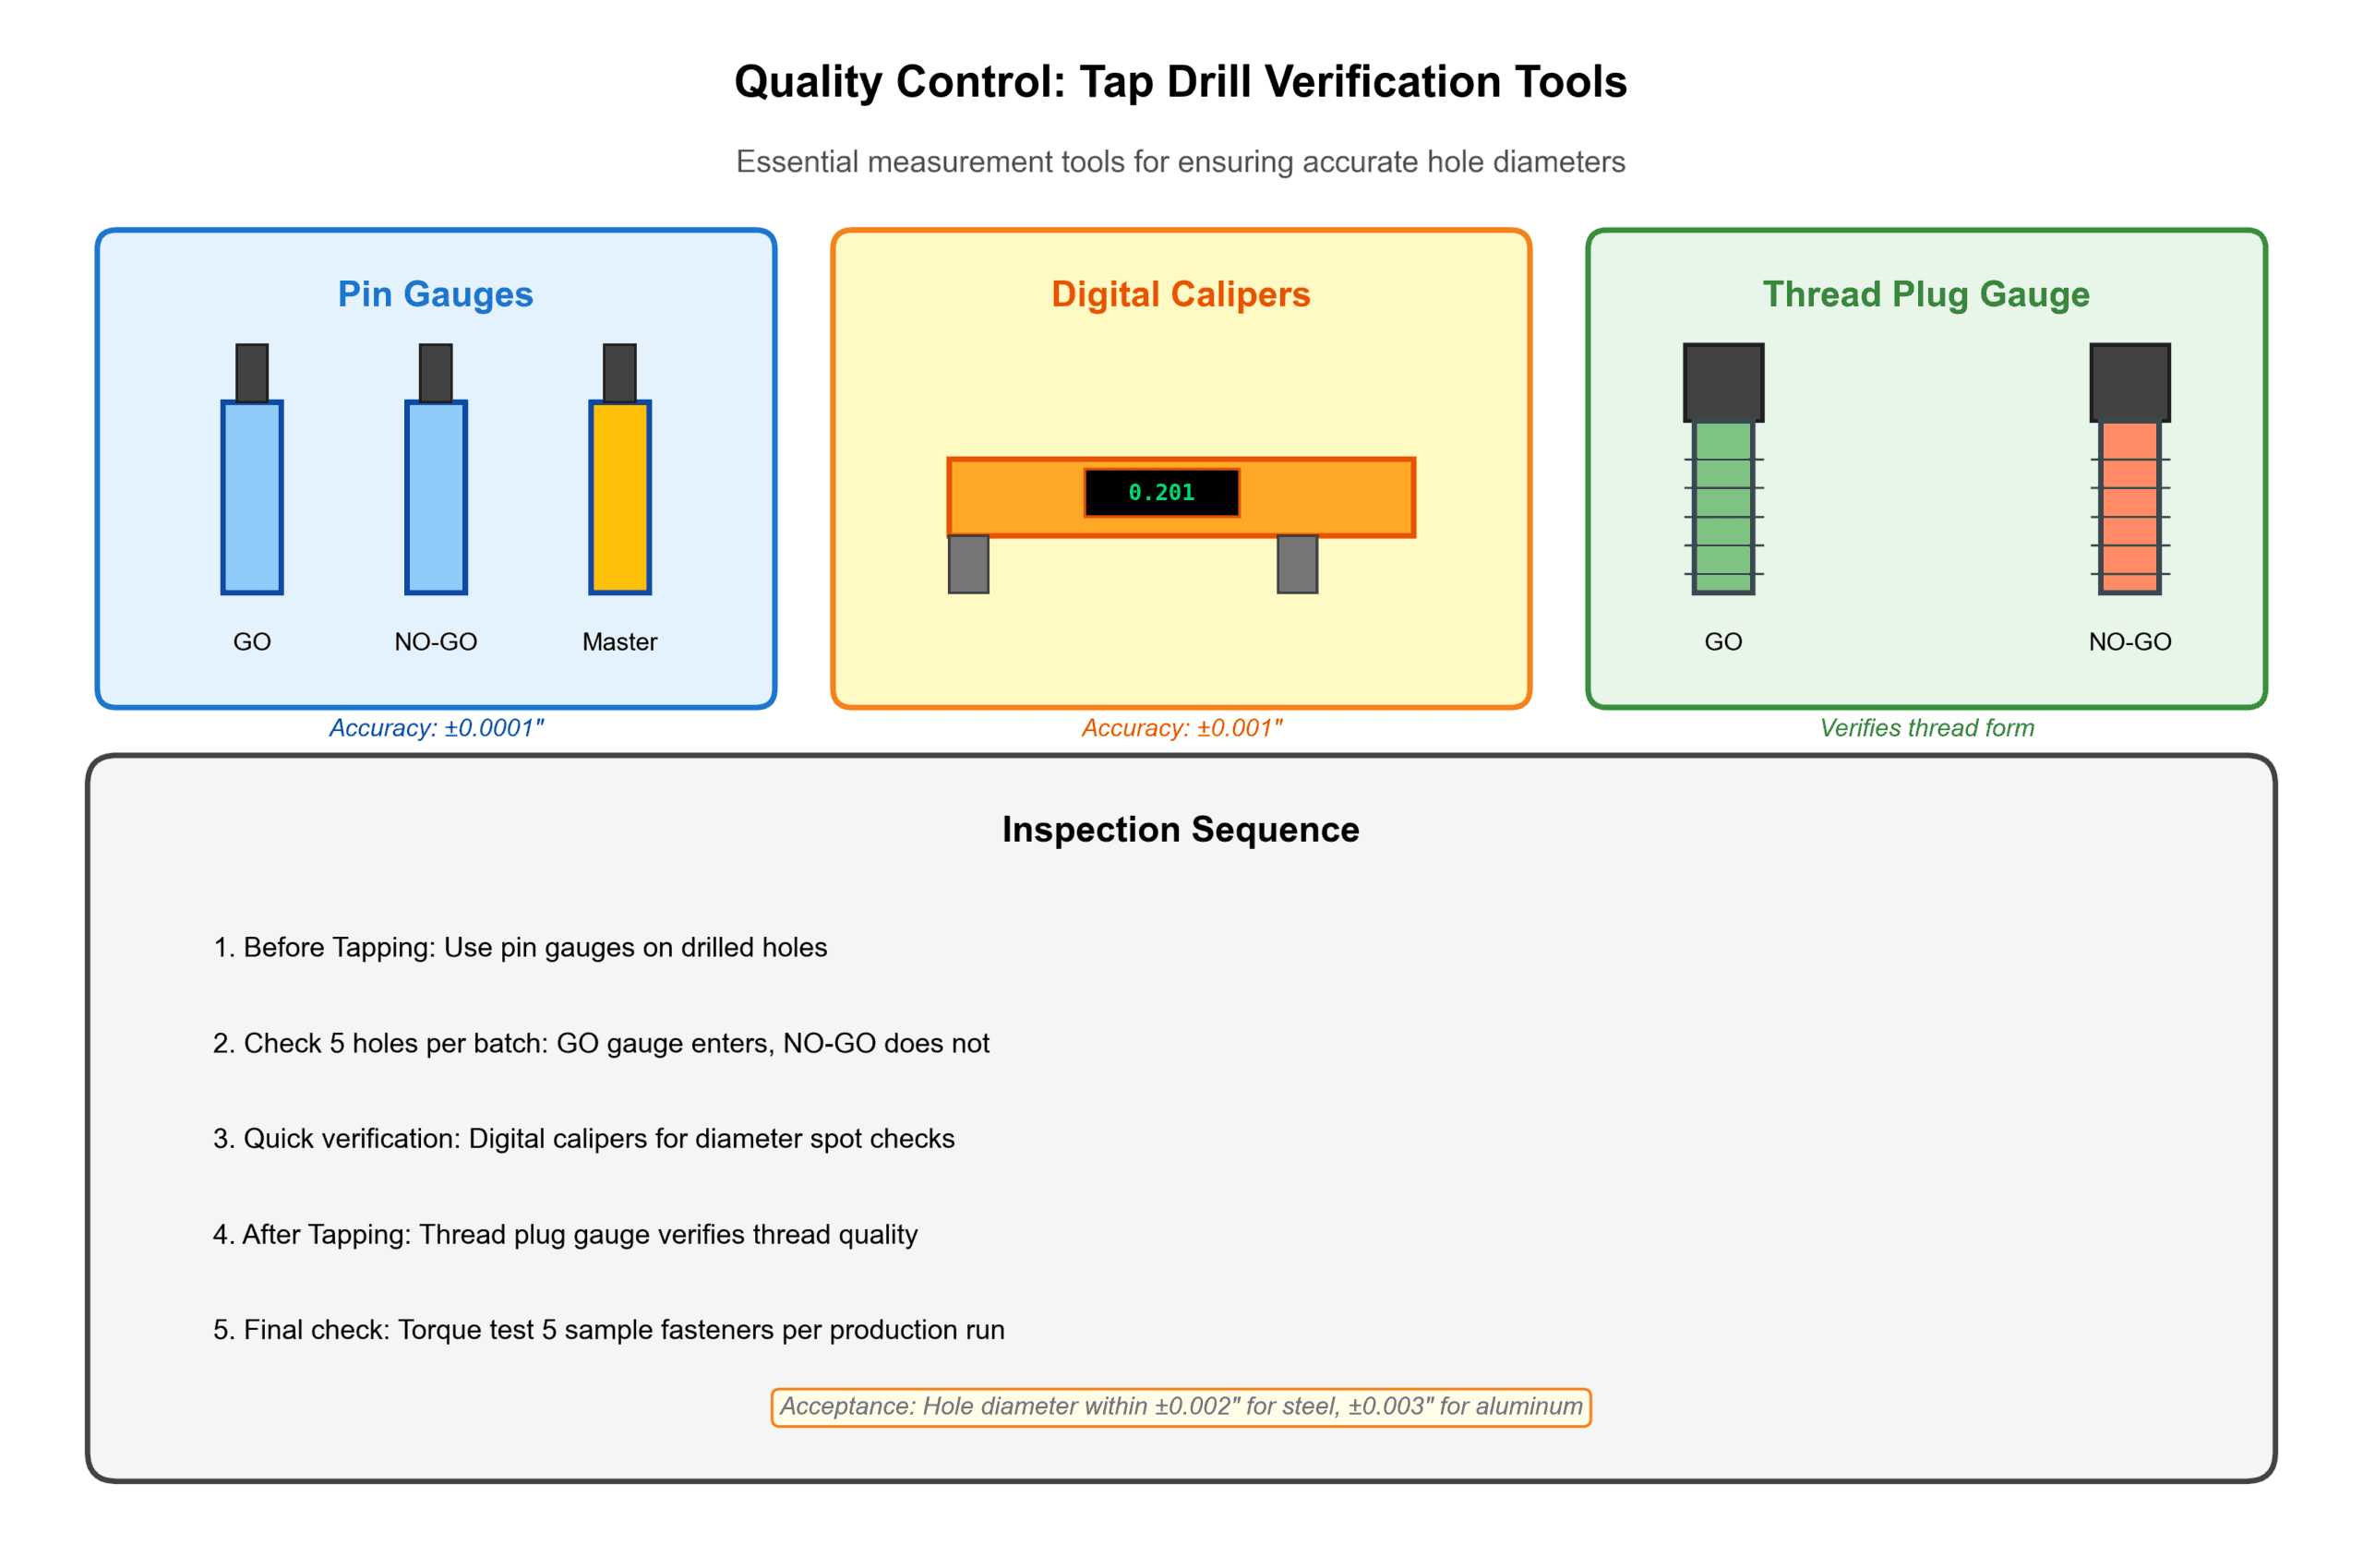
Produktionsumgebungen erfordern eine Überprüfung, anstatt sich nur auf das Etikett des Bohrers zu verlassen. Implementieren Sie diese Prüfpunkte:
Methode 1: Stiftlehrenmessung (am genauesten)
Verwenden Sie Gut-/Schlecht-Stiftlehren um Löcher vor dem Gewindeschneiden zu prüfen:
- Gutlehrdorn: Sollte frei in das Loch eingeführt werden können (Nennmaß des Kernlochs)
- Schlechtlehrdorn: Sollte nicht eingeführt werden können (typischerweise 0,003″ Übermaß)
Spezifikationsblatt: Was in Ihrer Angebotsanfrage (RFQ) enthalten sein muss
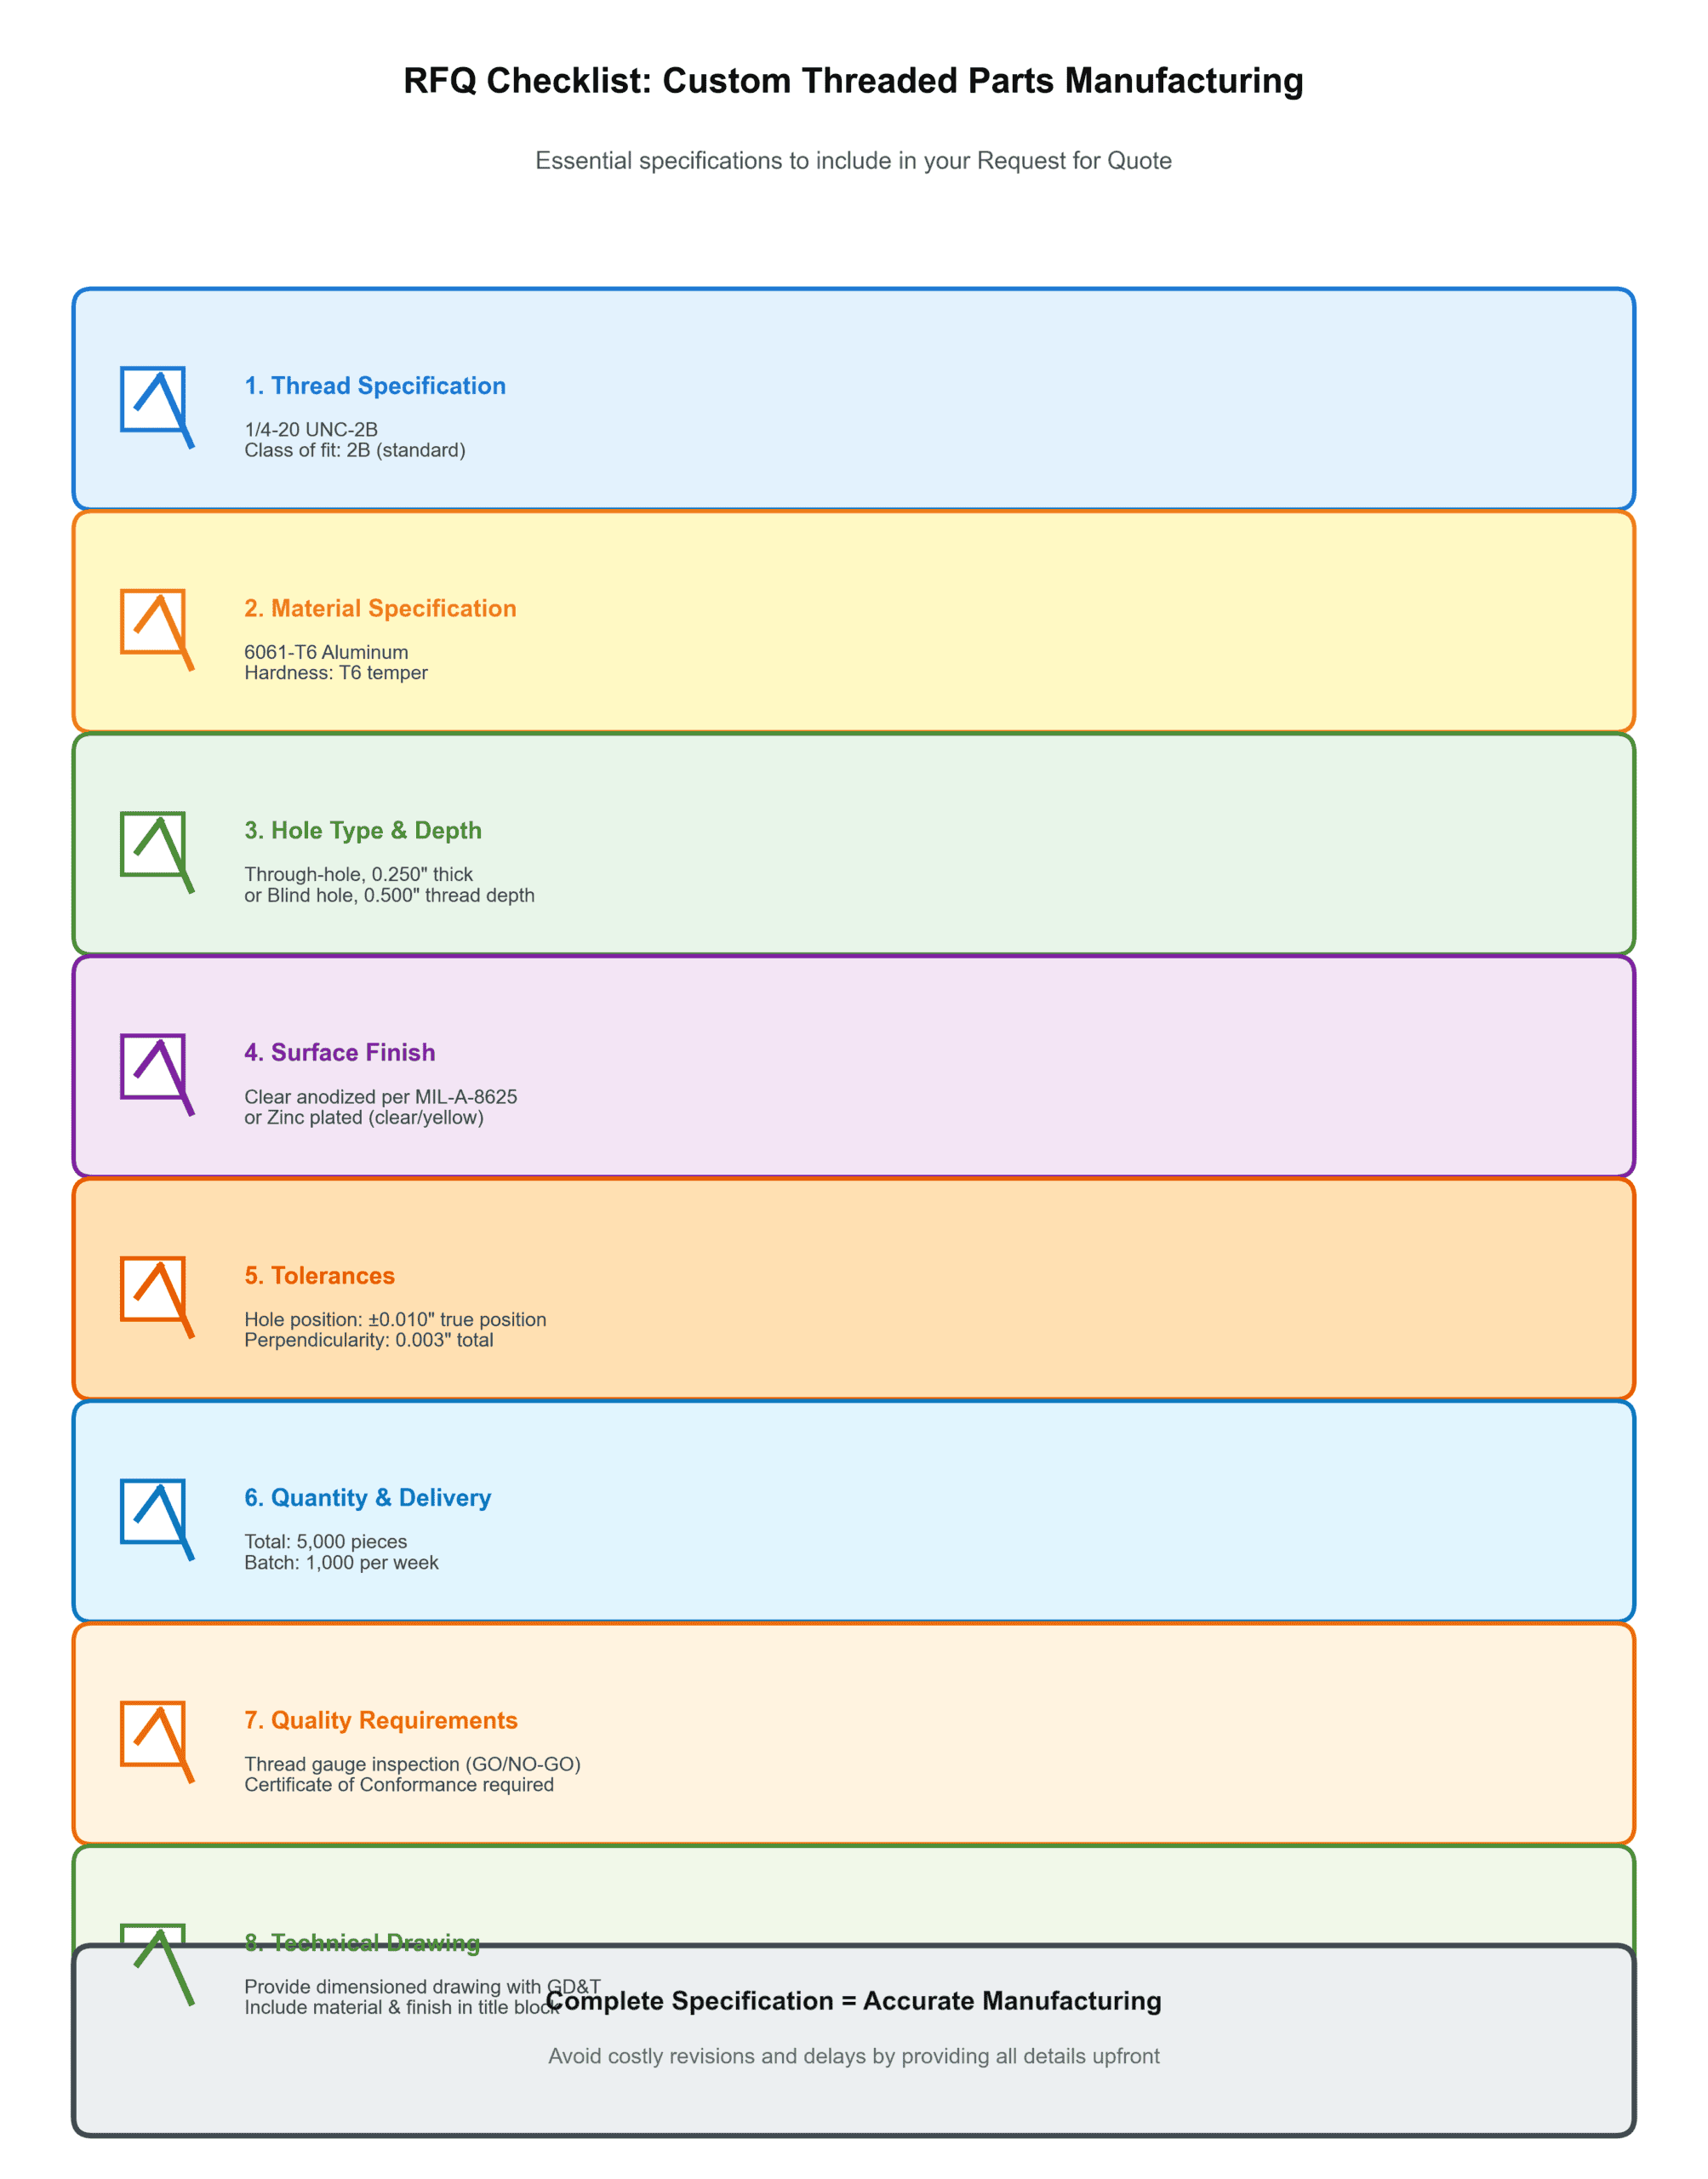
Wenn Sie maßgeschneiderte Gewindeteile oder Befestigungselemente anfordern, geben Sie diese Details an, um eine korrekte Fertigung sicherzustellen:
Wesentliche Informationen
- Gewindespezifikation: Vollständige Bezeichnung: „1/4-20 UNC“, nicht nur „1/4 Gewinde“
- Materialspezifikation: Legierungsbezeichnung: „6061-T6 Aluminium“, „304 Edelstahl“
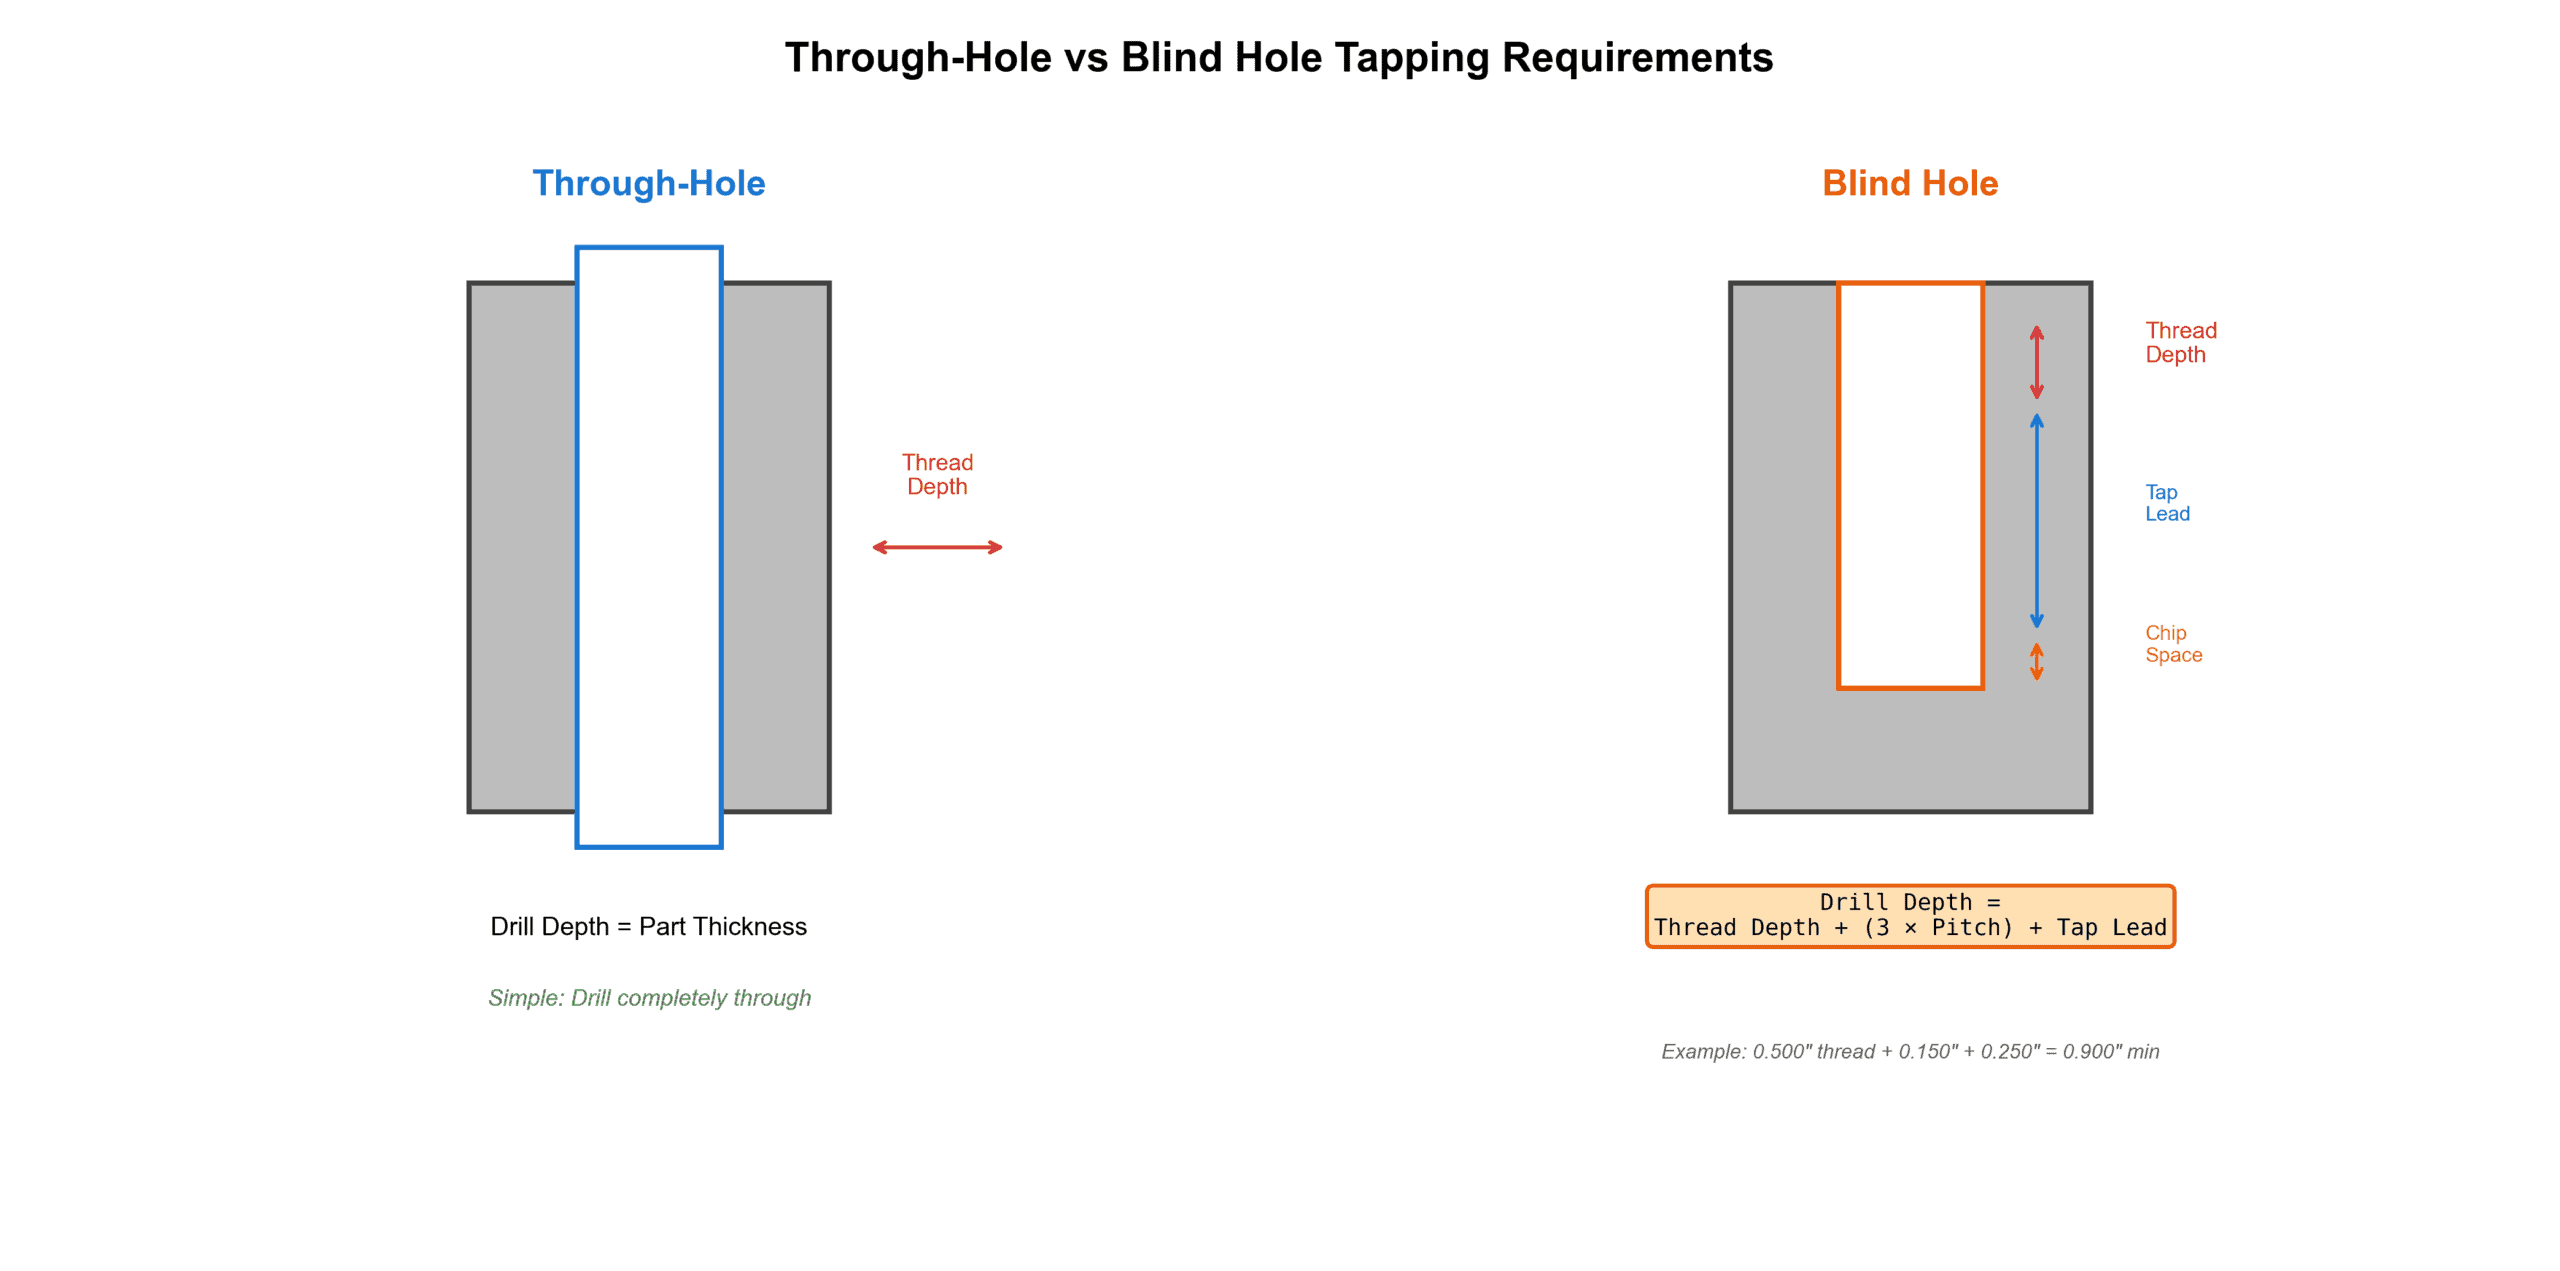
- Lochtyp und -tiefe: Durchgangsloch oder Sackloch mit Gewindetiefe
- Oberfläche: Verzinkt, eloxiert, brüniert usw.
- Toleranzen: Lochposition, Durchmesser, Senkrechtigkeit
- Menge und Lieferung: Gesamtmenge und Teillieferungslose
- Qualitätsanforderungen: Gewindelehrenprüfung, Funktionstests
- Technische Zeichnung: Bemaßte Zeichnung mit GD&T-Angaben
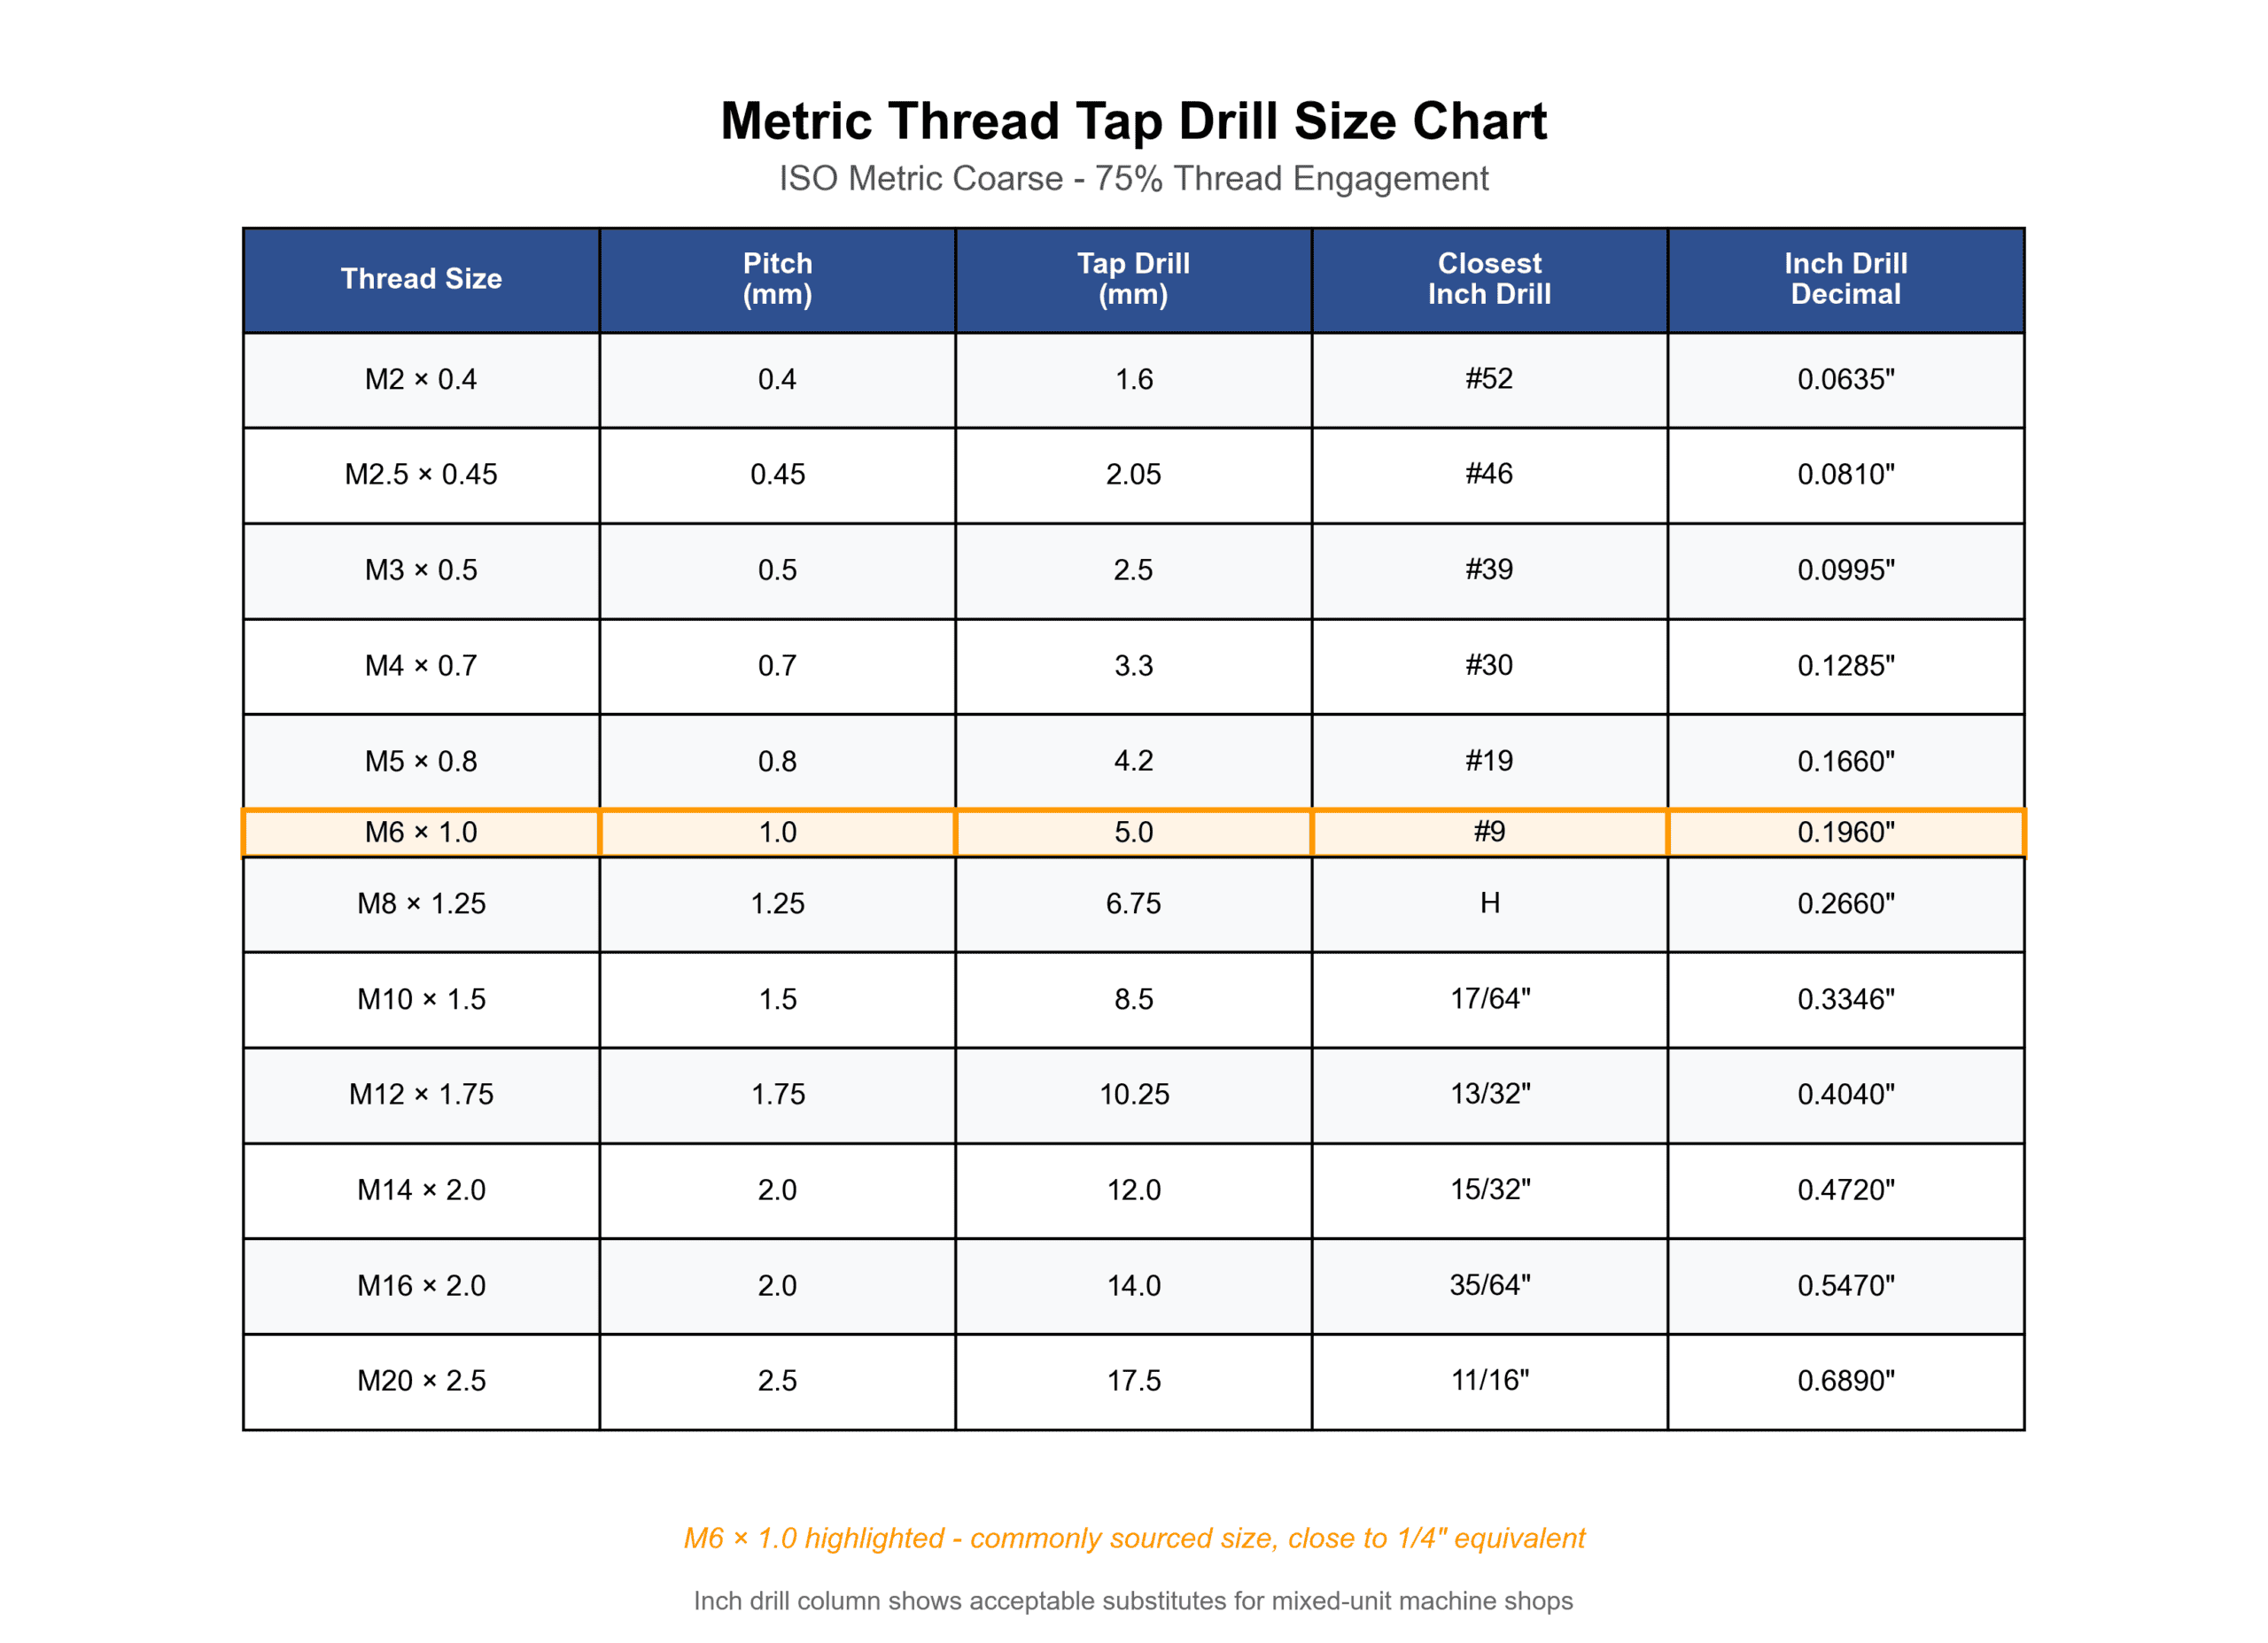
Kernloch-Durchmesser für metrische Gewinde
Für die globale Beschaffung oder metrisch bemaßte Produkte verwenden Sie diese Kernlochgrößen basierend auf ISO-Standards:
Häufig gestellte Fragen
F: Kann ich einen 13/64″-Bhrer anstelle von #7 für 1/4-20-Gewinde verwenden?
A: Nein. 13/64″ entspricht 0,2031″, was 0,0021″ größer ist als das angegebene #7 (0,201″). Dies reduziert den Gewindeeingriff von 77% auf etwa 72%. Zwar liegt dies über dem Minimum von 60%, schwächt jedoch die Verbindung um etwa 8%.
F: Was ist, wenn ich die genaue Kernlochgröße nicht habe?
A: Verwenden Sie die nächstkleinere Größe – niemals die nächstgrößere. Wenn Sie beispielsweise keinen #7-Bhrer (0,201″) haben, verwenden Sie einen #8-Bhrer (0,199″) anstelle von #6 (0,204″).
Zusammenfassung
Die Auswahl der richtigen Kernlochgröße beeinflusst direkt die Gewindefestigkeit, die Montagezuverlässigkeit und die Produktionseffizienz. Für 1/4-20-Gewinde in Stahl erzeugt ein #7-Bhrer (0,201″) den Branchenstandard von 75% Eingriff – stark genug, um die Belastbarkeit des Verbindungselements zu übertreffen und gleichzeitig praktikabel zu sein.
Benötigen Sie kundenspezifische Schrauben, Befestigungselemente oder präzisionsgeschnittene Gewindekomponenten, die nach Ihren Spezifikationen gefertigt sind? Senden Sie uns Ihre technische Zeichnung, Materialanforderungen und Stückzahl. Unser Ingenieurteam überprüft die Kernlochabmessungen und empfiehlt optimale Gewindeeingriffstiefen für Ihre spezifische Anwendung. Wir fertigen DIN/ISO-konforme Verbindungselemente in Festigkeitsklassen von 8.8 bis 12.9 mit IATF 16949-Qualitätszertifizierung und OEM-Volumenkapazität.